
計數型量具研究
計數型量具研究在規格界限附近評價透過/止規量具。先用計量型量具測定各零件的參考值,再對每個零件反覆測試多次(通常為 20 次),記錄接受次數。量具效能曲線給出偏誤(50% 接受點相對於規格界限的偏移,以 t 檢定判斷)和重複性。輸入項為零件編號、參考值、接受次數、試驗次數和規格界限。
最後審閱
核心要點
計數型量具研究是 AIAG 的分析法,透過對已知參考值的零件多次測試,並將其接受率與這些參考值關聯起來,估計透過/止規量具的偏誤和重複性。
什麼是計數型量具研究?
計數型量具研究(AIAG MSA 手冊中描述的分析法)用於評價計數型(透過/止規)量測系統的偏誤和重複性。參考值位於規格界限附近的已知零件,每個都要反覆測試多次(通常為 20 次),並記錄每個零件的接受次數。它回答兩個問題:量具的切換點相對於規格界限是否存在偏移(偏誤)?量具在多寬的參考值範圍內會給出不一致的接受/拒收判定(重複性)?
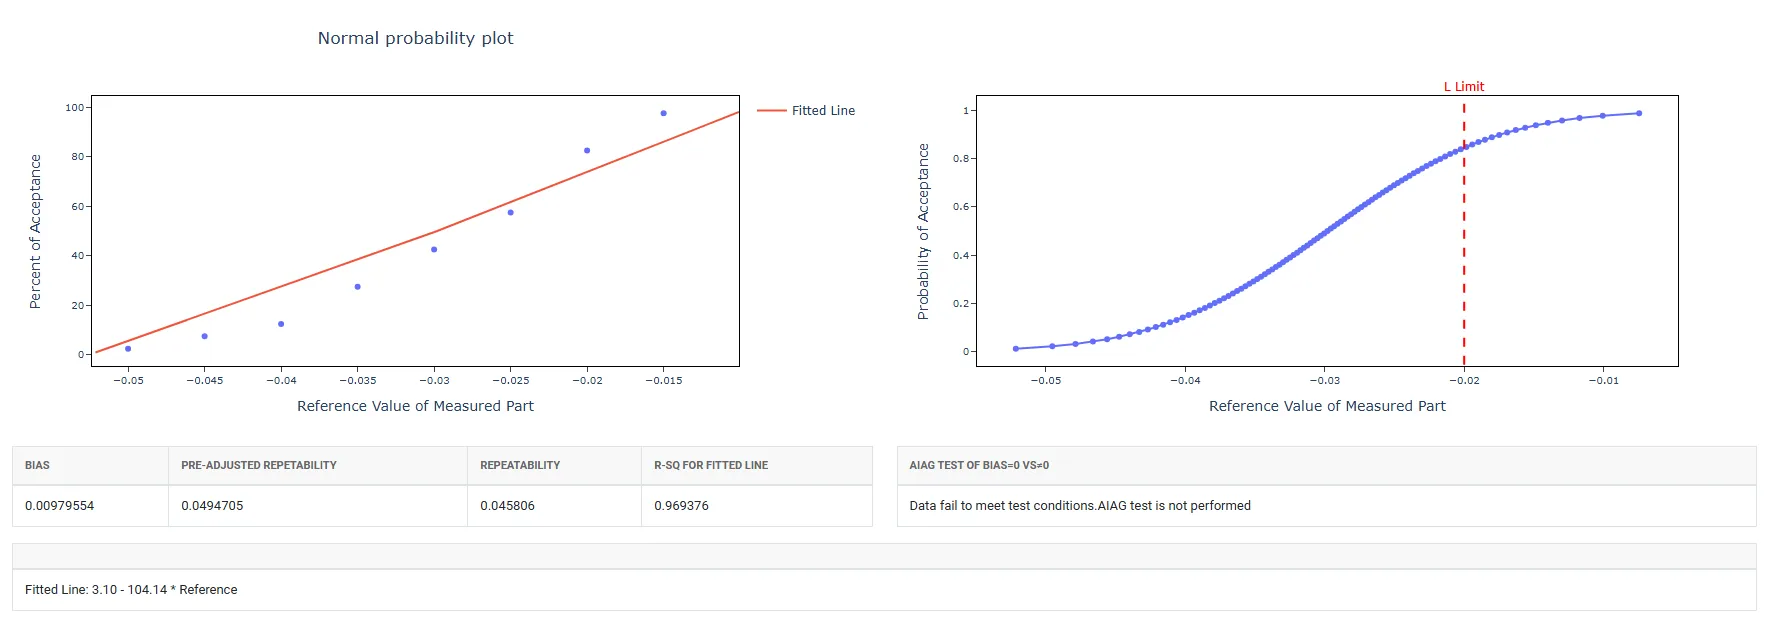
該研究將每個零件的接受機率轉換為常態 z 分數,並對這些 z 分數相對於參考值配適一條直線(量具效能曲線)。偏誤是規格界限與接受機率為 0.5 時的參考值之差;重複性是接受率從 0.5% 到 99.5% 之間的參考值範圍寬度除以 1.08。以 t 檢定判斷偏誤是否顯著不同於零。
簡單定義:在透過/止規量具上對已知尺寸的零件多次測試,以找出量具的切換點與規格界限相差多遠(偏誤),以及它在該規格界限附近的判定變化有多大(重複性)的研究。
何時使用計數型量具研究?
- 當量具給出的是接受/拒收(透過/止)結果,但研究所用每個零件的參考值可以用計量型量具量測時使用。
- 在 驗證或確認檢驗流程 之後、投入全面生產之前使用。
- 當擔心量具在規格界限附近對零件的接受或拒收不一致,或存在系統性偏移時使用。
- 在 品質管理系統稽核 或監管申報中使用,這些場合需要檢驗系統能力的書面證據。
正確使用計數型量具研究的指南
- 選擇參考值覆蓋規格界限附近區域的零件,使最小的零件從不被接受,最大的零件總是被接受,而中間的零件只是有時被接受。
- 採用 AIAG 的設計:每個零件試驗 20 次,其中 6 個零件被接受的次數在 1 至 19 次之間;僅對該設計報告 AIAG 的偏誤 t 檢定。
- 研究之前,用量測誤差相對於公差較小的計量型量具測定每個零件的參考值。
- 按隨機順序測試零件,使量具對某一零件的判定不受測試順序的影響。
- 若偏誤顯著,或重複性相對於公差較大,應先調查並改善量具,再依賴它。
替代方法:何時不宜使用計數型量具研究
- 若量測結果為 連續的數值,請改用 交叉 GRR,它能對量測系統能力提供更完整、更定量的評估。
- 若需要評估檢驗員對項目進行主觀分類(例如目視檢驗)的一致性,請改用帶 Kappa 統計量的計數型一致性分析。
- 若需要對 量測誤差的大小進行數值量化(例如以毫米或克為單位),請使用 連續型資料的量具 R&R
計數型量具研究範例
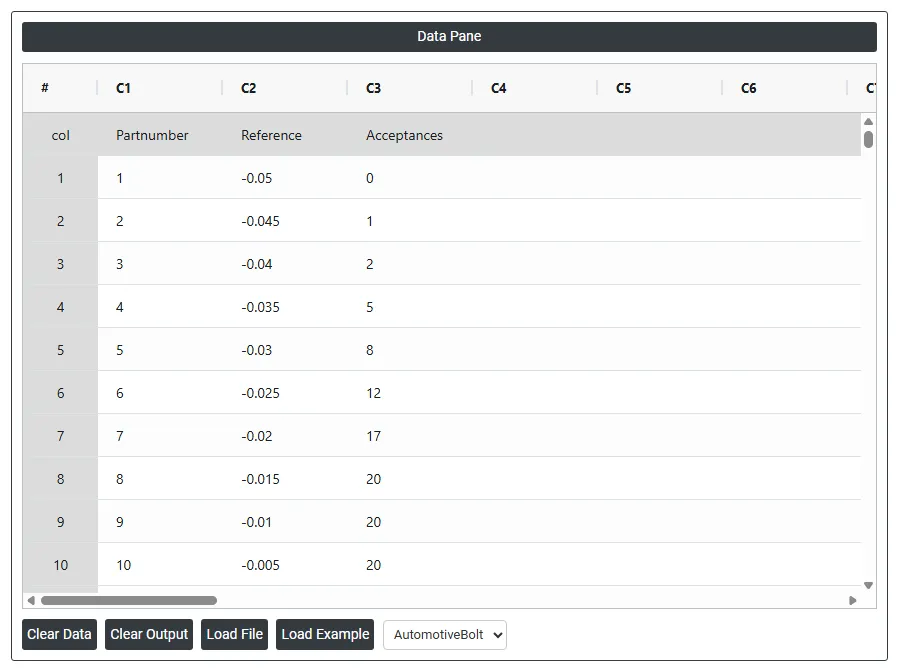
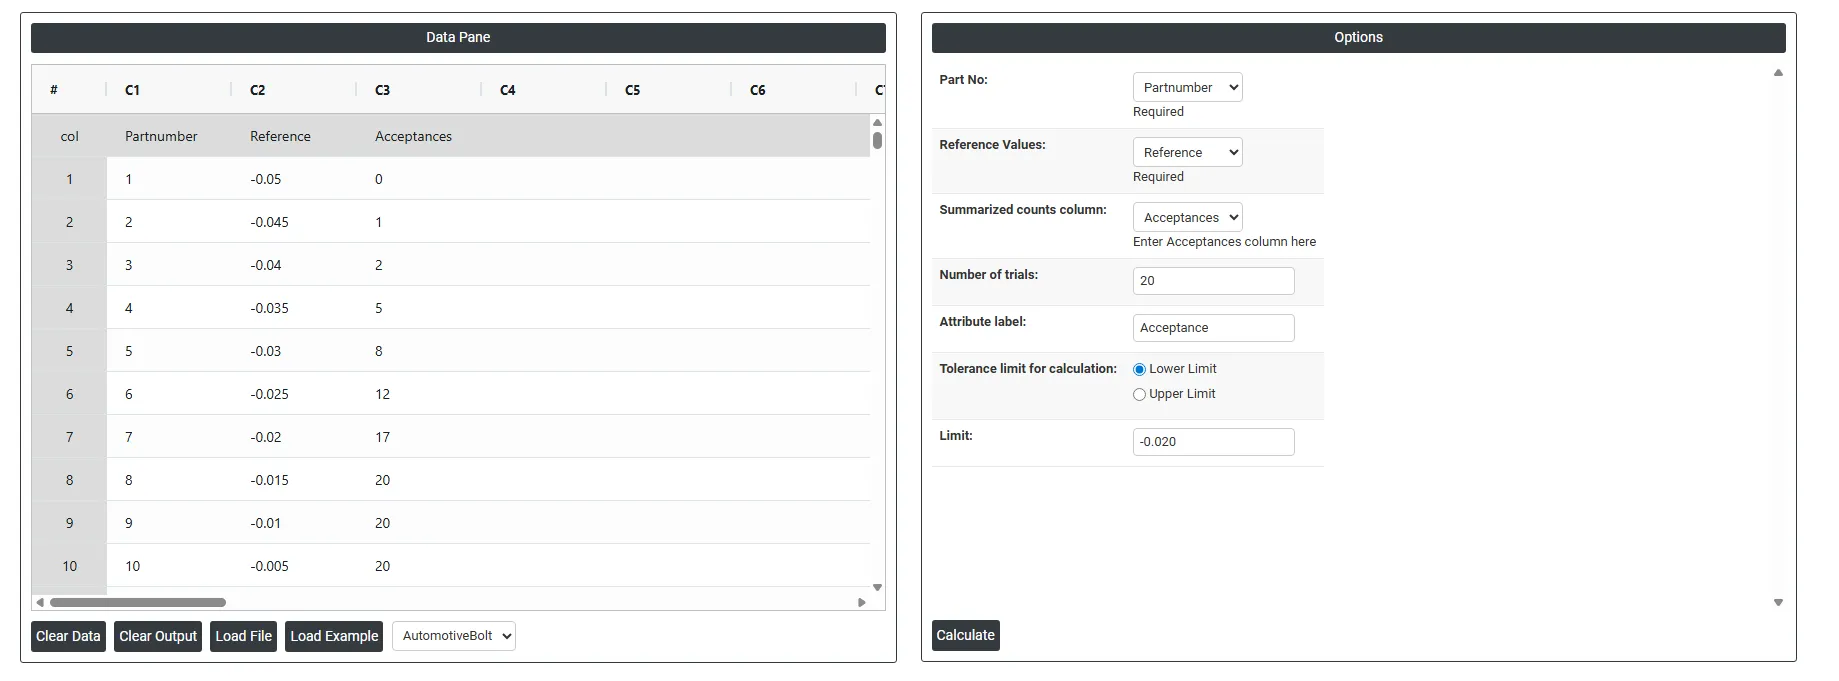
一名製造工程師評價一套用於接受或拒收螺栓的自動化計數型量測系統。工程師選取 10 個參考值已知的零件,在透過/止規上將每個零件測試 20 次,並記錄每個零件的接受次數。工程師開展計數型量具研究,分析該系統的偏誤和重複性,並決定是否需要改善量測系統。系統規定的公差限為:下公差 -0.020,上公差 0.020。步驟如下:
- 收集所需資料。
- 現在,在 Zometric Statistical Software 中分析資料,網址為 https://statsai.zometric.com/。
- 要找到計數型量具研究,請選擇 Statistical module> Measurement System Analysis>Attribute Gauge Study。
- 在工具中輸入資料及其他輸入項,如下所示:
5. 使用上述工具後,得到如下輸出:
如何進行計數型量具研究
操作步驟如下:
- 登入 Zometric Statistical Software,網址為 https://statsai.zometric.com/
- 在首頁選擇 Statistical Tool> Measurement System Analysis >Attribute Gauge Study
- 接下來,手動更新資料,或從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
- 填寫所需選項。
- 最後,點選頁面底部的 calculate,即可得到所需結果。
計數型量具研究的工具介面分為兩部分。
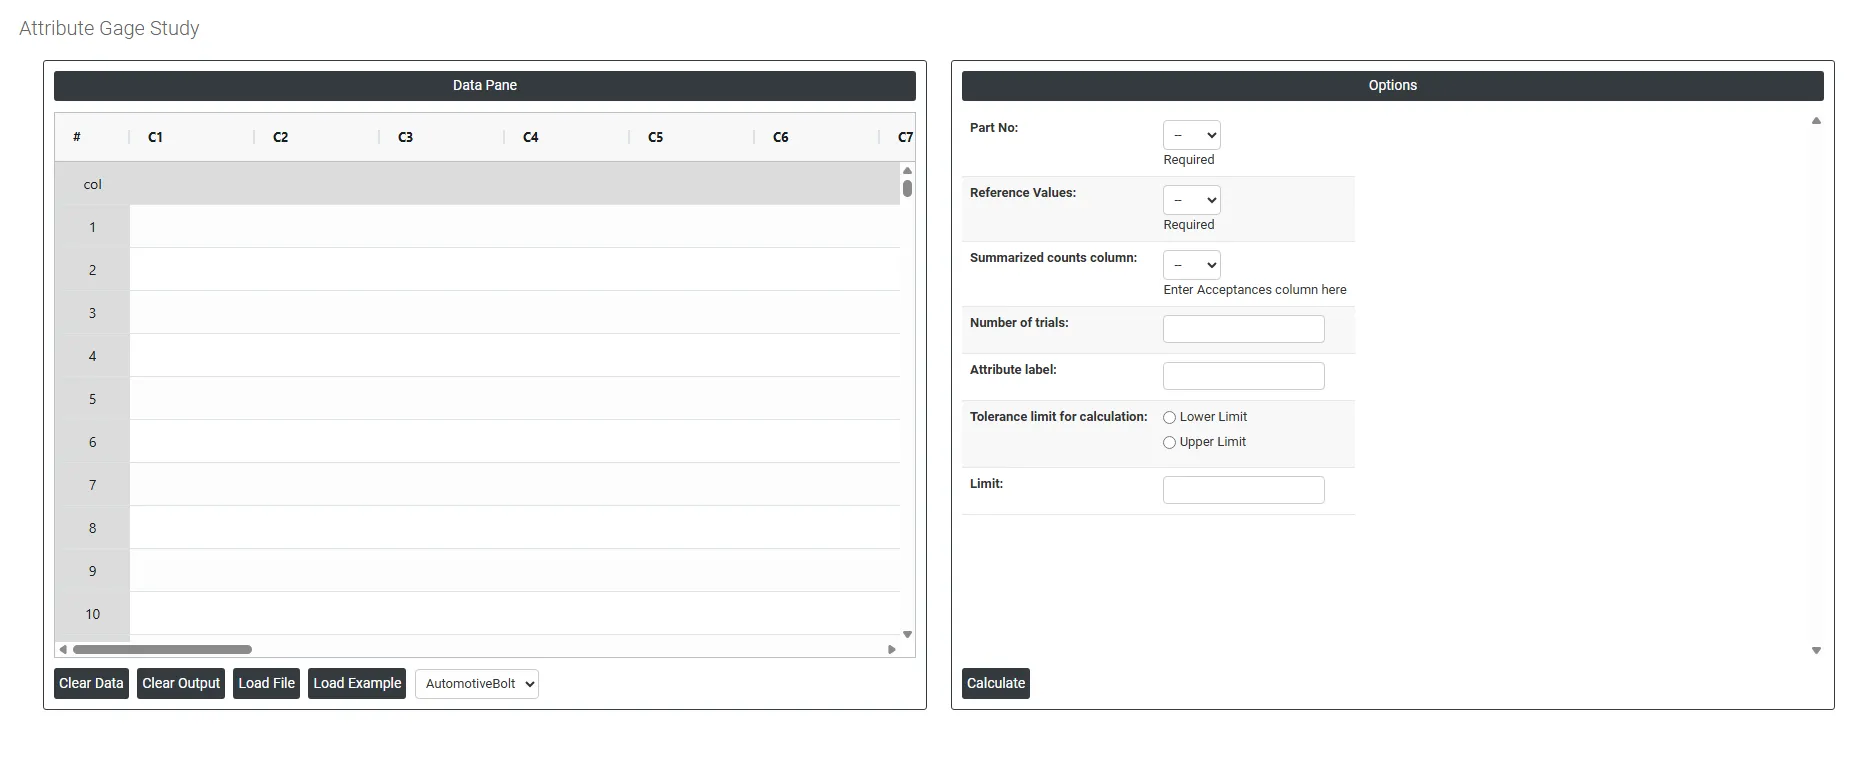
左側為資料窗格(Data Pane)。在 Data Pane 中,每一列構成一個子群組。可以手動輸入資料,也可以從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
Load example: 將載入範例資料。
Load File: 用於直接載入 Excel 資料。
右側提供以下選項:
- Part No: 選擇包含研究中每個零件或樣品唯一標示的欄,例如零件編號、序列號或樣品程式碼。這是必填欄位。它用於將每個量測結果關聯到所屬的具體零件,使分析能夠追蹤各零件在多次試驗中被分類的一致程度。
- Reference Values: 選擇包含每個零件已知參考值的欄,即研究之前用計量型量具測得的零件真實尺寸。這是必填欄位。分析將每個零件的接受機率與其參考值關聯起來,以估計量具的偏誤和重複性。
- Summarized Counts Column (Acceptances): 選擇包含每個零件在所有試驗中被接受次數的欄。這種彙總格式記錄每個零件的接受總次數,而不是把每次試驗的判定逐列輸入。例如,在 20 次試驗中,值為 20 表示該零件在每次試驗中都被接受,值為 5 則表示 20 次中被接受 5 次。
- Number of Trials: 輸入每個零件的測試次數。該值與接受次數一起用於計算每個零件的接受機率。AIAG 分析法每個零件使用 20 次試驗。
- Attribute Label: 輸入所檢驗計數型結果的描述性標籤,例如「Accept」、「Pass」、「Conforming」或「Good」。該標籤會顯示在分析輸出和圖表中,使結果更易於閱讀和理解。使用有意義的標籤而不是保留預設數字,可確保報告清晰,讓任何檢視者都能一目瞭然。
- Tolerance Limit for Calculation: 定義量具判定所依據的規格界限(下限或上限)。該設定直接影響分析中如何處理規格邊緣附近的臨界零件。提供兩個選項:
- Lower Limit : 僅使用規格下邊界對零件進行分類。當品質關注點是量測值不應低於最低可接受值時選擇此項,例如最小強度、最小塗層厚度或最小充填重量。
- Upper Limit : 僅使用規格上邊界對零件進行分類。當品質關注點是量測值不應超過最大可接受值時選擇此項,例如最大汙染水準、最大尺寸或最大重量。
- Limit: 輸入上面所選規格界限的數值,即根據您的選擇輸入下邊界或上邊界。該值定義了在參考標準中判定每個零件是否可接受的確切分界點。輸入準確的規格界限至關重要,因為計數型量具研究的整個準確性評估都是基於將檢驗員的判定與該邊界進行比較。
常見問題
什麼是計數型量具研究?
計數型量具研究是 AIAG MSA 手冊中描述的分析法,用於評價計數型(透過/止規)量測系統的偏誤和重複性。參考值位於規格界限附近的已知零件,每個都要反覆測試多次並記錄接受次數,以查明量具的切換點相對於規格界限是否偏移,以及它在規格界限附近的判定有多不一致。
計數型量具研究中的偏誤和重複性如何計算?
將每個零件的接受機率轉換為常態 z 分數,並對這些 z 分數相對於參考值配適一條直線,得到量具效能曲線。偏誤是規格界限與接受機率為 0.5 時的參考值之差。重複性是接受率從 0.5% 到 99.5% 之間的參考值範圍寬度除以 1.08。
計數型量具研究需要多少個零件和多少次試驗?
AIAG 設計每個零件試驗 20 次,其中 6 個零件被接受的次數在 1 至 19 次之間;僅對該設計報告 AIAG 的偏誤 t 檢定。選擇跨越規格界限的零件,使最小的從不被接受、最大的總是被接受,事先用計量型量具測定每個參考值,並按隨機順序測試零件。
什麼情況下應改用計數型一致性分析或量具 R&R?
若需要評估檢驗員對項目進行主觀分類(例如目視檢驗)的一致性,請使用帶 Kappa 統計量的計數型一致性分析。若量測結果為連續的數值,請使用交叉 GRR,它能提供更完整的定量評估,並以毫米或克等單位表示量測誤差。