
組間/組內製程能力
組間/組內製程能力適用於子群組平均值可能漂移(例如每小時之間漂移)的分組資料。它估計組內標準差、組間標準差以及組間/組內合併標準差。Cp、Cpk 和 CCpk 使用組間/組內西格瑪;Pp 和 Ppk 使用整體樣本標準差;給定目標值時還會增加 Cpm。輸出包括上述指數、Z 值、PPM 以及配適常態曲線的直方圖。
最後審閱
核心要點
組間/組內製程能力將子群組之間的變異與子群組內部的變異分開,並基於組間/組內合併標準差報告 Cp/Cpk,同時給出整體 Pp/Ppk。
用途
組間/組內製程能力會產生一份能力報告,將任何分組製程中存在的兩種變異來源分開——子群組之間的變異(班次之間或每小時之間的漂移)和子群組內部的變異(短期的機器/量測雜訊)——並排報告組間/組內能力(Cp/Cpk 系列,基於組間與組內合併標準差)和整體/總能力(Pp/Ppk 系列)。它相當於完整能力六合一圖中「Between/Within」面板的獨立版本,供只需要指數和直方圖、不需要附帶管制圖的使用者使用。
主要功能
- 既可接受多個重複欄(每欄為同一子群組內的一個重複讀數),也可接受單一反應欄並明確指定子群組大小。
- 可選的 Factor 欄,可在單一 Response + Factor 資料佈局下比較不同命名組(例如機器、產線)的能力。
- 可選的「Compare selected columns as separate groups」模式,可將多個欄作為獨立製程分別執行,而不是合併在一起。
- 根據同一資料集同時計算 Between/Within(Cp/Cpk)和 Overall(Pp/Ppk)能力,提供目標值時還計算 Cpm。
- 可配置的 K 西格瑪公差乘數和基於移動全距的西格瑪估計,與本應用中的其他能力工具保持一致。
統計方法
該工具根據分組資料估計三種標準差。σ_within 是跨所有子群組的合併短期估計(子群組大小為 1 時,採用平均移動全距估計 MRbar/1.128;子群組更大時,採用跨子群組的合併標準差估計)。σ_xbar 根據子群組平均值的移動全距估計(MRbar/d2,或中位數移動全距變體),然後按 σ_between = √(max(0, σ_xbar² − σ_within²/n)) 反推出 σ_between,其中 n 為子群組大小。將二者合併得到 σ_between_within = √(σ_between² + σ_within²),即「Potential」(組內 + 組間)能力西格瑪。另外,σ_overall 是圍繞總平均值、直接根據所有單一觀測值計算的普通樣本標準差,即「Performance」西格瑪。
「Potential」指數以 σ_between_within 計算:Cp = (USL − LSL) / (K·σ_between_within),Cpu = (USL − x̄) / ((K/2)·σ_between_within),Cpl = (x̄ − LSL) / ((K/2)·σ_between_within),Cpk = min(Cpu, Cpl),採用預設 K = 6(6 西格瑪)的公差慣例。
「Performance」指數(Pp、Ppu、Ppl、Ppk)使用相同的公式,但以 σ_overall 代替 σ_between_within——這與標準 SQC 術語一致(Montgomery,Introduction to Statistical Quality Control),而本工具自身的組間/組內分解同時為兩類指數提供輸入。
CCpk 使用相同的組間/組內西格瑪,但以目標值(未提供目標值時,以規格界限的中點)而非製程平均為基準進行度量:CCpk = min[(USL−Target)/((K/2)·σ_between_within), (Target−LSL)/((K/2)·σ_between_within)]——即製程以目標值為中心時應具有的能力,可用於區分對中程度的影響與離散程度的影響。
提供目標值時,還會報告 Cpm:Cpm = min(USL − Target, Target − LSL) / ((K/2)·√(mean((x−Target)²))),它使用所有單一觀測值相對目標值的均方偏差;即使製程平均仍完全處於規格範圍內,只要偏離目標值,該指數也會相應降低。
Z.LSL 和 Z.USL(Within 和 Overall 兩種)報告製程平均與各規格界限之間的標準化距離;PPM 值將配適常態分配在各規格界限之外的預期尾部機率與原始資料中實際觀測到的超規格數量結合起來。
輸入欄位和選項
欄位 | 說明 |
|---|---|
Subgroup Columns | 選擇 2 個或以上的重複欄(每欄儲存同一子群組內的一個重複讀數),或選擇單一欄並在下方明確指定 Subgroup size。 |
LSL / USL | 反應的規格下限和規格上限。 |
Target | 可選。提供時,報告中會增加 Cpm 指數。 |
Subgroup size | 僅在選擇了單一 Subgroup Column,或勾選了「Compare selected columns as separate groups」時必填。選擇多個重複欄時留空。 |
Factor | 可選。當資料為單一 Response 欄加一個 Factor 欄(每個讀數一列)時,用於比較不同命名組的能力。需要選擇單一 Subgroup Column。 |
Compare selected columns as separate groups | 選擇 2 個或以上 Subgroup Columns 時,對每欄分別執行能力分析並進行並排比較,而不是將它們合併為一個製程。 |
SD estimation method | 根據子群組平均值的移動全距估計組間西格瑪的方法:「Average moving range」(預設)或「Median moving range」。 |
Length of moving range | 用於 SD 估計的移動全距跨度;預設值為 2。 |
Tolerance (K) | 構成能力公差帶時施加於西格瑪的乘數;預設值為 6(標準 6 西格瑪能力)。 |
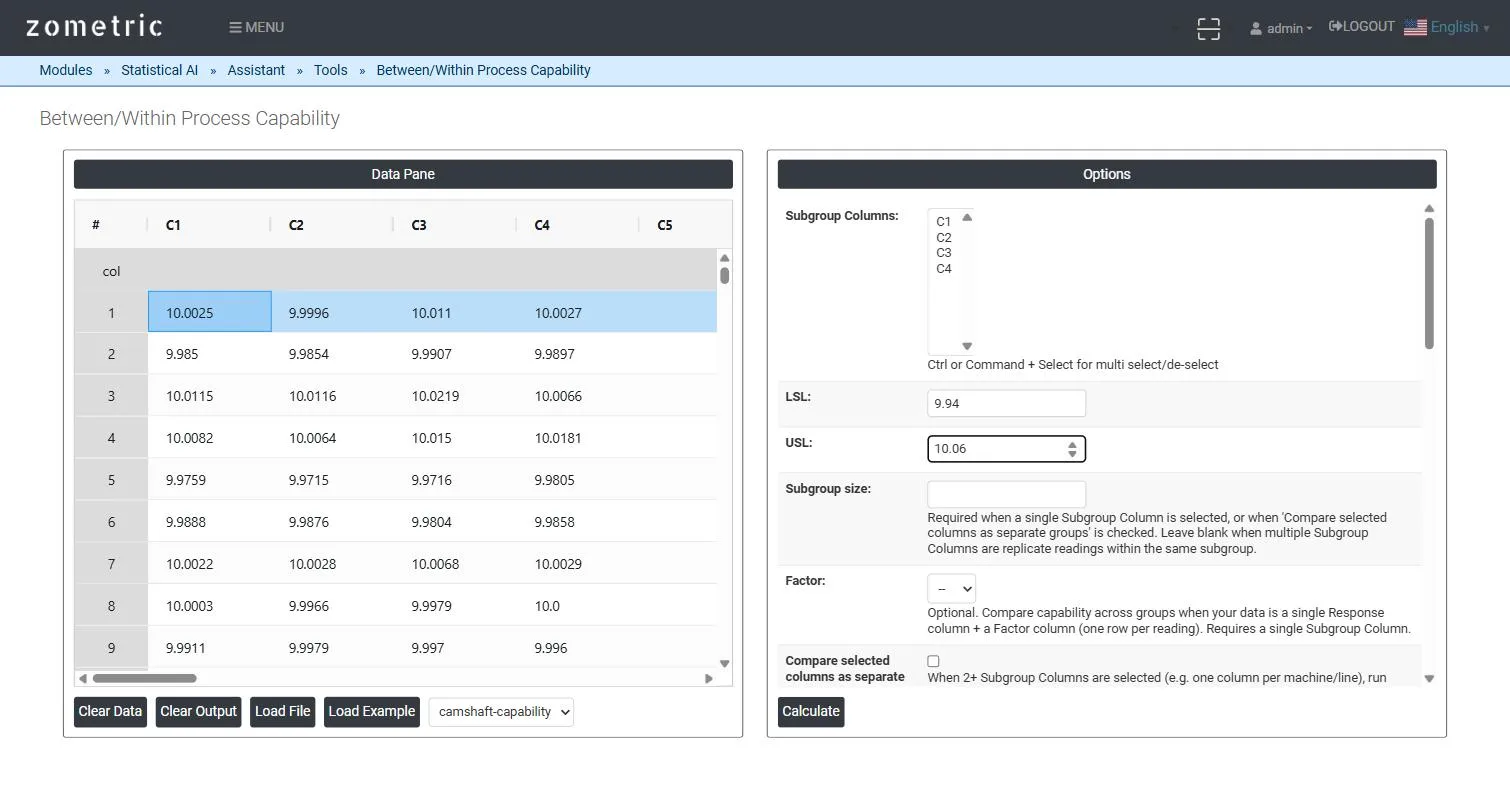
圖 1 — Data pane 中載入了 20 個子群組、每組 4 個重複直徑讀數;Options 面板中選擇了 Subgroup Columns C1–C4,並填寫了 LSL/USL/Target。
輸出說明
- 欄位彙總表——本次執行所用的 LSL、Target 和 USL。
- Potential (Between/Within) 指數——StDev Within、StDev Between、Cp、Cpl、Cpu、Cpk、CCpk、Z.LSL Within、Z.USL Within。該欄中的 Cp、Cpl、Cpu、Cpk、CCpk 和 Z 值均以 StDev B/W 計算。
- Performance (Overall) 指數——StDev Overall、StDev B/W(用於 Cp/Cpk 系列的組間/組內合併標準差)、Pp、Ppl、Ppu、Ppk、Cpm、Z.LSL Overall、Z.USL Overall。
- 直方圖——合併後的反應分配,帶有 LSL/Target/USL 參考線,併疊加配適的常態密度曲線。
- 透過 Download as PDF 按鈕將完整報告匯出為 PDF。
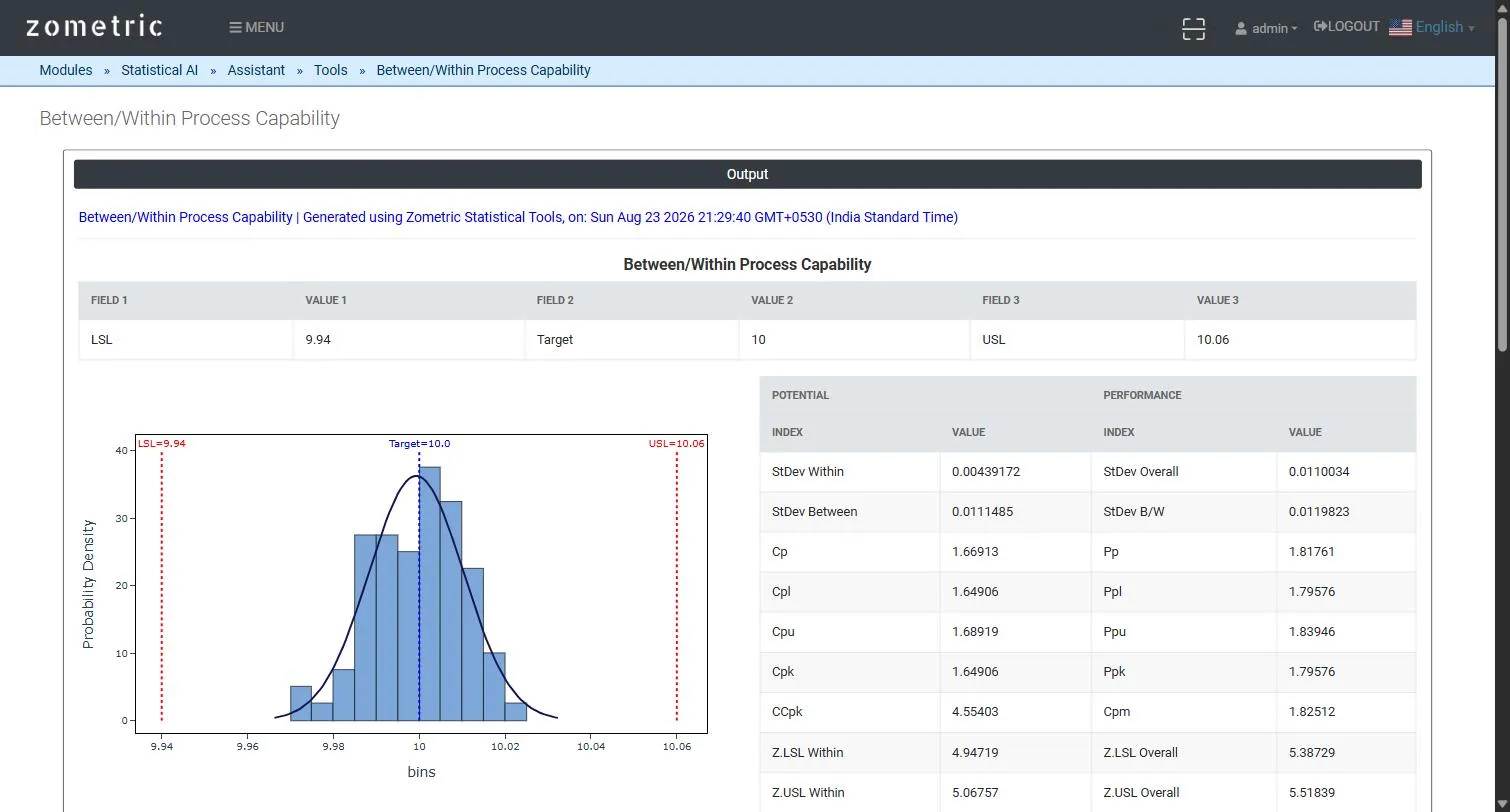
圖 2 — 輸出報告:帶有 LSL/Target/USL 參考線和配適常態曲線的能力直方圖,以及 Within(「Potential」)和 Overall(「Performance」)能力指數表。
計算範例
某 CNC 產線加工軸的外徑(mm)。操作員每小時連續抽取 4 個零件(一個子群組)並量測直徑,20 小時內得到 20 個子群組、每組 4 個重複值(欄 C1–C4)。在 LSL = 9.94、USL = 10.06、Target = 10.00 的條件下,工具報告 StDev Within ≈ 0.0044,StDev Overall ≈ 0.0110——整體(總)離散程度明顯大於每小時內的離散程度,表明大部分製程變異來自每小時之間的漂移,而非短期機器雜訊,這正是本工具旨在揭示的區別。如圖 2 所示,Cp 和 Cpk 根據 StDev B/W 計算,Pp 和 Ppk 根據 StDev Overall 計算。
常見問題
什麼是組間/組內製程能力?
這是一種針對分組資料的能力分析,用於區分兩種變異來源:子群組之間的變異(例如班次之間或每小時之間的漂移)和子群組內部的變異(例如短期的機器或量測雜訊)。它並排報告組間/組內能力(Cp/Cpk 系列,基於組間與組內合併標準差)和整體能力(Pp/Ppk 系列),並提供直方圖。
組間標準差如何計算?
組內西格瑪是跨子群組的合併短期估計。子群組平均值的西格瑪根據其移動全距得出,組間西格瑪為 max(0, sigma_xbar 的平方減去 sigma_within 的平方 / n) 的平方根,其中 n 為子群組大小。組間/組內西格瑪為 sigma_between 的平方加 sigma_within 的平方之和的平方根。
什麼情況下應使用組間/組內製程能力而不是普通製程能力?
當製程按子群組收集,且子群組之間可能存在真實變異(例如每小時之間的漂移),僅用組內西格瑪會低估製程離散程度時,使用該方法。它是能力六合一圖中組間/組內面板的獨立版本,適用於只需要指數和直方圖、不需要管制圖的情況。
本報告中的 Cpk、CCpk 和 Cpm 有什麼區別?
Cpk 使用組間/組內西格瑪,以製程平均為基準進行度量。CCpk 使用相同的西格瑪,但以目標值為基準(未給定目標值時以規格界限的中點為基準),顯示製程對中時的能力。Cpm 在輸入目標值時報告,使用相對目標值的均方偏差,因此平均值偏離目標值時該指數會降低。