
比較計數型允收抽樣
針對您的 AQL 和 RQL(以 ppm 表示),比較多個通過/不通過抽樣方案,方案以相對應的樣本數 n 和允收數 c 兩個列表輸入。工具基於二項模型給出每個方案在 AQL 和 RQL 處的允收機率,併疊加繪製 OC 曲線。給定批量時,還會為挑選檢驗新增 AOQ 和 ATI 曲線。可用它在多個方案之間做選擇。
最後審閱
核心要點
比較計數型允收抽樣把多個一次抽樣方案 (n, c) 並排比較,顯示每個方案允收好批和壞批的頻率,並在給定批量時顯示其出廠品質和檢驗成本。
用途
比較計數型允收抽樣把多個計數型檢驗的一次抽樣方案並排比較。每個方案由樣本數 n 和允收數 c 構成:從批中隨機檢驗 n 個單位,若不合格品不超過 c 個則允收該批。輸入您正在考慮的方案,例如目前使用的方案、客戶的方案和建立計數型允收抽樣(Attribute Acceptance Sampling (Create))給出的方案,以及您的 AQL 和 RQL,工具便會顯示每個方案允收好批和壞批的頻率;給定批量時,還顯示有多少不合格品流出以及每個方案的檢驗成本。可用它在多個方案之間做選擇,或檢查現有方案能否保護您。
主要功能
- 一次執行可含任意數量的方案,以相對應的樣本數和允收數列表輸入。
- 每個方案在 AQL 和 RQL 處的允收機率。
- 所有方案的操作特性(OC)曲線繪於同一張圖上。
- 給定批量時:針對挑選檢驗,給出每個方案的平均出廠品質(AOQ)曲線和平均總檢驗量(ATI)曲線。
- 品質水準以每百萬不合格品數(ppm)表示。
- 透過 Download 匯出 PDF。
統計方法
對每個方案,允收不合格品率為 p 的批的機率,是在 n 個單位中發現不超過 c 個不合格品的二項機率:Pa(p) = Σ (k = 0 to c) C(n, k)·pᵏ·(1 − p)ⁿ⁻ᵏ。表中給出 AQL 和 RQL 處的 Pa(二者均以 ppm 輸入,併除以 1,000,000)。1 減 Pa(AQL) 為生產方風險,即拒收好批的機率;Pa(RQL) 為使用方風險,即允收壞批的機率。OC 曲線越陡的方案,越能區分好批和壞批,但需要更大的樣本。
給定批量 N 時,AOQ 和 ATI 曲線假設採用挑選檢驗:被拒收的批進行 100% 檢驗,並替換不合格品。此時 AOQ(p) = p·Pa(p)·(N − n) / N 為離開檢驗的平均不合格品率,ATI(p) = n + (1 − Pa(p))·(N − n) 為每批平均檢驗的單位數。方案 AOQ 曲線的峰值即其平均出廠品質上限(AOQL)。所有曲線都針對 0 至 3 倍 RQL 的批品質繪製。每個 c 必須小於其 n,每個 n 必須小於批量,且 RQL 必須大於 AQL。二項模型假定批相對於樣本是大批。
輸入欄位和選項
欄位 | 說明 |
Units for quality level | Defectives Per Million(唯一選項)。 |
Acceptable Quality Level (AQL) | 必填,以 ppm 表示,例如 1% 不合格品取 10000。通常應允收批時的品質水準。 |
Rejectable Quality Level (RQL / LTPD) | 必填,以 ppm 表示,大於 AQL。通常應拒收批時的品質水準。 |
Sample sizes (n) | 必填。以空格或逗號分隔,例如「50 80 120」,每個方案一個。 |
Acceptance numbers (c) | 必填。個數與樣本數相同,例如「1 2 3」;第一個 c 對應第一個 n,依此類推。 |
Lot size | 可選,至少為 2。繪製 AOQ 和 ATI 曲線時需要。 |
Operating characteristic (OC) curve / Average outgoing quality (AOQ) curve / Average total inspection (ATI) curve | 預設全部勾選。僅在輸入批量時才繪製 AOQ 和 ATI 曲線。 |
Title | 預設為 Compare Acceptance Sampling by Attributes。 |
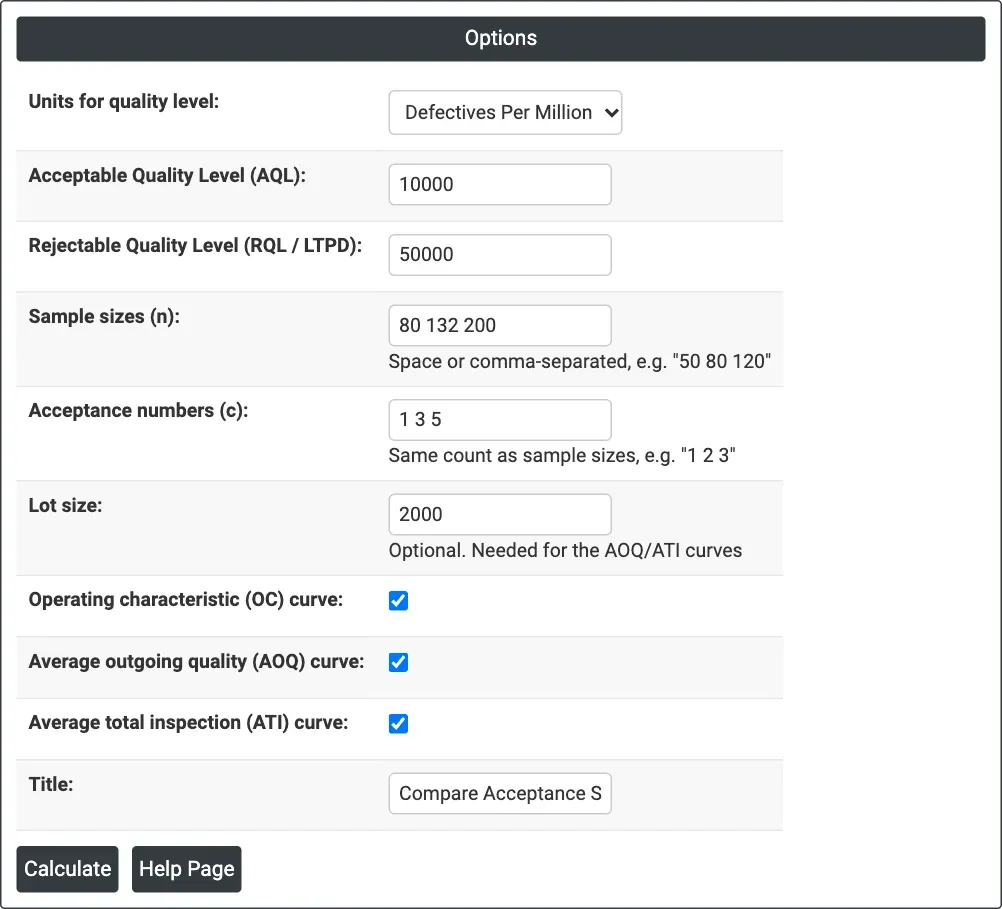
圖 1 — 三個方案(n = 80、132、200,對應 c = 1、3、5)在 AQL 10,000 ppm、RQL 50,000 ppm、批量 2,000 下的比較。
輸出說明
- Plan table — 每個方案的 Plan、n、c、P(accept | AQL) 和 P(accept | RQL)。
- Operating Characteristic (OC) Curves — 允收機率對批每百萬不合格品數的曲線,每個方案一條。
- Average Outgoing Quality (AOQ) Curves — 給定批量時:平均出廠不合格品率對批每百萬不合格品數的曲線;每個峰值即該方案的 AOQL。
- Average Total Inspection (ATI) Curves — 給定批量時:每批平均檢驗的單位數。
- 透過 Download 匯出 PDF。
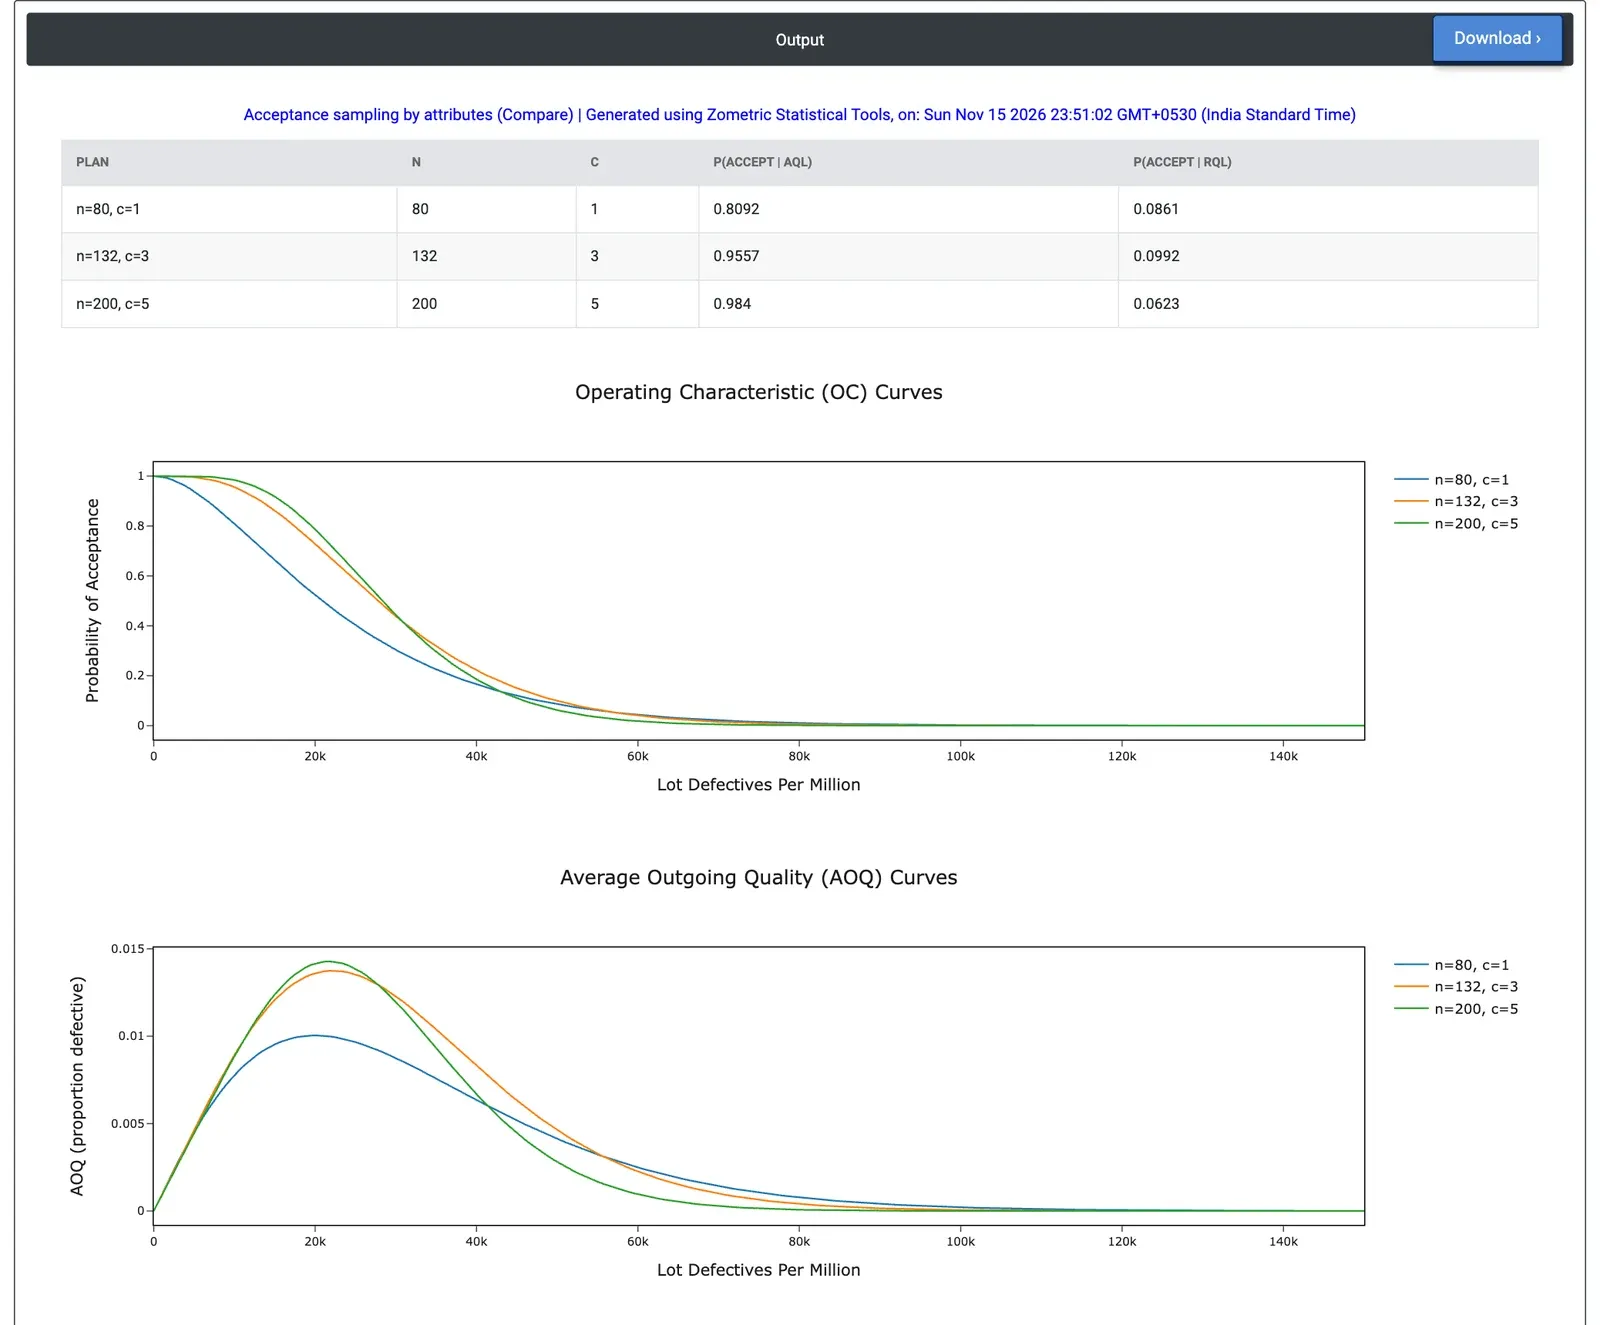
圖 2 — 三個方案的方案表、OC 曲線和 AOQ 曲線;n = 200、c = 5 的 OC 曲線最陡。
計算範例
某供應商品質工程師收到成批的模塑聯結器,每批 2,000 個,並用通止規檢驗。1% 不合格的批(AQL 10,000 ppm)應通過,5% 不合格的批(RQL 50,000 ppm)應被攔下。有三個方案可選:現行方案 n = 80、c = 1;建立計數型允收抽樣(Attribute Acceptance Sampling (Create))給出的方案 n = 132、c = 3;以及客戶的方案 n = 200、c = 5。工程師輸入 Sample sizes = 80 132 200,Acceptance numbers = 1 3 5,Lot size = 2000。
現行方案在 AQL 處僅允收 80.9% 的批:約每五個好批就有一個被拒收,這對供應商不公平,篩選成本也高。它在 RQL 處允收 8.6% 的批。方案 n = 132、c = 3 在 AQL 處允收 95.6%,在 RQL 處允收 9.9%;n = 200、c = 5 分別允收 98.4% 和 6.2%,兩方面都最好。在 OC 圖上,它的曲線最陡。
批量曲線顯示了成本。當批處於 AQL 時,現行方案平均每批檢驗約 446 個聯結器,因為它要篩選很多好批,而 n = 132 約為 215 個,n = 200 約為 229 個。較大的方案在最壞情況下放過的略多一些:它們的 AOQ 曲線峰值約為 0.0137 和 0.0143(1.4% 不合格),而現行方案為 0.0100,因為它們拒收需篩選的批更少。工程師放棄現行方案,選擇 n = 132、c = 3;如果客戶堅持,則選擇 n = 200、c = 5,每批約多檢驗 14 個單位。
常見問題
抽樣方案的生產方風險和使用方風險是什麼?
1 減去 AQL 處的允收機率為生產方風險,即拒收好批的機率。RQL 處的允收機率為使用方風險,即允收壞批的機率。比較表給出每個方案的這兩個機率,因此您可以看出哪個方案能同時保護雙方。
如何解讀 OC 曲線?
操作特性曲線繪製允收批的機率對以每百萬不合格品數表示的批品質,每個方案一條曲線。OC 曲線越陡的方案,越能區分好批和壞批,但需要更大的樣本。在計算範例中,方案 n = 200、c = 5 的曲線最陡。
什麼是 AOQ 和 AOQL?
在給定批量並採用挑選檢驗(被拒收的批進行 100% 檢驗並替換不合格品)時,平均出廠品質 AOQ(p) = p·Pa(p)·(N − n) / N 為離開檢驗的平均不合格品率。方案 AOQ 曲線的峰值即其平均出廠品質上限(AOQL)。
如何在 Zometric Statistical Software 中比較抽樣方案?
以 ppm 輸入 AQL 和 RQL,列出樣本數(例如 80 132 200)和相對應的允收數(1 3 5),並可選輸入批量。工具返回含 P(accept | AQL) 和 P(accept | RQL) 的方案表、疊加的 OC 曲線,以及給定批量時的 AOQ 和 ATI 曲線。二項模型假定批相對於樣本是大批。