
管制計畫
管制計畫工具將每個特性佔一列的工作表轉換為 AIAG / IATF 16949 版式的管制計畫,包含表頭、階段,並標註特殊特性。它逐列檢查常見的稽核缺漏,例如缺少反應計畫或量具未經驗證,並推薦量具研究、管制圖以及帶目標值的能力研究。適用於控制階段、樣件或試生產前階段。
最後審閱
核心要點
管制計畫列出每個特性及其規格、量測、樣本數、次數、控制方法和反應計畫;本工具按 AIAG / IATF 16949 格式編排管制計畫,並檢查其中的缺漏。
用途
管制計畫工具將每個產品或製程特性佔一列的工作表,轉換為常見 AIAG / IATF 16949 版式的管制計畫,逐列檢查稽核員通常會發現的缺漏,並將每個特性關聯到支援它的 Zometric Statistical Software 研究:應首先開展的量測系統研究、用於監控的管制圖,以及能力研究和目標值。可用於改善專案的末期(控制階段)、處於樣件或試生產前階段的新零件,或用於審查現有計畫。
主要功能
- 按欄名讀取工作表的各欄,因此從 Excel 貼上的現有管制計畫通常可直接使用(見下方的欄清單)。
- 表頭區塊,包含專案名稱、管制計畫編號、階段(Prototype、Pre-launch、Safe launch 或 Production)、零件號和更改級別、零件名稱、工廠、主要聯絡人、核心團隊、日期和核准。
- 按標準欄順序排列的特性表,並標註特殊特性(CC、SC、KPC、◆ 等)。
- 逐列審查:缺少控制方法、反應計畫、量測技術、樣本數或次數,或缺少規格;特殊特性沒有 SPC 或防呆措施,或沒有數值限;量測系統未顯示已通過驗證。
- 針對該計畫的 Zometric Statistical Software 檢查:對每個特性給出應首先開展的量具研究、適合它的管制圖和能力研究,並附這些工具的連結和能力目標值。
- 可透過 Download 匯出 PDF。
統計方法
管制計畫工具本身不計算統計量;它對每一列應用規則,並指向進行計算的工具。每一列的資料類型取自 Data type 欄(若有);否則,數值限(LSL 或 USL)或諸如「2.0 ± 0.1 mm」或「40 °C max」之類的規格表示計量型(連續)資料,合格/不合格的措辭或控制方法中的 p 或 np 圖表示不合格品,u 或 c 圖或缺陷數表示缺陷。
管制圖為 Control Method 中所指明的圖(X-bar R、X-bar S、I-MR、P、NP、U 或 C 管制圖)。若方法中僅寫「SPC」或「管制圖」,則管制圖根據資料和樣本數確定:單一量測值用 I-MR,子群組大小為 2 至 8 用 X-bar R,更大的子群組用 X-bar S,不合格品用 P 管制圖,缺陷用 U 管制圖。若方法中寫有 poka-yoke、防呆、聯鎖或 100% 自動檢測,則視為防呆措施。
若 MSA done 欄不是 Yes,則計畫要求在依賴量具之前,對計量型特性先做 Gage R&R Study (Crossed),對計數型和目視檢查則先做 Attribute Agreement Analysis。能力研究依資料類型而定:有限值的計量型資料用 Process Capability (Normal),不合格品用 Binomial Capability,缺陷用 Poisson Capability。計量型特殊特性的能力目標值為:投產前 Ppk ≥ 1.67,量產中 Cpk ≥ 1.33;其他計量型特性為 Cpk ≥ 1.33。
輸入欄位和選項
欄位 | 說明 |
Worksheet | 每個特性佔一列。必填:Product Characteristic 或 Process Characteristic 欄。另按名稱識別:Part/Process No.、Process / Operation、Machine、Device、Jig、Tools、Char. No.、Special Char. Class、Specification / Tolerance、LSL、Target、USL、Unit、Data type、Evaluation / Measurement Technique、MSA done、Sample Size、Frequency、Control Method、Reaction Plan 和 Responsibility(Process No、Class、Gauge 或 Owner 等常見變體同樣適用)。 |
Project Name | 顯示在計畫頂部。 |
Control Plan Number | 您為該計畫編制的文件編號。 |
Phase | Prototype、Pre-launch、Safe launch 或 Production(預設)。 |
Part Number / Latest Change Level | 計畫所適用的零件號和圖紙版本。 |
Part Name / Description | 零件或產品的名稱。 |
Organization / Plant | 工廠、生產線或供應商。 |
Key Contact / Phone | 就該計畫應聯絡的人員。 |
Core Team | 編制該計畫的職能部門或人員。 |
Date (Original) / Date (Revised) | 首次發布和最近一次修訂的日期。 |
Approved By | 核准人的姓名。 |
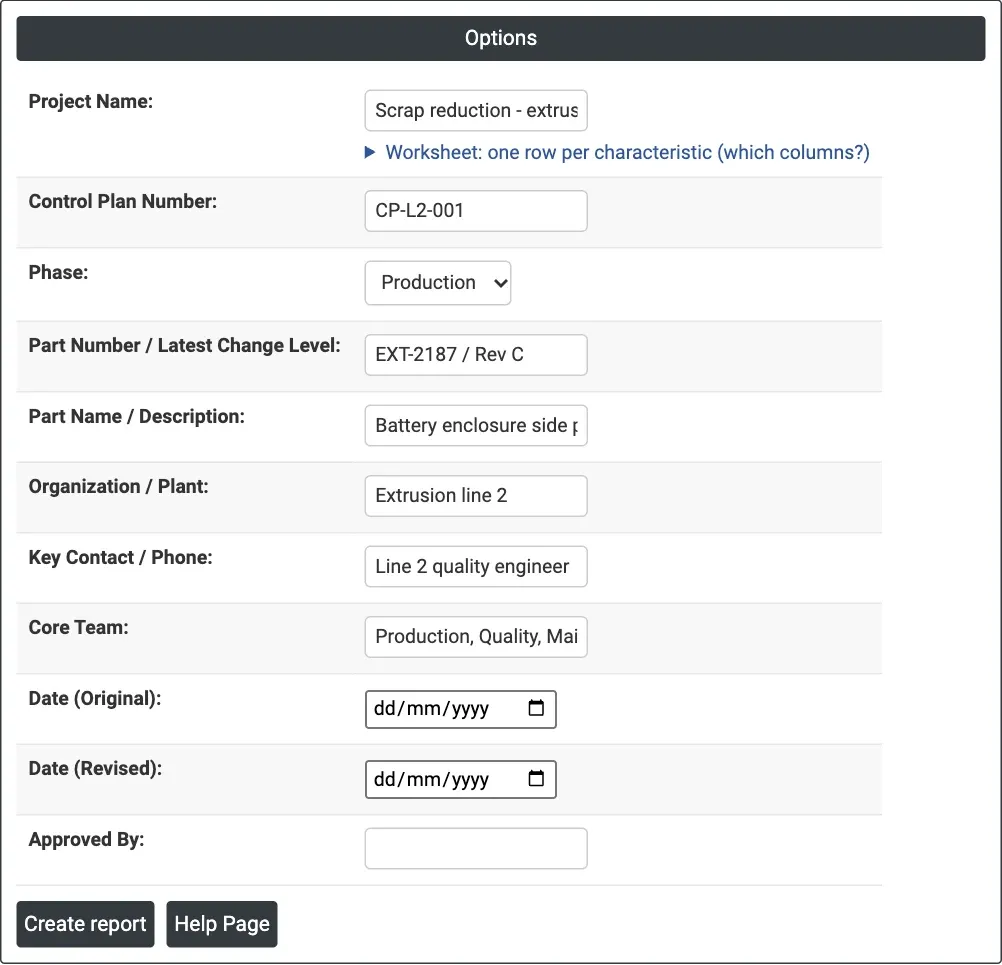
圖 1 — 擠壓範例:2 號擠壓線管制計畫的表頭欄位;各特性來自工作表。
輸出說明
- Control Plan header — 專案、計畫編號、階段、零件、工廠、聯絡人、團隊、日期和核准。
- Characteristics — 每個特性一列,按標準欄順序排列:製程編號、工序、機器、特性編號、產品或製程特性、特殊特性類別、規格、量測技術、樣本數、次數、控制方法、反應計畫和責任人。
- Zometric Statistical Software checks for this plan — 對每個特性(◆ 表示特殊特性)給出:應首先檢查的量具研究、用於監控的管制圖、能力研究和能力目標值,並分別連結到對應的 Zometric Statistical Software 工具。
- Review — 對發現的每個缺漏給出一列,說明應補充什麼或應開展哪項研究。
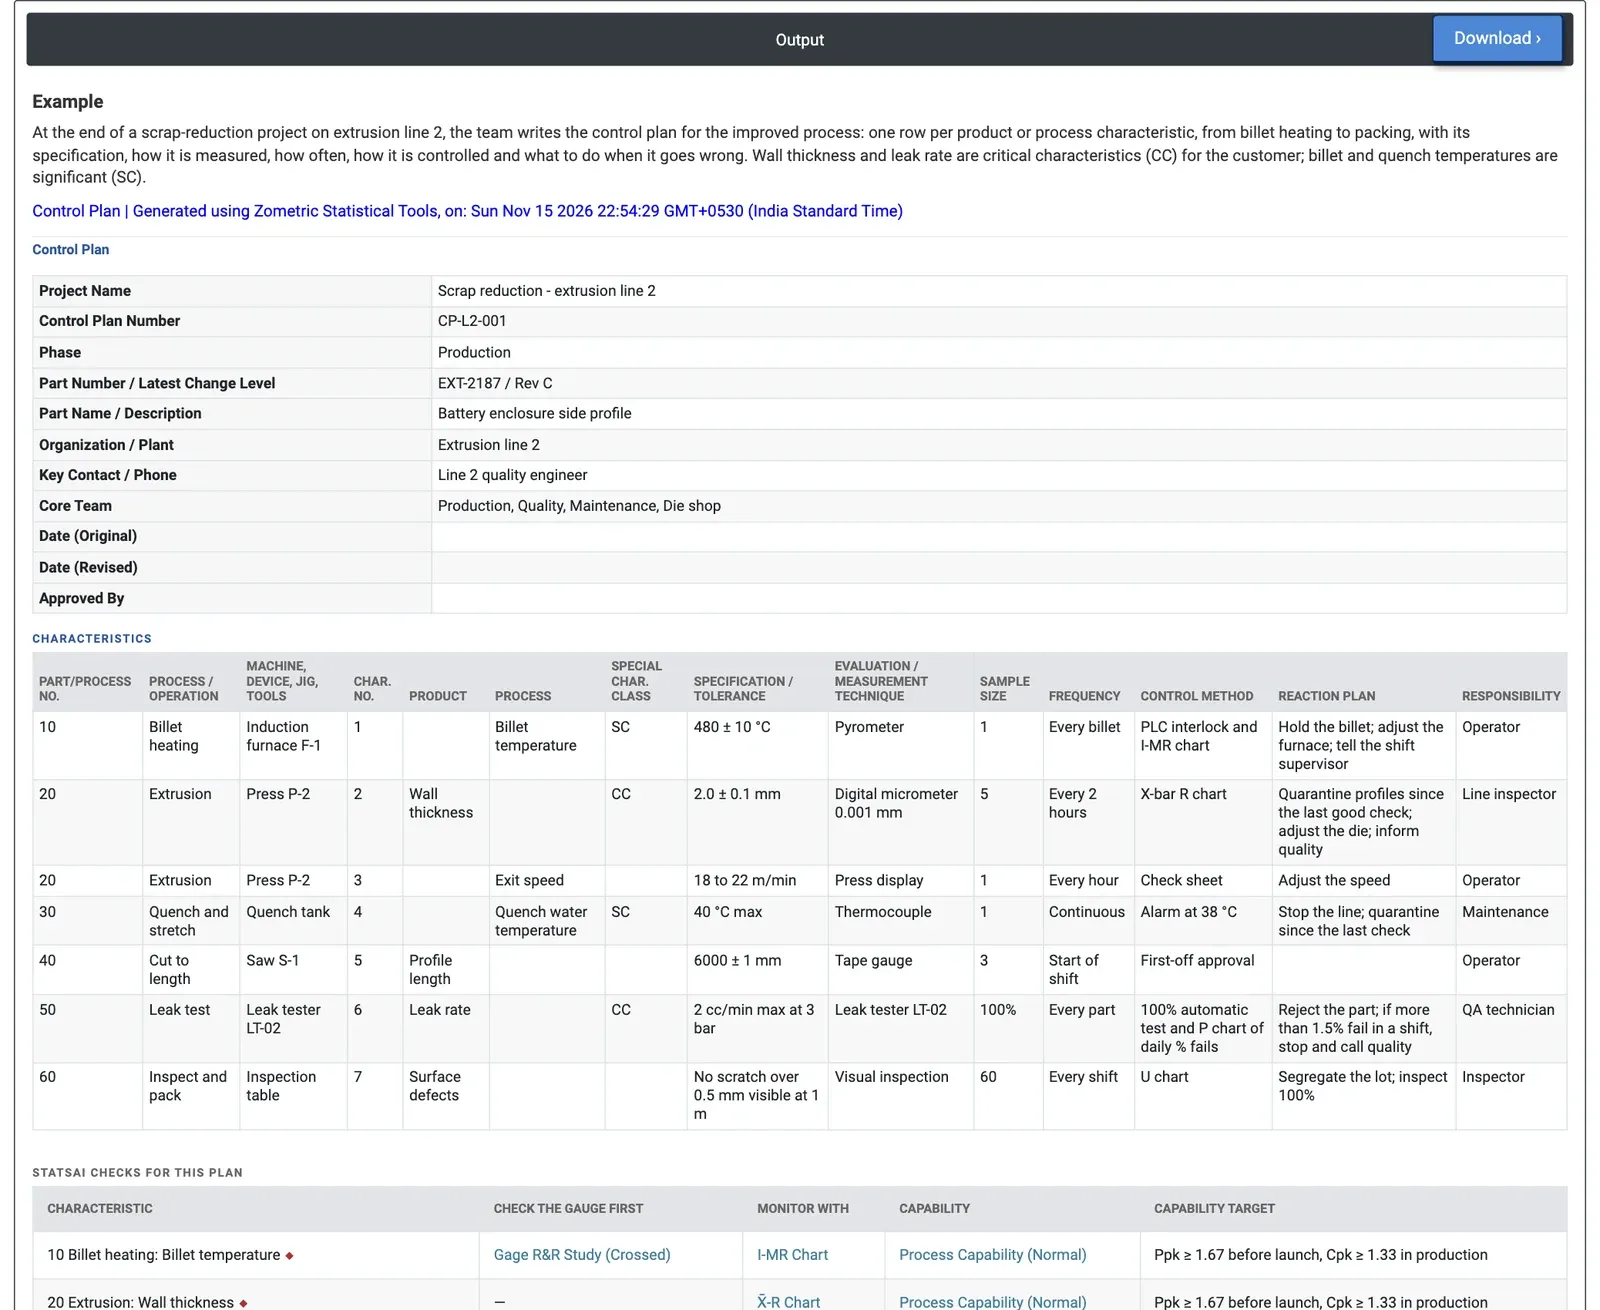
圖 2 — 擠壓範例的管制計畫輸出:表頭、特性表以及 Zometric Statistical Software 檢查的開頭部分。
計算範例
在 2 號擠壓線的廢品削減專案結束時,團隊為改善後的製程編寫管制計畫:從胚料加熱到包裝共七個特性。壁厚和洩漏率是客戶的關鍵特性(CC);胚料溫度和淬火水溫度是重要特性(SC)。
Zometric Statistical Software 的檢查為每一列給出下一步。胚料溫度(SC,I-MR 管制圖,MSA 未完成)需要先對高溫計做 Gage R&R Study (Crossed),然後對照投產前 Ppk ≥ 1.67 和量產中 Cpk ≥ 1.33 做能力評估。壁厚(CC,X-bar R 管制圖,MSA 已完成)則直接進入管制圖和能力評估。採用 U 管制圖目視檢查的表面缺陷,需要做 Attribute Agreement Analysis 和 Poisson Capability。
審查發現六處缺漏:胚料溫度、型材長度和洩漏率的量測系統未經驗證(量具 R&R),表面缺陷的目視檢查未經驗證(計數型一致性);淬火水溫度是特殊特性,卻僅靠報警控制,沒有 SPC 或防呆措施;型材長度沒有反應計畫。在計畫發布之前修正這些列,即可消除常見的稽核發現項。
常見問題
管制計畫有什麼用途?
管制計畫針對每個產品或製程特性,記錄其量測和控制方式:規格、量測技術、樣本數、次數、控制方法、反應計畫和責任人。可用於改善專案的末期(控制階段)、處於樣件或試生產前階段的新零件,或用於審查現有計畫。
管制計畫審查檢查哪些缺漏?
逐列檢查是否缺少控制方法、反應計畫、量測技術、樣本數、次數或規格。沒有 SPC 或防呆措施、或沒有數值限的特殊特性,以及未顯示已通過驗證的量測系統,都會被標出。這些正是稽核員通常會發現的缺漏。
如何為每個特性選擇管制圖?
採用控制方法中所指明的管制圖(X-bar R、X-bar S、I-MR、P、NP、U 或 C)。若方法中僅寫 SPC 或管制圖,則管制圖根據資料和樣本數確定:單一量測值用 I-MR,子群組大小為 2 至 8 用 X-bar R,更大的子群組用 X-bar S,不合格品用 P 管制圖,缺陷用 U 管制圖。
特殊特性適用什麼能力目標值?
在 Zometric Statistical Software 中,計量型特殊特性的能力目標值為:投產前 Ppk ≥ 1.67,量產中 Cpk ≥ 1.33;其他計量型特性為 Cpk ≥ 1.33。能力研究依資料類型而定:有限值的計量型資料用 Process Capability (Normal),不合格品用 Binomial Capability,缺陷用 Poisson Capability。