
量具 R&R 研究(擴展)
擴展量具 R&R 在標準的 Part 和 Operator 研究之外,最多再增加 8 個交叉隨機因子(如量具或實驗室),每次量測一列資料。它配適變異數分析,剔除不顯著的互動作用,並報告變異成分、%Contribution、%StudyVar、含規格界限的 %Tolerance 和可區分類別數,以及變異分量圖、互動作用圖和按操作員分組的 Xbar/R 管制圖。
最後審閱
核心要點
量具 R&R 研究(擴展)衡量結果變異中有多少來自量測系統,適用於除零件和操作員之外,量具、夾具、實驗室或班次等因子也可能產生影響的情形。
用途
量具 R&R 研究(擴展)衡量結果的變異有多少來自量測系統,適用於除零件和操作員之外還可能有其他因素起作用的情形:第二臺量具、夾具、實驗室或班次。當您有第三個(或更多)因子,並想知道量測系統能否區分各零件時,請用它來取代交叉量具 R&R。
主要功能
- 除 Part 和 Operator 之外,最多可再增加 8 個交叉隨機因子(如量具、夾具、實驗室)。
- 資料按每次量測一列輸入。
- 變異數分析,並自動剔除不顯著的互動作用。
- 變異成分、%Contribution、研究變異、%StudyVar,以及在有規格界限時的 %Tolerance。
- 可區分類別數(NDC)。
- 製程變異可取自研究零件或歷史標準差;並給出相對於規格界限的誤判機率。
- 變異分量圖、按零件和按操作員的量測圖、零件 × 操作員互動作用圖,以及按操作員分組的 R 管制圖和 Xbar 管制圖。
統計方法
所有因子均視為隨機且交叉。工具用調整平方和,對所有因子及其互動作用配適廣義線性模型,然後剔除 p 值大於 0.05 的互動作用項(先剔除最進階互動作用),並重新配適。變異成分由最終模型的期望均方求得;負的估計值設為 0。量測值或因子值遺漏的列會被剔除。
Part 是零件間項。重複性為誤差變異數;再現性為所有其他因子和剩餘互動作用的分量之和;Total Gage R&R = 重複性 + 再現性,總變異 = 量具 R&R + 零件間變異。%Contribution 為各變異數佔總變異數的比例。研究變異 = k × 標準差(k 預設為 6);%StudyVar = 研究變異 / 總研究變異;%Tolerance = 研究變異 / (USL − LSL),只有一個限時,則為研究變異的一半除以平均值到該限的距離。NDC = floor(√2 × σ(part) / σ(量具 R&R))。
如果歷史標準差大於量具 R&R 標準差,則將其用作總變異,零件間變異則為剩餘部分;此時還會顯示 %Process。常用的經驗法則(AIAG):%StudyVar 低於 10% 為可接受,10% 至 30% 視應用情況可能可接受,高於 30% 則不可接受;NDC 應至少為 5。
輸入欄位和選項
欄位 | 說明 |
Part | 標示零件(或樣品)的欄。必填。 |
Operator | 標示操作員(或分析人員)的欄。必填。 |
Additional factor (optional) | 第三個交叉隨機因子,例如 Gage/Fixture/Lab。留空則為標準的兩因子 Part × Operator 研究。 |
More additional factors (optional) | 更多的交叉隨機因子;附加因子合計最多 8 個。 |
Measurement | 結果的數值欄。必填。 |
Study variation multiplier (k) | 研究變異所跨越的標準差個數;預設為 6。 |
Estimate process variation | Use the parts in this study(預設)或 Use a historical standard deviation。 |
Historical standard deviation | 選擇歷史選項時顯示且必填。 |
Lower spec limit (optional) / Upper spec limit (optional) | 將 %Tolerance 新增到表中。 |
Display probabilities of misclassification | 至少給出一個規格界限時可用。 |
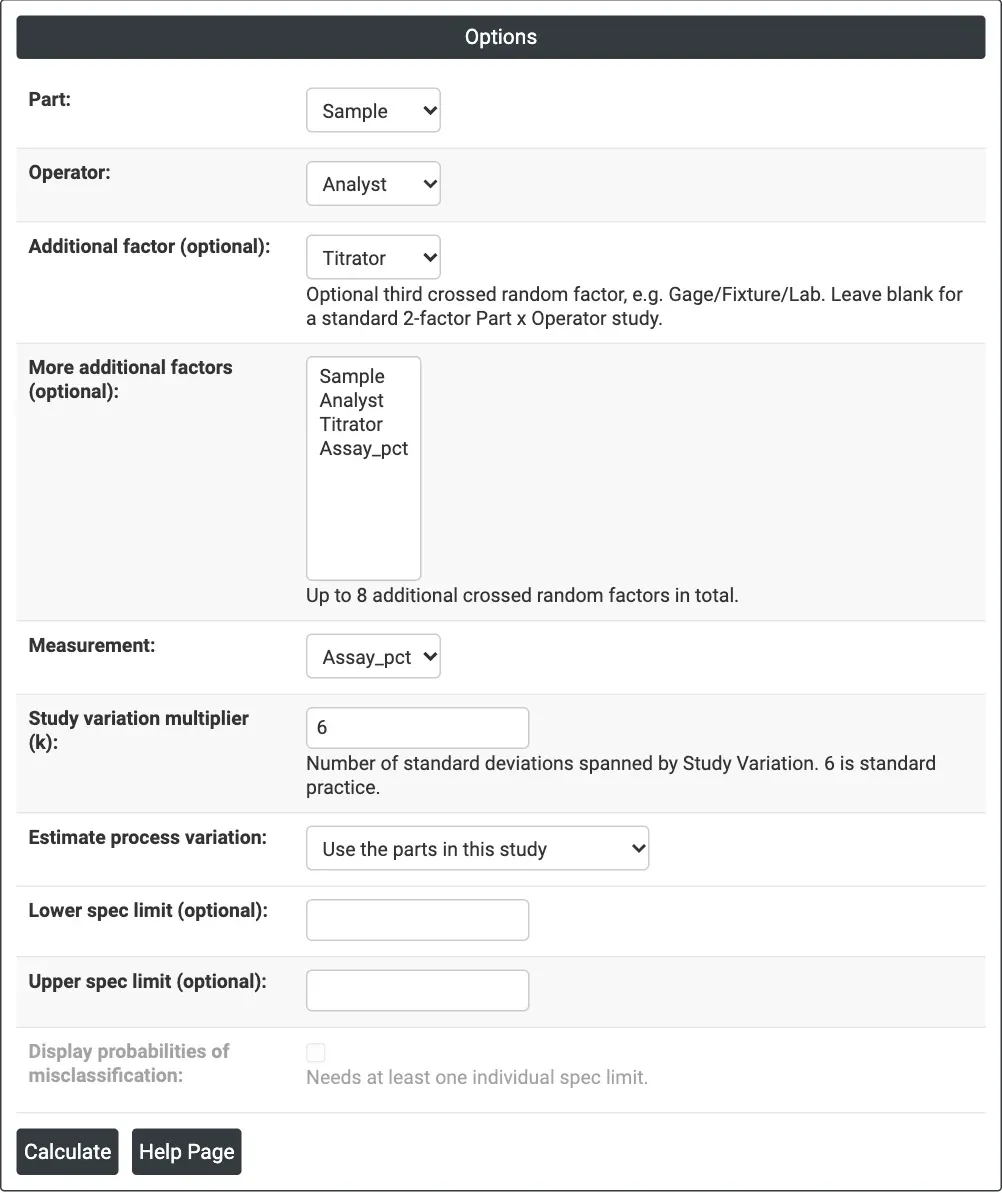
圖 1 — 滴定儀研究的選項:Sample 作為 Part,Analyst 作為 Operator,Titrator 作為附加因子,Assay_pct 作為量測值,k = 6。
輸出說明
- Summary — %Gage R&R (StudyVar)、Number of Distinct Categories、各因子、被剔除的項以及 N。
- ANOVA Table — 最終模型的 DF、Adj SS、Adj MS、F 和 P。
- 量具 R&R — Total Gage R&R、Repeatability、Reproducibility 及其各因子、Part-To-Part 和 Total Variation 的 VarComp、%Contribution、StdDev、StudyVar 和 %StudyVar(以及 %Tolerance、%Process)。
- Probabilities of misclassification — 選中時顯示。
- Components of Variation、按零件的量測圖、按操作員的量測圖、Part × Operator Interaction、按操作員的 R Chart 和按操作員的 Xbar Chart。
- 透過 Download 匯出 PDF。
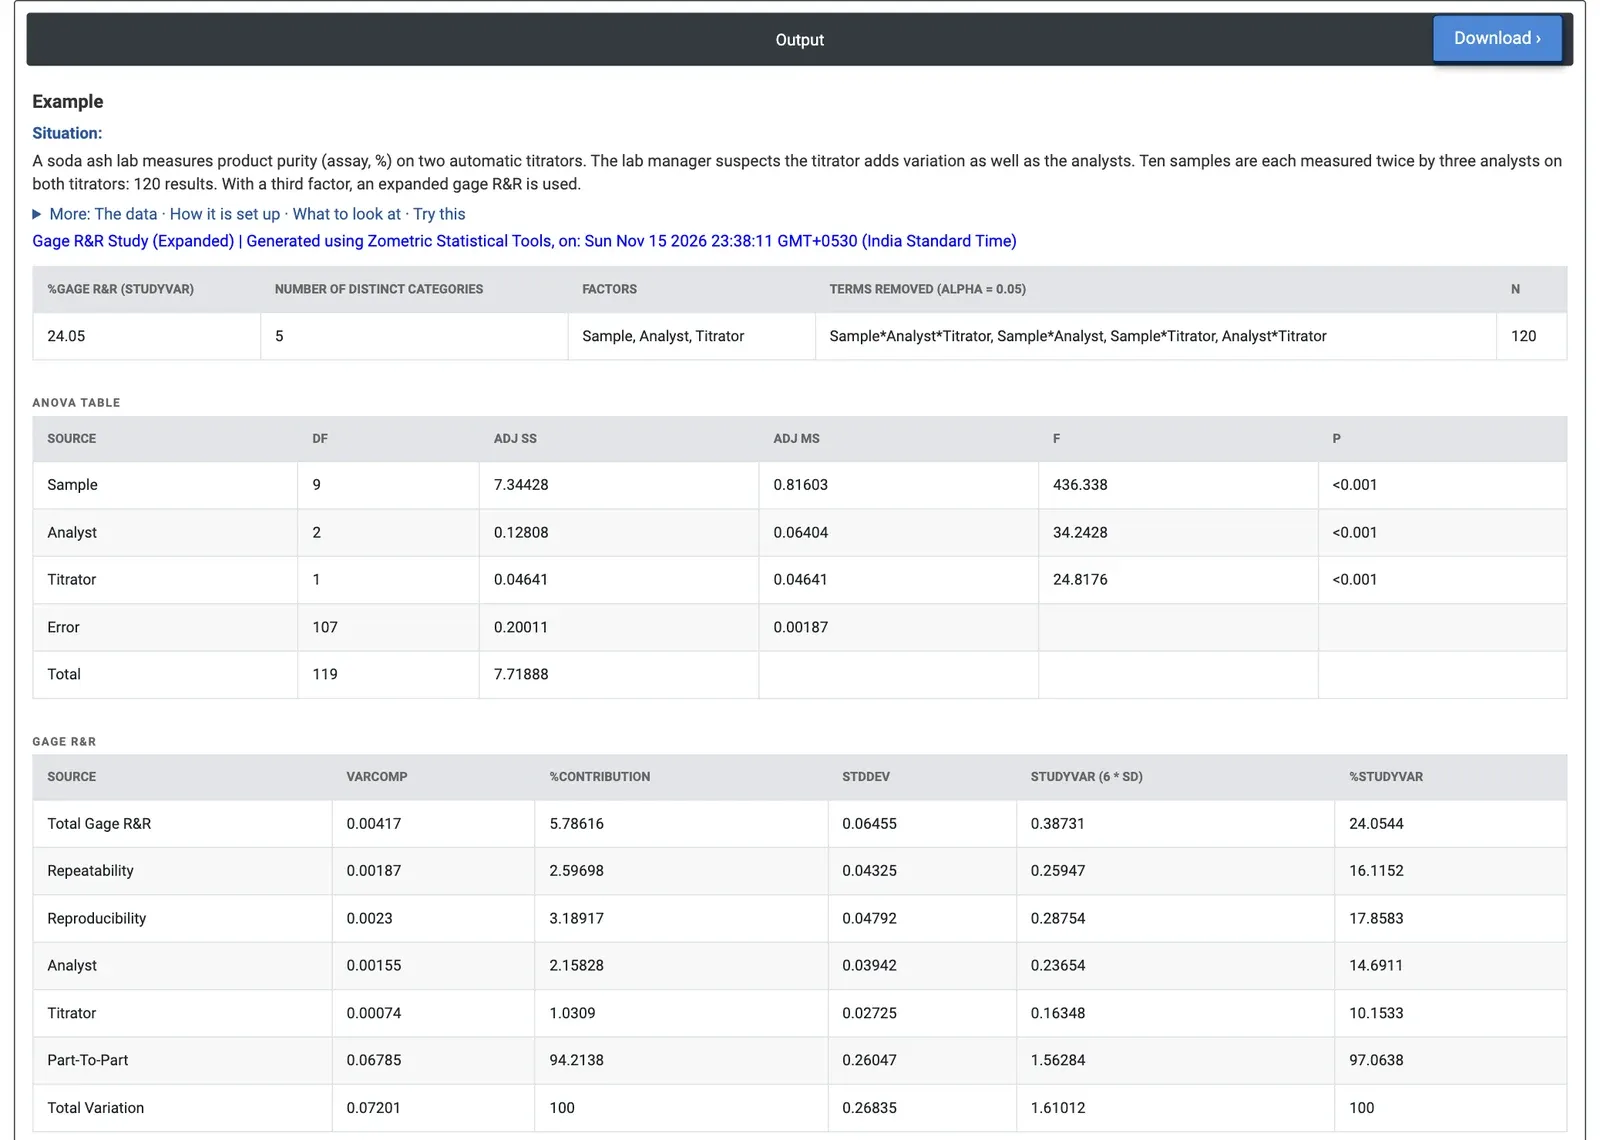
圖 2 — 該含量測定的擴展量具 R&R:Total Gage R&R 佔研究變異的 24.05%,可區分類別數為 5;所有互動作用均已剔除。
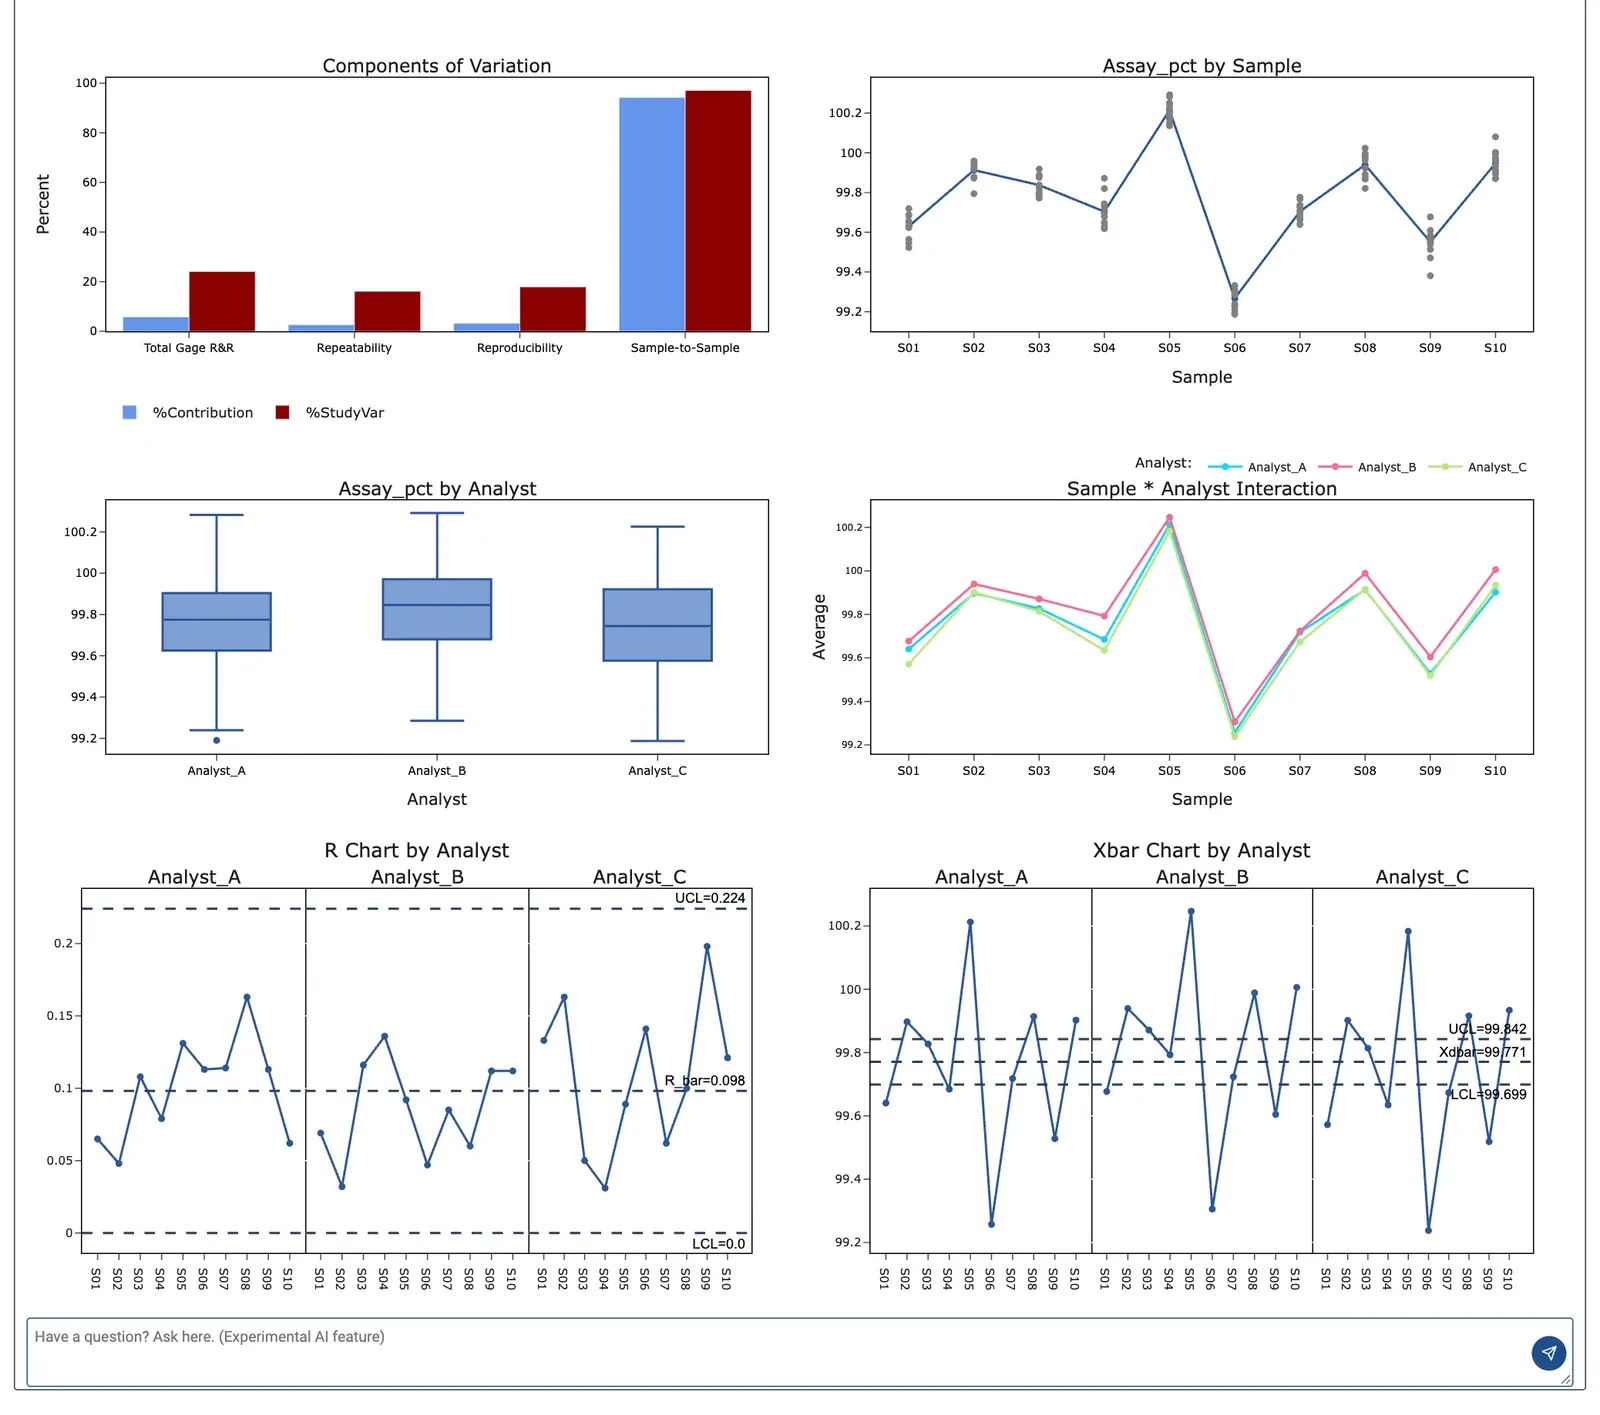
圖 3 — 滴定儀研究的圖形:樣品主導變異分量,分析人員的連線相互平行,且大多數 Xbar 點位於管制界限之外。
計算範例
某純鹼實驗室在兩臺自動滴定儀 T1 和 T2 上量測產品純度(含量測定值,%),實驗室經理懷疑除分析人員外,滴定儀也帶來了變異。十個樣品各由三名分析人員在兩臺滴定儀上量測兩次:共 120 個結果。經理選擇 Sample 作為 Part,Analyst 作為 Operator,Titrator 作為附加因子,Assay_pct 作為量測值。
所有互動作用都不顯著,因此四項(Sample*Analyst*Titrator、Sample*Analyst、Sample*Titrator、Analyst*Titrator)全部被剔除。在最終模型中,樣品之間差異很大(F = 436.3),Analyst(F = 34.24)和 Titrator(F = 24.82)都顯著,p 值均小於 0.001。
Total Gage R&R 佔研究變異的 24.05%(佔變異數的 5.79%):重複性 16.12%,分析人員 14.69%,滴定儀 10.15%。可區分類別數為 5。按通常的規則,這是一個有條件可接受的量測系統:它能區分五組樣品,但分析人員和滴定儀合計的貢獻大於重複讀數。滴定儀確實如懷疑的那樣帶來了變異,不過小於分析人員;統一分析人員的方法並用參考標準校正兩臺滴定儀,可降低量具 R&R。
常見問題
什麼情況下應使用擴展量具 R&R,而不是交叉量具 R&R?
當除零件和操作員之外還可能有其他因素影響量測時,例如第二臺量具、夾具、實驗室或班次,使用擴展量具 R&R。它處理 Part 和 Operator,外加最多 8 個交叉隨機因子,因此您可以看出每個因子的貢獻有多大,以及量測系統能否區分各零件。
擴展量具 R&R 是如何計算的?
所有因子均視為隨機且交叉。工具對所有因子和互動作用配適廣義線性模型,先剔除 p 值大於 0.05 的最進階互動作用,然後重新配適。重複性為誤差變異數,再現性為所有其他因子和剩餘互動作用之和,Total Gage R&R 為二者之和。
量具 R&R 的 %StudyVar 和 NDC 達到多少才可接受?
常用的 AIAG 經驗法則是:%StudyVar 低於 10% 為可接受,10% 至 30% 視應用情況可能可接受,高於 30% 則不可接受。可區分類別數(NDC)應至少為 5。在滴定儀範例中,24.05% 且 NDC 為 5,屬於有條件可接受。
如何在 Zometric Statistical Software 中設定擴展量具 R&R?
按每次量測一列輸入資料,然後選擇 Part、Operator 和 Measurement 欄,以及一個或多個附加因子,如 Gage、Fixture 或 Lab。設定研究變異倍數(k 預設為 6),選擇製程變異取自研究零件還是歷史標準差,並可選新增用於 %Tolerance 的規格界限。