
折線圖
折線圖按 X 軸順序或列順序連線數值,每個 Y 欄或每個類別一條線。不計算任何統計量。可用於沒有時間戳記的順序讀數,用於在同一序列上比較機器、刀具或工作頭,或用於輪廓曲線。選項包括標記、填充區域、顏色分組和列子集。
最後審閱
核心要點
折線圖將一個或多個數值欄按列順序或相對於所選 X 欄繪製為折線,便於您追蹤每一欄在序列上的變化,並在同一座標軸上進行比較。
用途
折線圖將一個或多個數值欄按列順序或相對於所選 X 欄繪製為折線,便於您追蹤每一欄的變化,並在同一座標軸上進行比較。可用於沒有規範時間戳記而按序取得的讀數(切削序號、週期、批次、樣本編號),用於在同一序列上比較多臺機器、多把刀具或多個工作頭,或用於輪廓曲線,例如沿零件方向的溫度。
主要功能
- 一個 Y 欄,或疊加多個欄,每欄一種顏色。
- X 軸取自某一欄;若未選擇,則使用列順序(1、2、3 …)。
- Color-category 欄,可將一個 Y 欄按組拆分為多條獨立的線。
- 每個點處的標記,以及每條線下方可選的填充區域。
- Data Options,可按列號或按條件排除列,或僅保留某些列。
- 互動式圖形:懸停可檢視數值,點選圖例項目可隱藏或顯示某條線,可縮放並下載為影像。
統計方法
不計算任何統計量:圖形按 X 軸順序連線各數值。每個 Y 欄會轉換為數字,含遺漏值或非數值的列將從該線中排除。選擇多個 Y 欄時,每欄成為自己的一條線,Y 軸標題列出各欄名稱。選擇一個 Y 欄和一個 Color-category 欄時,每個類別的列構成自己的一條線。沒有 X 軸欄時,在 Data Options 剔除的列之後,其餘列按工作表順序編號為 1、2、3 …。
讀圖:折線圖同時顯示水準、趨勢和雜訊。應根據許多點來判斷趨勢,而不是根據最後一個讀數,因為點與點之間的雜訊可能改變任何單一點上各條線的順序。若要用數字衡量趨勢,請使用趨勢分析或迴歸進行配適;若要判斷變異對該製程而言是否正常,請使用管制圖。
輸入欄位和選項
欄位 | 說明 |
Y variable(s) | 必填。一個或多個數值欄;選擇多個時會疊加顯示(Multiple Y's 模式)。按住 Ctrl 或 Command 可選擇多個。 |
X-axis column | 可選。留空則使用列順序。 |
Color-category column | 可選。將資料按類別拆分為每個類別一條線;選擇 -- 表示不拆分。 |
Show markers | 預設勾選:每個點處顯示標記。 |
Fill area under line | 預設不勾選。對每條線與零之間的區域著色(Data Display: Area)。 |
Title | 顯示在圖形上的標題。預設為 Line Plot。 |
Discrete color sequence | 資料系列的調色盤,預設為 D3。 |
Data Options: Subset (optional) | 排除匹配的列(預設),或僅包含匹配的列,透過 Row numbers(例如 3,7,12-15,使用原始表格的列號)和/或 Condition(例如 Cut_Number <= 20)進行匹配。除非填寫了 Row numbers 或 Condition,否則不起作用。 |
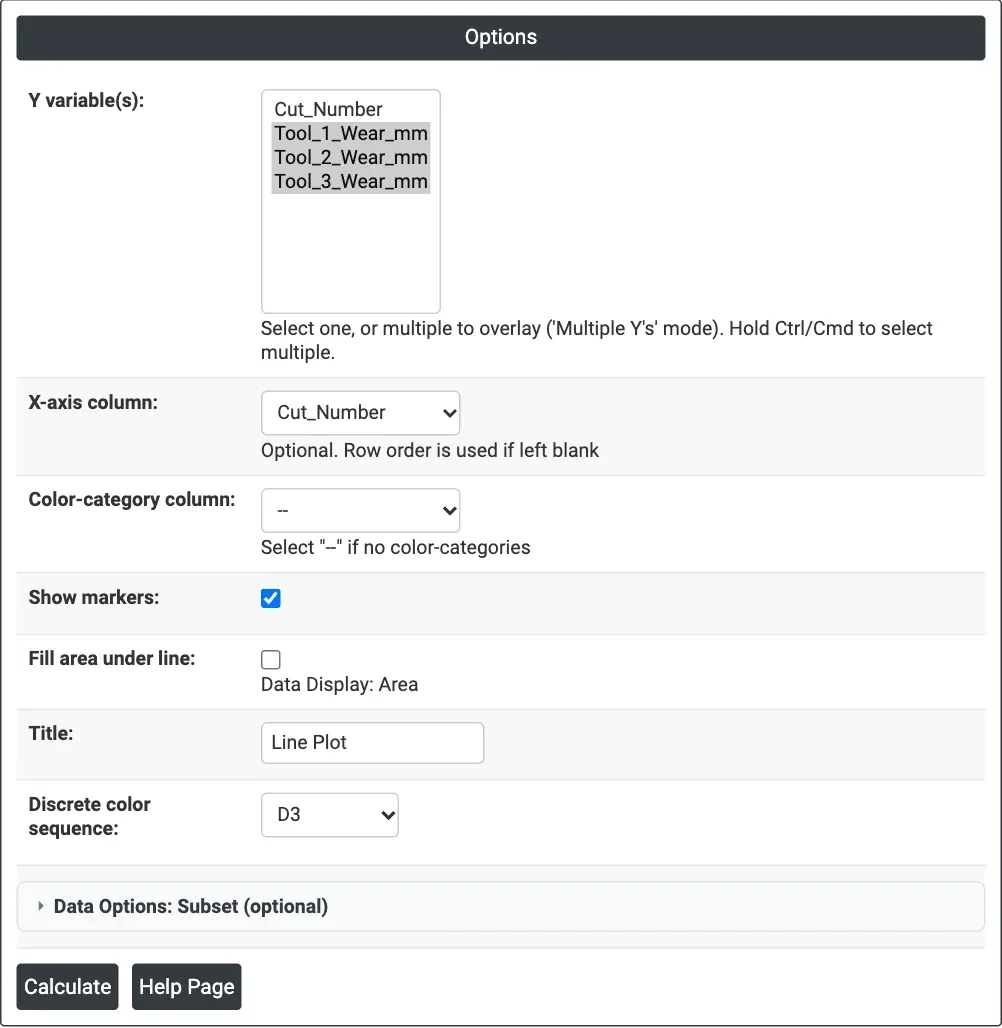
圖 1 — 三把切削刀具相對於 Cut_Number 的磨損,帶標記。
輸出說明
- Line Plot — 每個 Y 欄(或每個類別)一條線,並帶有圖例。
- 透過 Download 匯出 PDF。
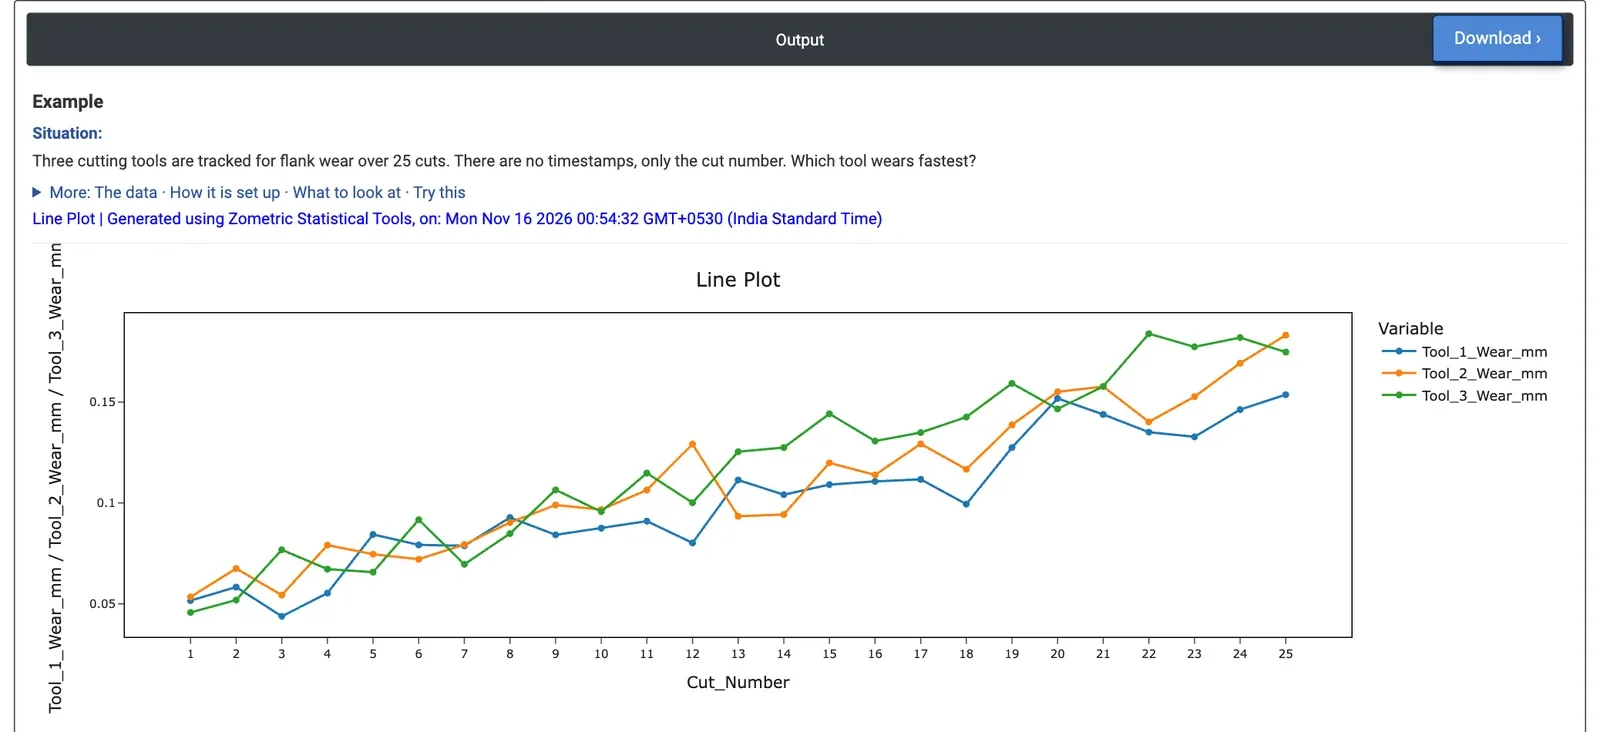
圖 2 — 三把刀具在 25 次切削中的後刀面磨損:均穩步上升,刀具 3 大多位於最上方。
計算範例
一個機加工單元追蹤三把切削刀具在 25 次切削中的後刀面磨損。沒有時間戳記,只有切削序號。製程工程師想知道哪把刀具磨損最快。工程師選擇 Tool_1_Wear_mm、Tool_2_Wear_mm 和 Tool_3_Wear_mm 作為 Y variable(s),Cut_Number 作為 X-axis column,並保持勾選 Show markers。
三把刀具均穩步磨損,從第 1 次切削的約 0.05 mm 增至第 25 次切削的 0.15 至 0.18 mm 之間,且切削間存在明顯雜訊。在第 13 至 24 次切削的 12 次中,刀具 3 有 11 次位於最高的線,並達到所有讀數中的最高值,即第 22 次切削時的 0.184 mm。對資料配適的直線給出的磨損速率為:刀具 1 每次切削 0.0041 mm,刀具 2 為 0.0047,刀具 3 為 0.0056:刀具 3 的磨損比刀具 1 快約三分之一。
由於雜訊,刀具 2 在第 25 次切削時最終最高(0.183 mm,而刀具 3 為 0.175),因此僅憑最後一個讀數判斷會選錯刀具。就決策而言,這意味著應先檢查刀具 3 的刀片牌號或設定,並根據磨損速率規劃換刀。勾選 Fill area under line 會對每條線下方的區域著色,這可能使某一把刀具更易於追蹤,但會遮住其後的線。
常見問題
什麼情況下應使用折線圖?
對沒有規範時間戳記而按序取得的讀數(如切削序號、週期、批次或樣本編號)使用折線圖;用於在同一序列上比較多臺機器、多把刀具或多個工作頭;或用於輪廓曲線,例如沿零件方向的溫度。它同時顯示水準、趨勢和雜訊。
如何正確閱讀折線圖?
應根據許多點來判斷趨勢,而不是根據最後一個讀數,因為點與點之間的雜訊可能改變任何單一點上各條線的順序。在刀具磨損範例中,刀具 2 在第 25 次切削時最終最高,但在第 13 至 24 次切削的 12 次中,刀具 3 有 11 次最高,且其配適磨損速率最快。
折線圖與管制圖或趨勢分析有什麼區別?
折線圖不計算任何統計量:它只按順序連線各數值。若要用數字衡量趨勢,請使用趨勢分析或迴歸進行配適。若要判斷變異對該製程而言是否正常,請使用管制圖。
如何將多個組繪製為獨立的線?
選擇多個 Y 欄,將其疊加顯示,每欄一種顏色;或選擇一個 Y 欄和一個 Color-category 欄,使每個類別的列構成自己的一條線。沒有 X 軸欄時,列按工作表順序編號為 1、2、3,含遺漏值或非數值的列將從該線中排除。