
非常態製程能力
對於偏態或服從韋伯、指數、伽瑪或對數常態等分配的連續資料,使用非常態製程能力。從穩定的製程收集至少 100 個資料點,並確認分配配適良好。輸入 LSL 和 USL,並選擇 Z 分數法或 ISO 22514 百分位數法。輸出包括能力指數以及預測的超出規格的輸出百分比。
最後審閱
核心要點
非常態製程能力透過配適韋伯或對數常態等合適的分配,評估資料不服從常態分配時製程的輸出是否在規格界限內。
什麼是非常態製程能力?
非常態製程能力是一種方法,用於在資料偏離常態分配時,評估製程在規定限內產出的能力。當資料表現出偏度、離群值等特徵,或服從常態鐘形曲線以外的分配時,這種分析至關重要。透過選擇正確的非常態分配模型,該分析可評估製程結果在多大程度上滿足客戶要求,衡量整體製程效能,並預測可能落在可接受範圍之外的輸出百分比。即使資料分配為非常態,這種方法也有助於判斷製程能否可靠地滿足期望的標準。
簡單來說,即使資料看起來不符合我們的預期,它也是確保製程執行良好的一種方法。
何時使用非常態製程能力?
當所分析的資料不服從常態分配時,應使用非常態製程能力,即資料不具有典型的鐘形曲線,這種曲線對稱且以平均值為中心。以下是一些適合使用非常態製程能力的情形:
- 偏態資料:如果資料向左或向右偏斜,即大多數值集中在一側,則更適合進行非常態製程能力分析。
- 存在離群值:如果資料中有不符合整體模式的極端值,它們可能扭曲常態分配。應首先對其進行調查;如果它們是長尾製程的真實組成部分,則非常態分配比常態分配能更好地對尾部建模。
- 非對稱分配:當資料呈現不對稱的模式(例如對數常態或指數分配)時,非常態製程能力有助於提供更準確的評估。
- 多個峰:如果資料有多個峰(雙峰或多峰分配),則不服從常態分配;這通常意味著資料來自多個製程流(例如不同的機器或批次),在評估能力之前應將其分開。
- 製程特性:有些製程由於製程或產品的性質,自然會產生非常態資料。例如,隨時間推移的磨損、批次製程或具有固有限制的製程,可能產生非常態資料。
正確使用非常態製程能力的指南
- 分析時使用連續資料;如果處理的是計數型資料,請改用二項分配能力分析或卜瓦松分配能力分析。
- 至少收集 100 個資料點,以確保製程能力估計可靠,並準確反映製程變異。
- 在進行能力分析之前,確保製程穩定且受控,必要時可使用 Xbar-S 管制圖或非常態能力六合一圖等工具。
- 資料必須與所選的非常態分配高度吻合;請使用個別值分配識別來找到最佳配適,以獲得準確的能力估計。
替代方法:何時不宜使用非常態製程能力
- 如果您不確定哪種非常態分配適合您的資料,請在分析之前使用個別值分配識別。
- 若要檢查製程管制狀況以及是否適合某個特定的非常態分配,請先使用非常態能力六合一圖。
- 若要在整體能力之外還估計組內變異和潛在能力,請使用常態能力分析,將非常態資料轉換後基於常態分配進行評估。
非常態製程能力範例
某汽車零部件製造商正在評估一臺鑽床能否滿足某關鍵零部件的規格要求。該零部件必須落在一個範圍內:規格下限(LSL)為 22.15,規格上限(USL)為 22.35。為此,工程師從該機器抽取 125 個樣本,並執行以下步驟:
- 已收集所需資料。
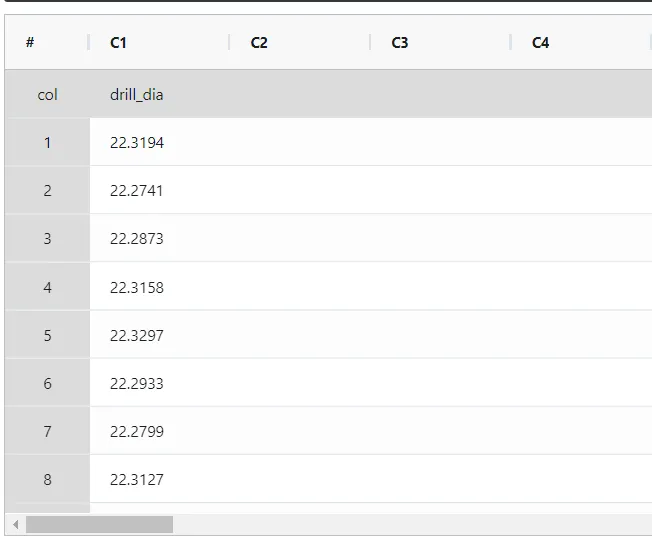
- 現在,在 Zometric Statistical Software 中分析資料,網址為 https://statsai.zometric.com/。
- 要找到非常態製程能力,請選擇 Statistical module> Process Capability>Non-Normal Process Capability.
- 在工具中,按如下方式輸入資料及其他輸入項:
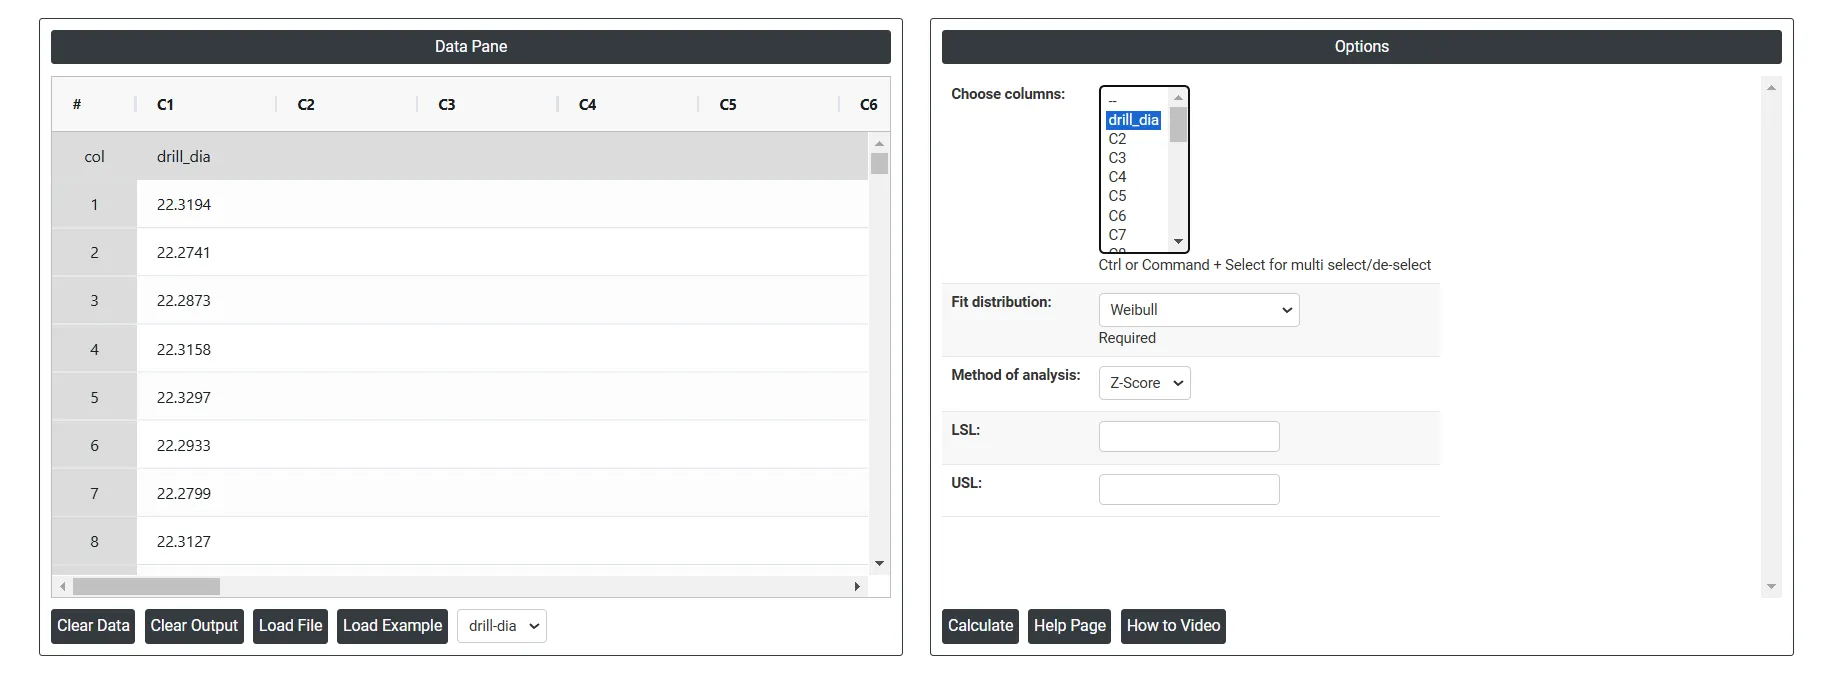
5. 使用上述工具後,得到如下輸出:
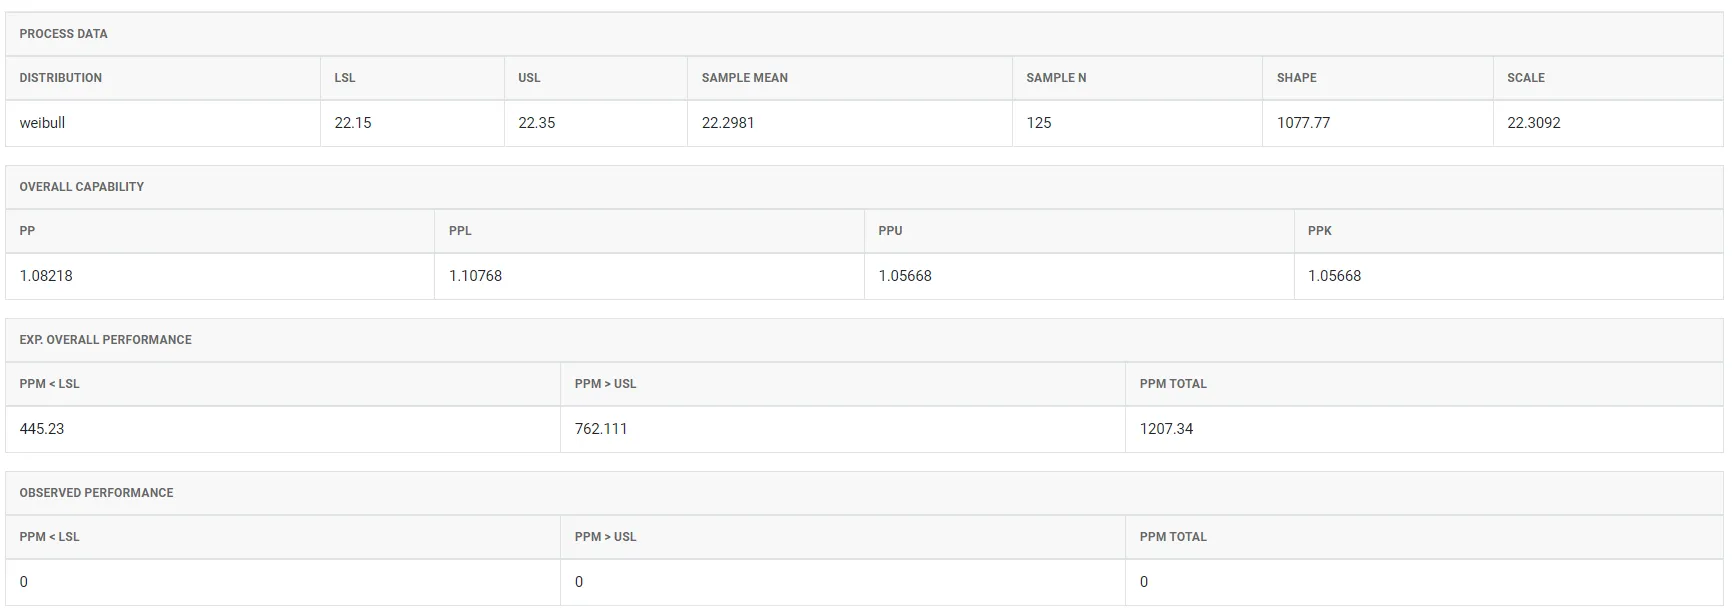
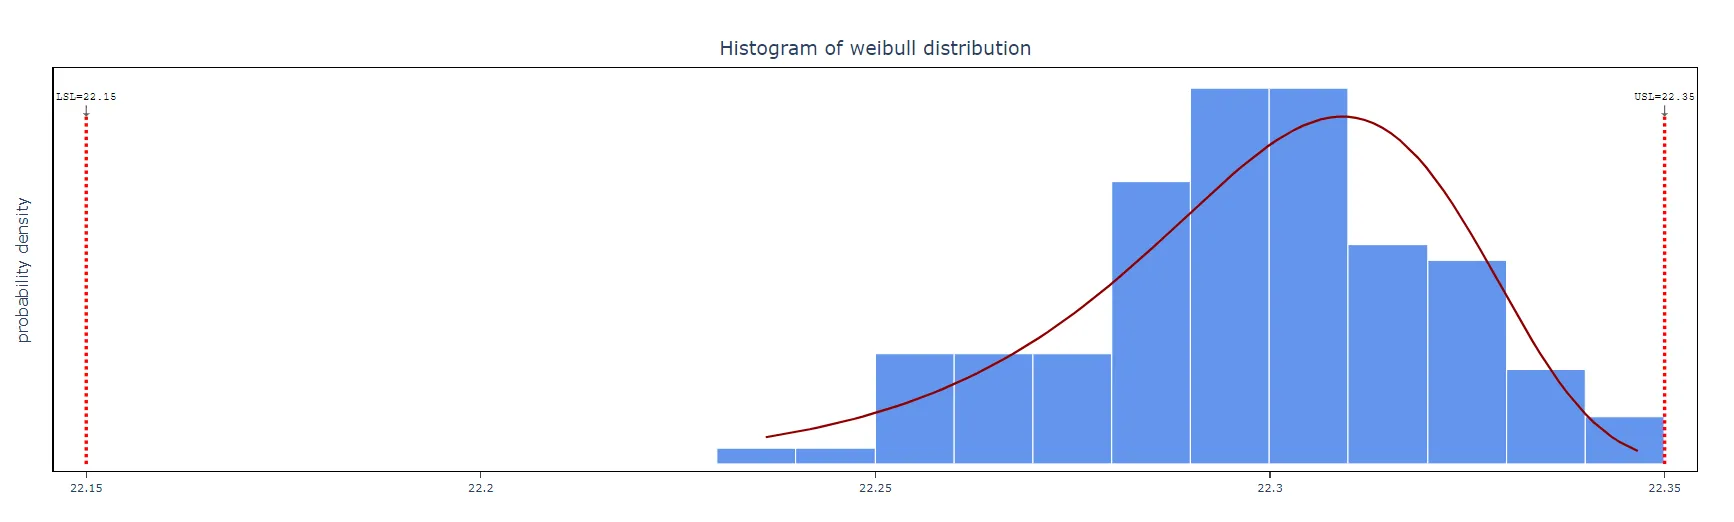
如何進行非常態製程能力分析
操作步驟如下:
- 登入 Zometric Statistical Software,網址為 https://statsai.zometric.com/
- 在首頁選擇 Statistical Tool> Process Capability >Non-Normal Process Capability。
- 點選 Non Normal Process Capability,進入工具介面。
- 接下來,手動更新資料,或從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
- 接下來,選擇要配適的分配,輸入 LSL 和 USL,並選擇分析方法。
- 最後,點選頁面底部的 calculate,即可得到所需結果。
在非常態製程能力的工具介面中,視窗分為兩部分。
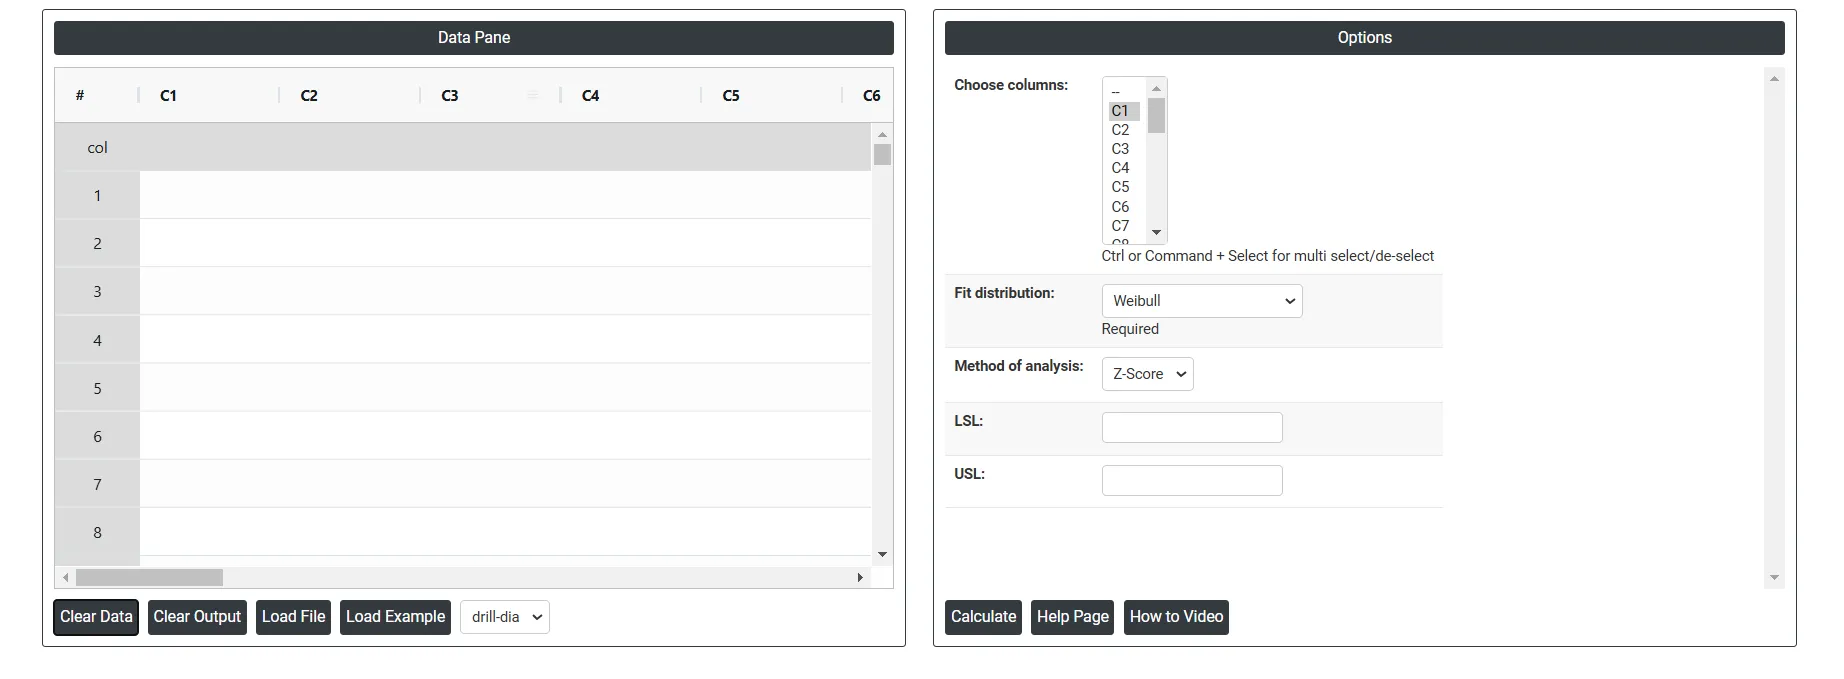
左側為資料窗格(Data Pane)。在 Data Pane 中,每一列構成一個子群組。可手動輸入資料,也可從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
Load example: 將載入範例資料。
Load File: 用於直接載入 Excel 資料。
右側提供以下選項:
- Fit Distribution:
- Weibull distribution: 韋伯分配是一種靈活的統計模型,用於工程、醫學研究、金融和氣候學,尤其適用於分析失效時間資料和處理偏態製程資料。它由三個參數定義:形狀、尺度和閾值。三參數韋伯分配包含全部三個參數,而不含閾值的雙參數版本僅用於正值。形狀參數影響分配的偏度,尺度參數表示預期 63.2% 的母體失效的時間點,閾值參數使分配沿時間軸平移。這種分配對於預測失效、估計壽命週期和理解複雜的資料模式至關重要。它的多功能性也延伸到品質管制和風險管理。Exponential: 指數分配是一種連續機率分配,在處理非常態資料時經常用於製程能力分析,尤其適用於失效率恆定的失效時間資料,以及卜瓦松製程中事件的到達間隔時間,即事件以恆定的平均速率連續且獨立地發生。這種分配非常適合對特定事件發生之前的時間建模,其無記憶性使其非常適用於過去不影響未來的情形,從而可對不服從常態分配的偏態資料進行準確分析。Logistic: 羅吉斯分配在非常態製程能力分析中發揮重要作用,尤其是當資料對稱但不服從常態分配時。羅吉斯分配的形狀與常態分配相似,但尾部更重,即對極端值賦予更大的機率。這一特點使其適用於某些資料傾向於有離群值或離散程度大於常態分配所能容納的製程能力分析。Loglogistic: 對數羅吉斯分配用於正值的右偏資料,其對數服從羅吉斯分配。它與對數常態分配相似,但尾部更重,適用於出現大值的可能性高於對數常態分配預測的製程。Largest Extreme Value: 最大極值分配在非常態製程能力分析中必不可少,適用於資料關注最大值或為右偏分配的情形。它確保極值得到準確建模,從而得到更可靠的能力評估,並對製程效能和風險做出更明智的決策。Smallest Extreme Value: 最小極值(SEV)分配在非常態製程能力分析中起關鍵作用,尤其是當資料偏態且不符合常態分配時。SEV 分配特別適用於對資料集中的最小值建模,例如最短失效時間或事件鏈中最薄弱的環節。2-Parameter Exponential: 雙參數指數分配由尺度參數(λ)和閾值參數(θ)定義。閾值參數使分配向右平移 θ 個單位,表示事件發生之前的最短等待時間。尺度參數控制閾值之後事件發生的速率。3- Parameter Weibull: 三參數韋伯分配由形狀參數(β)、尺度參數(η)和閾值參數(γ)定義。形狀參數(β)決定失效率行為,尺度參數(η)表示特徵壽命,閾值參數(γ)使分配平移,表示失效開始之前的最短時間。這種分配用於對事件發生之前有初始等待期的壽命資料建模,增加了靈活性,可更準確地配適資料。Gamma: 伽瑪分配是一種連續機率分配,其特徵為形狀參數(k 或 α)和尺度參數(θ)。它主要用於對直到指定數量的事件發生為止的等待時間建模,非常適合涉及累積時間或偏態資料的製程。Lognormal: 對數常態分配是一種連續機率分配,其隨機變數的對數服從常態分配。其特點是正偏態,由底層常態分配的平均值(μ)和標準差(σ)定義。它常用於金融、生命科學和可靠度分析,用於對必須保持為正值且呈現乘性增長或右偏行為的資料建模。
- LSL: 這是製程量測值的最小可接受值。低於此限的任何值都表示產品或製程不符合品質標準,被視為不合格。
- USL: 這是製程量測值的最大可接受值。高於此限的任何值同樣表示產品或製程超出規格,不符合品質要求。
- Method of Analysis:
- Z-Score: Z 分數法利用配適的分配求出超出每個規格界限的機率,並將其轉換為等效的標準常態 Z 值。然後根據這些 Z 值計算能力指數(每個單側指數等於 Z 除以 3),因此它們與用於常態資料的指數具有可比性。該方法有助於發現效能問題,支援以資料為依據的品質改善決策。
在以下情況下使用此方法:
- 資料不服從常態分配,這在許多現實製程中很常見。
- 需要更靈活的方法,以適應各種分配(例如指數、對數常態)。
- 要計算製程能力指數(Cp、Cpk),這些指數按製程平均距規格界限多少個標準差來標準化。
優點:
- Z 分數法透過以標準差表示能力,使人們更清楚地瞭解製程相對於規格界限的效能。
- 即使資料為非常態,它也能更好地比較不同的製程或特性。
- ISO: ISO 法遵循非常態能力分析的 ISO 22514 標準。它直接根據配適分配的百分位數計算能力指數:第 0.135 和第 99.865 百分位數(對應於常態分配中的 ±3 個標準差),並以中位數作為製程中心。當需要符合國際品質標準時,優先採用此方法。
- Download as Excel: 將以 Excel 格式顯示結果,該格式易於編輯,並可使用 load file 選項重新載入以進行計算。
常見問題
什麼是非常態製程能力?
非常態製程能力評估在資料不服從常態分配時,製程在規格界限內產出的能力。透過配適合適的非常態分配模型,它評估整體製程效能,並預測可能落在可接受範圍之外的輸出百分比。
何時應使用非常態能力分析?
當連續資料偏態、非對稱,或來自自然會產生非常態資料的製程(如隨時間推移的磨損或具有固有限制的製程)時使用。應首先調查離群值,並在評估能力之前,將具有多個峰的資料按其製程流(如不同的機器或批次)分開。對於計數型資料,請使用二項分配能力分析或卜瓦松分配能力分析。
非常態製程能力需要多少資料?
至少收集 100 個資料點,以獲得可靠的能力估計。分析之前,製程應穩定且受控,並且資料必須與所選分配高度吻合。如果不確定哪種分配適合,請先使用個別值分配識別。
非常態能力的 Z 分數法與 ISO 法有何區別?
Z 分數法利用配適的分配求出超出每個規格界限的機率,並將其轉換為等效的標準常態 Z 值;每個單側指數等於 Z 除以 3,因此指數與用於常態資料的指數具有可比性。ISO 法遵循 ISO 22514,根據配適分配的第 0.135 和第 99.865 百分位數計算指數,並以中位數作為製程中心。