
非常態製程能力
當底層資料不服從常態(鐘形曲線)分配時,非常態製程能力分析用於衡量製程滿足規格界限的程度。該分析不是把常態性假設強加於偏斜或異常的資料,而是用一種公認的非常態分配(如韋伯、對數常態、指數或伽瑪分配)配適資料,再根據該分配的實際形狀計算能力指數。
最後審閱
核心要點
當底層資料不服從常態(鐘形曲線)分配時,非常態製程能力分析用於衡量製程滿足規格界限的程度。
什麼是非常態製程能力?
當底層資料不服從常態(鐘形曲線)分配時,非常態製程能力分析用於衡量製程滿足規格界限的程度。該分析不是把常態性假設強加於偏斜或異常的資料,而是用一種公認的非常態分配——如韋伯、對數常態、指數或伽瑪分配——配適資料,再根據該分配的實際形狀計算能力指數。
Cp 和 Cpk 等標準能力指數假定資料服從常態分配。當這一假設不成立時,這些指數會變得不準確,可能高估或低估真實的製程能力。非常態能力分析透過使用正確的分配模型解決了這一問題,能夠更真實、更精確地反映製程能否持續交付符合規格的產品。
簡要定義:一種專為偏斜或非常態資料設計的能力分析——它為資料配適合適的分配,再根據該實際形狀計算能力指數,而不是強加一個錯誤的常態假設。
何時使用非常態製程能力?
- 當製程資料為 連續型 但未通過常態性檢定時使用,例如嚴重偏斜的週期時間、強度量測值或化學濃度。
- 當 機率圖或常態性檢定 確認資料服從某種特定的非常態分配(如韋伯、對數常態、指數或伽瑪分配)時使用。
- 當應用 Box-Cox 或 Johnson 轉換 不合適或不可行時使用,例如轉換後的資料難以用原始單位解釋。
- 當 個別值分配識別工具 已確認資料的最佳配適分配時使用。
正確使用非常態製程能力的指南
- 務必先執行 個別值分配識別,確定最佳配適分配,然後再在本分析中選擇該分配——選錯分配會產生具有誤導性的能力指數。
- 至少收集 100 個資料點,以確保分配配適過程得到可靠、穩定的參數估計。
- 在進行能力分析之前,確保製程 穩定且處於統計受控狀態 ——無論使用哪種分配,不穩定的製程都會產生沒有意義的能力數值。
- 不要將本分析用於 計數型或計數資料 ——請改用二項分配或卜瓦松分配能力分析。
- 使用 適合度統計量和機率圖 驗證所選分配——高 p 值和機率圖上的直線可確認配適良好。
- 能力指數,如 Pp、Ppk、Cp 和 Cpk,是基於配適分配的百分位數而非標準差的倍數報告的——請據此解釋。
替代方法:何時不宜使用非常態製程能力
- 情形
替代方法
資料服從常態分配
常態(標準)能力分析
資料可轉換為常態
帶 Box-Cox 或 Johnson 轉換的能力分析
分配未知或不明確
非參數製程能力
資料為通過/未通過或不良品數
二項分配能力分析
資料為事件計數(單位缺陷數)
卜瓦松分配能力分析
需要綜合的圖形與統計報告
能力六合一圖(組間/組內)
非常態製程能力範例
某汽車零部件製造商正在為一家整車廠客戶開發一個關鍵零部件。為確保品質,一名工程師正在檢查一臺鑽床能否滿足規格要求。零件必須在一定範圍內:LSL(規格下限)為 22.15,USL(規格上限)為 22.35。工程師從該機器上抽取了 125 個樣本並進行機器能力研究。步驟如下:
- 收集所需資料。
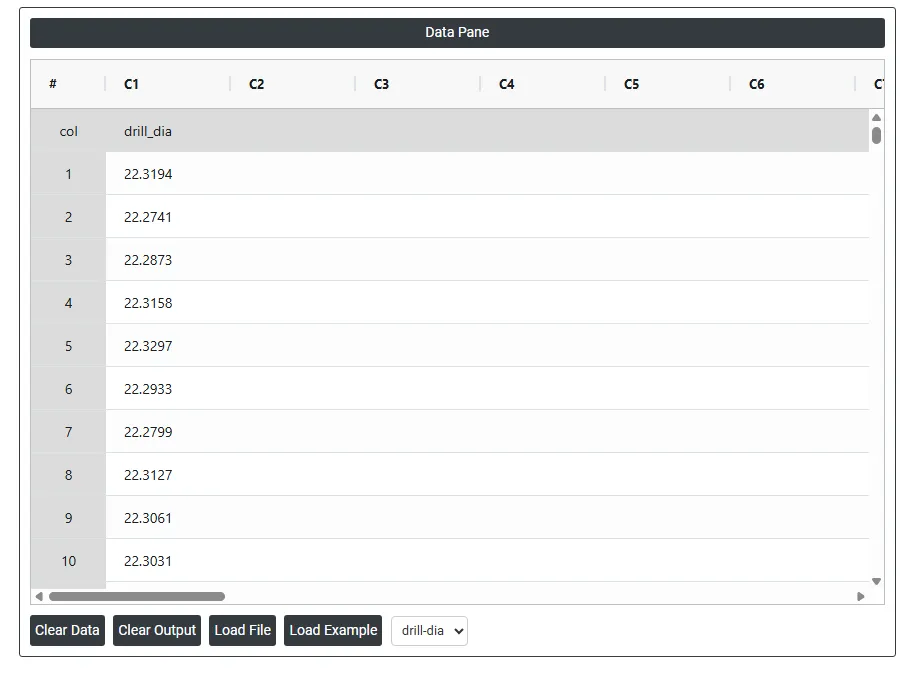
- 現在,在 Zometric Statistical Software 中分析資料,網址為 https://statsai.zometric.com/。
- 要找到非常態製程能力,請選擇 Statistical module> Control Chart>Non-Normal Process Capability.
- 在工具中輸入資料及其他輸入項,如下所示:
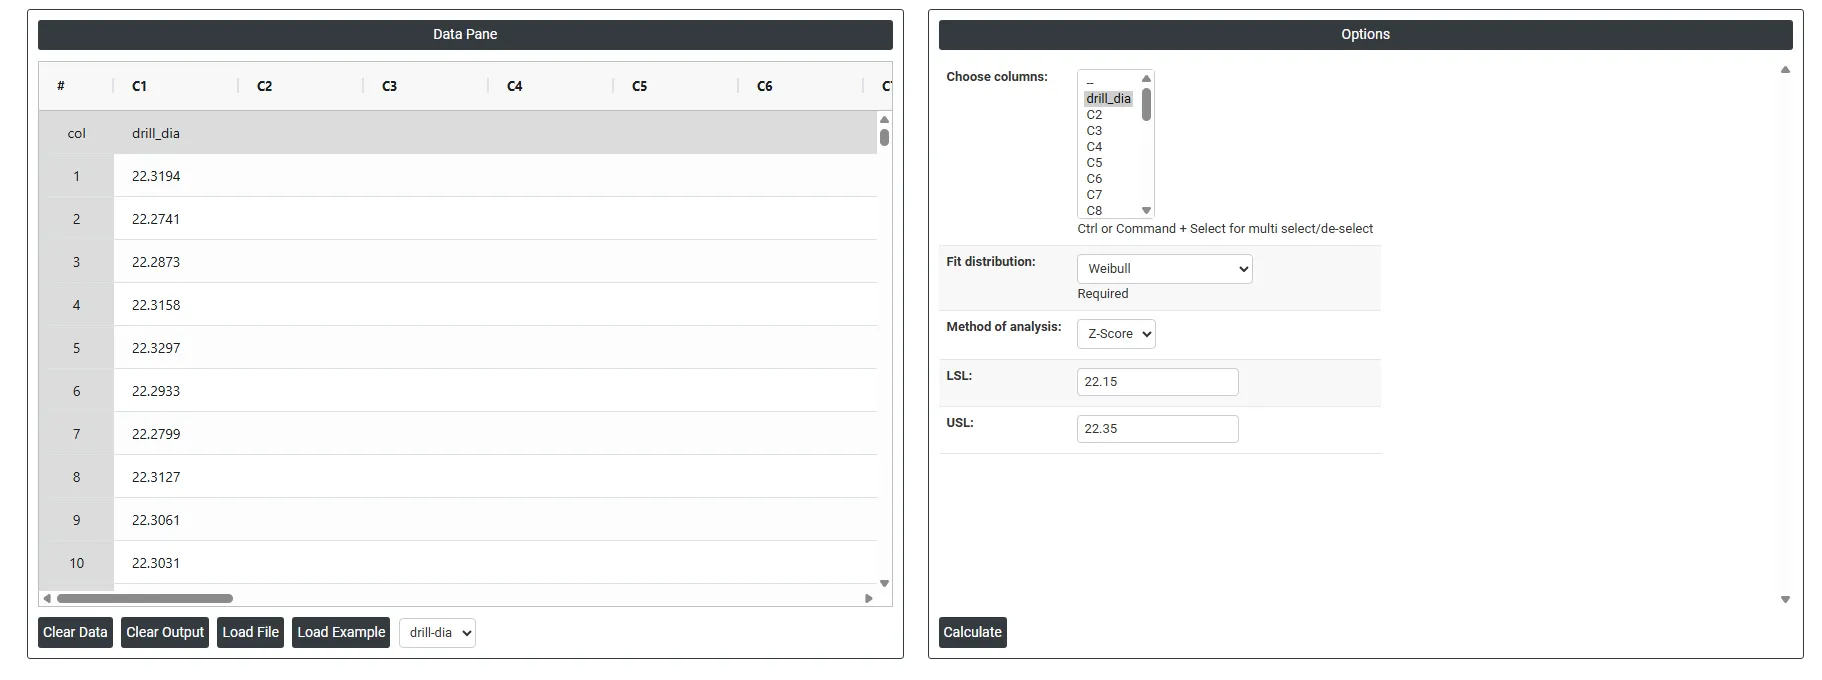
5. 使用上述工具後,得到如下輸出:
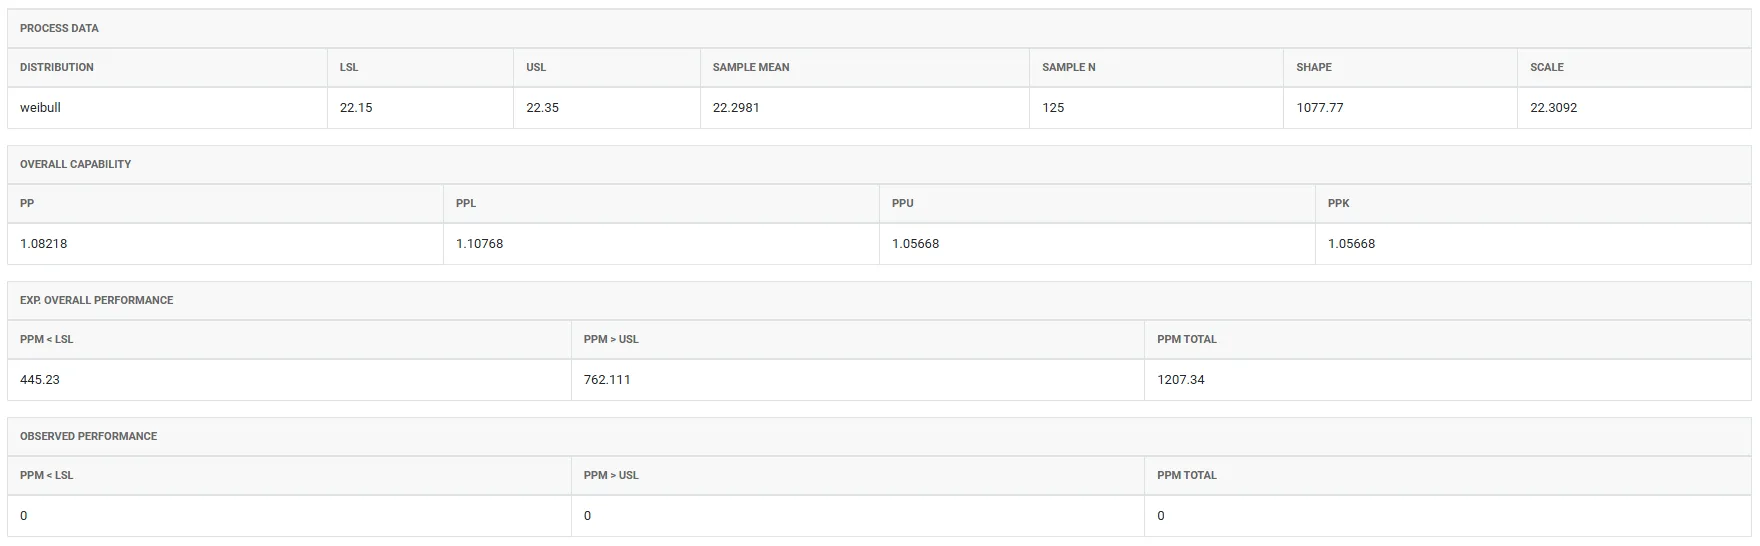
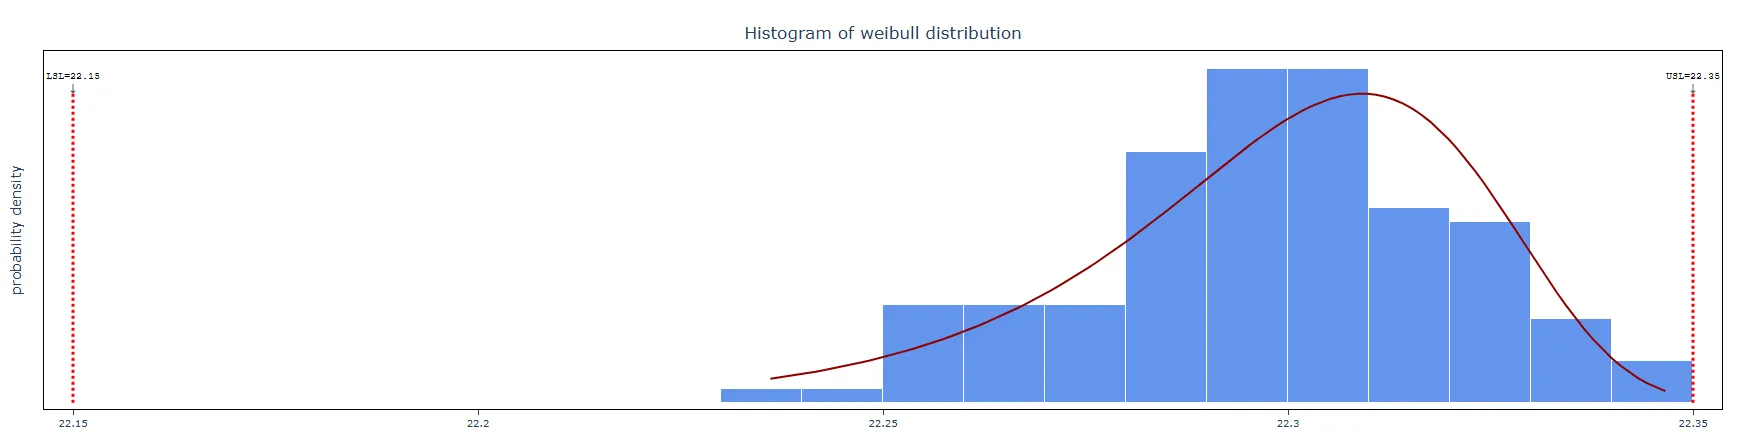
如何進行非常態製程能力分析
操作步驟如下:
- 登入 Zometric Statistical Software,網址為 https://statsai.zometric.com/
- 在首頁選擇 Statistical Tool> Control Chart>Non-Normal Process Capability .
- 接下來,手動更新資料,或從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
- 填寫所需選項。
- 最後,點選頁面底部的 calculate,即可得到所需結果。
非常態製程能力的工具介面分為兩部分。
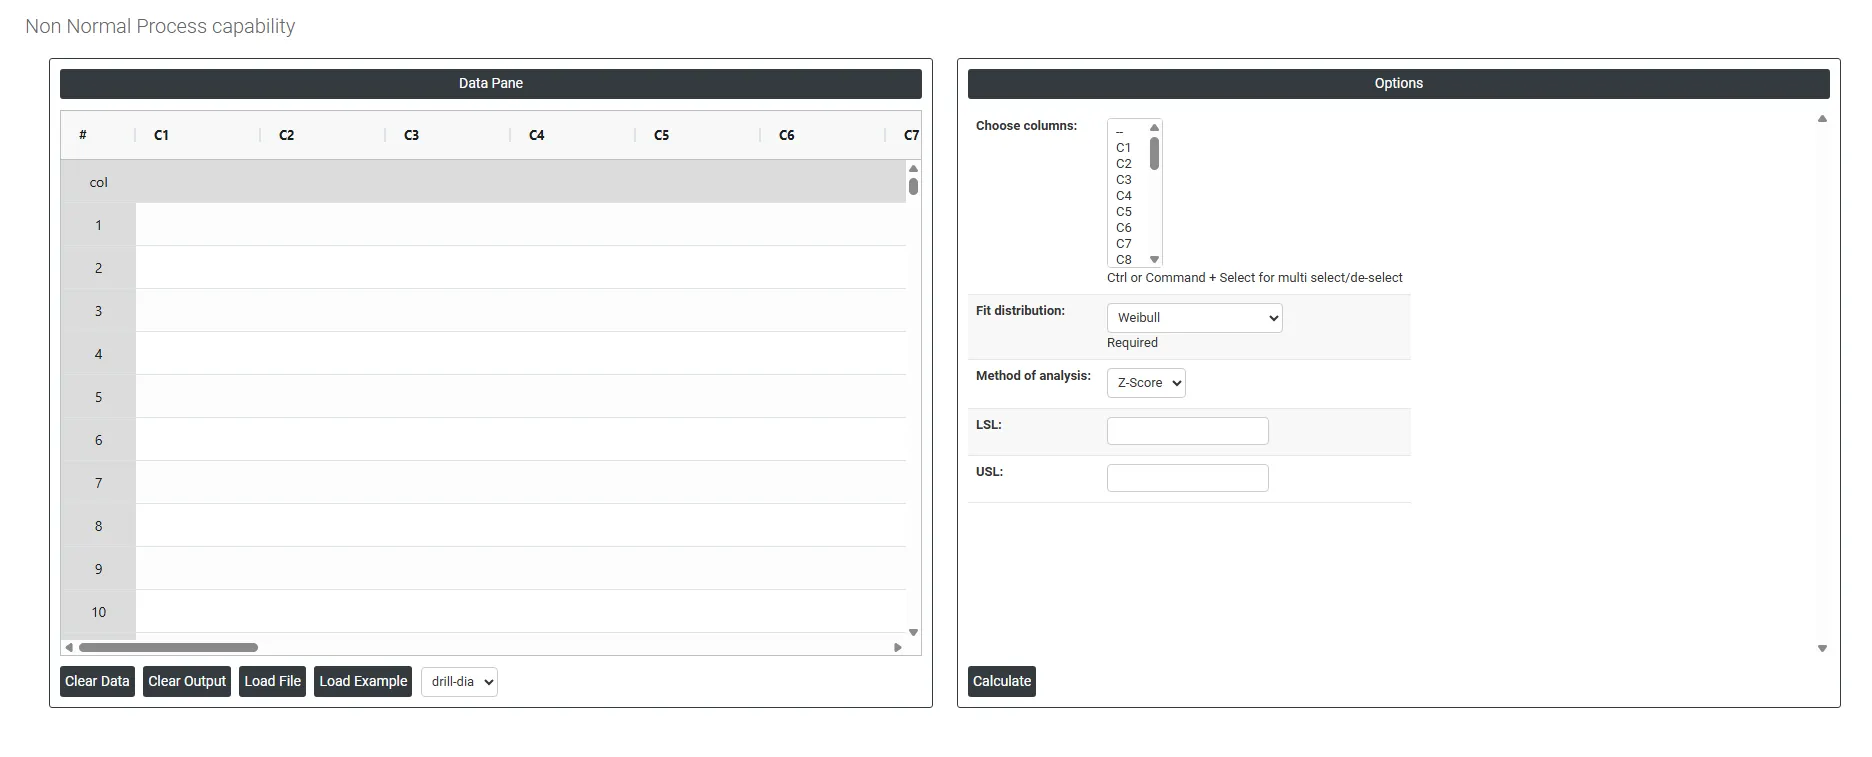
左側為資料窗格(Data Pane)。在 Data Pane 中,每一列構成一個子群組。可以手動輸入資料,也可以從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
Load example: 將載入範例資料。
Load File: 用於直接載入 Excel 資料。
右側提供以下選項:
- Choose Columns 選擇包含連續量測資料的欄。按住 Ctrl 或 Command 並點選,可一次選擇多欄。這些是實際的製程量測值,例如鑽孔直徑、拉伸強度或週期時間,將使用所選的非常態分配,針對規格界限分析其能力。
- Fit Distribution 選擇最能描述資料形狀的分配。這是分析中最關鍵的設定——能力指數是根據所選分配的數學性質計算的,因此選錯分配會產生不準確的結果。在做出選擇之前,務必先執行 個別值分配識別,以確認哪種分配配適您的資料。可選項及其典型用途如下:
- Weibull ——常用於可靠度、疲勞壽命和失效時間資料。能很好地處理右偏資料,是最靈活、應用最廣泛的非常態分配之一。
- Exponential ——用於表示獨立隨機事件之間時間的資料,例如機器故障間隔時間或服務呼叫到達間隔時間。假定失效率恆定。
- Logistic ——形狀與常態分配相似,但尾部更重。用於資料對稱但極端值多於常態性預測的情形。
- Loglogistic ——一種用於存活和可靠度資料的右偏分配,與對數常態分配相似但尾部更重。適用於失效時間或收入類資料。
- Largest Extreme Value ——對樣本中最大值的分配建模。用於資料表示最大應力、洪水水位或最高溫度等峰值量測的情形。
- Smallest Extreme Value ——對樣本中最小值的分配建模。常用於最小強度或觀測到的最小量測值。
- 2-Parameter Exponential ——標準指數分配的擴展,包含一個閾值參數,使分配可以從非零值開始。適用於量測值不可能低於某一最小值的情形。
- 3-Parameter Weibull ——在標準韋伯分配上增加一個位置(閾值)參數,使分配可以從非零點開始。適用於低於已知最小值時不可能發生失效或量測的情形。
- Gamma ——一種靈活的右偏分配,常用於處理時間、等待時間、降雨量以及其他中度偏斜的正連續量測值。
- Lognormal ——用於資料的對數服從常態分配的情形。常見於化學濃度、顆粒尺寸、維修時間以及數值嚴格為正且右偏的財務資料。
- Method of Analysis 決定如何解釋和報告能力統計量與規格界限。有兩個選項:
- Z-Score ——透過基於配適分配的百分位數將規格界限轉換為標準化 Z 分數來計算能力。這以規格界限距製程中心多少個標準差來表示能力,使結果可與 Cp 和 Cpk 等標準常態能力指數相比較。
- ISO ——遵循 ISO 22514 標準中非常態能力分析的方法。該方法直接根據分配百分位數(具體為第 0.135 和第 99.865 百分位數,對應於常態分配中的 ±3 西格瑪界限)計算能力指數,而不轉換為 Z 分數。當需要符合國際品質標準時,這是首選方法。
- LSL (Lower Specification Limit) 量測值的最小可接受值。任何低於該值的資料點都被視為超規格。請輸入工程圖紙、顧客要求或產品規格所規定的 LSL。必須至少提供一個規格界限(LSL 或 USL)——如果量測具有雙側規格,也可同時輸入兩者。
- USL (Upper Specification Limit) 量測值的最大可接受值。任何超過該值的資料點都被視為超規格。請輸入工程圖紙或產品規格中的 USL。如果製程特性只有單側要求(例如只有最小強度而無上限),則只需輸入相應的限值。
常見問題
什麼是非常態製程能力分析?
當資料不服從常態分配時,非常態製程能力分析用於衡量製程滿足規格界限的程度。它不強加常態性假設,而是配適韋伯、對數常態、指數或伽瑪等公認分配,並根據該分配的實際形狀計算能力指數。
為什麼不對非常態資料使用標準的 Cp 和 Cpk?
標準的 Cp 和 Cpk 假定資料服從常態分配。當資料偏斜或以其他方式呈非常態時,這些指數會變得不準確,可能高估或低估真實的製程能力。使用正確的分配模型能夠更真實、更精確地反映製程能否持續交付符合規格的產品。
如何為非常態能力分析選擇合適的分配?
先執行個別值分配識別以找出最佳配適分配,再用適合度統計量和機率圖加以驗證;高 p 值和機率圖上的直線表明配適良好。選錯分配會產生具有誤導性的能力指數。如果沒有分配能配適,請使用非參數製程能力。
Z-Score 方法與 ISO 方法有什麼區別?
Z-Score 方法基於配適分配的百分位數將規格界限轉換為標準化 Z 分數,使結果可與常態的 Cp 和 Cpk 相比較。ISO 方法遵循 ISO 22514,直接根據配適分配的第 0.135 和第 99.865 百分位數計算指數,當需要符合國際標準時為首選。