
預防性維護
預防性維護記錄機器、模具或工具的維護任務,以及觸發這些任務的三類條件:週期計數、經過時間,或製程參數超出其限值。當設備狀況導致缺陷時,可在控制階段使用。它不做任何計算,而是將專案、文件和製程詳情,以及每個觸發條件的量測與報告方式,整理成一份報告。
最後審閱
核心要點
預防性維護(Preventative Maintenance)是 Six Sigma 控制階段的表單,記錄設備為使改善後的製程保持受控所需的維護,以及啟動維護的週期計數、經過時間或參數觸發條件。
用途
預防性維護記錄設備為使改善後的製程保持受控所需的維護,以及觸發維護的條件:一定的週期數、經過的時間,或製程參數逐漸接近其限值。這是控制階段的文件:當專案發現機器、模具或工具的狀況導致缺陷時,該表單使維護成為標準工作方式的一部分,而不是想起來才去做的事。所有欄位均在 Options 面板中輸入;Create report 將它們整理成一份文件。
主要功能
- 一份報告,包含專案標題、Document Details、Process Details、所需維護及其三個觸發條件。
- 並列三類觸發條件:Cycle Count、Elapsed Time 和 Parameter Value,每類都說明如何量測以及如何報告。
- 文件管制欄位:誰實施了該計畫及何時實施、最近一次修訂、修訂號、維護程序以及記錄儲存位置。
- 日期以固定的日-月-年形式顯示(例如 09-Nov-2026)。
- 空白欄位仍保留在報告中,因此報告會顯示尚待決定的內容。
- 透過 Download 匯出 PDF。
統計方法
該工具不做任何計算:只是把輸入的內容整理出來。它遵循全面生產維護(TPM)和 Six Sigma 控制階段的常見做法,將維護與可檢查的觸發條件掛鉤。週期計數觸發條件(例如每 400 個胚料、衝次或行程)適用於取決於使用量的磨損。經過時間觸發條件(例如每 4 周)適用於取決於時間的磨損或老化,且最容易排程。參數值觸發條件作用於製程本身:當被監控的特性超出其限值或管制圖發出訊號時,即觸發維護,這可發現另外兩種觸發條件所遺漏的磨損。
對每個觸發條件,應說明如何量測(計數器、日曆、管制圖)以及如何報告(模具卡、維護系統、會議),以便明確由誰負責採取行動。參數值觸發條件與針對該特性的管制圖配合效果最佳:管制圖會在零件超出規格之前發出偏移訊號。當設備、製程或維護程序發生變化時,應複審該表單,並更新 Last Revised By、Last Revised Date 和 Revision #。
輸入欄位和選項
欄位 | 說明 |
Project Name / Prepared By / Prepared Date | 報告的標題部分。 |
Implemented By / Implemented Date | 誰將該維護計畫投入使用,以及何時投入使用。 |
Last Revised By / Last Revised Date / Revision # | 該計畫的修訂歷史。 |
Engineering/Maintenance Procedure Reference | 描述該維護的程序或作業指導書。 |
Records Location | 維護記錄的儲存位置(例如維護管理系統)。 |
Product/Service / Process / Process Step Description | 設備生產的產品,以及其所服務的製程步驟。 |
Description of Equipment / Location of Equipment(設備描述 / 設備位置) | 被維護的設備及其所在位置。 |
Preventative Maintenance Required | 自由文字:維護任務。 |
Cycle Count Trigger: # of Cycles / How Measured / How Reported | 經過一定週期數後進行維護,週期如何計數,以及計數如何報告。 |
Elapsed Time Trigger: Elapsed Time / How Measured / How Reported | 經過一定時間間隔後進行維護,時間如何追蹤,以及如何報告。 |
Parameter Value Trigger: Parameter / USL / LSL / How Measured / How Reported | 當製程參數超出其限值時進行維護:參數、其上限和下限、如何量測,以及超限如何報告。 |
Create report | 在 Output 面板中整理出該表單。 |
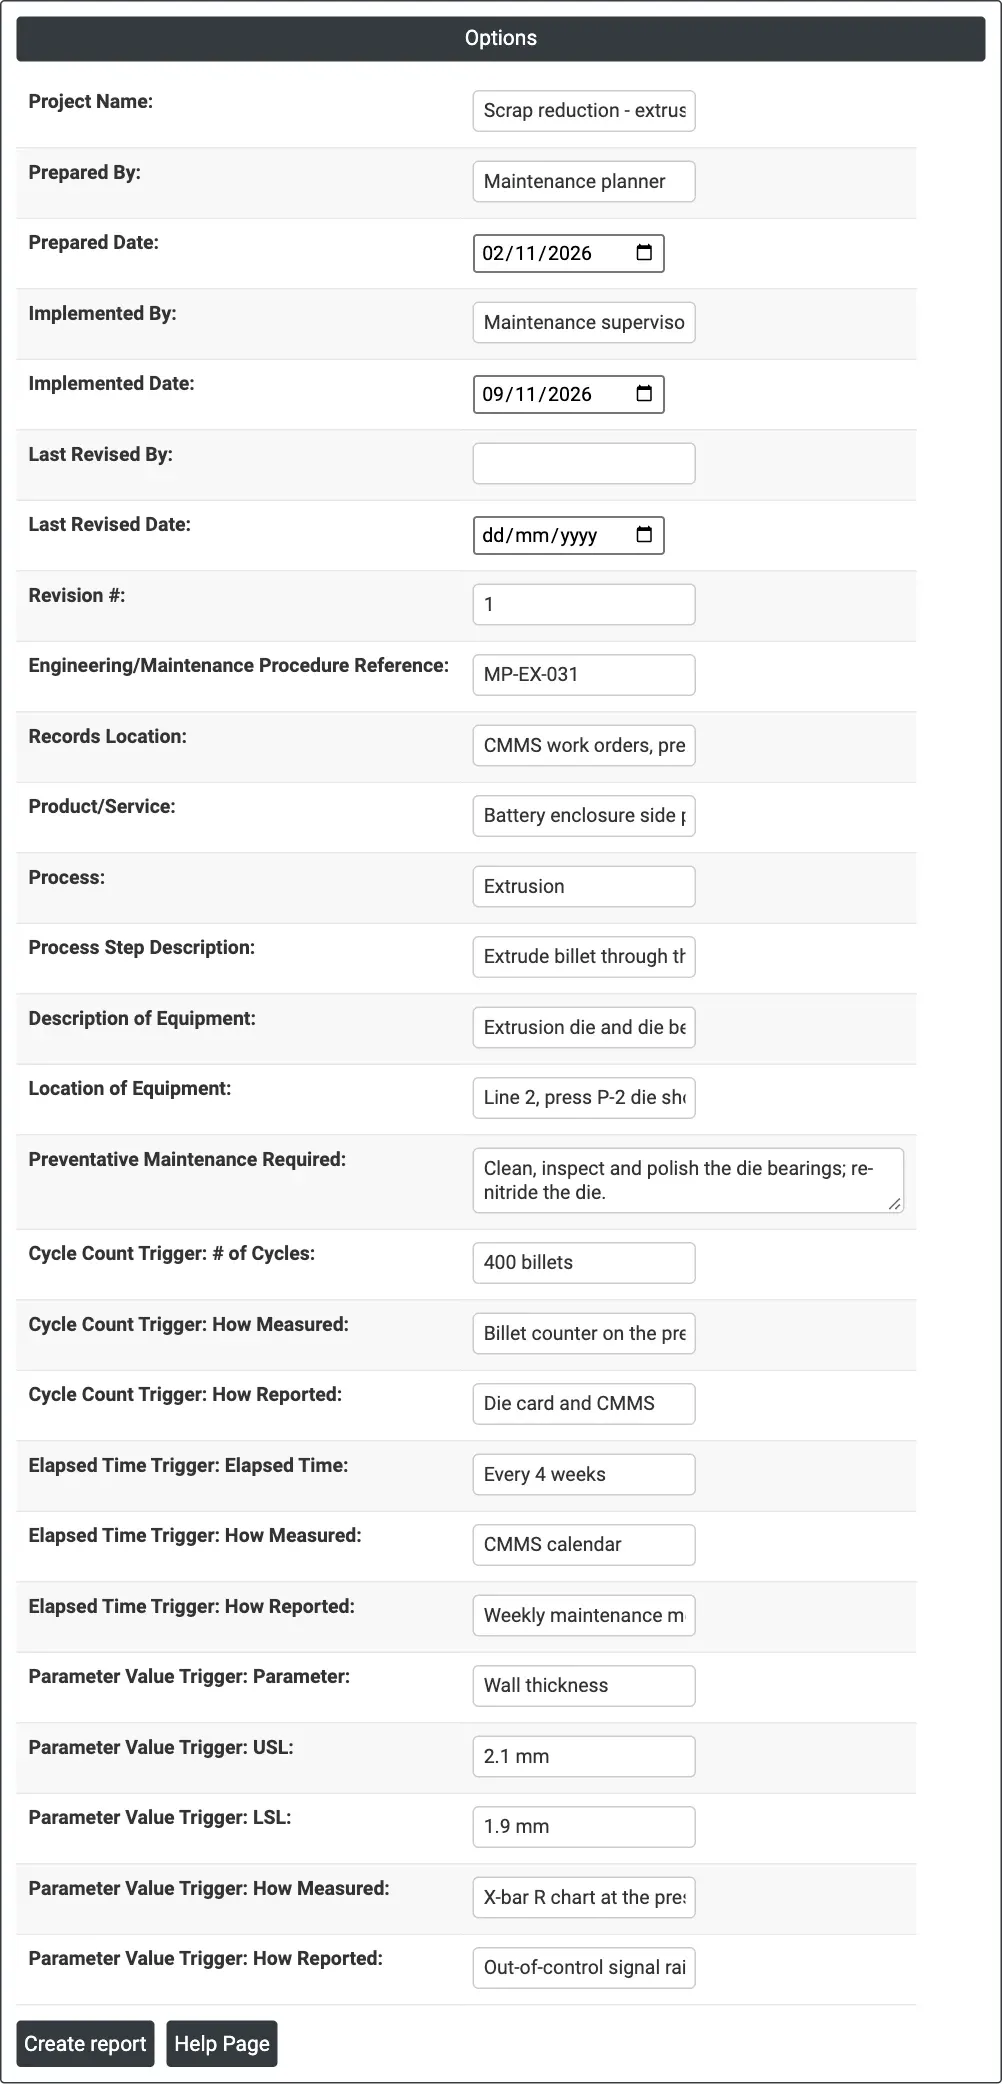
圖 1 — 擠出線 2 壓力機 P-2 的模具維護計畫所填寫的選項。
輸出說明
- Preventative Maintenance:Project Name、Prepared By 和 Prepared Date。
- Document Details:Implemented By 和 Date、Last Revised By 和 Date、Revision #、程序參考和記錄位置。
- Process Details:Product/Service、Process、Process Step Description、Description of Equipment 和 Location of Equipment。
- Preventative Maintenance:所需的維護。
- Cycle Count Trigger、Elapsed Time Trigger 和 Parameter Value Trigger:每個觸發條件及其量測與報告方式。
- 透過 Download 匯出 PDF。
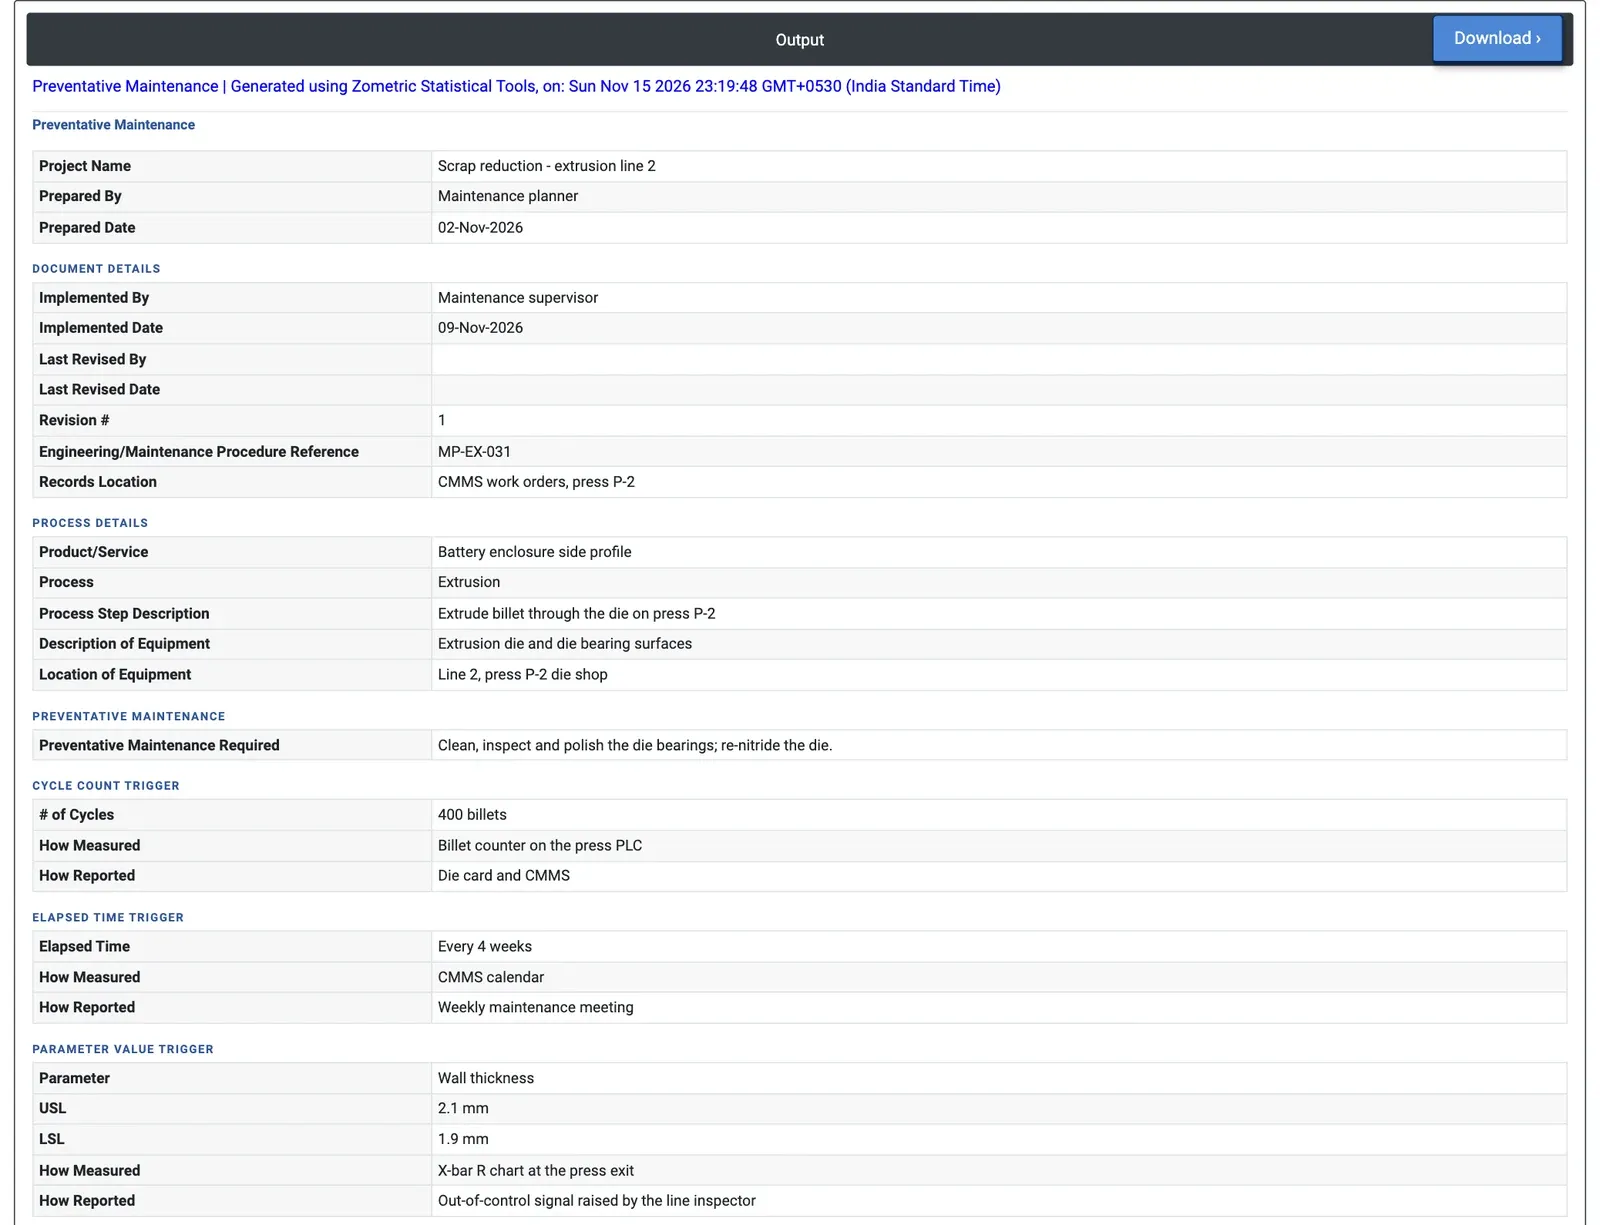
圖 2 — 壓力機 P-2 上擠出模具的預防性維護計畫,含週期計數、經過時間和壁厚觸發條件。
計算範例
擠出線 2 的降低廢品率專案發現,模具軸承磨損會導致模線和壁厚漂移。為保持改善成果,維護計畫員為壓力機 P-2 上的擠出模具編寫了預防性維護計畫(此頁面沒有 Load Example;下列數值為手動輸入)。所需維護為清潔、檢查並拋光模具軸承,並對模具重新滲氮,依據程序 MP-EX-031,記錄以工單形式儲存在維護系統中。
設定了三個觸發條件。週期計數:每 400 個胚料,由壓力機 PLC 計數,並在模具卡上報告。經過時間:每 4 周,依據維護日曆,在每週維護會議上覆審。參數值:壁厚,LSL 1.9 mm,USL 2.1 mm,由壓力機出口處的 X-bar R 管制圖監控;線上檢驗員發出的失控訊號要求提前拆下模具。報告顯示該計畫於 02-Nov-2026 編制,於 09-Nov-2026 實施,修訂號為 1。無論哪個觸發條件先到,都會啟動維護,該生產線的稽核計畫可對照 400 個胚料的限值核查模具卡。
常見問題
Six Sigma 專案中的預防性維護計畫是什麼?
它是控制階段的文件,記錄設備為使改善後的製程保持受控所需的維護,以及觸發該維護的條件。當專案發現機器、模具或工具的狀況導致缺陷時,該計畫使維護成為標準工作方式的一部分,而不是想起來才去做的事。
維護觸發條件有哪三種類型?
週期計數觸發條件(例如每 400 個胚料或行程)適用於取決於使用量的磨損。經過時間觸發條件(例如每 4 周)適用於取決於時間的磨損或老化,且最容易排程。參數值觸發條件在被監控的特性超出其限值或管制圖發出訊號時觸發維護,可發現另外兩種觸發條件所遺漏的磨損。
為什麼每個維護觸發條件都應說明如何量測和報告?
記錄每個觸發條件如何量測(例如計數器、日曆或管制圖)以及如何報告(例如在模具卡上、在維護系統中或在會議上),可明確由誰負責採取行動。參數值觸發條件與管制圖配合效果最佳,管制圖會在零件超出規格之前發出偏移訊號。
如何在 Zometric Statistical Software 中建立預防性維護計畫?
在 Options 面板中輸入各欄位:專案標題、實施與修訂詳情、程序參考、記錄位置、製程與設備詳情、所需維護,以及週期計數、經過時間和參數值觸發條件。點選 Create report,將它們整理成一份文件,該文件可匯出為 PDF。空白欄位仍會顯示在報告中。