
製程流程圖
製程流程圖根據每個步驟一列的工作表繪製流程圖,包含流程圖符號、判斷、重工迴路、可選泳道和特殊特性。可在 APQP 中用作 PFMEA 和管制計畫的基礎。它不做統計;它對照 APQP 製程流程檢查表檢查流程,並輸出流程圖、Process Flow 表、各符號步驟數和審查註釋。
最後審閱
核心要點
製程流程圖(PFD)按工作順序展示產品從允收物料到發運所經歷的每個步驟,是 APQP 中 PFMEA 和管制計畫的起點。
用途
製程流程圖(PFD)按作業順序展示產品從允收物料到發運所經歷的每個步驟。它是 APQP 中製程風險工作的起點:PFMEA 分析流程中每個步驟的失效模式,管制計畫則控制每個步驟所產生或檢查的特性。該工具根據每個步驟一列的工作表繪製流程圖,並對照製程流程圖常用的檢查表檢查流程。
主要功能
- 根據工作表繪製流程圖:每個步驟一個方框並帶有其流程圖符號(操作、檢驗、操作兼檢驗、運輸、儲存、延遲),另有判斷菱形、重工步驟以及開始/結束終端符。
- 由 Next 欄產生分支和重工迴路:指向下方步驟的連結繪為分支;指回流程上方的連結是重工迴路,以橙色虛線繪製,其返回的步驟為重入點。
- 可選泳道:按 Lane 欄,每個部門或區域一欄。
- 特殊特性在產生或檢查它們的步驟上以紅色 ◆ 標出。
- Process Flow 表,列出每個步驟的機器、產品特性、製程特性、類別和後續步驟,可直接帶入 PFMEA 和管制計畫。
- Steps by Symbol 計數、重工迴路和重入點列表,以及 Review Notes。
- 透過 Download 匯出 PDF。
統計方法
該工具不做統計:它佈置步驟並檢查流程。列按工作表順序讀取。Next 為空表示該步驟轉到下一列;Next 列出一個或多個以分號分隔的 Step No. 值或步驟名稱,End(或短橫線)表示流程在此結束。最後一列以及首個步驟之後的任何開始/結束步驟,除非給出 Next,否則沒有出口。Symbol 為空時,根據步驟文字確定:以 inspect、check、test 或 measure 開頭的步驟為檢驗,move 或 transport 為運輸,store 為儲存步驟,wait 或 hold 為延遲,提及 rework 或 repair 的步驟為重工步驟,以問號結尾的步驟為判斷;其他均為操作。
步驟按經過正向連結的最長路徑自上而下分層放置,因此每個步驟總是位於通向它的所有步驟之下。步驟的第一個出口繼續向下;其餘出口向右分支。連結經由方框之間的間隙佈線。指向較早一列的連結是重工迴路,從該步驟向下繪出,沿左側通道,從上方進入重入步驟。
Review Notes 遵循 APQP 製程流程圖檢查表:流程應涵蓋從允收到發運的整個過程;應顯示搬運和儲存步驟,因為流程圖中遺漏的風險通常也會被 PFMEA 和管制計畫遺漏;重工後的產品在再次使用之前應經過檢驗;判斷至少需要兩個帶標籤的出口;每個步驟都應能從第一個步驟到達;操作應列出其產品或製程特性;產生或檢查特殊特性的步驟應予標出。Next 中指向工作表中不存在的步驟時,將被報告並忽略。
輸入欄位和選項
欄位 | 說明 |
Worksheet | 每個製程步驟一列,按流程順序排列。欄按其標題識別。必填:Process Step(也可用 Step、Operation、Activity 或 Description)。可選:Step No.、Symbol(或 Type)、Next、Condition(每個 Next 的標籤,順序相同,例如 Pass; Fail)、Lane(或 Department、Area)、Machine(或 Equipment、Station)、Product Characteristics、Process Characteristics、Class(特殊特性,例如 CC / SC)。沒有 Step No. 欄時,步驟編號為 10、20、30 … |
Project Name | 報告標題;在 Workspace 路線圖專案中,它與其他表單共用。 |
Diagram Title | 流程圖的標題。預設值為 Process Flow Diagram。 |
Part Number / Latest Change Level, Part Name / Description, Organization / Plant, Prepared By, Prepared Date, Revision | 報告標題欄位。 |
Swim lanes | 預設勾選:Lane 欄的每個值一欄,按泳道首次出現的順序排列。取消勾選或沒有 Lane 欄時,流程繪在一欄中,分支向右。 |
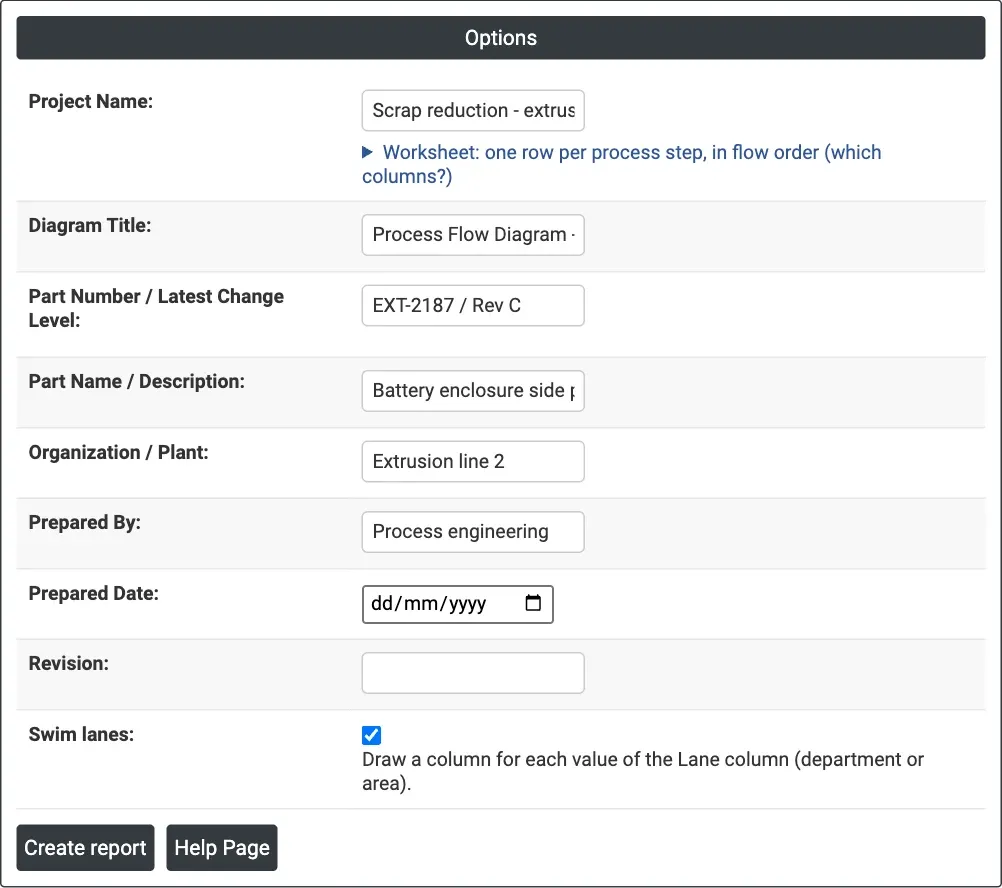
圖 1 — 範例的選項:擠出線 2 製程流程圖的標題,已開啟泳道。
輸出說明
- Header:來自 Options 面板的報告欄位。
- Flowchart:帶有符號、步驟編號、分支標籤、重工迴路(橙色虛線)、特殊特性(◆)的步驟,以及所用符號的圖例。將滑鼠懸停在步驟上,會顯示其機器和特性。
- Process Flow:Step No.、Symbol、Process Step、Lane、Machine / Equipment、Product Characteristics、Process Characteristics、Special Char. Class 和 Next(含每個出口的條件)。空的可選欄將被省略。
- Steps by Symbol:每種步驟的數量、總數以及重工迴路數。
- Rework Loops and Re-entry Points:對每個迴路,給出其起始步驟、返回的步驟及其條件。
- Review Notes:檢查表發現的問題;沒有問題時不顯示。
- 透過 Download 匯出 PDF。
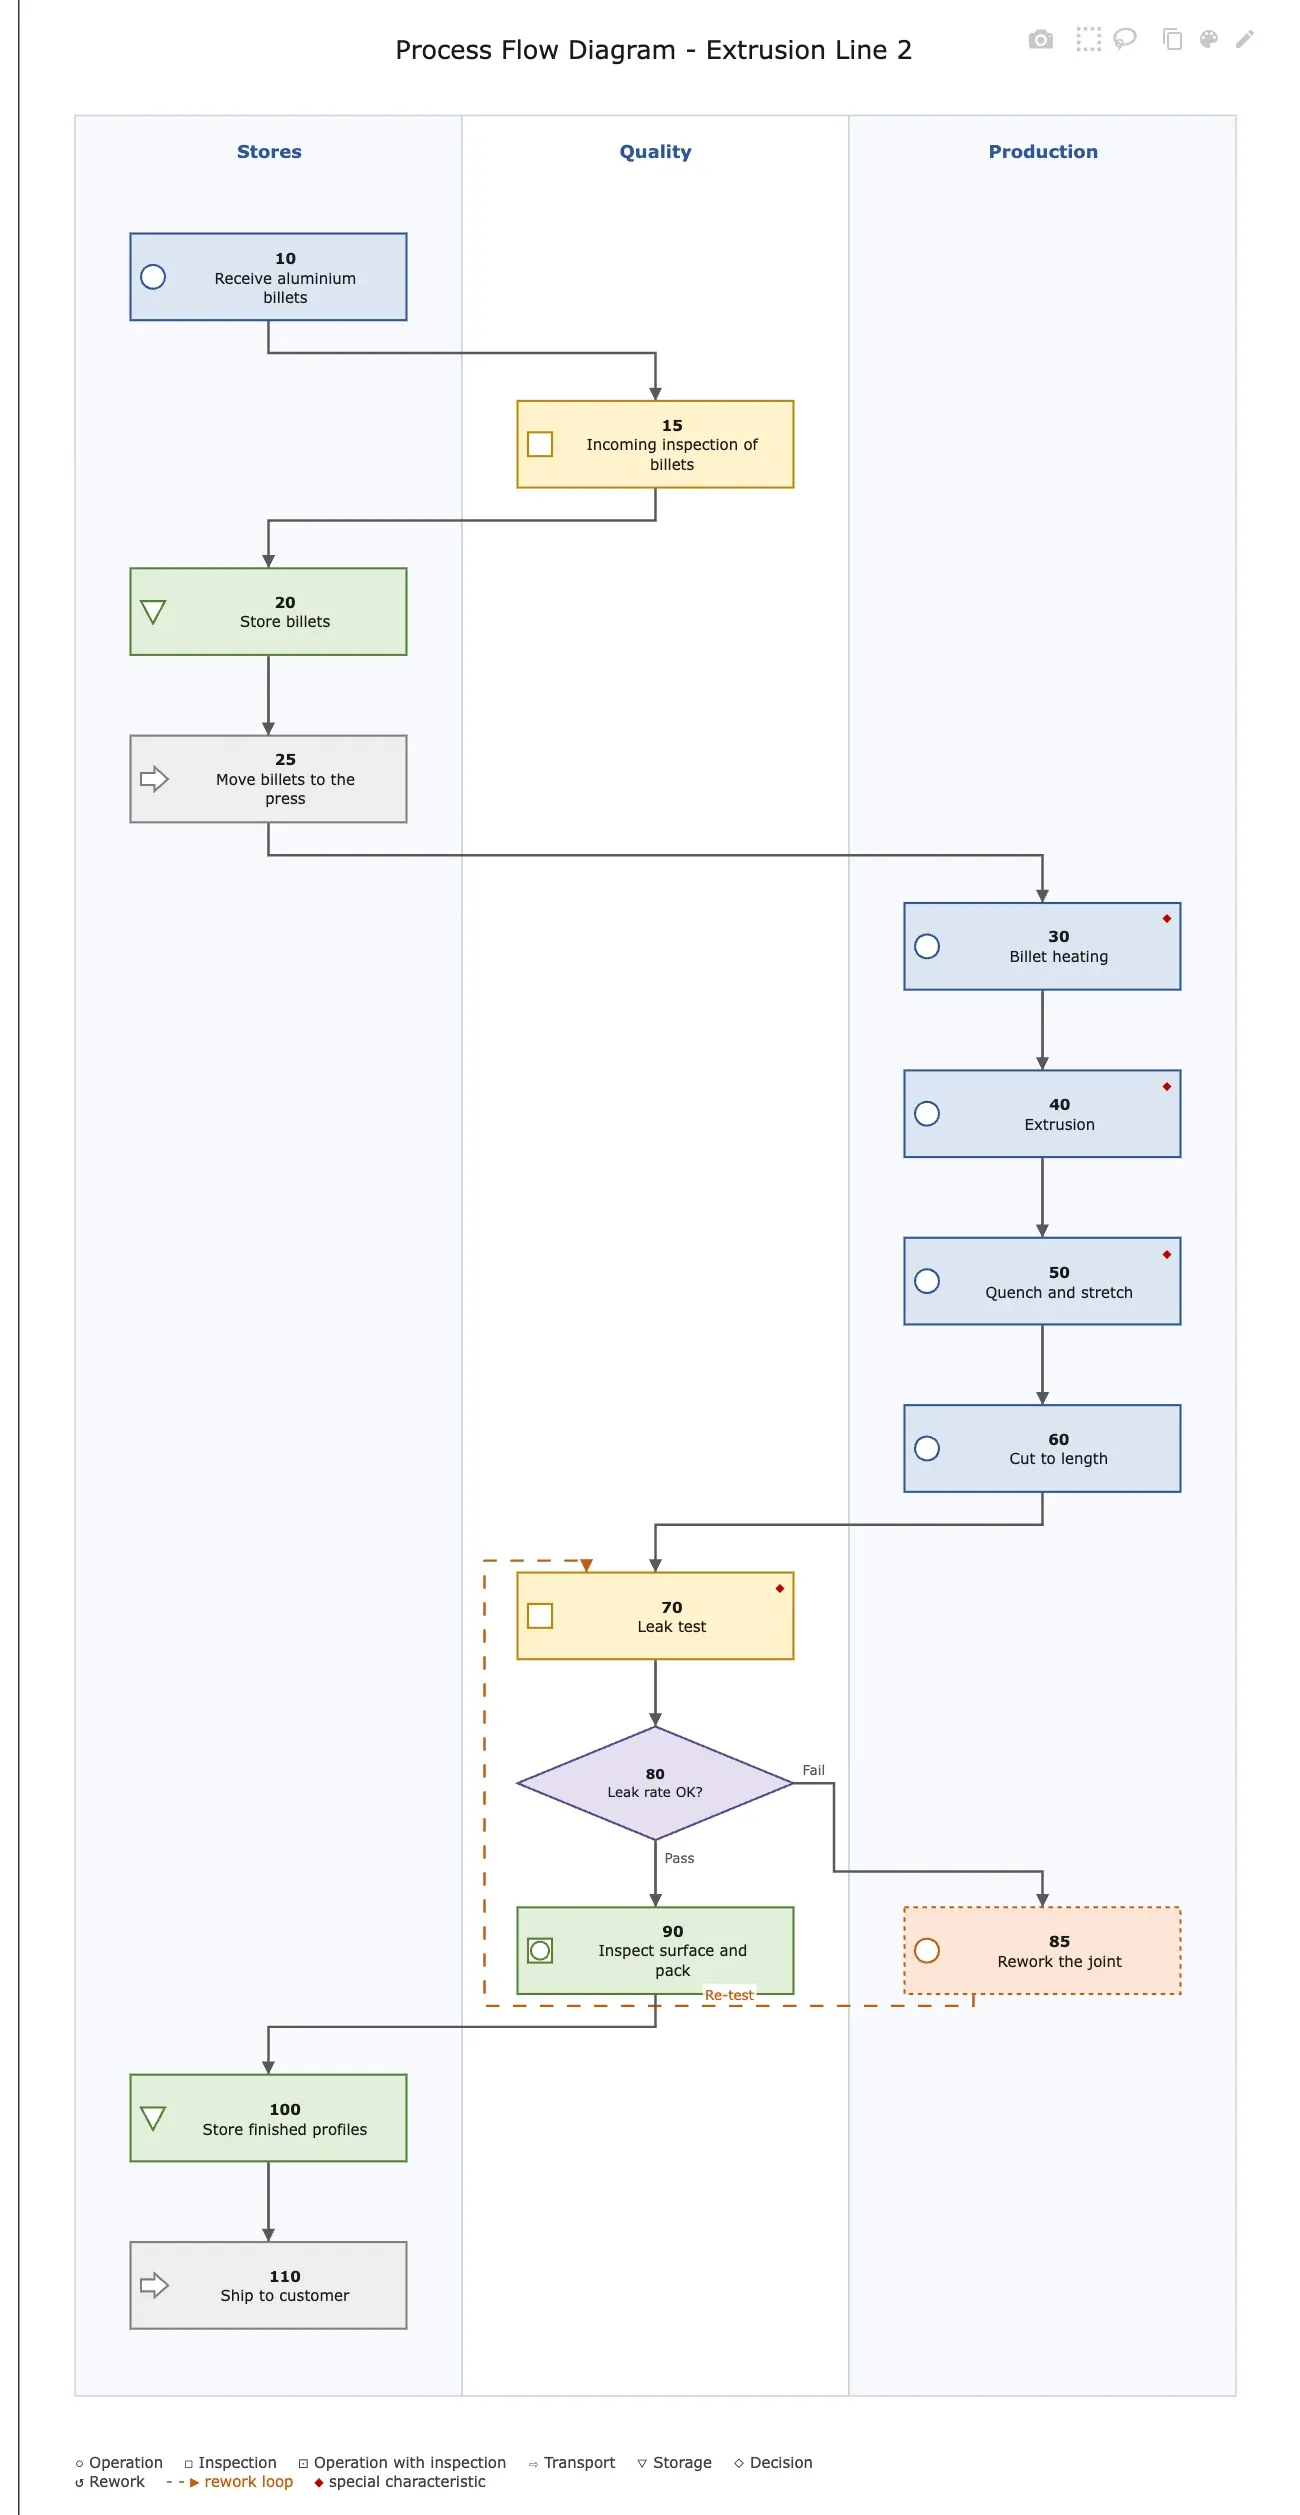
圖 2 — 擠出線 2 的製程流程圖,分為三條泳道,含洩漏測試判斷以及返回洩漏測試的重工迴路。
計算範例
為使擠出線 2 的管制計畫完整,團隊繪製了電池外殼側型材(EXT-2187)從允收鋁胚料到發運的流程圖。工作表按流程順序共 14 列,含 Step No.、Symbol、Next、Condition、Lane(Stores、Quality、Production)、Machine、Product Characteristics、Process Characteristics 和 Class。壁厚(步驟 40)和洩漏率(步驟 70)為關鍵特性(CC);胚料溫度(30)以及淬火水溫和硬度(50)為重要特性(SC)。
流程圖在三條泳道之間移動:Stores 負責允收、儲存和搬運胚料,Production 負責加熱、擠出、淬火和切割,Quality 負責進貨檢驗、洩漏測試以及最終檢驗和包裝。洩漏測試判斷(步驟 80)有兩個出口:Pass 繼續到步驟 90,Fail 轉到 Rework the joint(85),其 Next 為 70,使零件返回洩漏測試。Rework Loops 表列出這一個迴路,重入點為步驟 70,因此重工零件在包裝之前會再次受到測試。
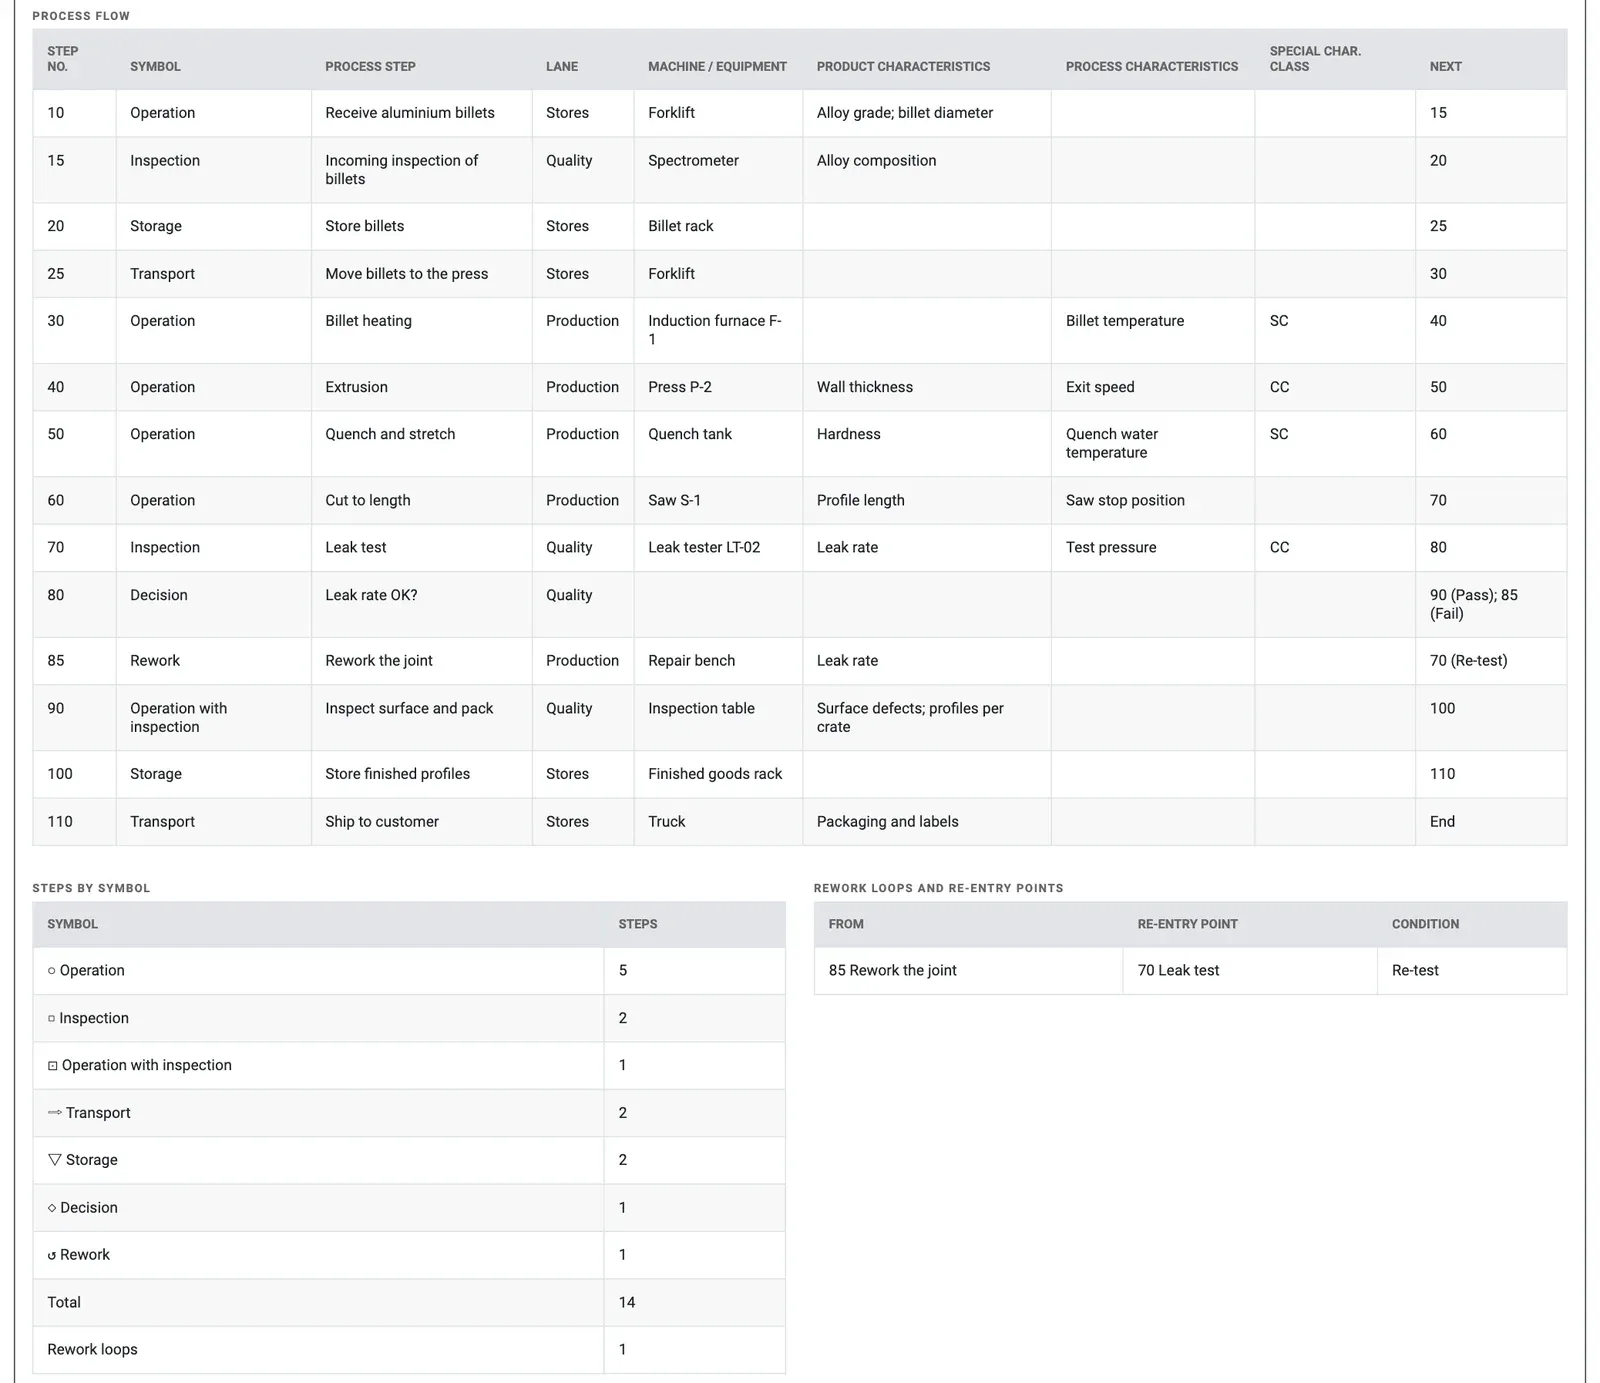
圖 3 — 範例的 Process Flow 表、Steps by Symbol 以及重工迴路。
Steps by Symbol 統計共 14 個步驟:5 個操作、2 個檢驗、1 個操作兼檢驗、2 個運輸、2 個儲存步驟、1 個判斷和 1 個重工步驟,另有 1 個重工迴路。沒有 Review Notes:流程從允收到發運,顯示了搬運和儲存,對重工零件進行檢驗,兩個判斷出口均有標籤,並標出了特殊特性。Process Flow 表現在為 PFMEA 提供其步驟,為管制計畫提供其特性,三份文件中的步驟編號相同。
常見問題
製程流程圖在 APQP 中有什麼用途?
製程流程圖按作業順序展示產品從允收物料到發運所經歷的每個步驟。它是 APQP 中製程風險工作的起點:PFMEA 分析流程中每個步驟的失效模式,管制計畫則控制每個步驟所產生或檢查的特性。
製程流程圖中使用哪些符號?
步驟使用表示操作、檢驗、操作兼檢驗、運輸、儲存和延遲的流程圖符號,此外還有判斷菱形、重工步驟以及開始和結束終端符。如果未給出符號,則根據步驟文字推斷:例如,以 inspect、check、test 或 measure 開頭的步驟為檢驗,以問號結尾的步驟為判斷。
製程流程圖檢查表應涵蓋哪些內容?
流程應涵蓋從允收到發運的整個過程,並顯示搬運和儲存步驟,因為流程圖中遺漏的風險通常也會被 PFMEA 和管制計畫遺漏。重工後的產品在再次使用之前應經過檢驗,判斷至少需要兩個帶標籤的出口,每個步驟都應能到達,產生或檢查特殊特性的步驟應予標出。
如何在 Zometric Statistical Software 中建立製程流程圖?
按流程順序,每個製程步驟輸入一列工作表。Process Step 為必填;可選欄包括 Step No.、Symbol、Next、Condition、Lane、Machine、Product Characteristics、Process Characteristics 和 Class。指向較早步驟的 Next 將繪為虛線重工迴路。預設按 Lane 欄繪製泳道。