
價值流圖
價值流圖根據工作表中每個製程一列的資料繪製現狀圖。它根據客戶需求和工作時間計算節拍時間,將庫存換算為等待時間,並彙總得到交付週期、增值與非增值時間以及增值百分比。它會標出週期時間超過節拍時間的步驟。可用於精實和六標準差專案,找出時間和庫存積壓之處。
最後審閱
核心要點
價值流圖顯示物料如何從供應商流向客戶透過一個製程,包括每個步驟的時間、步驟之間等待的庫存,以及總交付週期中增值部分所佔的比例有多小。
用途
價值流圖顯示物料如何從供應商流向客戶透過一個製程,每個步驟耗時多久,步驟之間有多少庫存在等待,以及總交付週期中真正增值的部分所佔比例有多小。該工具根據工作表中每個製程一列的資料繪製現狀圖,由客戶需求和工作時間計算節拍時間,將庫存換算為等待時間,並將時間線彙總為交付週期和增值百分比。它還會標出無法滿足需求的任何步驟。在確定改善標的之前,可在精實和六標準差專案中使用它,找出時間和庫存積壓之處。
主要功能
- 按標準符號繪製價值流圖:供應商和客戶工廠、生產控制、每個步驟的製程框和資料框、庫存三角形以及交付週期階梯線。
- 根據每日、每週、每月或每年的客戶需求和班次安排計算節拍時間。
- 將每個步驟之前的庫存換算為等待小時數,並給出最後一個步驟之後的成品庫存。
- VSM Timeline Summary:總週期時間、增值與非增值時間、交付週期和增值百分比。
- Check Against Takt Time:列出週期時間高於節拍時間的步驟。
- Process and Inventory Data 表,以及透過 Download 匯出 PDF。
統計方法
Hours/Day = (Hours/Shift − Break Min./Shift / 60) × Shifts/Day。需求週期內的可用天數:/day 為 1,/week 為 Days/Week,/mo 為 Days/Month,/yr 為 Days/Month × 12;Takt Time (min) = 可用天數 × Hours/Day × 60 / 客戶需求。對每個製程,Inv Time (hr) = 其之前等待的庫存 × 節拍 / 60:即庫存按客戶節奏被用完所需的時間。如果缺少 VA CT 或 NVA CT,則 VA CT 預設為週期時間,NVA CT 預設為週期時間 − VA CT;缺少週期時間時,週期時間為 VA CT + NVA CT。
Total CT、Total VA CT 和 Total NVA CT 是各步驟時間(以小時計)之和。Lead Time (day) = (庫存小時數之和(含成品)+ Total CT) / Hours/Day,% Value Added = Total VA CT / (Lead Time × Hours/Day) × 100。沒有客戶需求就沒有節拍時間,因此無法將庫存換算為時間,交付週期和增值百分比顯示為 *。週期時間高於節拍時間的步驟無法在規定的工作時間內滿足需求,並列在 Check Against Takt Time 下。
輸入欄位和選項
欄位 | 說明 |
Supplier / Customer / Control | 供應商、客戶和生產控制框上的名稱。預設值為 Supplier、Customer 和 Production Control。幫助文字列出了工作表的欄:Process、Cycle Time (min)、VA CT、NVA CT、Changeover、Operators、Uptime %、Yield.TP %、Defect %、Inventory(該製程之前等待的件數)。 |
Cust. Demand | 每個週期的客戶需求量(件數);計算節拍時間和交付週期時需要。 |
Demand per | /day、/week、/mo(預設)或 /yr。 |
Hours/Shift / Shifts/Day / Break Min./Shift | 工作安排。預設值為 8 小時、1 個班次、0 分鐘。 |
Days/Week / Days/Month | 工作天數。預設值為 5 和 20。 |
Finished goods inventory (optional) | 最後一個製程之後、發運之前等待的件數。 |
Worksheet | 每列一個製程,按流程順序排列。Load Example 會填入一條六步擠出生產線。 |
Calculate | 繪製價值流圖並計算各表。 |
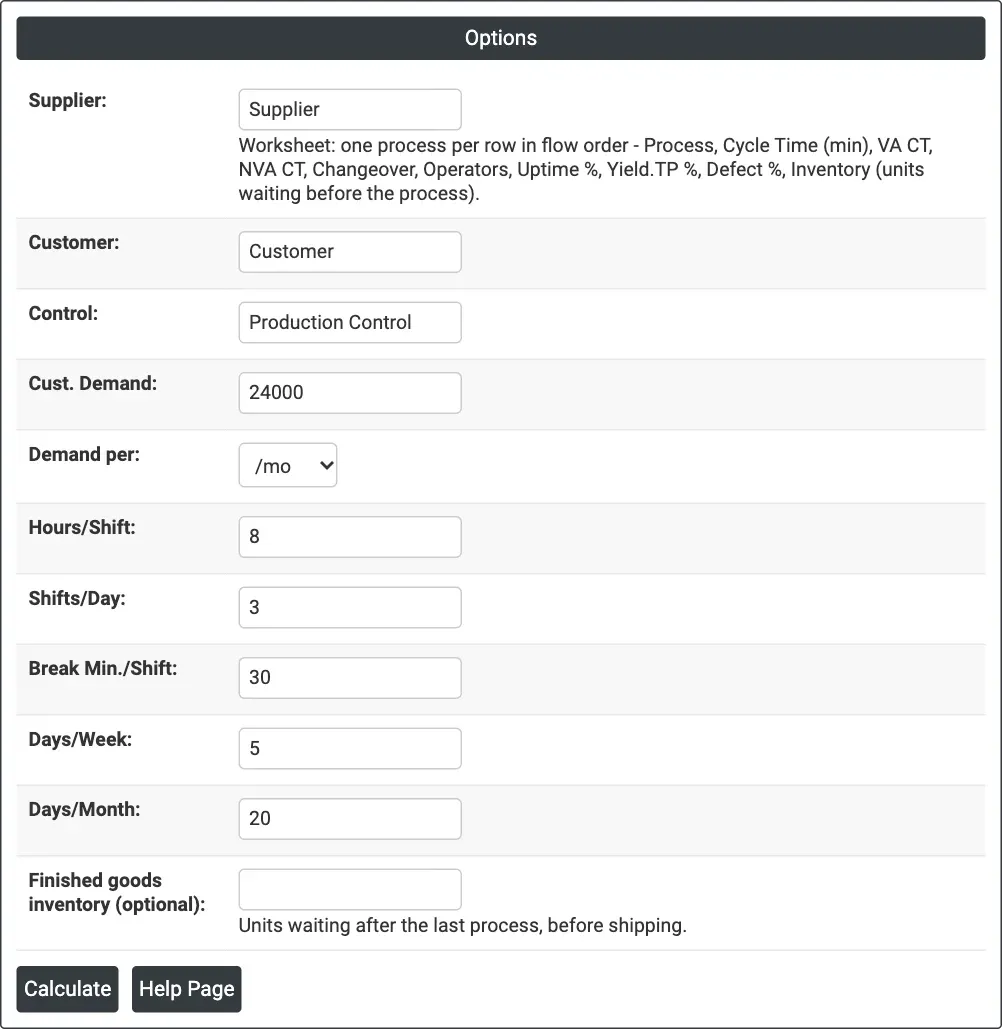
圖 1 — 範例的選項:每月需求 24,000 件,三個 8 小時班次,每班休息 30 分鐘,每月 20 天。
輸出說明
- Value Stream Map (takt time … min) — 價值流圖:供應商、生產控制和客戶,每個製程及其資料框(C/T、VA CT、C/O、稼動率、良率),帶件數和小時數的庫存三角形,以及時間線(上方為等待天數,下方為週期時間),末端是一個包含交付週期以及 Total CT、VA CT 和 NVA CT 的框。
- Takt Time & Facility Data — 需求、班次安排、Hours/Day 和 Takt Time (min)。
- VSM Timeline Summary — Total CT (hr)、Total VA CT (hr)、Total NVA CT (hr)、Lead Time (day) 和 % Value Added。
- Process and Inventory Data — 每個製程的:週期時間、VA 和 NVA 時間、換型、操作員、稼動率、良率、缺陷百分比、之前的庫存和 Inv Time (hr)。
- Check Against Takt Time — 慢於節拍的步驟(僅在存在此類步驟時顯示)。
- 透過 Download 匯出 PDF。
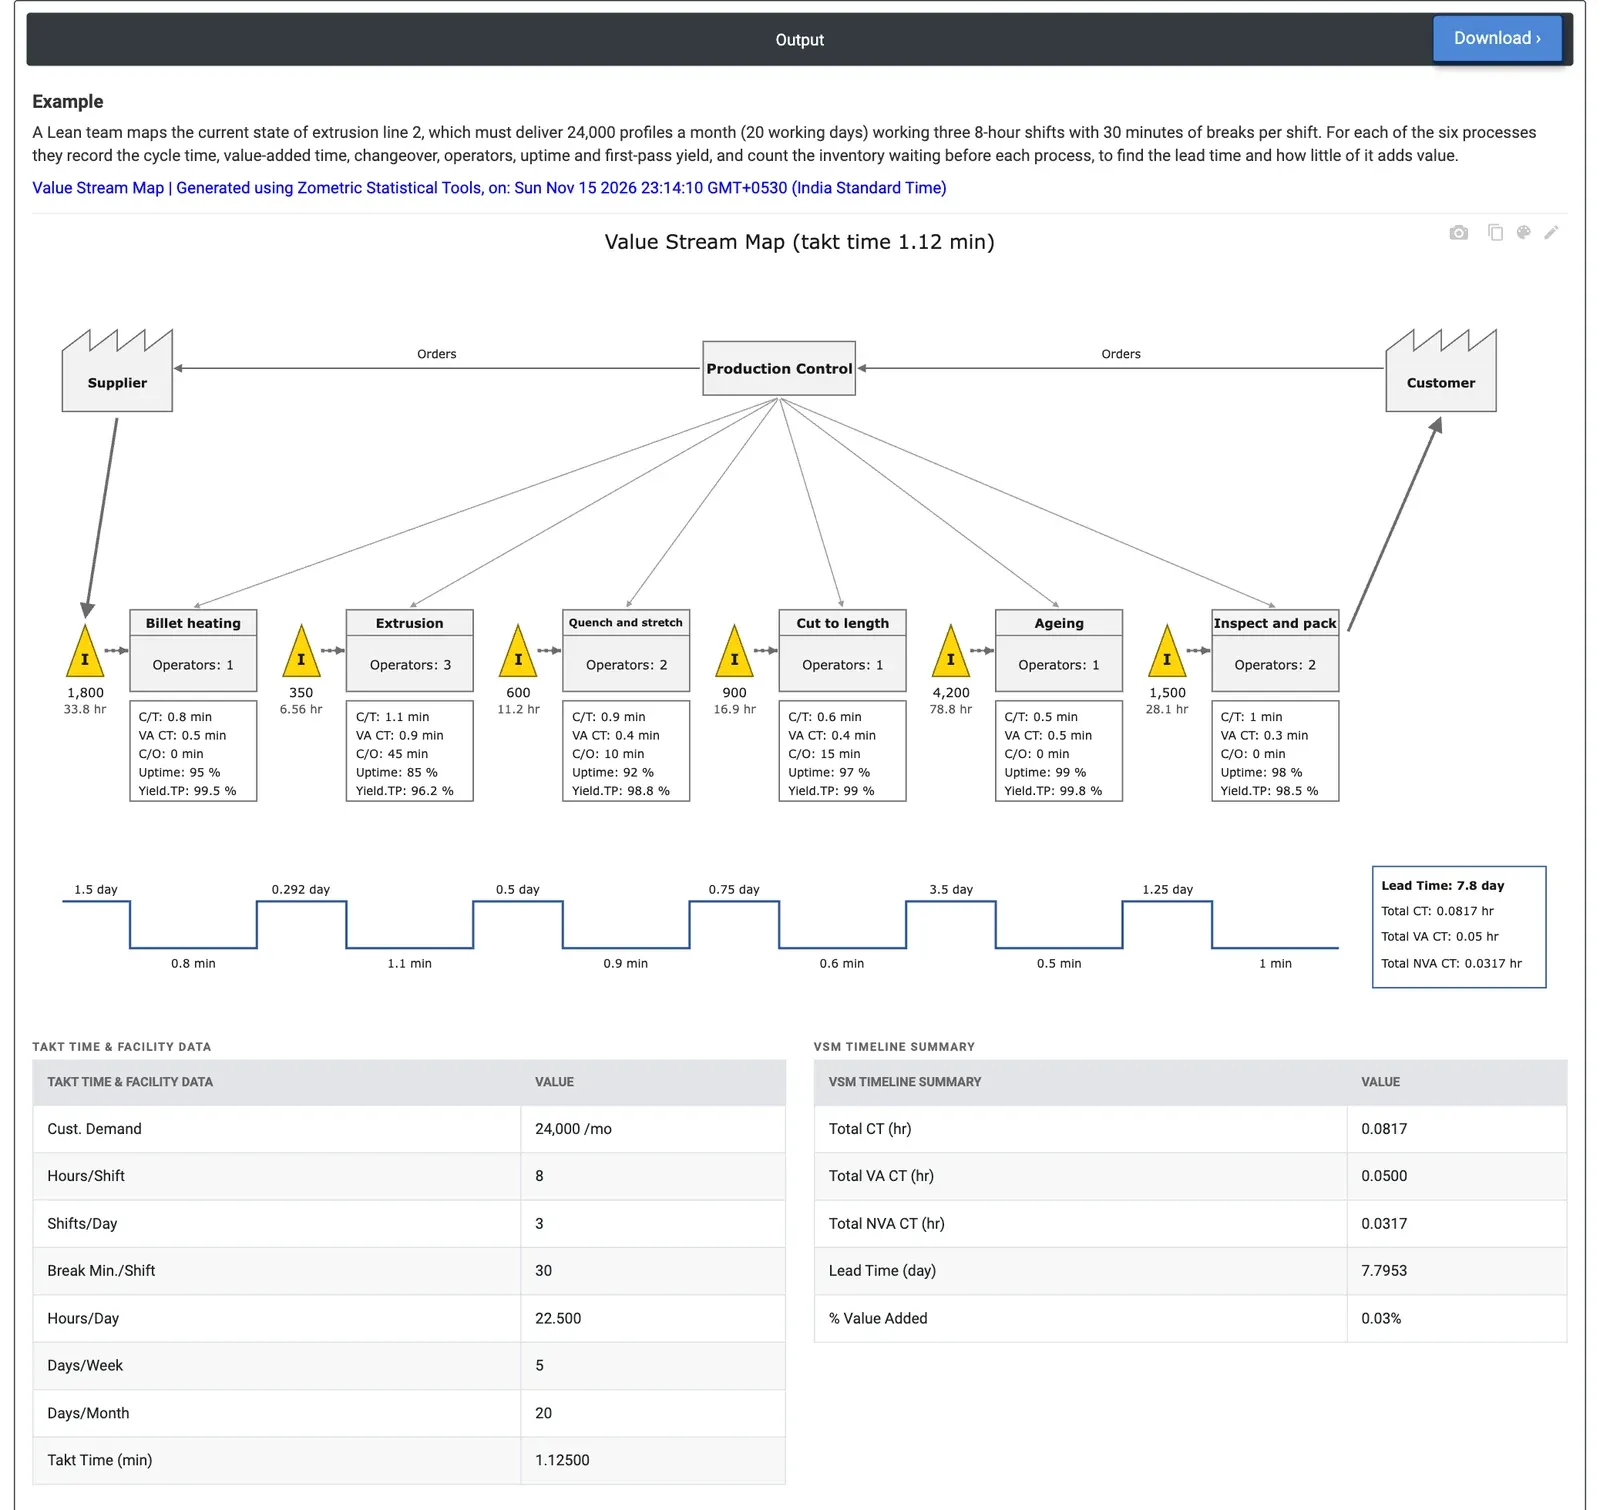
圖 2 — 擠出生產線 2 的現狀圖:節拍時間 1.125 min,交付週期 7.8 天,其中僅 0.05 小時增值。
計算範例
一個精實團隊繪製擠出生產線 2 的現狀圖,該生產線必須在 20 個工作日內每月交付 24,000 根型材,採用三個 8 小時班次,每班休息 30 分鐘。對於從胚料加熱到檢驗包裝的六個製程,他們記錄週期時間、增值時間、換型、操作員、稼動率和一次透過良率,並統計每個製程之前等待的庫存。
Hours/Day 為 22.5,節拍時間為 1.125 min。所有周期時間均低於節拍;最慢的步驟是擠出,為 1.1 min,幾乎沒有裕量,加上其 45 分鐘的換型和 85% 的稼動率,是需要關注的步驟。庫存才說明真實情況:時效處理之前的 4,200 根型材相當於 78.75 小時的等待,加熱之前的 1,800 根胚料相當於 33.75 小時,包裝之前的 1,500 根型材相當於 28.1 小時。總體而言,交付週期為 7.8 天,而總週期時間為 0.0817 小時(4.9 分鐘),其中 0.05 小時(3 分鐘)為增值時間:增值百分比為 0.03%。團隊的首要目標是時效處理之前和加熱之前的庫存,而不是週期時間。如果需求升至每月 30,000 件,節拍將降至 0.9 min,Check Against Takt Time 將標出擠出(1.1 min)以及檢驗與包裝(1.0 min)無法滿足需求。
常見問題
價值流圖中的節拍時間如何計算?
每天小時數為每班小時數減去每班休息分鐘數除以 60,再乘以每天班次數。以分鐘計的節拍時間為需求週期內的可用天數乘以每天小時數再乘以 60,除以該週期的客戶需求。計算節拍時間和交付週期需要客戶需求。
交付週期和增值百分比如何計算?
每個步驟之前的庫存按節拍速率換算為等待小時數。以天計的交付週期等於庫存小時數之和(含成品)加上總週期時間,再除以每天小時數。增值百分比等於總增值週期時間除以以小時計的交付週期,再乘以 100。
步驟的週期時間高於節拍時間意味著什麼?
週期時間高於節拍時間的步驟無法在規定的工作時間內滿足客戶需求。工具將此類步驟欄在 Check Against Takt Time 下,以便在需求上升之前或作為改善的一部分加以處理。
何時應使用價值流圖?
在確定改善標的之前,可在精實和六標準差專案中使用它,找出時間和庫存積壓之處。現狀圖往往顯示,交付週期的大部分是由等待的庫存而非週期時間構成的,從而讓團隊找到正確的目標。