
Z-MR 管制圖
Z-MR 管制圖是一種特殊類型的管制圖,專為短批次生產或在同一設備上生產不同零件或產品的製程而設計。它不繪製原始量測值,而是將每個量測值標準化為 Z 分數——以標準差為單位,表示每個值與其目標值的距離。
最後審閱
核心要點
Z-MR 管制圖是一種特殊類型的管制圖,專為短批次生產或在同一設備上生產不同零件或產品的製程而設計。
什麼是 Z-MR 管制圖?
Z-MR 管制圖是一種特殊類型的管制圖,專為短批次生產或在同一設備上生產不同零件或產品的製程而設計。它不繪製原始量測值,而是將每個量測值標準化為 Z 分數——以標準差為單位,表示每個值與其目標值的距離。
這種標準化使您可以將多個產品或零件編號的資料合併到一張圖上,因此即使任何單一產品的資料都不足以建立傳統管制圖,也能監控製程穩定性。
簡單定義:一種將不同產品的量測值轉換為統一尺度的管制圖,因此即使產量很小或混合生產,也能監控製程穩定性。
何時使用 Z-MR 管制圖?
- 當生產批次 過短,無法為標準管制圖收集足夠資料時使用。
- 當 同一製程或機器生產多種零件類型,且希望使用一張統一的管制圖時使用。
- 當每個零件編號具有 不同的目標值或規格,但共用同一基礎製程時使用。
- 當不同零件類型之間的 製程變異差異顯著 時不適用——標準化假定各零件之間的變異性相近。
正確使用 Z-MR 管制圖的指南
- 每種零件類型都必須有 已知或估計的目標值和標準差,Z 分數的計算才有效。
- 確認繪製在同一張圖上的所有零件類型的 製程變異相近。
- 使用 歷史資料或工程知識 來確定準確的目標值和標準差——不準確的輸入會產生具有誤導性的 Z 分數。
- 在解釋 Z 圖之前,先檢視 圖中的 MR 部分,以確認短期變異是穩定的。
- 用 零件編號或產品程式碼 標註每個描點,以便在合併後的圖上保持可追溯性。
替代方法:何時不宜使用 Z-MR 管制圖
- 若製程 不涉及短批次生產,且已有來自單一產品的足夠資料,請改用 I-MR 管制圖 ——它更簡單、更直接,也更適合標準的全週期生產。
- 若已有來自單一產品的 足夠的分組資料,請改用 Xbar-R 或 Xbar-S 管制圖 ——在資料充足時,它們能提供更可靠的管制界限。
- 若不同零件類型之間的製程變異 差異顯著,請使用個別值圖分別分析每種零件類型,而不是將它們合併在 Z-MR 管制圖上。
- 若 目標值或標準差未知,且無法根據歷史資料或工程知識可靠估計,則無法準確計算 Z 分數——請勿使用此管制圖。
- 若資料為 計數值(缺陷數或比率),請改用 P、NP、C 或 U 管制圖 或其短批次對應的管制圖。
- 若所有產品具有 相同的目標值和規格,標準的 I-MR 或 Xbar 管制圖 即已足夠,並且更易於解讀。
Z-MR 管制圖範例
一家制造商開展短批次生產,生產小批次的金屬部件。為評估沖壓製程的一致性,品質經理量測了來自三個不同生產批次的零件。步驟如下:
- 收集所需資料。
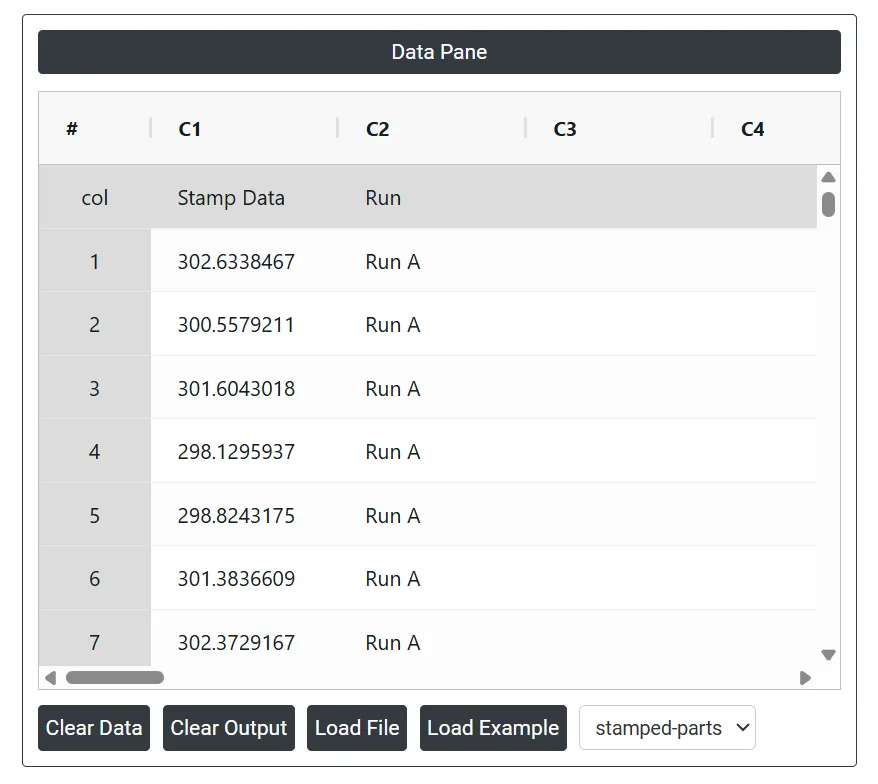
- 現在,在 Zometric Statistical Software 中分析資料,網址為 https://statsai.zometric.com/。
- 要找到 Z-MR 管制圖,請選擇 Statistical module> Control Chart > Z-MR Chart.
- 在工具中,輸入資料及其他輸入項如下:
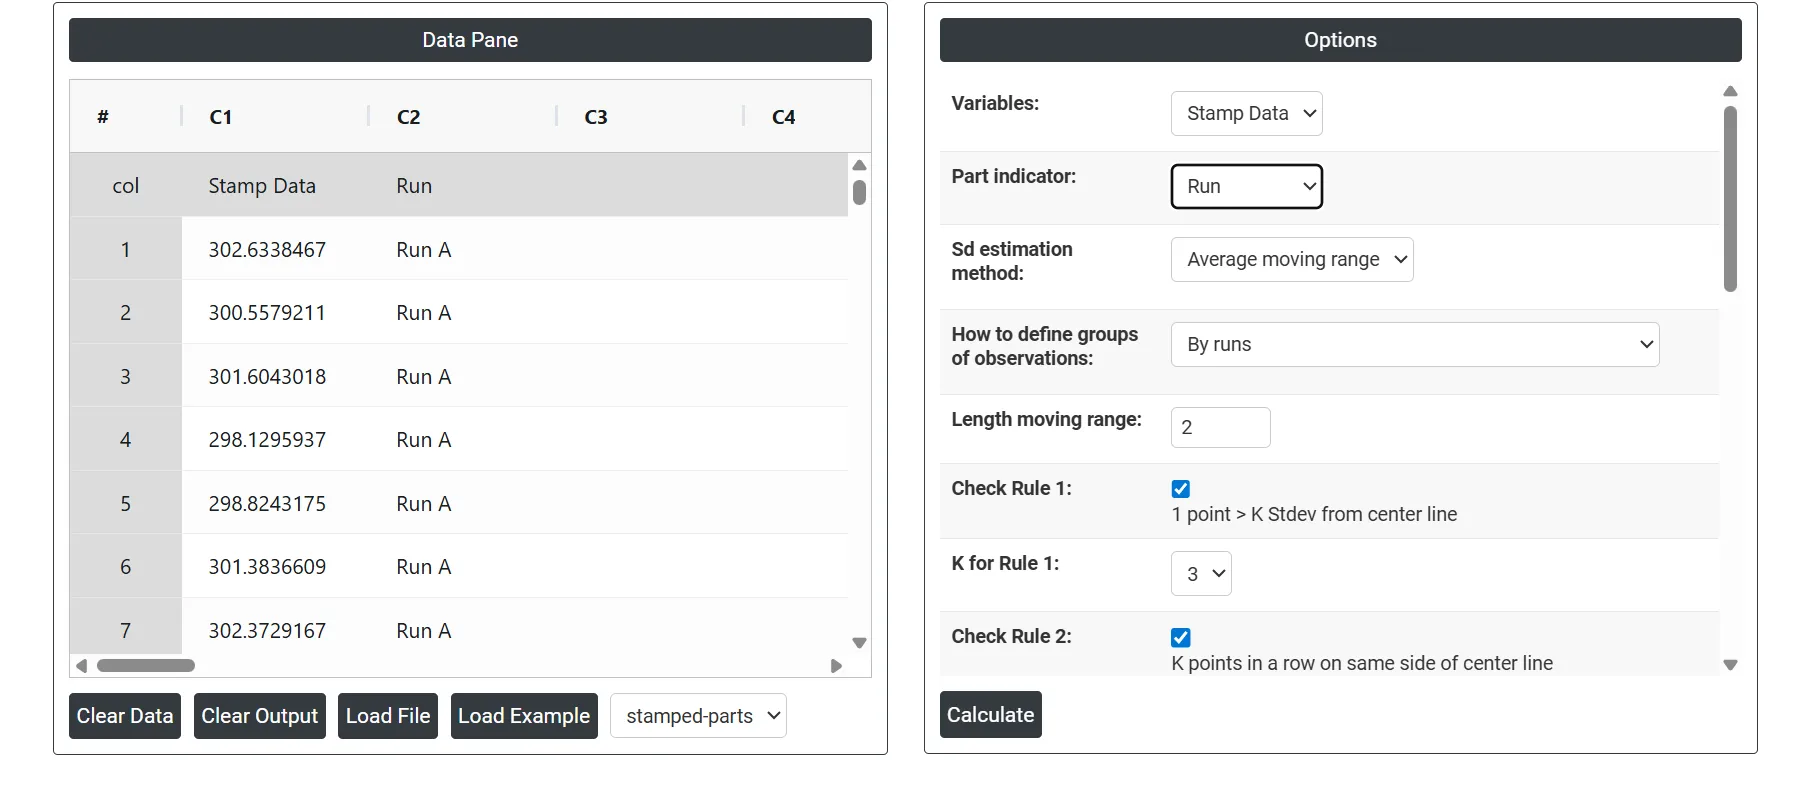
5. 使用上述工具後,得到的輸出如下:
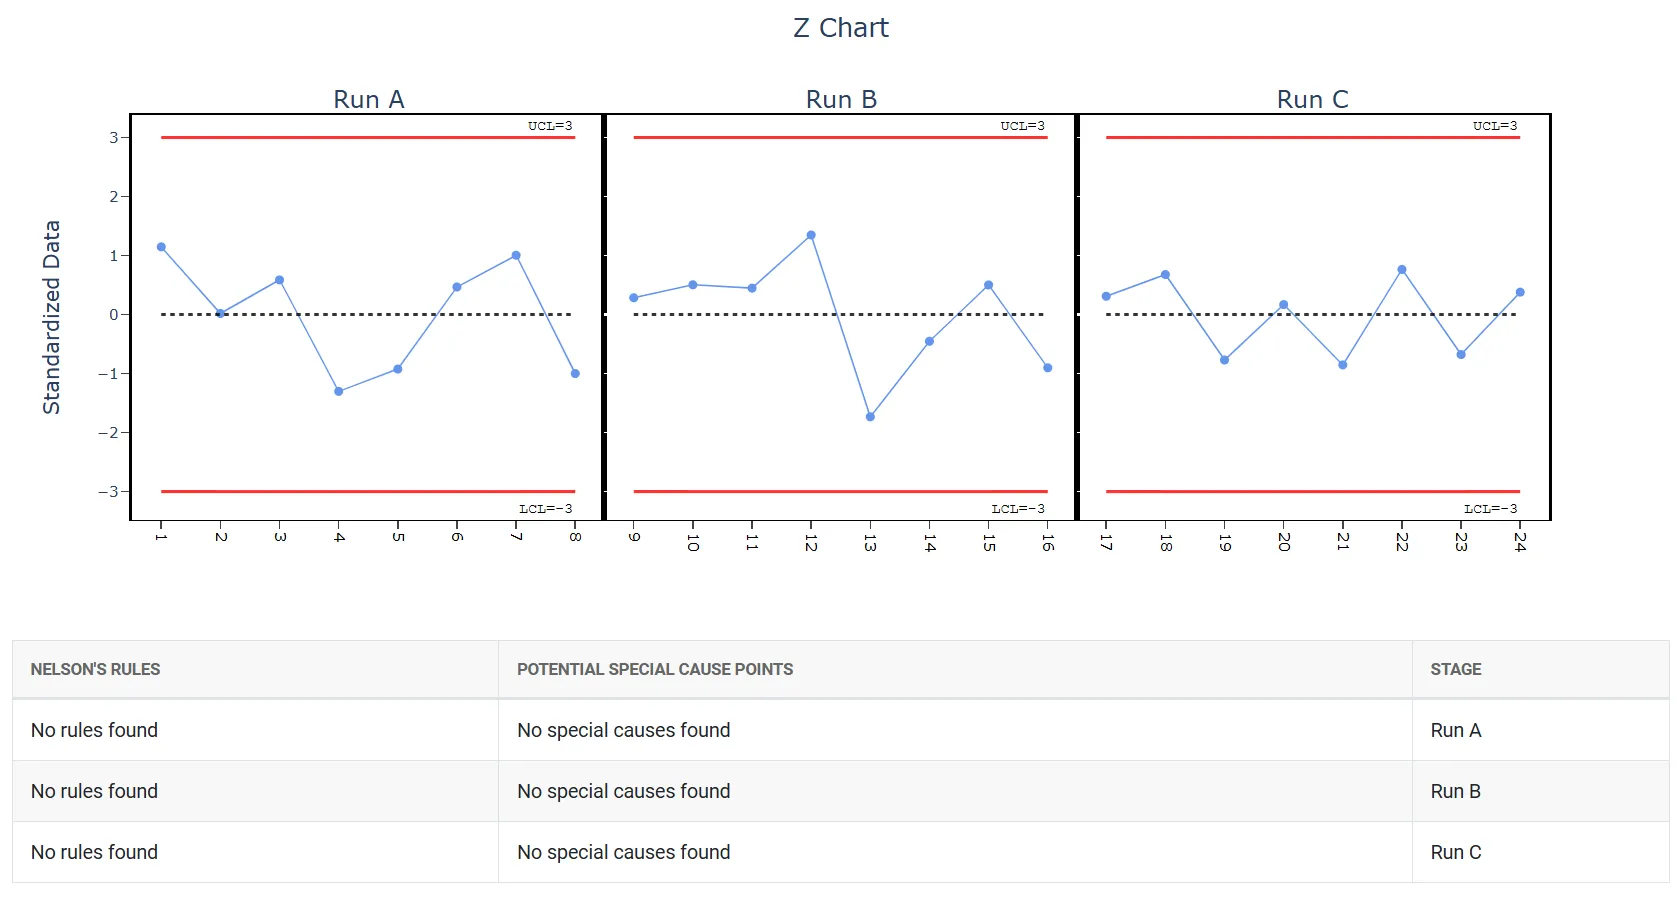
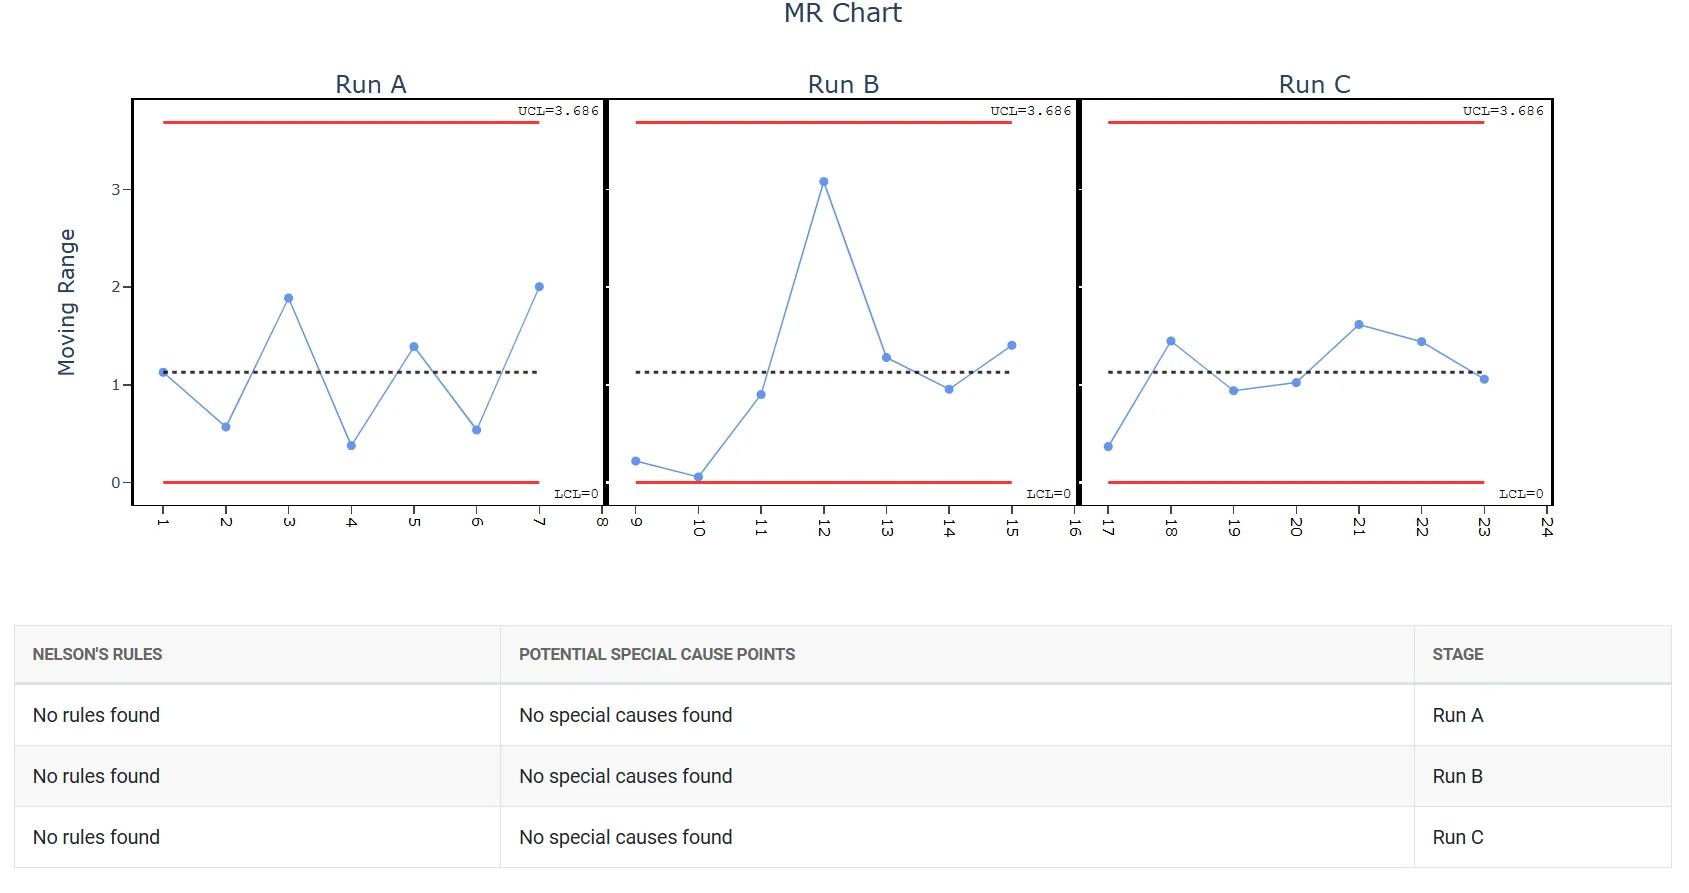
如何產生 Z-MR 管制圖
操作步驟如下:
- 登入 Zometric Statistical Software,網址為 https://statsai.zometric.com/
- 在首頁選擇 Statistical Tool> Control Chart > Z-MR Chart.
- 點選 Z-MR Chart,進入工具介面。
- 接下來,手動更新資料,或從 Excel 表格中複製(Ctrl+C)資料並貼上(Ctrl+V)到此處,也可以使用 Load Example 選項載入範例資料。
- 接下來,需要將各欄對映到相應的參數。
- 最後,點選頁面底部的 calculate,即可得到所需結果。
在 Z-MR 管制圖的工具介面中,視窗分為兩部分。
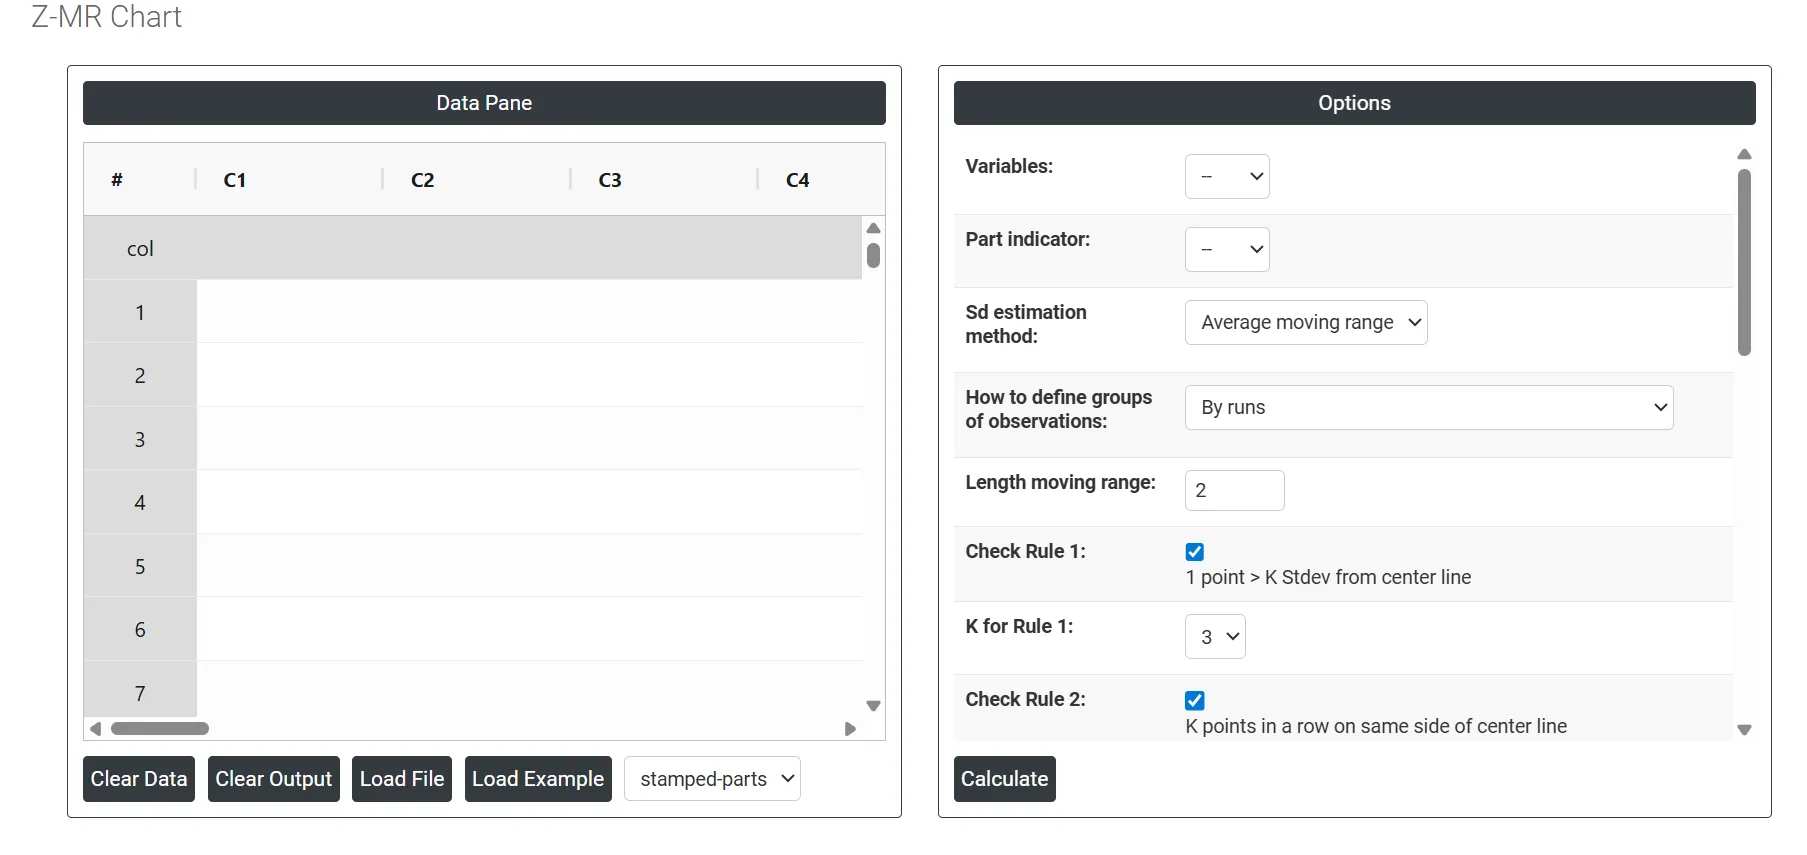
左側是資料窗格(Data Pane)。在 Data Pane 中,每一列構成一個子群組。可手動輸入資料,也可從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
Load example: 將載入範例資料。
Load File: 用於直接載入 Excel 資料。
右側提供以下選項:
- Variables: 選擇包含實際量測資料的欄。這些是管制圖上被監控的值——例如尺寸、重量,或在不同零件或批次中記錄的任何連續型品質特性。
- Part Indicator: 選擇識別每個量測值所屬零件編號或產品類型的欄。這對 Z-MR 管制圖至關重要,因為它利用這些資訊將每個量測值與其正確的目標值和標準差對應起來,從而為每種零件類型準確計算 Z 分數。
- SD Estimation method for Between subgroup: 這為使用者提供了兩種計算選擇。選擇平均移動全距法還是中位數移動全距法作為估計方法,會改變結果。
- Average moving range Sd estimation method: 該方法先計算資料集中連續值之間的差值,再取這些差值的平均值。
- Median moving range Sd estimation method: MMR 的計算方法是取連續資料點之間移動全距的中位數。
- How to Define Groups of Observations: 決定管制圖如何組織資料點並為其排序。有兩個選項:
- By Runs ——按觀測值的收集順序分組,將每個生產批次視為一個連續序列。當時間順序是追蹤製程行為的最有意義的方式時最適用。
- By Parts (Combine all observations for same parts) ——將同一零件類型的所有量測值歸在一起,而不論其收集時間。當希望比較不同零件類型而非不同時間的表現時最適用。
- Length Moving Range: 定義計算每個移動全距值所用的連續子群組平均值的個數。預設值為 2,即每個移動全距是兩個連續子群組平均值之差的絕對值。增大該值會使估計更平滑,但會降低對短期偏移的靈敏度。
- Check Rule 1: 1 point > K Stdev from center line: 檢定 1 對於識別明顯偏離其他子群組的子群組至關重要,是公認的檢測失控情形的通用工具。為提高靈敏度、檢測製程中較小的偏移,可將檢定 2 與檢定 1 配合使用,從而增強管制圖的有效性。
- Check Rule 2: K points in a row on same side of center line: 檢定 2 用於檢測製程對中或變異的變化。監控製程中的小偏移時,可將檢定 2 與檢定 1 配合使用,以提高管制圖的靈敏度。
- Check Rule 3: K points in a row, all increasing or all decreasing: 檢定 3 用於識別製程中的趨勢。該檢定專門查詢連續資料點值持續上升或持續下降的較長序列,這表明製程行為中可能存在潛在趨勢。
- Check Rule 4: K points in a row, alternating up and down: 檢定 4 用於識別製程中的系統性變異。理想情況下,製程的變異模式應是隨機的。然而,如果某個點未通過檢定 4,則可能表明變異並非隨機,而是遵循某種可預測的模式。
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): 檢定 5 用於檢測製程中的小偏移。
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):檢定 6 用於檢測製程中的小偏移。
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):檢定 7 用於識別可能被誤判為受控良好的變異模式。該檢定可檢測過寬的管制界限,這通常由分層資料引起。分層資料是指每個子群組內部存在系統性變異來源,導致管制界限看起來比應有的範圍更寬。
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):檢定 8 用於檢測混合模式。在混合模式中,點傾向於遠離中心線,而落在管制界限附近。
- X Scale: 管制圖橫軸的標註和顯示方式。可調整為顯示批次編號、零件識別、時間戳記或自訂標籤——使管制圖更易閱讀,並更便於追溯到具體的生產事件或零件類型。
常見問題
什麼是 Z-MR 管制圖?
Z-MR 管制圖是用於短批次生產或在同一設備上生產不同零件的製程的管制圖。它不繪製原始量測值,而是將每個值繪製為 Z 分數(即以標準差為單位表示的與目標值的距離),因此可將多個零件編號的資料與移動全距圖一起合併到一張圖上。
何時應使用 Z-MR 管制圖?
當生產批次過短、無法為標準管制圖收集足夠資料,或同一製程或機器生產具有不同目標值或規格的多種零件類型時使用。當不同零件類型之間的製程變異差異顯著時不適用,因為標準化假定各零件的變異性相近。
建立 Z-MR 管制圖需要什麼?
每種零件類型都需要已知或估計的目標值和標準差(來自歷史資料或工程知識),Z 分數才有效。您需選擇量測欄和零件識別欄,後者將每個量測值與其零件對應起來。先檢視 MR 圖,以確認短期變異是穩定的。
何時應使用 I-MR 管制圖而不是 Z-MR 管制圖?
若製程不涉及短批次生產且已有來自單一產品的足夠資料,或所有產品具有相同的目標值和規格,I-MR 管制圖更簡單。若已有來自單一產品的足夠分組資料,請改用 Xbar-R 或 Xbar-S 管制圖。