
能力六合一圖(組間/組內)
組間/組內能力六合一圖是一種彙總工具,可幫助您在子群組之間變異較大(如卷與卷、批與批或班次與班次的變化)時,檢查製程是否穩定且有能力。它顯示製程是否受控、資料是否呈常態,以及製程相對於規格界限的表現。
最後審閱
核心要點
組間/組內能力六合一圖是一種彙總工具,用於在子群組之間變異較大(如卷與卷、批與批或班次與班次的變化)時,檢查製程是否穩定且有能力。
本頁內容
什麼是能力六合一圖(組間/組內)
組間/組內能力六合一圖是一種彙總工具,可幫助您在子群組之間變異較大(如卷與卷、批與批或班次與班次的變化)時,檢查製程是否穩定且有能力。它顯示製程是否受控、資料是否呈常態,以及製程相對於規格界限的表現。
該分析給出關鍵的能力指數,如 Cp、Cpk、Pp 和 Ppk,並幫助您判斷製程是否居中並滿足要求。
要執行此分析,必須至少輸入一個規格界限。
何時使用能力六合一圖(組間/組內)
當需要對製程行為和能力做快速、直觀的評估,尤其是組間變異顯著的情形時,使用能力六合一圖(組間/組內)。該工具有助於確認能力分析所需的主要假設,並提供主要的能力指數。
在以下情形使用此六合一圖:
- 子群組代表自然的製程單元,如卷、批、班次、機器、批次或工具設定。
- 子群組之間存在明顯變異,通常由機器重置、操作員更換、原物料差異或班次變化引起。
- 需要在常態假設下快速評估關鍵能力指數(Cp、Cpk、Pp、Ppk)。
- 希望在進行完整的能力研究之前驗證假設,包括:
• 製程穩定性與受控狀態
• 資料的常態性
• 製程居中情況
• 製程離散程度與規格界限的比較 - 如需更完整的能力指標,請使用組間/組內製程能力。
- 如果資料為非常態,並希望檢查非常態能力分析的假設,請使用能力六合一圖(非常態)。
正確使用能力六合一圖(組間/組內)的指南
- 使用連續量測資料;計數型資料需要採用其他能力方法。
- 收集足夠的資料,最好總共約 100 個觀測值,以獲得可靠的能力估計。
- 透過在短時間內對相似條件下生產的產品抽樣,形成合理子群組。
- 保持子群組大小一致,因為大小不均會限制組間變異的估計。
- 確保每個子群組至少有兩個觀測值,以便計算組內和組間變異。
- 在解釋能力結果之前,確認製程穩定且受控。
- 驗證資料服從常態分配,或應用轉換,以支援準確的能力指數。
替代方法:何時不宜使用能力六合一圖(組間/組內)
- 資料為計數型(缺陷數 / 不合格品數)→ 請改用二項分配能力分析或卜瓦松分配能力分析。
- 子群組只有一個觀測值 → 無法分離組間變異和組內變異。
- 資料為非常態且無法常態化 → 請使用能力六合一圖(非常態)或非常態能力分析。
- 製程不穩定或失控 → 先用管制圖修正製程;否則能力結果無效。
- 子群組不合理(樣本在不同條件下收集)→ 請使用不依賴子群組結構的能力方法。
- 可用資料不足 → 沒有足夠的子群組和觀測值,六合一圖無法提供可靠的估計。
能力六合一圖(組間/組內)範例
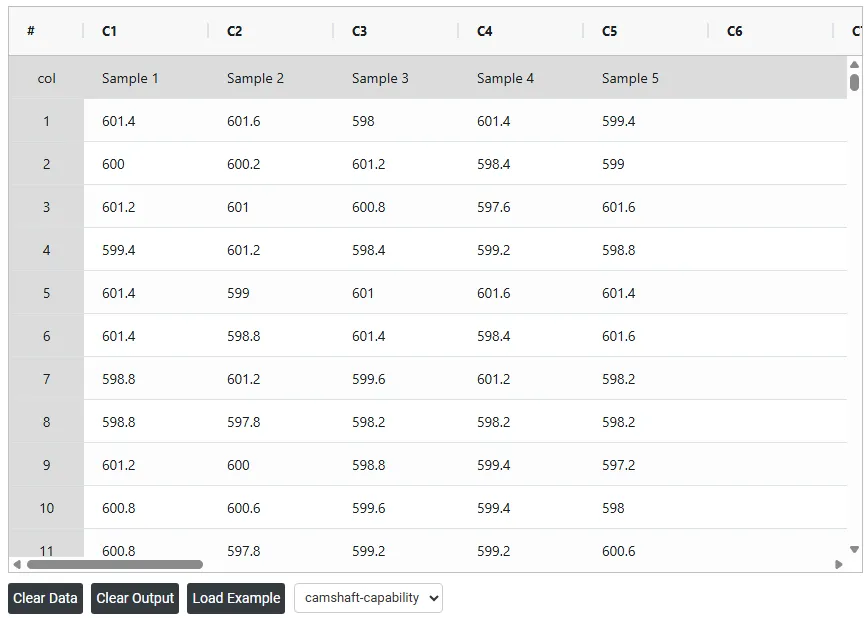
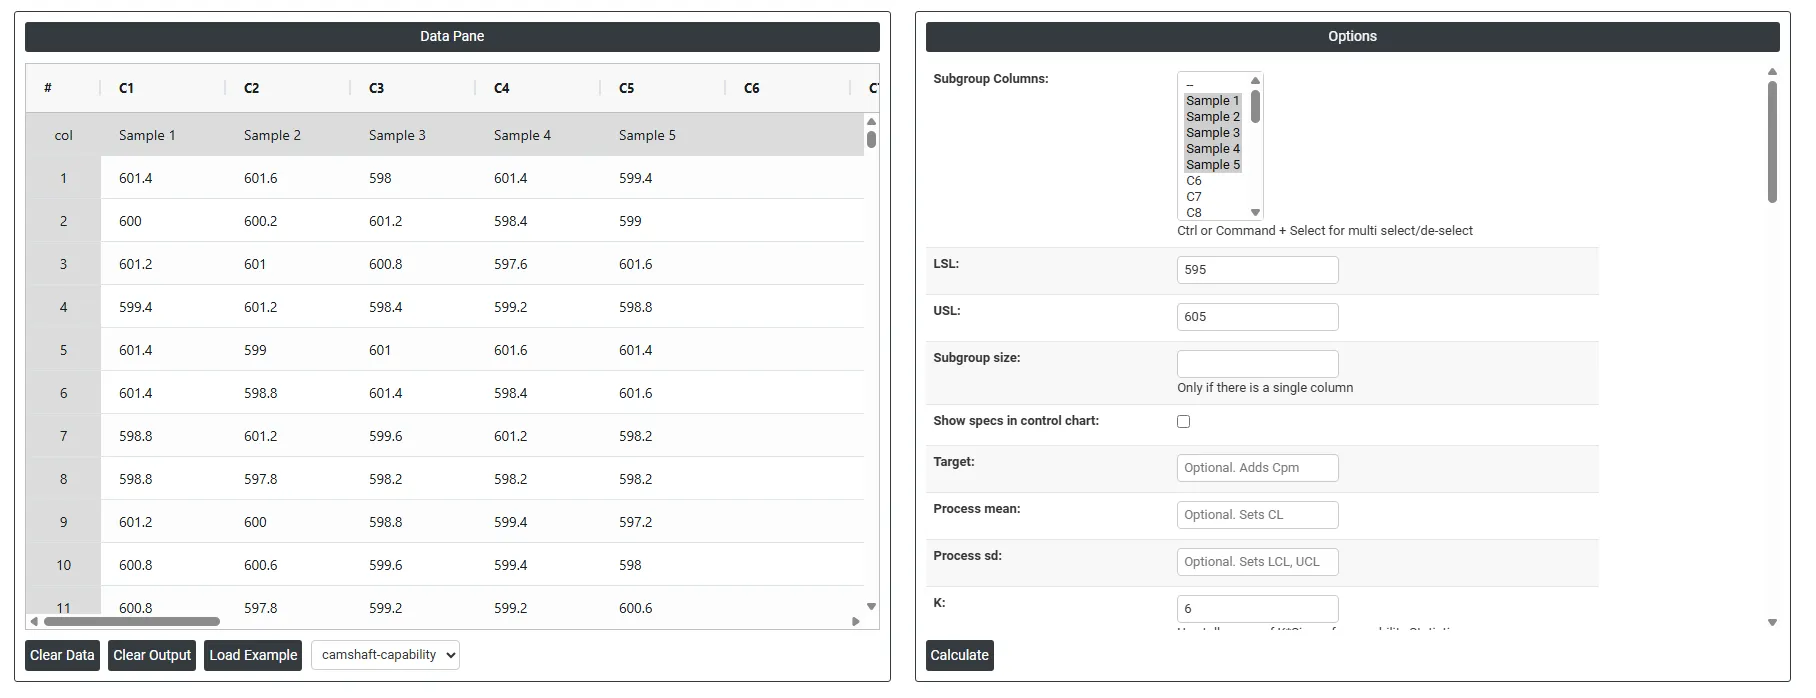
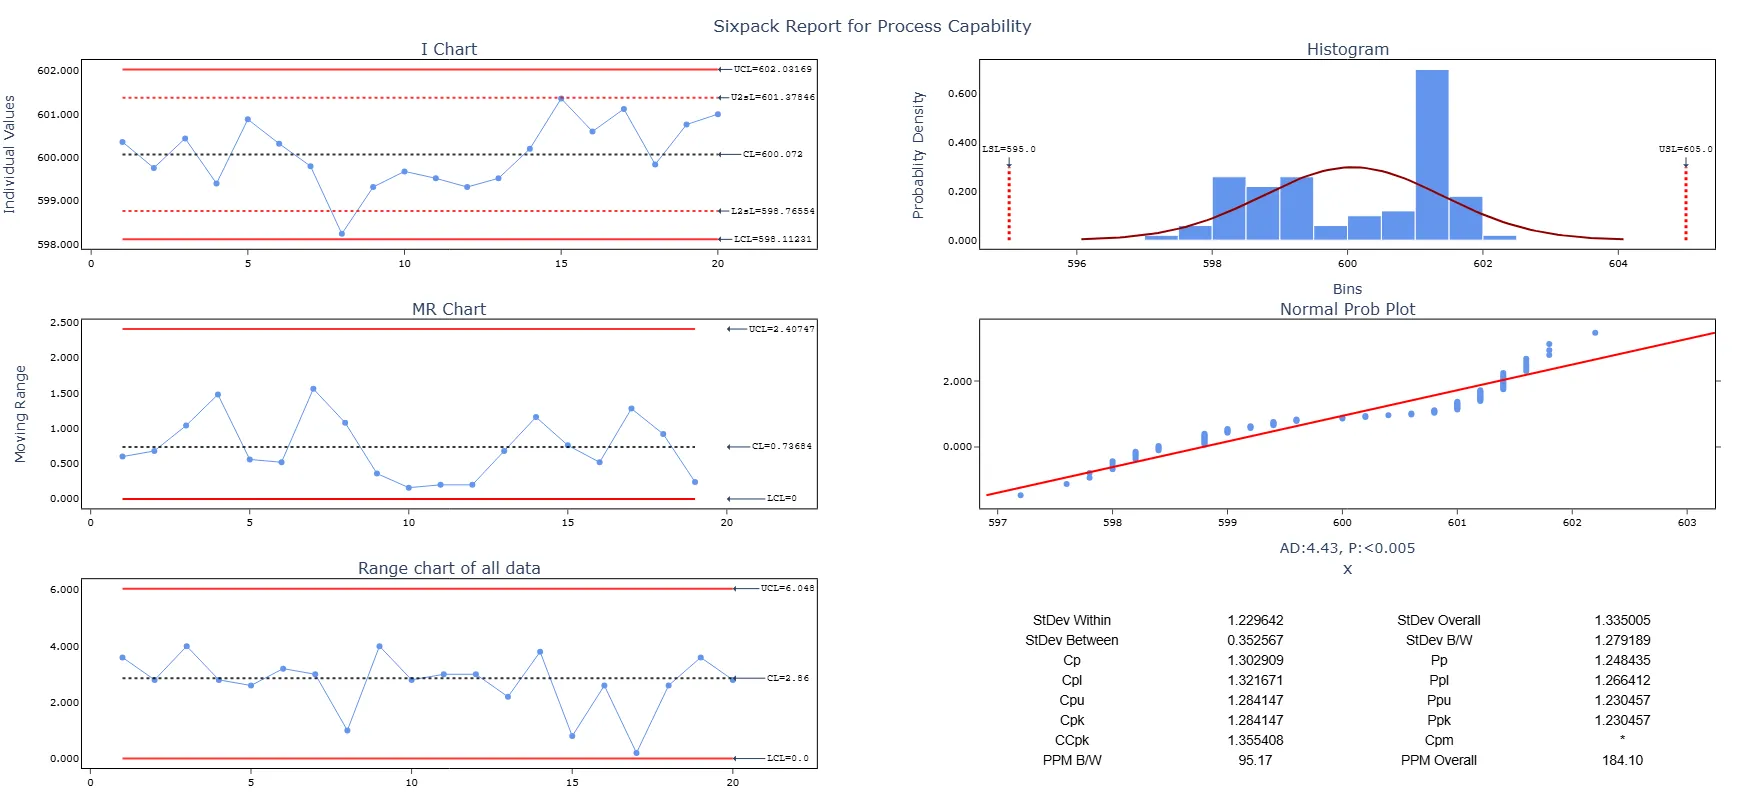
一家汽車零部件工廠的品質工程師監測凸輪軸的長度。工程師從其中一臺機器上每 30 分鐘收集一個大小為 5 的子群組資料。他希望瞭解該製造製程滿足客戶規格 LSL = 595、目標值 = 600、USL = 605 的能力如何。步驟如下:
- 收集所需資料。
- 現在,在 Zometric Statistical Software 中分析資料,網址為 https://statsai.zometric.com/。
- 要找到 能力六合一圖(組間/組內),請選擇 Statistical module>Process Capability>Capability Six Pack(Between/Within)。
- 在工具中,輸入資料及其他參數如下:
- 使用上述工具後,得到的輸出如下:

如何進行能力六合一圖(組間/組內)
操作步驟如下:
- 登入 Zometric Statistical Software,網址為 https://statsai.zometric.com/
- 在首頁選擇 Statistical Tool> Process Capability >Capability Six Pack (Between/Within)。
- 點選 Capability Six Pack (Between/Within),進入工具介面。
- 接下來,手動更新資料,或從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
- 接下來,填寫所需的詳細資訊,如 lsl、usl、target、K 等。
- 最後,點選頁面底部的 calculate,即可得到所需結果。
在能力六合一圖(組間/組內)的工具介面中,視窗分為兩部分。
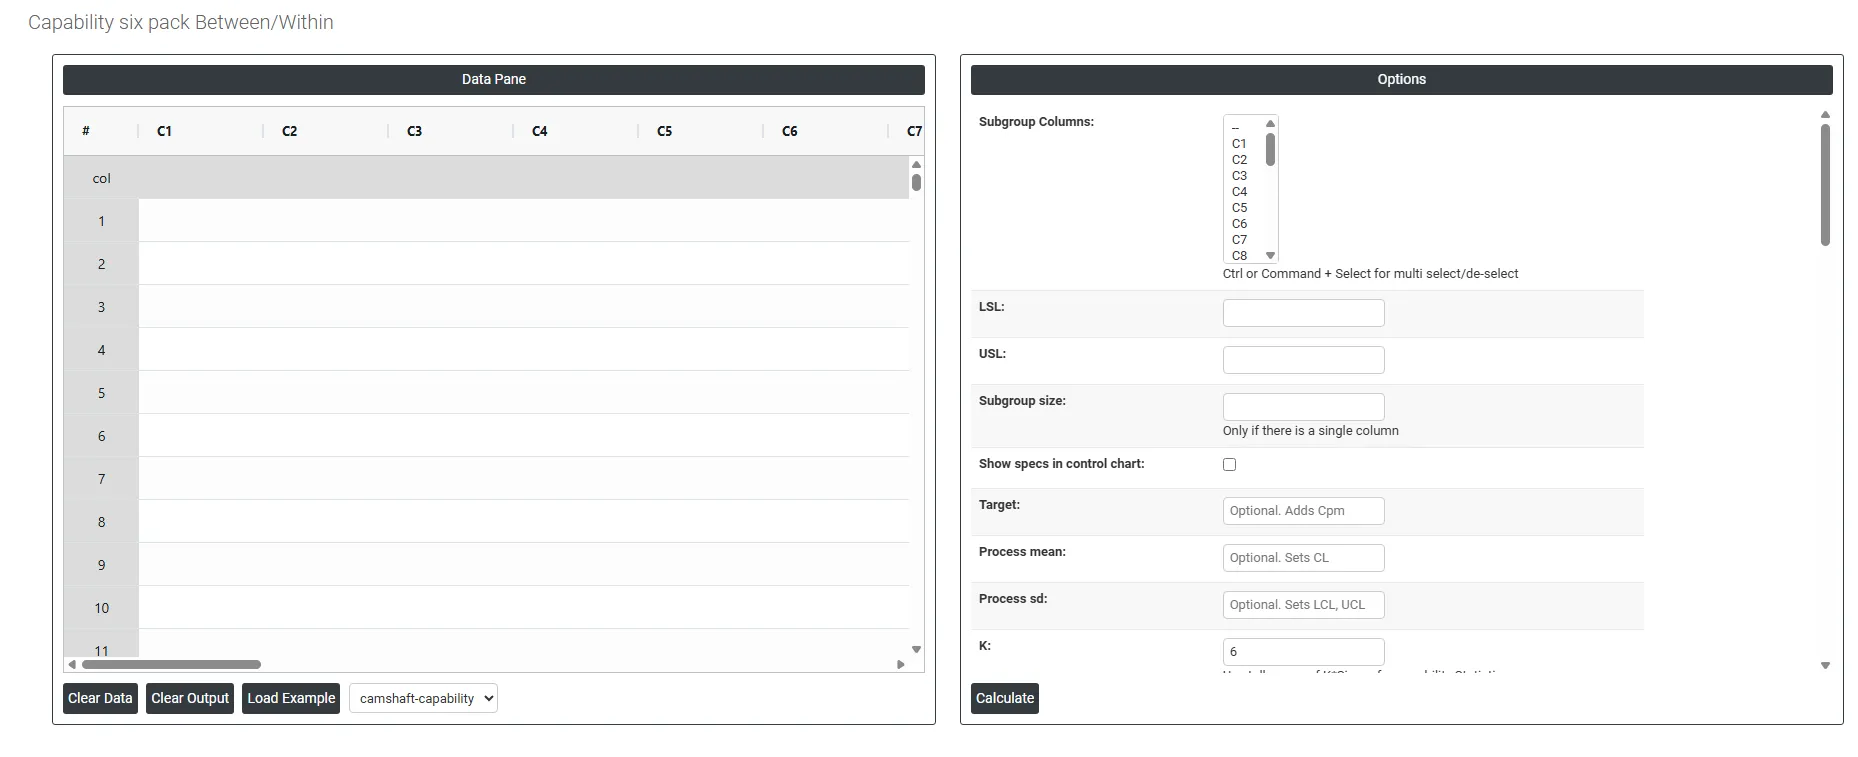
左側為資料窗格(Data Pane)。在 Data Pane 中,每一列構成一個子群組。可手動輸入資料,也可從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
Load example: 將載入範例資料。
Load File: 用於直接載入 Excel 資料。
右側提供以下選項:
- Lsl: 製程能力中的 LSL 指規格下限,即為某一製程參數或特性設定的下邊界或閾值。在製程能力分析中,LSL 用於判斷製程能否生產出處於期望範圍或規格內的輸出。
- Usl: 製程能力中的 USL 指規格上限,即為某一製程參數或特性設定的上邊界或閾值。在製程能力分析中,USL 用於評估製程能否生產出處於期望範圍或規格內的輸出。
- Subgroup Size: 指定子群組大小時,可以提供一欄用於標明每個量測值所屬的子群組,也可以直接輸入一個表示固定子群組大小的數字。組間/組內分析要求至少有一個子群組含有兩個或更多觀測值。如果所有子群組大小相同,只需輸入該數字(例如,每個子群組有五個量測值時輸入 5)。如果改用子群組 ID 欄,則各子群組的大小可以不同。
- Show specs in control chart: 在管制圖中加入規格界限,以直觀顯示製程量測值與品質標準的對應關係。這有助於評估製程是否保持在可接受的範圍內。
- Target: 在製程能力中,目標值指某一製程參數或特性的期望值或理想值,即製程期望達到或圍繞其居中的值。目標值通常基於設計規格或客戶要求。
- Process mean: 指製程中一組量測值或觀測值的平均值,表示製程資料隨時間變化的集中趨勢,是製程效能的關鍵指標。若未提供,Zometric Statistical Software 將根據所提供的資料計算中心線。
- Process sd: 指製程資料圍繞平均值的變異或離散程度的度量,表明製程中各個資料點與製程平均值相差多少。若留空,Zometric Statistical Software 將根據所提供的資料計算該值。
- K: 能力統計量的公差乘數:製程散佈取為 K × 西格瑪。預設值為 6,即標準的 6 西格瑪約定。
- Within Stdev estimation method:
- Pooled: 合併標準差是各子群組變異數的加權平均,子群組越大,對總體估計的影響越大。當製程穩定時,該方法能給出更準確的標準差估計。
- Rbar: Rbar 表示子群組內全距的平均值。Rbar 法是一種廣泛使用的標準差估計方法,對於大小為 2 至 8 的子群組尤為有效。
- Sbar:計算子群組的平均標準差(Sbar),以監測製程變異。Sbar 對於設定 S 圖的管制界限至關重要,可反映資料離散程度隨時間的變化。該方法可確保在品質管制實踐中對製程變異做出一致而準確的評估。
- Within stdev estimation method for subgroup size = 1:
- Average Moving Range: 平均移動全距是兩個或更多連續點的全距的平均值,通常在子群組大小為 1 時使用。
- Median Moving Range: 移動全距中位數是兩個或更多連續點的全距的中間值,當資料存在可能使移動全距產生偏差的極端全距時推薦使用。
- Moving range of length: 指定用於計算移動全距的觀測值個數,長度須 ≤ 100。預設長度為 2,因為相鄰值最有可能相似。
- Use Unbiasing Constants to Calculate Overall Standard Deviation: 在估計整體標準差時應用無偏化常數。
- Machine: 能力研究中所評估的具體設備或機器。範例:鑽床、鍛造機。
- Reported by: 記錄能力研究結果的人員。
- Prepared by: 為報告彙編並整理資料的人員。
- Verified by: 核對所彙編資料和結論準確性的人員。
- Approved by: 核准最終報告用於分發或使用的人員。
- Remarks: 與研究相關、可能影響解釋的補充說明或觀察。
- Shift: 開展研究時所在的工作班次,用於指明時間以及可能存在的班次特有變數。
- Operation: 研究中所評估的具體工站或機器。
- Company name: 開展能力研究的組織。
- Report title: 概括能力研究重點或目的的標題。
- Customer name: 能力研究所服務的客戶。
- Part: 機器所製造的零件或產品的名稱或編號。
- Variable: 所量測的零件的具體特性或尺寸。範例:直徑、長度、寬度。
- Unit of Measure: 用於量化所測變數的單位。範例:毫米(mm)、英寸(in)。
- Study date: 開展機器能力研究的日期。
- Operator: 操作機器的人員姓名。
- Inspector: 量測零件的人員姓名。
- Gauge: 用於評估該變數的量測儀器或工具。範例:卡尺、千分尺。
- Check Rule 1: 1 point > K Stdev from center line: 檢定 1 對於識別明顯偏離其他子群組的子群組至關重要,是公認的檢測失控情形的工具。為提高靈敏度並檢測製程中較小的偏移,可將檢定 2 與檢定 1 結合使用,以增強管制圖的效果。
- Check Rule 2: K points in a row on same side of center line: 檢定 2 檢測製程居中或變異的變化。在監測製程的小偏移時,可將檢定 2 與檢定 1 結合使用,以提高管制圖的靈敏度。
- Check Rule 3: K points in a row, all increasing or all decreasing: 檢定 3 用於識別製程中的趨勢。該檢定專門查詢數值持續上升或持續下降的一長串連續資料點,提示製程行為中可能存在潛在趨勢。
- Check Rule 4: K points in a row, alternating up and down: 檢定 4 用於識別製程中的系統性變異。理想情況下,製程的變異模式應是隨機的。但如果某個點未通過檢定 4,則可能表明變異並非隨機,而是遵循某種可預測的模式。
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): 檢定 5 檢測製程中的小偏移。
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):檢定 6 檢測製程中的小偏移。
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):檢定 7 識別可能被誤解為受控良好之證據的變異模式。該檢定檢測過寬的管制界限,這通常由分層資料造成。當每個子群組內部存在系統性變異來源,導致管制界限看起來比實際應有的更寬時,就會出現分層資料。
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):檢定 8 檢測混合模式。在混合模式中,點傾向於遠離中心線,而落在管制界限附近。
常見問題
什麼是組間/組內能力六合一圖?
它是一種彙總工具,用於在子群組之間變異較大(如卷與卷、批與批或班次與班次的變化)時,檢查製程是否穩定且有能力。它顯示製程是否受控、資料是否呈常態,以及製程相對於規格界限的情況,並給出 Cp、Cpk、Pp 和 Ppk 等指數。
何時應使用組間/組內能力六合一圖?
當子群組是卷、批、班次、機器、批次或工具設定等自然製程單元,且它們之間因機器重置、操作員更換、原物料差異或班次變化而存在明顯變異時使用。在進行完整的能力研究之前,它可對穩定性、常態性、居中情況和離散程度做快速直觀的檢查。
組間/組內能力六合一圖需要多少資料?
使用連續量測資料,最好總共約 100 個觀測值,按在短時間內相似條件下抽取的合理子群組組織。保持子群組大小一致,並確保每個子群組至少有兩個觀測值,以便計算組內和組間變異。必須至少輸入一個規格界限。
何時不應使用組間/組內能力六合一圖?
對於適用二項分配能力分析或卜瓦松分配能力分析的計數型資料,或子群組只有一個觀測值時,不要使用。如果資料為非常態且無法常態化,請使用能力六合一圖(非常態)或非常態能力分析。如果製程不穩定,應先用管制圖修正,因為此時能力結果無效。