
能力六合一圖(常態)
常態能力六合一圖是一套詳細的分析工具,用於在資料服從常態分配的假設下評估製程的效能和能力。它使用管制圖評估製程的穩定性和受控狀態,並用機率圖檢定常態性。
最後審閱
核心要點
常態能力六合一圖是一套詳細的分析工具,用於在資料服從常態分配的假設下評估製程的效能和能力。
什麼是能力六合一圖(常態)?
常態能力六合一圖是一套詳細的分析工具,用於在資料服從常態分配的假設下評估製程的效能和能力。它使用管制圖評估製程的穩定性和受控狀態,並用機率圖檢定常態性。該工具同時估計整體(Pp、Ppk)和潛在(Cp、Cpk)能力指數,這些指數將製程的分配範圍與規格界限相比較,並考慮平均值的任何偏移。透過設定規格下限和/或規格上限,分析考察製程資料相對於這些限值的分配範圍,以判斷製程是否居中並滿足其目標。此外,它還估計不符合規格的產品所佔的比例。這種全面的分析有助於企業確保產品品質的一致性,找出改善領域,並確認製程的穩定性和能力。
它是 Six Sigma 方法論中製程能力分析的圖形化表示。Six Sigma 是一種品質管理方法,旨在識別並減少製程變異,以提高效率並將缺陷降至最低。
能力六合一圖,也稱為能力分析六合一圖或能力分析報告,由一組六張圖或圖表構成,提供對製程能力的全面檢視。這些圖表用於評估製程是否滿足客戶規格,並找出需要改善的領域。
何時使用能力六合一圖?
以下是能力六合一圖可發揮作用的一些場合:
- 製程改善:在實施製程改善舉措或設法減少製程變異時,能力六合一圖可幫助您瞭解製程的現狀,並找出需要改善的領域。
- 新製程驗證:在引入新製程或對現有製程做出重大變更時,可用能力六合一圖評估製程的初始能力,並評估其滿足客戶要求的能力。
- 持續監控:能力六合一圖可用作持續製程監控工作的一部分,以確保製程保持在可接受的限值之內,並長期滿足客戶規格。使用能力六合一圖定期監控,有助於發現可能影響品質的任何製程偏移或變異。
- 供應商評價:在評價潛在供應商或評估現有供應商的能力時,可用能力六合一圖判斷供應商的製程能否持續生產出滿足您規格的產品。
正確使用能力六合一圖的指南
- 確保資料為連續型,且適合分析。
- 對於計數型資料(不合格品數或缺陷數),請使用二項或卜瓦松能力分析。
- 收集足夠的資料(總計至少 100 個資料點),以獲得可靠的製程能力估計。
- 按合理子群組收集資料,這些子群組應能代表製程,且在相似條件下收集。
- 使用能力六合一圖輸出中的管制圖,驗證製程是否穩定且受控。
- 資料應服從常態分配,才能得到準確的製程能力估計。
- 若資料為非常態,可考慮使用 Box-Cox 轉換或 Johnson 轉換對其進行轉換。
- 使用能力六合一圖輸出中的常態機率圖和 直方圖 評估資料的分配。
替代方法:何時不宜使用能力六合一圖
- 若希望對能力度量(包括主要指數)進行全面評估,可考慮使用 常態能力分析。
- 若要評估非常態能力分析所需的假設,請使用非常態能力六合一圖。
- 若子群組之間存在顯著變異,例如批次製程,請使用組間/組內能力六合一圖,評估組間/組內能力分析的假設。
能力六合一圖(常態)範例
某汽車零部件工廠的品質工程師正在評估用於生產凸輪軸的機器的製程能力。工程師每 30 分鐘從其中一臺機器收集一次子群組大小為 5 的資料。凸輪軸長度的規格界限為:規格下限(LSL)595 mm,目標值 600 mm,規格上限(USL)605 mm。為了評估常態能力分析所需的假設,並確定凸輪軸長度滿足規定要求的程度,工程師進行了常態能力六合一圖分析。步驟如下:
- 收集所需資料。
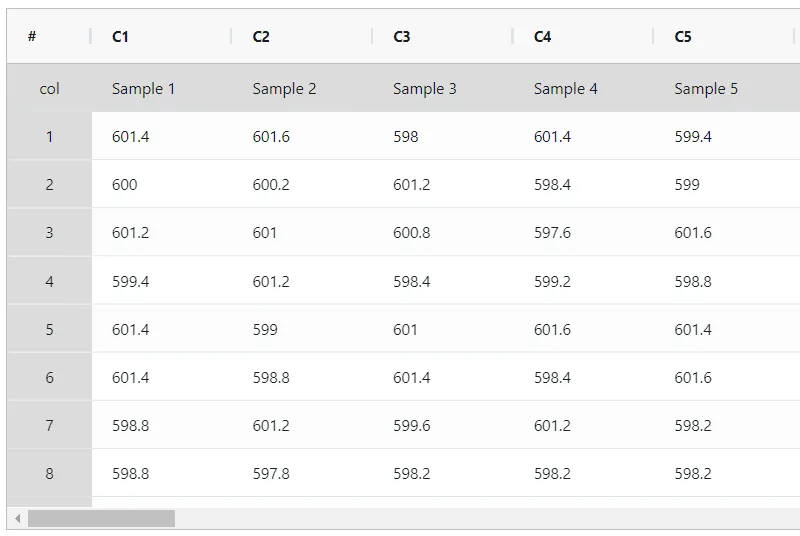
- 現在,在 Zometric Statistical Software 中分析資料,網址為 https://statsai.zometric.com/。
- 要找到能力六合一圖,請選擇 Statistical module> Process Capability>Capability Six Pack。
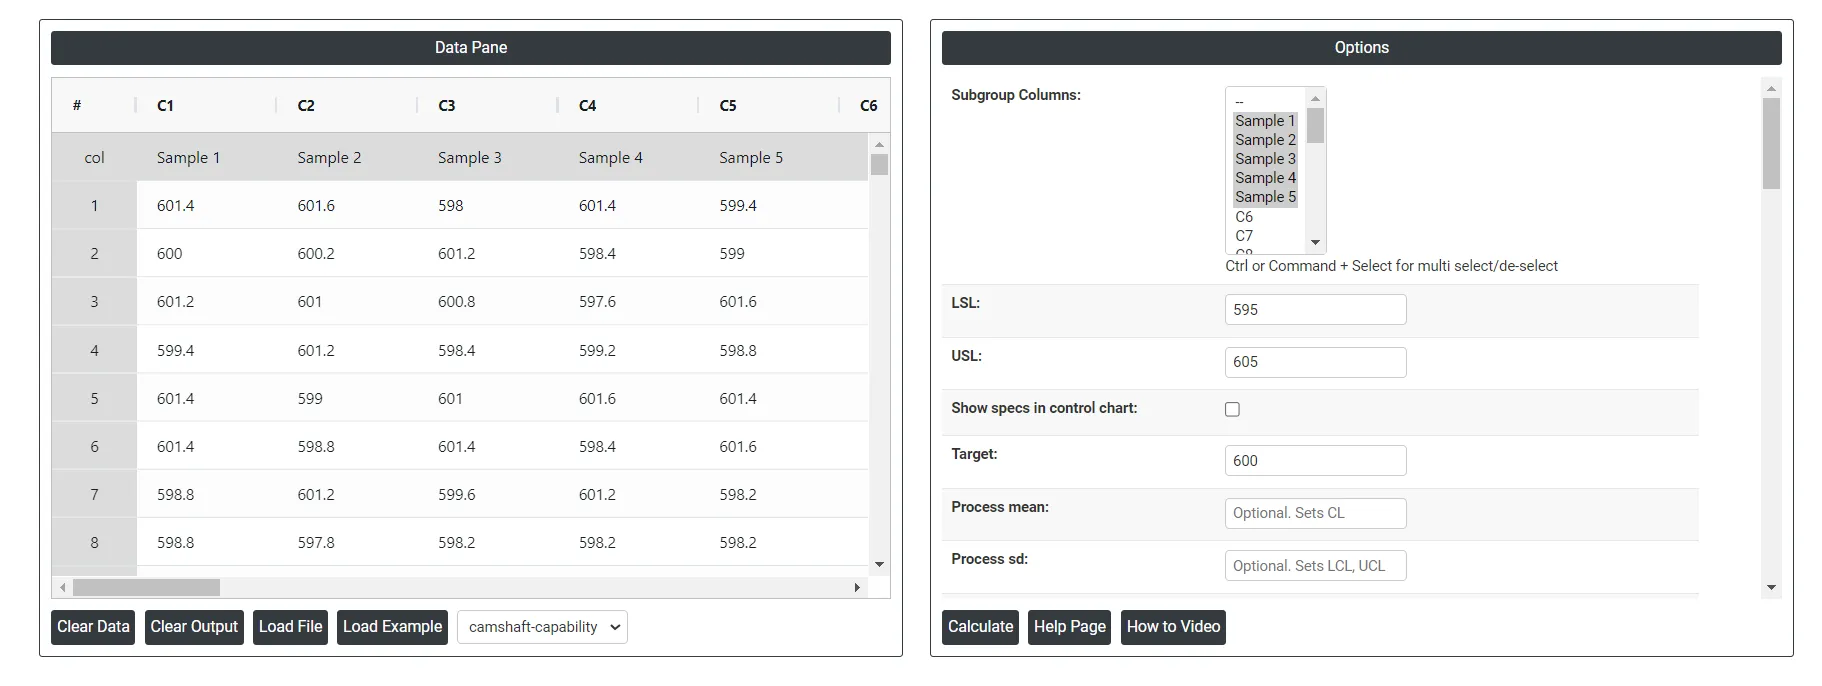
- 在工具中輸入資料以及其他輸入項,如下所示:
- 使用上述工具後,得到的輸出如下:
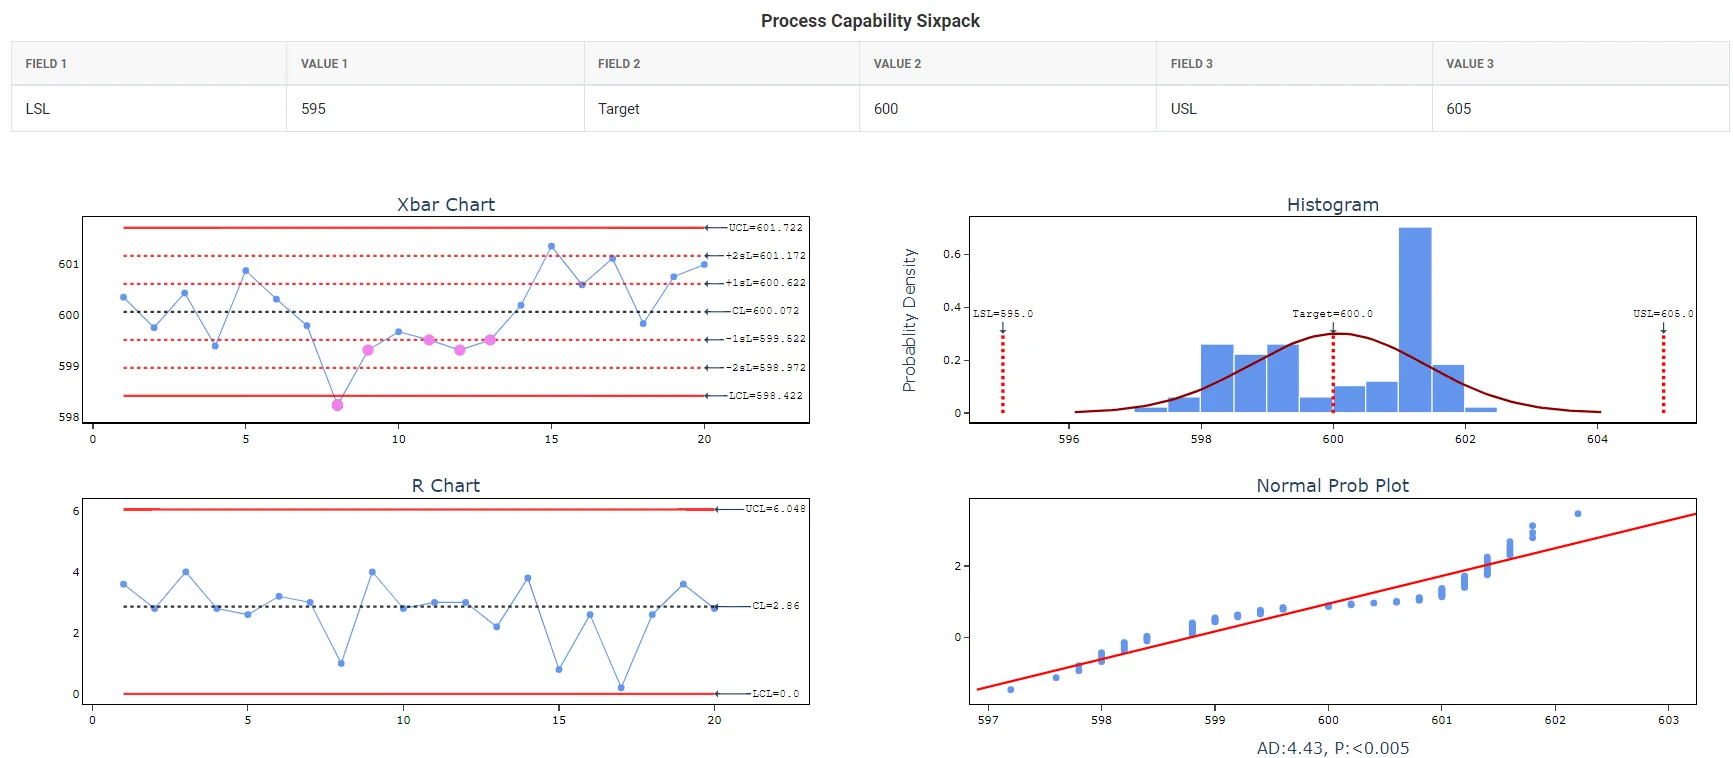
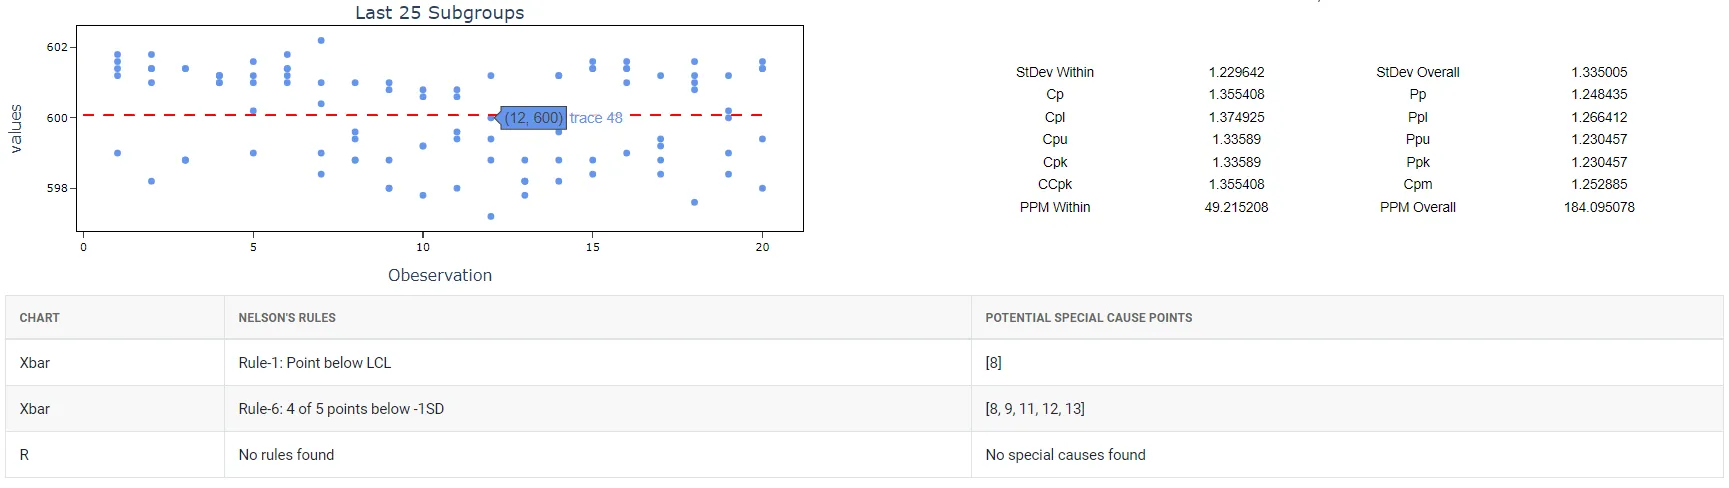
如何進行能力六合一圖(常態)分析
操作步驟如下:
- 登入 Zometric Statistical Software,網址為 https://statsai.zometric.com/
- 在首頁選擇 Statistical Tool> Process Capability >Capability Six Pack (Normal)。
- 點選 Capability Six Pack (Normal),進入工具介面。
- 接下來,手動更新資料,或從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
- 接下來,需要填寫所需的詳細資訊,例如 lsl、usl、target、K 等。
- 最後,點選頁面底部的 calculate,即可得到所需結果。
在能力六合一圖(常態)的工具介面中,視窗分為兩個部分。
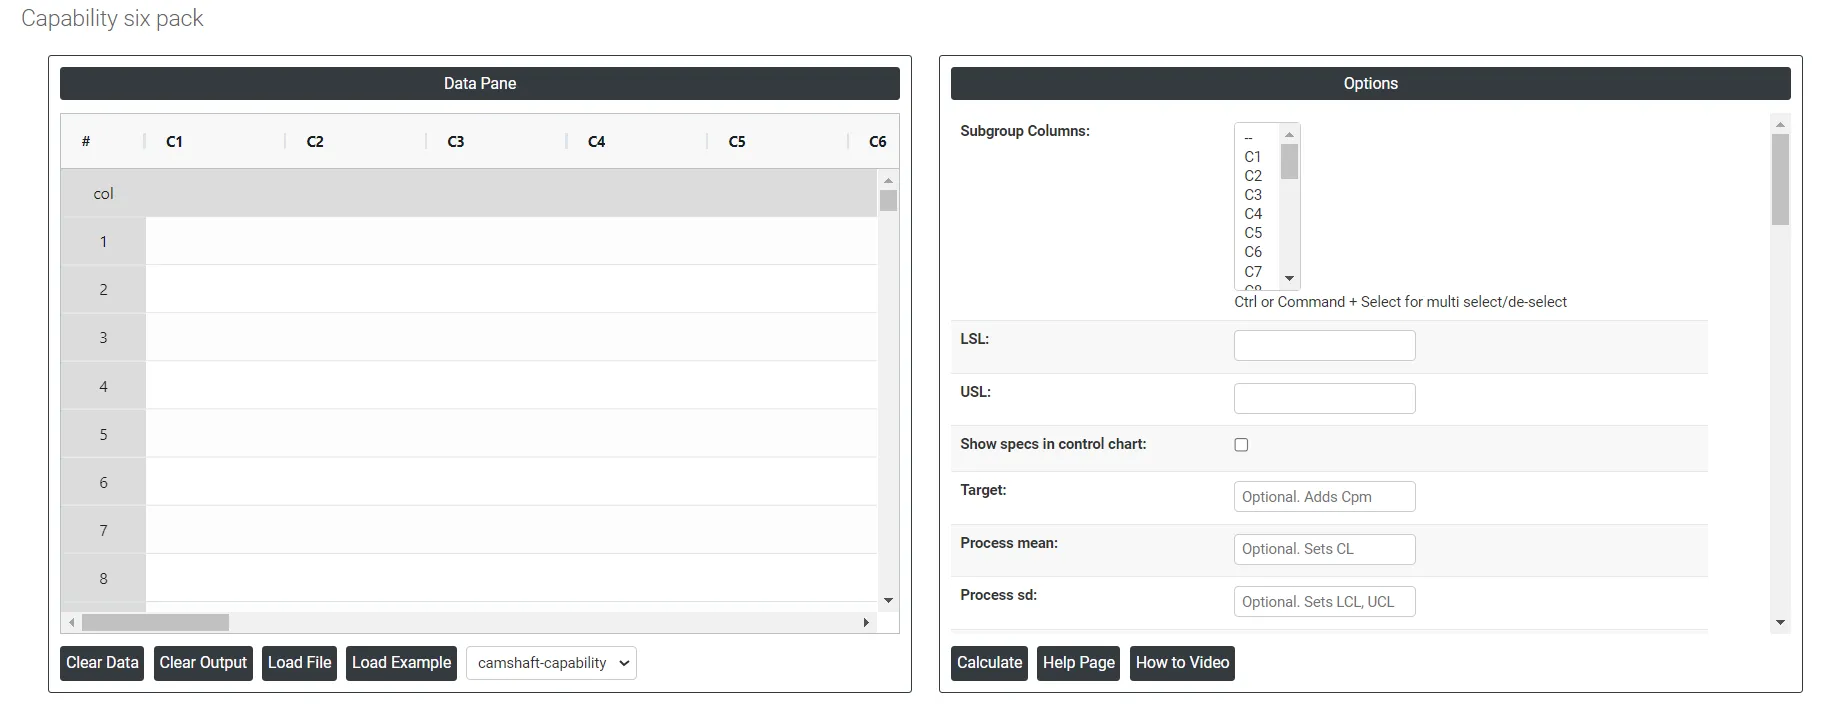
左側為資料窗格(Data Pane)。在 Data Pane 中,每一列構成一個子群組。資料可手動輸入,也可從 Excel 表格中完整複製(Ctrl+C)並貼上(Ctrl+V)到此處。
Load example: 將載入範例資料。
Load File: 用於直接載入 Excel 資料。
右側提供以下選項:
- Lsl: 製程能力中的 LSL 指規格下限(Lower Specification Limit)。它是為某一製程參數或特性設定的下邊界或閾值。在製程能力分析中,LSL 用於判斷製程能否生產出處於期望範圍或規格之內的輸出。
- Usl: 製程能力中的 USL 指規格上限(Upper Specification Limit)。它表示為某一製程參數或特性設定的上邊界或閾值。在製程能力分析中,USL 用於評估製程能否生產出處於期望範圍或規格之內的輸出。
- Target: 在製程能力中,目標值指某一製程參數或特性的期望值或理想值。它表示製程旨在達到或圍繞其居中的值。目標值通常基於設計規格或客戶要求。
- Show specs in control chart: 將規格界限新增到管制圖中,以直觀顯示製程量測值與品質標準的吻合情況。這有助於評估製程是否保持在可接受的範圍之內。
- Process mean: 指製程中一組量測值或觀測值的平均值。它表示製程資料隨時間變化的集中趨勢,是製程效能的關鍵指標。若未提供,Zometric Statistical Software 將根據所給資料計算中心線。
- Process sd: 指製程資料圍繞平均值的變異性或離散程度的度量。它表示製程中各個資料點與製程平均值相差的程度。若留空,Zometric Statistical Software 將根據所給資料計算。
- K: 能力統計量的公差倍數:製程分配範圍取為 K × 西格瑪。預設值為 6,即標準的 6 西格瑪慣例。
- Within Stdev estimation method:
- Pooled: 合併標準差是各子群組變異數的加權平均,子群組越大,對總體估計的影響越大。當製程穩定時,該方法可更準確地估計標準差。
- Rbar: Rbar 表示各子群組內全距的平均值。Rbar 法是一種廣泛使用的標準差估計方法,對子群組大小為 2 至 8 的情形尤為有效。
- Sbar:它計算各子群組的平均標準差(Sbar),用於監控製程變異。Sbar 對於設定 S 圖的管制界限至關重要,可反映資料離散程度隨時間的變化。該方法可確保在品質管制實踐中對製程變異進行一致而準確的評估。
- Within stdev estimation method for subgroup size = 1:
- Average Moving Range: 平均移動全距是兩個或更多連續點全距的平均值,通常用於子群組大小為 1 的情形。
- Median Moving Range: 移動全距中位數是兩個或更多連續點全距的中間值,當資料存在可能使移動全距產生偏斜的極端全距時推薦使用。
- Moving range of length: 指定用於計算移動全距的觀測個數,長度需 ≤ 100。預設長度為 2,因為連續的值最有可能相似。
- Use Unbiasing Constants to Calculate Overall Standard Deviation: 在估計整體標準差時應用無偏化常數。
- Machine: 能力研究中所評估的具體設備或機器。範例:鑽床、鍛造機。
- Reported by: 記錄能力研究結果的人員。
- Prepared by: 彙編並整理報告資料的人員。
- Verified by: 核對所彙編資料和結論準確性的人員。
- Approved by: 核准最終報告發布或使用的人員。
- Remarks: 與研究相關、可能影響解讀的補充說明或觀察。
- Shift: 進行研究時所處的工作班次,表明時間以及可能因班次而異的變數。
- Operation: 研究中所評估的具體製程或機器。
- Company name: 開展能力研究的組織。
- Report title: 概括能力研究重點或目的的標題。
- Customer name: 為其開展能力研究的客戶。
- Part: 該機器所製造的零部件或產品的名稱或編號。
- Variable: 所測零件的具體特性或尺寸。範例:直徑、長度、寬度。
- Unit of Measure: 用於量化所測變數的單位。範例:毫米(mm)、英寸(in)。
- Study date: 進行機器能力研究的日期。
- Operator: 操作機器的人員姓名。
- Inspector: 量測零件的人員姓名。
- Gauge: 用於評估該變數的量測儀器或工具。範例:卡尺、千分尺。
- Check Rule 1: 1 point > K Stdev from center line: 檢定 1 對於識別與其他子群組顯著偏離的子群組至關重要,因此是公認的檢測失控情形的通用工具。為提高靈敏度、檢測製程中較小的偏移,可將檢定 2 與檢定 1 結合使用,從而增強管制圖的效果。
- Check Rule 2: K points in a row on same side of center line: 檢定 2 檢測製程居中或變異的變化。在監控製程的小幅偏移時,可將檢定 2 與檢定 1 結合使用,以增強管制圖的靈敏度。
- Check Rule 3: K points in a row, all increasing or all decreasing: 檢定 3 旨在識別製程中的趨勢。該檢定專門查詢數值持續增大或持續減小的一長串連續資料點,這表明製程行為中可能存在潛在趨勢。
- Check Rule 4: K points in a row, alternating up and down: 檢定 4 旨在識別製程中的系統性變異。理想情況下,製程的變異模式應是隨機的。然而,若某點未通過檢定 4,則可能表明變異並非隨機,而是遵循某種可預測的模式。
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): 檢定 5 檢測製程中的小幅偏移。
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):檢定 6 檢測製程中的小幅偏移。
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):檢定 7 識別可能被誤解為受控良好之證據的變異模式。該檢定可檢測過寬的管制界限,這通常是分層資料所致。當每個子群組內存在系統性變異來源,使管制界限顯得比應有的更寬時,就會出現分層資料。
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):檢定 8 檢測混合模式。在混合模式中,點傾向於遠離中心線,而落在管制界限附近。
- Download as Excel: 以 Excel 格式顯示結果,可方便地編輯,並通過 load file 選項重新載入用於計算。
常見問題
什麼是常態能力六合一圖?
常態能力六合一圖是一組由六張圖和圖表構成的工具,在資料服從常態分配的假設下評估製程能力。管制圖檢查穩定性,機率圖檢查常態性,報告則對照規格界限估計潛在(Cp、Cpk)和整體(Pp、Ppk)能力指數,以及不合格品所佔的比例。
什麼情況下應使用能力六合一圖?
可用於製程改善期間瞭解現狀、驗證新製程或發生重大變更的製程、持續監控製程是否保持在限值之內,以及評價供應商的製程能否持續滿足您的規格。它可對常態能力分析所依據的假設進行快速檢查。
常態能力六合一圖需要多少資料?
應收集總計至少 100 個連續型資料點,並按合理子群組收集,這些子群組應能代表製程,且在相似條件下收集。使用六合一圖的管制圖驗證穩定性,使用其機率圖和直方圖驗證常態性。若資料為非常態,可考慮使用 Box-Cox 轉換或 Johnson 轉換。
什麼情況下應使用其他能力六合一圖?
使用非常態能力六合一圖檢查非常態能力分析的假設;當子群組之間存在顯著變異(如批次製程)時,使用組間/組內能力六合一圖。對於計數型資料,請使用二項或卜瓦松能力分析。若需要更完整的指數集,請使用常態能力分析。