
交叉 GRR
交叉量具 R&R 評估這樣一種量測系統:每位操作員使用同一量具對每個零件重複量測。使用至少 10 個涵蓋製程範圍的零件、至少 3 名有代表性的操作員,每個零件至少量測兩次,並按隨機順序進行。可選擇 ANOVA 方法(它還能估計操作員與零件的互動作用)或 Xbar and R 方法;結果包括 %Study Variation 和 %Tolerance。
最後審閱
核心要點
交叉量具 R&R 研究評價每位操作員使用同一量具對每個零件多次量測時的量測系統變異,並將重複性、再現性和零件間變異區分開來。
什麼是交叉 GRR?
交叉量具重複性與再現性(Crossed GR&R)是一種統計方法,用於評價不同操作員使用同一量測儀器(也稱量具)所得量測值的變異。「交叉」指每位操作員都量測相同的各個零件,因此每個操作員與零件的組合都出現在研究中,而不是每位操作員量測不同的零件集(巢狀設計)。
何時使用交叉 GRR?
交叉量具重複性與再現性(R&R)研究常用於製造或品質管制場合,以評價量測系統的一致性和準確性。具體而言,當多位操作員各自使用同一量具對相同零件進行多次量測時,使用交叉量具 R&R 研究。
以下是可能使用交叉量具 R&R 研究的一些情形:
- 新的量測系統:如果要引入新的量測系統,交叉量具 R&R 研究可幫助評價其效能,並找出潛在的量測誤差來源。
- 量測過程變更:如果已對量測過程做出更改,例如使用了新的量具或儀器,交叉量具 R&R 研究可幫助判斷這些更改是改善還是惡化了量測系統。
- 持續的品質管制:如果需要確保量測系統長期的準確性和一致性,交叉量具 R&R 研究可幫助監控效能,並發現可能出現的任何問題。
總之,交叉量具 R&R 研究是識別量測系統中變異來源、提高製造或品質管制製程整體品質的有力工具。
正確使用交叉 GRR 的指南
- 隨機量測零件,以避免影響結果。
- 至少使用 10 個零件才能進行充分的研究,但可考慮使用更多零件,以更好地估計製程變異。
- 選擇能代表實際或預期製程變異範圍的零件。
- 操作員因子和零件因子必須是交叉的且是隨機的。
- 操作員必須對每個零件至少量測兩次,才能估計重複性。
- 至少使用 3 名操作員才能進行充分的研究,並確保他們能代表所有使用該量測系統的操作員。
替代方法:何時不宜使用交叉 GRR
- 如果資料是巢狀的,分析量測系統的合適方法是巢狀量具 R&R 研究。
- 如果設計不平衡或含有其他因子,擴展量具 R&R 研究是分析量測系統的合適方法。
交叉 GRR 範例
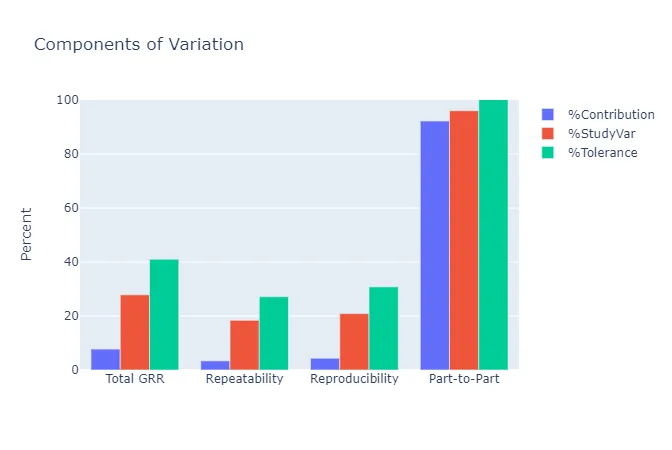
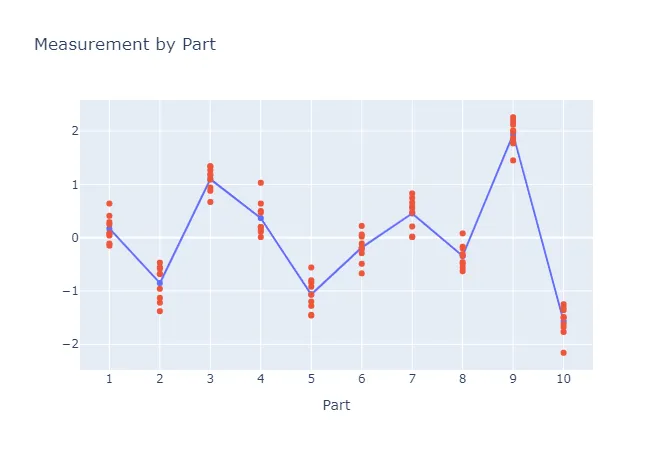
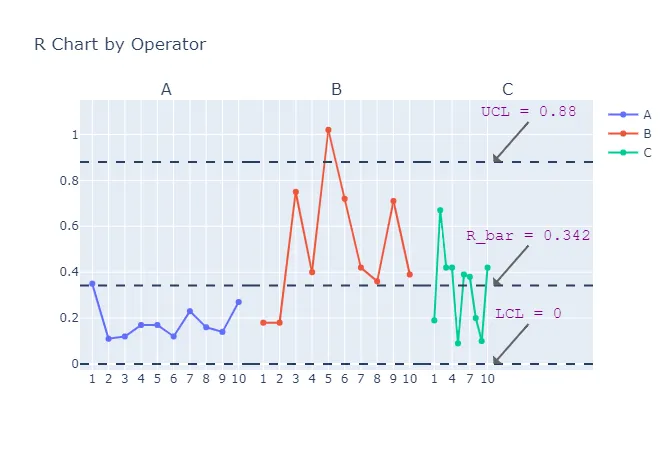
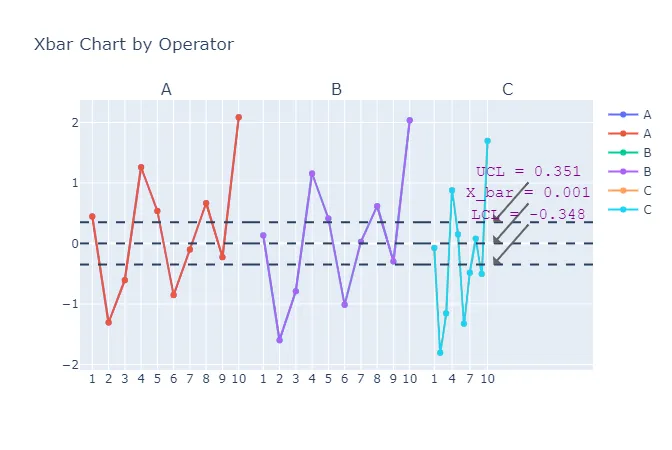
一名工程師選取 10 個能代表預期製程變異範圍的零件。三名操作員按隨機順序對這 10 個零件進行量測,每個零件量測三次。工程師開展交叉量具 R&R 研究,以評估可能來自量測系統的量測變異。她按以下步驟進行:
- 她工作了一整天,收集了所需資料。
- 現在,她分析資料,藉助 https://statsai.zometric.com/
- 她在工具中輸入資料。此外,她將 study variation 設為 6,lsl 設為 -2.16,usl 設為 2.26,alpha 設為 0.05。
- 使用上述工具後,她得到如下輸出:
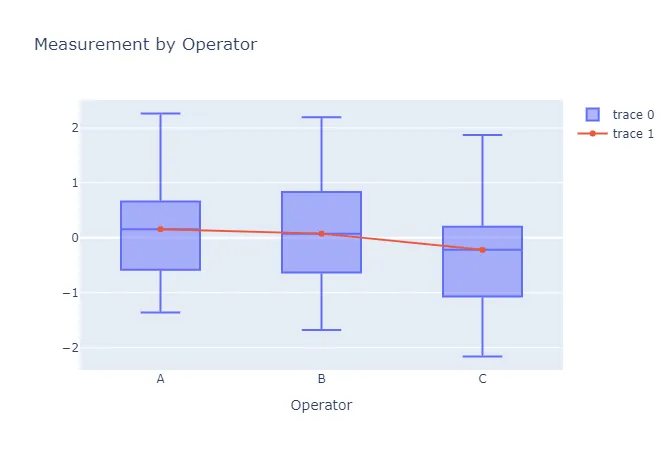
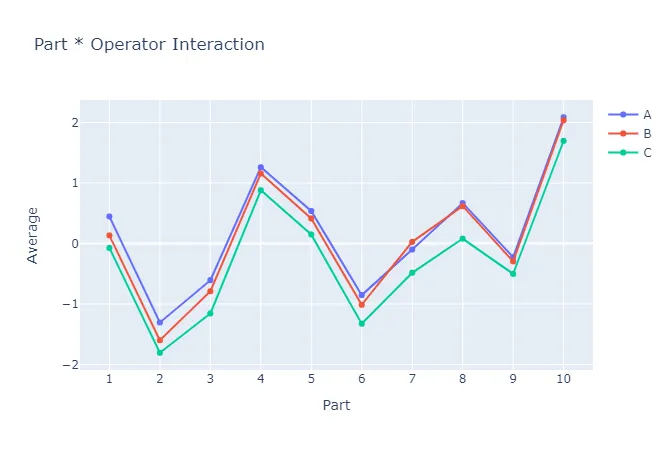
如何進行交叉 GRR
操作步驟如下:
- 登入 Zometric Statistical Software,網址為 https://statsai.zometric.com/
- 在首頁的 Measurement System Analysis 下可以看到 Crossed GRR。
- 點選 Crossed GRR,進入工具介面。
- 接下來,手動更新資料,或從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
- 接下來,輸入 study variation、lsl、usl 和 alpha 的值。
- 最後,點選頁面底部的 calculate,即可得到所需結果。
交叉 GRR 的工具介面分為兩部分。
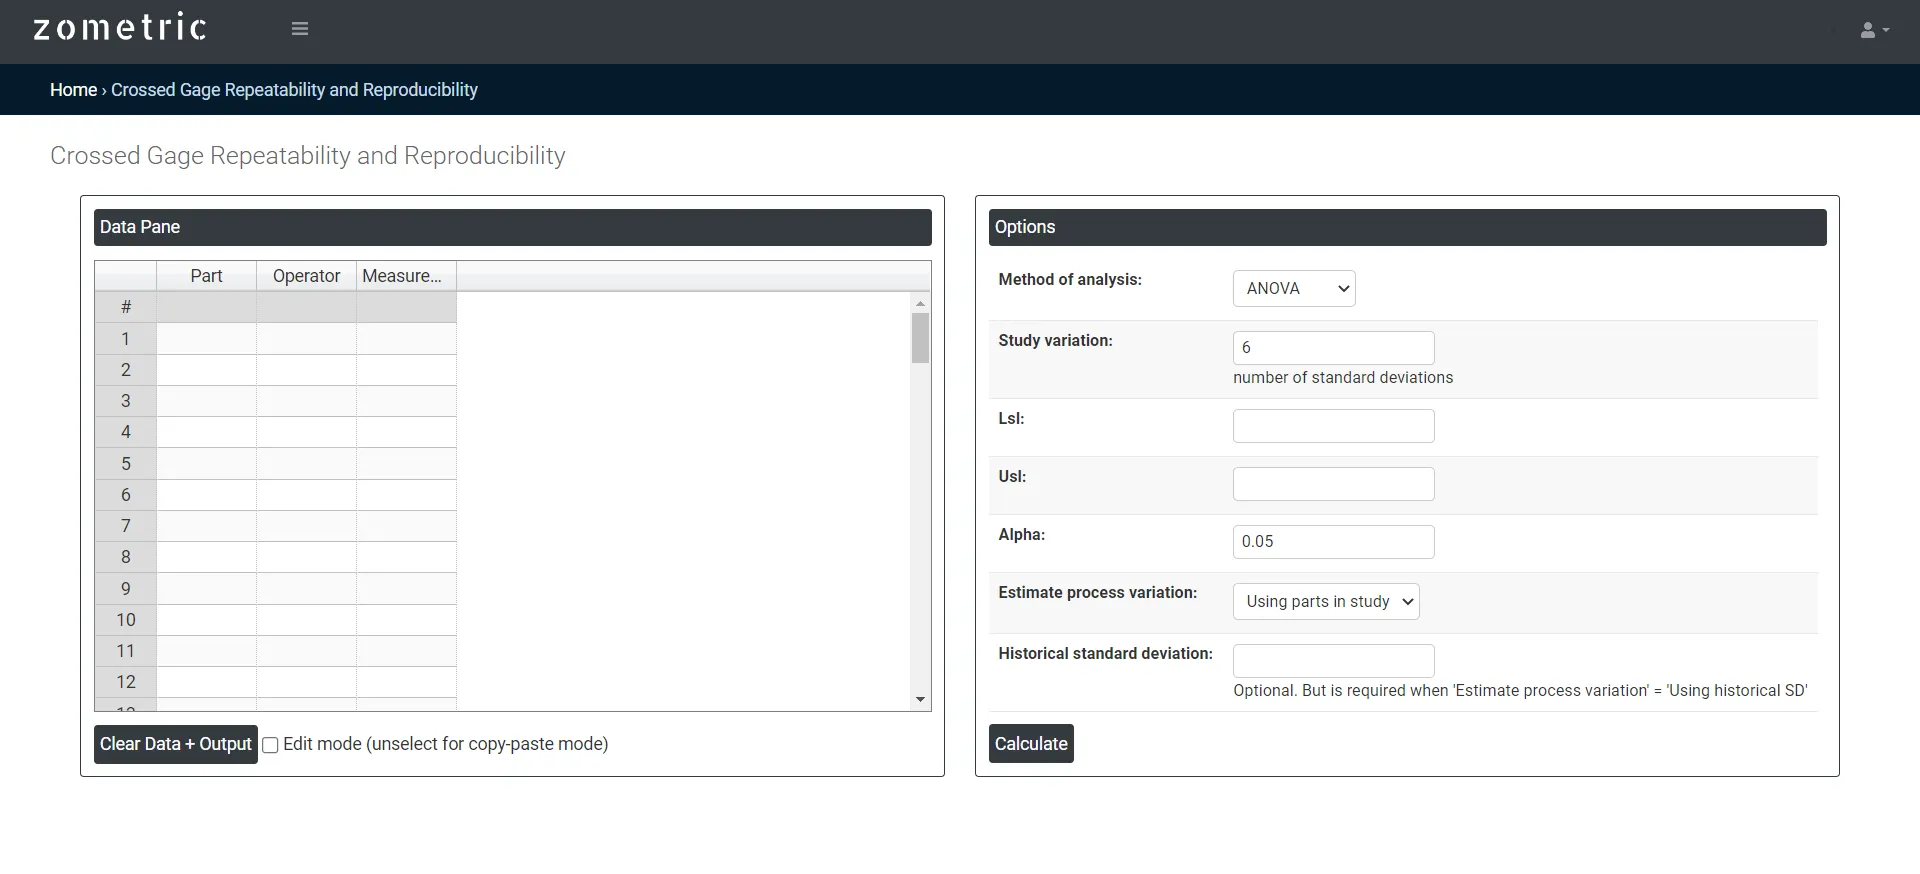
左側為資料窗格(Data Pane)。在 Data Pane 中,每一列構成一個子群組。可以手動輸入資料,也可以從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
右側提供以下選項:
- Method of Analysis:
- ANOVA: 在交叉 GR&R 研究中,多位操作員使用同一量具對相同零件進行多次量測。隨後用 ANOVA 分析這些量測所收集的資料,以識別量測系統中的變異來源,包括重複性(同一操作員對同一零件量測值的變異)、再現性(操作員之間的變異)以及操作員與零件的互動作用(某位操作員對某些零件的量測方式與其他操作員不同)。Xbar and R: Xbar and R 方法是分析交叉量具重複性與再現性(R&R)研究結果的常用方法。在該方法中,重複性由每位操作員對每個零件重複量測的平均全距估計,再現性由操作員平均值的全距估計。與 ANOVA 不同,它無法估計操作員與零件的互動作用。
- Study Variation: 用於表示各變異來源離散程度的標準差個數,通常為 6(較早的參考資料使用 5.15)。每個變異成分的標準差乘以該值,即得到其研究變異,用於計算 %Study Variation 和 %Tolerance。
- Lsl: LSL 即規格下限,表示製程或產品中某一品質特性的最小可接受值。在交叉量具重複性與再現性(R&R)研究中,LSL 指所評價被測特徵的規格下限。
- Usl: 在交叉量具 R&R 研究中,USL 是被測特徵的規格上限。它與 LSL 一起定義公差(USL − LSL),量測系統變異與該公差比較,得到 %Tolerance。
- Alpha: 在交叉 GR&R 分析中,alpha 通常設為 0.05 或 0.01,這意味著:假定虛無假設為真,若觀測到現有資料或更極端資料的機率分別小於 5% 或 1%,就拒絕虛無假設。這通常稱為顯著水準。
- Process Variation: 選擇製程變異是根據研究中的零件估計,還是根據您輸入的製程歷史標準差估計。當研究所用零件不能代表製程變異的全部範圍時,請使用歷史標準差。
常見問題
什麼是交叉量具 R&R 研究?
交叉量具重複性與再現性研究評價不同操作員使用同一量測儀器所得量測值的變異。「交叉」指每位操作員都量測相同的各個零件,因此每個操作員與零件的組合都出現在研究中,這與每位操作員量測不同零件集的巢狀設計不同。
交叉量具 R&R 需要多少個零件和多少名操作員?
使用至少 10 個能代表實際或預期製程變異範圍的零件,以及至少 3 名能代表所有使用該量測系統人員的操作員。每位操作員必須對每個零件至少量測兩次才能估計重複性,且零件應按隨機順序量測。
ANOVA 方法與 Xbar-R 方法有什麼區別?
兩者分析的是同一個交叉研究。ANOVA 將重複性、再現性以及操作員與零件的互動作用(某位操作員對某些零件的量測方式與其他操作員不同)區分開來。Xbar and R 方法根據每位操作員對每個零件重複量測的平均全距估計重複性,根據操作員平均值的全距估計再現性,但無法估計互動作用。
什麼情況下應改用巢狀或擴展量具 R&R?
交叉研究要求操作員因子和零件因子是交叉的且是隨機的。如果資料是巢狀的,即每位操作員量測不同的零件集,請使用巢狀量具 R&R 研究。如果設計不平衡或包含其他因子,請使用擴展量具 R&R 研究來分析量測系統。