
機器能力
機器能力研究用於隔離單臺機器的固有精度。將連續生產的 125 到 150 個零件作為單一子群組收集,期間設定、材料批次、操作員及其他條件均不變,然後輸入 LSL、USL 和 K。該工具依據 ISO 22514-3: 2020 和 IS 10645 (Part 3): 2022 報告 Pm 和 Pmk,並可選擇輸出直方圖、常態機率圖、I 管制圖和 MR 管制圖。
最後審閱
核心要點
機器能力(Pm 和 Pmk,也稱 Cm 和 Cmk)是一種短期研究,使用在條件不變的情況下連續生產的 125 到 150 個零件,判斷單臺機器能否始終在規格界限內進行生產。
本頁內容
什麼是機器能力?
機器能力衡量機器相對於其規格的實際品質,在國際標準 ISO 22514-3: 2020 或其一致性標準 IS 10645 (Part 3): 2022 中縮寫為 Pm 和 Pmk。它也常縮寫為 Cm 和 Cmk,其中「C」表示能力(capability),「m」表示機器(Machine)。
機器能力反映機器滿足特定效能標準的能力,以特性值表示。開展機器能力研究可對製程進行短期分析,前提是不存在特殊原因並儘量減少共同原因。這項研究對於評估機器在受控條件下的效能至關重要,可確保機器始終符合品質和效能標準。透過這些研究,製造商可以找出改善方向、最佳化製程,並保持較高的生產率和產品質質水準。
關於 Cm、Cmk 與 Pm、Pmk 的說明:
- 從數學上講,Pm、Pmk 與 Cm、Cmk 等價。
- 在 Zometric中,機器能力遵循國際標準 IS 10645 (Part 3): 2022,該標準與 ISO 22514-3: 2020一致。
- 根據該標準:
- 機器能力的首選縮寫為 Pm 和 Pmk。
- 不建議使用網上常見的術語 Cm 和 Cmk。
- 關於優先使用 Pm/Pmk 而非 Cm/Cmk的說明,請參閱該標準的相關章節。
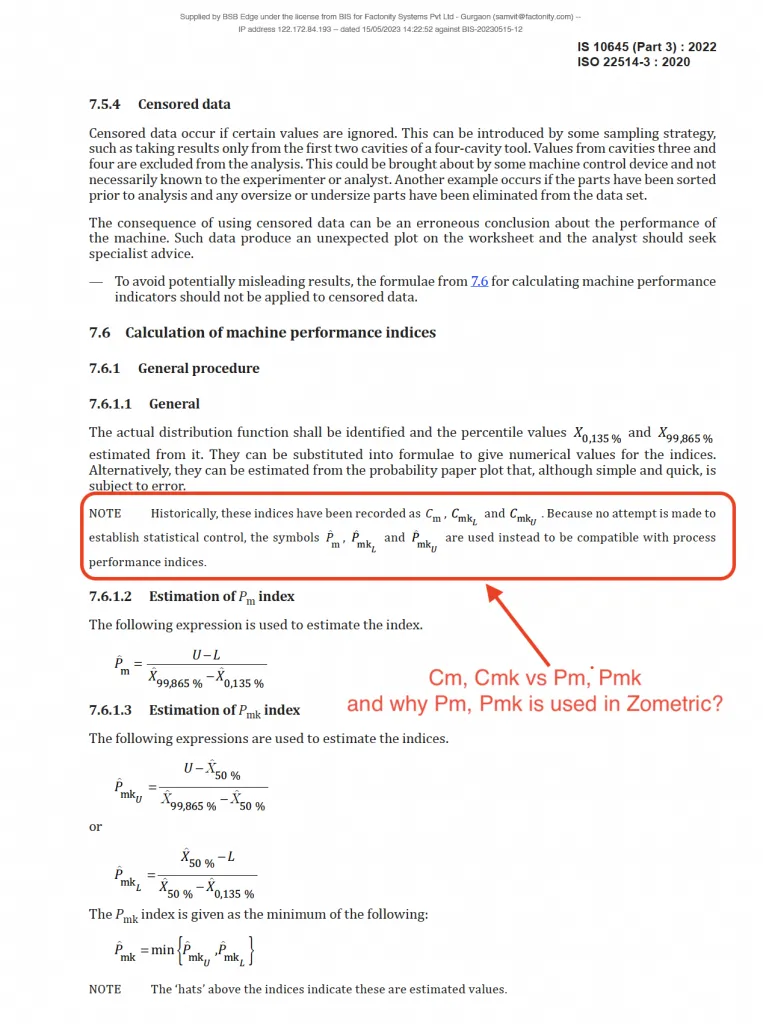
Cm、Cmk 與 Pm、Pmk
機器能力:子群組資料還是個別值資料?
- 機器能力資料 不應 像 Xbar-R 管制圖那樣進行分析,因為這些資料 並非 按多個合理子群組收集。
- 而是作為 單一子群組 收集,該子群組由 125 到 150 個單獨資料點組成。
- 在製程管制中,合理子群組通常包括:
- 每次連續抽取 5 個樣本。
- 間隔一段時間(例如 30 分鐘或 1 小時)後再抽取下 5 個樣本。
- 對於機器能力:
- 全部 125 到 150 個樣本 必須從同一臺機器上連續採集。
- 條件保持不變:資料收集期間,機器設定、材料批次、操作員或其他執行條件不應發生任何變化。
- 這種方法可確保準確評估機器的固有精度,不受外部因素影響。
何時使用機器能力?
以下是通常採用基於常態分配的機器能力分析的一些場合:
- 品質管制:機器能力分析用於評估製造製程生產符合既定品質標準產品的能力。透過對照期望的規格分析量測值(例如產品尺寸或重量)的分配,可以確定製程能否始終滿足這些規格。
- 製程改善:如果發現製造製程無法始終在期望的規格範圍內生產產品,機器能力分析可幫助確定需要改善的方面。透過分析量測值的分配並識別變異來源,可以採取措施減小製程變異、提高能力。
- 設定公差:機器能力分析有助於為產品規格設定合適的公差界限。透過了解製程中的變異,組織可以設定切實可行的公差,在品質要求與生產可行性之間取得平衡。
- Six Sigma 專案:機器能力分析常用於 Six Sigma 專案,這類專案旨在提高製程的品質和效率。它有助於確定改善方向、定義製程效能目標,並衡量製程改善的成效。
- 供應商評價:機器能力分析可用於評價和比較不同供應商的能力。透過分析來自不同供應商製程的量測值分配,組織可以根據供應商始終滿足品質要求的能力,在選擇供應商時作出明智的決策。
正確使用機器能力的指南
- 使用足夠的樣本數:確保樣本數足夠大,能夠對機器效能作出有代表性的評估。按上文所述,從同一臺機器連續收集 125 到 150 個單位;樣本較小時,Pm 和 Pmk 的估計將不夠精確。
- 確保資料準確:收集準確、精確的資料。使用經過校正的量測儀器,並遵循標準化程序,以儘量減小量測誤差。
- 在正常執行條件下開展研究:在正常執行條件下進行能力研究,以反映機器的典型效能。避免可能使結果產生偏差的異常條件。
- 儘量減小變異:控制並儘量減小外部變異來源,例如材料變化、操作員差異和環境條件,以隔離機器本身的效能。
- 先進行短期研究:從短期研究入手,獲取機器能力的概況。這有助於發現眼前的問題,並為進一步分析建立基準。
- 計算相關能力指數:使用適當的統計方法計算 Pm 和 Pmk(也稱 Cm 和 Cmk)等能力指數。這些指數有助於量化機器在規定界限內進行生產的能力。
- 與規格進行比較:將能力指數和效能指標與機器的規格及產業標準進行比較,以確定其是否滿足要求。
- 記錄並分析資料:完整記錄能力研究期間使用的所有資料、條件和方法。分析資料,以識別趨勢、離群值和改善方向。
- 定期監控和重新評估:定期開展能力研究,以監控機器效能隨時間的變化。這有助於發現需要處理的漂移或效能變化。
- 實施持續改善:利用能力研究的結果實施矯正措施和持續改善舉措。解決已發現的問題,以提升機器的效能和可靠度。
替代方法:何時不宜使用機器能力。
- Six Sigma - 如果所處理的製程存在顯著變異、缺陷或品質問題,Six Sigma 可能是合適的方法。透過應用 Six Sigma 方法論,可以識別並解決問題的根本原因,減少缺陷並提升整體製程效能。
- 製程能力分析:當需要評估整體製程效能(包括來自機器、材料、方法和操作員的所有變異)時使用。這適用於評估整個生產製程而非單臺機器。
- 統計製程管制(SPC):當需要透過管制圖對製程進行持續監控和控制時,實施 SPC。SPC 有助於識別和控制製程中的變異,確保品質長期穩定。
- 試驗設計(DoE)- 在需要開展實物試驗的情況下(例如測試新材料或樣件的效能),DOE 有助於高效探索參數空間並減少所需的試驗次數。與進行窮盡式測試相比,這可以節省時間和資源。
機器能力範例
某汽車零部件製造商正在為一家 OEM 客戶開發一個關鍵零部件。為確保品質,一名工程師檢查一臺鑽床能否滿足某個零件的規格。該零件的規格界限設定為規格下限(LSL)22.15 和規格上限(USL)22.35。工程師從該機器收集 125 個樣本並量測其尺寸。利用這些量測值,工程師開展機器能力研究,以確定該鑽床能否始終生產出規格界限內的零件。步驟如下:
- 收集所需資料。
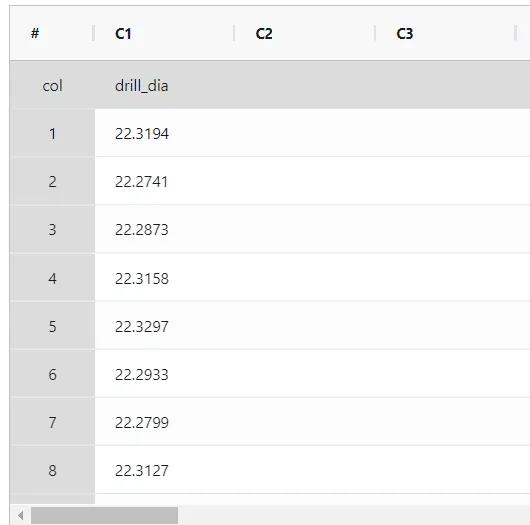
2. 現在,在 Zometric Statistical Software 中分析資料,網址為 https://statsai.zometric.com/。
3. 要找到機器能力,請選擇 Statistical module> Graphical analysis>Machine Capability。
4. 在工具中輸入資料及其他輸入項,如下所示:
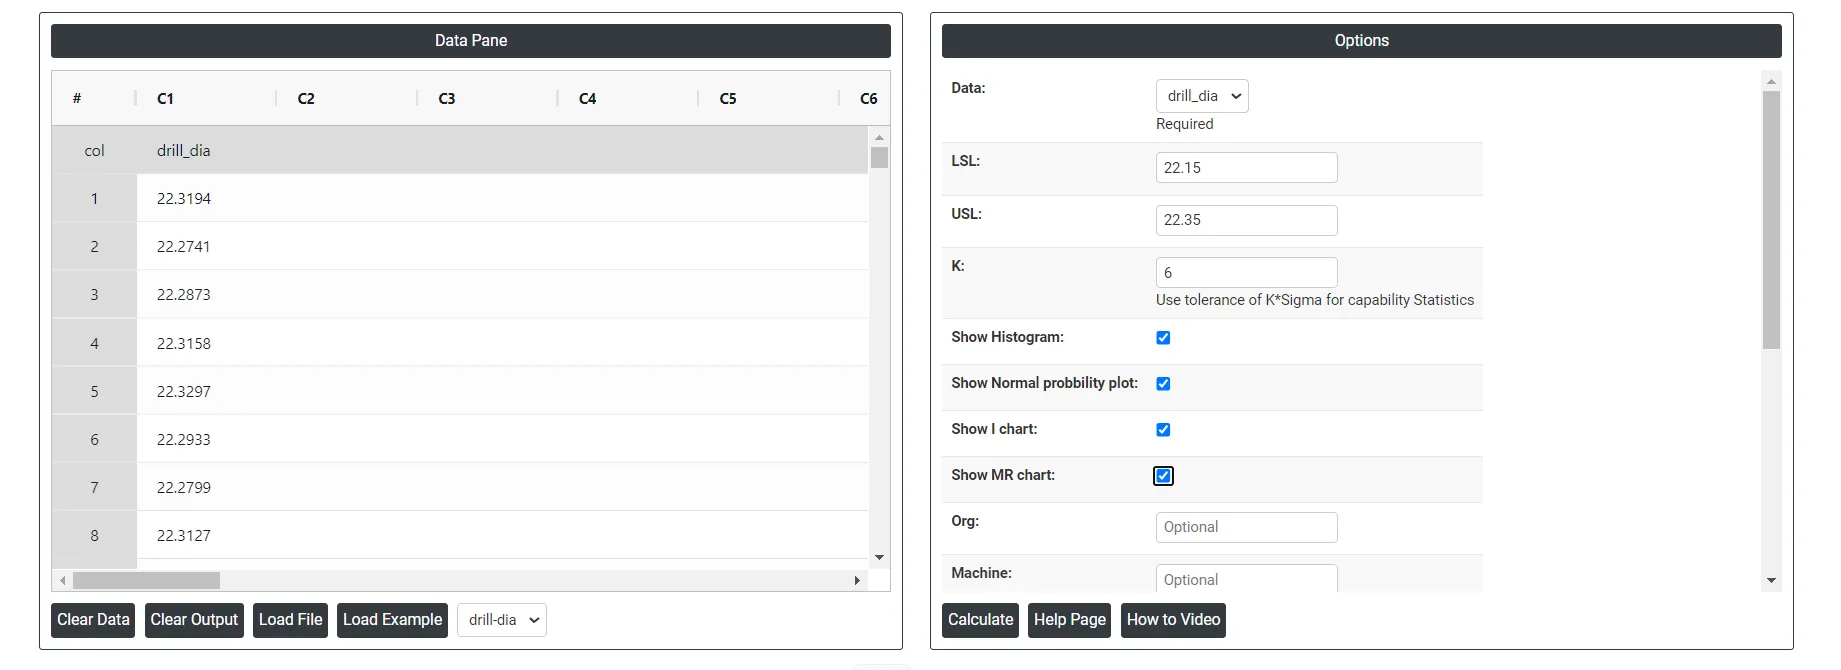
5. 使用上述工具後,得到如下輸出:
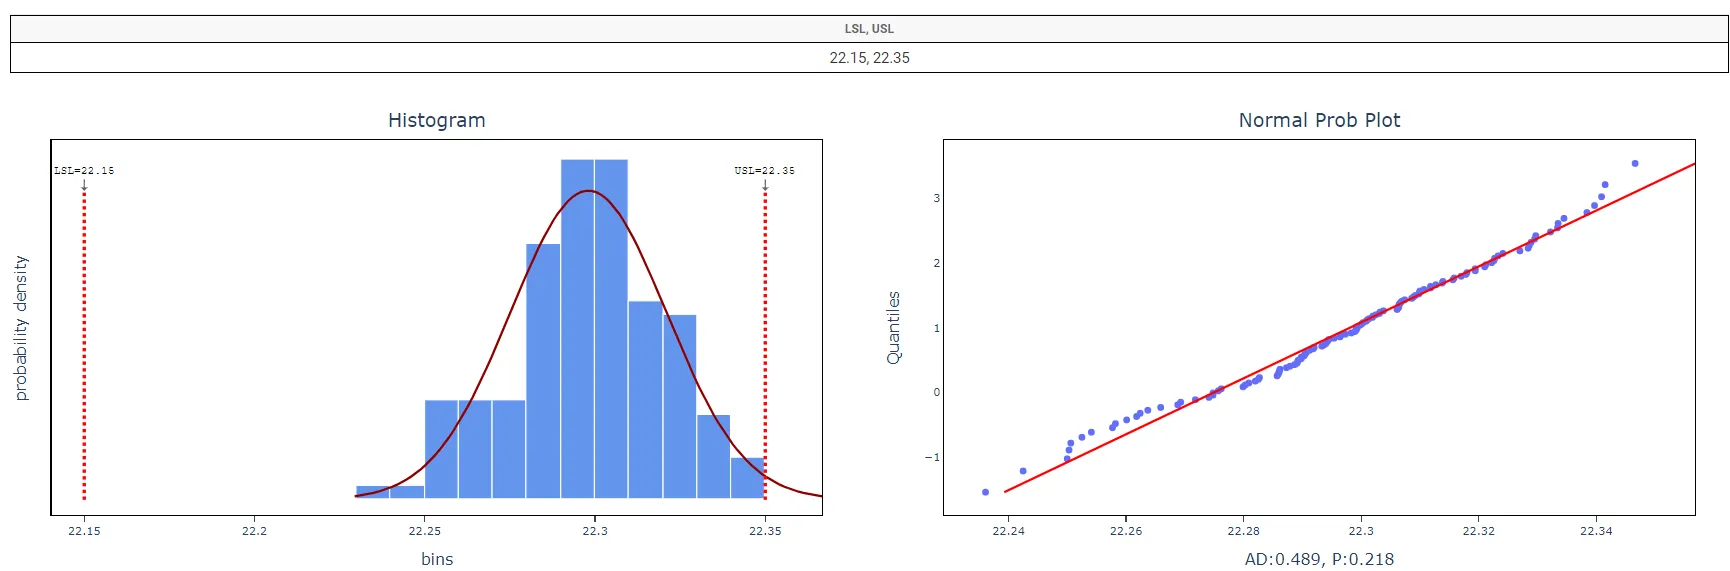
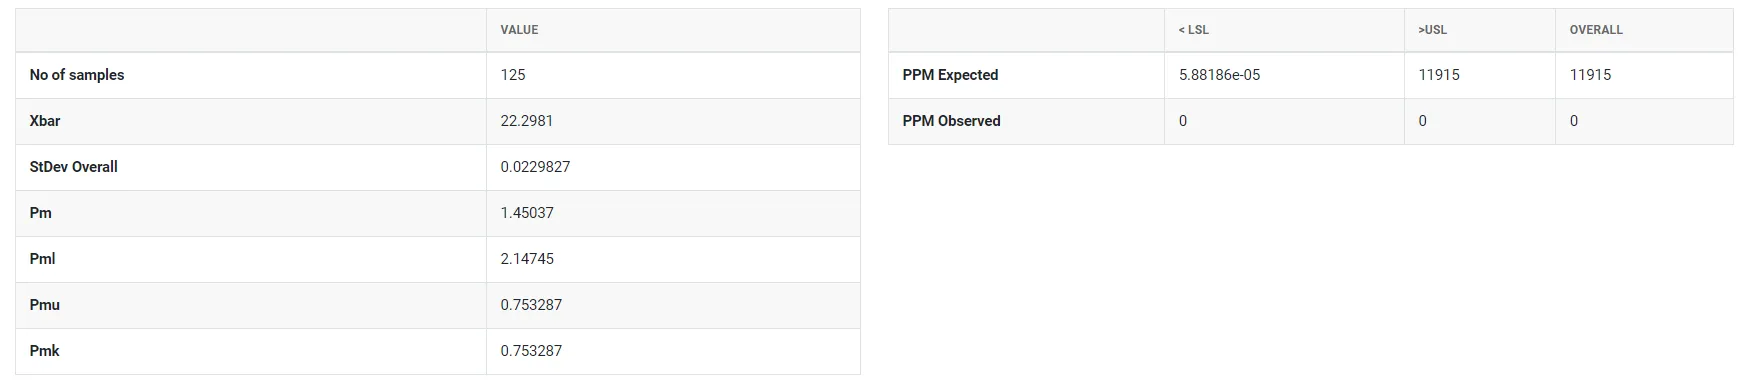
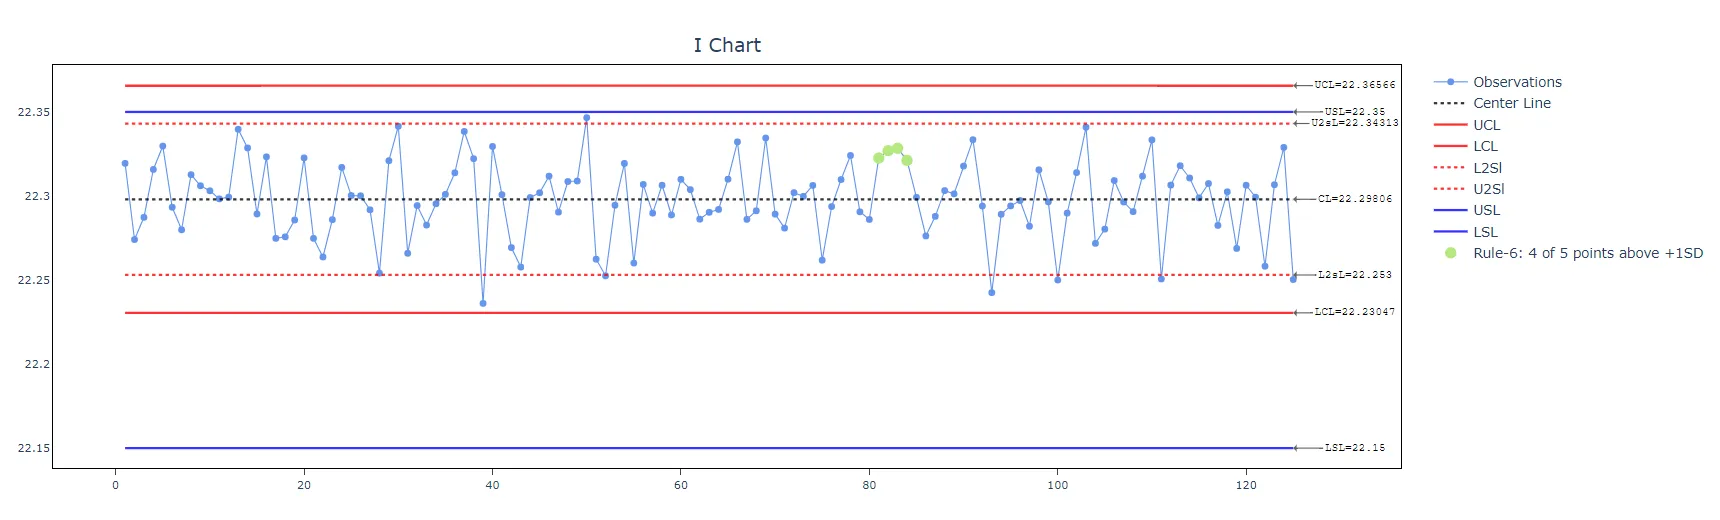
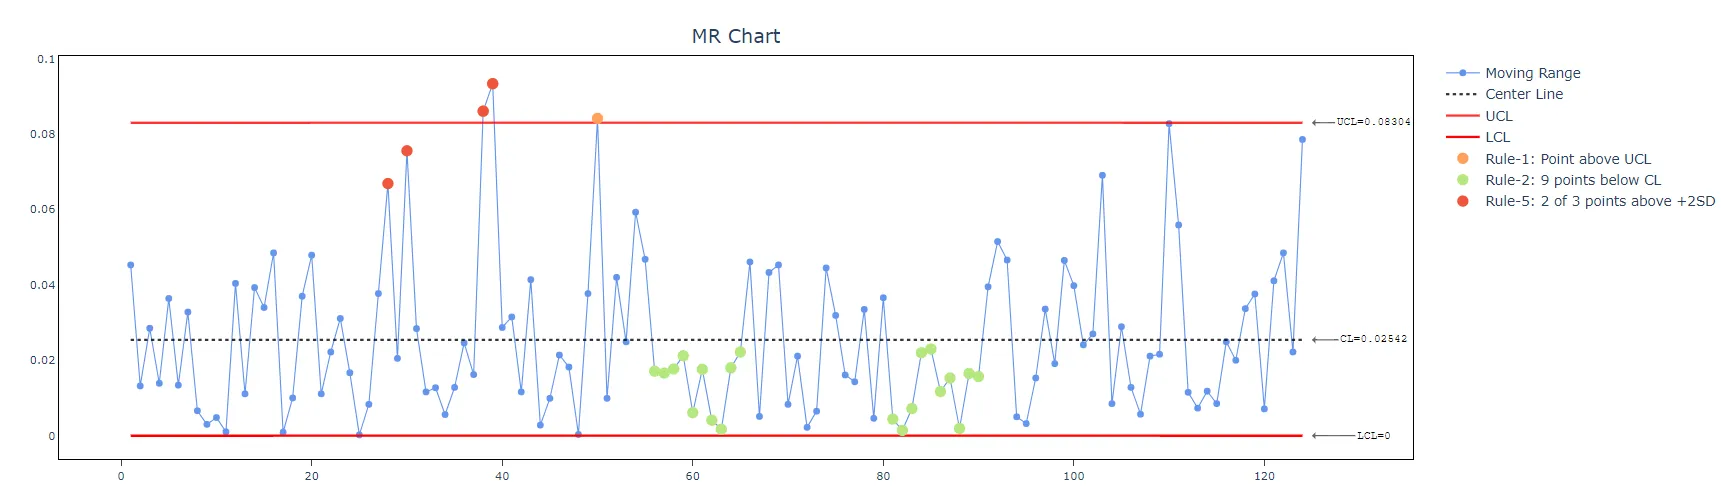
如何進行機器能力分析。
操作步驟如下:
- 登入 Zometric Statistical Software,網址為 https://statsai.zometric.com/
- 在首頁選擇 Statistical Tool> Graphical analysis >Machine Capability。
- 點選 Machine Capability,進入工具介面。
- 接下來,手動更新資料,或從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
- 接下來,輸入 lsl、usl 和 K 的值。
- 最後,點選頁面底部的 calculate,即可得到所需結果。
機器能力的工具介面分為兩部分。
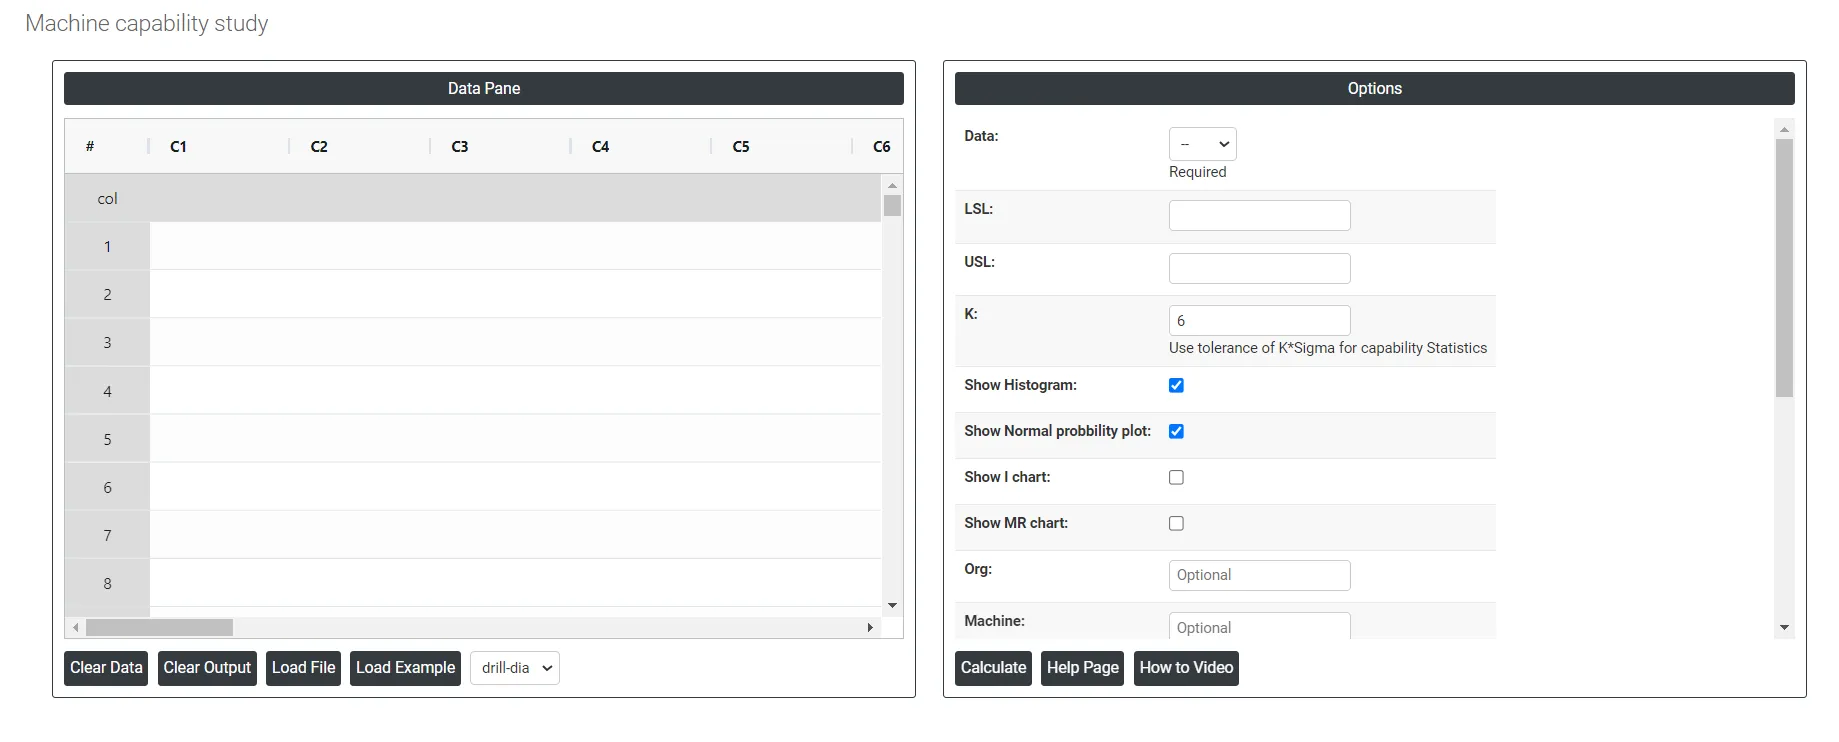
左側為資料窗格(Data Pane)。在 Data Pane 中,每一列構成一個子群組。可以手動輸入資料,也可以從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
Load example: 將載入範例資料。
Load File: 用於直接載入 Excel 資料。
右側提供以下選項:
- Lsl: 在機器能力中,LSL 指規格下限,即為特定參數或特性設定的下邊界或閾值。在機器能力分析中,LSL 用於確定機器能否在期望的範圍或規格內產出。
- Usl: 在機器能力中,USL 指規格上限,表示為特定參數或特性設定的上邊界或閾值。在機器能力分析中,USL 用於評估機器能否在期望的範圍或規格內產出。
- K: 能力統計量的公差乘數:製程分配寬度取為 K × sigma。預設值為 6,即標準的 6 西格瑪慣例。
- Show Histogram: 直觀顯示所生產零件量測值的分配,展示資料圍繞平均值的離散情況。它有助於評估機器的輸出是否符合規定界限,並識別與常態分配的任何偏離。
- Show Normal probability plot: 評估量測值的分配是否服從常態分配。這對於確定機器效能是否符合能力分析所用的統計假設至關重要。
- Show I chart: 隨時間監控單一量測值,以檢測變異和趨勢。該圖有助於確保機器穩定,並始終在規定界限內執行。
- Show MR chart: 分析相鄰量測值之間的變異,以評估機器效能的一致性。它是對 I 管制圖的補充,可提供有關製程變異和穩定性的資訊。
- Org: 開展機器能力研究的公司或工廠名稱。範例:ABC Manufacturing Co.
- Machine: 能力研究中所評估的具體設備或機器。範例:鑽床、鍛壓機。
- Part: 該機器所製造的零部件或產品。範例:汽車零部件、活塞環。
- Variable: 所量測零件的具體特性或尺寸。範例:直徑、長度、寬度。
- Unit of Measure: 所量測變數的計量單位。範例:毫米(mm)、英寸(in)。
- Study date: 開展機器能力研究的日期。
- Operator: 操作該機器的人員姓名。
- Inspector: 量測零件的人員姓名。
- Gauge: 用於評估該變數的量測儀器或工具。範例:卡尺、千分尺。
- Download as Excel: 以 Excel 格式顯示結果,便於編輯,並可透過 load file 選項重新載入以進行計算。
常見問題
什麼是機器能力?
機器能力衡量機器相對於其規格的實際品質。它是在受控條件下對機器進行的短期研究,前提是不存在特殊原因並儘量減少共同原因,用於檢查機器是否始終滿足品質和效能標準,並找出改善方向。
Cm、Cmk 與 Pm、Pmk 有什麼區別?
從數學上講,Pm 和 Pmk 與 Cm 和 Cmk 等價。國際標準 ISO 22514-3: 2020 及與之一致的 IS 10645 (Part 3): 2022 首選縮寫 Pm 和 Pmk,不建議使用常見的 Cm 和 Cmk。Zometric Statistical Software 中的機器能力遵循 IS 10645 (Part 3): 2022。
機器能力研究應如何收集資料?
將資料作為由 125 到 150 個單獨資料點組成的單一子群組收集,而不是像 Xbar-R 管制圖那樣按合理子群組收集。所有樣本必須從同一臺機器上連續採集,期間機器設定、材料批次、操作員或其他執行條件均不得改變,從而在不受外部影響的情況下評估機器的固有精度。
機器能力與製程能力有什麼區別?
機器能力透過控制材料、操作員和環境變異,在短期研究中隔離單臺機器的效能。製程能力分析評估整體製程效能,包括來自機器、材料、方法和操作員的變異,用於評價整個生產製程而非單臺機器。