
Xbar-R 管制圖
Xbar-R 管制圖是監控各產業中涉及計量型資料的製程穩定性的重要工具。這類管制圖特別適用於檢查連續資料,以評估製程效能。
最後審閱
核心要點
Xbar-R 管制圖是監控各產業中涉及計量型資料的製程穩定性的重要工具。
本頁內容
什麼是 Xbar-R 管制圖?
Xbar-R 管制圖 是監控各產業中涉及計量型資料的製程穩定性的重要工具。這類管制圖特別適用於檢查連續資料,以評估製程效能。透過按固定時間間隔從子群組中收集資料,Xbar-R 管制圖提供兩張圖:一張用於隨時間監控製程平均(Xbar 圖),另一張用於隨時間監控製程變異(R 圖)。
Xbar-R 管制圖對於識別製程平均和全距兩方面的變異至關重要。它們在評估製程改善舉措的效果方面發揮著重要作用。Xbar 圖檢測製程平均的偏移,R 圖則突出顯示製程變異的變化。兩者結合,可對製程隨時間的一致性進行全面的控制和評估。它有助於識別可能表明製程存在潛在問題的趨勢和模式。透過清晰直觀地呈現製程行為,這些管制圖為資料驅動的決策和持續改善工作提供支援。在嚴格控制製程參數對於確保產品品質和營運效率至關重要的環境中,它們尤為有價值。
何時使用 Xbar-R 管制圖?
當子群組大小大於 1 且樣本數為小到中等(小於 10)時,使用 Xbar-R 管制圖。在可假定資料服從常態分配的情況下,它用於隨時間監控製程的集中趨勢(平均值)和變異性(全距)。Xbar-R 管制圖有助於檢測製程平均和變異性的變化,這些變化可能表明需要進行製程改善。它常用於製造業以及其他重視品質管制的產業。
正確使用 Xbar-R 管制圖的指南
- 計量型管制圖使用連續資料;計數型資料請使用 P 管制圖 或 U 管制圖。
- 按時間順序輸入資料,最早的資料放在最上面。
- 按相等的時間間隔收集資料。
- 使用合理子群組,即在相同條件下生產的相似項目的小樣本。
- 子群組大小應為 8 或以下;更大的子群組使用 Xbar-S 管制圖,沒有子群組時使用 I-MR 管制圖。
- 根據子群組大小收集適量的資料。
- 如果資料按子群組收集,管制圖對非常態資料仍然有效。
- 避免子群組內的資料點相關,以防管制界限過窄。
替代方法:何時不宜使用 Xbar-R 管制圖
- 對於包含 9 個或更多觀測值的子群組,請選擇 Xbar-S 管制圖,除非子群組內存在穩定的變異來源,此時請使用 I-MR-R/S 管制圖。
- 如果沒有子群組,請使用 I-MR 管制圖。
- 如果資料涉及不合格品數或缺陷數,請使用計數型管制圖,例如 P 管制圖 或 U 管制圖。
Xbar-R 管制圖範例
下面透過一個範例來說明如何繪製 Xbar 圖和 R 圖。假設一名工程師想監控為其汽車整車廠客戶生產凸輪軸的製造過程。每個子群組收集 5 個樣本。一個子群組由短時間內收集的樣本構成,通常是同一臺生產機器連續生產的零件。子群組資料大約每 30 分鐘收集一次。收集到如下資料:
- 收集所需資料。
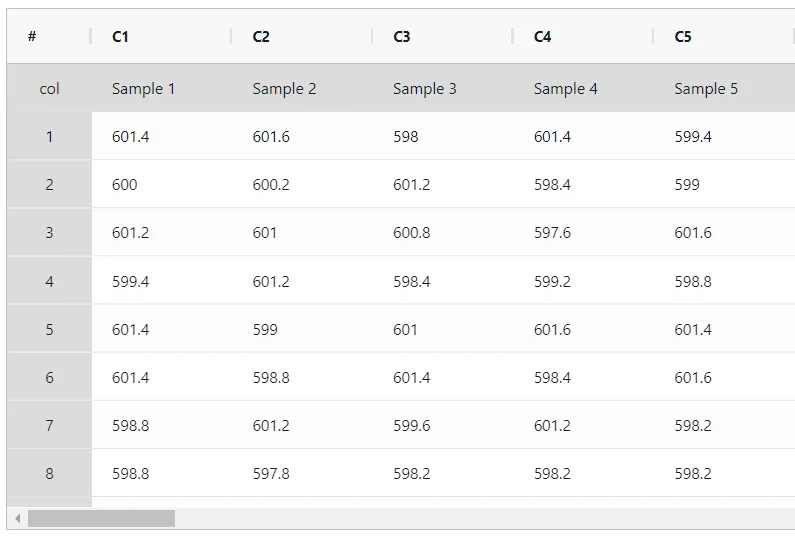
2. 現在,在 Zometric Statistical Software 中分析資料,網址為 https://statsai.zometric.com/。
3. 要找到 Xbar-R 管制圖,請選擇 Statistical module> Control Charts> X Bar R Chart.
4. 在工具中輸入資料及其他輸入項,如下所示:
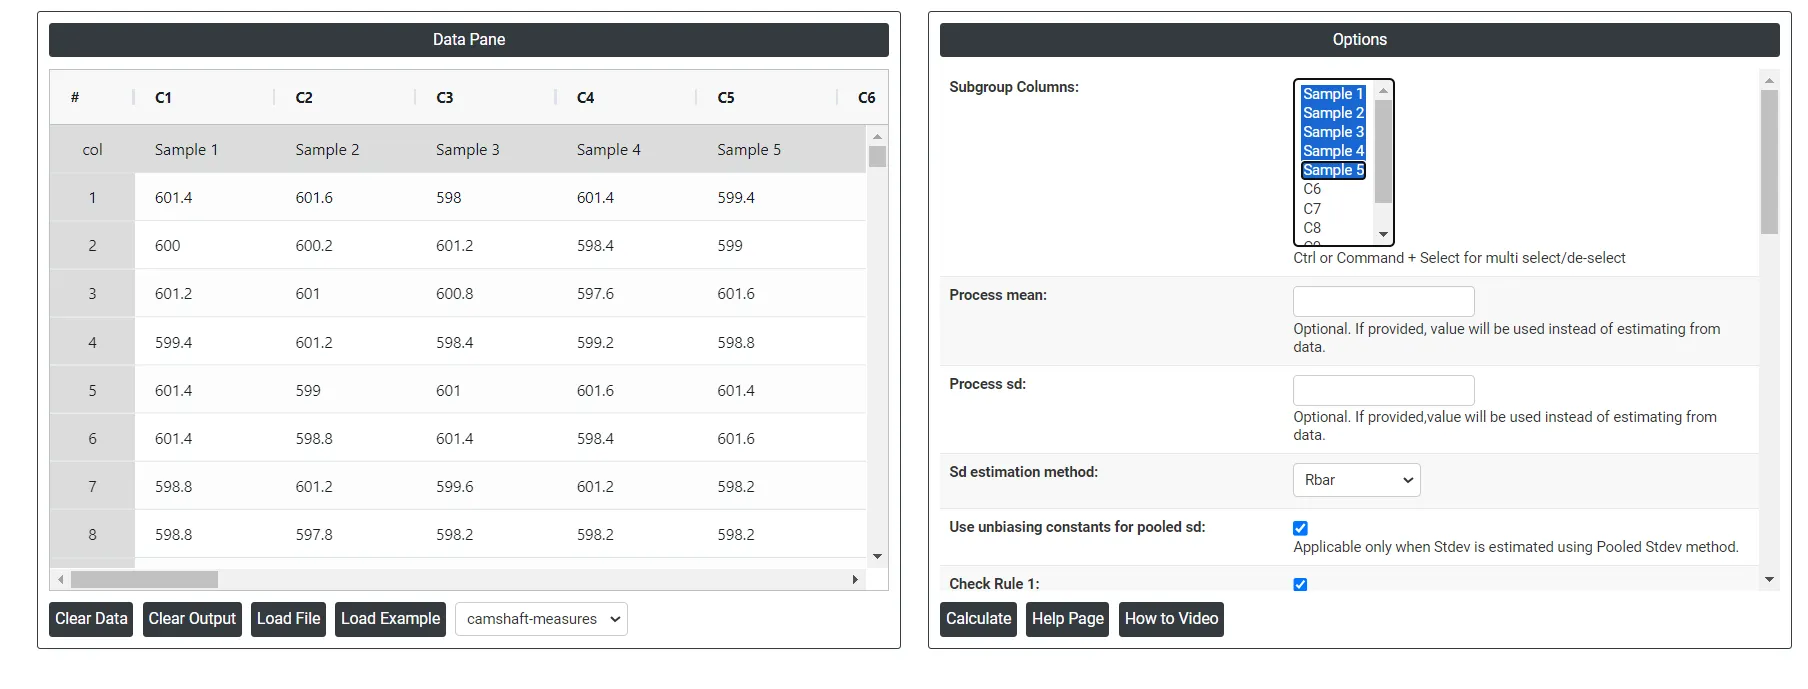
5. 使用上述工具後,得到如下輸出:
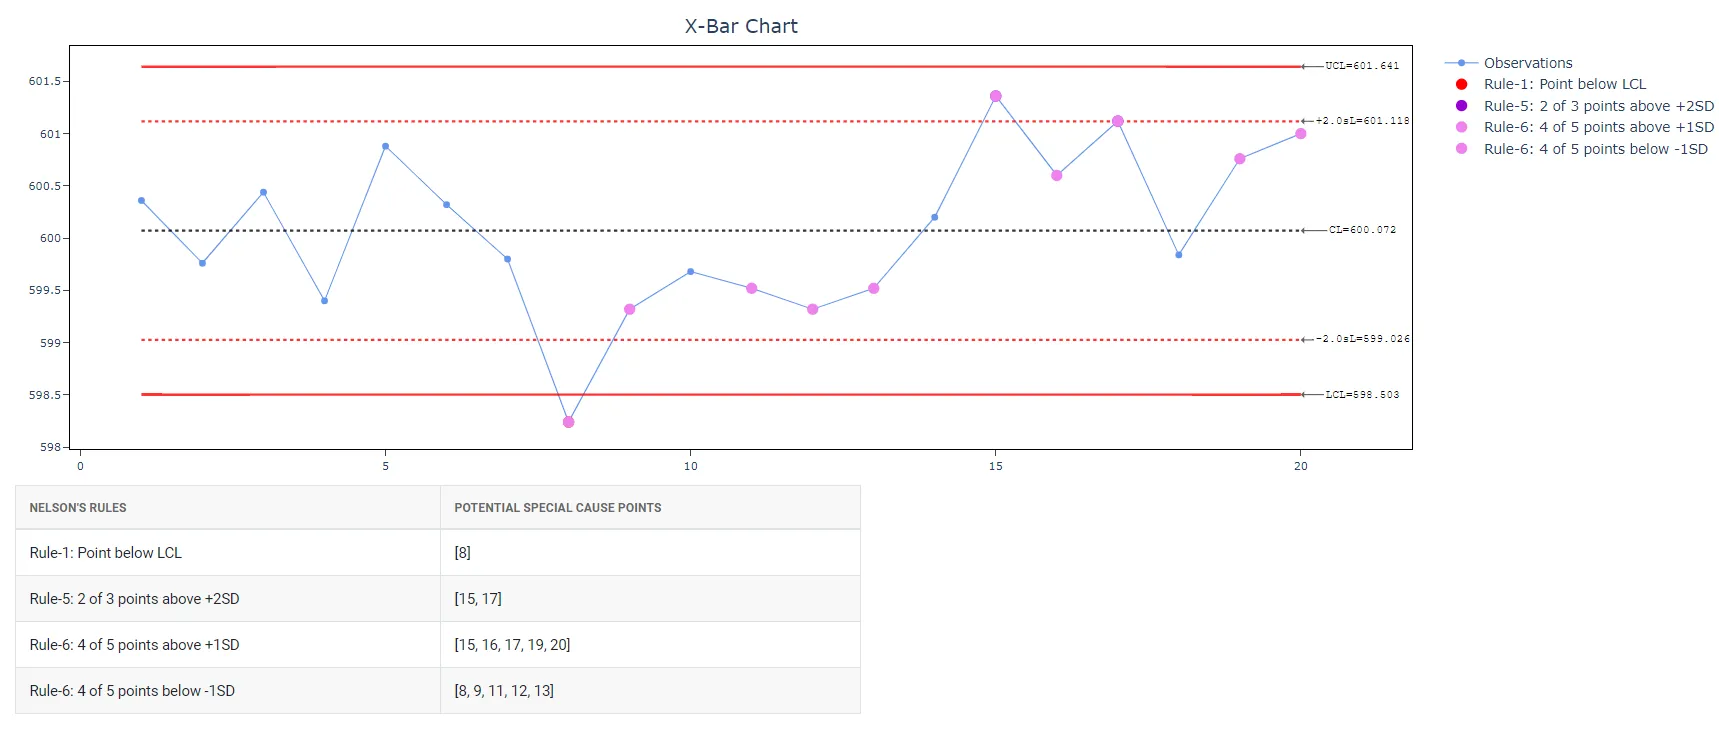
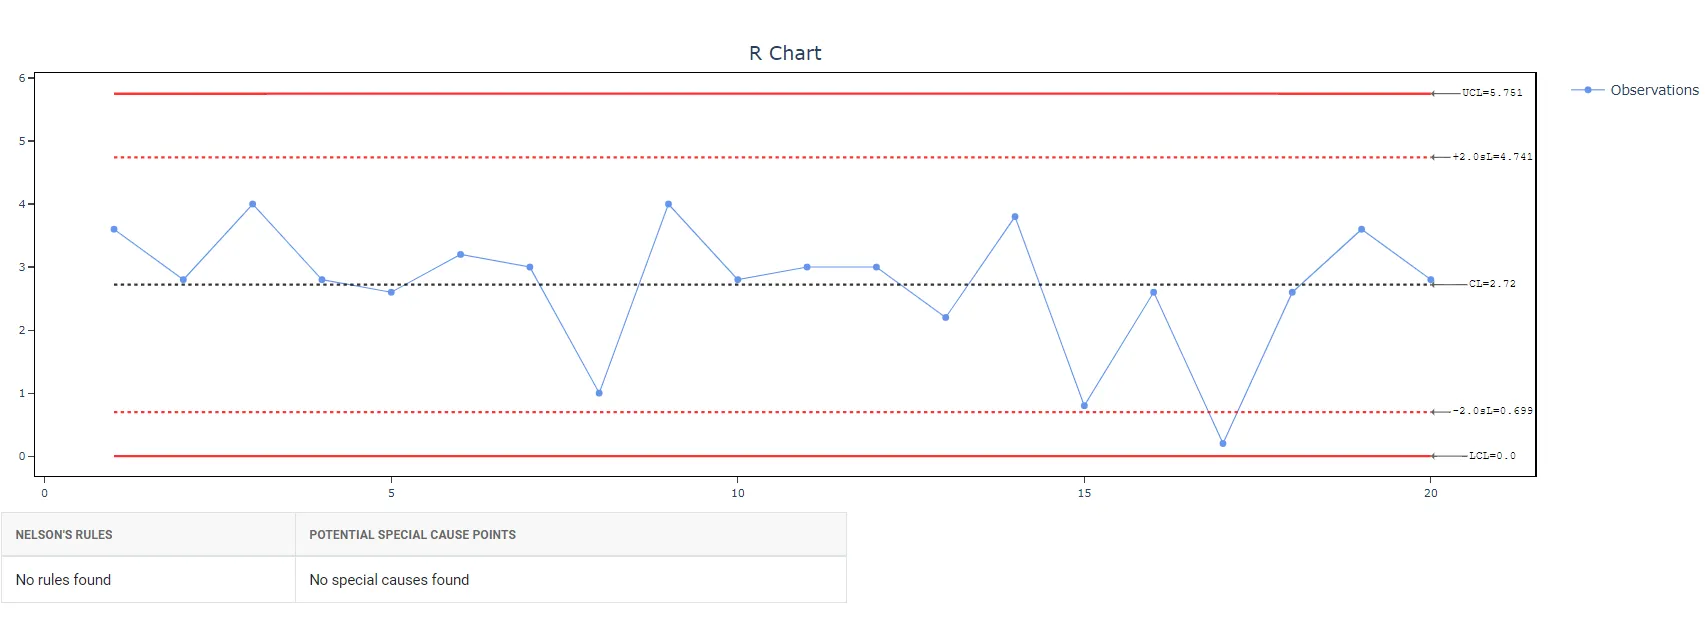
如何產生 Xbar-R 管制圖
操作步驟如下:
- 登入 Zometric Statistical Software,網址為 https://statsai.zometric.com/
- 在首頁選擇 Statistical Tool> Control Charts >Xbar R Chart.
- 點選 Xbar-R Chart,進入工具介面。
- 接下來,手動更新資料,或從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
- 接下來,選擇 Sd estimation method 以及所需的 Check Rules。
- 最後,點選頁面底部的 calculate,即可得到所需結果。
Xbar-R 管制圖的工具介面分為兩部分。
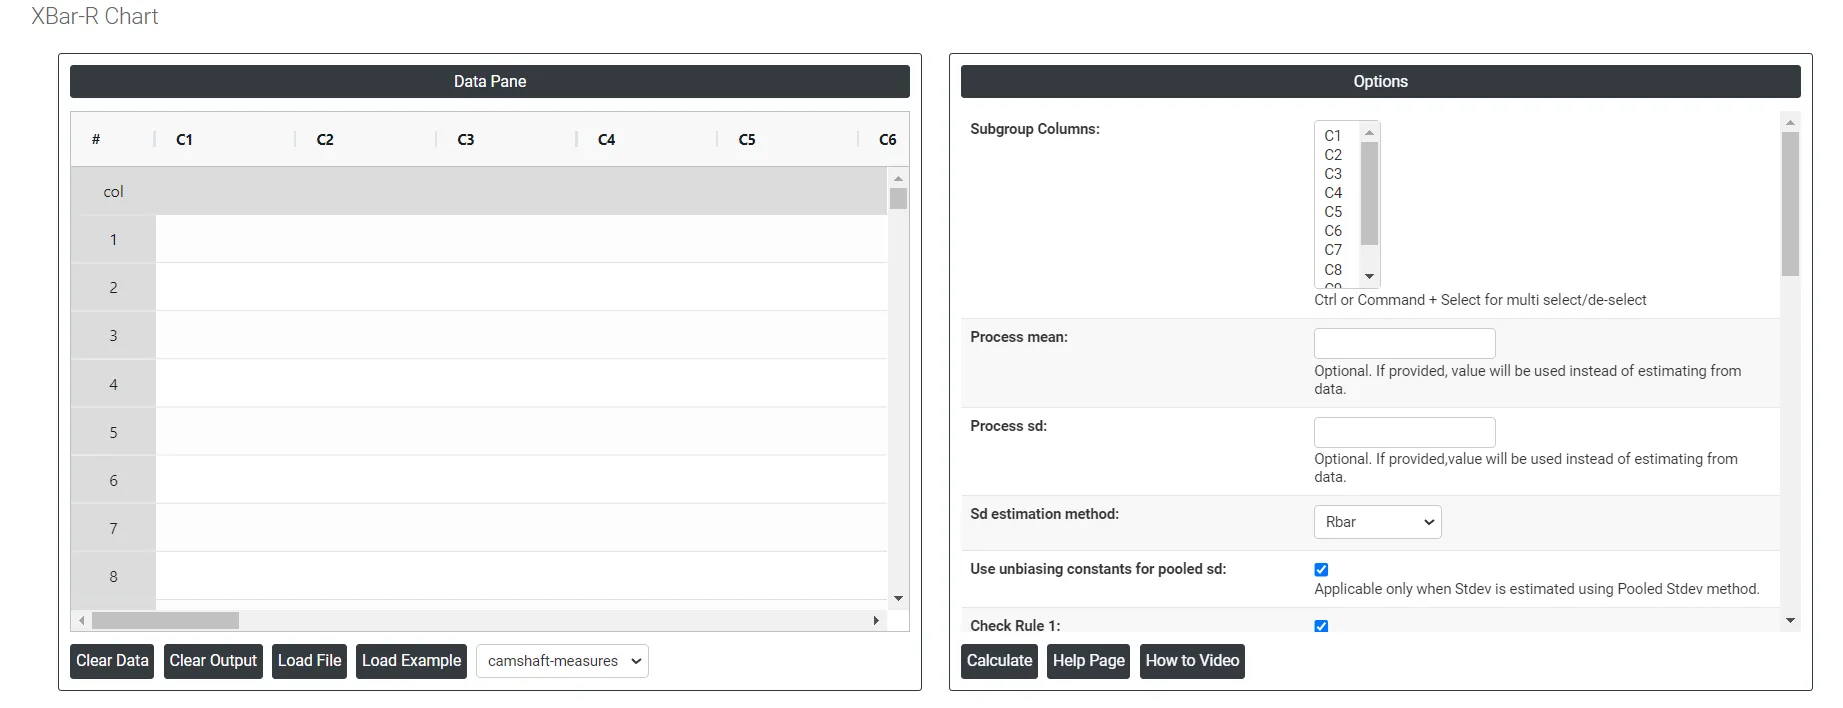
左側為資料窗格(Data Pane)。在 Data Pane 中,每一列構成一個子群組。可以手動輸入資料,也可以從 Excel 表格中完整複製(Ctrl+C)資料並貼上(Ctrl+V)到此處。
Load example: 將載入範例資料。
Load File: 用於直接載入 Excel 資料。
右側提供以下選項:
- Process mean: 製程中一組量測值或觀測值的平均值。它代表製程資料隨時間的集中趨勢,是製程效能的關鍵指標。如未提供,Zometric Statistical Software 將根據所提供的資料計算中心線。
- Process sd: 衡量製程資料圍繞平均值的變異性或離散程度,反映製程中各資料點與製程平均值的差異大小。如果留空,Zometric Statistical Software 將根據所提供的資料進行計算。
- Sd estimation method: 為計算提供兩種選擇。選擇 Rbar 估計法或合併標準差法會改變結果。
- Rbar Sd estimation method: Rbar 表示各子群組內全距的平均值。Rbar 法是一種廣泛使用的標準差估計方法,對於子群組大小為 2 到 8 的情形尤為有效。
- Pooled Sd estimation method: 合併標準差是各子群組變異數的加權平均,較大的子群組對整體估計的影響更大。當製程穩定時,該方法能提供更準確的標準差估計。
- Use unbiasing constants for pooled sd: 僅當使用 Pooled Stdev 方法估計 Stdev 時,此選項才適用。
- Check Rule 1: 1 point > K Stdev from center line: 檢定 1 對於識別明顯偏離其他子群組的子群組至關重要,是檢測失控情形時公認通用的工具。為提高靈敏度並檢測製程中較小的偏移,可將檢定 2 與檢定 1 結合使用,從而增強管制圖的效果。
- Check Rule 2: K points in a row on same side of center line: 檢定 2 用於檢測製程中心位置或變異的變化。監控製程的微小偏移時,可將檢定 2 與檢定 1 結合使用,以提高管制圖的靈敏度。
- Check Rule 3: K points in a row, all increasing or all decreasing: 檢定 3 用於識別製程中的趨勢。該檢定專門尋找連續多個資料點持續上升或持續下降的序列,這表明製程行為中可能存在潛在趨勢。
- Check Rule 4: K points in a row, alternating up and down: 檢定 4 用於識別製程中的系統性變異。理想情況下,製程的變異模式應是隨機的。但是,如果某個點未通過檢定 4,則可能表明變異並非隨機,而是遵循某種可預測的模式。
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): 檢定 5 用於檢測製程中的小幅偏移。
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):檢定 6 用於檢測製程中的小幅偏移。
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):檢定 7 用於識別可能被誤解為受控良好的變異模式。該檢定可檢測過寬的管制界限,這通常由分層資料引起。當每個子群組內存在系統性變異來源,使管制界限顯得比應有的範圍更寬時,就會出現分層資料。
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):檢定 8 用於檢測混合模式。在混合模式中,點往往遠離中心線,而落在管制界限附近。
- Download as Excel: 以 Excel 格式顯示結果,便於編輯,並可透過 load file 選項重新載入以進行計算。
Xbar-R 管制圖公式
本節介紹 Xbar 圖和 R 圖管制界限的計算方法。首先,請注意下文計算中所用術語的說明。
術語說明
x_{ij}
第 j個 觀測值,位於第 i個 子群組中
n_i
子群組 i 中的觀測值個數
\sum x
所有單一觀測值之和
\sum n
觀測值總數
μ
製程平均
k
檢定 1 的參數(預設值為 3)
σ
製程標準差
d_2 (.)
與括號中指定值對應的無偏化常數 d2 的值
d_3 (.)
與括號中指定值對應的無偏化常數 d3 的值
r_i
子群組 i 的全距
m
子群組數
\overline x_i
子群組 i 的平均值
µ_ν
各子群組變異數的平均值
c_4 (.)
與括號中指定值對應的無偏化常數 c4 的值
c_5 (.)
與括號中指定值對應的無偏化常數 c5 的值
Γ()
伽瑪函數
Xbar 圖公式
- 描點:每個描點 \overline x_i 表示子群組 i 中觀測值的平均值。
\overline x_i = \frac{\sum\limits_{j=1}^{n_i} x_{ij}}{n_i}
- 中心線:中心線表示製程平均(µ)。
\overline{\overline{X}} = \frac{∑x}{∑n}
- 管制界限:
- 管制下限:每個子群組 i 的管制下限值計算如下:
LCL_i= µ- \frac{kσ}{√(n_i )}
- 管制上限:每個子群組 i 的管制上限值計算如下:
- 管制上限:每個子群組 i 的管制上限值計算如下:
UCL_i= µ+ \frac{kσ}{√(n_i )}
R 圖公式
- 描點:每個描點 r_i 表示子群組 i 的全距。
- 中心線:每個子群組的中心線值 \overline R_i 計算如下:
\overline R_i= d_2(n_i) × σ
- 管制界限:
- 管制下限:每個子群組 i 的管制下限值等於以下兩者中較大者:
LCL_i= [d_2(n_i) × σ] - [kσ×d_3(n_i)]
或
LCL_i= 0
- 管制上限:每個子群組 i 的管制上限值計算如下:
UCL_i= [d_2(n_i) × σ] + [kσ×d_3(n_i)]
西格瑪(組內標準差)的估計公式
- 很多時候,人們會誤以為上述計算中所用的 σ 是可以用標準電子表格計算得到的通常的樣本標準差或母體標準差。然而請注意,它是一個估計的標準差,其依據的原則是:我們只需使用製程固有的標準差,而需要排除組間變異。估計組內變異有兩種常用方法。
- 使用 Rbar 法:利用各子群組的全距 r_i 計算 S_r,它是 σ的無偏估計量:
S_r = \frac{\sum\limits_{i}^{} (\frac{f_i r_i}{d_2 (n_i)})}{\sum\limits_{i}^{} {f_i}}
其中
f_i = \frac{[d_2 (n_i)]^2}{[d_3 (n_i)]^2}
當子群組大小恆定時,公式簡化為:
S_r = \frac{\overline R}{d_2 (n_i)}
其中
\overline R = \frac{\sum r_i}{m}
- 使用合併標準差法:合併標準差(Sp)由以下公式給出。
S_p = \sqrt\frac{\sum\limits_{i}^{} \sum\limits_{j}^{} (x_{ij}-\overline x_i)^2 }{\sum\limits_{i}^{} (n_{i}-1)}
當子群組大小恆定時,Sp 也可按以下方式計算:
S_p = \sqrt µ_ν
無偏化常數公式
- 上述公式中使用的無偏化常數通常取自標準統計表。不過,也可以使用以下公式計算無偏化常數的值。
- d_2 ():對於 N 為 51 到 100 的值,對 d2(N) 使用以下近似公式:
d_2 (N) = 3.4873 + 0.0250141 × N - 0.00009823 × N^2
- d_3 () 和 d_4 ():對於 N 為 26 到 100 的值,對 d3(N) 和 d4(N) 使用以下近似公式:
d_3 (N) = 0.80818 - 0.0051871 × N + 0.00005098×N^2 - 0.00000019 × N^3
d_4 (N) = 2.88606 + 0.051313 × N - 0.00049243×N^2 + 0.00000188 × N^3
- c_4 () 和 c_5 ():
c_4 (N) = {\sqrt \frac {2}{N-1}}\frac{Γ\frac{N}{2}}{Γ\frac{N-1}{2}}
c_5 (N) = \sqrt {1 - c_4(N)^2}
常見問題
什麼是 Xbar-R 管制圖?
Xbar-R 管制圖是一對用於按固定時間間隔以子群組收集的連續資料的管制圖。Xbar 圖監控製程平均並檢測其偏移,R 圖則利用各子群組的全距監控製程變異。兩者結合,可顯示製程隨時間是否穩定。
什麼情況下應使用 Xbar-R 管制圖而不是 Xbar-S 管制圖?
當子群組大小大於 1 且不超過 8 時,使用 Xbar-R 管制圖。子群組包含 9 個或以上觀測值時,使用 Xbar-S 管制圖。沒有子群組時使用 I-MR 管制圖;對於不合格品數或缺陷數,使用 P 管制圖或 U 管制圖等計數型管制圖。
Xbar-R 管制界限如何計算?
在 Xbar 圖上,每個子群組的管制界限為製程平均加減 k 乘以西格瑪除以子群組大小的平方根,k 預設為 3。在 R 圖上,中心線為 d2 乘以西格瑪,管制界限為 d2 乘以西格瑪加減 k 乘以西格瑪再乘以 d3,管制下限不低於零。
Xbar-R 管制圖的西格瑪如何估計?
西格瑪是組內標準差,而不是普通的樣本標準差,因此不包含組間變異。使用 Rbar 法且子群組大小恆定時,西格瑪為平均全距除以 d2。合併標準差法則改用各子群組變異數的加權平均。