
Attribuut-meetmiddelonderzoek (Attribute Gauge Study)
Het attribuut-meetmiddelonderzoek evalueert een go/no-go-meetmiddel nabij een specificatiegrens. Onderdelen waarvan de referentiewaarden met een variabel meetmiddel zijn gemeten, worden elk vele malen getest, gewoonlijk 20, en hun aantal acceptaties wordt vastgelegd. Een prestatiecurve van het meetmiddel geeft de bias, de afwijking van het 50%-acceptatiepunt ten opzichte van de grens, getoetst met een t-toets, en de herhaalbaarheid. Invoer zijn onderdeelnummer, referentiewaarde, acceptaties, trials en de grens.
Laatst beoordeeld
Belangrijkste conclusie
Een attribuut-meetmiddelonderzoek (AIAG, analytische methode) schat de bias en herhaalbaarheid van een go/no-go-meetmiddel door onderdelen met bekende referentiewaarde vaak te testen en hun acceptatiegraad aan die waarden te relateren.
Op deze pagina
- Wat is een attribuut-meetmiddelonderzoek?
- Wanneer gebruikt u een attribuut-meetmiddelonderzoek?
- Richtlijnen voor correct gebruik van een attribuut-meetmiddelonderzoek
- Alternatieven: wanneer u een attribuut-meetmiddelonderzoek niet gebruikt
- Voorbeeld van een attribuut-meetmiddelonderzoek
- Zo voert u een attribuut-meetmiddelonderzoek uit
Wat is een attribuut-meetmiddelonderzoek?
Een attribuut-meetmiddelonderzoek (Attribute Gauge Study, de analytische methode uit het AIAG MSA-handboek) evalueert de bias en herhaalbaarheid van een attribuutmeetsysteem (go/no-go). Onderdelen met bekende referentiewaarden rond een specificatiegrens worden elk vele malen getest, gewoonlijk 20, en het aantal acceptaties van elk onderdeel wordt vastgelegd. Het beantwoordt twee vragen: ligt het schakelpunt van het meetmiddel ten opzichte van de specificatiegrens verschoven (bias)? En hoe breed is het bereik van referentiewaarden waarbinnen het meetmiddel inconsistente accepteer-/afkeurbeslissingen geeft (herhaalbaarheid)?
Het onderzoek zet de acceptatiekans van elk onderdeel om in een normale z-score en fit een rechte lijn van deze z-scores tegen de referentiewaarden (de prestatiecurve van het meetmiddel, gage performance curve). De bias is het verschil tussen de grens en de referentiewaarde waarbij de acceptatiekans 0.5 is, en de herhaalbaarheid is de breedte van het bereik van referentiewaarden tussen 0.5% en 99.5% acceptatie, gedeeld door 1.08. Een t-toets controleert of de bias significant van nul verschilt.
Eenvoudige definitie: Een onderzoek waarbij onderdelen van bekende maat vele malen op een go/no-go-meetmiddel worden getest om te bepalen hoe ver het schakelpunt van het meetmiddel van de specificatiegrens ligt (bias) en hoeveel de beslissingen nabij die grens variëren (herhaalbaarheid).
Wanneer gebruikt u een attribuut-meetmiddelonderzoek?
- Gebruik het wanneer uw meetmiddel accepteer-/afkeuruitkomsten (go/no-go) geeft, maar de referentiewaarde van elk onderdeel in het onderzoek met een variabel meetmiddel kan worden gemeten.
- Gebruik het bij het valideren of kwalificeren van een inspectieproces voordat u het in volledige productie inzet.
- Gebruik het wanneer er twijfel is of het meetmiddel onderdelen nabij de specificatiegrens inconsistent of met een systematische afwijking accepteert of afkeurt.
- Gebruik het als onderdeel van een audit van het kwaliteitsmanagementsysteem of een registratiedossier waarvoor gedocumenteerd bewijs van de capabiliteit van het inspectiesysteem vereist is.
Richtlijnen voor correct gebruik van een attribuut-meetmiddelonderzoek
- Kies onderdelen waarvan de referentiewaarden het gebied rond de grens bestrijken, zodat het kleinste onderdeel nooit wordt geaccepteerd, het grootste altijd wordt geaccepteerd en de onderdelen daartussen slechts soms worden geaccepteerd.
- Gebruik de AIAG-opzet van 20 trials per onderdeel, met 6 onderdelen die tussen 1 en 19 keer worden geaccepteerd; de AIAG-t-toets voor bias wordt alleen voor deze opzet gerapporteerd.
- Meet vóór het onderzoek de referentiewaarde van elk onderdeel met een variabel meetmiddel waarvan de meetfout klein is ten opzichte van de tolerantie.
- Test de onderdelen in willekeurige volgorde, zodat de beslissing van het meetmiddel over een onderdeel niet wordt beïnvloed door de testvolgorde.
- Als de bias significant is of de herhaalbaarheid groot is ten opzichte van de tolerantie, onderzoek en verbeter dan het meetmiddel voordat u erop vertrouwt.
Alternatieven: wanneer u een attribuut-meetmiddelonderzoek niet gebruikt
- Als de meetuitkomst continu en numeriekis, gebruik dan in plaats daarvan Crossed Gage R&R ; die geeft een completere en kwantitatieve beoordeling van de capabiliteit van het meetsysteem.
- Als u wilt beoordelen hoe consistent beoordelaars items subjectief classificeren (bijvoorbeeld bij visuele inspectie), gebruik dan in plaats daarvan Attribute Agreement Analysis met kappa-statistieken.
- Als u de omvang van de meetfout numeriek wilt kwantificeren (bijv. in millimeter of gram), gebruik dan Gage R&R met continue gegevens
Voorbeeld van een attribuut-meetmiddelonderzoek
Een productie-ingenieur evalueert een geautomatiseerd attribuutmeetsysteem dat wordt gebruikt om bouten te accepteren of af te keuren. De ingenieur selecteert 10 onderdelen met bekende referentiewaarden en test elk onderdeel 20 keer op een go/no-go-meetmiddel, waarbij het aantal acceptaties per onderdeel wordt vastgelegd. De ingenieur voert een attribuut-meetmiddelonderzoek uit om de bias en herhaalbaarheid van het systeem te analyseren en te beslissen of verbeteringen aan het meetsysteem nodig zijn. De gespecificeerde tolerantiegrenzen van het systeem zijn vastgesteld op een ondergrens van -0.020 en een bovengrens van 0.020. De volgende stappen:
- De benodigde gegevens verzameld.
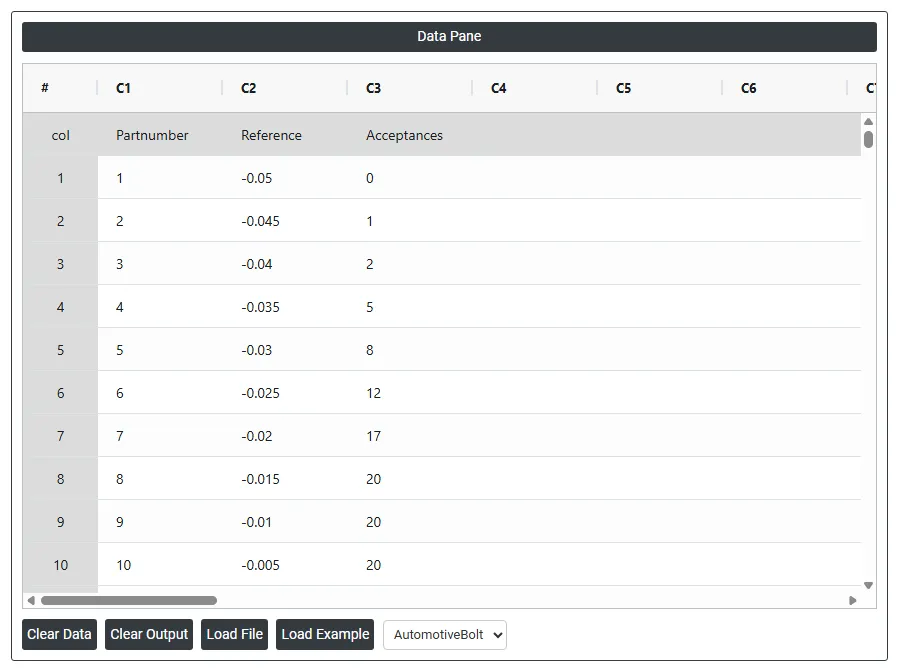
- Nu de gegevens geanalyseerd in Zometric Statistical Software op https://statsai.zometric.com/.
- Om Attribute Gauge Study te vinden, kies Statistical module> Measurement System Analysis>Attribute Gauge Study.
- In de tool worden de gegevens samen met andere invoer als volgt ingevoerd:
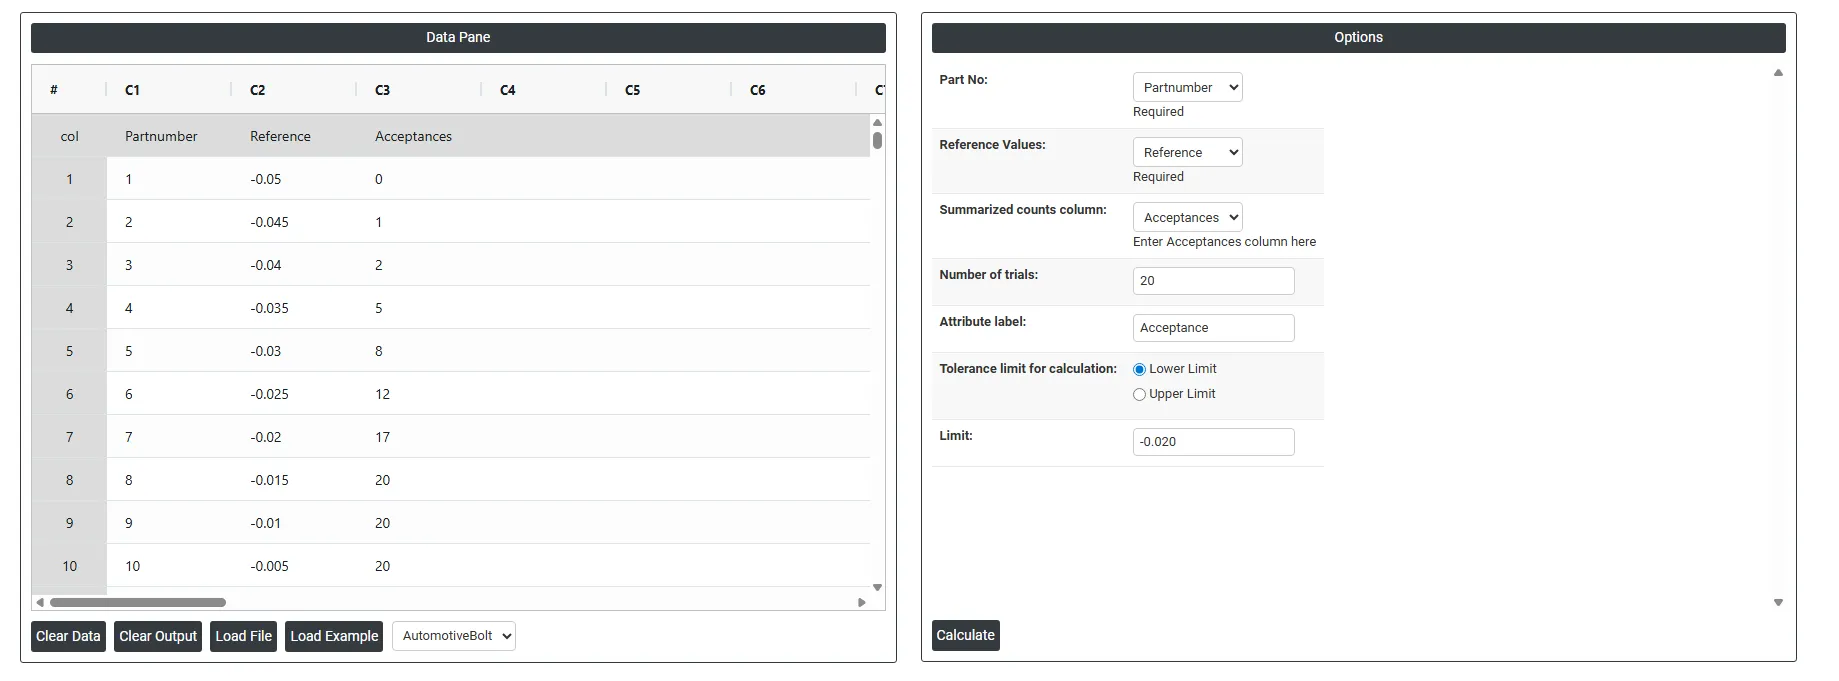
5. Na gebruik van bovengenoemde tool is de uitvoer als volgt verkregen:
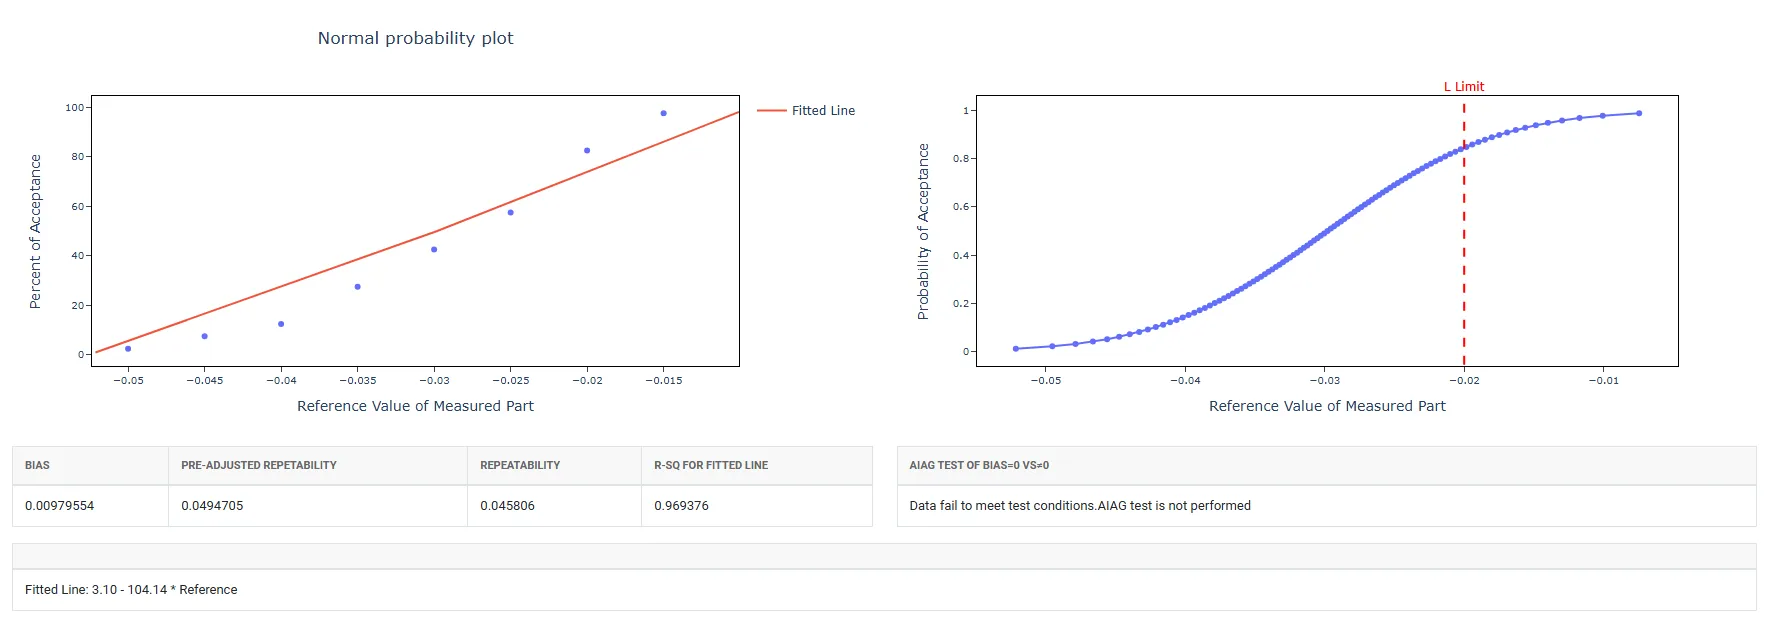
Zo voert u een attribuut-meetmiddelonderzoek uit
De handleiding is als volgt:
- Log in bij Zometric Statistical Software op https://statsai.zometric.com/
- Kies op de startpagina Statistical Tool> Measurement System Analysis >Attribute Gauge Study
- Werk vervolgens de gegevens handmatig bij, of kopieer (Ctrl+C) de gegevens volledig uit een Excel-blad en plak (Ctrl+V) ze hier.
- Vul de vereiste opties in.
- Klik ten slotte onderaan de pagina op Calculate en u krijgt de gewenste resultaten.
In het dashboard van Attribute Gauge Study is het venster in twee delen verdeeld.
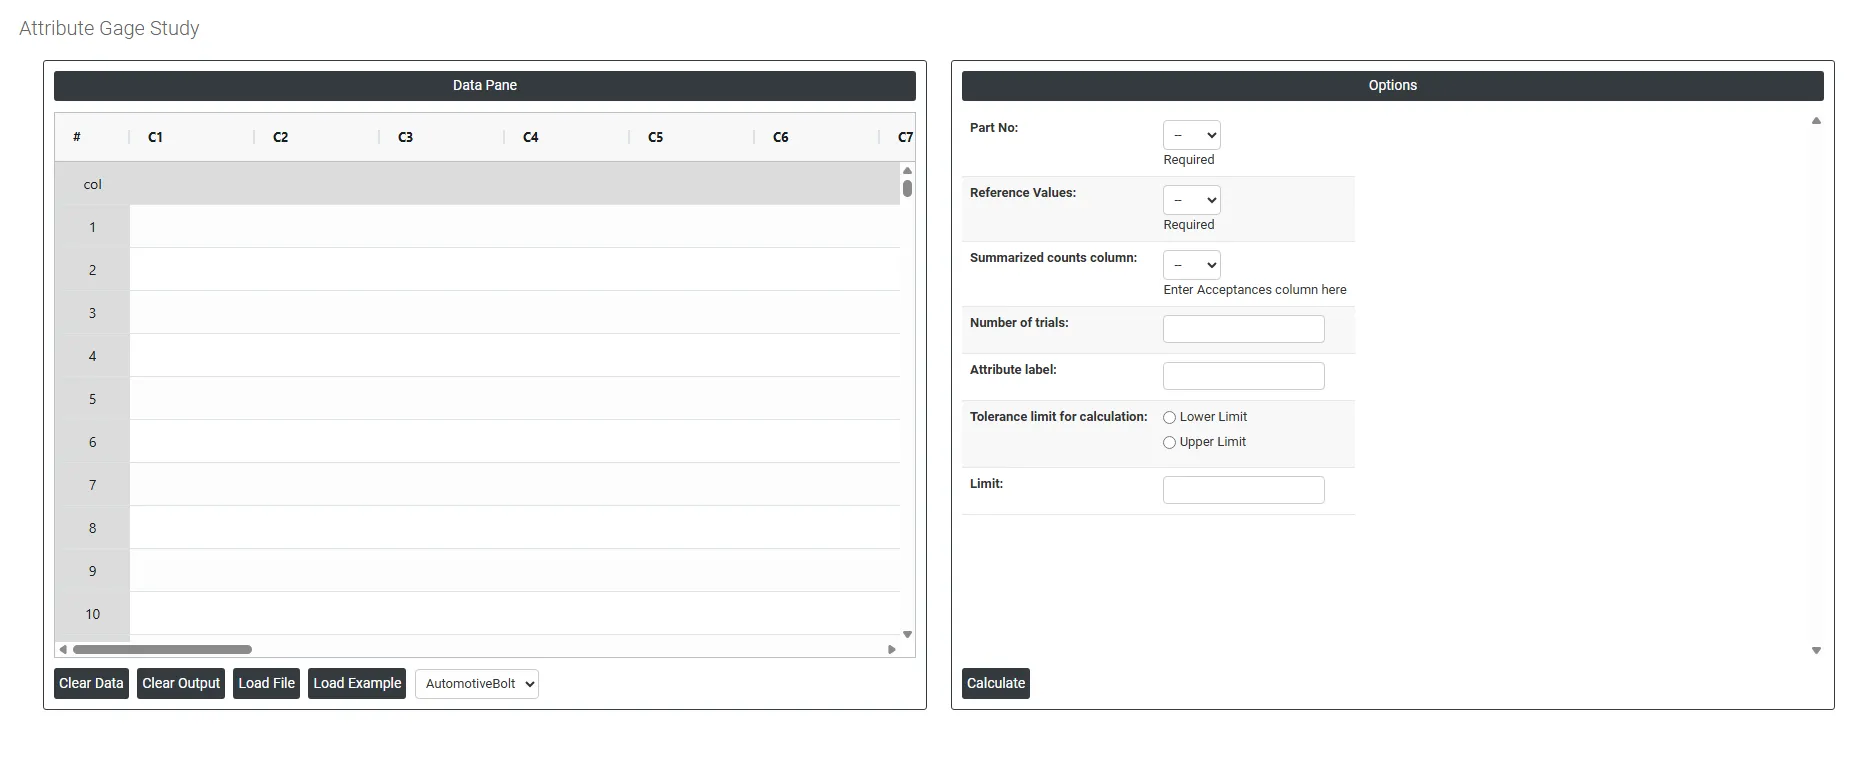
Links bevindt zich de Data Pane. In de Data Pane vormt elke rij één subgroep. U kunt gegevens handmatig invoeren of de gegevens volledig uit een Excel-blad kopiëren (Ctrl+C) en hier plakken (Ctrl+V).
Load example: Er worden voorbeeldgegevens geladen.
Load File: Hiermee laadt u Excel-gegevens rechtstreeks.
Aan de rechterkant zijn veel opties beschikbaar:
- Part No: Selecteer de kolom met de unieke identificatie van elk onderdeel of elke steekproef in het onderzoek, zoals een onderdeelnummer, serienummer of monstercode. Dit is een verplicht veld. Het koppelt elk meetresultaat aan het specifieke onderdeel waartoe het behoort, zodat de analyse kan volgen hoe consistent elk onderdeel over meerdere trials wordt geclassificeerd.
- Reference Values: Selecteer de kolom met de bekende referentiewaarde van elk onderdeel, dat wil zeggen de werkelijke maat, vóór het onderzoek met een variabel meetmiddel gemeten. Dit is een verplicht veld. De analyse relateert de acceptatiekans van elk onderdeel aan de referentiewaarde om de bias en herhaalbaarheid van het meetmiddel te schatten.
- Summarized Counts Column (Acceptances): Selecteer de kolom met het aantal keren dat elk onderdeel over alle trials is geaccepteerd. In plaats van elke afzonderlijke trialbeslissing als aparte rij in te voeren, legt dit samengevatte formaat het totale aantal acceptaties per onderdeel vast; bij 20 trials betekent een waarde van 20 bijvoorbeeld dat het onderdeel in elke trial is geaccepteerd, terwijl een waarde van 5 betekent dat het 5 keer van de 20 is geaccepteerd.
- Number of Trials: Voer in hoe vaak elk onderdeel is getest. Deze waarde wordt samen met het aantal acceptaties gebruikt om de acceptatiekans van elk onderdeel te berekenen. De analytische AIAG-methode gebruikt 20 trials per onderdeel.
- Attribute Label: Voer een beschrijvend label in voor de attribuutuitkomst die wordt geïnspecteerd, bijvoorbeeld "Accept", "Pass", "Conforming" of "Good". Dit label verschijnt in de analyse-uitvoer en de grafieken, zodat de resultaten gemakkelijker te lezen en te interpreteren zijn. Een betekenisvol label in plaats van een standaardnummer zorgt ervoor dat het rapport duidelijk en voor zichzelf sprekend is voor iedereen die het beoordeelt.
- Tolerance Limit for Calculation: Bepaalt tegen welke specificatiegrens, de onder- of de bovengrens, de beslissing van het meetmiddel wordt geëvalueerd. Deze instelling bepaalt rechtstreeks hoe grensgevallen nabij de specificatierand in de analyse worden behandeld. Er zijn twee opties:
- Lower Limit : alleen de onderste specificatiegrens wordt gebruikt om onderdelen te classificeren. Selecteer dit wanneer het kwaliteitsprobleem is dat metingen niet onder een minimaal aanvaardbare waarde mogen komen, bijvoorbeeld minimale sterkte, minimale coatingdikte of minimaal vulgewicht.
- Upper Limit : alleen de bovenste specificatiegrens wordt gebruikt om onderdelen te classificeren. Selecteer dit wanneer het kwaliteitsprobleem is dat metingen een maximaal aanvaardbare waarde niet mogen overschrijden, bijvoorbeeld maximaal verontreinigingsniveau, maximale afmeting of maximaal gewicht.
- Limit: Voer de numerieke waarde in van de hierboven gekozen specificatiegrens, afhankelijk van uw keuze de onder- of de bovengrens. Deze waarde bepaalt het exacte afkappunt waarmee wordt vastgesteld of elk onderdeel in de referentiestandaard als aanvaardbaar of niet aanvaardbaar wordt geclassificeerd. Een nauwkeurige grens is cruciaal, omdat de hele nauwkeurigheidsbeoordeling van het attribuut-meetmiddelonderzoek is gebaseerd op het vergelijken van beslissingen van beoordelaars met deze grens.
Veelgestelde vragen
Wat is een attribuut-meetmiddelonderzoek?
Een attribuut-meetmiddelonderzoek, de analytische methode uit het AIAG MSA-handboek, evalueert de bias en herhaalbaarheid van een attribuutmeetsysteem (go/no-go). Onderdelen met bekende referentiewaarden rond een specificatiegrens worden elk vele malen getest en de acceptaties worden vastgelegd, om te bepalen of het schakelpunt van het meetmiddel ten opzichte van de grens verschoven is en hoe inconsistent de beslissingen daarnabij zijn.
Hoe worden bias en herhaalbaarheid berekend in een attribuut-meetmiddelonderzoek?
De acceptatiekans van elk onderdeel wordt omgezet in een normale z-score en een rechte lijn van deze z-scores wordt tegen de referentiewaarden gefit, wat de prestatiecurve van het meetmiddel oplevert. De bias is het verschil tussen de grens en de referentiewaarde waarbij de acceptatiekans 0.5 is. De herhaalbaarheid is de breedte van het bereik van referentiewaarden tussen 0.5% en 99.5% acceptatie, gedeeld door 1.08.
Hoeveel onderdelen en trials hebt u nodig voor een attribuut-meetmiddelonderzoek?
De AIAG-opzet gebruikt 20 trials per onderdeel, met 6 onderdelen die tussen 1 en 19 keer worden geaccepteerd; de AIAG-t-toets voor bias wordt alleen voor deze opzet gerapporteerd. Kies onderdelen die de grens overspannen, zodat het kleinste nooit en het grootste altijd wordt geaccepteerd, meet vooraf elke referentiewaarde met een variabel meetmiddel en test de onderdelen in willekeurige volgorde.
Wanneer gebruikt u in plaats daarvan attribuut-overeenstemmingsanalyse of Gage R&R?
Als u wilt beoordelen hoe consistent beoordelaars items subjectief classificeren, bijvoorbeeld bij visuele inspectie, gebruik dan Attribute Agreement Analysis met kappa-statistieken. Als de meetuitkomst continu en numeriek is, gebruik dan Crossed Gage R&R, die een completere, kwantitatieve beoordeling geeft en de meetfout uitdrukt in eenheden zoals millimeter of gram.