
Procescapabiliteit tussen/binnen (Between/Within)
Capabiliteit tussen/binnen is bedoeld voor gegevens in subgroepen waarvan de gemiddelden kunnen verlopen, bijvoorbeeld van uur tot uur. De tool schat de standaardafwijking binnen subgroepen, tussen subgroepen en gecombineerd tussen/binnen. Cp, Cpk en CCpk gebruiken de sigma tussen/binnen; Pp en Ppk de totale standaardafwijking van de steekproef; Cpm komt erbij als een doelwaarde is opgegeven. De uitvoer bevat deze indices, Z-waarden, PPM en een histogram met een gefitte normale curve.
Laatst beoordeeld
Belangrijkste conclusie
Procescapabiliteit tussen/binnen scheidt de variatie tussen subgroepen van die binnen subgroepen en rapporteert Cp/Cpk op basis van de gecombineerde standaardafwijking tussen/binnen, naast de totale Pp/Ppk.
Op deze pagina
Doel
Between/Within Process Capability levert één capabiliteitsrapport dat de twee bronnen van variatie in elk proces met subgroepen scheidt: variatie TUSSEN subgroepen (drift van ploeg tot ploeg of van uur tot uur) en variatie BINNEN een subgroep (kortetermijnruis van machine of meting). Het rapporteert zowel een capabiliteit tussen/binnen (de Cp/Cpk-familie, op basis van de gecombineerde standaardafwijking tussen en binnen subgroepen) als een totale capabiliteit (de Pp/Ppk-familie), naast elkaar. Het is de zelfstandige tegenhanger van het paneel “Between/Within” in een volledige capability sixpack, voor gebruikers die alleen de indices en het histogram willen, zonder de bijbehorende regelkaarten.
Belangrijkste mogelijkheden
- Accepteert ofwel meerdere replicaatkolommen (één kolom per replicaatmeting binnen een subgroep) ofwel één responskolom met een expliciete subgroepgrootte.
- Optionele Factor-kolom om de capabiliteit tussen benoemde groepen (bijv. machine, lijn) te vergelijken vanuit één indeling met Response + Factor.
- Optionele modus “Compare selected columns as separate groups” om meerdere kolommen als onafhankelijke processen te analyseren in plaats van ze samen te voegen.
- Berekent zowel de capabiliteit Between/Within (Cp/Cpk) als Overall (Pp/Ppk) uit dezelfde dataset, plus Cpm wanneer een doelwaarde is opgegeven.
- Instelbare K-sigma-tolerantievermenigvuldiger en sigmaschatting op basis van de voortschrijdende spreidingsbreedte, consistent met de andere capabiliteitstools van de app.
Statistische methoden
De tool schat drie standaardafwijkingen uit de gegevens in subgroepen. σ_within is een gepoolde kortetermijnschatting over alle subgroepen (bij subgroepgrootte 1 de schatting via de gemiddelde voortschrijdende spreidingsbreedte MRbar/1.128; bij grotere subgroepen een schatting via de gepoolde standaardafwijking over de subgroepen). σ_xbar wordt geschat uit de voortschrijdende spreidingsbreedte van de subgroepgemiddelden (MRbar/d2, of een variant met de mediaan van de voortschrijdende spreidingsbreedte), en σ_between wordt daaruit afgeleid als σ_between = √(max(0, σ_xbar² − σ_within²/n)), waarbij n de subgroepgrootte is. Door deze te combineren ontstaat σ_between_within = √(σ_between² + σ_within²): de capabiliteitssigma “Potential” (binnen + tussen). Daarnaast is σ_overall de gewone standaardafwijking van de steekproef, rechtstreeks berekend over alle afzonderlijke waarnemingen rond het totaalgemiddelde: de sigma “Performance”.
De “Potential”-indices worden berekend met σ_between_within: Cp = (USL − LSL) / (K·σ_between_within), Cpu = (USL − x̄) / ((K/2)·σ_between_within), Cpl = (x̄ − LSL) / ((K/2)·σ_between_within) en Cpk = min(Cpu, Cpl), met de standaardconventie K = 6 (6-sigma) voor de tolerantie.
De “Performance”-indices (Pp, Ppu, Ppl, Ppk) gebruiken dezelfde formules met σ_overall in plaats van σ_between_within, in overeenstemming met de standaardterminologie van SQC (Montgomery, Introduction to Statistical Quality Control), terwijl de eigen ontleding tussen/binnen van deze tool beide voedt.
CCpk gebruikt dezelfde sigma tussen/binnen, maar meet vanaf de doelwaarde (Target) (of, als er geen Target is opgegeven, vanaf het midden van de specificatiegrenzen) in plaats van vanaf het procesgemiddelde: CCpk = min[(USL−Target)/((K/2)·σ_between_within), (Target−LSL)/((K/2)·σ_between_within)]. Dit is de capabiliteit die het proces zou hebben als het op de doelwaarde was gecentreerd, nuttig om het effect van de centrering te scheiden van het effect van de spreiding.
Wanneer een Target is opgegeven, wordt bovendien Cpm gerapporteerd: Cpm = min(USL − Target, Target − LSL) / ((K/2)·√(mean((x−Target)²))), met de gemiddelde kwadratische afwijking van de doelwaarde over alle afzonderlijke waarnemingen. Dit verlaagt de index bij een procesgemiddelde dat niet op de doelwaarde ligt, ook als het verder ruim binnen de specificatie valt.
Z.LSL en Z.USL (zowel Within als Overall) geven de gestandaardiseerde afstand tussen het procesgemiddelde en elke specificatiegrens, en de PPM-waarden combineren de verwachte staartkans van de gefitte normale verdeling voorbij elke specificatiegrens met het werkelijk waargenomen aantal waarden buiten specificatie in de ruwe gegevens.
Invoervelden en opties
Veld | Beschrijving |
|---|---|
Subgroup Columns | Selecteer 2 of meer replicaatkolommen (elk met één replicaatmeting binnen dezelfde subgroep), OF één kolom in combinatie met een expliciete Subgroup size hieronder. |
LSL / USL | Onderste en bovenste specificatiegrens voor de respons. |
Target | Optioneel. Indien opgegeven, wordt de Cpm-index aan het rapport toegevoegd. |
Subgroup size | Alleen vereist wanneer één Subgroup Column is geselecteerd, of wanneer “Compare selected columns as separate groups” is aangevinkt. Laat leeg wanneer meerdere replicaatkolommen zijn geselecteerd. |
Factor | Optioneel. Vergelijk de capabiliteit tussen benoemde groepen wanneer de gegevens bestaan uit één Response-kolom plus een Factor-kolom (één rij per meting). Vereist één Subgroup Column. |
Compare selected columns as separate groups | Wanneer 2 of meer Subgroup Columns zijn geselecteerd, wordt de capabiliteit voor elke kolom afzonderlijk berekend en naast elkaar vergeleken, in plaats van ze samen te voegen tot één proces. |
SD estimation method | Hoe de sigma tussen subgroepen wordt geschat uit de voortschrijdende spreidingsbreedte van de subgroepgemiddelden: “Average moving range” (standaard) of “Median moving range.” |
Length of moving range | Lengte van de voortschrijdende spreidingsbreedte die voor de SD-schatting wordt gebruikt; standaard 2. |
Tolerance (K) | Vermenigvuldigingsfactor voor sigma bij het bepalen van de capabiliteitstolerantieband; standaard 6 (standaard 6-sigma-capabiliteit). |
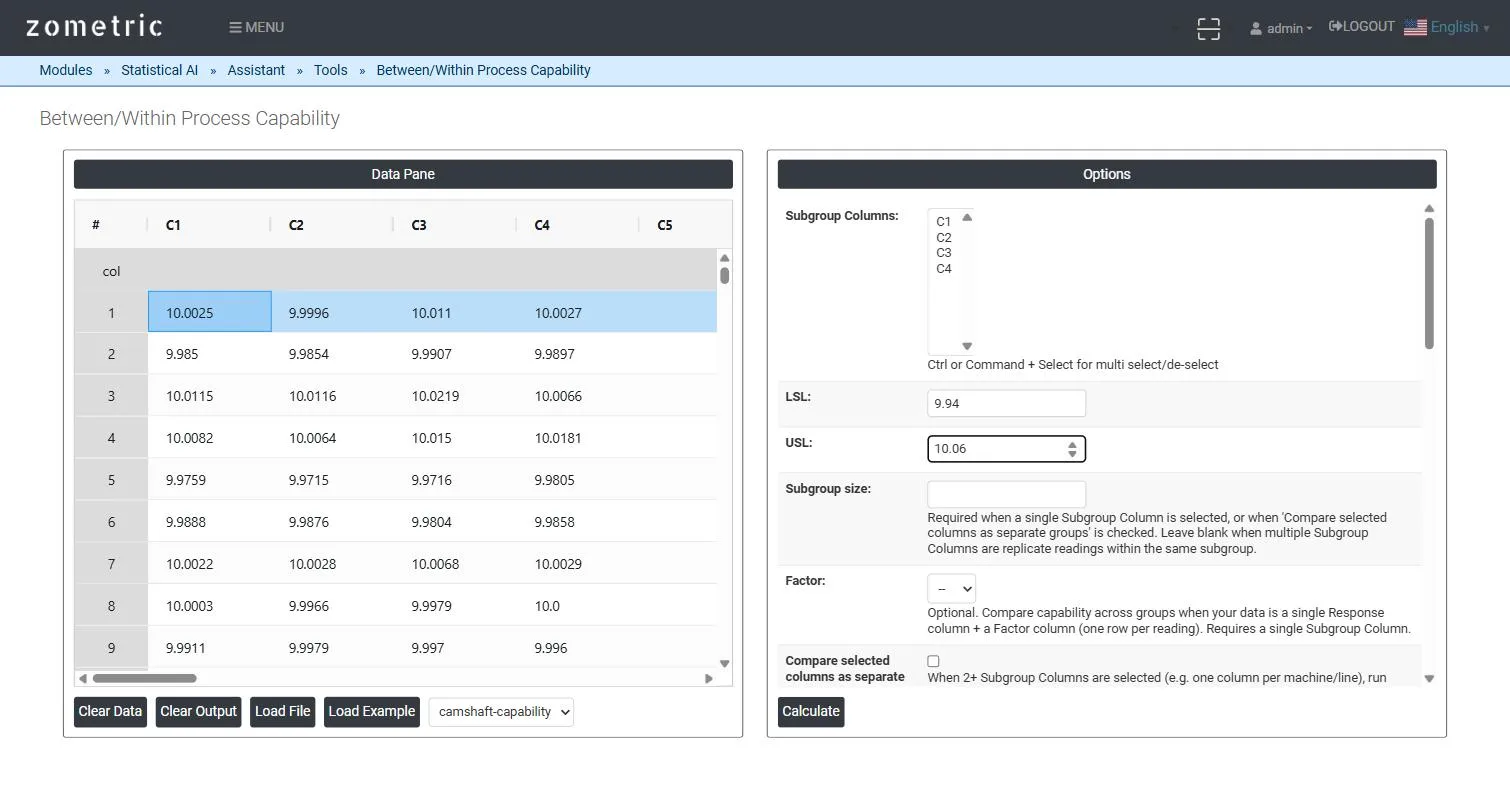
Figuur 1 — Data pane geladen met 20 subgroepen van 4 replicaatmetingen van de diameter, en het Options-paneel met Subgroup Columns C1–C4 geselecteerd en LSL/USL/Target ingevuld.
Beschrijving van de uitvoer
- Overzichtstabel van de velden: de LSL, Target en USL die voor de berekening zijn gebruikt.
- Indices Potential (Between/Within): StDev Within, StDev Between, Cp, Cpl, Cpu, Cpk, CCpk, Z.LSL Within, Z.USL Within. Cp, Cpl, Cpu, Cpk, CCpk en de Z-waarden in deze kolom worden berekend met StDev B/W.
- Indices Performance (Overall): StDev Overall, StDev B/W (de gecombineerde standaardafwijking tussen/binnen die voor de Cp/Cpk-familie wordt gebruikt), Pp, Ppl, Ppu, Ppk, Cpm, Z.LSL Overall, Z.USL Overall.
- Histogram: de samengevoegde verdeling van de respons met referentielijnen voor LSL/Target/USL en een daaroverheen gelegde gefitte normale dichtheidscurve.
- PDF-export van het volledige rapport via de knop Download as PDF.
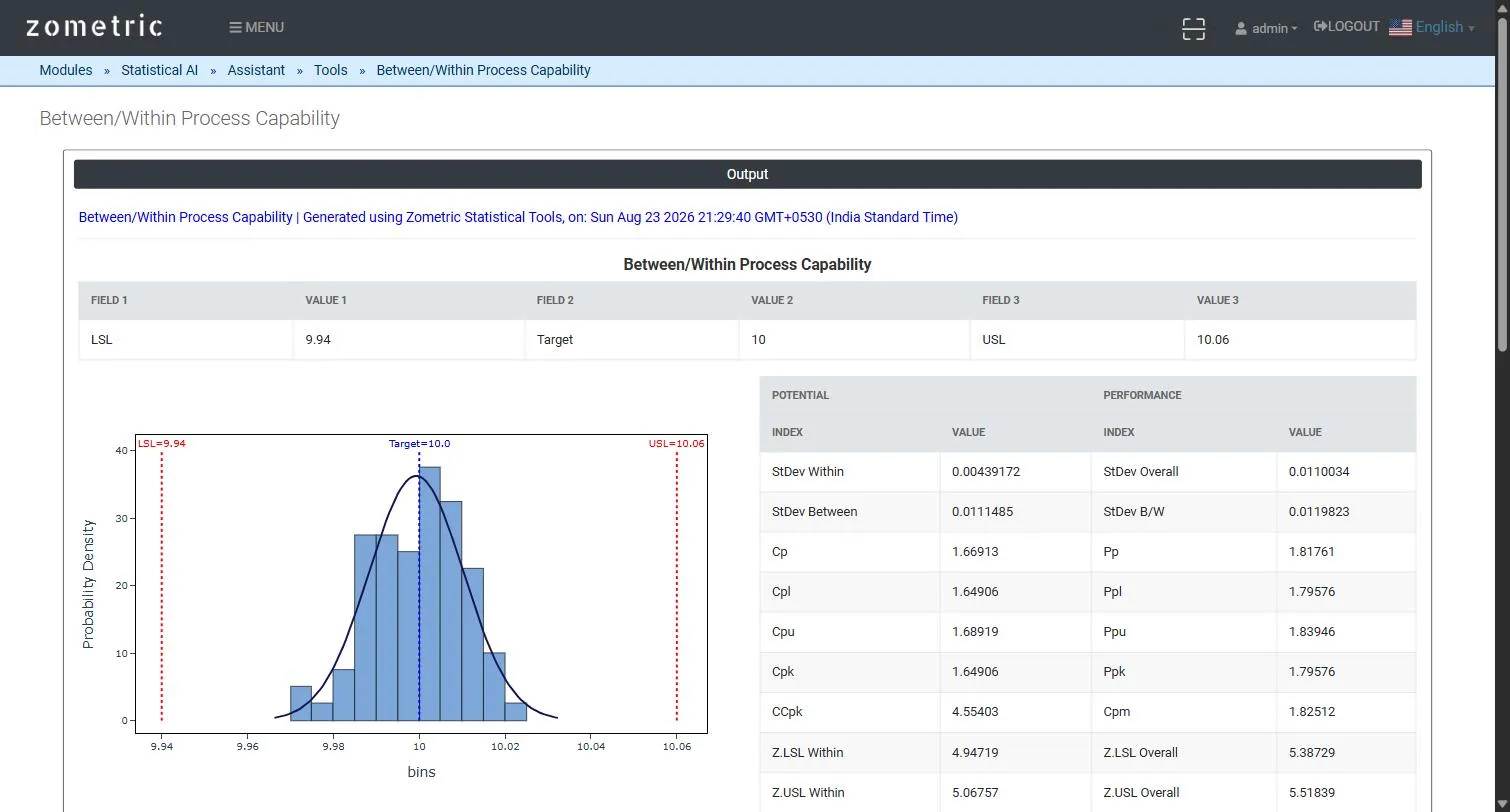
Figuur 2 — Uitvoerrapport: capabiliteitshistogram met referentielijnen voor LSL/Target/USL en gefitte normale curve, naast de tabellen met capabiliteitsindices Within (“Potential”) en Overall (“Performance”).
Uitgewerkt voorbeeld
Een CNC-lijn bewerkt de buitendiameter (mm) van een as. Elk uur neemt een operator 4 opeenvolgende onderdelen (een subgroep) en meet de diameter, wat over 20 uur 20 subgroepen van 4 replicaten oplevert (kolommen C1–C4). Met LSL = 9.94, USL = 10.06 en Target = 10.00 rapporteert de tool StDev Within ≈ 0.0044 en StDev Overall ≈ 0.0110. De totale spreiding is zichtbaar groter dan de spreiding binnen een uur, wat aangeeft dat het grootste deel van de procesvariatie voortkomt uit drift van uur tot uur en niet uit kortetermijnruis van de machine: precies het onderscheid dat deze tool zichtbaar moet maken. Cp en Cpk worden berekend uit StDev B/W en Pp en Ppk uit StDev Overall, zoals te zien in figuur 2.
Veelgestelde vragen
Wat is procescapabiliteit tussen/binnen?
Het is een capabiliteitsanalyse voor gegevens in subgroepen die twee bronnen van variatie scheidt: tussen subgroepen, zoals drift van ploeg tot ploeg of van uur tot uur, en binnen een subgroep, zoals kortetermijnruis van machine of meting. De analyse rapporteert de capabiliteit tussen/binnen (de Cp/Cpk-familie, op basis van de gecombineerde standaardafwijking tussen en binnen subgroepen) en de totale capabiliteit (de Pp/Ppk-familie) naast elkaar, plus een histogram.
Hoe wordt de standaardafwijking tussen subgroepen berekend?
Sigma binnen is een gepoolde kortetermijnschatting over de subgroepen. De sigma van de subgroepgemiddelden volgt uit hun voortschrijdende spreidingsbreedte, en sigma tussen is de wortel uit max(0, sigma_xbar in het kwadraat min sigma_within in het kwadraat / n), waarbij n de subgroepgrootte is. De sigma tussen/binnen is de wortel uit sigma_between in het kwadraat plus sigma_within in het kwadraat.
Wanneer gebruikt u capabiliteit tussen/binnen in plaats van normale capabiliteit?
Gebruik deze wanneer het proces in subgroepen is verdeeld en er werkelijke variatie tussen subgroepen kan zijn, zoals drift van uur tot uur, waardoor een sigma binnen subgroepen alleen de processpreiding zou onderschatten. Het is de zelfstandige versie van het paneel tussen/binnen in een capability sixpack, voor wanneer u de indices en het histogram wilt zonder de regelkaarten.
Wat is het verschil tussen Cpk, CCpk en Cpm in dit rapport?
Cpk gebruikt de sigma tussen/binnen en meet vanaf het procesgemiddelde. CCpk gebruikt dezelfde sigma, maar meet vanaf de doelwaarde (Target), of vanaf het midden van de specificatiegrenzen als er geen doelwaarde is opgegeven, en toont zo de capabiliteit als het proces gecentreerd zou zijn. Cpm, gerapporteerd wanneer een doelwaarde is ingevoerd, gebruikt de gemiddelde kwadratische afwijking van de doelwaarde en wordt dus lager wanneer het gemiddelde niet op de doelwaarde ligt.