
Binomiale capabiliteit
Binomiale capabiliteitsanalyse meet hoe goed een proces presteert wanneer elke gekeurde eenheid precies één van twee uitkomsten heeft doorgaans ingedeeld als conform of niet-conform, goed of fout, defect of niet-defect. Ze beoordeelt het aandeel defecte eenheden dat het proces produceert en bepaalt of dat aandeel laag genoeg is om aan een vastgesteld kwaliteitsdoel of een specificatie te voldoen.
Laatst beoordeeld
Belangrijkste conclusie
Binomiale capabiliteitsanalyse meet hoe goed een proces presteert wanneer elke gekeurde eenheid precies één van twee uitkomsten heeft, zoals conform of niet-conform, en of het defectpercentage aan een doel voldoet.
Op deze pagina
Wat is binomiale capabiliteit?
Binomiale capabiliteitsanalyse meet hoe goed een proces presteert wanneer elke gekeurde eenheid precies één van twee uitkomsten heeft doorgaans ingedeeld als conform of niet-conform, goed of fout, defect of niet-defect. Ze beoordeelt het aandeel defecte eenheden dat het proces produceert en bepaalt of dat aandeel laag genoeg is om aan een vastgesteld kwaliteitsdoel of een specificatie te voldoen.
Dit type capabiliteitsanalyse is gebaseerd op de binomiale verdeling, die wiskundig de kans modelleert op een vast aantal successen (of mislukkingen) in een reeks onafhankelijke pogingen. De belangrijkste gerapporteerde prestatiemaatstaven zijn de proportie defecte eenheden, het aantal defecte eenheden per miljoen (PPM) en het equivalente sigma-niveau wat een duidelijke, gestandaardiseerde maat geeft voor hoe ver het proces van nul defecten verwijderd is.
Eenvoudige definitie: Een capabiliteitsanalyse voor goed/fout-gegevens ze meet welk deel van uw output defect is en geeft aan of die proportie aan uw kwaliteitsnorm voldoet, uitgedrukt in PPM en sigma-niveau.
Wanneer gebruikt u binomiale capabiliteit?
- Gebruik deze analyse wanneer elke gekeurde eenheid in precies twee categorieën wordt ingedeeld — zoals goed/fout, goed/slecht, conform/niet-conform of aanwezig/afwezig.
- Gebruik deze analyse wanneer u in de tijd de proportie of het percentage defecte eenheden bewaakt dat een proces produceert.
- Gebruik deze analyse wanneer in elke subgroep een vast aantal eenheden wordt gekeurd , of wanneer de subgroepgrootte varieert en afzonderlijk wordt vastgelegd.
- Gebruik deze analyse wanneer de uitkomst van elke eenheid onafhankelijk is van alle andere eenheden — het resultaat van één keuring mag de volgende niet beïnvloeden.
- Gebruik deze analyse wanneer u een vastgestelde maximaal toelaatbare proportie defecte eenheden hebt om de prestatie aan te toetsen.
Richtlijnen voor correct gebruik van binomiale capabiliteit
- Controleer of elke eenheid werkelijk onafhankelijk als defect of niet-defect is ingedeeld — eenheden uit dezelfde batch of van dezelfde operator die gecorreleerd zijn, schenden de binomiale aanname en laten de capabiliteitsschattingen te hoog of te laag uitvallen.
- Zorg dat het proces stabiel en statistisch beheerst is voordat u de capabiliteit interpreteert — controleer de stabiliteit eerst met een P-kaart of een Laney P'-kaart.
- Verzamel gegevens van ten minste 25 subgroepen om een betrouwbare en stabiele schatting van de proportie defecte eenheden van het proces te krijgen.
- De subgroepgrootte moet groot genoeg zijn dat elke subgroep waarschijnlijk minstens enkele defecte eenheden bevat — extreem kleine subgroepen met een zeer laag defectpercentage geven instabiele schattingen.
- Belangrijke uitvoer is onder meer de proportie defecte eenheden, PPM defect en het sigma-niveau van het proces — vergelijk deze met uw kwaliteitsdoel of klanteis in plaats van met de gebruikelijke Cp/Cpk-richtwaarden.
- Als overdispersie wordt vastgesteld (meer variatie dan het binomiale model voorspelt), overweeg dan de Laney P'-kaart voor stabiliteitsbewaking te gebruiken en houd er rekening mee dat het binomiale model het proces mogelijk niet perfect beschrijft.
Alternatieven: wanneer u geen binomiale capabiliteit gebruikt
Situatie
Gebruik in plaats daarvan
Eén eenheid kan meerdere defecten hebben (niet alleen goed/fout)
Poisson-capabiliteitsanalyse
De gegevens zijn continue meetwaarden
Normale, niet-normale of niet-parametrische capabiliteitsanalyse
De respons heeft meer dan twee categorieën
Nominale of ordinale logistische analyse
Zeer kleine subgroepen met een defectpercentage bijna nul
Verzamel grotere subgroepen voordat u de capabiliteitsanalyse uitvoert
Bronnen van variatie tussen en binnen subgroepen moeten worden gescheiden
Capability Six Pack (Between/Within)
Voorbeeld van binomiale capabiliteit
De leidinggevende van een callcenter wil nagaan of het proces voor het beantwoorden van gesprekken onder controle is. De leidinggevende legt gedurende 21 dagen het totale aantal binnenkomende gesprekken en het aantal onbeantwoorde gesprekken vast. De volgende stappen zijn gezet:
- De benodigde gegevens verzameld.
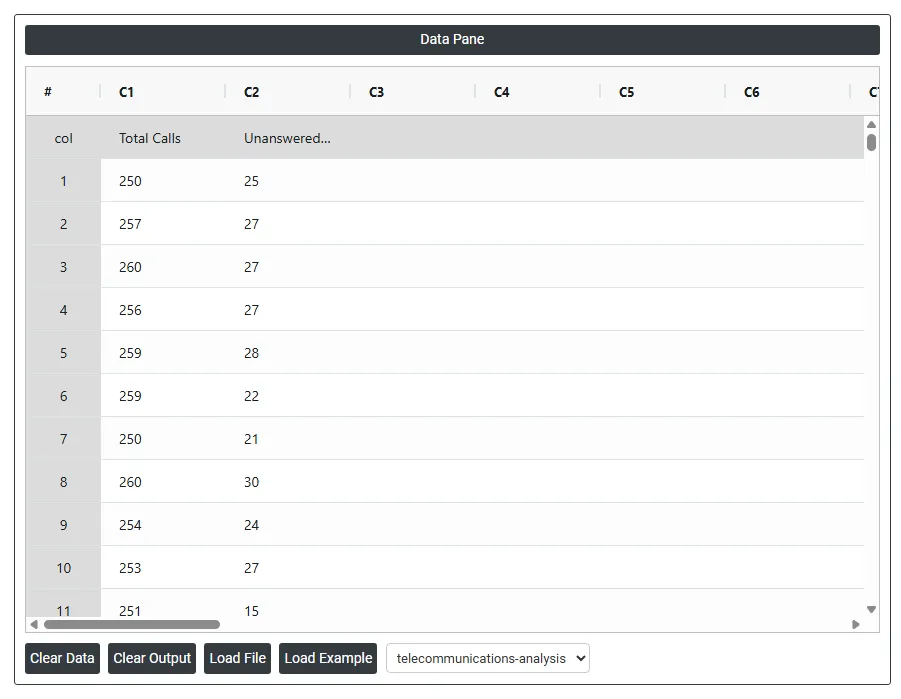
- Analyseer de gegevens nu in Zometric Statistical Software op https://statsai.zometric.com/.
- Om binomiale capabiliteit te vinden, kiest u Statistical module> Process Capability>Binomial Capability.
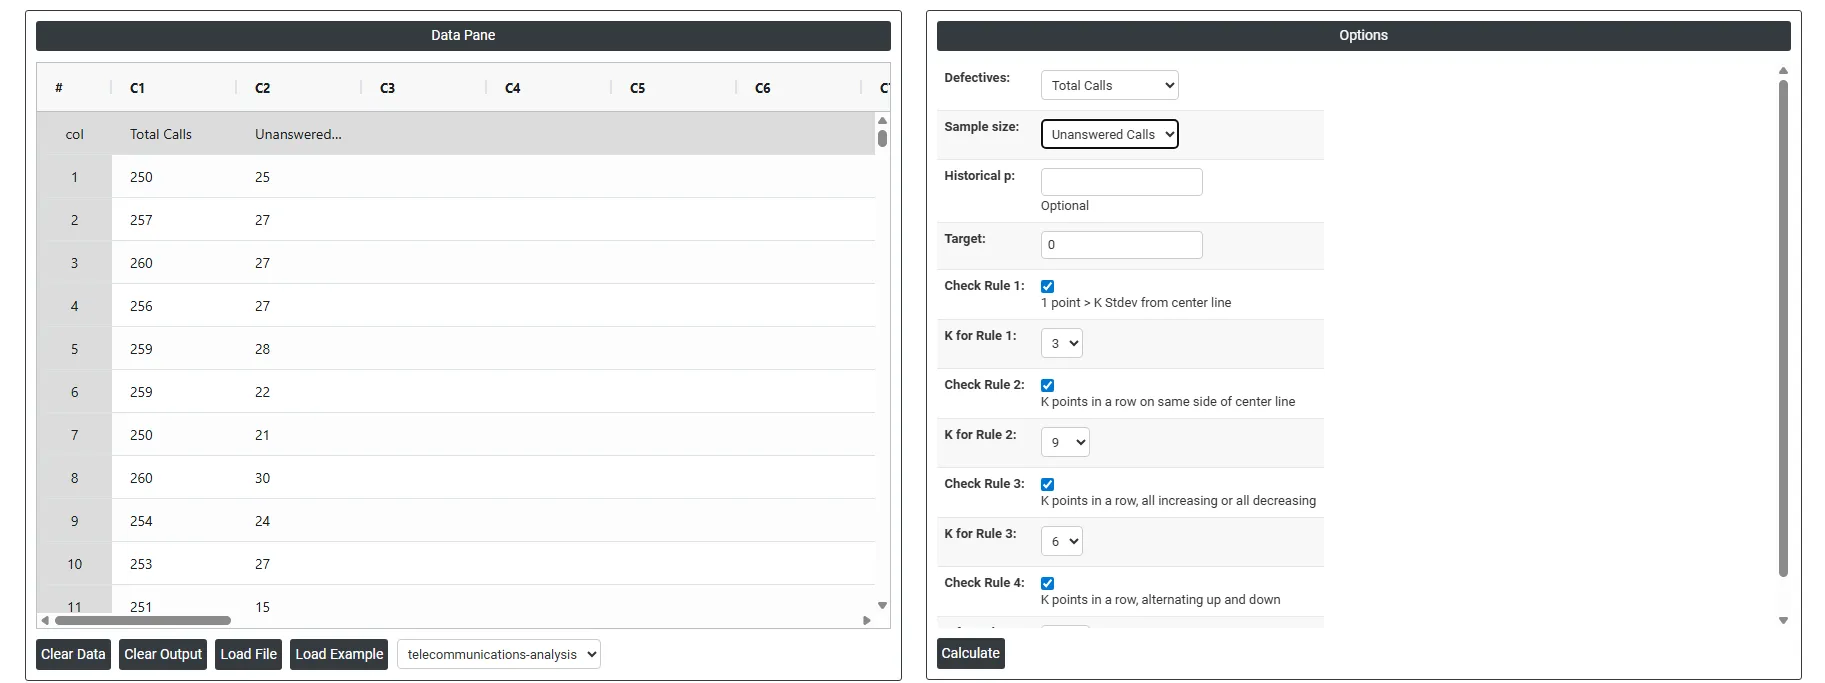
- Voer in de tool de gegevens en de overige invoer als volgt in:
- Na gebruik van de bovengenoemde tool wordt de uitvoer als volgt weergegeven:
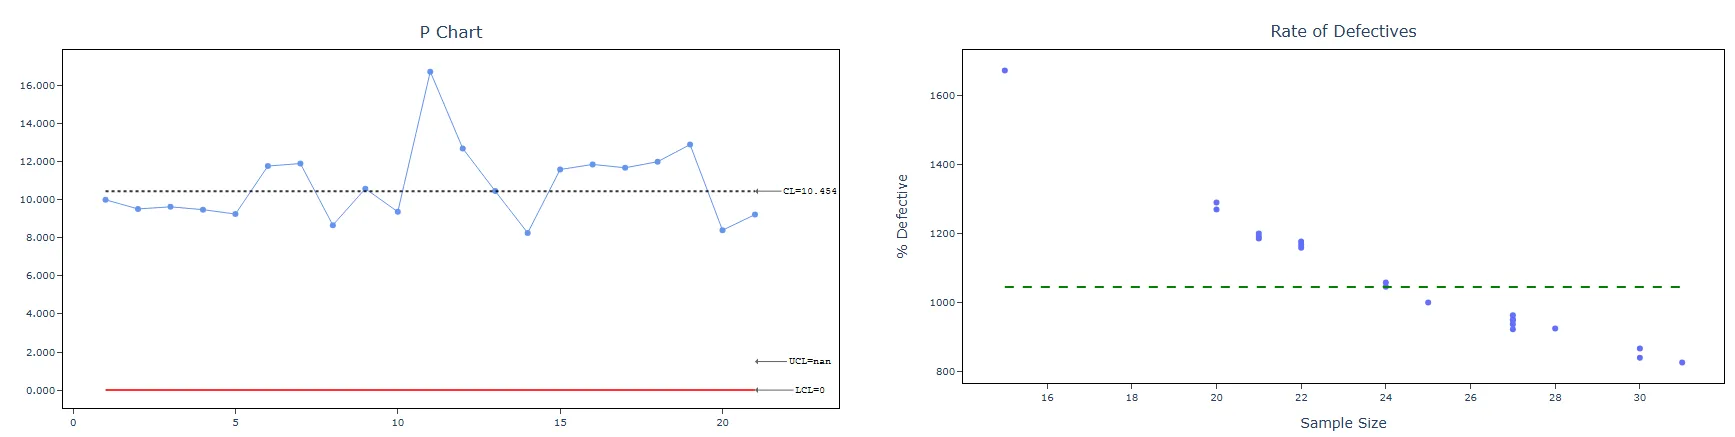
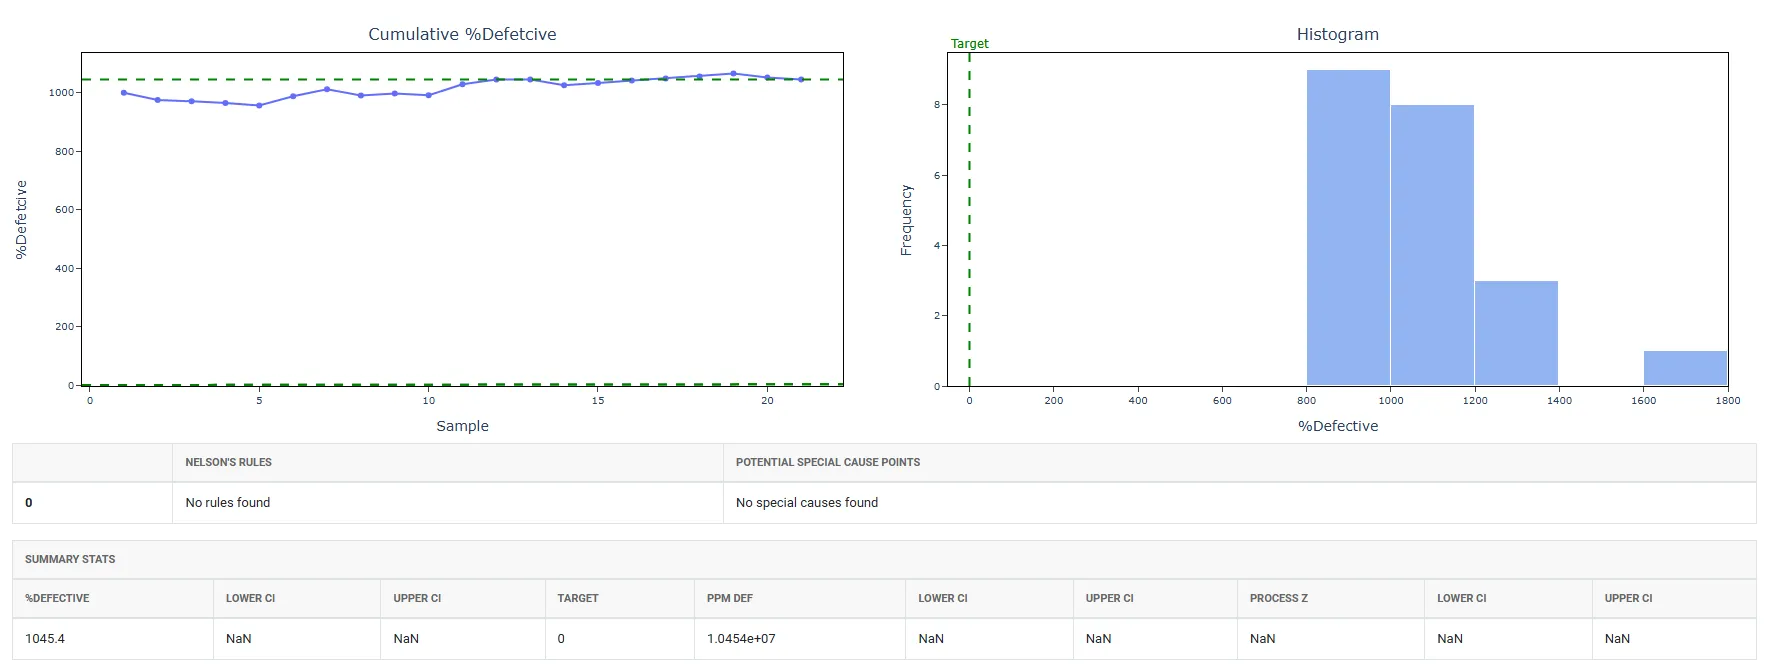
Zo voert u een binomiale capabiliteitsanalyse uit
De handleiding is als volgt:
- Meld u aan bij Zometric Statistical Software op https://statsai.zometric.com/
- Kies op de startpagina Statistical Tool> Process Capability >Binomial Capability .
- Werk vervolgens de gegevens handmatig bij, of kopieer (Ctrl+C) de gegevens volledig uit een Excel-blad en plak (Ctrl+V) ze hier.
- Vul de vereiste opties in.
- Klik ten slotte onderaan de pagina op Calculate en u krijgt de gewenste resultaten.
Op het dashboard van Binomial Capability is het venster in twee delen verdeeld.
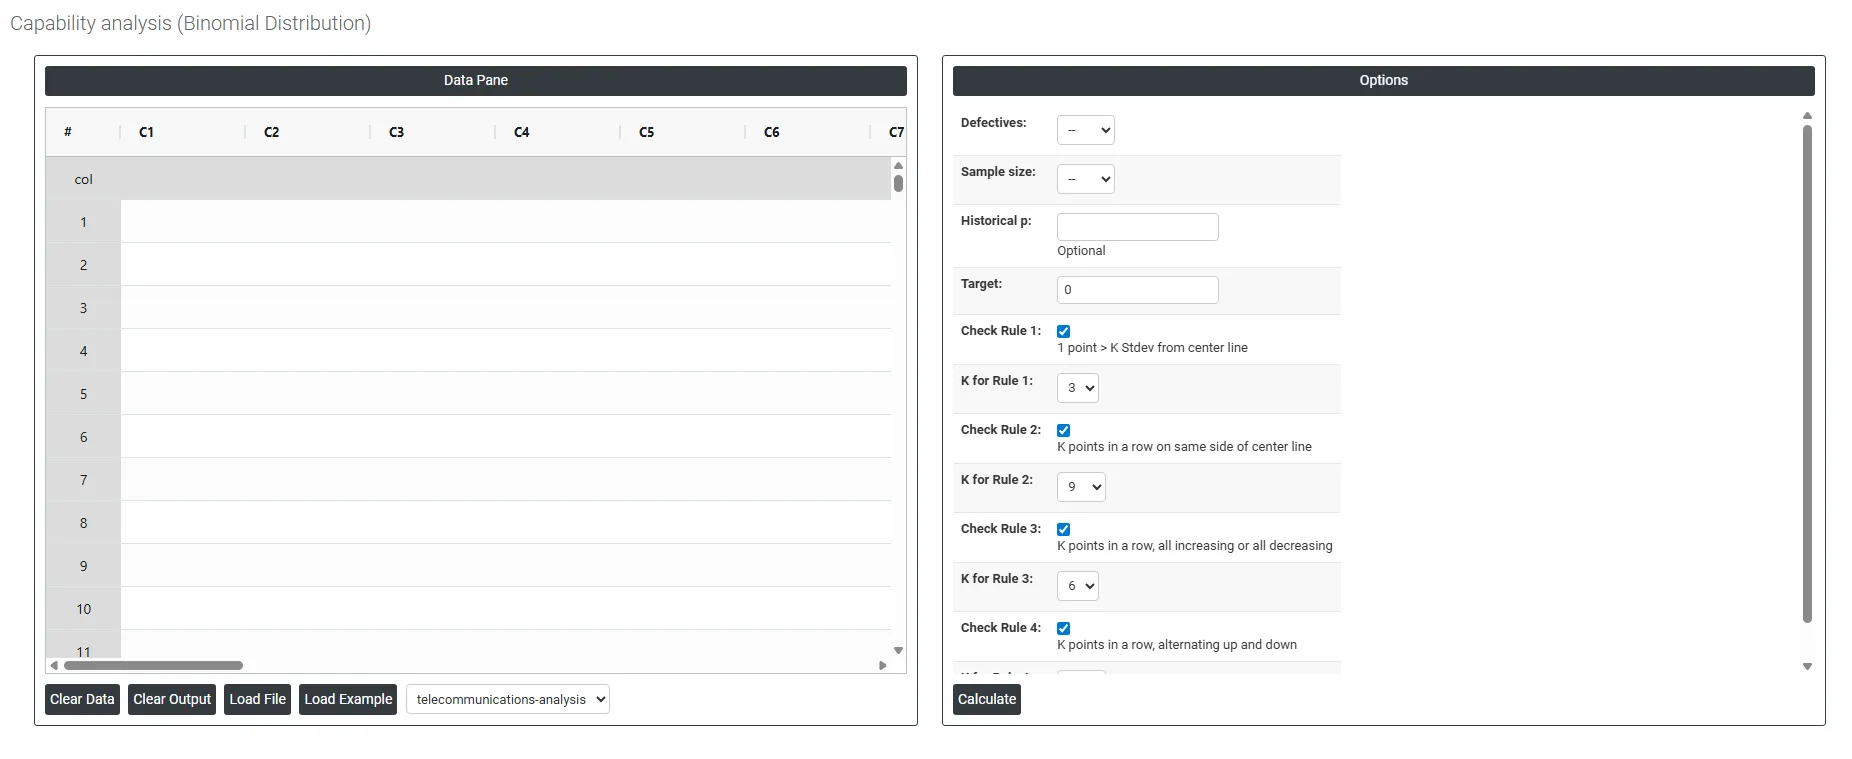
Links bevindt zich het Data Pane. In het Data Pane vormt elke rij één subgroep. Gegevens kunnen handmatig worden ingevoerd, of u kunt de gegevens volledig kopiëren (Ctrl+C) uit een Excel-blad en hier plakken (Ctrl+V).
Load example: Er worden voorbeeldgegevens geladen.
Load File: Hiermee laadt u Excel-gegevens rechtstreeks.
Rechts staan de volgende opties:
- Defectives Selecteer de kolom met het aantal defecte eenheden dat in elke subgroep of keuringsperiode is aangetroffen bijvoorbeeld het aantal onbeantwoorde gesprekken, afgekeurde onderdelen of defecte eenheden dat per tijdsperiode is vastgelegd. Elke waarde in deze kolom is het totale aantal als defect ingedeelde eenheden van het totale aantal gekeurde eenheden. Dit is de belangrijkste invoer waarmee de analyse de proportie defecte eenheden van het proces schat.
- Sample Size Selecteer de kolom met het totale aantal gekeurde eenheden in elke subgroep of tijdsperiode — bijvoorbeeld het totale aantal ontvangen gesprekken, geproduceerde onderdelen of onderzochte eenheden per periode. De proportie defecte eenheden wordt berekend door per subgroep het aantal defecte eenheden te delen door de steekproefomvang. Als de steekproefomvang voor elke subgroep gelijk is, kunt u in plaats van een kolom te selecteren direct een constante waarde invoeren.
- Historical p Optioneel. De letter p staat voor de bekende of historisch vastgestelde proportie defecte eenheden van het proces bijvoorbeeld 0.05, wat betekent dat doorgaans 5% van de eenheden defect is. Als uit een eerdere langetermijnstudie of een gevalideerd procesdossier een betrouwbare basisproportie is bepaald, voert u die hier in. Wanneer die is opgegeven, gebruikt de analyse deze waarde direct om capabiliteitsstatistieken en regelgrenzen te berekenen in plaats van ze alleen uit de huidige gegevens te schatten, wat stabielere en consistentere resultaten geeft die de werkelijke langetermijnprestatie van het proces weerspiegelen. Laat het veld leeg als de analyse p uit de huidige dataset moet schatten.
- Target De gewenste of ideale proportie defecte eenheden die het proces moet bereiken — bijvoorbeeld: met 0.02 stelt u een doel van ten hoogste 2% defecte eenheden. Wanneer die is opgegeven, wordt deze waarde in de uitvoer als prestatiemaatstaf gebruikt en als referentielijn op de capabiliteitsgrafiek weergegeven, zodat direct te zien is hoe ver de huidige procesprestatie van het gewenste kwaliteitsdoel af ligt.
- Check Rule 1: 1 point > K Stdev from center line: Toets 1 is essentieel om subgroepen te herkennen die sterk van de andere afwijken en is daarmee een algemeen erkend hulpmiddel om situaties buiten controle op te sporen. Om gevoeliger te zijn en kleinere verschuivingen in het proces te detecteren, kan Toets 2 samen met Toets 1 worden gebruikt, wat de effectiviteit van regelkaarten vergroot.
- Check Rule 2: K points in a row on same side of center line: Toets 2 detecteert veranderingen in de centrering of de variatie van het proces. Bij het bewaken van kleine verschuivingen in het proces kan Toets 2 samen met Toets 1 worden gebruikt om de gevoeligheid van regelkaarten te vergroten.
- Check Rule 3: K points in a row, all increasing or all decreasing: Toets 3 is bedoeld om trends in een proces op te sporen. Deze toets zoekt specifiek naar een lange reeks opeenvolgende datapunten die consequent stijgen of dalen, wat wijst op een mogelijke onderliggende trend in het procesgedrag.
- Check Rule 4: K points in a row, alternating up and down: Toets 4 is bedoeld om systematische variatie in een proces op te sporen. Idealiter is het patroon van variatie in een proces willekeurig. Als een punt echter Toets 4 niet doorstaat, kan dat erop wijzen dat de variatie niet willekeurig is maar een voorspelbaar patroon volgt.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Toets 5 detecteert kleine verschuivingen in het proces.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):Toets 6 detecteert kleine verschuivingen in het proces.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):Toets 7 herkent variatiepatronen die ten onrechte als bewijs van goede beheersing kunnen worden uitgelegd. Deze toets detecteert te brede regelgrenzen, die vaak het gevolg zijn van gestratificeerde gegevens. Gestratificeerde gegevens ontstaan wanneer er binnen elke subgroep een systematische bron van variatie is, waardoor de regelgrenzen breder lijken dan ze zouden moeten zijn.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):Toets 8 detecteert een mengpatroon. Bij een mengpatroon vallen de punten niet dicht bij de middenlijn, maar dicht bij de regelgrenzen.
Veelgestelde vragen
Wat is binomiale capabiliteitsanalyse?
Binomiale capabiliteitsanalyse meet hoe goed een proces presteert wanneer elke gekeurde eenheid precies twee uitkomsten heeft, zoals goed/fout of defect/niet-defect. Op basis van de binomiale verdeling schat ze de proportie defecte eenheden en rapporteert die als proportie defect, aantal defecte eenheden per miljoen (PPM) en een equivalent sigma-niveau, om te vergelijken met een kwaliteitsdoel.
Wanneer gebruikt u binomiale capabiliteit in plaats van Poisson-capabiliteit?
Gebruik binomiale capabiliteit wanneer elke eenheid simpelweg als defect of niet-defect wordt ingedeeld. Als één eenheid meerdere defecten kan hebben, gebruikt u in plaats daarvan Poisson-capabiliteitsanalyse. Voor continue meetwaarden gebruikt u normale, niet-normale of niet-parametrische capabiliteitsanalyse, en voor responsen met meer dan twee categorieën nominale of ordinale logistische analyse.
Wat zijn de aannames van binomiale capabiliteitsanalyse?
De uitkomst van elke eenheid moet onafhankelijk zijn van de andere, dus gecorreleerde eenheden uit dezelfde batch of van dezelfde operator schenden de aanname. Het proces moet stabiel en statistisch beheerst zijn, wat u eerst controleert met een P-kaart of een Laney P'-kaart. Verzamel ten minste 25 subgroepen, groot genoeg dat elke subgroep waarschijnlijk enkele defecte eenheden bevat.
Hoe voert u binomiale capabiliteit uit in Zometric Statistical Software?
Kies Statistical Tool > Process Capability > Binomial Capability en voer de gegevens in of plak ze. Selecteer de kolom Defectives en de kolom Sample Size, of voer een constante steekproefomvang in, voer optioneel een Historical p en een Target proportie defecte eenheden in, kies welke regelkaarttoetsen u wilt controleren en klik op Calculate.