
Capability Six Pack tussen/binnen
De Capability Six Pack (tussen/binnen) is een uitgebreid capabiliteitsrapport van één pagina dat zes belangrijke statistische grafieken en maten combineert in één overzicht, voor een grafische en numerieke beoordeling van de procescapabiliteit. Hij is bedoeld voor processen waarvan de metingen in subgroepen worden verzameld die niet vaak worden genomen, en waarbij de variatie uit twee afzonderlijke bronnen apart moet worden beoordeeld.
Laatst beoordeeld
Belangrijkste conclusie
De Capability Six Pack (tussen/binnen) is een capabiliteitsrapport van één pagina dat zes statistische grafieken en maten combineert in één overzicht, voor een grafische en numerieke beoordeling van de procescapabiliteit.
Op deze pagina
- Wat is de Capability Six Pack tussen/binnen?
- Wanneer gebruikt u de Capability Six Pack tussen/binnen?
- Richtlijnen voor correct gebruik van de Capability Six Pack tussen/binnen
- Alternatieven: wanneer u de Capability Six Pack tussen/binnen niet gebruikt
- Voorbeeld van een Capability Six Pack tussen/binnen
- Zo voert u de Capability Six Pack tussen/binnen uit
Wat is de Capability Six Pack tussen/binnen?
De Capability Six Pack (tussen/binnen) is een uitgebreid capabiliteitsrapport van één pagina dat zes belangrijke statistische grafieken en maten combineert in één overzicht, voor een grafische en numerieke beoordeling van de procescapabiliteit. Hij is bedoeld voor processen waarvan de metingen in subgroepen worden verzameld die niet vaak worden genomen, en waarbij de variatie uit twee afzonderlijke bronnen apart moet worden beoordeeld.
De "tussen"-variatie geeft aan hoeveel de subgroepgemiddelden van de ene periode tot de volgende afdrijven, terwijl de "binnen"-variatie aangeeft hoeveel de metingen binnen elke afzonderlijke subgroep spreiden. Door beide te scheiden en te rapporteren, laat deze analyse zien of het grootste capabiliteitsprobleem voortkomt uit inconsistentie tussen batches of uit spreiding binnen elke batch, een onderscheid dat cruciaal is om de grondoorzaak juist te vinden en aan te pakken.
De zes onderdelen die doorgaans in het rapport zijn opgenomen, zijn: een I-MR-kaart of Xbar-kaart om de processtabiliteit te controleren, een R-kaart of S-kaart voor de variatie binnen subgroepen, een capabiliteitshistogram, een normale waarschijnlijkheidsplot, en zowel capabiliteitsindices binnen subgroepen als tussen/binnen (totaal).
Eenvoudige definitie: Een capabiliteitsrapport van één pagina dat zowel de kaarten voor processtabiliteit als de capabiliteitsstatistieken toont en de variatie splitst in twee bronnen (binnen subgroepen en tussen subgroepen), zodat u precies kunt aanwijzen waar prestatieproblemen vandaan komen.
Wanneer gebruikt u de Capability Six Pack tussen/binnen?
- Gebruik hem wanneer de gegevens continu zijn en in subgroepen worden verzameld op afzonderlijke, niet-frequente momenten, zoals één keer per dienst, per batch of per dag.
- Gebruik hem wanneer u de variatie binnen subgroepen en de variatie tussen subgroepen wilt scheiden en vergelijken , bijvoorbeeld om te begrijpen of processpreiding of procesdrift het grootste probleem is.
- Gebruik hem wanneer u een uitgebreide, presentatieklare capabiliteitssamenvatting nodig hebt die bewijs van processtabiliteit combineert met capabiliteitsresultaten in één rapport.
- Gebruik hem wanneer zowel kortetermijn- (binnen) als langetermijncapabiliteitsindices (tussen/binnen) vereist zijn, omdat veel kwaliteitsnormen en rapportage-eisen van klanten beide vragen.
Richtlijnen voor correct gebruik van de Capability Six Pack tussen/binnen
- Zorg dat het proces stabiel en statistisch beheerst is voordat u de capabiliteitsindices interpreteert: controleer eerst de regelkaarten in de Six Pack en los eventuele signalen van buiten controle op.
- Verzamel minimaal 25 subgroepen om betrouwbare regelgrenzen en stabiele capabiliteitsschattingen voor beide variatiebronnen te krijgen.
- Controleer met de waarschijnlijkheidsplot in de Six Pack of de gegevens bij benadering normaal verdeeld zijn; als de normaliteit wordt geschonden, pas dan een transformatie toe of gebruik in plaats daarvan Non-Normal Capability.
- Interpreteer Cp en Cpk binnen subgroepen als kortetermijn-potentiële capabiliteit: wat het proces zou kunnen bereiken als de drift van subgroep tot subgroep werd weggenomen.
- Interpreteer Pp en Ppk tussen/binnen als totale langetermijnprestatiecapabiliteit: wat het proces in de praktijk daadwerkelijk levert, inclusief alle bronnen van variatie.
- Een groot verschil tussen de capabiliteitsindices binnen en tussen/binnen wijst op aanzienlijke variatie van batch tot batch of van moment tot moment die moet worden onderzocht en verminderd.
Alternatieven: wanneer u de Capability Six Pack tussen/binnen niet gebruikt
Situatie
Gebruik in plaats daarvan
De gegevens bestaan uit individuele metingen zonder subgroepen
I-MR-capabiliteit
Er hoeft maar één bron van variatie te worden gerapporteerd
Procescapabiliteit (normale verdeling) (alleen binnen of totaal)
De gegevens zijn niet-normaal en er is geen transformatie beschikbaar
Niet-normale procescapabiliteit of niet-parametrische capabiliteitsanalyse
De gegevens zijn attribuutgegevens (goed/fout of aantallen)
Binomiale capabiliteit of Poisson-capabiliteit
Subgroepen worden zeer frequent verzameld en er wordt geen drift tussen subgroepen verwacht
Standaard capabiliteitsanalyse met Xbar-R-kaart of Xbar-S-kaart
Voorbeeld van een Capability Six Pack tussen/binnen
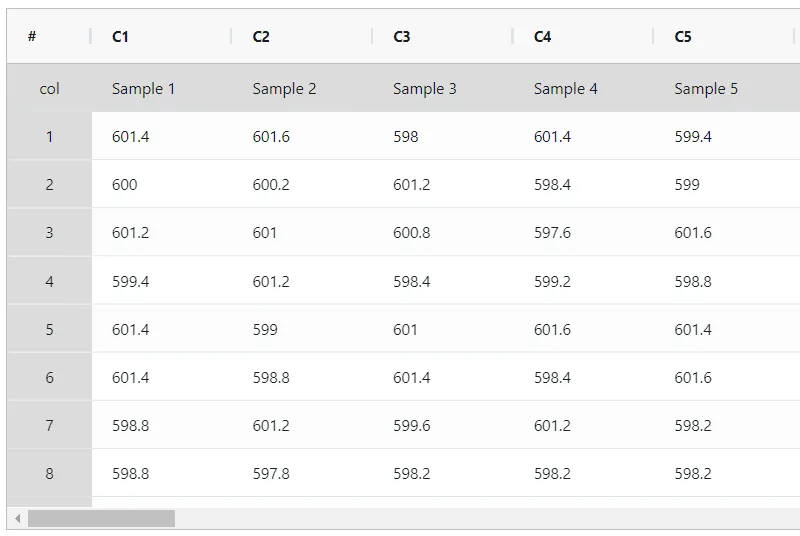
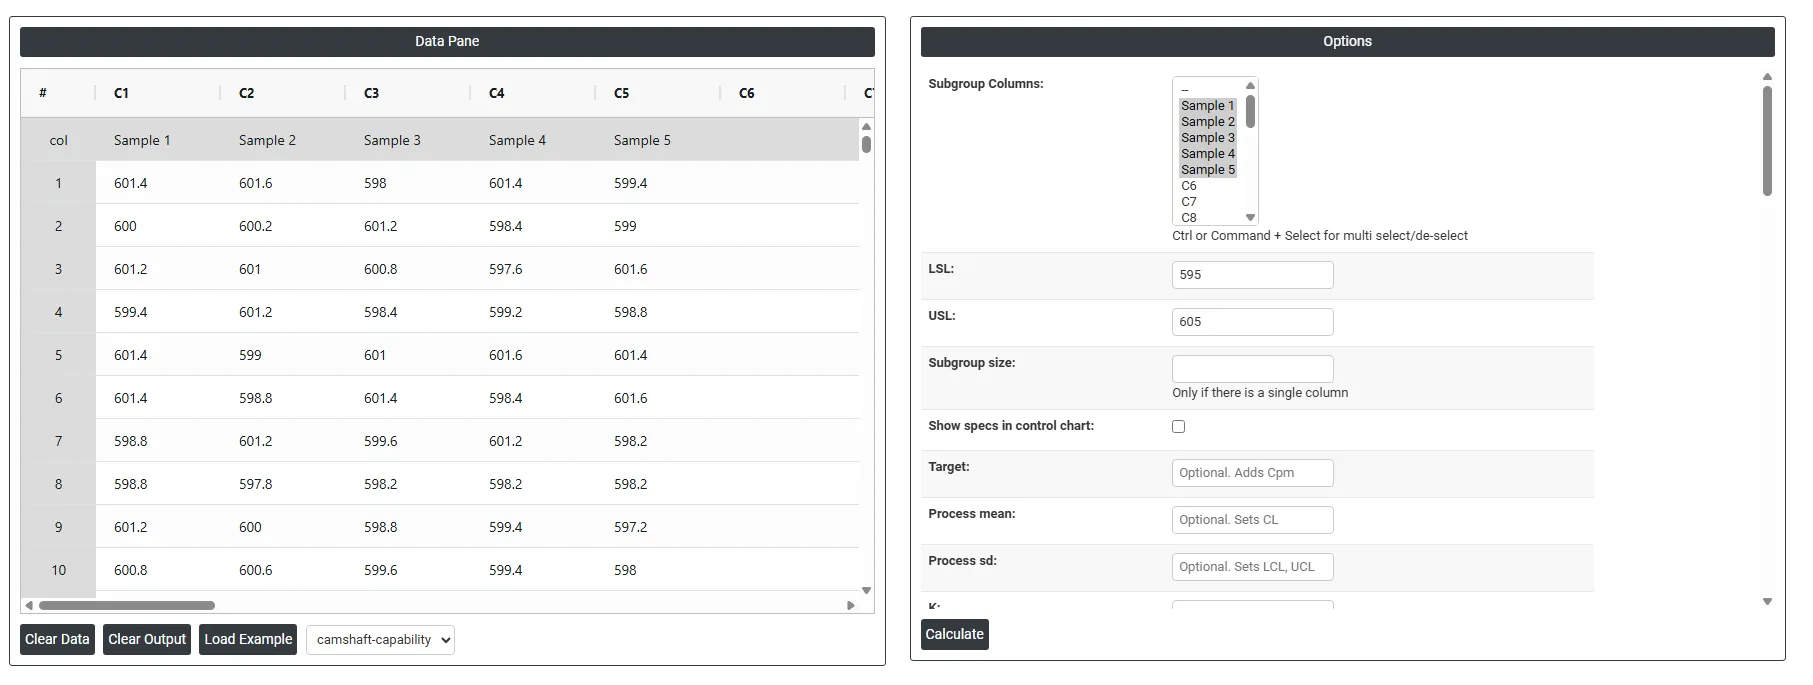
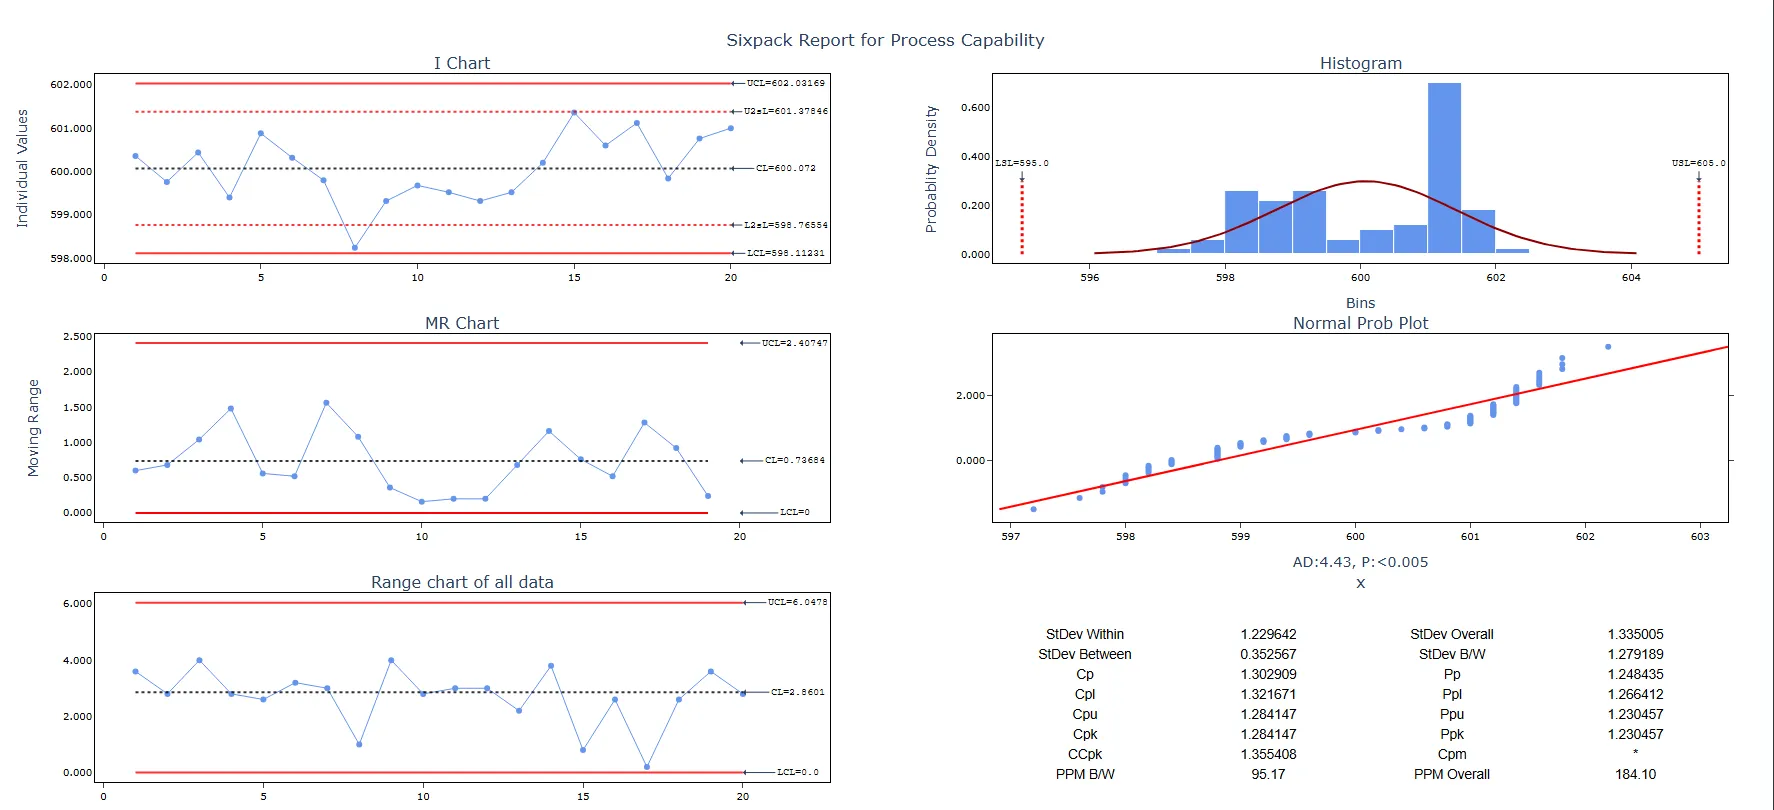
De kwaliteitsingenieur van een fabriek voor auto-onderdelen beoordeelt de procescapabiliteit van de machine waarmee nokkenassen worden geproduceerd. De ingenieur verzamelt elke 30 minuten gegevens in subgroepen van grootte 5 van een van de machines. De specificatiegrenzen voor de lengte van de nokkenas zijn een onderste specificatiegrens (LSL) van 595 mm, een streefwaarde (Target) van 600 mm en een bovenste specificatiegrens (USL) van 605 mm. Om de aannames voor normale capabiliteitsanalyse te toetsen en te bepalen hoe goed de lengtes van de nokkenassen aan de gestelde eisen voldoen, voert de ingenieur een normale capability-sixpack-analyse uit. De stappen:
- De benodigde gegevens verzameld.
- Analyseer de gegevens nu in Zometric Statistical Software op https://statsai.zometric.com/.
- Kies voor de Capability Six Pack tussen/binnen Statistical module> Process Capability>Capability Six Pack Between/Within.
- Voer in de tool de gegevens samen met de andere invoer als volgt in:
- Na gebruik van bovenstaande tool wordt de uitvoer als volgt weergegeven:

Zo voert u de Capability Six Pack tussen/binnen uit
De handleiding is als volgt:
- Log in bij Zometric Statistical Software op https://statsai.zometric.com/
- Kies op de startpagina Statistical Tool> Process Capability >Capability Six Pack Between/Within.
- Werk vervolgens de gegevens handmatig bij, of kopieer (Ctrl+C) de gegevens volledig uit een Excel-blad en plak (Ctrl+V) ze hier.
- Vul vervolgens de gewenste gegevens in, zoals lsl, usl, target, K enzovoort.
- Klik ten slotte onderaan de pagina op Calculate en u krijgt de gewenste resultaten.
Op het dashboard van de Capability Six Pack tussen/binnen is het venster in twee delen verdeeld.
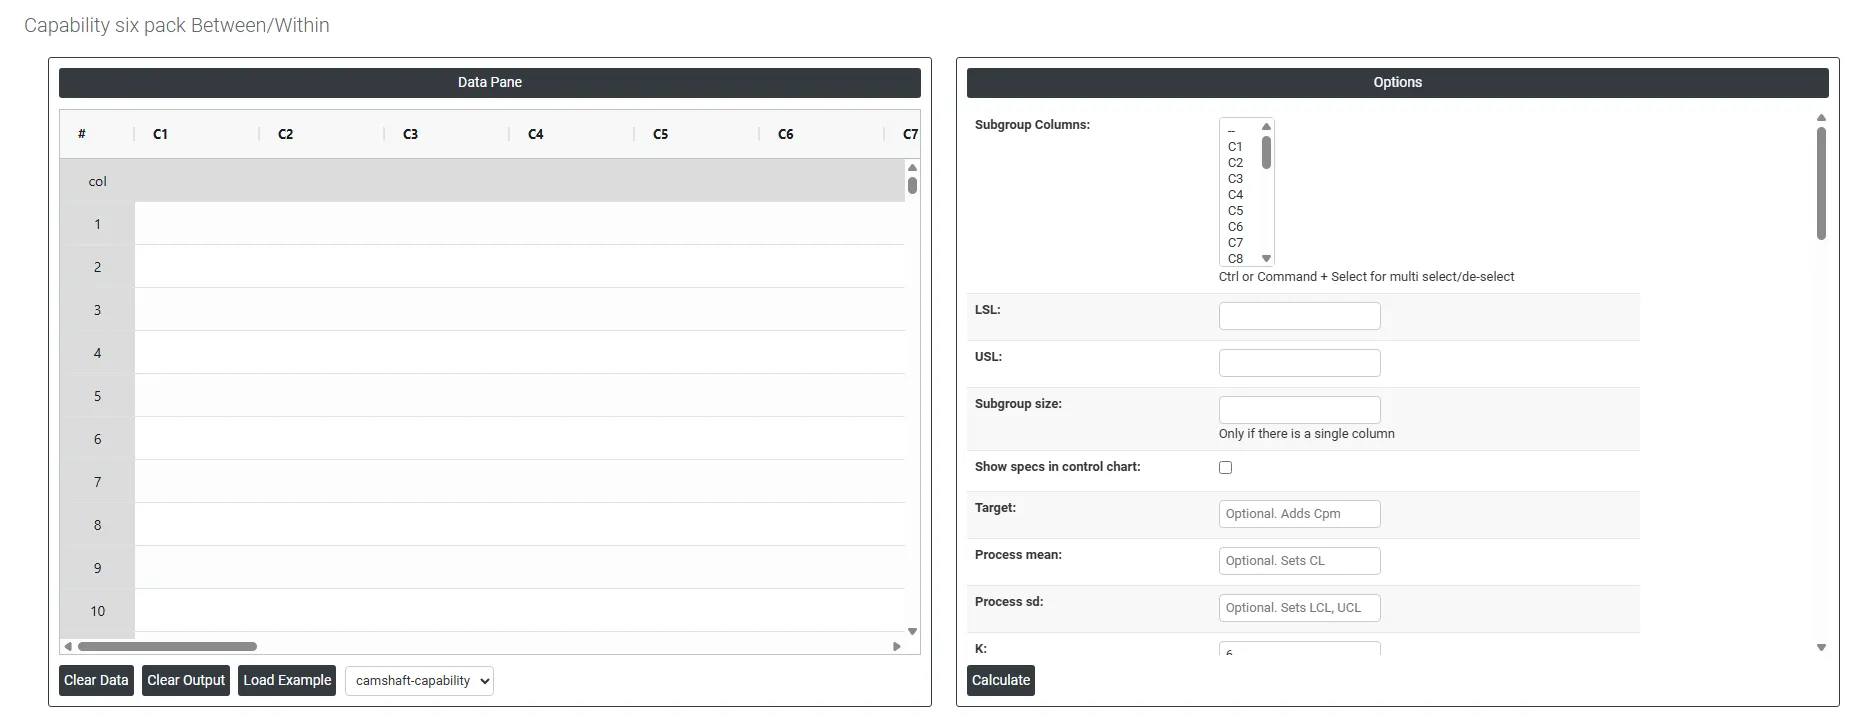
Links bevindt zich de Data Pane. In de Data Pane vormt elke rij één subgroep. De gegevens kunnen handmatig worden ingevoerd, of u kunt ze volledig uit een Excel-blad kopiëren (Ctrl+C) en hier plakken (Ctrl+V).
Load example: Voorbeeldgegevens worden geladen.
Load File: Hiermee laadt u de Excel-gegevens rechtstreeks.
Rechts staan veel opties, als volgt:
- Subgroup Columns Selecteer de kolom(men) met uw continue meetgegevens. Gebruik Ctrl of Command + klik om meerdere kolommen te selecteren. Elke kolom vertegenwoordigt doorgaans één meetpositie binnen een subgroep, of alle kolommen samen vormen de volledige dataset voor de analyse.
- Lsl: LSL staat bij procescapabiliteit voor de onderste specificatiegrens (Lower Specification Limit). Het is de ondergrens of drempel die voor een bepaalde procesparameter of eigenschap is vastgesteld. Bij procescapabiliteitsanalyse wordt de LSL gebruikt om te bepalen of een proces in staat is uitvoer te leveren binnen het gewenste bereik of de specificaties.
- Usl: USL staat bij procescapabiliteit voor de bovenste specificatiegrens (Upper Specification Limit). Het is de bovengrens of drempel die voor een bepaalde procesparameter of eigenschap is vastgesteld. Bij procescapabiliteitsanalyse wordt de USL gebruikt om te beoordelen of een proces in staat is uitvoer te leveren binnen het gewenste bereik of de specificaties.
- Subgroup Size Alleen vereist wanneer alle gegevens in één kolom staan. Voer het vaste aantal opeenvolgende waarnemingen in dat één subgroep vormt. Bij 5 vormen rij 1–5 bijvoorbeeld subgroep 1, rij 6–10 subgroep 2, enzovoort.
- Show specs in control chart: Specificatiegrenzen aan de regelkaart toevoegen om te zien hoe procesmetingen zich verhouden tot kwaliteitsnormen. Zo kunt u beoordelen of het proces binnen aanvaardbare grenzen blijft.
- Target: Bij procescapabiliteit is de streefwaarde de gewenste of ideale waarde voor een bepaalde procesparameter of eigenschap. Het is de waarde die het proces moet bereiken of waaromheen het gecentreerd moet zijn. De streefwaarde is vaak gebaseerd op ontwerpspecificaties of klanteisen.
- Process mean: Dit is de gemiddelde waarde van een reeks metingen of waarnemingen uit een proces. Het vertegenwoordigt de centrale tendens van de procesgegevens in de tijd en is een belangrijke indicator van de procesprestatie. Als u niets invult, berekent Zometric Statistical Software de middenlijn uit de aangeleverde gegevens.
- Process sd: Dit is een maat voor de variabiliteit of spreiding van de procesgegevens rond het gemiddelde. Het geeft aan hoeveel individuele datapunten in het proces afwijken van het procesgemiddelde. Als u het veld leeg laat, berekent Zometric Statistical Software de waarde uit de aangeleverde gegevens.
- K: De tolerantiemultiplicator voor de capabiliteitsstatistieken: de processpreiding wordt genomen als K × sigma. De standaardwaarde is 6, de gangbare 6-sigmaconventie.
- Sd estimation method:
- Average Moving Range: De gemiddelde voortschrijdende spreidingsbreedte is de gemiddelde waarde van de spreidingsbreedte van twee of meer opeenvolgende punten en wordt doorgaans gebruikt wanneer de subgroepgrootte 1 is.
- Median Moving Range: De mediaan van de voortschrijdende spreidingsbreedte is de middelste waarde van de spreidingsbreedte van twee of meer opeenvolgende punten en wordt aanbevolen wanneer de gegevens extreme spreidingsbreedtes bevatten die de voortschrijdende spreidingsbreedte kunnen vertekenen.
- Sd estimation method Xbar:
- Pooled: De gepoolde standaardafwijking is het gewogen gemiddelde van de subgroepvarianties, waarbij grotere subgroepen meer invloed hebben op de totale schatting. Deze methode geeft een nauwkeurigere schatting van de standaardafwijking wanneer het proces stabiel is.
- Rbar: Rbar is het gemiddelde van de spreidingsbreedtes binnen subgroepen. De Rbar-methode is een veelgebruikte schatter van de standaardafwijking en werkt vooral goed bij subgroepgroottes van 2 tot 8.
- Sbar:Berekent de gemiddelde standaardafwijking (Sbar) van subgroepen om de procesvariabiliteit te bewaken. Sbar is cruciaal voor het vaststellen van regelgrenzen op de S-kaart en wijst op veranderingen in de spreiding van de gegevens in de tijd. Deze methode zorgt in de kwaliteitsbeheersing voor een consistente en nauwkeurige beoordeling van procesvariatie.
- Use Unbiasing Constants for pooled sd: Pas correctieconstanten toe bij het schatten van de totale standaardafwijking.
- Length Moving Range Bepaalt hoeveel opeenvolgende waarnemingen worden gebruikt om elke waarde van de voortschrijdende spreidingsbreedte te berekenen. De standaardwaarde is 2, wat betekent dat elke voortschrijdende spreidingsbreedte het absolute verschil is tussen twee opeenvolgende metingen. Een hogere waarde geeft een vloeiendere schatting, maar vermindert de gevoeligheid voor kortetermijnvariatie.
- Report Information Fields De volgende velden vullen het kopgedeelte van het Six Pack-rapport en zorgen voor volledige traceerbaarheid en documentatiecontext van de studie. Geen ervan is vereist om de analyse uit te voeren, maar door ze in te vullen ontstaat een professioneel, auditklaar rapport.
- Company Name — de naam van de organisatie die de studie uitvoert
- Report Title — een beschrijvende titel die het doel van de capabiliteitsstudie aangeeft
- Customer Name — de klant of eindgebruiker voor wie het onderdeel of proces wordt gekwalificeerd
- Part Number — de unieke identificatie van het onderdeel of product dat wordt gemeten
- Part Name — de beschrijvende naam van het onderdeel of product
- Variable — de specifieke kwaliteitseigenschap die wordt gemeten (bijv. diameter, dikte, hardheid)
- Unit of Measure — de gebruikte meeteenheid (bijv. mm, kg, seconden, psi)
- Machine — de machine of apparatuur waarmee de metingen zijn geproduceerd
- Operation — de specifieke processtap of bewerking die wordt beoordeeld
- Study Date — de datum waarop de capabiliteitsstudie is uitgevoerd
- Shift — de productiedienst waarin de gegevens zijn verzameld
- Operator — de persoon die het proces bediende tijdens de gegevensverzameling
- Inspector — de persoon die de metingen of inspecties heeft uitgevoerd
- Gauge — het meetinstrument of meetmiddel waarmee de gegevens zijn verzameld
- Reported By — de persoon die het rapport genereert
- Prepared By — de persoon die de analyse heeft opgezet en uitgevoerd
- Verified By — de persoon die de resultaten heeft beoordeeld en geverifieerd
- Approved By — de bevoegde persoon die het rapport formeel goedkeurt
- Remarks — aanvullende opmerkingen, waarnemingen of contextuele informatie die voor de studie relevant zijn
- Check Rule 1: 1 point > K Stdev from center line: Toets 1 is essentieel om subgroepen te herkennen die sterk van de andere afwijken, en is daarmee een universeel erkend hulpmiddel om situaties van buiten controle te detecteren. Om de gevoeligheid te vergroten en kleinere verschuivingen in het proces te detecteren, kan toets 2 samen met toets 1 worden gebruikt, wat de effectiviteit van regelkaarten vergroot.
- Check Rule 2: K points in a row on same side of center line: Toets 2 detecteert veranderingen in de centrering of de variatie van het proces. Bij het bewaken van kleine verschuivingen in het proces kan toets 2 samen met toets 1 worden gebruikt om de gevoeligheid van regelkaarten te vergroten.
- Check Rule 3: K points in a row, all increasing or all decreasing: Toets 3 is bedoeld om trends in een proces te herkennen. Deze toets zoekt specifiek naar een lange reeks opeenvolgende datapunten die consequent stijgen of dalen, wat wijst op een mogelijke onderliggende trend in het procesgedrag.
- Check Rule 4: K points in a row, alternating up and down: Toets 4 is bedoeld om systematische variatie in een proces te herkennen. Idealiter is het variatiepatroon in een proces willekeurig. Als een punt echter toets 4 niet doorstaat, kan dat erop wijzen dat de variatie niet willekeurig is maar een voorspelbaar patroon volgt.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Toets 5 detecteert kleine verschuivingen in het proces.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):Toets 6 detecteert kleine verschuivingen in het proces.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):Toets 7 herkent variatiepatronen die ten onrechte als bewijs van goede beheersing kunnen worden uitgelegd. Deze toets detecteert te brede regelgrenzen, vaak het gevolg van gestratificeerde gegevens. Gestratificeerde gegevens ontstaan wanneer binnen elke subgroep een systematische bron van variatie aanwezig is, waardoor de regelgrenzen breder lijken dan ze zouden moeten zijn.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):Toets 8 detecteert een mengpatroon. Bij een mengpatroon vallen de punten vaak weg van de middenlijn en in plaats daarvan dicht bij de regelgrenzen.
Veelgestelde vragen
Wat bevat een Capability Six Pack tussen/binnen?
Het is een capabiliteitsrapport van één pagina met zes onderdelen: een I-MR-kaart of Xbar-kaart voor de stabiliteit, een R-kaart of S-kaart voor de variatie binnen subgroepen, een capabiliteitshistogram, een normale waarschijnlijkheidsplot, en zowel capabiliteitsindices binnen subgroepen als tussen/binnen (totaal). Het geeft in één overzicht een grafische en numerieke beoordeling van de capabiliteit.
Wat is het verschil tussen variatie binnen en tussen subgroepen in een Six Pack?
Variatie tussen subgroepen geeft aan hoeveel de subgroepgemiddelden van de ene periode tot de volgende afdrijven, terwijl variatie binnen subgroepen aangeeft hoeveel de metingen binnen elke subgroep spreiden. Door ze te scheiden ziet u of het belangrijkste capabiliteitsprobleem voortkomt uit inconsistentie tussen batches of uit spreiding binnen elke batch, wat essentieel is om de grondoorzaak te vinden.
Hoe interpreteert u Cpk en Ppk in een Six Pack tussen/binnen?
Cp en Cpk binnen subgroepen tonen de potentiële capabiliteit op korte termijn: wat het proces zou kunnen bereiken als de drift van subgroep tot subgroep werd weggenomen. Pp en Ppk tussen/binnen tonen de prestatie op lange termijn, inclusief alle bronnen van variatie. Een groot verschil ertussen wijst op aanzienlijke variatie van batch tot batch of van moment tot moment die onderzoek verdient.
Hoeveel subgroepen hebt u nodig voor een Capability Six Pack?
Verzamel minimaal 25 subgroepen voor betrouwbare regelgrenzen en stabiele capabiliteitsschattingen voor beide variatiebronnen. Controleer eerst de regelkaarten en los eventuele signalen van buiten controle op, en bevestig daarna met de waarschijnlijkheidsplot dat de gegevens bij benadering normaal zijn; als de normaliteit wordt geschonden, pas dan een transformatie toe of gebruik in plaats daarvan niet-normale capabiliteit.