
Beheersplan (Control Plan)
Control Plan maakt van een werkblad met één rij per eigenschap een beheersplan in de AIAG / IATF 16949-opmaak, met koptekst, fase en gemarkeerde speciale eigenschappen. Elke rij wordt gecontroleerd op veelvoorkomende auditgebreken, zoals ontbrekende reactieplannen of niet-gevalideerde meetmiddelen, en de tool beveelt de meetmiddelenstudie, regelkaart en capabiliteitsstudie met target aan. Gebruik haar in de Control-fase, bij prototype of voor de lancering.
Laatst beoordeeld
Belangrijkste conclusie
Een beheersplan (Control Plan) somt elke eigenschap op met specificatie, meting, steekproefomvang, frequentie, beheersmethode en reactieplan; deze tool zet het op in het AIAG / IATF 16949-formaat en controleert het op hiaten.
Op deze pagina
Doel
Control Plan maakt van een werkblad met één rij per product- of proceseigenschap een beheersplan in de vertrouwde AIAG / IATF 16949-opmaak, controleert elke rij op de hiaten die auditors meestal vinden, en koppelt elke eigenschap aan de studie in Zometric Statistical Software die haar ondersteunt: de meetsysteemstudie die eerst moet worden uitgevoerd, de regelkaart om haar mee te bewaken, en de capabiliteitsstudie en het target. Gebruik haar aan het einde van een verbeterproject (de Control-fase), voor een nieuw onderdeel bij prototype of voor de lancering, of om een bestaand plan te beoordelen.
Belangrijkste mogelijkheden
- Leest de kolommen van het werkblad op hun naam, zodat een bestaand beheersplan dat uit Excel is geplakt meestal ongewijzigd werkt (zie de kolomlijst hieronder).
- Koptekstblok met projectnaam, nummer van het beheersplan, fase (Prototype, Pre-launch, Safe launch of Production), onderdeelnummer en wijzigingsniveau, onderdeelnaam, fabriek, contactpersoon, kernteam, data en goedkeuring.
- Tabel met eigenschappen in de standaardkolomvolgorde, met gemarkeerde speciale eigenschappen (CC, SC, KPC, ◆ en dergelijke).
- Controle van elke rij: ontbrekende beheersmethode, reactieplan, meettechniek, steekproefomvang of frequentie, of specificatie; speciale eigenschappen zonder SPC of foutpreventie, of zonder numerieke grenzen; meetsystemen waarvan niet is aangetoond dat ze gevalideerd zijn.
- Controles van Zometric Statistical Software voor het plan: per eigenschap de meetmiddelenstudie die eerst moet worden uitgevoerd, de regelkaart en de capabiliteitsstudie die erbij passen, met koppelingen naar die tools en het capabiliteitstarget.
- PDF-export via Download.
Statistische methoden
Control Plan berekent zelf geen statistieken; zij past regels toe op elke rij en wijst naar de tools die dat wel doen. Het gegevenstype van elke rij komt uit een kolom Data type als die er is; anders betekenen numerieke grenzen (LSL of USL) of een specificatie zoals “2.0 ± 0.1 mm” of “40 °C max” gemeten (continue) gegevens, betekent pass/fail-formulering of een p- of np-kaart in de beheersmethode defecte eenheden, en betekent een u- of c-kaart of aantallen defecten defecten.
De regelkaart is die welke in de Control Method wordt genoemd (Xbar-R-, Xbar-S-, I-MR-, P-, NP-, U- of C-kaart). Als de methode alleen “SPC” of “control chart” zegt, volgt de kaart uit het gegevenstype en de steekproefomvang: I-MR voor individuele metingen, Xbar-R voor subgroepen van 2 tot 8, Xbar-S voor grotere subgroepen, een P-kaart voor defecte eenheden en een U-kaart voor defecten. Een methode die poka-yoke, foutpreventie, interlock of 100% automatische test noemt, geldt als foutpreventie.
Als de kolom MSA done niet Yes is, vraagt het plan om een Gage R&R Study (Crossed) voor gemeten eigenschappen, of een Attribute Agreement Analysis voor attribuut- en visuele controles, voordat op het meetmiddel wordt vertrouwd. De capabiliteit volgt het gegevenstype: Process Capability (Normal) voor gemeten gegevens met grenzen, Binomial Capability voor defecte eenheden en Poisson Capability voor defecten. Het capabiliteitstarget voor een gemeten speciale eigenschap is Ppk ≥ 1.67 vóór de lancering en Cpk ≥ 1.33 in productie; voor andere gemeten eigenschappen is het Cpk ≥ 1.33.
Invoervelden en opties
Veld | Beschrijving |
Worksheet | Eén rij per eigenschap. Verplicht: een kolom Product Characteristic of Process Characteristic. Ook herkend op naam: Part/Process No., Process / Operation, Machine, Device, Jig, Tools, Char. No., Special Char. Class, Specification / Tolerance, LSL, Target, USL, Unit, Data type, Evaluation / Measurement Technique, MSA done, Sample Size, Frequency, Control Method, Reaction Plan en Responsibility (gangbare varianten zoals Process No, Class, Gauge of Owner werken ook). |
Project Name | Wordt bovenaan het plan getoond. |
Control Plan Number | Uw documentnummer voor het plan. |
Phase | Prototype, Pre-launch, Safe launch of Production (standaard). |
Part Number / Latest Change Level | Onderdeelnummer en tekeningrevisie waarop het plan van toepassing is. |
Part Name / Description | Naam van het onderdeel of product. |
Organization / Plant | Fabriek, lijn of leverancier. |
Key Contact / Phone | Wie u over het plan kunt benaderen. |
Core Team | De functies of personen die het hebben opgesteld. |
Date (Original) / Date (Revised) | Data van de eerste uitgifte en de laatste revisie. |
Approved By | Naam van de goedkeurder. |
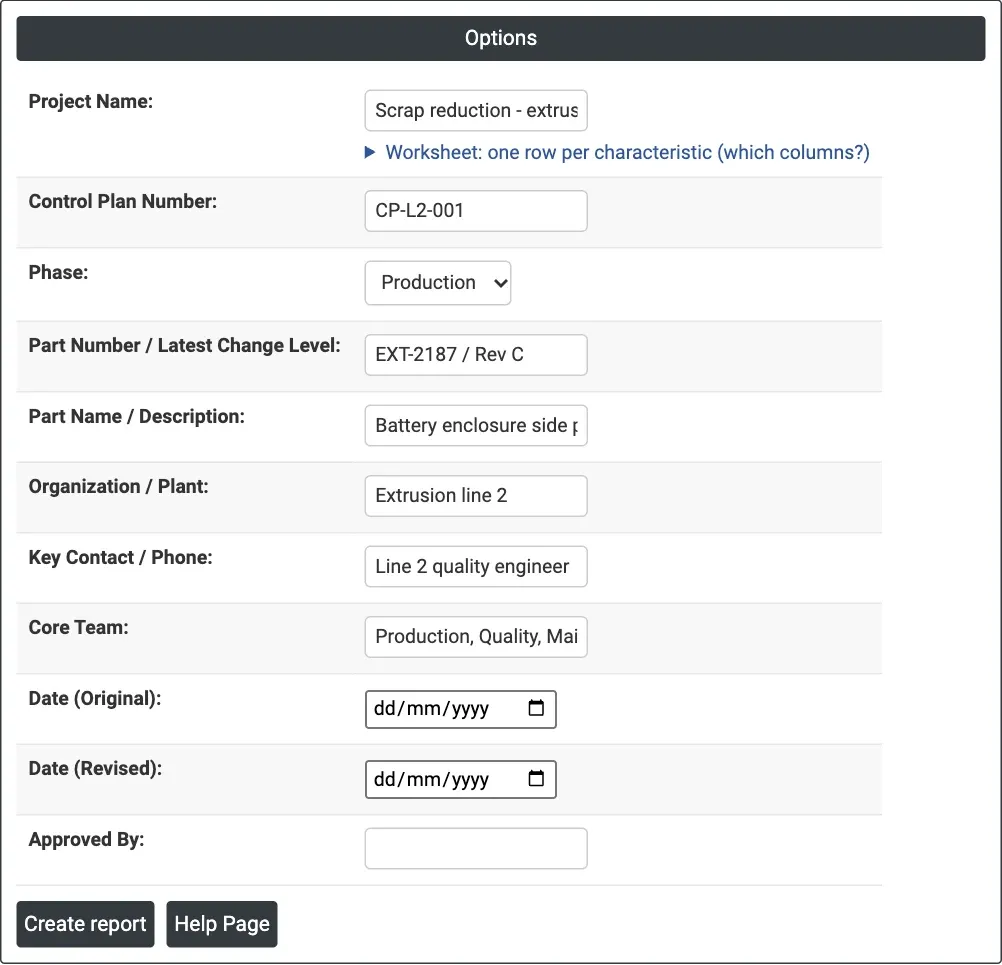
Figuur 1 — Het extrusievoorbeeld: koptekstvelden voor het beheersplan van extrusielijn 2; de eigenschappen komen uit het werkblad.
Beschrijving van de uitvoer
- Control Plan header — het project, plannummer, de fase, het onderdeel, de fabriek, het contact, het team, de data en de goedkeuring.
- Characteristics — één rij per eigenschap in de standaardkolomvolgorde: procesnummer, bewerking, machine, eigenschapsnummer, product- of proceseigenschap, speciale klasse, specificatie, meettechniek, steekproefomvang, frequentie, beheersmethode, reactieplan en verantwoordelijke.
- Zometric Statistical Software checks for this plan — voor elke eigenschap (◆ markeert een speciale eigenschap): de meetmiddelenstudie die eerst moet worden gecontroleerd, de kaart om mee te bewaken, de capabiliteitsstudie en het capabiliteitstarget, elk gekoppeld aan zijn tool in Zometric Statistical Software.
- Review — één regel voor elk gevonden hiaat, met wat u moet toevoegen of welke studie u moet uitvoeren.
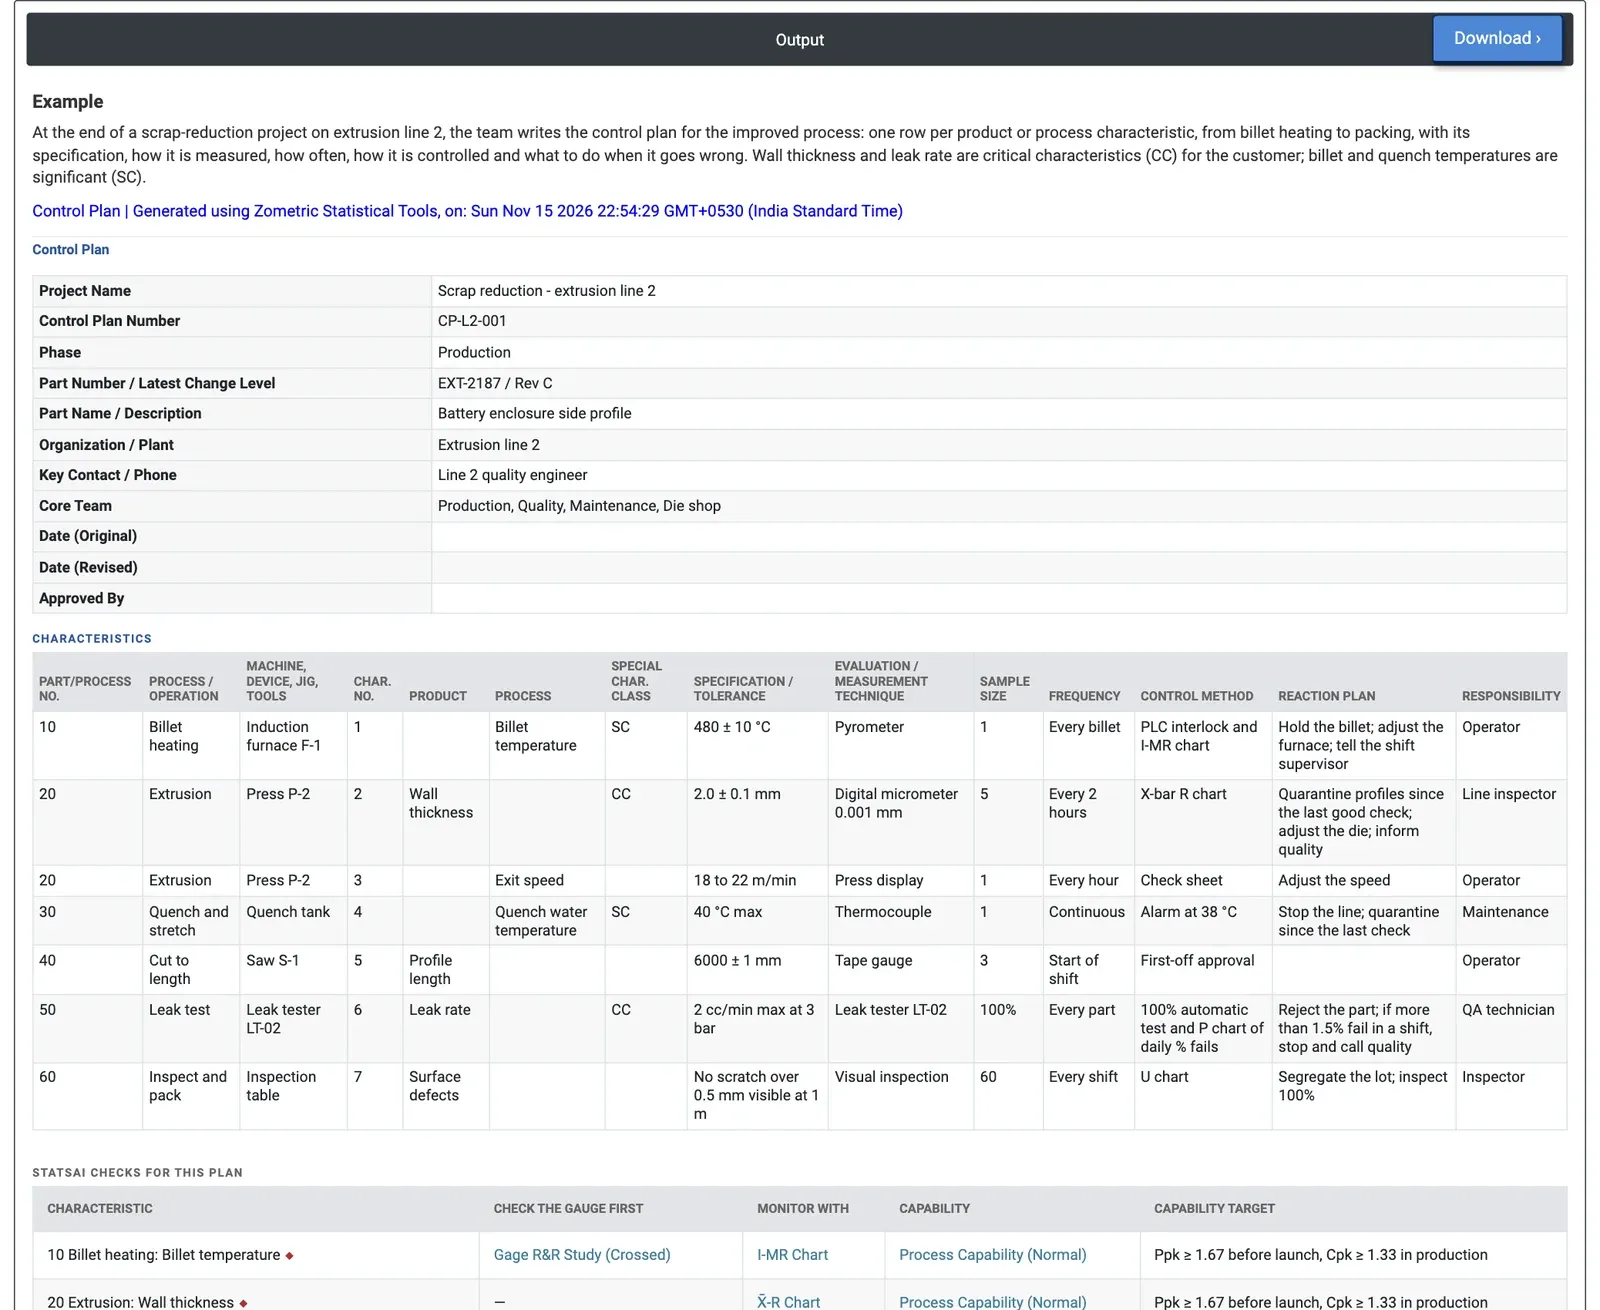
Figuur 2 — Uitvoer van het beheersplan voor het extrusievoorbeeld: de koptekst, de tabel met eigenschappen en het begin van de controles van Zometric Statistical Software.
Uitgewerkt voorbeeld
Aan het einde van een project om scrap te verminderen op extrusielijn 2 schrijft het team het beheersplan voor het verbeterde proces: zeven eigenschappen, van het verwarmen van het billet tot het verpakken. Wanddikte en lekdebiet zijn kritieke eigenschappen (CC) voor de klant; billettemperatuur en temperatuur van het afschrikwater zijn significant (SC).
De controles van Zometric Statistical Software geven elke rij zijn volgende stap. Billettemperatuur (SC, I-MR-kaart, MSA niet gedaan) heeft eerst een Gage R&R Study (Crossed) op de pyrometer nodig, daarna capabiliteit tegen Ppk ≥ 1.67 vóór de lancering en Cpk ≥ 1.33 in productie. Wanddikte (CC, Xbar-R-kaart, MSA gedaan) gaat direct naar de kaart en de capabiliteit. Oppervlaktedefecten, visueel gecontroleerd met een U-kaart, hebben een Attribute Agreement Analysis en Poisson Capability nodig.
De review vindt zes hiaten: de meetsystemen voor billettemperatuur, profiellengte en lekdebiet zijn niet gevalideerd (Gage R&R) en de visuele controle van oppervlaktedefecten is niet gevalideerd (attribuutovereenkomst); de temperatuur van het afschrikwater is een speciale eigenschap die alleen met een alarm wordt beheerst, zonder SPC of foutpreventie; en profiellengte heeft geen reactieplan. Het herstellen van deze rijen voordat het plan wordt vrijgegeven, sluit de gebruikelijke auditbevindingen.
Veelgestelde vragen
Waarvoor dient een beheersplan?
Een beheersplan documenteert voor elke product- of proceseigenschap hoe zij wordt gemeten en beheerst: specificatie, meettechniek, steekproefomvang, frequentie, beheersmethode, reactieplan en verantwoordelijkheid. Gebruik het aan het einde van een verbeterproject (de Control-fase), voor een nieuw onderdeel bij prototype of voor de lancering, of om een bestaand plan te beoordelen.
Op welke hiaten controleert de review van het beheersplan?
Elke rij wordt gecontroleerd op een ontbrekende beheersmethode, een ontbrekend reactieplan, ontbrekende meettechniek, steekproefomvang, frequentie of specificatie. Speciale eigenschappen zonder SPC of foutpreventie, of zonder numerieke grenzen, worden gemarkeerd, evenals meetsystemen waarvan niet is aangetoond dat ze gevalideerd zijn. Dit zijn de hiaten die auditors meestal vinden.
Hoe wordt de regelkaart voor elke eigenschap gekozen?
De kaart die in de beheersmethode wordt genoemd, wordt gebruikt (Xbar-R, Xbar-S, I-MR, P, NP, U of C). Als de methode alleen SPC of regelkaart zegt, volgt de kaart uit het gegevenstype en de steekproefomvang: I-MR voor individuele metingen, Xbar-R voor subgroepen van 2 tot 8, Xbar-S voor grotere subgroepen, een P-kaart voor defecte eenheden en een U-kaart voor defecten.
Welk capabiliteitstarget geldt voor speciale eigenschappen?
In Zometric Statistical Software is het capabiliteitstarget voor een gemeten speciale eigenschap Ppk ≥ 1.67 vóór de lancering en Cpk ≥ 1.33 in productie; voor andere gemeten eigenschappen is het Cpk ≥ 1.33. De capabiliteitsstudie volgt het gegevenstype: Process Capability (Normal) voor gemeten gegevens met grenzen, Binomial Capability voor defecte eenheden en Poisson Capability voor defecten.