
I-MR-R/S-kaart (tussen/binnen)
De I-MR-R/S-kaart (tussen/binnen) is een regelkaart in drie delen die tegelijk drie bronnen van procesvariatie bewaakt – de subgroepgemiddelden in de tijd (I-kaart), de variatie tussen opeenvolgende subgroepgemiddelden (MR-kaart) en de variatie binnen elke subgroep (R- of S-kaart).
Laatst beoordeeld
Belangrijkste conclusie
De I-MR-R/S-kaart (tussen/binnen) is een regelkaart in drie delen die drie bronnen van procesvariatie bewaakt: subgroepgemiddelden in de tijd, variatie tussen subgroepgemiddelden en variatie binnen elke subgroep.
Op deze pagina
- Wat is een I-MR-R/S-kaart (tussen/binnen)?
- Wanneer gebruikt u een I-MR-R/S-kaart (tussen/binnen)?
- Richtlijnen voor correct gebruik van de I-MR-R/S-kaart (tussen/binnen)
- Alternatieven: wanneer u geen I-MR-R/S-kaart (tussen/binnen) gebruikt
- Voorbeeld van een I-MR-R/S-kaart (tussen/binnen)
- Zo maakt u een I-MR-R/S-kaart (tussen/binnen)
Wat is een I-MR-R/S-kaart (tussen/binnen)?
De I-MR-R/S-kaart (tussen/binnen) is een regelkaart in drie delen die tegelijk drie bronnen van procesvariatie bewaakt – de subgroepgemiddelden in de tijd (I-kaart), de variatie tussen opeenvolgende subgroepgemiddelden (MR-kaart) en de variatie binnen elke subgroep (R- of S-kaart).
Ze is speciaal ontworpen voor situaties waarin metingen in subgroepen worden verricht, maar de subgroepen zelf slechts zelden of met grote tussenpozen worden verzameld – zoals eenmaal per ploeg, per dag of per batch. In die gevallen moeten de variatie tussen subgroepen en de variatie binnen subgroepen afzonderlijk worden gevolgd en vergeleken.
Eenvoudige definitie: Een drie-in-één-kaart die twee verschillende typen variatie scheidt en bewaakt – hoeveel de metingen binnen elke steekproef spreiden en hoeveel de steekproefgemiddelden van de ene tijdsperiode naar de volgende verschuiven.
Wanneer gebruikt u een I-MR-R/S-kaart (tussen/binnen)?
- Gebruik haar wanneer subgroepen slechts zelden worden verzameld – zoals eenmaal per ploeg, per dag of per batch – en u variatie binnen subgroepen van variatie tussen subgroepen moet onderscheiden.
- Gebruik haar wanneer de variatie binnen subgroepen en de variatie tussen subgroepen naar verwachting verschillen , bijvoorbeeld wanneer metingen binnen een batch op elkaar lijken maar batches onderling verschillen.
- Gebruik haar wanneer een standaard Xbar-R-kaart de twee variatiebronnen niet weet te scheiden en de regelgrenzen te smal of te ruim lijken ten opzichte van het werkelijke procesgedrag.
- Gebruik haar voor subgroepgroottes van 2 of meer – het R/S-deel van de kaart bewaakt de spreiding binnen subgroepen.
Richtlijnen voor correct gebruik van de I-MR-R/S-kaart (tussen/binnen)
- Interpreteer eerst de R- of S-kaart om te bevestigen dat de variatie binnen subgroepen stabiel is voordat u de andere twee kaarten leest.
- De MR-kaart bewaakt de variatie tussen subgroepen – een signaal hier betekent dat het procesgemiddelde tussen tijdsperioden verschuift.
- Verzamel minstens 20 tot 25 subgroepen om betrouwbare regelgrenzen vast te stellen voor alle drie de kaartonderdelen.
- Zorg dat de subgroepvorming rationeel en consistent is – metingen binnen een subgroep moeten dezelfde procestoestand vertegenwoordigen.
- Als de variatie binnen subgroepen zeer klein is vergeleken met de variatie tussen subgroepen, onderzoek het proces dan op systematische verschillen tussen batches als grondoorzaak.
Alternatieven: wanneer u geen I-MR-R/S-kaart (tussen/binnen) gebruikt
- Als subgroepen frequent worden verzameld en de variatiebronnen naar verwachting niet verschillen, gebruik dan een eenvoudigere Xbar-R- of Xbar-S-kaart
- Als de gegevens bestaan uit individuele metingen zonder subgroepen, gebruik dan een I-MR-kaart
- Als u de variatiebronnen niet wilt scheiden en alleen het procesgemiddelde wilt bewaken, gebruik dan een Xbar-kaart
- Als de gegevens attribuutgegevenszijn, gebruik dan geschikte attribuutkaarten zoals P-, NP-, C- of U-kaarten
Voorbeeld van een I-MR-R/S-kaart (tussen/binnen)
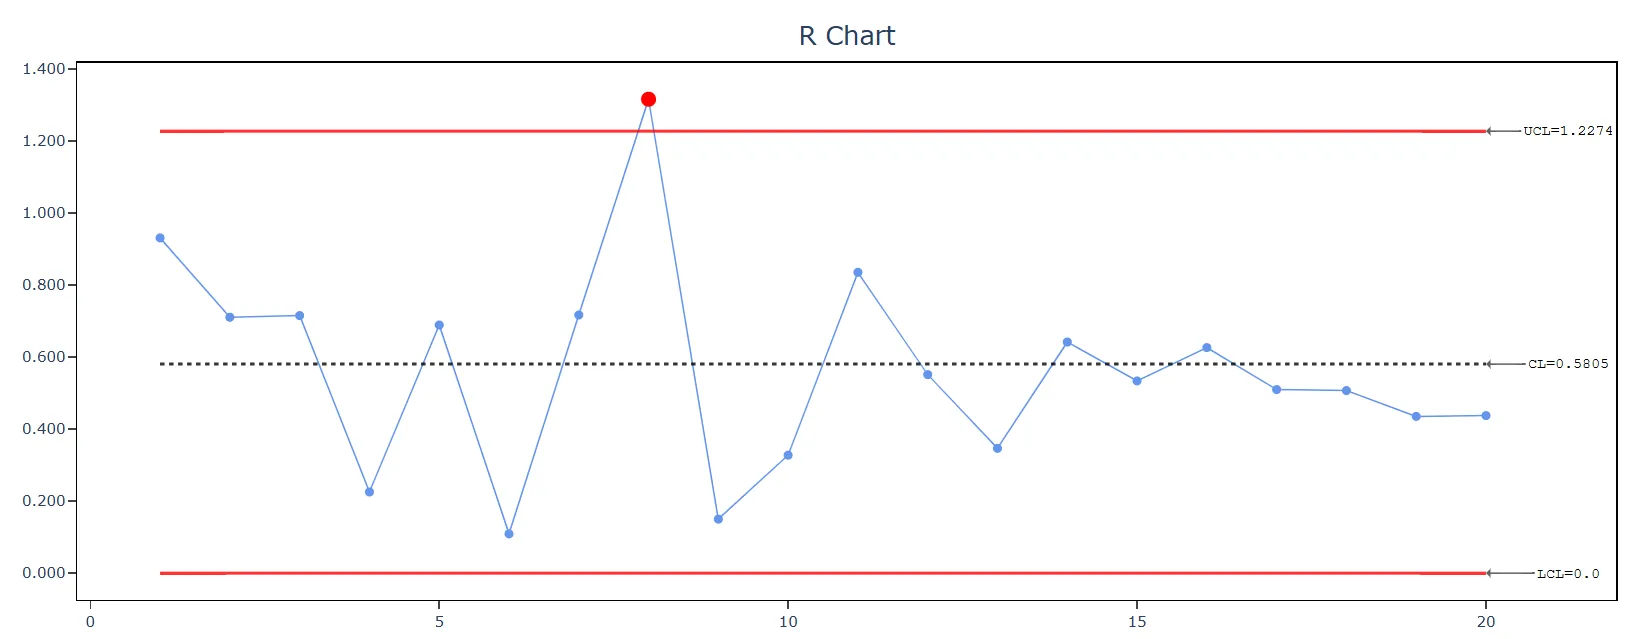
Een kwaliteitsingenieur bij een kunststofverwerkend bedrijf houdt toezicht op een spuitgietproces. Bij dit proces maakt een machine met één matrijs vijf onderdelen tegelijk. Om het proces te beoordelen, verzamelt de ingenieur gegevens van 20 subgroepen van elk vijf onderdelen. De ingenieur beoordeelt zowel de variatie binnen elke subgroep (onderdelen uit dezelfde batch vergelijken) als de variatie tussen subgroepen (verschillende batches vergelijken). De ingenieur maakt een I-MR-R/S-kaart om het spuitgietproces te bewaken. De volgende stappen:
- De benodigde gegevens verzameld.
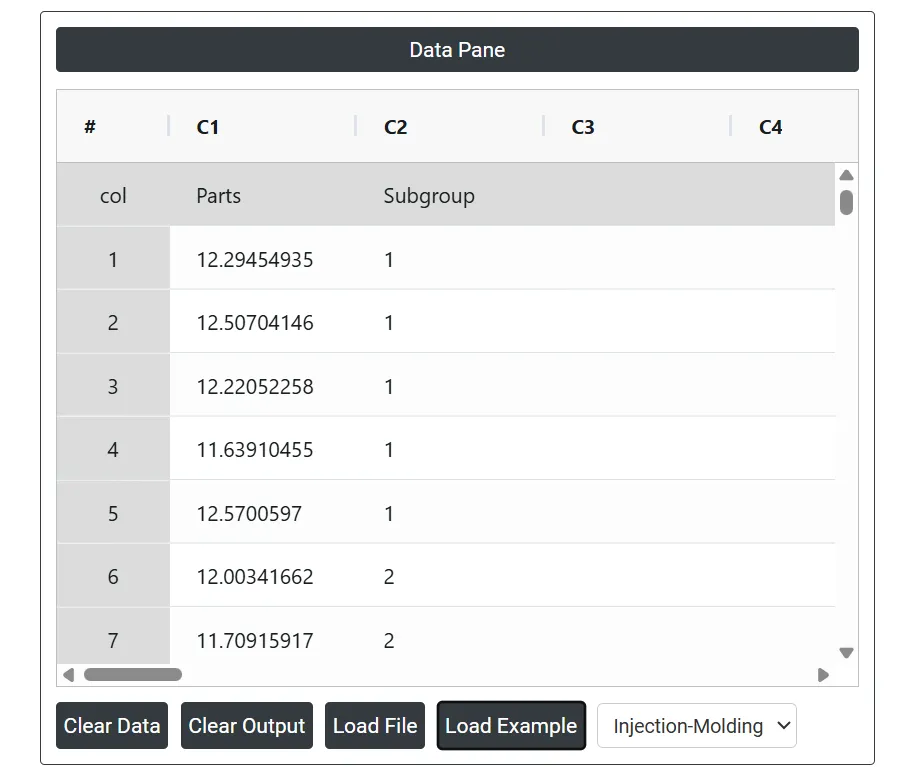
- Analyseer de gegevens nu in Zometric Statistical Software op https://statsai.zometric.com/.
- Om de I-MR-R/S-kaart (tussen/binnen) te vinden, kiest u Statistical module> Control Chart > I-MR R/S(Between/Within) chart.
- Voer in de tool de gegevens en de overige invoer als volgt in:
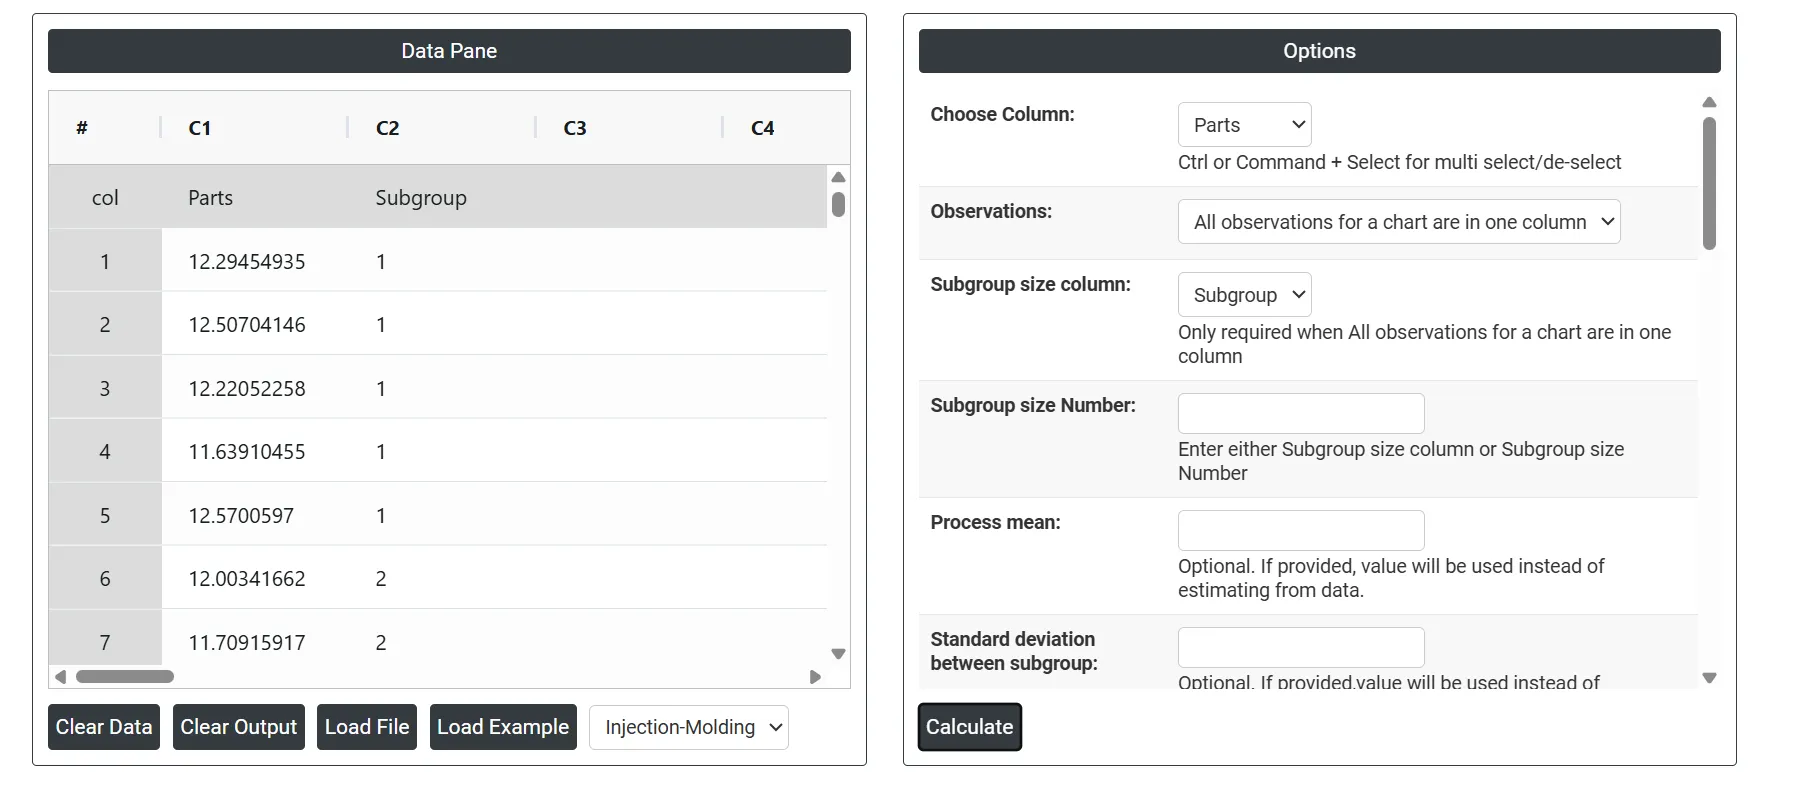
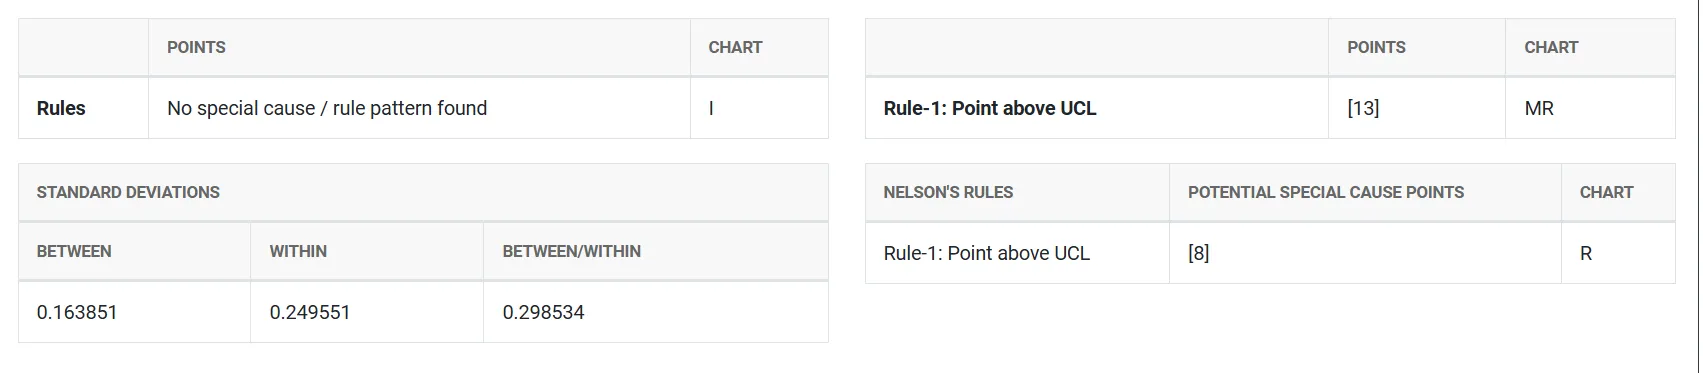
5. Na gebruik van de bovengenoemde tool wordt de uitvoer als volgt weergegeven:
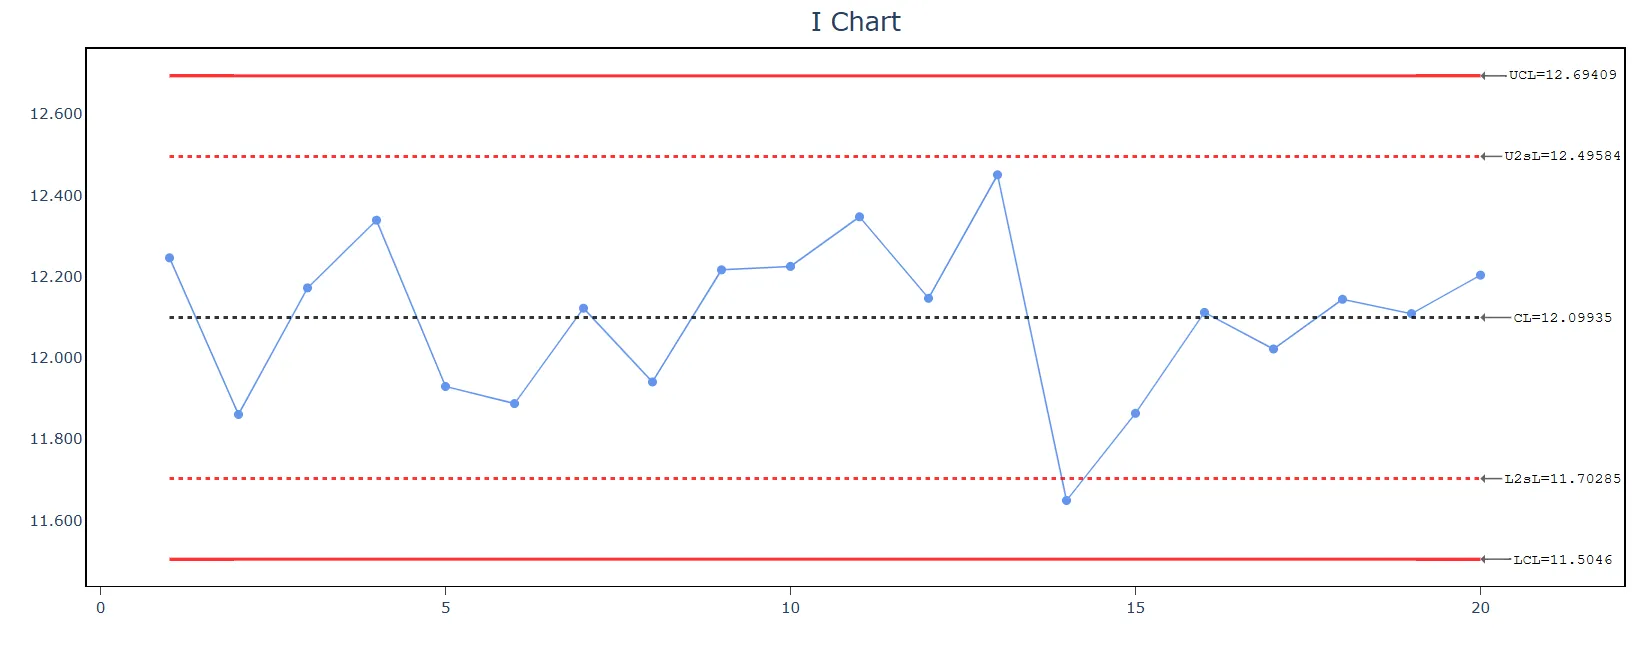
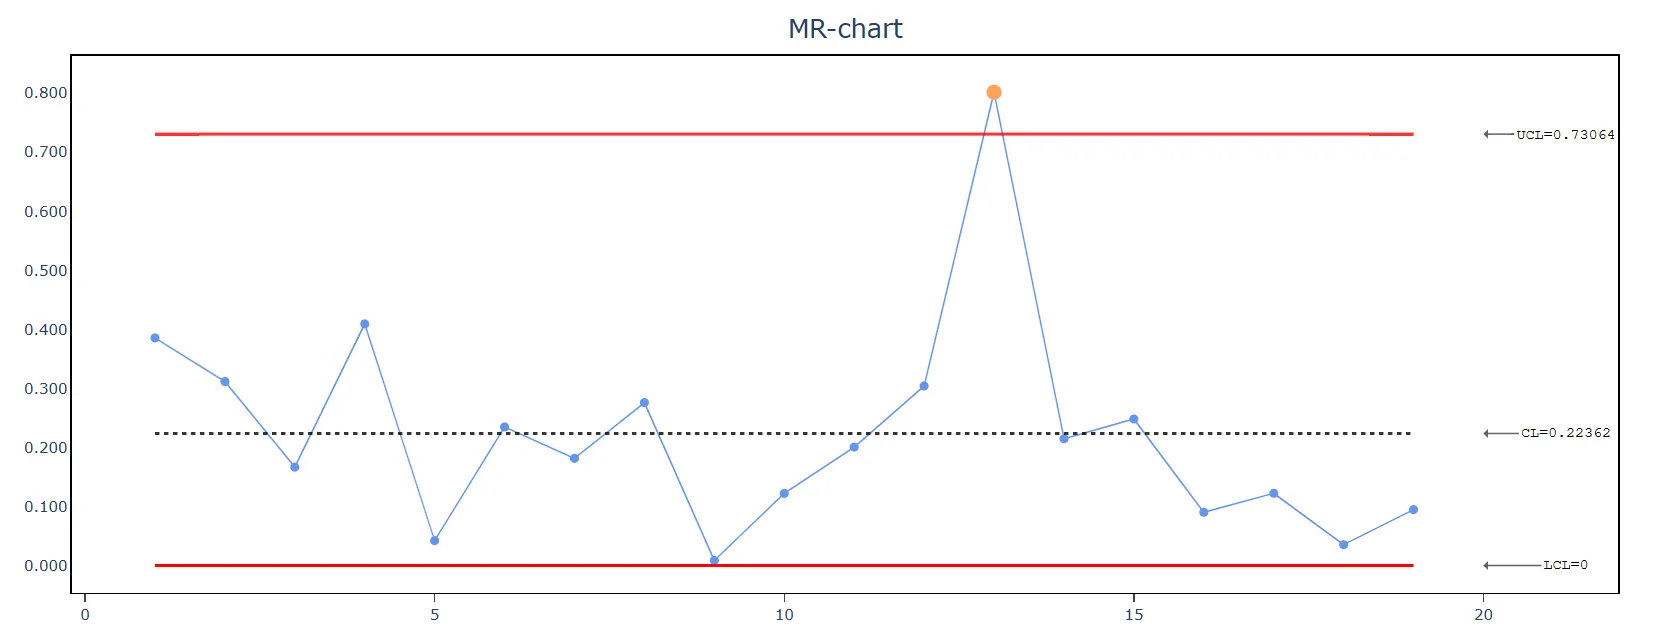
Zo maakt u een I-MR-R/S-kaart (tussen/binnen)
De handleiding is als volgt:
- Meld u aan bij Zometric Statistical Software op https://statsai.zometric.com/
- Kies op de startpagina Statistical Tool> Control Chart > I-MR R/S(Between/Within) chart.
- Klik op I-MR R/S(Between/Within) chart om naar het dashboard te gaan.
- Werk vervolgens de gegevens handmatig bij, of kopieer (Ctrl+C) de gegevens volledig uit een Excel-blad en plak (Ctrl+V) ze, of gebruik de optie Load Example, waarmee de voorbeeldgegevens worden geladen.
- Koppel vervolgens de kolommen aan de parameters.
- Klik ten slotte onderaan de pagina op Calculate en u krijgt de gewenste resultaten.
Op het dashboard van de I-MR-R/S-kaart (tussen/binnen) is het venster in twee delen verdeeld.
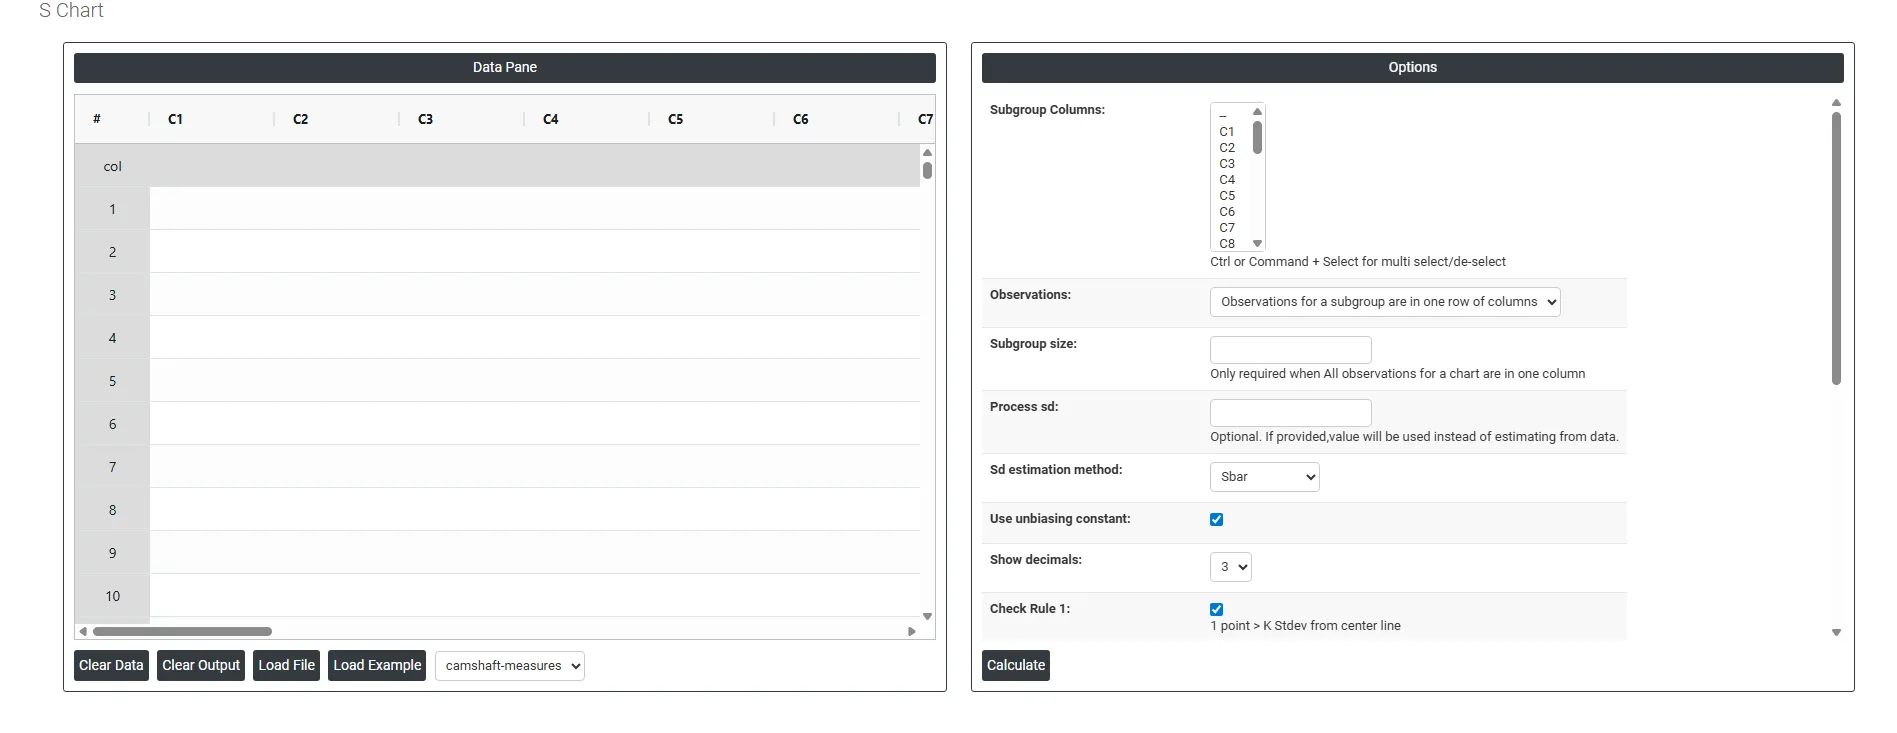
Links bevindt zich het Data Pane. In het Data Pane vormt elke rij één subgroep. Gegevens kunnen handmatig worden ingevoerd, of u kunt de gegevens volledig kopiëren (Ctrl+C) uit een Excel-blad en hier plakken (Ctrl+V).
Load example: De voorbeeldgegevens worden geladen.
Load File: Hiermee laadt u Excel-gegevens rechtstreeks.
Rechts staan de volgende opties:
- Choose Column Selecteer de kolom(men) met uw meetgegevens. Gebruik Ctrl of Command + klik om meerdere kolommen tegelijk te selecteren als uw gegevens over meer dan één kolom verdeeld zijn.
- Observations: Deze instelling bepaalt hoe uw gegevens fysiek in het werkblad zijn opgemaakt. Kies de optie die bij de structuur van uw gegevens past:
- All observations for a chart are in one column — alle metingen staan verticaal onder elkaar in één kolom en met het veld voor de subgroepgrootte wordt bepaald hoeveel rijen bij elke subgroep horen.
- Subgroup Size Column: Alleen vereist wanneer alle waarnemingen in één kolom staan. Deze kolom geeft de kaart aan welke rijen bij welke subgroep horen – een kolom met waarden zoals 1,1,1,2,2,2 groepeert de gegevens bijvoorbeeld in subgroepen van 3. Vul dit veld of het Subgroup Size Number in, niet beide.
- Subgroup Size Number: Voer een vast getal in als al uw subgroepen even groot zijn. Door bijvoorbeeld 5 in te voeren, vormen elke 5 opeenvolgende rijen één subgroep. Gebruik dit in plaats van de Subgroup Size Column wanneer de subgroepgrootte in de hele gegevensset gelijk is.
- Process mean: Dit is de gemiddelde waarde van een reeks metingen of waarnemingen van een proces. Het geeft de centrale tendens van de procesgegevens in de tijd weer en is een belangrijke indicator van de procesprestatie. Zo niet, dan berekent Zometric Statistical Software de middenlijn uit de opgegeven gegevens.
- Standard Deviation Between Subgroup: Optioneel. Als u een bekende of historisch vastgestelde waarde hebt voor de variatie tussen subgroepen, voer die hier in. Indien opgegeven, vervangt deze de uit de gegevens berekende schatting, wat nuttig is wanneer u een goed gekarakteriseerde basislijn uit een eerdere studie hebt.
- Standard Deviation Within Subgroup: Optioneel. Evenzo: als u een bekende standaardafwijking voor de variatie binnen subgroepen hebt, voer die hier in. Door deze waarde op te geven, schat de kaart de spreiding binnen subgroepen niet opnieuw uit de huidige gegevens, zodat de consistentie met uw vastgestelde procesbasislijn behouden blijft.
- SD Estimation method for Between subgroup: Hiermee heeft de gebruiker twee keuzes voor de berekening. De keuze voor de methode van het gemiddelde van de voortschrijdende spreidingsbreedte of de mediaan van de voortschrijdende spreidingsbreedte verandert het resultaat.
- Average moving range Sd estimation method: Hierbij wordt het verschil tussen opeenvolgende waarden in een dataset berekend en vervolgens het gemiddelde van die verschillen genomen.
- Median moving range Sd estimation method: De MMR wordt berekend door de mediaan te nemen van de voortschrijdende spreidingsbreedten tussen opeenvolgende datapunten.
- SD Estimation method for Within subgroup: Hiermee heeft de gebruiker twee keuzes voor de berekening. De keuze voor de Rbar-methode of de gepoolde standaardafwijking verandert het resultaat.
- Pooled Sd estimation method: De gepoolde standaardafwijking is het gewogen gemiddelde van de subgroepvarianties, waarbij grotere subgroepen meer invloed hebben op de totale schatting. Deze methode geeft een nauwkeurigere schatting van de standaardafwijking wanneer het proces stabiel is.
- Rbar Sd estimation method: Rbar is het gemiddelde van de spreidingsbreedten binnen subgroepen. De Rbar-methode is een veelgebruikte schatting van de standaardafwijking, vooral effectief voor subgroepgroottes van 2 tot 8.
- Sbar Sd estimation method: Schat de standaardafwijking van het proces door de standaardafwijkingen van alle subgroepen te middelen en een statistische correctiefactor toe te passen. Deze methode wordt aanbevolen voor subgroepgroottes groter dan 8, omdat ze elk datapunt in elke subgroep gebruikt en zo nauwkeurigere en betrouwbaardere regelgrenzen oplevert dan de methode op basis van de spreidingsbreedte.
- Length Moving Range: Bepaalt hoeveel opeenvolgende subgroepgemiddelden worden gebruikt om elke voortschrijdende spreidingsbreedte te berekenen. De standaardwaarde is 2, wat betekent dat elke voortschrijdende spreidingsbreedte het absolute verschil tussen twee opeenvolgende subgroepgemiddelden is. Een hogere waarde effent de schatting, maar verlaagt de gevoeligheid voor kortetermijnverschuivingen.
- Use unbiasing constants for pooled sd: Deze optie is alleen van toepassing wanneer Stdev wordt geschat met de methode Pooled Stdev.
- Show Decimals: Bepaalt hoeveel decimalen in de kaart worden getoond voor uitgezette waarden en regelgrenzen. De standaardwaarde is 3, wat voldoende precisie biedt voor de meeste industriële en kwaliteitstoepassingen. Pas dit aan op basis van de meetprecisie van uw gegevens en het publiek dat de kaart leest.
- Check Rule 1: 1 point > K Stdev from center line: Toets 1 is essentieel om subgroepen te herkennen die sterk van de andere afwijken, waardoor het een algemeen erkend hulpmiddel is om situaties buiten controle op te sporen. Om de gevoeligheid te vergroten en kleinere verschuivingen in het proces te herkennen, kan Toets 2 samen met Toets 1 worden gebruikt, waardoor de regelkaarten effectiever worden.
- Check Rule 2: K points in a row on same side of center line: Toets 2 detecteert veranderingen in de centrering of variatie van het proces. Bij het bewaken van kleine verschuivingen in het proces kan Toets 2 samen met Toets 1 worden gebruikt om de gevoeligheid van regelkaarten te vergroten.
- Check Rule 3: K points in a row, all increasing or all decreasing: Toets 3 is bedoeld om trends in een proces te herkennen. Deze toets zoekt specifiek naar een lange reeks opeenvolgende datapunten die consequent stijgen of dalen in waarde, wat wijst op een mogelijke onderliggende trend in het procesgedrag.
- Check Rule 4: K points in a row, alternating up and down: Toets 4 is bedoeld om systematische variaties in een proces te herkennen. Idealiter is het patroon van variatie in een proces willekeurig. Als een punt echter Toets 4 niet doorstaat, kan dat erop wijzen dat de variatie niet willekeurig is maar een voorspelbaar patroon volgt.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Toets 5 detecteert kleine verschuivingen in het proces.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):Toets 6 detecteert kleine verschuivingen in het proces.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):Toets 7 herkent variatiepatronen die ten onrechte als bewijs van goede beheersing kunnen worden geïnterpreteerd. Deze toets detecteert te brede regelgrenzen, die vaak het gevolg zijn van gestratificeerde gegevens. Gestratificeerde gegevens ontstaan wanneer er binnen elke subgroep een systematische bron van variatie is, waardoor de regelgrenzen breder lijken dan ze zouden moeten zijn.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):Toets 8 detecteert een mengpatroon. Bij een mengpatroon vallen de punten niet dicht bij de middenlijn maar juist in de buurt van de regelgrenzen.
Veelgestelde vragen
Wat is een I-MR-R/S-kaart (tussen/binnen)?
Het is een regelkaart in drie delen die drie bronnen van procesvariatie tegelijk bewaakt: de subgroepgemiddelden in de tijd op een I-kaart, de variatie tussen opeenvolgende subgroepgemiddelden op een MR-kaart en de variatie binnen elke subgroep op een R- of S-kaart. Ze scheidt hoeveel metingen binnen elke steekproef spreiden van hoeveel steekproefgemiddelden tussen perioden verschuiven.
Wanneer gebruikt u een kaart tussen/binnen in plaats van een Xbar-R-kaart?
Gebruik haar wanneer subgroepen slechts zelden worden verzameld, zoals eenmaal per ploeg, dag of batch, en variatie binnen subgroepen en variatie tussen subgroepen naar verwachting verschillen, bijvoorbeeld wanneer onderdelen binnen een batch op elkaar lijken maar batches onderling verschillen. Ze helpt ook wanneer een standaard Xbar-R-kaart regelgrenzen geeft die te smal of te ruim lijken ten opzichte van het werkelijke procesgedrag.
Hoe interpreteert u een I-MR-R/S-kaart tussen/binnen?
Lees eerst de R- of S-kaart om te bevestigen dat de variatie binnen subgroepen stabiel is voordat u de andere twee kaarten leest. Een signaal op de MR-kaart betekent dat het procesgemiddelde tussen tijdsperioden verschuift. Als de variatie binnen subgroepen zeer klein is vergeleken met de variatie tussen subgroepen, onderzoek dan systematische verschillen tussen batches.
Hoeveel subgroepen hebt u nodig voor een kaart tussen/binnen?
Verzamel minstens 20 tot 25 subgroepen om betrouwbare regelgrenzen vast te stellen voor alle drie de kaartonderdelen, met een subgroepgrootte van 2 of meer. Vorm subgroepen rationeel en consistent, zodat metingen binnen een subgroep dezelfde procestoestand vertegenwoordigen. Het voorbeeld gebruikte 20 subgroepen van vijf onderdelen van een spuitgietmachine met één matrijs.