
Xbar-kaart (X̄-kaart)
Een Xbar-kaart (ook subgroepgemiddelde-kaart genoemd) is een regelkaart die het gemiddelde van subgroepen in de tijd bewaakt. Elk uitgezet punt is het gemiddelde van een kleine groep metingen op een bepaald tijdstip, zodat verschuivingen of trends in het procescentrum gemakkelijk zichtbaar zijn.
Laatst beoordeeld
Belangrijkste conclusie
Een Xbar-kaart (ook subgroepgemiddelde-kaart genoemd) is een regelkaart die het gemiddelde van subgroepen in de tijd bewaakt.
Op deze pagina
Wat is een Xbar-kaart?
Een Xbar-kaart (ook subgroepgemiddelde-kaart genoemd) is een regelkaart die het gemiddelde van subgroepen in de tijd bewaakt. Elk uitgezet punt is het gemiddelde van een kleine groep metingen op een bepaald tijdstip, zodat verschuivingen of trends in het procescentrum gemakkelijk zichtbaar zijn.
Het is een van de meest gebruikte regelkaarten voor kwaliteitsbewaking, omdat ze zich uitsluitend richt op de vraag of het procesgemiddelde op de streefwaarde blijft , los van de variatie, die door een bijbehorende R- of S-kaart wordt bewaakt.
Wanneer gebruikt u een Xbar-kaart?
- Gebruik haar wanneer de gegevens continu zijn (meetwaarden zoals afmetingen, gewicht, temperatuur, druk)
- Gebruik haar wanneer metingen met regelmatige tussenpozen in subgroepen van 2 of meer worden verzameld
- Gebruik haar wanneer u verschuivingen in het procesgemiddelde in de tijd wilt detecteren
- Combineer haar bij subgroepgroottes van 2 tot 8met een R-kaart om ook de variatie te bewaken
- Combineer haar bij subgroepgroottes groter dan 8met een S-kaart voor nauwkeurigere bewaking van de variatie
- Gebruik voor individuele metingen zonder subgroepen liever een I-MR-kaart .
Richtlijnen voor correct gebruik van een Xbar-kaart
- De subgroepgrootte moet gedurende het hele onderzoek constant blijven: wisselende subgroepgroottes beïnvloeden de berekening van de regelgrenzen en maken de kaart onbetrouwbaar
- Verzamel minimaal 25 subgroepen voordat u conclusies trekt over de stabiliteit van het proces
- Elke subgroep moet een rationele, homogene steekproef zijn: meng binnen één subgroep geen gegevens van verschillende machines, operators of ploegen
- Combineer de Xbar-kaart altijd met een R- of S-kaart : de Xbar-kaart alleen vertelt u niet of de procesvariatie stabiel is
- Controleer altijd eerst de R- of S-kaart voordat u de Xbar-kaart interpreteert: als de variatie buiten controle is, zijn de regelgrenzen van de Xbar-kaart onbetrouwbaar
- Gegevens binnen subgroepen moeten bij benadering normaal verdeeld zijn om de regelgrenzen statistisch geldig te laten zijn
Alternatieven: wanneer u geen Xbar-kaart gebruikt
- Als de gegevens als individuele metingen zonder subgroepenbinnenkomen, gebruik dan een I-MR-kaart in plaats daarvan
- Als de subgroepgroottes wisselend zijn of niet kunnen worden gestandaardiseerd, overweeg dan een I-MR-kaart voor betrouwbaardere resultaten
- Als u de proportie defecte eenheden of aantallen defectenbewaakt, gebruik dan een P-kaart, NP-kaart, C-kaart of U-kaart in plaats daarvan
- Als de gegevens sterk niet-normaalzijn, pas dan eerst een Box-Cox-transformatie toe voordat u de Xbar-kaart gebruikt
- Als u korte productieruns of gemengde onderdeeltypen op hetzelfde proces draait, gebruik dan een Z-MR-kaart in plaats daarvan
- Als u alleen de variatie wilt bewaken zonder het gemiddelde te volgen, gebruik dan een R-kaart of S-kaart afzonderlijk
Voorbeeld van een Xbar-kaart
Een kwaliteitsingenieur bij een fabriek van automotive-onderdelen bewaakt de lengtes van nokkenassen. De ingenieur verzamelt elke 30 minuten gegevens in subgroepen van 5. Hij wil in de regelkaart zoeken naar eventuele speciale oorzaken. 1. Laat het procesgemiddelde en de processtandaardafwijking leeg, omdat ze op dit moment onbekend zijn. 2. Schakel alle 8 Nelson-regels in. Hij voert de volgende stappen uit:
- De benodigde gegevens verzameld.
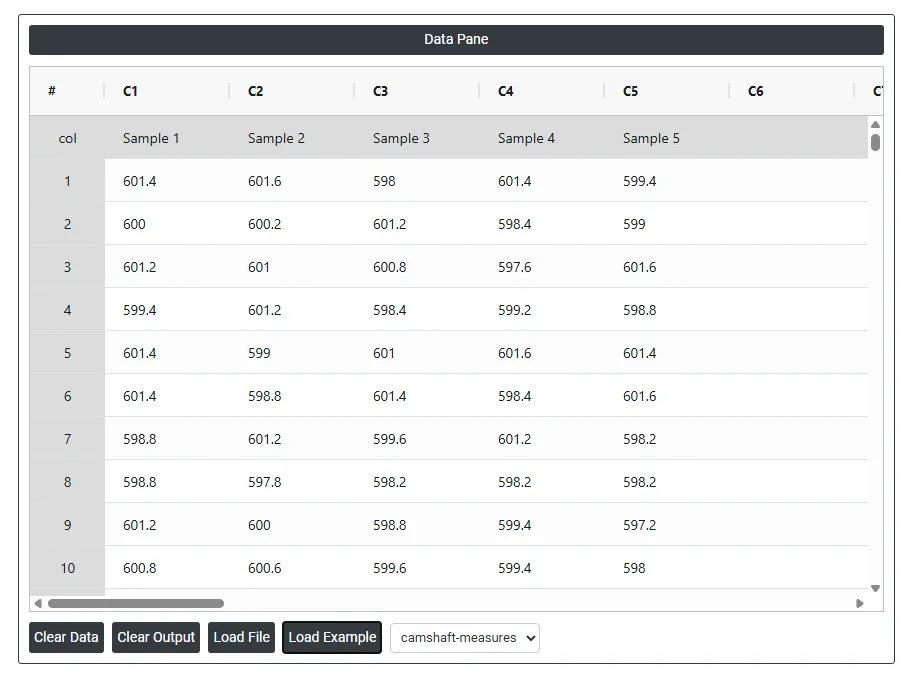
- Analyseer nu de gegevens in Zometric Statistical Software op https://statsai.zometric.com/.
- Om Xbar Chart te vinden, kiest u Statistical module> Control Charts>Xbar Chart .
- In de tool voert u de gegevens in, samen met andere invoer, als volgt:
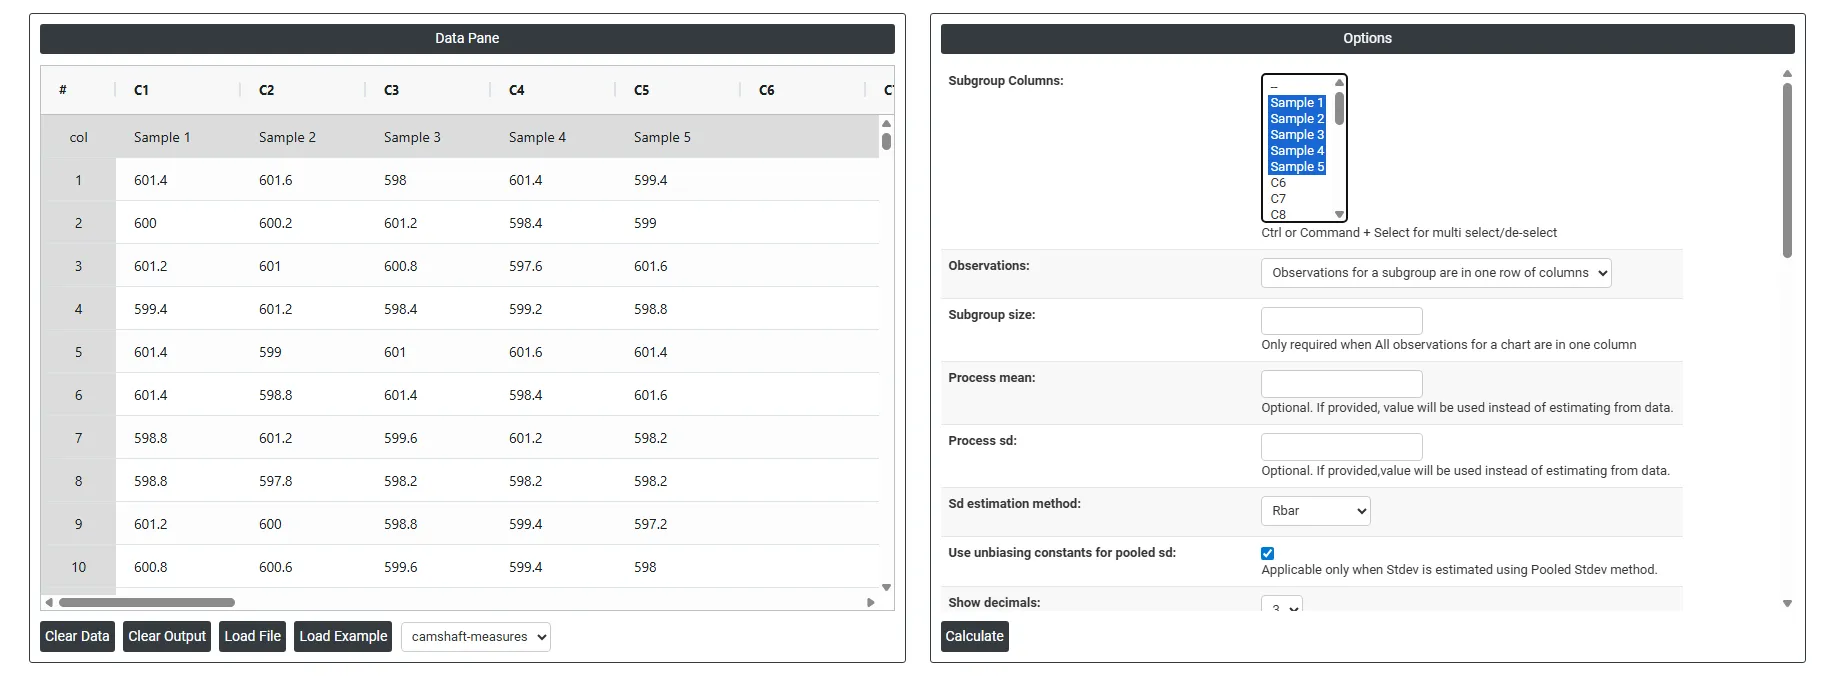
5. Na gebruik van bovenstaande tool wordt de uitvoer als volgt weergegeven:
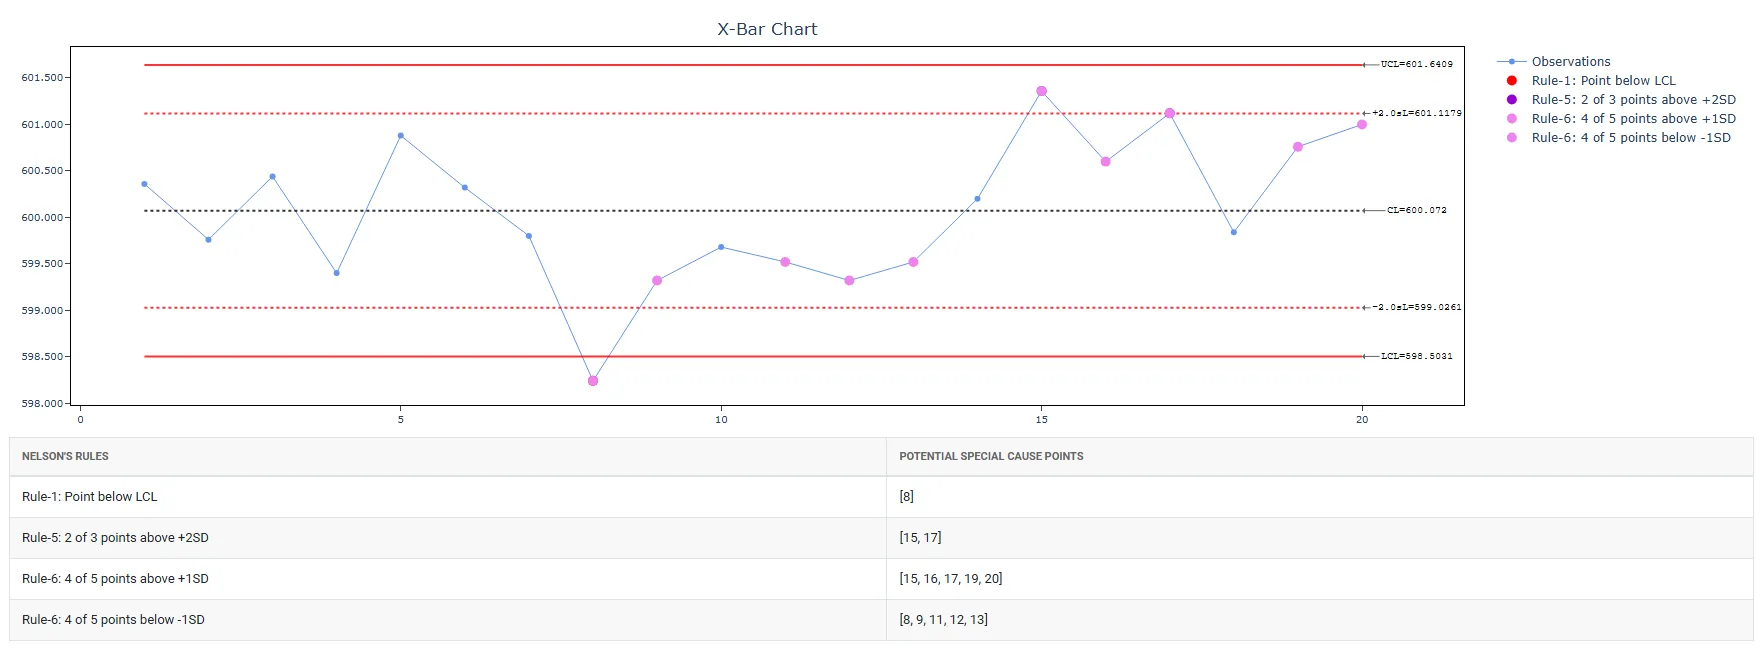
Zo maakt u een Xbar-kaart
De handleiding is als volgt:
- Meld u aan bij Zometric Statistical Software op https://statsai.zometric.com/
- Kies op de startpagina Statistical Tool> Control Charts >Xbar Chart.
- Klik op Xbar Chart om naar het dashboard te gaan.
- Werk vervolgens de gegevens handmatig bij, of kopieer (Ctrl+C) de gegevens volledig uit een Excel-blad en plak (Ctrl+V) ze hier.
- Vul vervolgens de vereiste opties in .
- Klik ten slotte onderaan de pagina op Calculate en u krijgt de gewenste resultaten.
Op het dashboard van Xbar Chart is het venster in twee delen verdeeld.
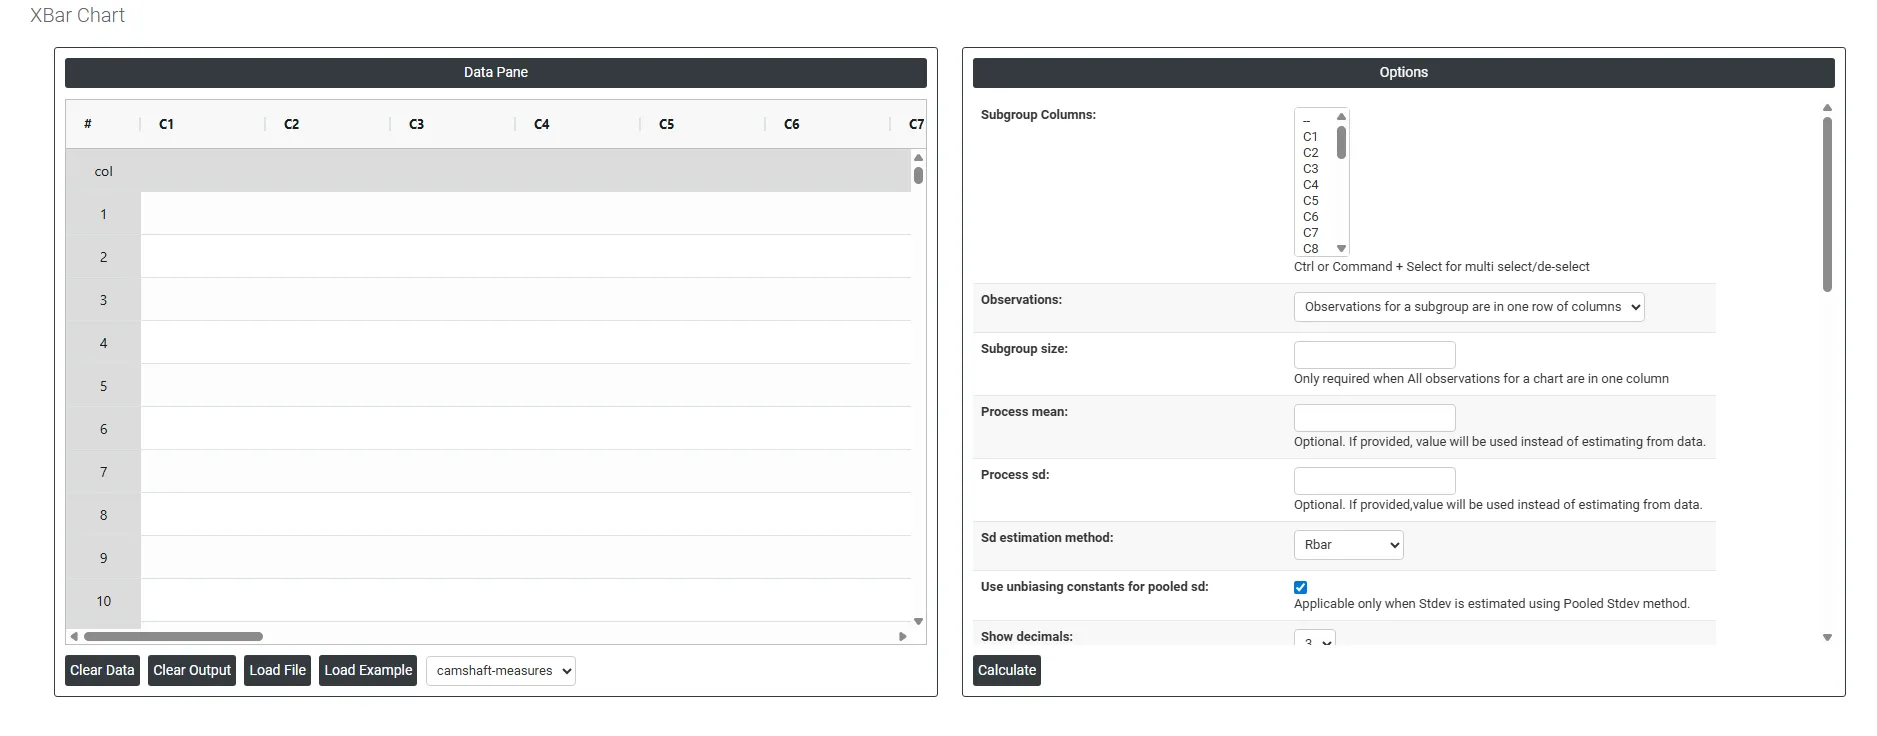
Aan de linkerkant staat de Data Pane. In de Data Pane vormt elke rij één subgroep. U kunt de gegevens handmatig invoeren of volledig uit een Excel-blad kopiëren (Ctrl+C) en hier plakken (Ctrl+V).
Load example: De voorbeeldgegevens worden geladen.
Load File: Hiermee laadt u de Excel-gegevens rechtstreeks.
Aan de rechterkant staan veel opties, als volgt:
- Subgroup Columns Hiermee selecteert u een enkele kolom of meerdere kolommen , afhankelijk van hoe uw gegevens zijn gestructureerd. Als elke subgroep over meerdere kolommen is verdeeld (één kolom per meetpositie), selecteert u al die kolommen. Als alle metingen in één kolom onder elkaar staan, selecteert u die ene kolom en bepaalt u de subgroepgrootte apart. De selectie hier bepaalt rechtstreeks hoe de kaart uw gegevens groepeert om subgroepgemiddelden te berekenen.
- Observations: Deze instelling bepaalt hoe uw gegevens fysiek in het werkblad zijn ingedeeld. Kies de optie die bij de structuur van uw gegevens past:
- Observations for a subgroup are in one row of columns — elke rij bevat alle metingen van één subgroep, verdeeld over meerdere kolommen. Rij 1 heeft bijvoorbeeld vijf metingen die Subgroep 1 vertegenwoordigen over vijf kolommen.
- All observations for a chart are in one column — alle metingen staan verticaal onder elkaar in één kolom, en het veld voor de subgroepgrootte bepaalt hoeveel rijen bij elke subgroep horen.
Als u hier de verkeerde indeling kiest, groepeert de kaart de gegevens onjuist en ontstaan ongeldige regelgrenzen.
- Subgroup Size Alleen vereist wanneer alle waarnemingen in één kolom staan. Dit geeft aan hoeveel opeenvolgende rijen één subgroep vormen. Bij een subgroepgrootte van 5 behandelt de kaart bijvoorbeeld rij 1–5 als subgroep 1, rij 6–10 als subgroep 2, enzovoort. Als uw gegevens al in meerdere kolommen zijn gerangschikt (één per meting), is dit veld niet nodig, omdat de subgroepgrootte dan wordt bepaald door het aantal geselecteerde kolommen.
- Process mean: Dit is de gemiddelde waarde van een reeks metingen of waarnemingen uit een proces. Het vertegenwoordigt de centrale tendens van de procesgegevens in de tijd en is een belangrijke indicator van de procesprestatie. Zo niet, dan berekent Zometric Statistical Software de middenlijn uit de opgegeven gegevens.
- Process sd: Dit is een maat voor de variabiliteit of spreiding van de procesgegevens rond het gemiddelde. Het geeft een indicatie van hoeveel individuele datapunten in het proces van het procesgemiddelde verschillen. Als u dit leeg laat, berekent Zometric Statistical Software het uit de opgegeven gegevens.
- Sd estimation method: Dit biedt de gebruiker twee keuzes voor de berekening. Kiezen voor Rbar als schattingsmethode of voor de methode met gepoolde standaardafwijking verandert het resultaat.
- Rbar Sd estimation method: Rbar is het gemiddelde van de spreidingsbreedtes binnen subgroepen. De Rbar-methode is een veelgebruikte schatting van de standaardafwijking, vooral effectief bij subgroepgroottes van 2 tot 8.
- Pooled Sd estimation method: De gepoolde standaardafwijking is het gewogen gemiddelde van de subgroepvarianties, waarbij grotere subgroepen meer invloed hebben op de totale schatting. Deze methode geeft een nauwkeurigere schatting van de standaardafwijking wanneer het proces stabiel is.
- Use unbiasing constants for pooled sd: Deze optie is alleen van toepassing wanneer de standaardafwijking wordt geschat met de methode Pooled Stdev.
- Show Decimals Bepaalt hoeveel decimalen op de kaart worden weergegeven voor de uitgezette waarden, regelgrenzen en middenlijn. Meer decimalen geven meer precisie bij het aflezen van de kaart; minder decimalen houden de kaart overzichtelijk en gemakkelijker te presenteren. Kies het niveau dat nauwkeurigheid en leesbaarheid voor uw publiek in evenwicht brengt.
- Check Rule 1: 1 point > K Stdev from center line: Toets 1 is essentieel om subgroepen te vinden die sterk van de andere afwijken, waardoor ze een algemeen erkend hulpmiddel is om situaties buiten controle te detecteren. Om de gevoeligheid te verhogen en kleinere verschuivingen in het proces te detecteren, kan toets 2 samen met toets 1 worden gebruikt, wat de effectiviteit van regelkaarten vergroot.
- Check Rule 2: K points in a row on same side of center line: Toets 2 detecteert veranderingen in de centrering of variatie van het proces. Bij het bewaken van kleine verschuivingen in het proces kan toets 2 samen met toets 1 worden gebruikt om de gevoeligheid van regelkaarten te vergroten.
- Check Rule 3: K points in a row, all increasing or all decreasing: Toets 3 is bedoeld om trends in een proces te herkennen. Deze toets zoekt specifiek naar een langere reeks opeenvolgende datapunten die consequent stijgen of dalen, wat wijst op een mogelijke onderliggende trend in het procesgedrag.
- Check Rule 4: K points in a row, alternating up and down: Toets 4 is bedoeld om systematische variatie in een proces te herkennen. Idealiter is het patroon van variatie in een proces willekeurig. Als een punt toets 4 echter niet doorstaat, kan dat erop wijzen dat de variatie niet willekeurig is maar een voorspelbaar patroon volgt.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Toets 5 detecteert kleine verschuivingen in het proces.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):Toets 6 detecteert kleine verschuivingen in het proces.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):Toets 7 herkent variatiepatronen die ten onrechte kunnen worden uitgelegd als bewijs van goede beheersing. Deze toets detecteert te brede regelgrenzen, vaak het gevolg van gestratificeerde gegevens. Gestratificeerde gegevens ontstaan wanneer er binnen elke subgroep een systematische bron van variatie is, waardoor de regelgrenzen breder lijken dan ze zouden moeten zijn.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):Toets 8 detecteert een mengpatroon. Bij een mengpatroon liggen de punten niet dicht bij de middenlijn maar juist in de buurt van de regelgrenzen.
- Additional CLs at Multiples of SD 1 Voegt een extra regelgrenslijn toe op ±1 standaardafwijking van de middenlijn. Dit creëert een binnenste zone op de kaart, nuttig voor het toepassen van Western Electric- of Nelson-regels die zoeken naar ongebruikelijke patronen binnen de regelgrenzen, zoals een reeks punten die consequent aan één kant van de middenlijn liggen.
- Additional CLs at Multiples of SD 2 Voegt een extra regelgrenslijn toe op ±2 standaardafwijkingen van de middenlijn. Dit creëert een middelste waarschuwingszone tussen het midden en de standaard regelgrenzen van ±3 sigma. Punten tussen de 2-sigma- en 3-sigmalijnen kunnen een vroege waarschuwing zijn voor een procesverschuiving voordat een punt daadwerkelijk buiten controle raakt.
- Define Stages (Historical Groups) with This Variable Hiermee splitst u de kaart met een groeperingsvariabele in afzonderlijke fasen of stadia. Elk stadium krijgt een eigen set regelgrenzen die onafhankelijk wordt berekend. Dit is nuttig wanneer er een bekende procesverandering is opgetreden, zoals een nieuwe machine, een procesverbetering of een verschuiving in grondstof, en u de procesprestatie vóór en na die verandering op dezelfde kaart wilt vergelijken.
- X Scale Bepaalt hoe de horizontale as van de kaart wordt weergegeven. U kunt de schaal aanpassen om tijdgebaseerde labels, subgroepnummers of aangepaste waarden te tonen. Dit is nuttig wanneer uw subgroepen overeenkomen met specifieke datums, ploegen of batches en u wilt dat de kaartas die context weergeeft in plaats van alleen opeenvolgende nummers, waardoor de kaart gemakkelijker te lezen en te presenteren is.
Veelgestelde vragen
Wat is een Xbar-kaart?
Een Xbar-kaart, ook subgroepgemiddelde-kaart genoemd, is een regelkaart die het gemiddelde van subgroepen in de tijd bewaakt. Elk punt is het gemiddelde van een kleine groep metingen op één tijdstip, zodat verschuivingen of trends in het procescentrum gemakkelijk zichtbaar zijn. De variatie wordt afzonderlijk bewaakt door een bijbehorende R- of S-kaart.
Wanneer gebruikt u een R-kaart of een S-kaart bij een Xbar-kaart?
Combineer de Xbar-kaart altijd met een kaart voor de variatie. Combineer haar bij subgroepgroottes van 2 tot 8 met een R-kaart; bij subgroepgroottes groter dan 8 met een S-kaart voor nauwkeurigere bewaking van de variatie. Controleer eerst de R- of S-kaart, want als de variatie buiten controle is, zijn de grenzen van de Xbar-kaart onbetrouwbaar.
Hoeveel subgroepen hebt u nodig voor een Xbar-kaart?
Verzamel minimaal 25 subgroepen voordat u conclusies trekt over de stabiliteit van het proces. Houd de subgroepgrootte constant, gebruik rationele, homogene subgroepen zonder machines, operators of ploegen te mengen, en gegevens binnen subgroepen moeten bij benadering normaal zijn om de regelgrenzen geldig te laten zijn.
Wanneer gebruikt u geen Xbar-kaart?
Gebruik een I-MR-kaart voor individuele metingen zonder subgroepen of wanneer subgroepgroottes niet kunnen worden gestandaardiseerd. Gebruik P-, NP-, C- of U-kaarten voor defecte eenheden of aantallen defecten, een Z-MR-kaart voor korte runs of gemengde onderdeeltypen, en overweeg eerst een Box-Cox-transformatie als de gegevens sterk niet-normaal zijn.