
Z-MR-kaart
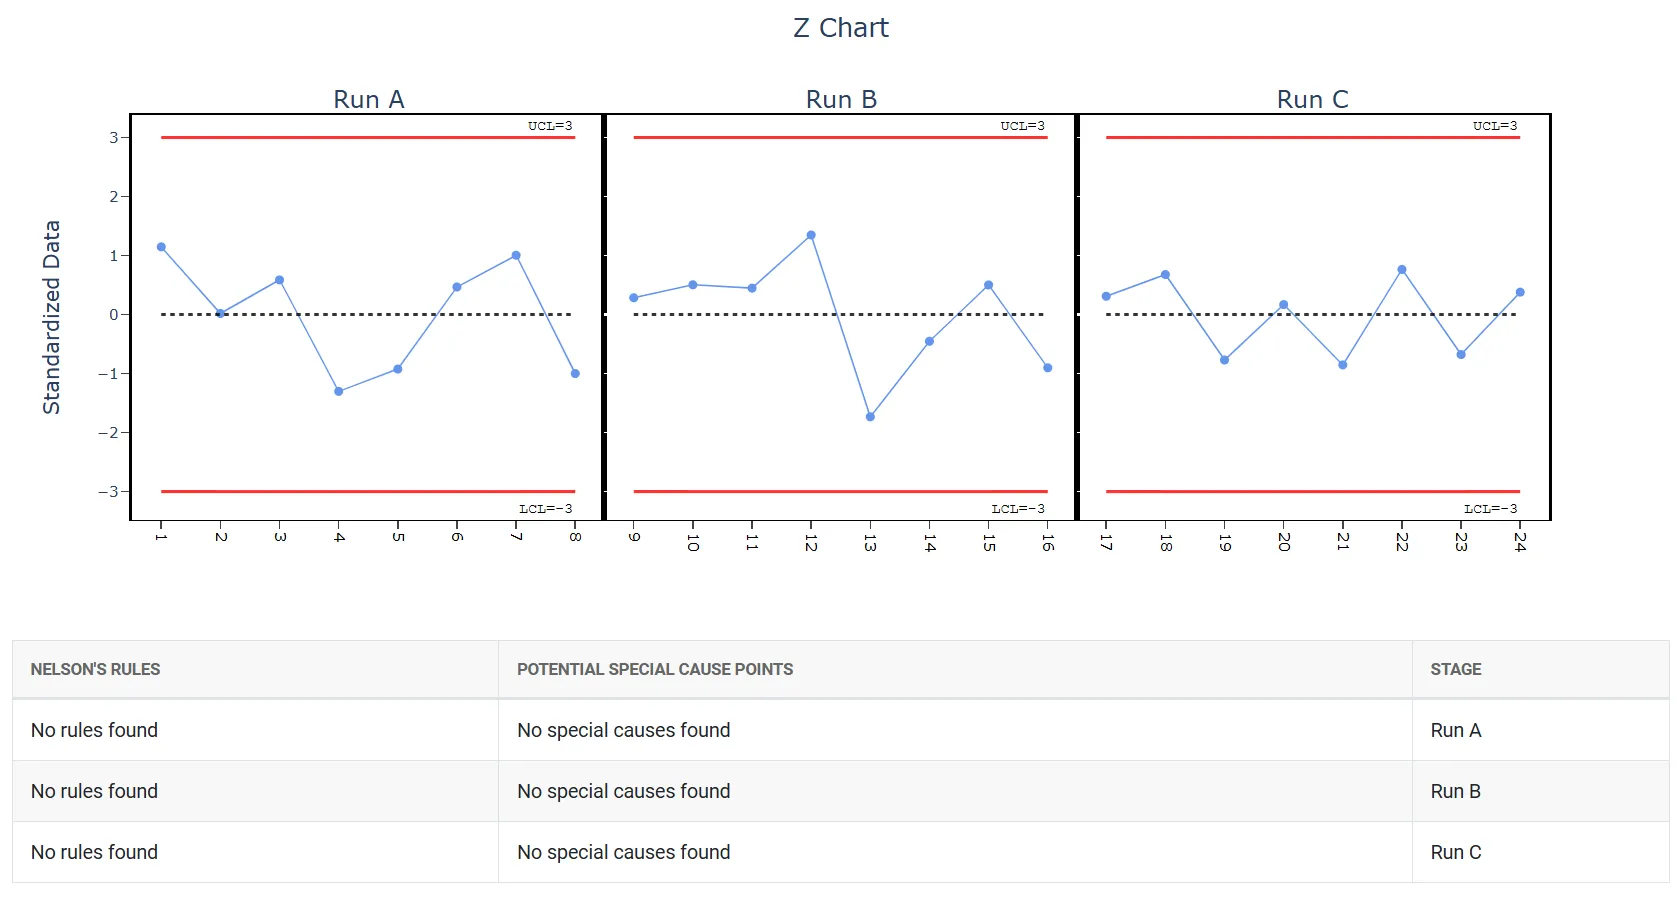
Een Z-MR-kaart is een speciaal type regelkaart voor korte productieruns of processen die op dezelfde apparatuur verschillende onderdelen of producten maken. In plaats van ruwe metingen uit te zetten, standaardiseert hij elke meting tot een Z-score, die uitdrukt hoe ver elke waarde van haar streefwaarde ligt in eenheden van standaardafwijking.
Laatst beoordeeld
Belangrijkste conclusie
Een Z-MR-kaart is een speciaal type regelkaart voor korte productieruns of processen die op dezelfde apparatuur verschillende onderdelen of producten maken.
Op deze pagina
Wat is een Z-MR-kaart?
Een Z-MR-kaart is een speciaal type regelkaart voor korte productieruns of processen die op dezelfde apparatuur verschillende onderdelen of producten maken. In plaats van ruwe metingen uit te zetten, standaardiseert hij elke meting tot een Z-score, die uitdrukt hoe ver elke waarde van haar streefwaarde ligt in eenheden van standaardafwijking.
Door deze standaardisatie kunt u gegevens van meerdere producten of onderdeelnummers op één kaart combineren, zodat u de processtabiliteit kunt bewaken, ook als u van geen enkel product genoeg gegevens hebt om een traditionele regelkaart op te bouwen.
Eenvoudige definitie:Een regelkaart die metingen van verschillende producten omzet naar een gemeenschappelijke schaal, zodat u de processtabiliteit kunt bewaken, ook bij kleine aantallen of gemengde productie.
Wanneer gebruikt u een Z-MR-kaart?
- Gebruik hem wanneer productieruns te kort zijn om genoeg gegevens voor een standaard regelkaart te verzamelen.
- Gebruik hem wanneer hetzelfde proces of dezelfde machine meerdere onderdeeltypen maakt en u één gezamenlijke kaart wilt.
- Gebruik hem wanneer elk onderdeelnummer een andere streefwaarde of specificatie heeft maar hetzelfde onderliggende proces deelt.
- Niet geschikt wanneer de procesvariatie sterk verschilt tussen onderdeeltypen: standaardisatie veronderstelt vergelijkbare variabiliteit over onderdelen.
Richtlijnen voor correct gebruik van een Z-MR-kaart
- Elk onderdeeltype moet een bekende of geschatte streefwaarde en standaardafwijking hebben om de berekening van de Z-score geldig te laten zijn.
- Controleer dat de procesvariatie vergelijkbaar is voor alle onderdeeltypen die op dezelfde kaart worden uitgezet.
- Gebruik historische gegevens of technische kennis om nauwkeurige streefwaarden en standaardafwijkingen vast te stellen: onnauwkeurige invoer levert misleidende Z-scores op.
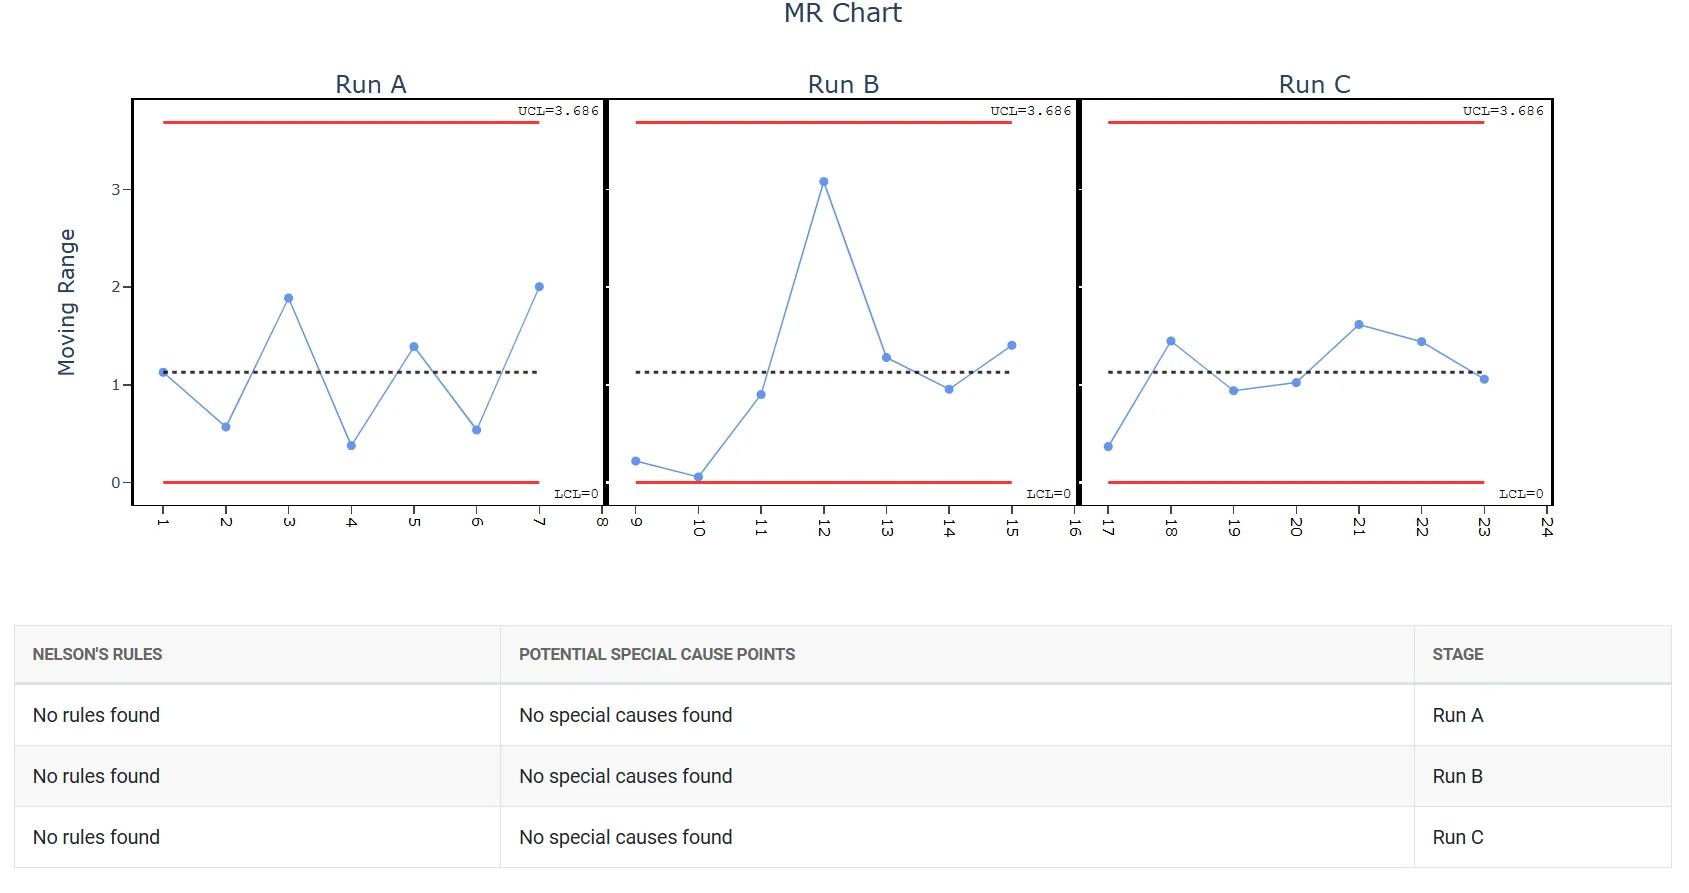
- Bekijk eerst het MR-gedeelte van de kaart om te bevestigen dat de kortetermijnvariatie stabiel is voordat u de Z-kaart interpreteert.
- Label elk uitgezet punt met het onderdeelnummer of de productcode om de traceerbaarheid over de gecombineerde kaart te behouden.
Alternatieven: wanneer u geen Z-MR-kaart gebruikt
- Als uw proces geen korte runs omvat en u genoeg gegevens van één product hebt, gebruik dan in plaats daarvan een I-MR-kaart : die is eenvoudiger, directer en geschikter voor standaard productieruns van volledige lengte.
- Als u genoeg gegevens in subgroepen van één product hebt, gebruik dan in plaats daarvan de Xbar-R-kaart of Xbar-S-kaart : die bieden betrouwbaardere regelgrenzen wanneer er voldoende gegevens zijn.
- Als de procesvariatie sterk verschilt tussen onderdeeltypen, analyseer elk onderdeeltype dan afzonderlijk met individuele kaarten in plaats van ze op een Z-MR-kaart te combineren.
- Als streefwaarden of standaardafwijkingen onbekend zijn en niet betrouwbaar kunnen worden geschat uit historische gegevens of technische kennis, kan de Z-score niet nauwkeurig worden berekend: gebruik deze kaart dan niet.
- Als de gegevens attribuutgegevens zijn (aantallen defecten of proporties), gebruik dan in plaats daarvan P-, NP-, C- of U-kaarten of hun equivalenten voor korte runs.
- Als alle producten dezelfde streefwaarde en specificatiedelen, volstaat een standaard I-MR-kaart of Xbar-kaart en is die gemakkelijker te interpreteren.
Voorbeeld van een Z-MR-kaart
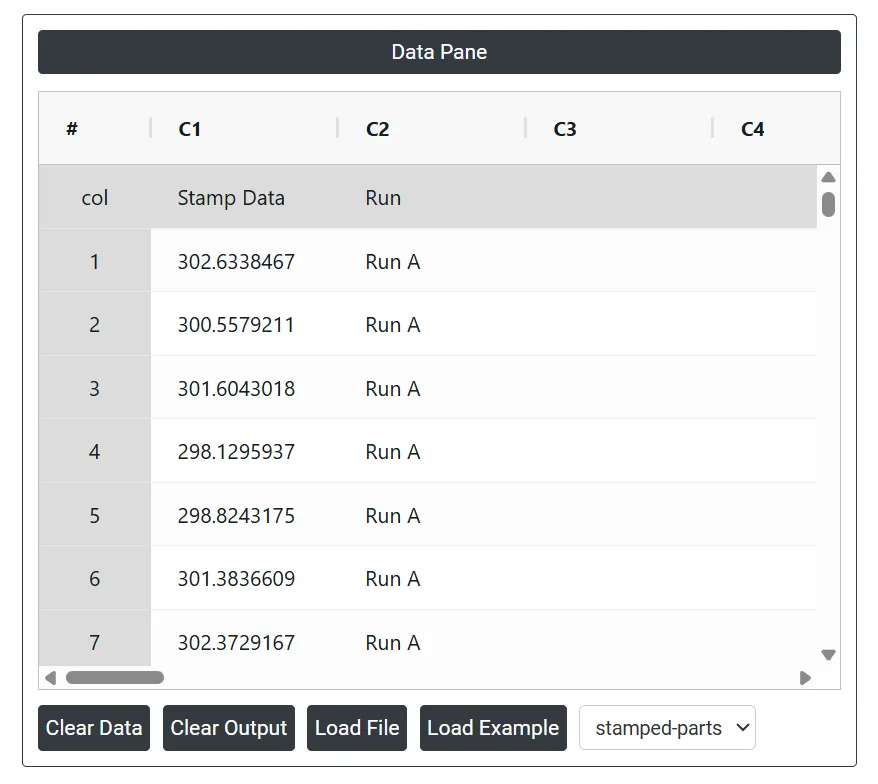
Een fabrikant voert korte productieruns uit om kleine batches metalen onderdelen te maken. Om de consistentie van het stansproces te beoordelen, meet de kwaliteitsmanager onderdelen uit drie verschillende productieruns. De volgende stappen:
- De benodigde gegevens verzameld.
- Analyseer de gegevens nu in Zometric Statistical Software op https://statsai.zometric.com/.
- Kies voor de Z-MR-kaart Statistical module> Control Chart > Z-MR Chart.
- Voer in de tool de gegevens samen met de andere invoer als volgt in:
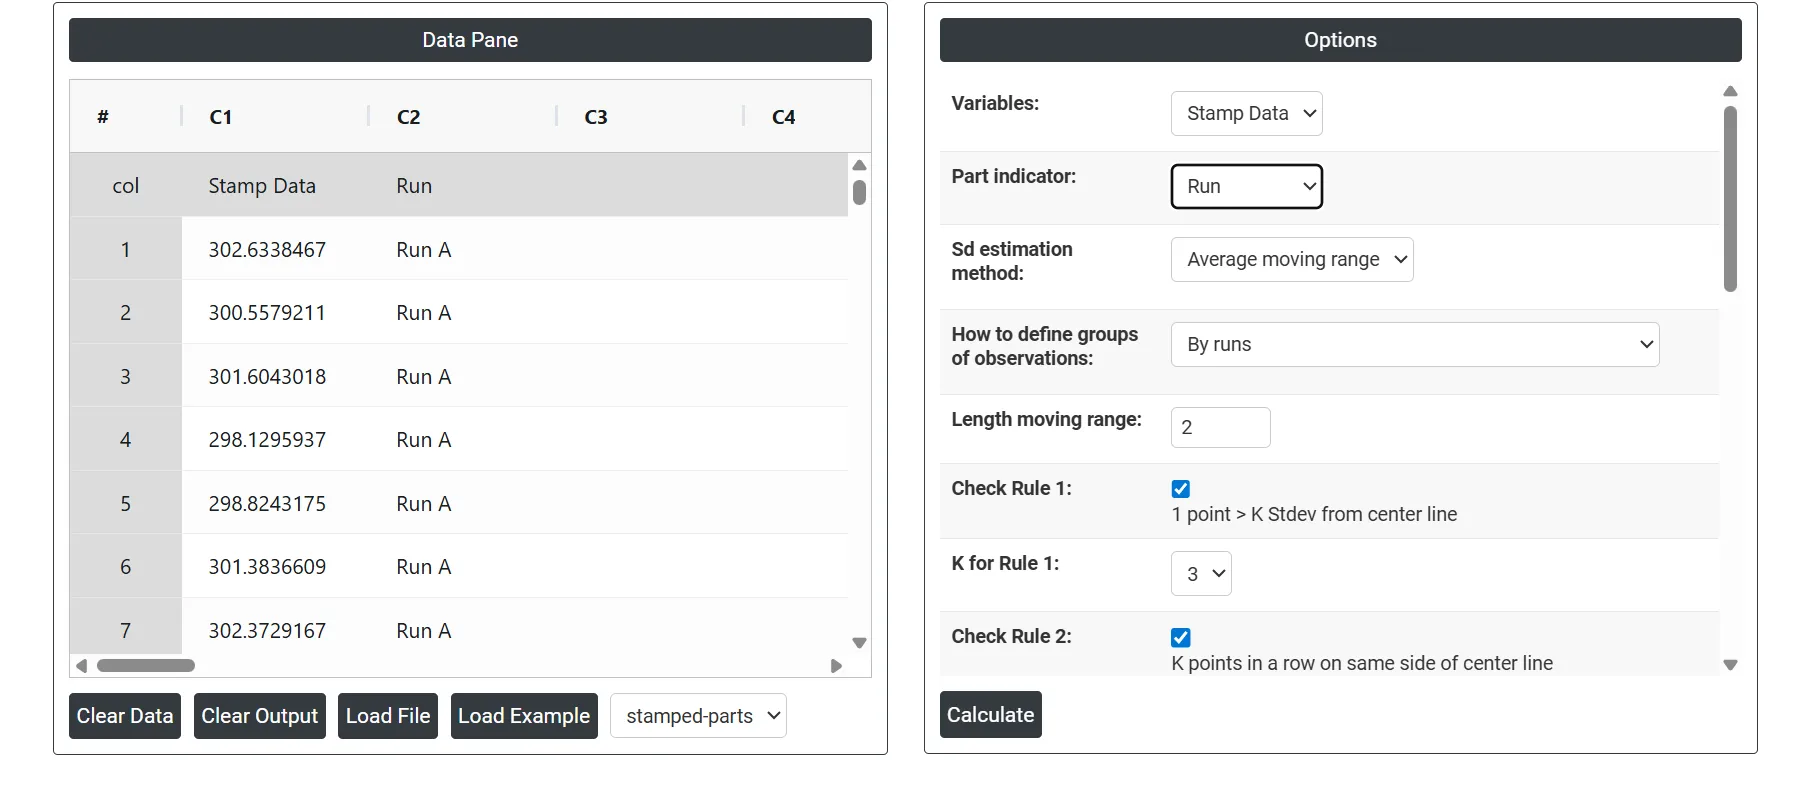
5. Na gebruik van bovenstaande tool wordt de uitvoer als volgt weergegeven:
Zo maakt u een Z-MR-kaart
De handleiding is als volgt:
- Log in bij Zometric Statistical Software op https://statsai.zometric.com/
- Kies op de startpagina Statistical Tool> Control Chart > Z-MR Chart.
- Klik op Z-MR Chart en ga naar het dashboard.
- Werk vervolgens de gegevens handmatig bij, of kopieer (Ctrl+C) de gegevens uit een Excel-blad en plak (Ctrl+V) ze, of gebruik de optie Load Example waarmee voorbeeldgegevens worden geladen.
- Koppel vervolgens de kolommen aan de parameters.
- Klik ten slotte onderaan de pagina op Calculate en u krijgt de gewenste resultaten.
Op het dashboard van de Z-MR-kaart is het venster in twee delen verdeeld.
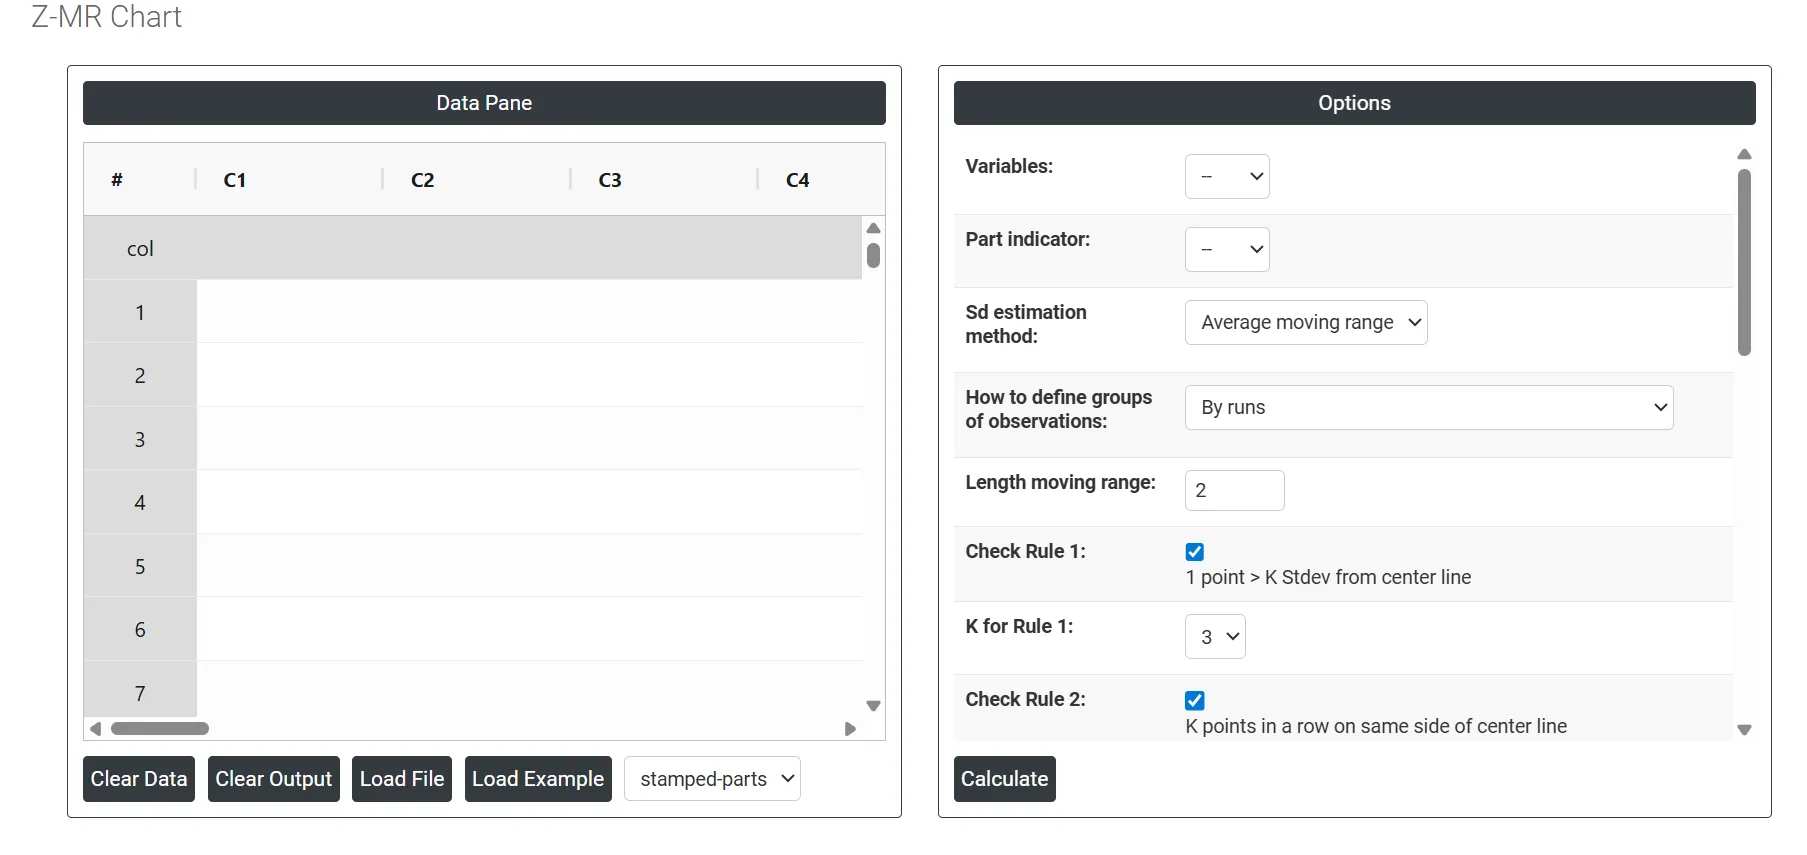
Links bevindt zich de Data Pane. In de Data Pane vormt elke rij één subgroep. De gegevens kunnen handmatig worden ingevoerd, of u kunt ze volledig uit een Excel-blad kopiëren (Ctrl+C) en hier plakken (Ctrl+V).
Load example: De voorbeeldgegevens worden geladen.
Load File: Hiermee laadt u de Excel-gegevens rechtstreeks.
Rechts staan veel opties, als volgt:
- Variables: Selecteer de kolom(men) met uw werkelijke meetgegevens. Dit zijn de waarden die op de kaart worden bewaakt, zoals afmetingen, gewichten of een ander continu kwaliteitskenmerk dat over verschillende onderdelen of runs is geregistreerd.
- Part Indicator: Selecteer de kolom die aangeeft bij welk onderdeelnummer of producttype elke meting hoort. Dit is essentieel voor de Z-MR-kaart, omdat deze informatie wordt gebruikt om elke meting aan de juiste streefwaarde en standaardafwijking te koppelen, zodat de Z-score voor elk onderdeeltype nauwkeurig kan worden berekend.
- SD Estimation method for Between subgroup: Dit geeft de gebruiker twee keuzes voor de berekening. Het kiezen van de methode van de gemiddelde voortschrijdende spreidingsbreedte of van de mediaan van de voortschrijdende spreidingsbreedte als schattingsmethode verandert het resultaat.
- Average moving range Sd estimation method: Hierbij worden de verschillen tussen opeenvolgende waarden in een dataset berekend en wordt vervolgens het gemiddelde van die verschillen genomen.
- Median moving range Sd estimation method: De MMR wordt berekend door de mediaan te nemen van de voortschrijdende spreidingsbreedtes tussen opeenvolgende datapunten.
- How to Define Groups of Observations: Bepaalt hoe de kaart de datapunten organiseert en rangschikt. Er zijn twee opties:
- By Runs : groepeert waarnemingen in de volgorde waarin ze zijn verzameld en behandelt elke productierun als een doorlopende reeks. Het meest geschikt wanneer de tijdsvolgorde de meest betekenisvolle manier is om het procesgedrag te volgen.
- By Parts (Combine all observations for same parts) : groepeert alle metingen van hetzelfde onderdeeltype samen, ongeacht wanneer ze zijn verzameld. Het meest geschikt wanneer u de prestaties tussen onderdeeltypen wilt vergelijken in plaats van over de tijd.
- Length Moving Range: Bepaalt hoeveel opeenvolgende subgroepgemiddelden worden gebruikt om elke waarde van de voortschrijdende spreidingsbreedte te berekenen. De standaardwaarde is 2, wat betekent dat elke voortschrijdende spreidingsbreedte het absolute verschil is tussen twee opeenvolgende subgroepgemiddelden. Een hogere waarde vlakt de schatting af maar vermindert de gevoeligheid voor kortetermijnverschuivingen.
- Check Rule 1: 1 point > K Stdev from center line: Toets 1 is essentieel om subgroepen te herkennen die sterk van de andere afwijken, en is daarmee een universeel erkend hulpmiddel om situaties van buiten controle te detecteren. Om de gevoeligheid te vergroten en kleinere verschuivingen in het proces te detecteren, kan toets 2 samen met toets 1 worden gebruikt, wat de effectiviteit van regelkaarten vergroot.
- Check Rule 2: K points in a row on same side of center line: Toets 2 detecteert veranderingen in de centrering of de variatie van het proces. Bij het bewaken van kleine verschuivingen in het proces kan toets 2 samen met toets 1 worden gebruikt om de gevoeligheid van regelkaarten te vergroten.
- Check Rule 3: K points in a row, all increasing or all decreasing: Toets 3 is bedoeld om trends in een proces te herkennen. Deze toets zoekt specifiek naar een lange reeks opeenvolgende datapunten die consequent stijgen of dalen, wat wijst op een mogelijke onderliggende trend in het procesgedrag.
- Check Rule 4: K points in a row, alternating up and down: Toets 4 is bedoeld om systematische variatie in een proces te herkennen. Idealiter is het variatiepatroon in een proces willekeurig. Als een punt echter toets 4 niet doorstaat, kan dat erop wijzen dat de variatie niet willekeurig is maar een voorspelbaar patroon volgt.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Toets 5 detecteert kleine verschuivingen in het proces.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):Toets 6 detecteert kleine verschuivingen in het proces.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):Toets 7 herkent variatiepatronen die ten onrechte als bewijs van goede beheersing kunnen worden uitgelegd. Deze toets detecteert te brede regelgrenzen, vaak het gevolg van gestratificeerde gegevens. Gestratificeerde gegevens ontstaan wanneer binnen elke subgroep een systematische bron van variatie aanwezig is, waardoor de regelgrenzen breder lijken dan ze zouden moeten zijn.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):Toets 8 detecteert een mengpatroon. Bij een mengpatroon vallen de punten vaak weg van de middenlijn en in plaats daarvan dicht bij de regelgrenzen.
- X Scale: Bepaalt hoe de horizontale as van de kaart wordt gelabeld en weergegeven. U kunt dit aanpassen om runnummers, onderdeelidentificaties, tijdstempels of eigen labels te tonen, zodat de kaart gemakkelijker te lezen is en te herleiden naar specifieke productiegebeurtenissen of onderdeeltypen.
Veelgestelde vragen
Wat is een Z-MR-kaart?
Een Z-MR-kaart is een regelkaart voor korte productieruns of processen die op dezelfde apparatuur verschillende onderdelen maken. In plaats van ruwe metingen zet hij elke waarde uit als Z-score, de afstand tot de streefwaarde in standaardafwijkingen, zodat gegevens van meerdere onderdeelnummers samen met een kaart van de voortschrijdende spreidingsbreedte op één kaart kunnen worden gecombineerd.
Wanneer gebruikt u een Z-MR-kaart?
Gebruik hem wanneer productieruns te kort zijn om genoeg gegevens voor een standaard regelkaart te verzamelen, of wanneer één proces of machine meerdere onderdeeltypen met verschillende streefwaarden of specificaties maakt. Hij is niet geschikt wanneer de procesvariatie sterk verschilt tussen onderdeeltypen, omdat standaardisatie vergelijkbare variabiliteit veronderstelt.
Wat hebt u nodig om een Z-MR-kaart te maken?
Elk onderdeeltype heeft een bekende of geschatte streefwaarde en standaardafwijking nodig, uit historische gegevens of technische kennis, om de Z-score geldig te laten zijn. U selecteert de meetkolom en een kolom met de onderdeelindicator die elke meting aan haar onderdeel koppelt. Bekijk eerst de MR-kaart om te bevestigen dat de kortetermijnvariatie stabiel is.
Wanneer gebruikt u een I-MR-kaart in plaats van een Z-MR-kaart?
Als het proces geen korte runs omvat en u genoeg gegevens van één product hebt, of als alle producten dezelfde streefwaarde en specificatie delen, is een I-MR-kaart eenvoudiger. Met genoeg gegevens in subgroepen van één product gebruikt u in plaats daarvan een Xbar-R-kaart of Xbar-S-kaart.