
Capability Six Pack (tussen/binnen)
Een Capability Sixpack (tussen/binnen) is een samenvattende tool waarmee u nagaat of een proces stabiel en capabel is bij grote variatie tussen subgroepen (zoals verschillen van rol tot rol, batch tot batch of ploeg tot ploeg). Hij toont of het proces onder controle is, of de gegevens normaal lijken en hoe het proces presteert ten opzichte van de specificatiegrenzen.
Laatst beoordeeld
Belangrijkste conclusie
Een Capability Sixpack (tussen/binnen) is een samenvattende tool die nagaat of een proces stabiel en capabel is bij grote variatie tussen subgroepen, zoals verschillen van rol tot rol, batch tot batch of ploeg tot ploeg.
Op deze pagina
- Wat is de Capability Six Pack (tussen/binnen)?
- Wanneer gebruikt u de Capability Six Pack (tussen/binnen)?
- Richtlijnen voor correct gebruik van de Capability Six Pack (tussen/binnen)
- Alternatieven: wanneer u de Capability Six Pack (tussen/binnen) niet gebruikt
- Voorbeeld van de Capability Six Pack (tussen/binnen)
- Zo voert u de Capability Six Pack (tussen/binnen) uit
Wat is de Capability Six Pack (tussen/binnen)?
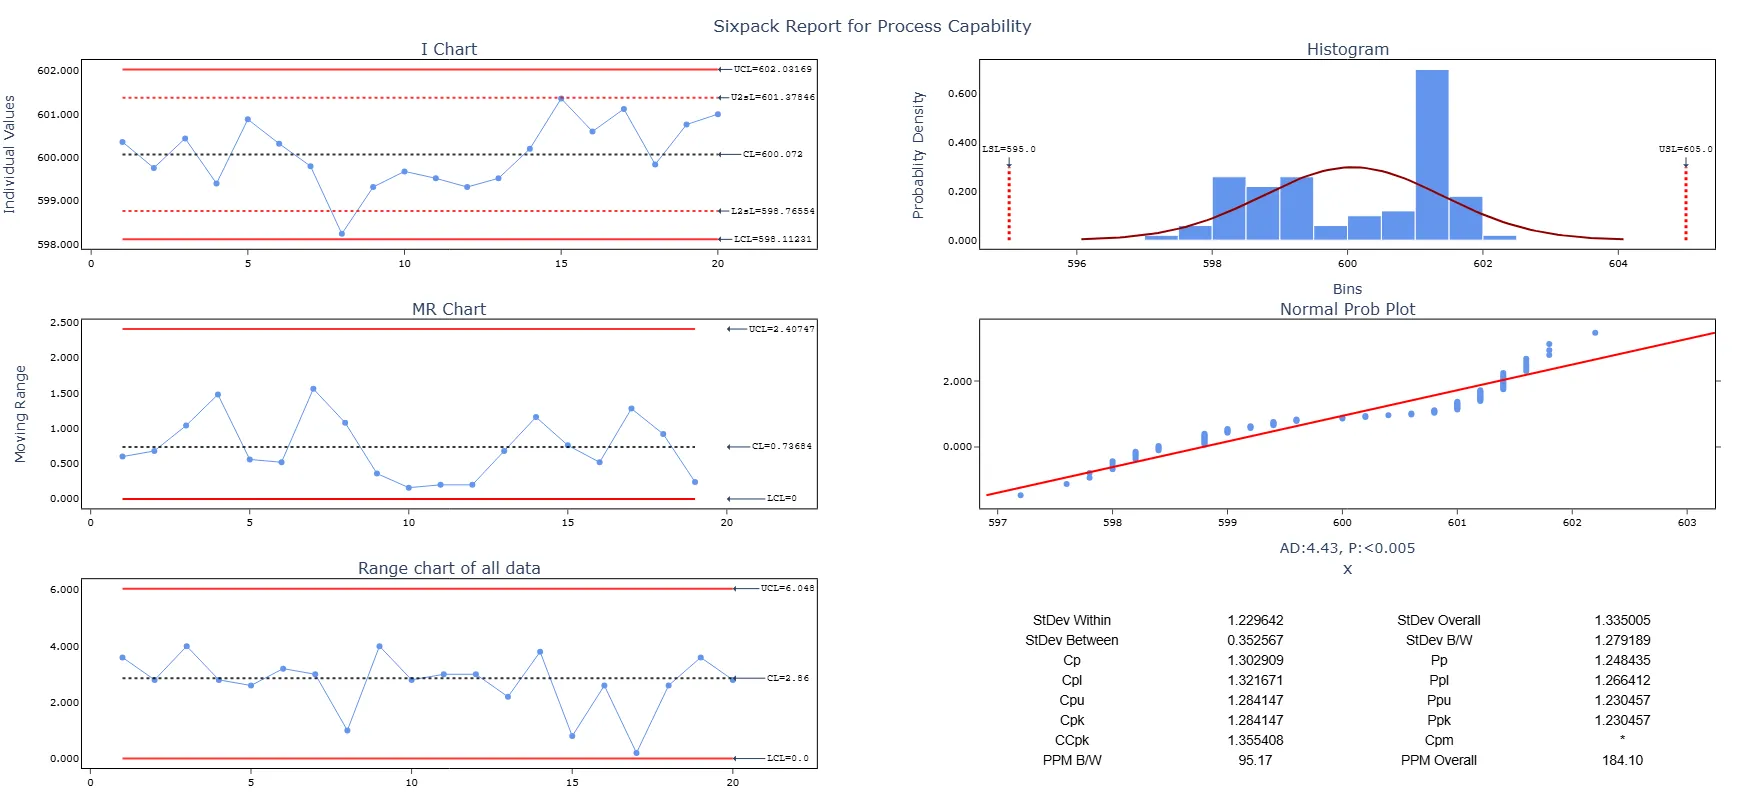
Een Capability Sixpack (tussen/binnen) is een samenvattende tool waarmee u nagaat of een proces stabiel en capabel is bij grote variatie tussen subgroepen (zoals verschillen van rol tot rol, batch tot batch of ploeg tot ploeg). Hij toont of het proces onder controle is, of de gegevens normaal lijken en hoe het proces presteert ten opzichte van de specificatiegrenzen.
Deze analyse geeft u de belangrijkste capabiliteitsindexen, zoals Cp, Cpk, Pp en Ppk, en helpt u te zien of het proces gecentreerd is en aan de eisen voldoet.
Om deze analyse uit te voeren, moet u minstens één specificatiegrens invoeren.
Wanneer gebruikt u de Capability Six Pack (tussen/binnen)?
Gebruik de Capability Sixpack (tussen/binnen) wanneer u een snelle, visuele beoordeling van procesgedrag en capabiliteit wilt, vooral in situaties waarin de variatie tussen subgroepen aanzienlijk is. Deze tool helpt de belangrijkste aannames voor capabiliteitsanalyse te bevestigen en levert de belangrijkste capabiliteitsindexen.
Gebruik deze Sixpack wanneer:
- Uw subgroepen natuurlijke procesheden vertegenwoordigen, zoals rollen, batches, ploegen, machines, partijen of gereedschapsinstellingen.
- Er opvallende variatie tussen subgroepen is, vaak veroorzaakt door machineresets, operatorwisselingen, verschillen in grondstoffen of verschillen tussen ploegen.
- U snel de belangrijkste capabiliteitsindexen (Cp, Cpk, Pp, Ppk) wilt beoordelen onder de aanname van normaliteit.
- U aannames wilt controleren voordat u een volledig capabiliteitsonderzoek uitvoert, waaronder:
• Processtabiliteit en beheersing
• Normaliteit van de gegevens
• Centrering van het proces
• Vergelijking van de processpreiding met de specificatiegrenzen - Gebruik Procescapabiliteit tussen/binnen als u een completere set capabiliteitsmaten nodig hebt.
- Gebruik Capability Six Pack (niet-normaal) als de gegevens niet normaal zijn en u de aannames voor niet-normale capabiliteitsanalyse wilt controleren.
Richtlijnen voor correct gebruik van de Capability Six Pack (tussen/binnen)
- Gebruik continue meetgegevens; attribuuttellingen vereisen een andere capabiliteitsmethode.
- Verzamel voldoende gegevens, bij voorkeur ongeveer 100 waarnemingen in totaal, voor betrouwbare capabiliteitsschattingen.
- Vorm rationele subgroepen door items te bemonsteren die onder vergelijkbare omstandigheden in korte tijd zijn geproduceerd.
- Houd de subgroepgroottes constant, omdat ongelijke groottes beperken hoe de variatie tussen subgroepen wordt geschat.
- Zorg dat elke subgroep minstens twee waarnemingen heeft, zodat zowel de variatie binnen als tussen subgroepen kan worden berekend.
- Controleer dat het proces stabiel en onder controle is voordat u de capabiliteitsresultaten interpreteert.
- Controleer of de gegevens normaal verdeeld zijn, of pas een transformatie toe om nauwkeurige capabiliteitsindexen te ondersteunen.
Alternatieven: wanneer u de Capability Six Pack (tussen/binnen) niet gebruikt
- De gegevens zijn attribuutgegevens (aantallen defecten/defecte eenheden) → Gebruik in plaats daarvan Binomiale capabiliteit of Poisson-capabiliteit.
- Subgroepen hebben maar één waarneming → Variatie tussen en binnen subgroepen kan niet worden gescheiden.
- De gegevens zijn niet normaal en kunnen niet worden genormaliseerd → Gebruik Capability Six Pack (niet-normaal) of Niet-normale capabiliteit.
- Het proces is instabiel of niet onder controle → Herstel het proces eerst met regelkaarten; capabiliteitsresultaten zijn dan niet geldig.
- Subgroepen zijn niet rationeel (monsters verzameld onder verschillende omstandigheden) → Gebruik een capabiliteitsmethode die niet op de subgroepstructuur steunt.
- Er zijn onvoldoende gegevens → Zonder voldoende subgroepen en waarnemingen kan de Sixpack geen betrouwbare schattingen geven.
Voorbeeld van de Capability Six Pack (tussen/binnen)
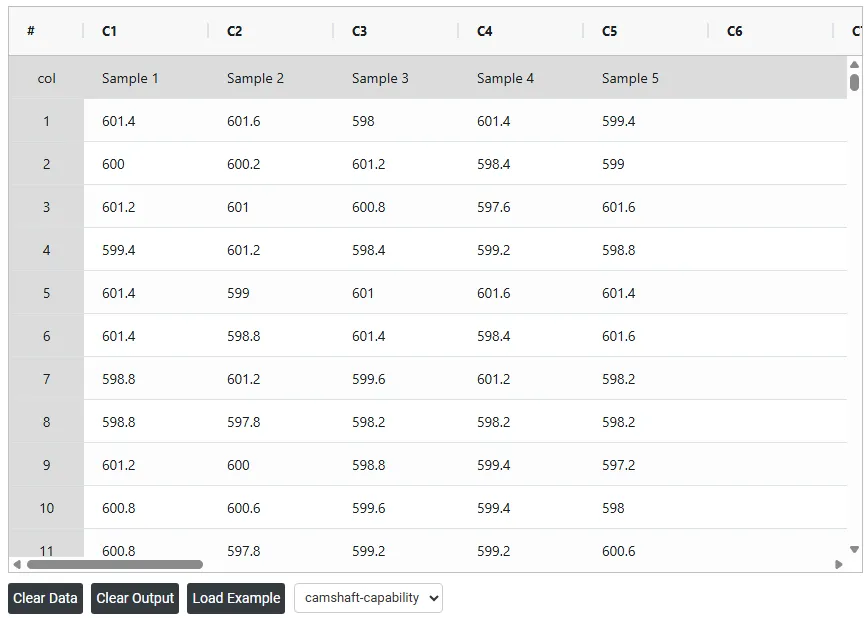
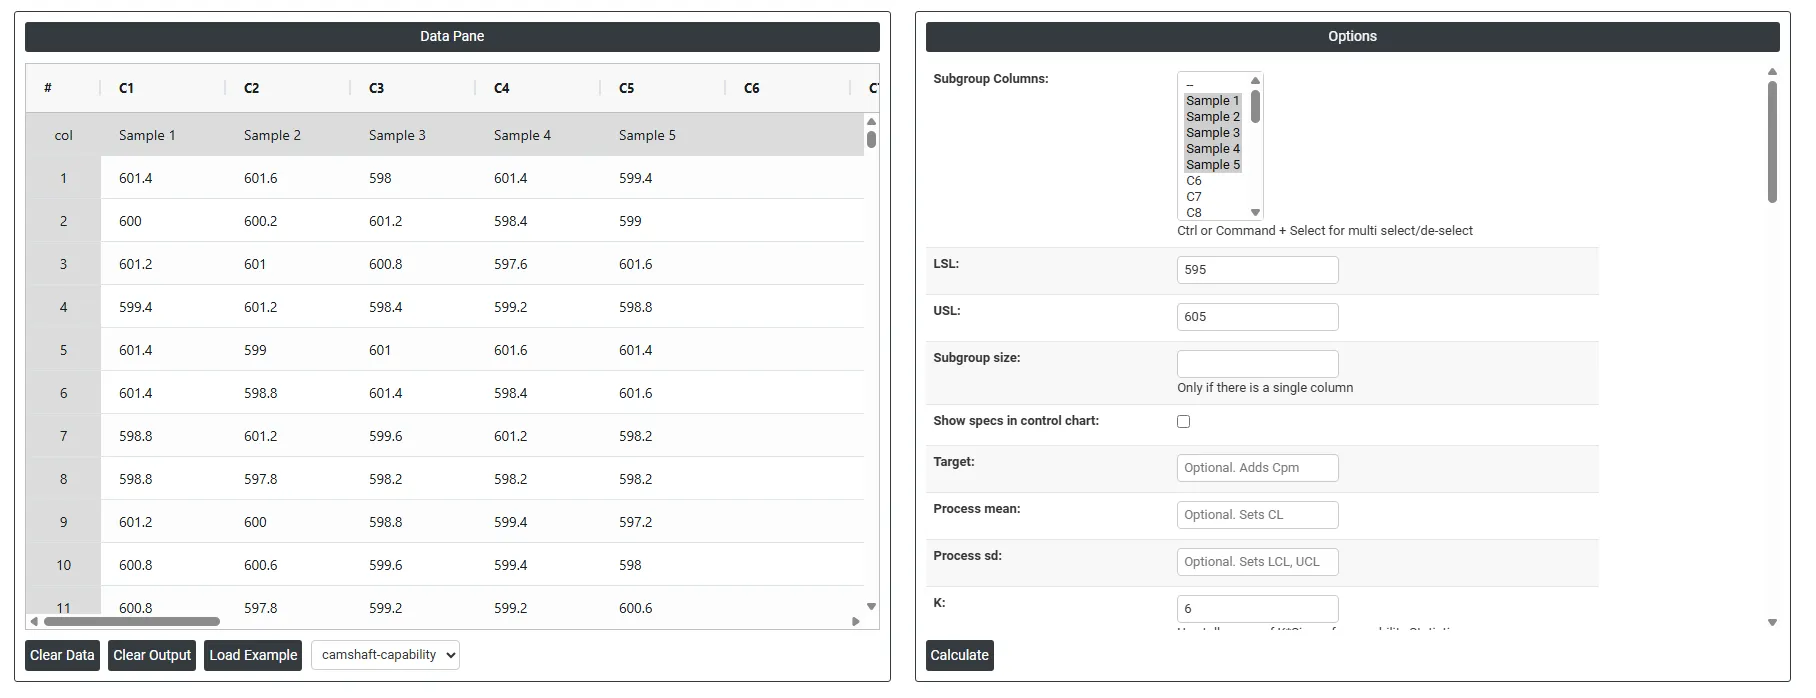
Een kwaliteitsingenieur bij een fabriek van automotive-onderdelen bewaakt de lengte van nokkenassen. De ingenieur verzamelt gegevens in subgroepen van 5, elke 30 minuten, van een van de machines. Hij wil weten hoe capabel het productieproces is om te voldoen aan de klantspecificatie van LSL = 595, Target = 600 & USL = 605. De volgende stappen:
- De benodigde gegevens verzameld.
- Analyseer de gegevens nu in Zometric Statistical Software op https://statsai.zometric.com/.
- Om Capability Six Pack (Between/Within) te vinden, kiest u Statistical module>Process Capability>Capability Six Pack(Between/Within).
- Voer in de tool de gegevens en de overige invoer als volgt in:
- Na gebruik van de bovengenoemde tool wordt de uitvoer als volgt weergegeven:

Zo voert u de Capability Six Pack (tussen/binnen) uit
De handleiding is als volgt:
- Meld u aan bij Zometric Statistical Software op https://statsai.zometric.com/
- Kies op de startpagina Statistical Tool> Process Capability >Capability Six Pack (Between/Within).
- Klik op Capability Six Pack (Between/Within) om naar het dashboard te gaan.
- Werk vervolgens de gegevens handmatig bij, of kopieer (Ctrl+C) de gegevens volledig uit een Excel-blad en plak (Ctrl+V) ze hier.
- Vul vervolgens de gewenste gegevens in, zoals lsl, usl, target, K, enz.
- Klik ten slotte onderaan de pagina op Calculate en u krijgt de gewenste resultaten.
Op het dashboard van Capability Six Pack (Between/Within) is het venster in twee delen verdeeld.
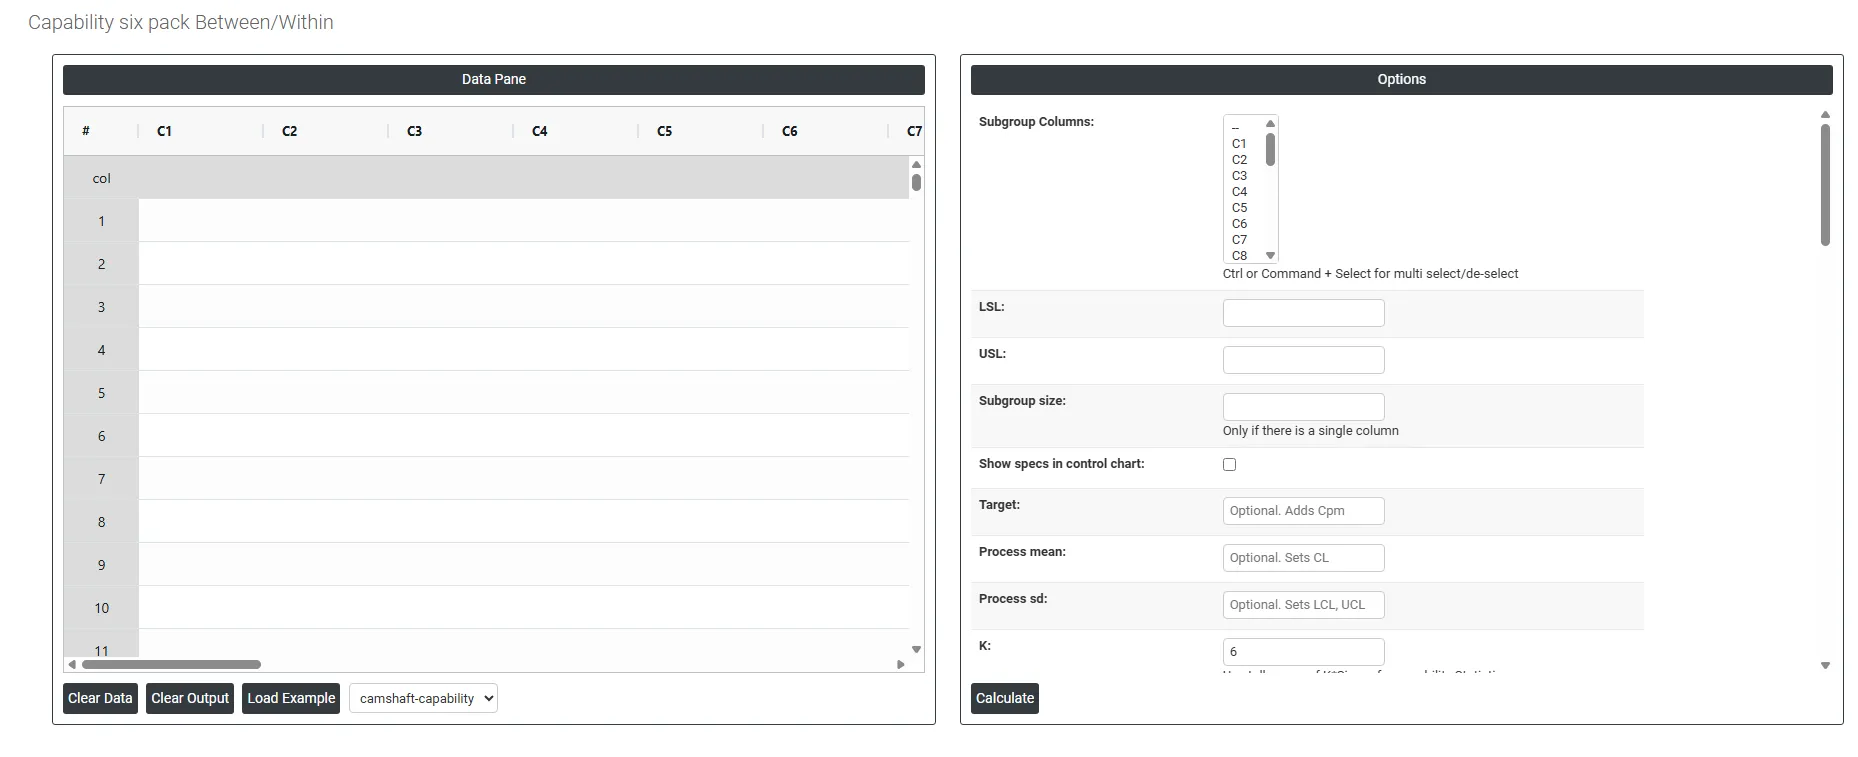
Links bevindt zich het Data Pane. In het Data Pane vormt elke rij één subgroep. Gegevens kunnen handmatig worden ingevoerd, of u kunt de gegevens volledig kopiëren (Ctrl+C) uit een Excel-blad en hier plakken (Ctrl+V).
Load example: Er worden voorbeeldgegevens geladen.
Load File: Hiermee laadt u Excel-gegevens rechtstreeks.
Rechts staan de volgende opties:
- Lsl: LSL in procescapabiliteit staat voor Lower Specification Limit, de onderste specificatiegrens. Het is de ondergrens of drempel die voor een bepaalde procesparameter of eigenschap is vastgesteld. In procescapabiliteitsanalyse wordt de LSL gebruikt om te bepalen of een proces in staat is uitvoer te leveren binnen het gewenste bereik of de gewenste specificaties.
- Usl: USL in procescapabiliteit staat voor Upper Specification Limit, de bovenste specificatiegrens. Het is de bovengrens of drempel die voor een bepaalde procesparameter of eigenschap is vastgesteld. Tijdens procescapabiliteitsanalyse wordt de USL gebruikt om te beoordelen of een proces in staat is uitvoer te leveren binnen het gewenste bereik of de gewenste specificaties.
- Subgroup Size: Bij het opgeven van de subgroepgrootte kunt u een kolom opgeven die aangeeft tot welke subgroep elke meting behoort, of gewoon een getal typen dat een vaste subgroepgrootte voorstelt. Een analyse tussen/binnen vereist minstens één subgroep met twee of meer waarnemingen. Als alle subgroepen even groot zijn, voert u gewoon dat getal in (voer bijvoorbeeld 5 in als elke subgroep vijf metingen heeft). Als u in plaats daarvan een kolom met subgroep-ID's gebruikt, kunnen de subgroepen verschillende groottes hebben.
- Show specs in control chart: Specificatiegrenzen toevoegen aan de regelkaart om te visualiseren hoe procesmetingen zich verhouden tot de kwaliteitsnormen. Dit helpt te beoordelen of het proces binnen aanvaardbare bereiken blijft.
- Target: In procescapabiliteit verwijst de streefwaarde (target) naar de gewenste of ideale waarde voor een bepaalde procesparameter of eigenschap. Het is de waarde die het proces moet bereiken of waaromheen het moet centreren. De streefwaarde is vaak gebaseerd op ontwerpspecificaties of klanteisen.
- Process mean: Dit is de gemiddelde waarde van een reeks metingen of waarnemingen van een proces. Het geeft de centrale tendens van de procesgegevens in de tijd weer en is een belangrijke indicator van de procesprestatie. Zo niet, dan berekent Zometric Statistical Software de middenlijn uit de verstrekte gegevens.
- Process sd: Dit is een maat voor de variabiliteit of spreiding van de procesgegevens rond het gemiddelde. Het geeft aan hoeveel individuele datapunten binnen het proces van het procesgemiddelde verschillen. Als u het leeg laat, berekent Zometric Statistical Software het uit de verstrekte gegevens.
- K: De tolerantiemultiplicator voor de capabiliteitsstatistieken: de processpreiding wordt genomen als K × sigma. De standaardwaarde is 6, de gangbare 6-sigmaconventie.
- Within Stdev estimation method:
- Pooled: De gepoolde standaardafwijking is het gewogen gemiddelde van de subgroepvarianties, waarbij grotere subgroepen meer invloed hebben op de totale schatting. Deze methode geeft een nauwkeurigere schatting van de standaardafwijking wanneer het proces stabiel is.
- Rbar: Rbar is het gemiddelde van de spreidingsbreedten binnen subgroepen. De Rbar-methode is een veelgebruikte schatting van de standaardafwijking, vooral effectief voor subgroepgroottes van 2 tot 8.
- Sbar:Berekent de gemiddelde standaardafwijking (Sbar) van subgroepen om de procesvariabiliteit te bewaken. Sbar is cruciaal voor het instellen van regelgrenzen op de S-kaart en wijst op veranderingen in de spreiding van de gegevens in de tijd. Deze methode zorgt in de kwaliteitsbeheersing voor een consistente en nauwkeurige beoordeling van procesvariatie.
- Within stdev estimation method for subgroup size = 1:
- Average Moving Range: De gemiddelde voortschrijdende spreidingsbreedte is de gemiddelde waarde van de spreidingsbreedte van twee of meer opeenvolgende punten, meestal gebruikt wanneer de subgroepgrootte 1 is.
- Median Moving Range: De mediane voortschrijdende spreidingsbreedte is de middelste waarde van de spreidingsbreedte van twee of meer opeenvolgende punten, aanbevolen wanneer gegevens extreme spreidingsbreedten bevatten die de voortschrijdende spreidingsbreedte kunnen vertekenen.
- Moving range of length: Geef het aantal waarnemingen op dat wordt gebruikt om de voortschrijdende spreidingsbreedte te berekenen, met een lengte ≤ 100. De standaardlengte is 2, omdat opeenvolgende waarden het meest waarschijnlijk op elkaar lijken.
- Use Unbiasing Constants to Calculate Overall Standard Deviation: Pas correctieconstanten toe bij het schatten van de totale standaardafwijking.
- Machine: De specifieke apparatuur of machine die in het capabiliteitsonderzoek wordt beoordeeld. Voorbeeld: boormachine, smeedmachine.
- Reported by: De persoon die de resultaten van het capabiliteitsonderzoek documenteert.
- Prepared by: De persoon die de gegevens voor het rapport verzamelt en ordent.
- Verified by: De persoon die de juistheid van de samengestelde gegevens en bevindingen controleert.
- Approved by: De persoon die het eindrapport goedkeurt voor verspreiding of gebruik.
- Remarks: Aanvullende notities of waarnemingen die relevant zijn voor het onderzoek en de interpretatie kunnen beïnvloeden.
- Shift: De werkploeg tijdens welke het onderzoek is uitgevoerd, wat het tijdstip en mogelijke ploegspecifieke variabelen aangeeft.
- Operation: Het specifieke proces of de specifieke machine die in het onderzoek wordt beoordeeld.
- Company name: De organisatie die het capabiliteitsonderzoek uitvoert.
- Report title: De titel die de focus of het doel van het capabiliteitsonderzoek samenvat.
- Customer name: De klant voor wie het capabiliteitsonderzoek is uitgevoerd.
- Part: De naam of het nummer van het onderdeel of product dat door de machine wordt vervaardigd.
- Variable: De specifieke eigenschap of afmeting van het onderdeel die wordt gemeten. Voorbeeld: diameter, lengte, breedte.
- Unit of Measure: De eenheden waarmee de gemeten variabele wordt gekwantificeerd. Voorbeeld: millimeter (mm), inch (in).
- Study date: De datum waarop het machinecapabiliteitsonderzoek is uitgevoerd.
- Operator: De naam van de persoon die de machine bedient.
- Inspector: De naam van de persoon die de onderdelen heeft gemeten.
- Gauge: Het meetinstrument of de tool waarmee de variabele wordt beoordeeld. Voorbeeld: schuifmaat, micrometer.
- Check Rule 1: 1 point > K Stdev from center line: Test 1 is essentieel om subgroepen te identificeren die sterk van de andere afwijken, waardoor het een algemeen erkend hulpmiddel is om situaties buiten controle te detecteren. Om de gevoeligheid te verhogen en kleinere verschuivingen in het proces te detecteren, kan Test 2 samen met Test 1 worden gebruikt, wat de effectiviteit van regelkaarten vergroot.
- Check Rule 2: K points in a row on same side of center line: Test 2 detecteert veranderingen in de centrering of variatie van het proces. Bij het bewaken van kleine procesverschuivingen kan Test 2 samen met Test 1 worden gebruikt om de gevoeligheid van regelkaarten te vergroten.
- Check Rule 3: K points in a row, all increasing or all decreasing: Test 3 is bedoeld om trends in een proces te identificeren. Deze test zoekt specifiek naar een lange reeks opeenvolgende datapunten die consequent stijgen of dalen, wat wijst op een mogelijke onderliggende trend in het procesgedrag.
- Check Rule 4: K points in a row, alternating up and down: Test 4 is bedoeld om systematische variaties in een proces te identificeren. Idealiter is het patroon van variatie in een proces willekeurig. Als een punt echter Test 4 niet doorstaat, kan dat erop wijzen dat de variatie niet willekeurig is maar een voorspelbaar patroon volgt.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Test 5 detecteert kleine verschuivingen in het proces.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):Test 6 detecteert kleine verschuivingen in het proces.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):Test 7 identificeert variatiepatronen die ten onrechte als bewijs van goede beheersing kunnen worden geïnterpreteerd. Deze test detecteert te brede regelgrenzen, vaak het gevolg van gestratificeerde gegevens. Gestratificeerde gegevens ontstaan wanneer er binnen elke subgroep een systematische bron van variatie is, waardoor de regelgrenzen breder lijken dan ze zouden moeten zijn.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):Test 8 detecteert een mengpatroon. Bij een mengpatroon vallen de punten niet bij de middenlijn maar dicht bij de regelgrenzen.
Veelgestelde vragen
Wat is een capability sixpack tussen/binnen?
Het is een samenvattende tool die nagaat of een proces stabiel en capabel is bij grote variatie tussen subgroepen, zoals verschillen van rol tot rol, batch tot batch of ploeg tot ploeg. Hij toont of het proces onder controle is, of de gegevens normaal lijken en hoe het proces zich verhoudt tot de specificatiegrenzen, met indexen zoals Cp, Cpk, Pp en Ppk.
Wanneer gebruikt u de capability sixpack tussen/binnen?
Gebruik hem wanneer subgroepen natuurlijke procesheden zijn, zoals rollen, batches, ploegen, machines, partijen of gereedschapsinstellingen, en er opvallende variatie tussen bestaat door machineresets, operatorwisselingen, verschillen in grondstoffen of ploegwisselingen. Hij geeft een snelle visuele controle van stabiliteit, normaliteit, centrering en spreiding vóór een volledig capabiliteitsonderzoek.
Hoeveel gegevens hebt u nodig voor een capability sixpack tussen/binnen?
Gebruik continue meetgegevens, bij voorkeur ongeveer 100 waarnemingen in totaal, in rationele subgroepen die onder vergelijkbare omstandigheden in korte tijd zijn bemonsterd. Houd de subgroepgroottes constant en zorg dat elke subgroep minstens twee waarnemingen heeft, zodat zowel de variatie binnen als tussen subgroepen kan worden berekend. Er moet minstens één specificatiegrens worden ingevoerd.
Wanneer gebruikt u de capability sixpack tussen/binnen niet?
Gebruik hem niet voor attribuutgegevens, waarvoor Binomiale capabiliteit of Poisson-capabiliteit geldt, of wanneer subgroepen maar één waarneming hebben. Als gegevens niet normaal zijn en niet kunnen worden genormaliseerd, gebruik dan de Capability Six Pack (niet-normaal) of Niet-normale capabiliteit. Als het proces instabiel is, herstel het dan eerst met regelkaarten, omdat capabiliteitsresultaten anders niet geldig zijn.