
Machinecapabiliteit
Een machinecapabiliteitsstudie isoleert de inherente precisie van één machine. Verzamel 125 tot 150 opeenvolgende onderdelen als één subgroep, zonder wijzigingen in instellingen, materiaalbatch, operator of andere omstandigheden, en voer daarna LSL, USL en K in. De tool rapporteert Pm en Pmk volgens ISO 22514-3: 2020 en IS 10645 (Part 3): 2022, met optioneel een histogram, een normale waarschijnlijkheidsplot, een I-kaart en een MR-kaart.
Laatst beoordeeld
Belangrijkste conclusie
Machinecapabiliteit (Pm en Pmk, ook Cm en Cmk) is een kortetermijnstudie of één machine consequent binnen de specificatiegrenzen produceert, met 125 tot 150 opeenvolgende onderdelen onder ongewijzigde omstandigheden.
Op deze pagina
- Wat is machinecapabiliteit?
- Toelichting op Cm, Cmk versus Pm, Pmk:
- Machinecapabiliteit: subgroepen of individuele gegevens?
- Wanneer gebruikt u machinecapabiliteit?
- Richtlijnen voor correct gebruik van machinecapabiliteit
- Alternatieven: wanneer u geen machinecapabiliteit gebruikt.
- Voorbeeld van machinecapabiliteit ?
- Zo voert u een machinecapabiliteitsanalyse uit.
Wat is machinecapabiliteit?
Machinecapabiliteit meet de werkelijke kwaliteit van een machine ten opzichte van haar specificaties, afgekort als Pm en Pmk in de internationale norm ISO 22514-3: 2020 of daarop afgestemde normen zoals IS 10645 (Part 3): 2022. Vaak wordt ook de afkorting Cm en Cmk gebruikt, waarbij "C" staat voor capabiliteit en "m" voor machine.
Het geeft aan in hoeverre de machine aan specifieke prestatiecriteria voldoet, uitgedrukt in kengetallen. Een machinecapabiliteitsstudie geeft een kortetermijnanalyse van het proces, waarbij wordt aangenomen dat er geen speciale oorzaken zijn en gemeenschappelijke oorzaken tot een minimum worden beperkt. Deze studie is essentieel om de prestatie van de machine onder beheerste omstandigheden te beoordelen en te waarborgen dat zij consequent aan de kwaliteits- en prestatienormen voldoet. Met deze studies kunnen fabrikanten verbeterpunten vaststellen, processen verbeteren en een hoge productiviteit en productkwaliteit behouden.
Toelichting op Cm, Cmk versus Pm, Pmk:
- Wiskundig is Pm, Pmk gelijkwaardig aan Cm, Cmk.
- In Zometricvolgt machinecapabiliteit de internationale norm IS 10645 (Part 3): 2022, die is afgestemd op ISO 22514-3: 2020.
- Volgens deze norm:
- zijn de voorkeursafkortingen voor machinecapabiliteit Pm en Pmk.
- worden de veelgebruikte termen Cm en Cmk (zoals online te zien) niet aanbevolen.
- Raadpleeg het betreffende deel van de norm voor een toelichting op het gebruik van Pm/Pmk in plaats van Cm/Cmk.
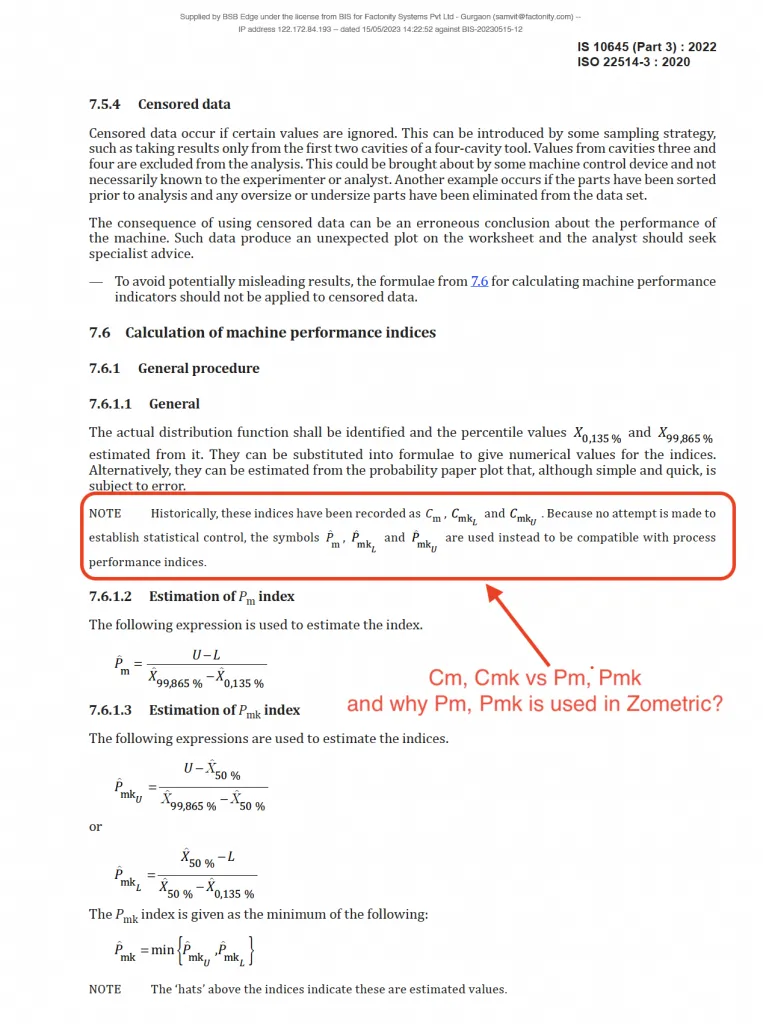
Cm, Cmk versus Pm, Pmk
Machinecapabiliteit: subgroepen of individuele gegevens?
- Gegevens voor machinecapabiliteit mogen niet worden geanalyseerd zoals bij Xbar-R-kaarten, omdat ze niet worden verzameld in meerdere rationele subgroepen.
- In plaats daarvan worden de gegevens verzameld als één subgroep bestaande uit 125 tot 150 individuele datapunten.
- Bij procesbeheersing omvat een rationele subgroep doorgaans:
- Telkens 5 opeenvolgende monsters nemen.
- De volgende 5 monsters worden na een tussenpoos genomen (bijv. 30 minuten of 1 uur).
- Voor machinecapabiliteit:
- Alle 125 tot 150 monsters moeten opeenvolgend van één machine worden genomen.
- Er mogen geen wijzigingen in machine-instellingen, materiaalbatch, operator of andere bedrijfsomstandigheden optreden tijdens de gegevensverzameling.
- Deze methode zorgt ervoor dat de inherente precisie van de machine nauwkeurig wordt beoordeeld, vrij van externe invloeden.
Wanneer gebruikt u machinecapabiliteit?
Hier zijn enkele situaties waarin machinecapabiliteitsanalyse op basis van de normale verdeling doorgaans wordt toegepast:
- Kwaliteitsbeheersing: Machinecapabiliteitsanalyse wordt gebruikt om de capabiliteit te beoordelen van een productieproces om producten te maken die aan vooraf vastgestelde kwaliteitsnormen voldoen. Door de verdeling van metingen, zoals productafmetingen of -gewichten, te analyseren ten opzichte van de gewenste specificaties, kan worden bepaald of het proces consequent aan die specificaties kan voldoen.
- Procesverbetering: Als blijkt dat een productieproces niet in staat is consequent producten binnen de gewenste specificaties te maken, kan machinecapabiliteitsanalyse helpen verbeterpunten te vinden. Door de verdeling van metingen te analyseren en bronnen van variatie te herkennen, kunnen stappen worden gezet om de procesvariatie te verminderen en de capabiliteit te vergroten.
- Toleranties vaststellen: Machinecapabiliteitsanalyse helpt bij het vaststellen van passende tolerantiegrenzen voor productspecificaties. Door de variatie in het proces te begrijpen, kunnen organisaties realistische en haalbare toleranties vaststellen die kwaliteitseisen in evenwicht brengen met wat in de productie haalbaar is.
- Six Sigma-projecten: Machinecapabiliteitsanalyse wordt vaak gebruikt in Six Sigma-projecten, die de kwaliteit en efficiëntie van een proces willen verbeteren. Ze helpt verbeterpunten te vinden, doelen voor de procesprestatie vast te stellen en de effectiviteit van procesverbeteringen te meten.
- Leveranciersbeoordeling: Machinecapabiliteitsanalyse kan worden gebruikt om de capabiliteit van verschillende leveranciers te beoordelen en te vergelijken. Door de verdeling van metingen uit de processen van verschillende leveranciers te analyseren, kunnen organisaties onderbouwde beslissingen nemen over de leverancierskeuze, op basis van hun vermogen om consequent aan de kwaliteitseisen te voldoen.
Richtlijnen voor correct gebruik van machinecapabiliteit
- Gebruik een voldoende grote steekproef: zorg dat de steekproefomvang groot genoeg is voor een representatieve beoordeling van de prestatie van de machine. Verzamel de hierboven beschreven 125 tot 150 opeenvolgende eenheden van één machine; kleinere steekproeven geven onnauwkeurige schattingen van Pm en Pmk.
- Zorg voor nauwkeurige gegevens: Verzamel juiste en precieze gegevens. Gebruik gekalibreerde meetmiddelen en volg gestandaardiseerde procedures om meetfouten tot een minimum te beperken.
- Voer studies uit onder normale bedrijfsomstandigheden: Voer de capabiliteitsstudie uit onder normale bedrijfsomstandigheden, zodat de typische prestatie van de machine wordt weergegeven. Vermijd ongebruikelijke omstandigheden die de resultaten kunnen vertekenen.
- Beperk de variatie: Beheers en beperk externe bronnen van variatie, zoals wisselingen in materiaal, verschillen tussen operators en omgevingsomstandigheden, om de prestatie van de machine te isoleren.
- Begin met kortetermijnstudies: Begin met kortetermijnstudies om een momentopname van de capabiliteit van de machine te krijgen. Zo worden directe problemen herkend en wordt een basislijn voor verdere analyse vastgesteld.
- Bereken de relevante capabiliteitsindices: gebruik geschikte statistische methoden om capabiliteitsindices zoals Pm en Pmk (ook bekend als Cm en Cmk) te berekenen. Deze indices kwantificeren het vermogen van de machine om binnen de gespecificeerde grenzen te produceren.
- Vergelijk met de specificaties: Vergelijk de capabiliteitsindices en prestatiekengetallen met de specificaties van de machine en met de industrienormen om te bepalen of aan de vereiste criteria wordt voldaan.
- Documenteer en analyseer de gegevens: Documenteer alle gegevens, omstandigheden en methoden die tijdens de capabiliteitsstudie zijn gebruikt grondig. Analyseer de gegevens om trends, uitschieters en verbeterpunten te herkennen.
- Regelmatige bewaking en herbeoordeling: Voer regelmatig capabiliteitsstudies uit om de prestatie van de machine in de tijd te volgen. Zo worden drift of veranderingen in de prestatie herkend die aandacht vragen.
- Voer continue verbetering door: Gebruik de bevindingen van de capabiliteitsstudie om corrigerende maatregelen en initiatieven voor continue verbetering door te voeren. Pak vastgestelde problemen aan om de prestatie en betrouwbaarheid van de machine te verbeteren.
Alternatieven: wanneer u geen machinecapabiliteit gebruikt.
- Six Sigma - Als u te maken hebt met een proces dat aanzienlijke variatie, defecten of kwaliteitsproblemen vertoont, kan Six Sigma een geschikte aanpak zijn. Met Six Sigma-methoden kunt u de grondoorzaken van de problemen vinden en aanpakken, zodat defecten afnemen en de algehele procesprestatie verbetert.
- Procescapabiliteitsanalyse: Gebruik deze wanneer u de algehele procesprestatie moet beoordelen, inclusief alle variatie door machines, materialen, methoden en operators. Dit is nuttig wanneer u het volledige productieproces beoordeelt in plaats van afzonderlijke machines.
- Statistische procesbeheersing (SPC): Pas SPC toe wanneer u het proces doorlopend met regelkaarten moet bewaken en beheersen. SPC helpt variatie in het proces te herkennen en te beheersen, zodat de kwaliteit in de tijd consistent blijft.
- Proefopzet (DoE) - Wanneer fysieke experimenten nodig zijn (bijv. het testen van de prestatie van een nieuw materiaal of prototype), helpt DOE om de parameterruimte efficiënt te verkennen en het aantal benodigde experimenten te beperken. Dit bespaart tijd en middelen in vergelijking met uitputtend testen.
Voorbeeld van machinecapabiliteit ?
Een fabrikant van auto-onderdelen ontwikkelt een kritisch onderdeel voor een OEM-klant. Om de kwaliteit te waarborgen, controleert een ingenieur of een boormachine aan de specificaties voor een bepaald onderdeel kan voldoen. De specificatiegrenzen voor het onderdeel zijn vastgesteld op een onderste specificatiegrens (LSL) van 22.15 en een bovenste specificatiegrens (USL) van 22.35. De ingenieur neemt 125 monsters van de machine en meet hun afmetingen. Met deze metingen voert de ingenieur een machinecapabiliteitsstudie uit om te bepalen of de boormachine consequent onderdelen binnen de gespecificeerde grenzen produceert. De volgende stappen:
- De benodigde gegevens verzameld.
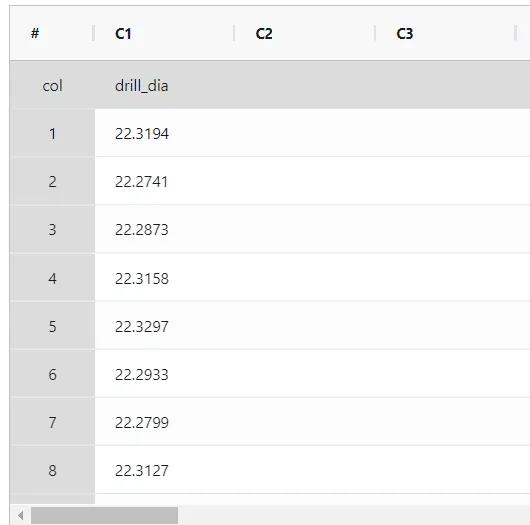
2. Analyseer de gegevens nu in Zometric Statistical Software op https://statsai.zometric.com/.
3. Om machinecapabiliteit te vinden, kiest u Statistical module> Graphical analysis>Machine Capability.
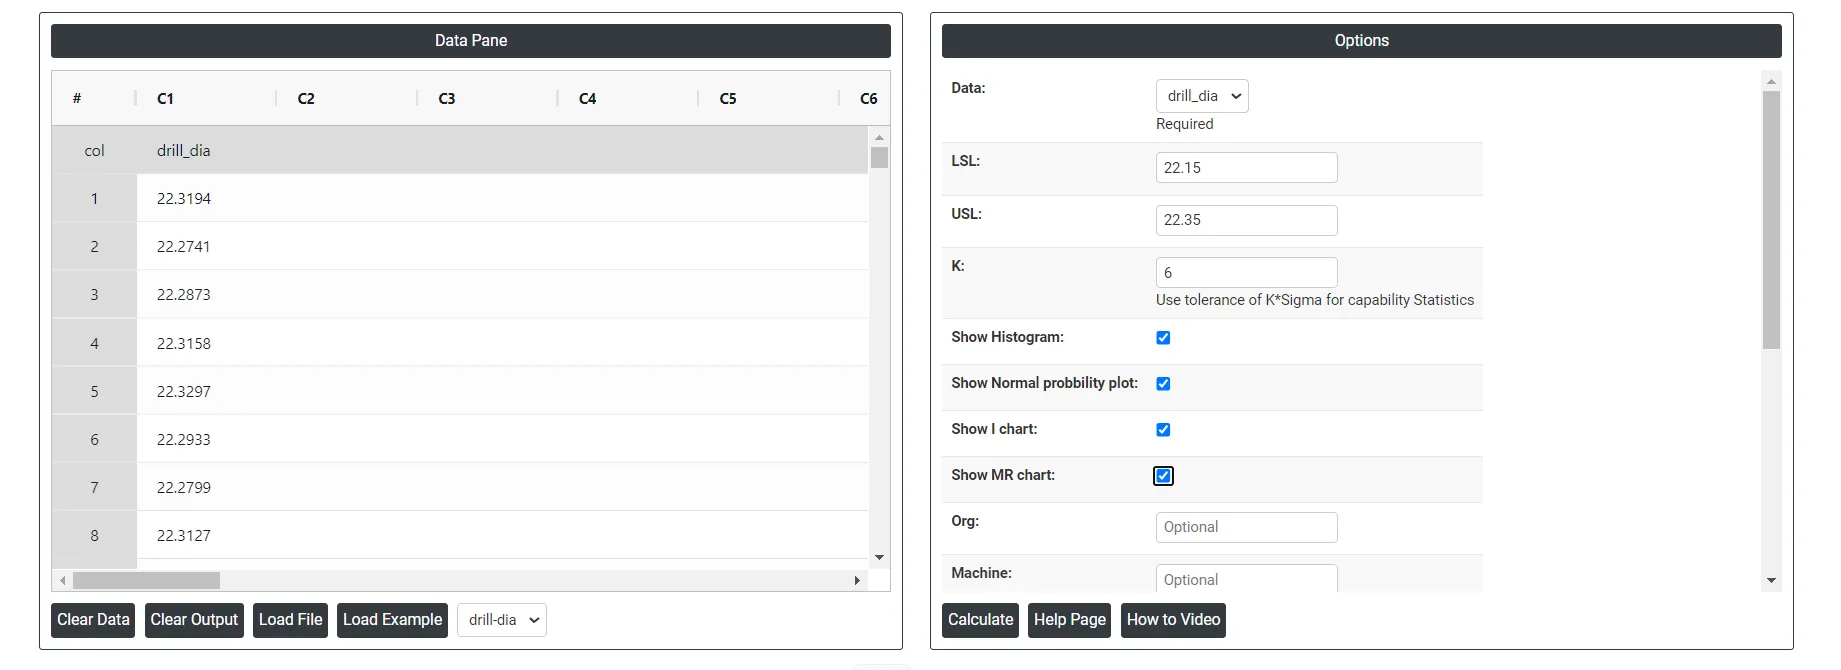
4. Voer in de tool de gegevens en de overige invoer als volgt in:
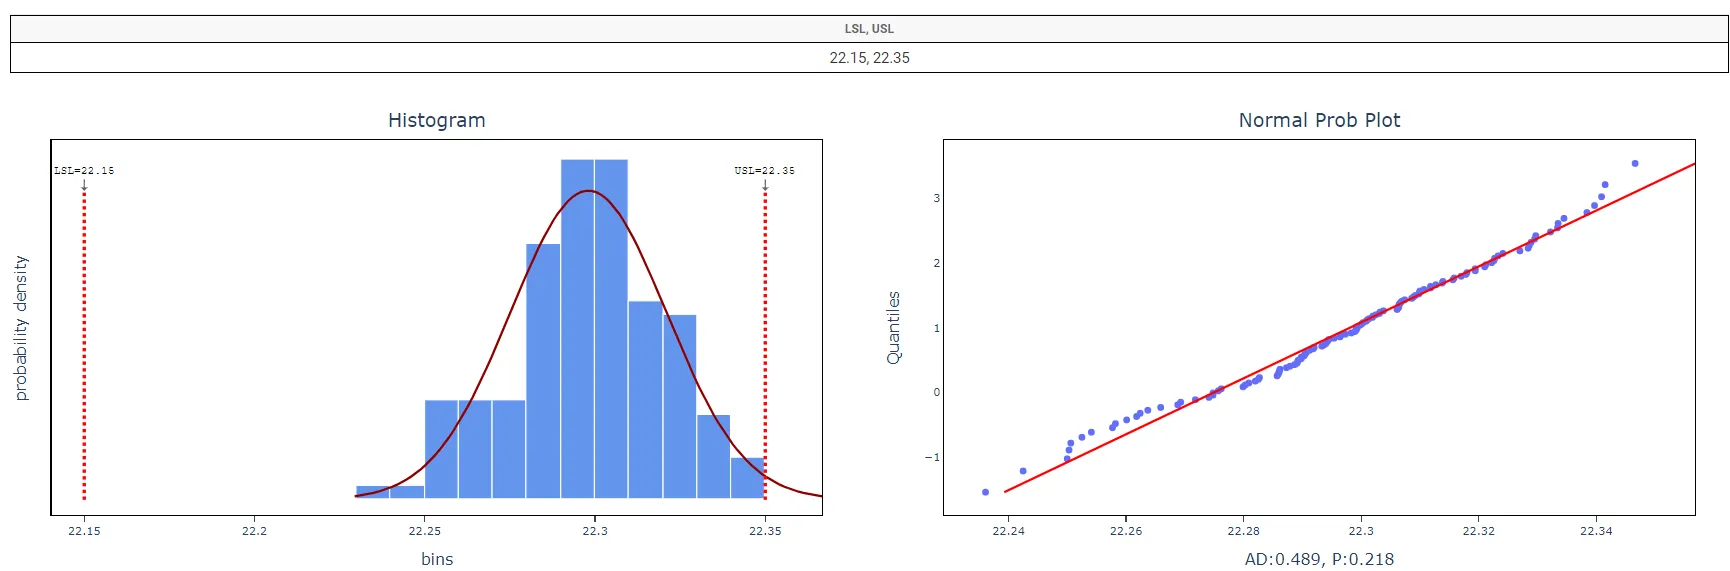
5. Na gebruik van de bovengenoemde tool wordt de uitvoer als volgt weergegeven:
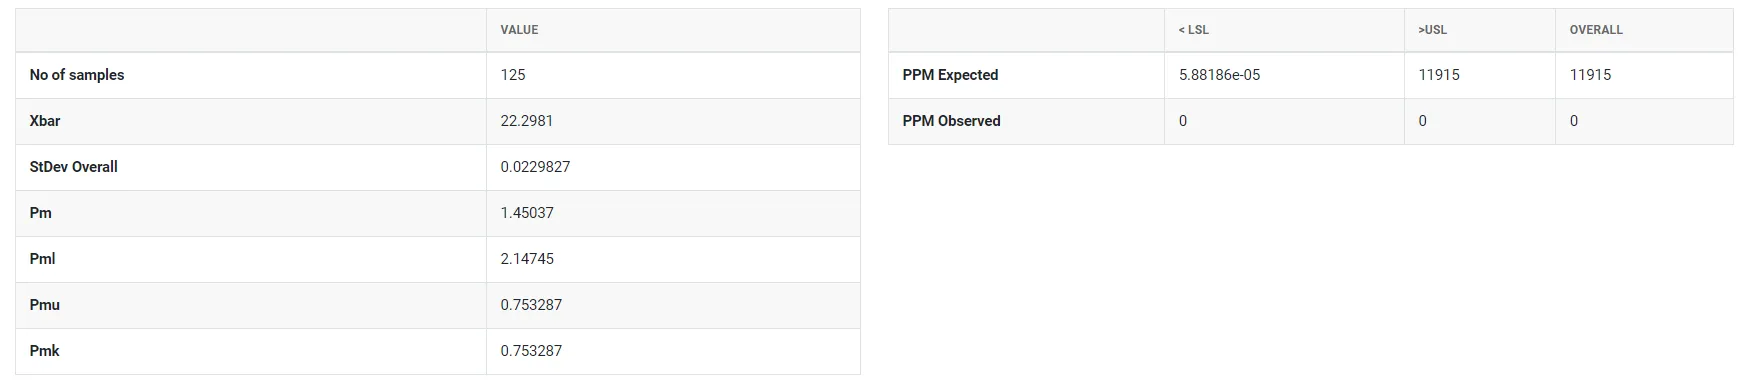
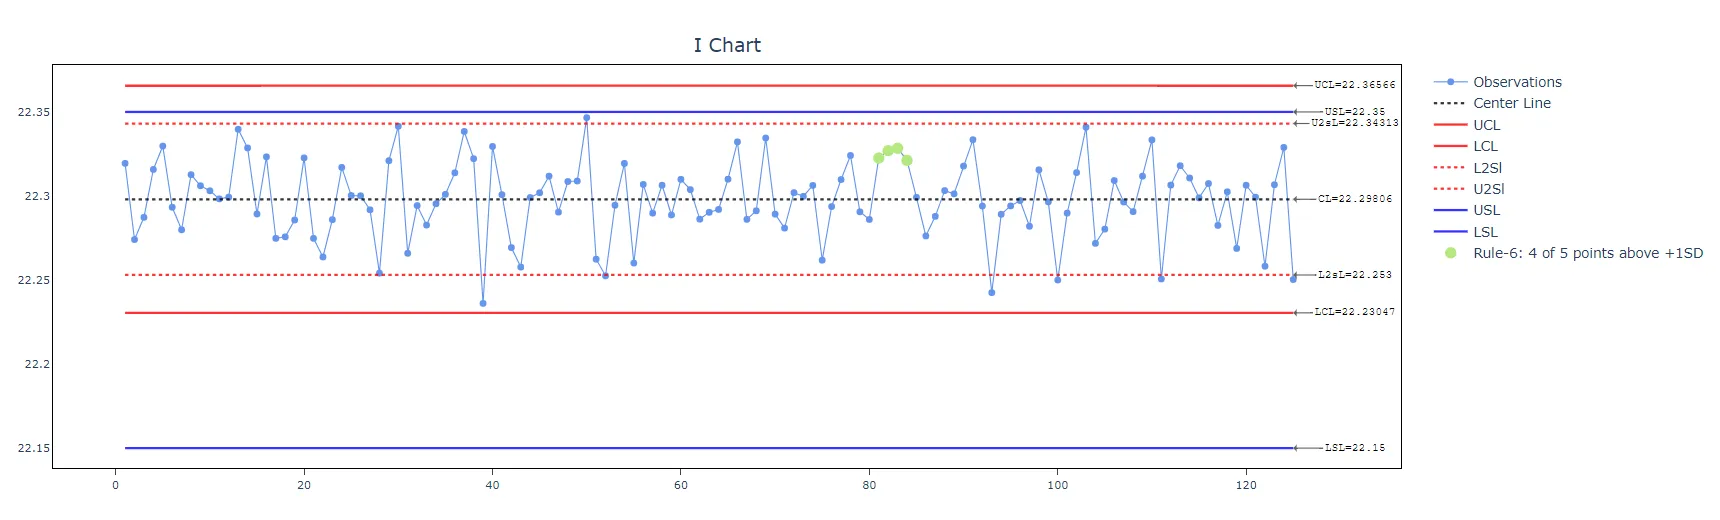
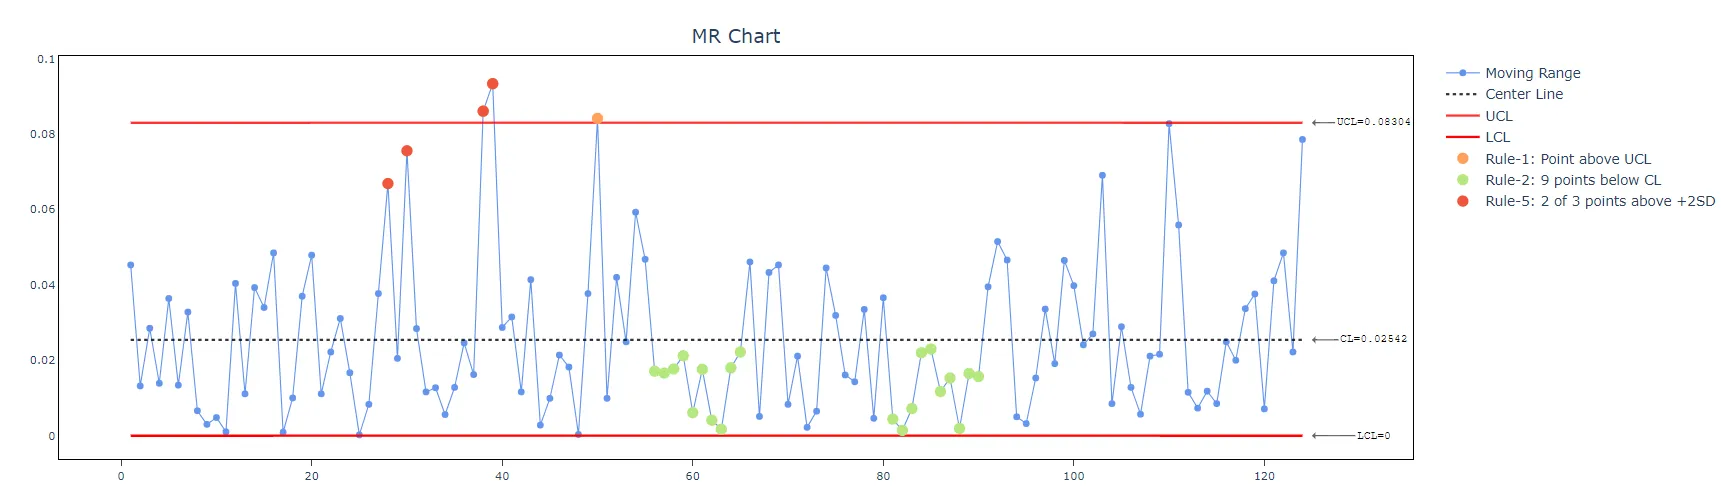
Zo voert u een machinecapabiliteitsanalyse uit.
De handleiding is als volgt:
- Meld u aan bij Zometric Statistical Software op https://statsai.zometric.com/
- Kies op de startpagina Statistical Tool> Graphical analysis >Machine Capability.
- Klik op Machine Capability om naar het dashboard te gaan.
- Werk vervolgens de gegevens handmatig bij, of kopieer (Ctrl+C) de gegevens volledig uit een Excel-blad en plak (Ctrl+V) ze hier.
- Voer vervolgens de waarden van lsl, usl en K in.
- Klik ten slotte onderaan de pagina op Calculate en u krijgt de gewenste resultaten.
Op het dashboard van Machine Capability is het venster in twee delen verdeeld.
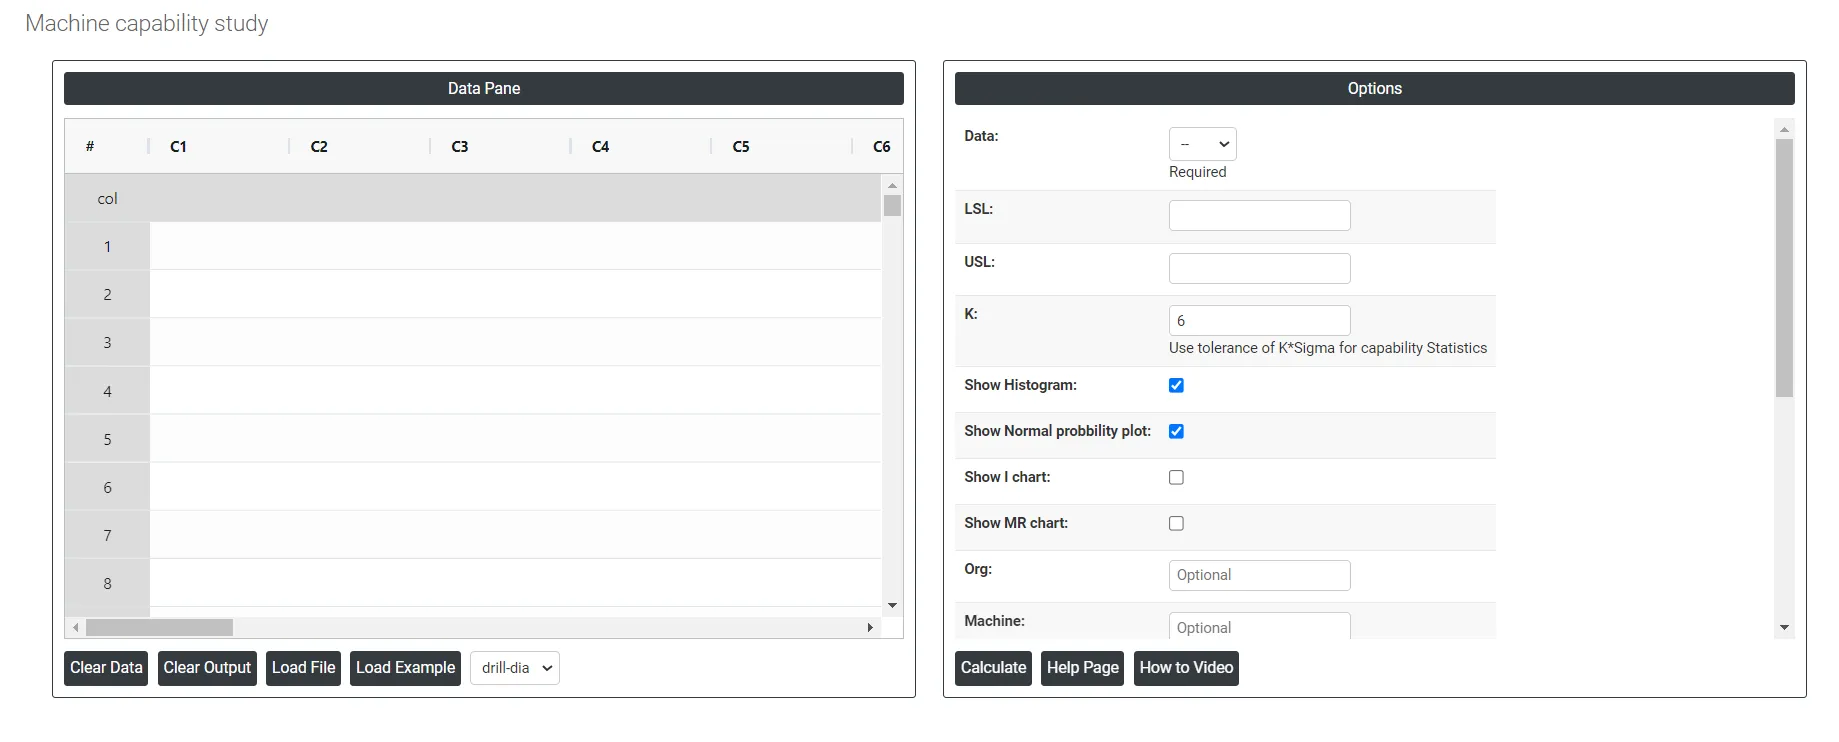
Links bevindt zich het Data Pane. In het Data Pane vormt elke rij één subgroep. Gegevens kunnen handmatig worden ingevoerd, of u kunt de gegevens volledig kopiëren (Ctrl+C) uit een Excel-blad en hier plakken (Ctrl+V).
Load example: Er worden voorbeeldgegevens geladen.
Load File: Hiermee laadt u Excel-gegevens rechtstreeks.
Rechts staan de volgende opties:
- Lsl: LSL staat bij machinecapabiliteit voor Lower Specification Limit (onderste specificatiegrens). Het is de ondergrens of drempel die voor een bepaalde parameter of eigenschap is vastgesteld. Bij machinecapabiliteitsanalyse wordt de LSL gebruikt om te bepalen of een machine output binnen het gewenste bereik of de gewenste specificaties kan produceren.
- Usl: USL staat bij machinecapabiliteit voor Upper Specification Limit (bovenste specificatiegrens). Het is de bovengrens of drempel die voor een bepaalde parameter of eigenschap is vastgesteld. Bij machinecapabiliteitsanalyse wordt de USL gebruikt om te beoordelen of een machine output binnen het gewenste bereik of de gewenste specificaties kan produceren.
- K: De tolerantievermenigvuldiger voor de capabiliteitsstatistieken: de processpreiding wordt genomen als K × sigma. De standaardwaarde is 6, de gangbare 6-sigmaconventie.
- Show Histogram: Geeft de verdeling van de metingen van het geproduceerde onderdeel weer en laat zien hoe de gegevens rond het gemiddelde zijn gespreid. Dit helpt te beoordelen of de output van de machine binnen de gespecificeerde grenzen valt en brengt afwijkingen van de normale verdeling aan het licht.
- Show Normal probability plot: Beoordeelt of de verdeling van de metingen een normale verdeling volgt. Dit is essentieel om te bepalen of de prestatie van de machine overeenkomt met de statistische aannames van de capabiliteitsanalyse.
- Show I chart: Bewaakt individuele meetwaarden in de tijd om variaties en trends op te sporen. Deze kaart helpt te waarborgen dat de machine stabiel is en consequent binnen de gespecificeerde grenzen werkt.
- Show MR chart: Analyseert de variatie tussen opeenvolgende metingen om de consistentie van de prestatie van de machine te beoordelen. De kaart vult de I-kaart aan met inzicht in de procesvariatie en -stabiliteit.
- Org: De naam van het bedrijf of de vestiging waar de machinecapabiliteitsstudie wordt uitgevoerd. Voorbeeld: ABC Manufacturing Co.
- Machine: De specifieke apparatuur of machine die in de capabiliteitsstudie wordt beoordeeld. Voorbeeld: boormachine, smeedmachine.
- Part: Het onderdeel of product dat door de machine wordt gemaakt. Voorbeeld: auto-onderdeel, zuigerveer.
- Variable: De specifieke eigenschap of afmeting van het onderdeel die wordt gemeten. Voorbeeld: diameter, lengte, breedte.
- Unit of Measure: De eenheden waarin de gemeten variabele wordt uitgedrukt. Voorbeeld: millimeter (mm), inch (in).
- Study date: De datum waarop de machinecapabiliteitsstudie is uitgevoerd.
- Operator: de naam van de persoon die de machine bedient.
- Inspector: de naam van de persoon die de onderdelen heeft gemeten.
- Gauge: Het meetmiddel of instrument waarmee de variabele wordt beoordeeld. Voorbeeld: schuifmaat, micrometer.
- Download as Excel: Hiermee wordt het resultaat in Excel-formaat weergegeven, dat u eenvoudig kunt bewerken en met de optie Load File opnieuw kunt laden voor berekeningen.
Veelgestelde vragen
Wat is machinecapabiliteit?
Machinecapabiliteit meet de werkelijke kwaliteit van een machine ten opzichte van haar specificaties. Het is een kortetermijnstudie van de machine onder beheerste omstandigheden, waarbij wordt aangenomen dat er geen speciale oorzaken zijn en gemeenschappelijke oorzaken tot een minimum worden beperkt, om te controleren of de machine consequent aan de kwaliteits- en prestatienormen voldoet en om verbeterpunten te vinden.
Wat is het verschil tussen Cm, Cmk en Pm, Pmk?
Wiskundig zijn Pm en Pmk gelijkwaardig aan Cm en Cmk. De internationale norm ISO 22514-3: 2020, en de daarop afgestemde IS 10645 (Part 3): 2022, geeft de voorkeur aan de afkortingen Pm en Pmk en beveelt de veelgebruikte Cm en Cmk niet aan. Machinecapabiliteit in Zometric Statistical Software volgt IS 10645 (Part 3): 2022.
Hoe verzamelt u gegevens voor een machinecapabiliteitsstudie?
Verzamel de gegevens als één subgroep van 125 tot 150 individuele punten, niet als rationele subgroepen zoals bij een Xbar-R-kaart. Alle monsters moeten opeenvolgend van één machine worden genomen, zonder wijzigingen in machine-instellingen, materiaalbatch, operator of andere bedrijfsomstandigheden, zodat de inherente precisie van de machine vrij van externe invloeden wordt beoordeeld.
Wat is het verschil tussen machinecapabiliteit en procescapabiliteit?
Machinecapabiliteit isoleert de prestatie van één machine in een kortetermijnstudie door variatie in materiaal, operator en omgeving te beheersen. Procescapabiliteitsanalyse beoordeelt de algehele procesprestatie, inclusief variatie door machines, materialen, methoden en operators, en wordt gebruikt om het volledige productieproces te beoordelen in plaats van afzonderlijke machines.