
Procescapabiliteit (normale verdeling)
Normale procescapabiliteit vergelijkt de variatie en centrering van een proces met zijn LSL en USL. Gebruik haar voor continue, normaal verdeelde gegevens van een stabiel proces, bij voorkeur minstens 100 punten in rationele subgroepen. Cp en Cpk gebruiken de standaardafwijking binnen subgroepen; Pp en Ppk gebruiken de totale standaardafwijking op lange termijn. Een Cpk of Ppk van minimaal 1.33 geldt algemeen als minimum voor een capabel proces.
Laatst beoordeeld
Belangrijkste conclusie
Procescapabiliteitsanalyse voor normale gegevens meet hoe consistent een stabiel proces binnen zijn specificatiegrenzen produceert, met de indices Cp en Cpk (binnen subgroepen) en Pp en Ppk (totaal, lange termijn).
Op deze pagina
- Wat is procescapabiliteit (voor normale verdeling)?
- Wanneer gebruikt u procescapabiliteit?
- Richtlijnen voor correct gebruik van procescapabiliteit (normale verdeling)
- Alternatieven: wanneer u geen procescapabiliteit (normale verdeling) gebruikt
- Voorbeeld van procescapabiliteit (normale verdeling)
- Zo voert u een procescapabiliteitsanalyse uit.
Wat is procescapabiliteit (voor normale verdeling)?
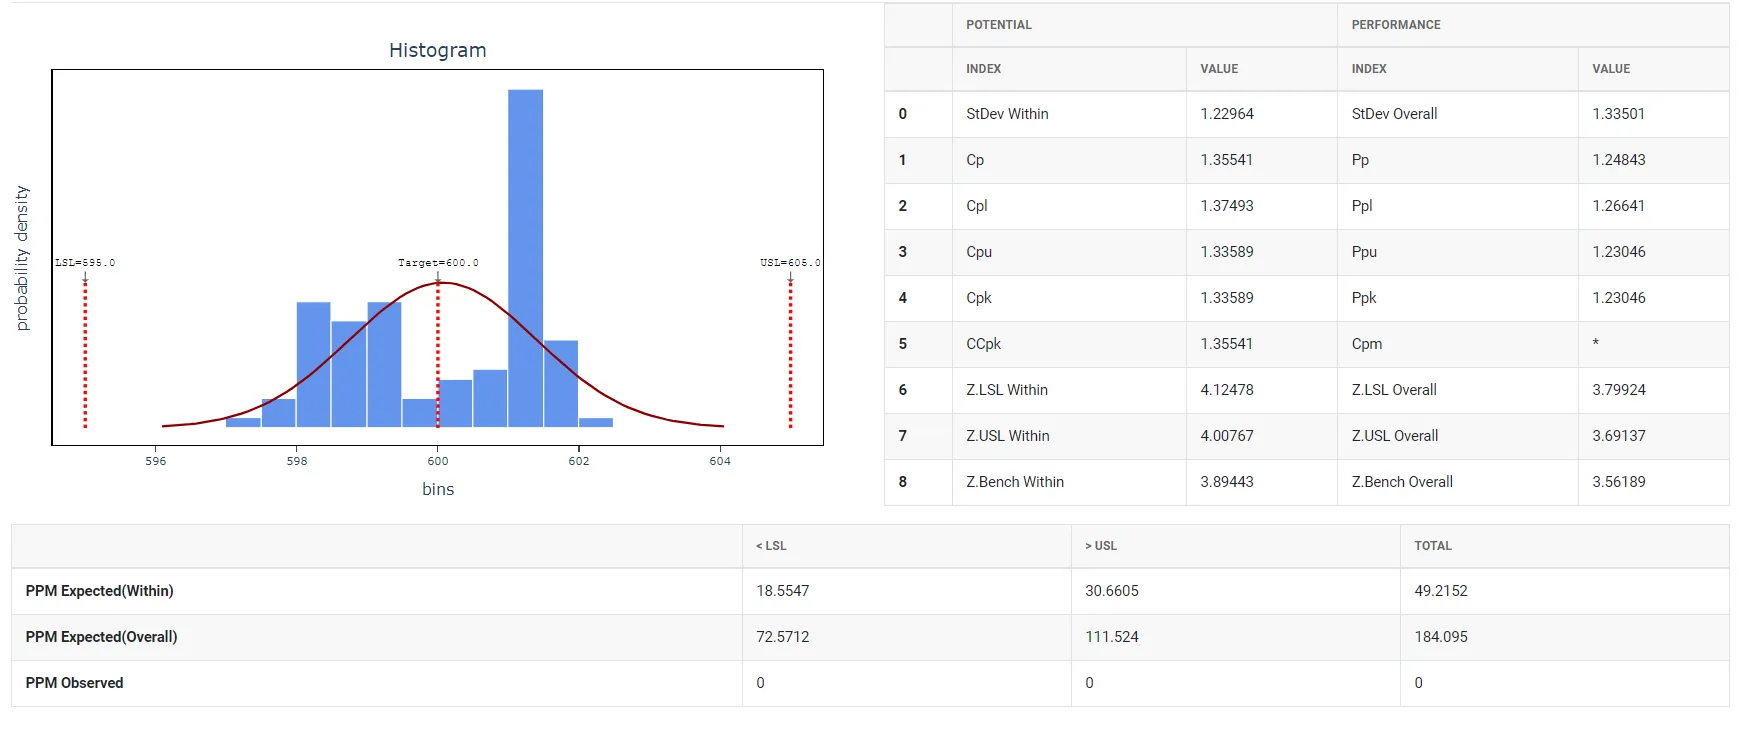
Procescapabiliteit is een statistische maat voor het vermogen van een productieproces om onderdelen te maken die aan vooraf gedefinieerde specificaties of toleranties voldoen. Ze kwantificeert de inherente variabiliteit van een procesgrootheid, zoals afmetingen of gewicht, om te bepalen hoe consistent het proces binnen de gespecificeerde grenzen kan produceren. In essentie beoordeelt procescapabiliteit de natuurlijke variatie in een proces om te evalueren of het stabiel is en in staat om producten te maken die consistent aan de ontwerpcriteria voldoen. Een Cpk of Ppk van minimaal 1.33 geldt algemeen als minimumwaarde voor een capabel proces. Deze maat is essentieel om de productkwaliteit te waarborgen en kansen voor procesverbetering te vinden.
- Potentiële capabiliteit (Cp): Deze maat vergelijkt de breedte van de procesvariatie met de breedte van de specificatiegrenzen, ervan uitgaande dat het proces binnen deze grenzen gecentreerd is. Ze geeft een best-case beeld van de procescapabiliteit.
- Werkelijke capabiliteit (Cpk): Deze maat houdt rekening met de werkelijke prestatie van het proces, inclusief elke afwijking van de doelspecificatie. Ze verdisconteert zowel de processpreiding als de verschuiving van het gemiddelde en geeft een realistische maat voor hoe goed het proces tijdens de productie aan de specificaties voldoet.
- Sigma (σ): Vaak gebruikt bij attribuutgegevens; sigma is een capabiliteitsschatting uitgedrukt in defectpercentages. Ze geeft het aantal standaardafwijkingen tussen het procesgemiddelde en de dichtstbijzijnde specificatiegrens aan. Een hogere sigmawaarde betekent een lager defectpercentage en een hogere procescapabiliteit.
- Procesprestatie-indices (Pp en Ppk): Vergelijkbaar met Cp en Cpk, maar berekend met de totale standaardafwijking (lange termijn), zodat ze de werkelijke prestatie van het proces over de hele onderzochte periode meten. Pp beoordeelt de totale spreiding ten opzichte van de specificatiebreedte, terwijl Ppk ook rekening houdt met de verschuiving van het gemiddelde in de beoordeelde periode.
Wanneer gebruikt u procescapabiliteit?
Hier zijn enkele situaties waarin procescapabiliteitsanalyse veel wordt toegepast:
- Kwaliteitsbeheersing: Procescapabiliteitsanalyse wordt veel gebruikt in de maakindustrie om te beoordelen of een productieproces aan de klanteisen kan voldoen. Ze helpt vast te stellen of het proces producten kan maken binnen de gespecificeerde toleranties.
- Procesverbetering: Procescapabiliteitsanalyse kan worden gebruikt om verbeterpunten in een proces te vinden. Door de huidige capabiliteit van een proces te begrijpen, kunnen organisaties verbeteringen richten op het verminderen van variabiliteit en het vergroten van het vermogen van het proces om aan de klantbehoeften te voldoen.
- Ontwikkeling van nieuwe producten: Bij de introductie van een nieuw product of proces kan procescapabiliteitsanalyse inzicht geven in de prestatie van het proces en helpen bepalen of het aan de vereiste specificaties voldoet. Ze stelt organisaties in staat potentiële problemen vroeg te herkennen en noodzakelijke aanpassingen door te voeren vóór de grootschalige productie.
- Leveranciersbeoordeling: Procescapabiliteitsanalyse kan worden gebruikt om te beoordelen of leveranciers aan gespecificeerde eisen kunnen voldoen. Door de capabiliteit van hun processen te beoordelen, kunnen organisaties onderbouwde beslissingen nemen bij het selecteren of beoordelen van leveranciers.
- Six Sigma-projecten: Procescapabiliteitsanalyse is een integraal onderdeel van de Six Sigma-methodiek. Ze helpt de aanvankelijke procescapabiliteit te meten, de basisprestatie vast te stellen en de effectiviteit van procesverbeteringen te beoordelen.
Richtlijnen voor correct gebruik van procescapabiliteit (normale verdeling)
- Gebruik continue gegevens: Continue gegevens kunnen elke numerieke waarde binnen een bereik aannemen, inclusief breuken of decimalen.
- Gebruik de juiste analyse voor attribuutgegevens: Gebruik voor defectaantallen binomiale capabiliteit of Poisson-capabiliteit.
- Verzamel voldoende gegevens: Streef naar minimaal 100 datapunten, zoals 25 subgroepen van grootte 4 of 35 subgroepen van grootte 3.
- Verzamel gegevens in rationele subgroepen: Zorg dat subgroepen kleine steekproeven zijn van gelijksoortige items die in korte tijd onder consistente omstandigheden zijn geproduceerd.
- Zorg voor processtabiliteit: Het proces moet stabiel en onder controle zijn; gebruik de Xbar-S-kaart of Capability Six Pack (normaal) om de stabiliteit te beoordelen.
- Zorg voor normaliteit van de gegevens: De gegevens moeten een normale verdeling volgen; zo niet, gebruik dan een Box-Cox- of Johnson-transformatie, of overweeg niet-normale procescapabiliteit.
Alternatieven: wanneer u geen procescapabiliteit (normale verdeling) gebruikt
- Als u niet weet of uw procesgegevens onder controle zijn of met een normale verdeling kunnen worden geëvalueerd, gebruik dan Capability Six Pack (normaal) om deze aannames te beoordelen voordat u deze analyse gebruikt.
- Als uw gegevens niet normaal zijn en u de procescapabiliteit wilt evalueren door een niet-normale verdeling te fitten, in plaats van uw gegevens te transformeren, gebruik dan niet-normale procescapabiliteit.
- Als u attribuutgegevens hebt, zoals aantallen defecte eenheden of defecten, gebruik dan binomiale capabiliteit of Poisson-capabiliteit.
Voorbeeld van procescapabiliteit (normale verdeling)
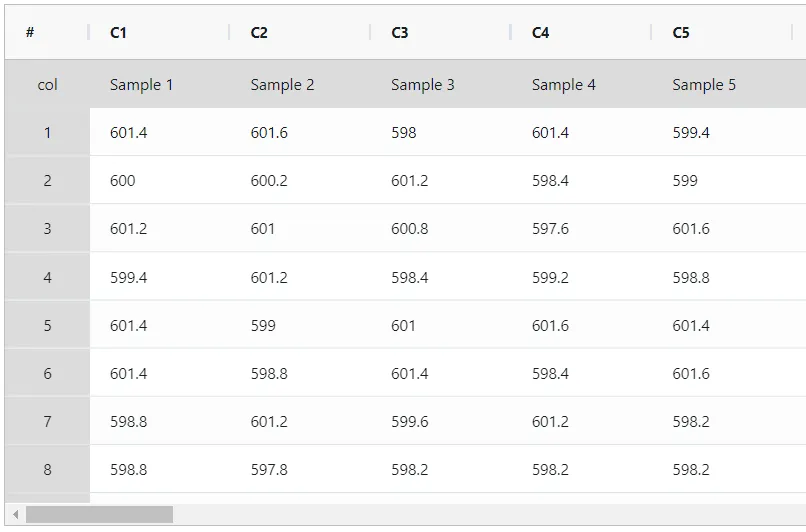
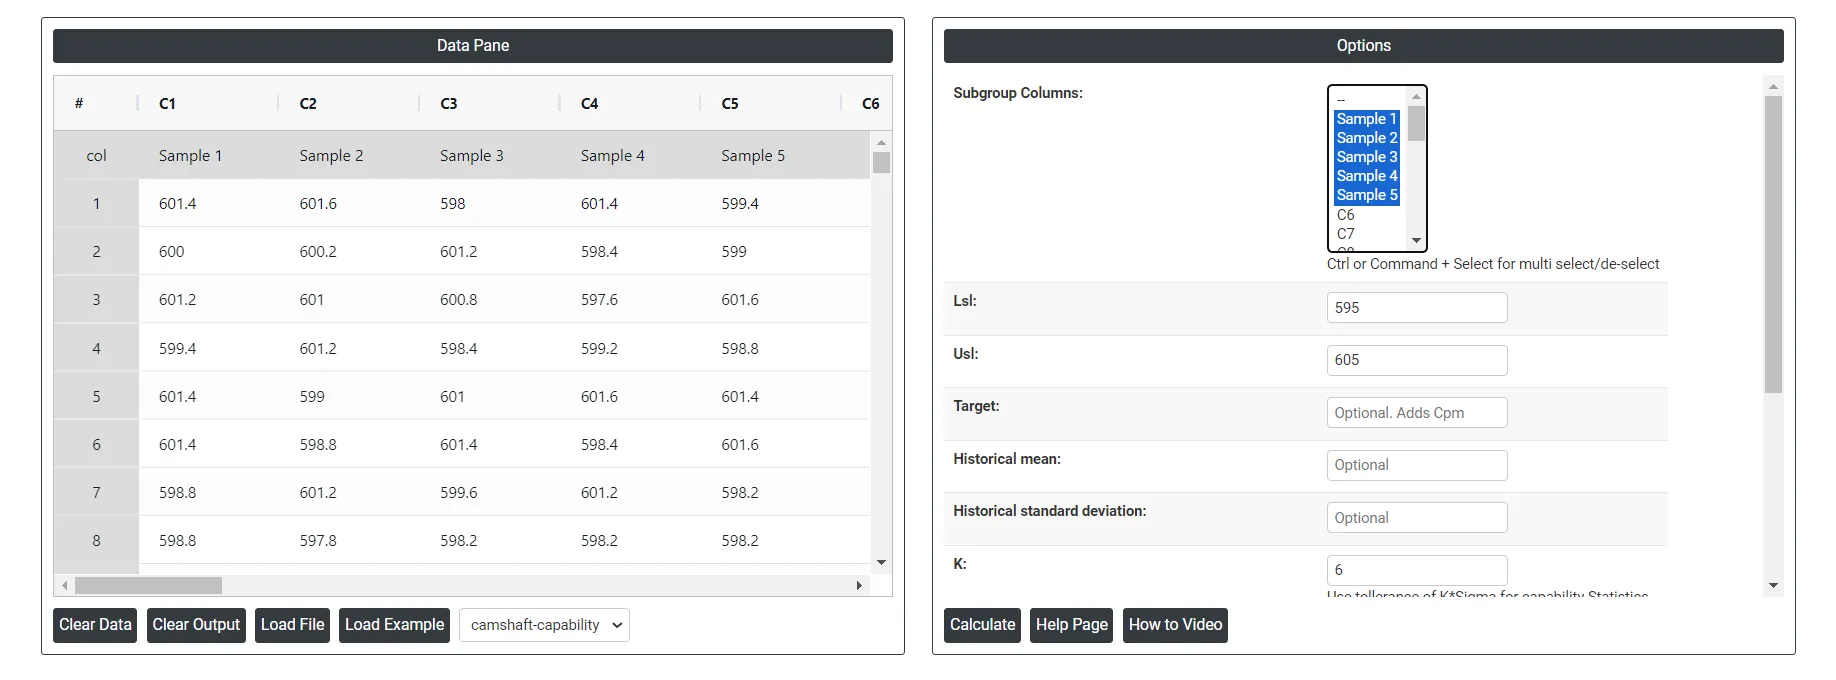
Een kwaliteitsingenieur bij een fabriek voor auto-onderdelen bewaakt de lengte van nokkenassen. De ingenieur verzamelt elke 30 minuten gegevens in subgroepen van 5 van een van de machines. De specificatiegrenzen voor de lengte van de nokkenas zijn vastgesteld met een onderste specificatiegrens (LSL) van 595 mm, een doelwaarde van 600 mm en een bovenste specificatiegrens (USL) van 605 mm. De ingenieur gebruikt normale capabiliteitsanalyse om te evalueren hoe de lengtes van de nokkenassen zich verhouden tot de gespecificeerde grenzen. De volgende stappen:
- De benodigde gegevens verzamelen.
- Analyseer nu de gegevens in Zometric Statistical Software op https://statsai.zometric.com/.
- Kies voor procescapabiliteit Statistical module> Graphical analysis>Process Capability.
- Voer in de tool de gegevens samen met de andere invoer als volgt in:
5. Na gebruik van bovenstaande tool haalt u de uitvoer als volgt op:
Zo voert u een procescapabiliteitsanalyse uit.
De handleiding is als volgt:
- Log in op Zometric Statistical Software op https://statsai.zometric.com/
- Kies op de startpagina Statistical Tool> Graphical analysis >Process Capability.
- Klik op Process Capability om naar het dashboard te gaan.
- Voer vervolgens de gegevens handmatig in, of kopieer (Ctrl+C) de gegevens uit een Excel-werkblad en plak (Ctrl+V) ze hier.
- Vul vervolgens de gewenste gegevens in, zoals lsl, usl, target, K, enzovoort.
- Klik ten slotte onderaan de pagina op Calculate en u krijgt de gewenste resultaten.
Op het dashboard van Process Capability is het venster in twee delen verdeeld.
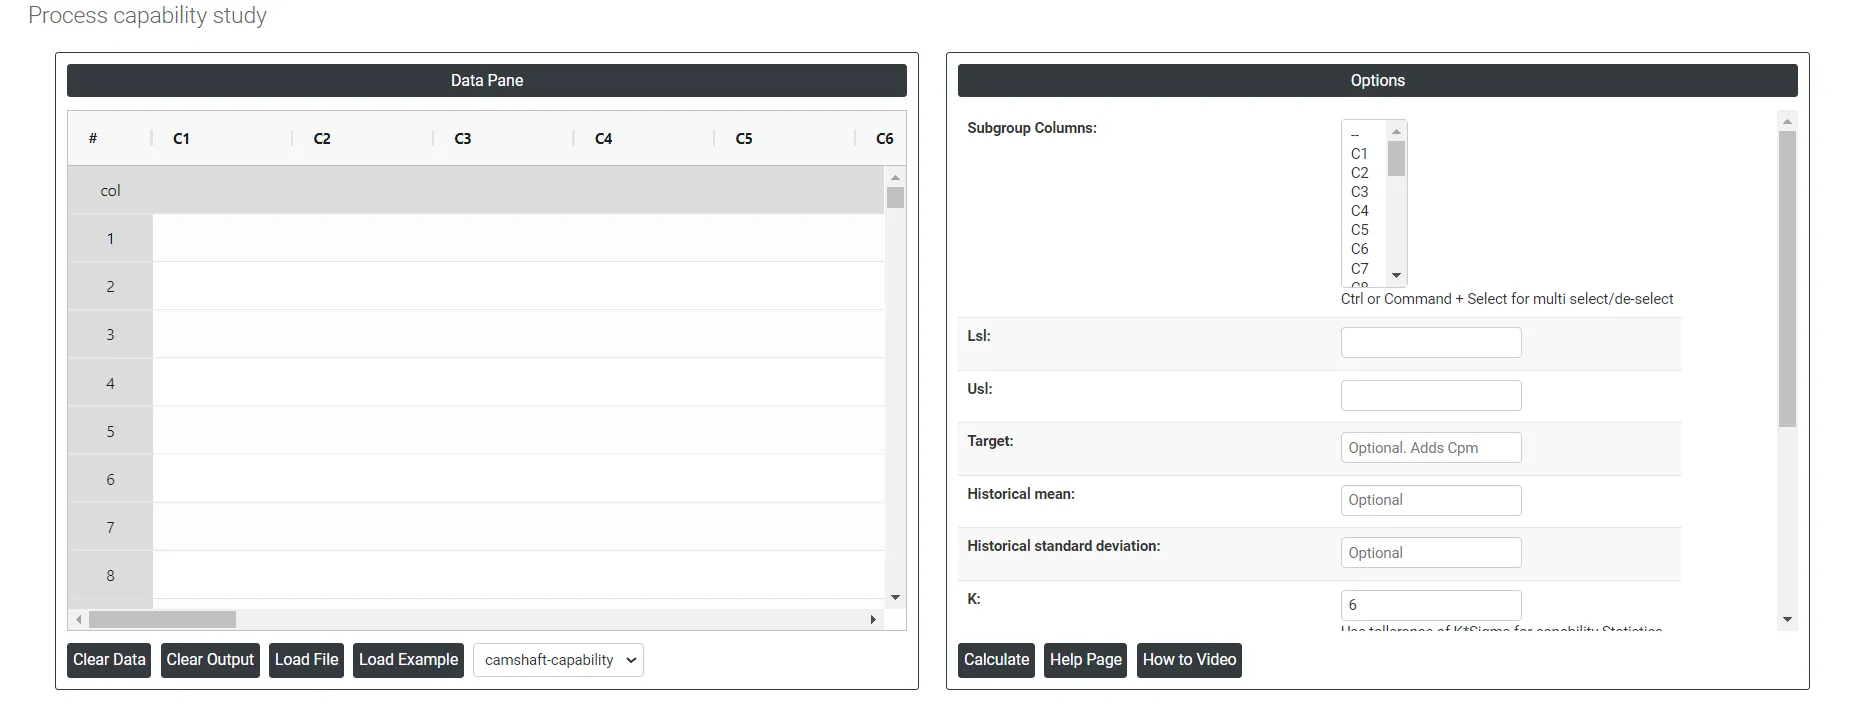
Aan de linkerkant staat de Data Pane. In de Data Pane vormt elke rij één subgroep. Gegevens kunnen handmatig worden ingevoerd, of u kopieert (Ctrl+C) de gegevens uit een Excel-werkblad en plakt (Ctrl+V) ze hier.
Load example: Voorbeeldgegevens worden geladen.
Load File: Hiermee laadt u de Excel-gegevens rechtstreeks.
Aan de rechterkant staan veel opties, als volgt:
- Lsl: LSL in procescapabiliteit staat voor de onderste specificatiegrens (Lower Specification Limit). Het is de ondergrens of drempel die voor een specifieke procesparameter of eigenschap is vastgesteld. Bij procescapabiliteitsanalyse wordt de LSL gebruikt om te bepalen of een proces in staat is uitvoer te leveren binnen het gewenste bereik of de gewenste specificaties.
- Usl: USL in procescapabiliteit staat voor de bovenste specificatiegrens (Upper Specification Limit). Het is de bovengrens of drempel die voor een specifieke procesparameter of eigenschap is vastgesteld. Tijdens procescapabiliteitsanalyse wordt de USL gebruikt om te beoordelen of een proces in staat is uitvoer te leveren binnen het gewenste bereik of de gewenste specificaties.
- Target: In procescapabiliteit is de doelwaarde de gewenste of ideale waarde voor een specifieke procesparameter of eigenschap. Ze vertegenwoordigt de waarde die het proces moet bereiken of waaromheen het moet centreren. De doelwaarde is vaak gebaseerd op ontwerpspecificaties of klanteisen.
- Historical Mean: Het historische gemiddelde in procescapabiliteit is het gemiddelde of de centrale tendens van een procesparameter of eigenschap op basis van eerdere of historische gegevens. Het vertegenwoordigt de typische of verwachte waarde die het proces over een periode heeft laten zien.
- Historical Standard Deviation: De historische standaardafwijking in procescapabiliteit is de maat voor de spreiding of variabiliteit van een procesparameter of eigenschap op basis van eerdere of historische gegevens. Ze kwantificeert hoeveel de datapunten afwijken van het historische gemiddelde of de centrale tendens.
- K: De toleranciemultiplicator voor de capabiliteitsstatistieken: de processpreiding wordt genomen als K × sigma. De standaardwaarde is 6, de gangbare 6-sigmaconventie.
- Within Stdev estimation method:
- Pooled: De gepoolde standaardafwijking is het gewogen gemiddelde van de subgroepvarianties, waarbij grotere subgroepen meer invloed hebben op de totale schatting. Deze methode geeft een nauwkeurigere schatting van de standaardafwijking wanneer het proces stabiel is.
- Rbar: Rbar is het gemiddelde van de spreidingsbreedten binnen subgroepen. De Rbar-methode is een veelgebruikte schatting van de standaardafwijking, vooral effectief voor subgroepgroottes van 2 tot 8.
- Sbar:Ze berekent de gemiddelde standaardafwijking (Sbar) van subgroepen om de procesvariabiliteit te bewaken. Sbar is cruciaal voor het vaststellen van regelgrenzen op de S-kaart, die veranderingen in de spreiding van de gegevens in de tijd aangeven. Deze methode zorgt voor een consistente en nauwkeurige beoordeling van procesvariatie in de kwaliteitsbeheersing.
- Within stdev estimation method for subgroup size = 1:
- Average Moving Range: De gemiddelde voortschrijdende spreidingsbreedte is de gemiddelde waarde van de spreidingsbreedte van twee of meer opeenvolgende punten, doorgaans gebruikt wanneer de subgroepgrootte 1 is.
- Median Moving Range: De mediane voortschrijdende spreidingsbreedte is de middelste waarde van de spreidingsbreedte van twee of meer opeenvolgende punten, aanbevolen wanneer gegevens extreme spreidingsbreedten hebben die de voortschrijdende spreidingsbreedte kunnen vertekenen.
- Square root of MSSD: De wortel van MSSD (Mean of Squared Successive Differences, gemiddelde van de gekwadrateerde opeenvolgende verschillen) is de wortel van het gemiddelde van de gekwadrateerde verschillen tussen opeenvolgende punten, nuttig wanneer opeenvolgende punten niet onder gelijke omstandigheden zijn verzameld.
- Moving range of length: Geef het aantal waarnemingen op dat wordt gebruikt om de voortschrijdende spreidingsbreedte te berekenen, met een lengte ≤ 100. De standaardlengte is 2, omdat opeenvolgende waarden het meest waarschijnlijk op elkaar lijken.
- Use Unbiasing Constants: Pas correctieconstanten toe bij het schatten van de standaardafwijking binnen subgroepen, relevant voor de methoden Sbar, gepoolde standaardafwijking en wortel van MSSD.
- Use Unbiasing Constants to Calculate Overall Standard Deviation: Pas correctieconstanten toe bij het schatten van de totale standaardafwijking.
- Download as Excel: Hiermee wordt het resultaat in Excel-formaat weergegeven, dat u eenvoudig kunt bewerken en met de optie Load File opnieuw kunt laden voor berekeningen.
Veelgestelde vragen
Wat is procescapabiliteitsanalyse?
Procescapabiliteit is een statistische maat voor het vermogen van een proces om onderdelen te maken die aan vooraf gedefinieerde specificaties of toleranties voldoen. Ze kwantificeert de variabiliteit van een eigenschap, zoals een afmeting of gewicht, om te bepalen hoe consistent het proces binnen de specificatiegrenzen produceert. Een Cpk of Ppk van minimaal 1.33 geldt algemeen als minimumwaarde voor een capabel proces.
Wat is het verschil tussen Cp, Cpk, Pp en Ppk?
Cp vergelijkt de breedte van de procesvariatie met de breedte van de specificatiegrenzen, ervan uitgaande dat het proces gecentreerd is, en geeft een best-case beeld van de potentiële capabiliteit. Cpk houdt ook rekening met een verschuiving van het gemiddelde. Pp en Ppk zijn vergelijkbaar maar gebruiken de totale standaardafwijking op lange termijn, zodat ze de werkelijke prestatie over de hele onderzochte periode meten; Ppk houdt ook rekening met de verschuiving van het gemiddelde.
Hoeveel gegevens hebt u nodig voor een procescapabiliteitsonderzoek?
Streef naar minimaal 100 datapunten, zoals 25 subgroepen van grootte 4 of 35 subgroepen van grootte 3. Verzamel gegevens in rationele subgroepen: kleine steekproeven van gelijksoortige items die in korte tijd onder consistente omstandigheden zijn geproduceerd. De gegevens moeten continu zijn en het proces moet stabiel en onder controle zijn, gecontroleerd met een Xbar-S-kaart of Capability Six Pack (normaal).
Wat als de gegevens niet normaal zijn of attribuutgegevens zijn?
Als de gegevens niet normaal zijn, gebruik dan een Box-Cox- of Johnson-transformatie, of niet-normale procescapabiliteit om een niet-normale verdeling te fitten. Gebruik voor attribuutgegevens zoals aantallen defecte eenheden of defecten binomiale capabiliteit of Poisson-capabiliteit. Als stabiliteit of normaliteit onbekend is, controleer dan eerst beide met Capability Six Pack (normaal).