
Planes de muestreo AQL por atributos
Los planes de muestreo AQL por atributos crean procedimientos de inspección normalizados para datos de atributos, donde cada unidad se clasifica como conforme o no conforme (aprobada o rechazada). El nivel de calidad aceptable (AQL) define la peor calidad media aceptable desde la perspectiva del productor.
Última revisión:
Idea clave
Los planes de muestreo AQL por atributos crean procedimientos de inspección normalizados para datos de atributos, donde cada unidad se clasifica como conforme o no conforme (aprobada o rechazada).
En esta página
- ¿Qué son los planes de muestreo AQL por atributos?
- ¿Cuándo usar planes de muestreo AQL por atributos?
- Pautas para el uso correcto de los planes de muestreo AQL por atributos
- Alternativas: cuándo no usar planes de muestreo AQL por atributos
- Ejemplo de planes de muestreo AQL por atributos
- Cómo realizar planes de muestreo AQL por atributos
¿Qué son los planes de muestreo AQL por atributos?
Los planes de muestreo AQL por atributos crean procedimientos de inspección normalizados para datos de atributos, donde cada unidad se clasifica como conforme o no conforme (aprobada o rechazada). El nivel de calidad aceptable (AQL) define la peor calidad media aceptable desde la perspectiva del productor. El plan especifica el tamaño de muestra y el número máximo de unidades defectuosas aceptables antes de rechazar el lote, conforme a normas reconocidas como ISO 2859 o ANSI/ASQ Z1.4.
Definición sencilla: Un plan de inspección normalizado que indica cuántas unidades revisar de un lote y cuántos defectos son aceptables, protegiendo tanto al proveedor como al cliente mediante normas AQL reconocidas internacionalmente.
¿Cuándo usar planes de muestreo AQL por atributos?
- Úselos al inspeccionar lotes grandes de unidades discretas y cada unidad se evalúa como aprobada o rechazada.
- Úselos cuando la inspección al 100% sea poco práctica, demasiado costosa o destructiva.
- Úselos cuando un cliente, una norma o un organismo regulador exija un procedimiento de muestreo formal y auditable .
Pautas para el uso correcto de los planes de muestreo AQL por atributos
- Seleccione un nivel de AQL adecuado a la gravedad del defecto : AQL más estrictos para defectos críticos o de seguridad y más holgados para defectos estéticos menores.
- Use el nivel de inspección II como valor estándar por defecto , salvo que requisitos específicos del cliente o regulatorios indiquen otra cosa.
- Seleccione las muestras al azar de todo el lote : un muestreo no aleatorio invalida la base estadística del plan.
- Documente todos los resultados y las decisiones sobre el destino del lote para fines de trazabilidad y auditoría.
Alternativas: cuándo no usar planes de muestreo AQL por atributos
- Si la calidad se mide en una escala numérica continua, use en su lugar planes de muestreo AQL por variables ; requieren tamaños de muestra menores para una protección equivalente.
- Si los tamaños de lote son muy pequeños, la inspección al 100% puede ser más práctica y fiable.
- Si el objetivo es el monitoreo continuo del proceso y no la aceptación de lotes, use gráficas de control SPC
Ejemplo de planes de muestreo AQL por atributos
Los pasos para los planes de muestreo AQL por atributos son los siguientes:
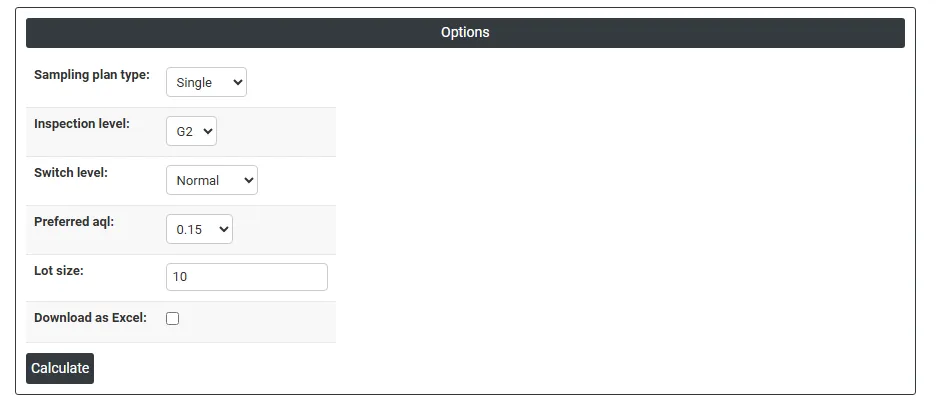
- Complete las opciones requeridas.
2. Ahora analice los datos en Zometric Statistical Software en https://statsai.zometric.com/.
3. Para encontrar los planes de muestreo AQL por atributos, elija Statistical module> Sampling >Attribute AQL Sampling Plans.
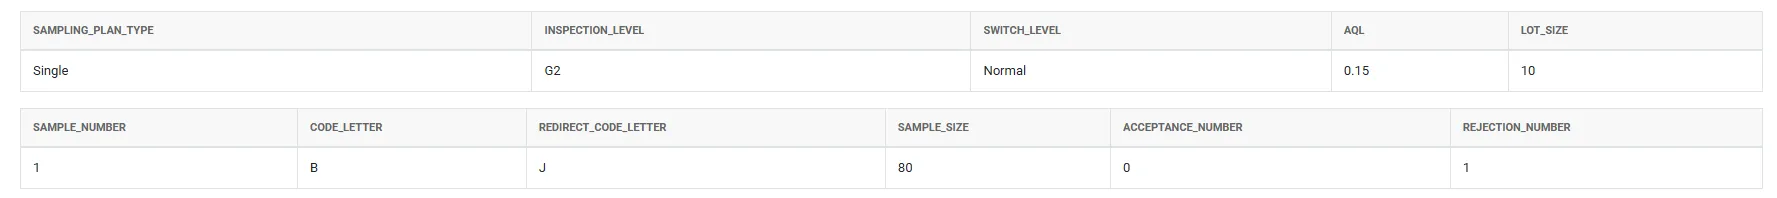
4. Tras usar la herramienta mencionada, se obtiene la siguiente salida:
Cómo realizar planes de muestreo AQL por atributos
La guía es la siguiente:
- Inicie sesión en Zometric Statistical Software en https://statsai.zometric.com/
- En la página de inicio, elija Statistical Tool> Sampling>Attribute AQL Sampling Plans.
- A continuación, debe completar las opciones requeridas.
- Por último, haga clic en calculate en la parte inferior de la página para obtener los resultados deseados.
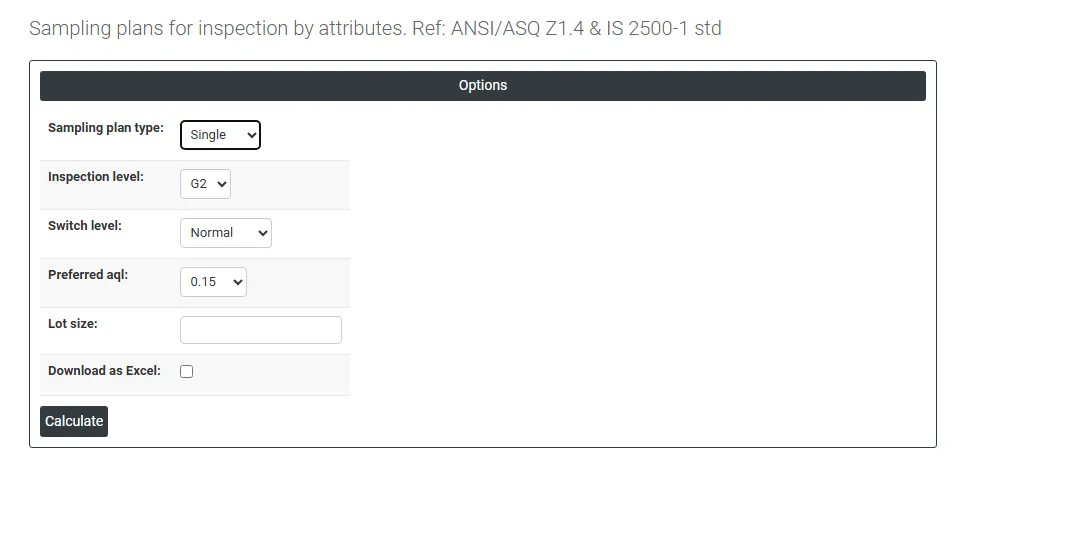
En el tablero de los planes de muestreo AQL por atributos, la ventana está dividida en dos partes.
Load example: Se cargarán los datos de ejemplo.
En la parte derecha hay muchas opciones, como las siguientes:
- Sampling Plan Type Define cuántas etapas de muestreo se usan antes de tomar la decisión de aceptar o rechazar:
- Single — se toma una muestra y el lote se acepta o se rechaza únicamente con base en ella. Es el más sencillo de administrar.
- Double — se toma una primera muestra; si el resultado es dudoso, se toma una segunda muestra antes de la decisión final. Reduce el tamaño medio de muestra en comparación con el muestreo simple.
- Multiple — pueden tomarse hasta siete muestras pequeñas sucesivas, con una decisión de aceptar/rechazar/continuar después de cada una. Es el más eficiente en tamaño medio de muestra, pero el más complejo de administrar.
- Inspection Level Controla el poder discriminante del plan de muestreo, es decir, qué tan bien separa los lotes aceptables de los inaceptables. Los niveles estándar G1, G2 y G3 ofrecen tamaños de muestra crecientes. Los niveles especiales S1–S3 ofrecen tamaños de muestra menores para situaciones en las que la inspección es costosa o destructiva. G2 es el valor estándar por defecto en la mayoría de las aplicaciones.
- Switch Level Controla qué versión del plan de muestreo está activa según el historial reciente de inspección:
- Normal: el plan estándar que se usa en condiciones normales del proceso.
- Tightened: se activa cuando los lotes recientes han mostrado mala calidad; usa criterios de aceptación más estrictos para dar mayor protección.
- Reduced: se activa cuando el proceso ha demostrado una calidad consistentemente buena; usa tamaños de muestra menores para reducir el costo de inspección.
- Preferred AQL: Seleccione el nivel de calidad aceptable de la lista normalizada. Define el nivel de calidad que se considera aceptable desde la perspectiva del productor. Los valores de AQL más pequeños (p. ej., 0.01, 0.04) ofrecen una protección más estricta y se usan para características críticas o relacionadas con la seguridad. Los valores mayores (p. ej., 10, 25) se usan para características menores en las que se toleran tasas de defectos más altas.
- Lot Size: Introduzca el número total de unidades del lote que se inspecciona. El tamaño del lote determina directamente el tamaño de muestra requerido según las tablas de AQL.
- Download as Excel: Muestra el resultado en formato Excel.
Preguntas frecuentes
¿Qué es un plan de muestreo AQL por atributos?
Un plan de muestreo AQL por atributos es un procedimiento de inspección normalizado para datos de atributos, donde cada unidad se clasifica como conforme o no conforme. Especifica el tamaño de muestra y el número máximo de unidades defectuosas aceptables antes de rechazar un lote, conforme a normas reconocidas como ISO 2859 o ANSI/ASQ Z1.4. El AQL es la peor calidad media aceptable desde la perspectiva del productor.
¿Cuándo debe usarse un plan de muestreo AQL por atributos?
Úselo al inspeccionar lotes grandes de unidades discretas que se evalúan como aprobadas o rechazadas, cuando la inspección al 100% sea poco práctica, demasiado costosa o destructiva, y cuando un cliente, una norma o un organismo regulador exija un procedimiento de muestreo formal y auditable. Las muestras deben seleccionarse al azar de todo el lote.
¿Qué nivel de inspección debe usarse en el muestreo AQL?
El nivel de inspección general II (G2) es el valor estándar por defecto en la mayoría de las aplicaciones, salvo que los requisitos del cliente o regulatorios indiquen otra cosa. Los niveles G1, G2 y G3 dan tamaños de muestra y poder discriminante crecientes. Los niveles especiales S1 a S3 dan tamaños de muestra menores para situaciones en las que la inspección es costosa o destructiva.
¿Cuándo conviene usar planes de muestreo por variables o SPC en su lugar?
Si la calidad se mide en una escala numérica continua, use planes de muestreo AQL por variables, que requieren tamaños de muestra menores para una protección equivalente. Si los lotes son muy pequeños, la inspección al 100% puede ser más práctica. Si el objetivo es el monitoreo continuo del proceso y no la aceptación de lotes, use en su lugar gráficas de control SPC.