
Estudio de calibre por atributos (Attribute Gauge Study)
El estudio de calibre por atributos evalúa un calibre pasa/no pasa (go/no-go) cerca de un límite de especificación. Cada pieza, cuyo valor de referencia se mide con un calibre de variables, se prueba muchas veces, por lo común 20, y se registra su número de aceptaciones. Una curva de desempeño del calibre da el sesgo, el desplazamiento del punto de 50% de aceptación respecto del límite, probado con una prueba t, y la repetibilidad. Las entradas son número de pieza, valor de referencia, aceptaciones, ensayos y el límite.
Última revisión:
Idea clave
Un estudio de calibre por atributos, el método analítico de AIAG, estima el sesgo y la repetibilidad de un calibre pasa/no pasa probando muchas veces piezas de valor de referencia conocido y relacionando sus aceptaciones con esos valores.
En esta página
- ¿Qué es un estudio de calibre por atributos (Attribute Gauge Study)?
- ¿Cuándo usar un estudio de calibre por atributos?
- Pautas para el uso correcto de un estudio de calibre por atributos
- Alternativas: cuándo no usar un estudio de calibre por atributos
- Ejemplo de un estudio de calibre por atributos
- Cómo realizar un estudio de calibre por atributos
¿Qué es un estudio de calibre por atributos (Attribute Gauge Study)?
Un estudio de calibre por atributos (Attribute Gauge Study, el método analítico descrito en el manual MSA de AIAG) evalúa el sesgo y la repetibilidad de un sistema de medición por atributos (pasa/no pasa, go/no-go). Se prueba muchas veces, por lo común 20, cada una de las piezas con valores de referencia conocidos en torno a un límite de especificación y se registra el número de aceptaciones de cada pieza. Responde a dos preguntas: ¿está el punto de conmutación del calibre desplazado respecto del límite de especificación (sesgo)? Y ¿qué amplitud tiene el rango de valores de referencia en el que el calibre da decisiones inconsistentes de aceptación/rechazo (repetibilidad)?
El estudio convierte la probabilidad de aceptación de cada pieza en una puntuación z normal y ajusta una recta de estas puntuaciones z frente a los valores de referencia (la curva de desempeño del calibre). El sesgo es la diferencia entre el límite y el valor de referencia en el que la probabilidad de aceptación es 0.5, y la repetibilidad es la amplitud del rango de valores de referencia entre 0.5% y 99.5% de aceptación, dividida por 1.08. Una prueba t comprueba si el sesgo es significativamente distinto de cero.
Definición sencilla: Un estudio que prueba muchas veces piezas de tamaño conocido en un calibre pasa/no pasa para hallar a qué distancia del límite de especificación está el punto de conmutación del calibre (sesgo) y cuánto varían sus decisiones cerca de ese límite (repetibilidad).
¿Cuándo usar un estudio de calibre por atributos?
- Úselo cuando su calibre produzca resultados de aceptación/rechazo (pasa/no pasa), pero el valor de referencia de cada pieza del estudio pueda medirse con un calibre de variables.
- Úselo para validar o calificar un proceso de inspección antes de implantarlo en la producción completa.
- Úselo cuando haya dudas de que el calibre acepta o rechaza las piezas cercanas al límite de especificación de forma inconsistente o con un desplazamiento sistemático.
- Úselo como parte de una auditoría del sistema de gestión de la calidad o de una presentación regulatoria en la que se requiera evidencia documentada de la capacidad del sistema de inspección.
Pautas para el uso correcto de un estudio de calibre por atributos
- Elija piezas cuyos valores de referencia abarquen la región en torno al límite, de modo que la pieza más pequeña nunca se acepte, la más grande se acepte siempre y las piezas intermedias se acepten solo algunas veces.
- Use el diseño de AIAG de 20 ensayos por pieza, con 6 piezas aceptadas entre 1 y 19 veces; la prueba t de AIAG para el sesgo solo se informa para este diseño.
- Antes del estudio, mida el valor de referencia de cada pieza con un calibre de variables cuyo error de medición sea pequeño en comparación con la tolerancia.
- Pruebe las piezas en orden aleatorio para que la decisión del calibre sobre una pieza no se vea influida por el orden de las pruebas.
- Si el sesgo es significativo o la repetibilidad es grande en comparación con la tolerancia, investigue y mejore el calibre antes de confiar en él.
Alternativas: cuándo no usar un estudio de calibre por atributos
- Si el resultado de la medición es continuo y numérico, use en su lugar GRR cruzado (Crossed Gage R&R) : ofrece una evaluación más completa y cuantitativa de la capacidad del sistema de medición.
- Si necesita evaluar con qué consistencia los evaluadores clasifican elementos de forma subjetiva (por ejemplo, en la inspección visual), use en su lugar el análisis de concordancia por atributos (Attribute Agreement Analysis) con estadísticos Kappa.
- Si necesita cuantificar numéricamente la magnitud del error de medición (p. ej., en milímetros o gramos), use Gage R&R con datos continuos
Ejemplo de un estudio de calibre por atributos
Un ingeniero de manufactura evalúa un sistema automatizado de medición por atributos que se usa para aceptar o rechazar pernos. El ingeniero selecciona 10 piezas con valores de referencia conocidos y prueba cada pieza 20 veces en un calibre pasa/no pasa, registrando el número de aceptaciones de cada pieza. El ingeniero realiza un estudio de calibre por atributos para analizar el sesgo y la repetibilidad del sistema y decidir si hacen falta mejoras en el sistema de medición. Los límites de tolerancia especificados del sistema son una tolerancia inferior de -0.020 y una tolerancia superior de 0.020. Los pasos fueron los siguientes:
- Se reunieron los datos necesarios.
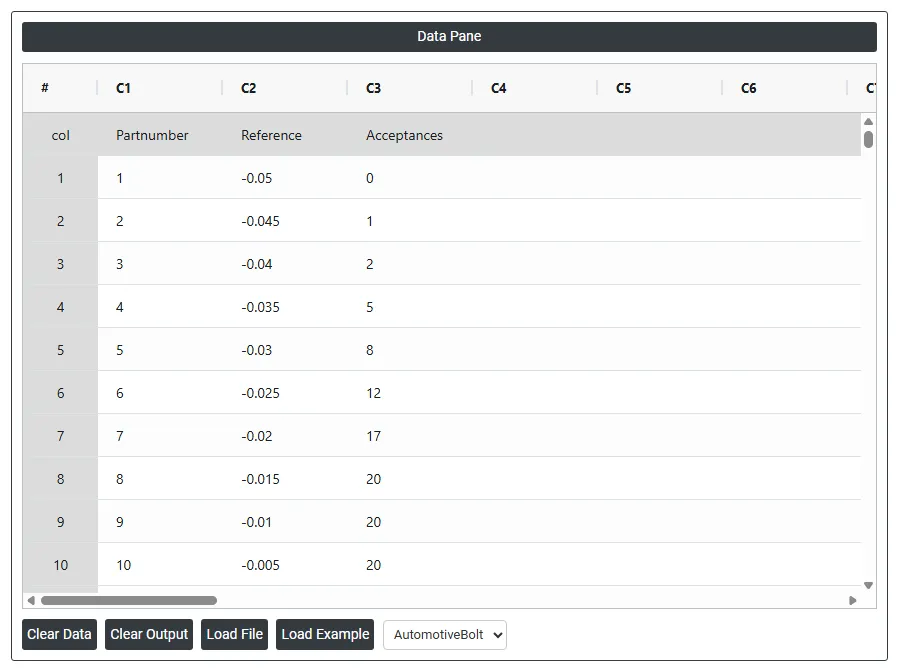
- A continuación, se analizaron los datos en Zometric Statistical Software en https://statsai.zometric.com/.
- Para encontrar Attribute Gauge Study se eligió Statistical module> Measurement System Analysis>Attribute Gauge Study.
- Dentro de la herramienta, se introdujeron los datos junto con otras entradas, como se muestra a continuación:
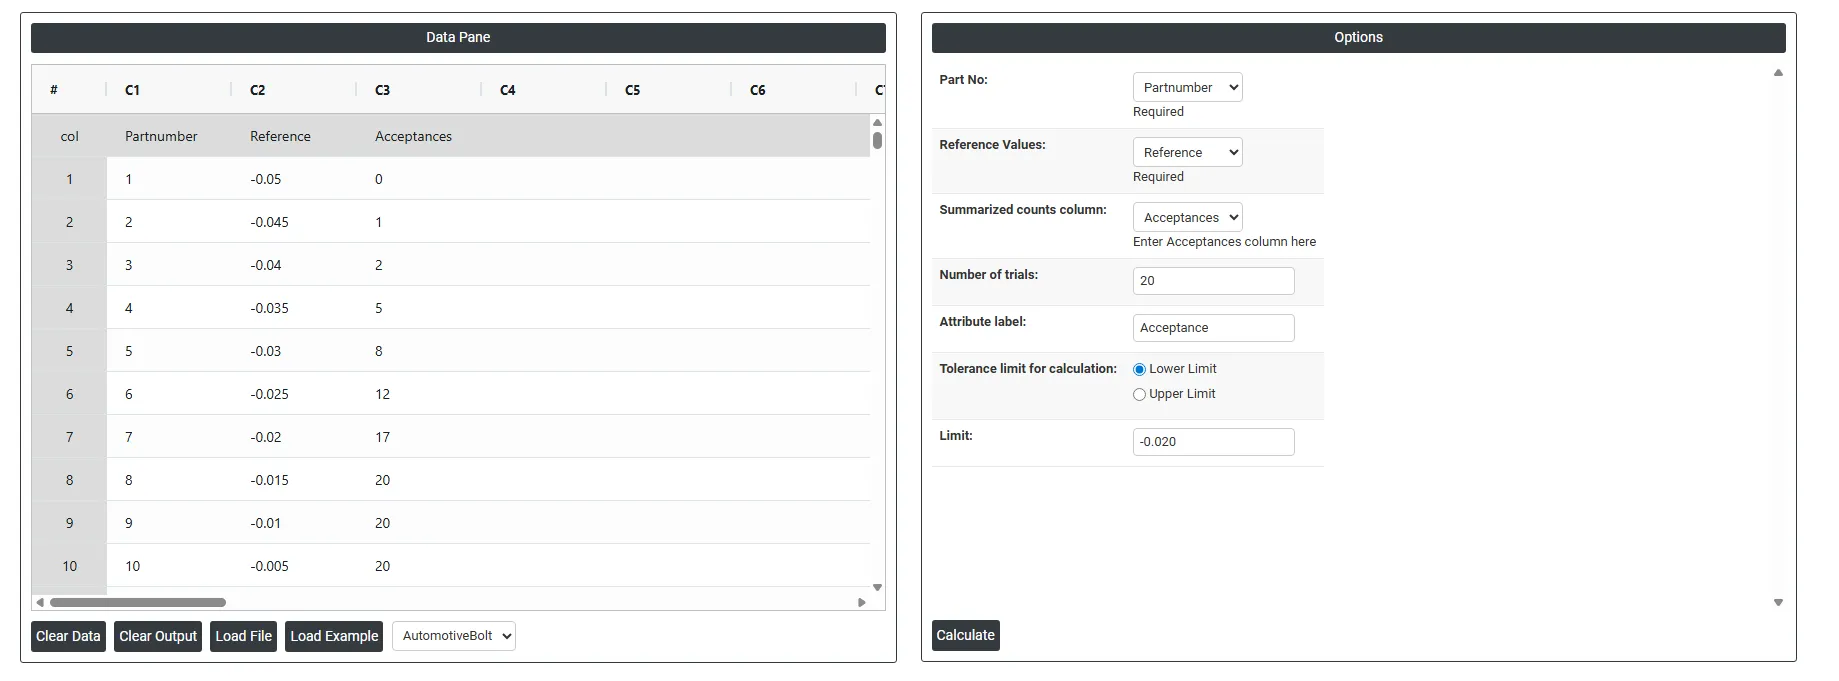
5. Tras usar la herramienta mencionada, se obtuvo la siguiente salida:
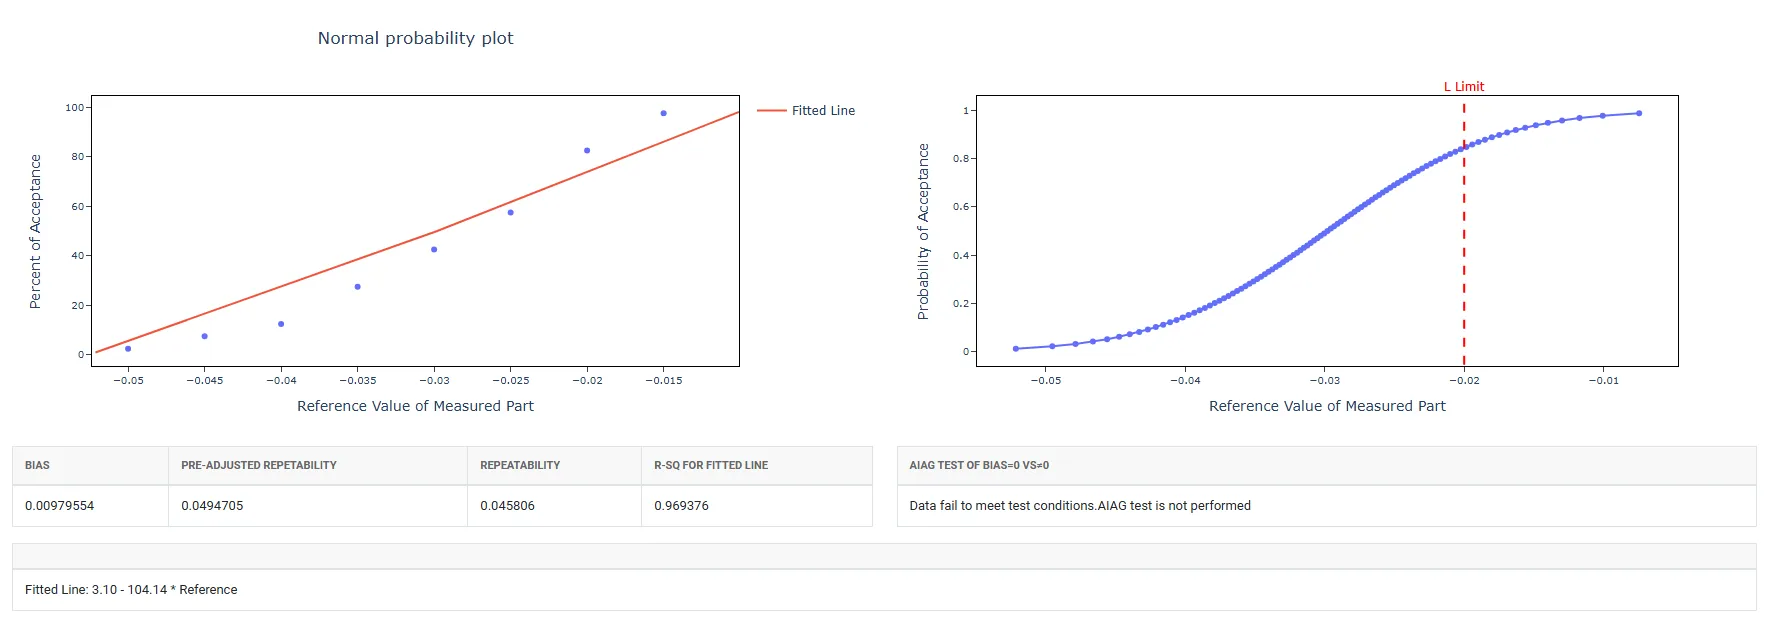
Cómo realizar un estudio de calibre por atributos
La guía es la siguiente:
- Inicie sesión en Zometric Statistical Software en https://statsai.zometric.com/
- En la página de inicio, elija Statistical Tool> Measurement System Analysis >Attribute Gauge Study
- A continuación, introduzca los datos manualmente o copie todos los datos (Ctrl+C) de una hoja de Excel y péguelos (Ctrl+V) aquí.
- Rellene las opciones necesarias.
- Por último, haga clic en calculate en la parte inferior de la página para obtener los resultados deseados.
En el tablero de Attribute Gauge Study, la ventana está dividida en dos partes.
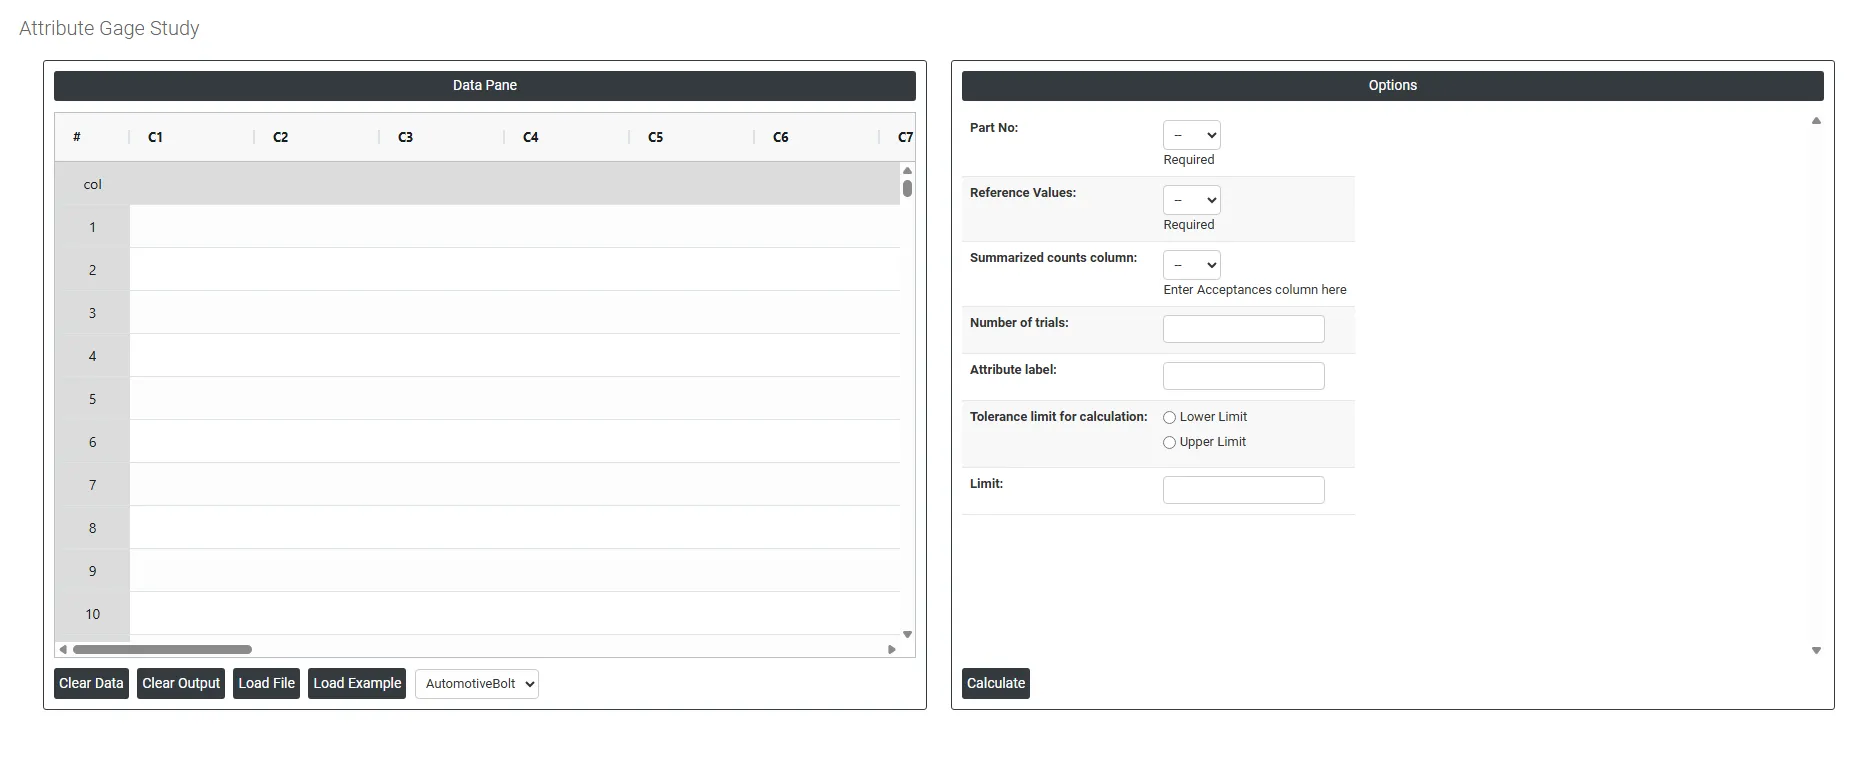
En la parte izquierda se encuentra el panel de datos (Data Pane). En el Data Pane, cada fila forma un subgrupo. Los datos pueden introducirse manualmente o puede copiar todos los datos (Ctrl+C) de una hoja de Excel y pegarlos (Ctrl+V) aquí.
Load example: Se cargarán los datos de ejemplo.
Load File: Se usa para cargar directamente los datos de Excel.
En la parte derecha hay muchas opciones, como se indica a continuación:
- Part No: Seleccione la columna que contiene el identificador único de cada pieza o muestra incluida en el estudio, como un número de pieza, un número de serie o un código de muestra. Es un campo obligatorio. Sirve para vincular cada resultado de medición con la pieza concreta a la que pertenece, lo que permite al análisis seguir con qué consistencia se clasifica cada pieza a lo largo de varios ensayos.
- Reference Values: Seleccione la columna que contiene el valor de referencia conocido de cada pieza, es decir, su tamaño real medido con un calibre de variables antes del estudio. Es un campo obligatorio. El análisis relaciona la probabilidad de aceptación de cada pieza con su valor de referencia para estimar el sesgo y la repetibilidad del calibre.
- Summarized Counts Column (Acceptances): Seleccione la columna que contiene el número de veces que se aceptó cada pieza en todos los ensayos. En lugar de introducir cada decisión de ensayo individual como una fila aparte, este formato resumido registra el total de aceptaciones por pieza; por ejemplo, con 20 ensayos, un valor de 20 significa que la pieza se aceptó en todos los ensayos, mientras que un valor de 5 significa que se aceptó 5 veces de 20.
- Number of Trials: Introduzca el número de veces que se probó cada pieza. Este valor se usa junto con el número de aceptaciones para calcular la probabilidad de aceptación de cada pieza. El método analítico de AIAG usa 20 ensayos por pieza.
- Attribute Label: Introduzca una etiqueta descriptiva del resultado por atributos que se inspecciona, por ejemplo, "Accept", "Pass", "Conforming" o "Good". Esta etiqueta aparece en la salida y en las gráficas del análisis, lo que facilita la lectura y la interpretación de los resultados. Usar una etiqueta significativa en lugar de dejar un número por defecto hace que el informe sea claro y se explique por sí solo a cualquiera que lo revise.
- Tolerance Limit for Calculation: Define con respecto a qué límite de especificación, inferior o superior, se evalúa la decisión del calibre. Este ajuste afecta directamente a cómo se tratan en el análisis las piezas límite cercanas al borde de la especificación. Hay dos opciones disponibles:
- Lower Limit : solo se usa el límite inferior de especificación para clasificar las piezas. Selecciónelo cuando la preocupación de calidad sea que las mediciones no deben caer por debajo de un valor mínimo aceptable, por ejemplo, resistencia mínima, espesor mínimo de recubrimiento o peso mínimo de llenado.
- Upper Limit : solo se usa el límite superior de especificación para clasificar las piezas. Selecciónelo cuando la preocupación de calidad sea que las mediciones no deben superar un valor máximo aceptable, por ejemplo, nivel máximo de contaminación, dimensión máxima o peso máximo.
- Limit: Introduzca el valor numérico del límite de especificación seleccionado arriba, ya sea el límite inferior o el superior según su selección. Este valor define el punto de corte exacto que se usa para determinar si cada pieza debe clasificarse como aceptable o no aceptable en el patrón de referencia. Introducir un límite exacto es fundamental porque toda la evaluación de exactitud del estudio de calibre por atributos se basa en comparar las decisiones de los evaluadores con este límite.
Preguntas frecuentes
¿Qué es un estudio de calibre por atributos?
Un estudio de calibre por atributos, el método analítico descrito en el manual MSA de AIAG, evalúa el sesgo y la repetibilidad de un sistema de medición por atributos (pasa/no pasa). Cada una de las piezas con valores de referencia conocidos en torno a un límite de especificación se prueba muchas veces y se registran las aceptaciones, para averiguar si el punto de conmutación del calibre está desplazado respecto del límite y cuán inconsistentes son sus decisiones cerca de él.
¿Cómo se calculan el sesgo y la repetibilidad en un estudio de calibre por atributos?
La probabilidad de aceptación de cada pieza se convierte en una puntuación z normal y se ajusta una recta de estas puntuaciones z frente a los valores de referencia, lo que da la curva de desempeño del calibre. El sesgo es la diferencia entre el límite y el valor de referencia en el que la probabilidad de aceptación es 0.5. La repetibilidad es la amplitud del rango de valores de referencia entre 0.5% y 99.5% de aceptación, dividida por 1.08.
¿Cuántas piezas y ensayos se necesitan para un estudio de calibre por atributos?
El diseño de AIAG usa 20 ensayos por pieza, con 6 piezas aceptadas entre 1 y 19 veces; la prueba t de AIAG para el sesgo solo se informa para este diseño. Elija piezas que abarquen el límite para que la más pequeña nunca se acepte y la más grande siempre se acepte, mida de antemano cada valor de referencia con un calibre de variables y pruebe las piezas en orden aleatorio.
¿Cuándo debe usarse en su lugar el análisis de concordancia por atributos o Gage R&R?
Si necesita evaluar con qué consistencia los evaluadores clasifican elementos de forma subjetiva, por ejemplo en la inspección visual, use el análisis de concordancia por atributos (Attribute Agreement Analysis) con estadísticos Kappa. Si el resultado de la medición es continuo y numérico, use GRR cruzado (Crossed Gage R&R), que ofrece una evaluación más completa y cuantitativa y expresa el error de medición en unidades como milímetros o gramos.