
Capability Six Pack entre/dentro de subgrupos
El Capability Six Pack (Between/Within) es un informe de capacidad completo, de una sola página, que combina seis gráficas y métricas estadísticas clave en una vista unificada, con una evaluación gráfica y numérica de la capacidad del proceso. Está pensado para procesos en los que las mediciones se toman en subgrupos recogidos con poca frecuencia y en los que debe evaluarse por separado la variación de dos fuentes distintas.
Última revisión:
Idea clave
El Capability Six Pack (Between/Within) es un informe de capacidad de una sola página que combina seis gráficas y métricas estadísticas en una vista, con una evaluación gráfica y numérica de la capacidad del proceso.
En esta página
- ¿Qué es el Capability Six Pack entre/dentro de subgrupos?
- ¿Cuándo usar el Capability Six Pack entre/dentro de subgrupos?
- Pautas para el uso correcto del Capability Six Pack entre/dentro de subgrupos
- Alternativas: cuándo no usar el Capability Six Pack entre/dentro de subgrupos
- Ejemplo de Capability Six Pack entre/dentro de subgrupos
- Cómo realizar un Capability Six Pack entre/dentro de subgrupos
¿Qué es el Capability Six Pack entre/dentro de subgrupos?
El Capability Six Pack (Between/Within) es un informe de capacidad completo, de una sola página, que combina seis gráficas y métricas estadísticas clave en una vista unificada, con una evaluación gráfica y numérica de la capacidad del proceso. Está pensado para procesos en los que las mediciones se toman en subgrupos recogidos con poca frecuencia y en los que debe evaluarse por separado la variación de dos fuentes distintas.
La variación "entre subgrupos" (Between) indica cuánto se desplazan los promedios de los subgrupos de un período al siguiente, mientras que la variación "dentro de los subgrupos" (Within) indica cuánto se dispersan las mediciones dentro de cada subgrupo. Al separar y reportar ambas, este análisis revela si el mayor problema de capacidad proviene de la inconsistencia entre lotes o de la dispersión dentro de cada lote, una distinción fundamental para identificar y corregir correctamente la causa raíz.
Los seis componentes que suele incluir el informe son: una gráfica I-MR o XBarra para comprobar la estabilidad del proceso, una gráfica R o S para la variación dentro de los subgrupos, un histograma de capacidad, una gráfica de probabilidad normal y los índices de capacidad dentro de los subgrupos y entre/dentro (general).
Definición sencilla: Un informe de capacidad de una página que muestra juntas las gráficas de estabilidad del proceso y los estadísticos de capacidad, y separa la variación en dos fuentes (dentro de los subgrupos y entre subgrupos) para poder localizar exactamente de dónde provienen los problemas de desempeño.
¿Cuándo usar el Capability Six Pack entre/dentro de subgrupos?
- Úselo cuando los datos sean continuos y se recojan en subgrupos obtenidos en intervalos discretos y poco frecuentes, por ejemplo una vez por turno, por lote o por día.
- Úselo cuando necesite separar y comparar la variación dentro de los subgrupos y la variación entre subgrupos , por ejemplo, para entender si el mayor problema es la dispersión o la deriva del proceso.
- Úselo cuando se necesite un resumen de capacidad completo y listo para presentar que combine la evidencia de estabilidad del proceso con los resultados de capacidad en un único informe.
- Úselo cuando se requieran índices de capacidad tanto a corto plazo (dentro) como a largo plazo (entre/dentro) , ya que muchas normas de calidad y requisitos de reporte de clientes piden ambos.
Pautas para el uso correcto del Capability Six Pack entre/dentro de subgrupos
- Asegúrese de que el proceso esté estable y bajo control estadístico antes de interpretar los índices de capacidad: revise primero las gráficas de control del Six Pack y resuelva cualquier señal de fuera de control.
- Recopile al menos 25 subgrupos para establecer límites de control fiables y estimaciones de capacidad estables en ambas fuentes de variación.
- Verifique que los datos sigan una distribución aproximadamente normal mediante la gráfica de probabilidad del Six Pack; si no se cumple la normalidad, aplique una transformación o use en su lugar la capacidad no normal.
- Interprete Cp y Cpk dentro de los subgrupos como la capacidad potencial a corto plazo: lo que el proceso podría lograr si se eliminara la deriva entre subgrupos.
- Interprete Pp y Ppk entre/dentro como la capacidad de desempeño general a largo plazo: lo que el proceso entrega realmente en la práctica, incluidas todas las fuentes de variación.
- Una gran diferencia entre los índices de capacidad dentro y entre/dentro indica una variación significativa entre lotes o entre períodos que debe investigarse y reducirse.
Alternativas: cuándo no usar el Capability Six Pack entre/dentro de subgrupos
Situación
Use en su lugar
Los datos son mediciones individuales sin subgrupos
Capacidad I-MR
Solo es necesario reportar una fuente de variación
Capacidad del proceso normal (solo dentro o solo general)
Los datos no son normales y no hay ninguna transformación disponible
Análisis de capacidad no normal o no paramétrico
Los datos son de atributos (aprobado/rechazado o recuentos)
Análisis de capacidad binomial o de Poisson
Los subgrupos se recogen con mucha frecuencia y no se espera deriva entre subgrupos
Análisis de capacidad estándar XBarra-R o XBarra-S
Ejemplo de Capability Six Pack entre/dentro de subgrupos
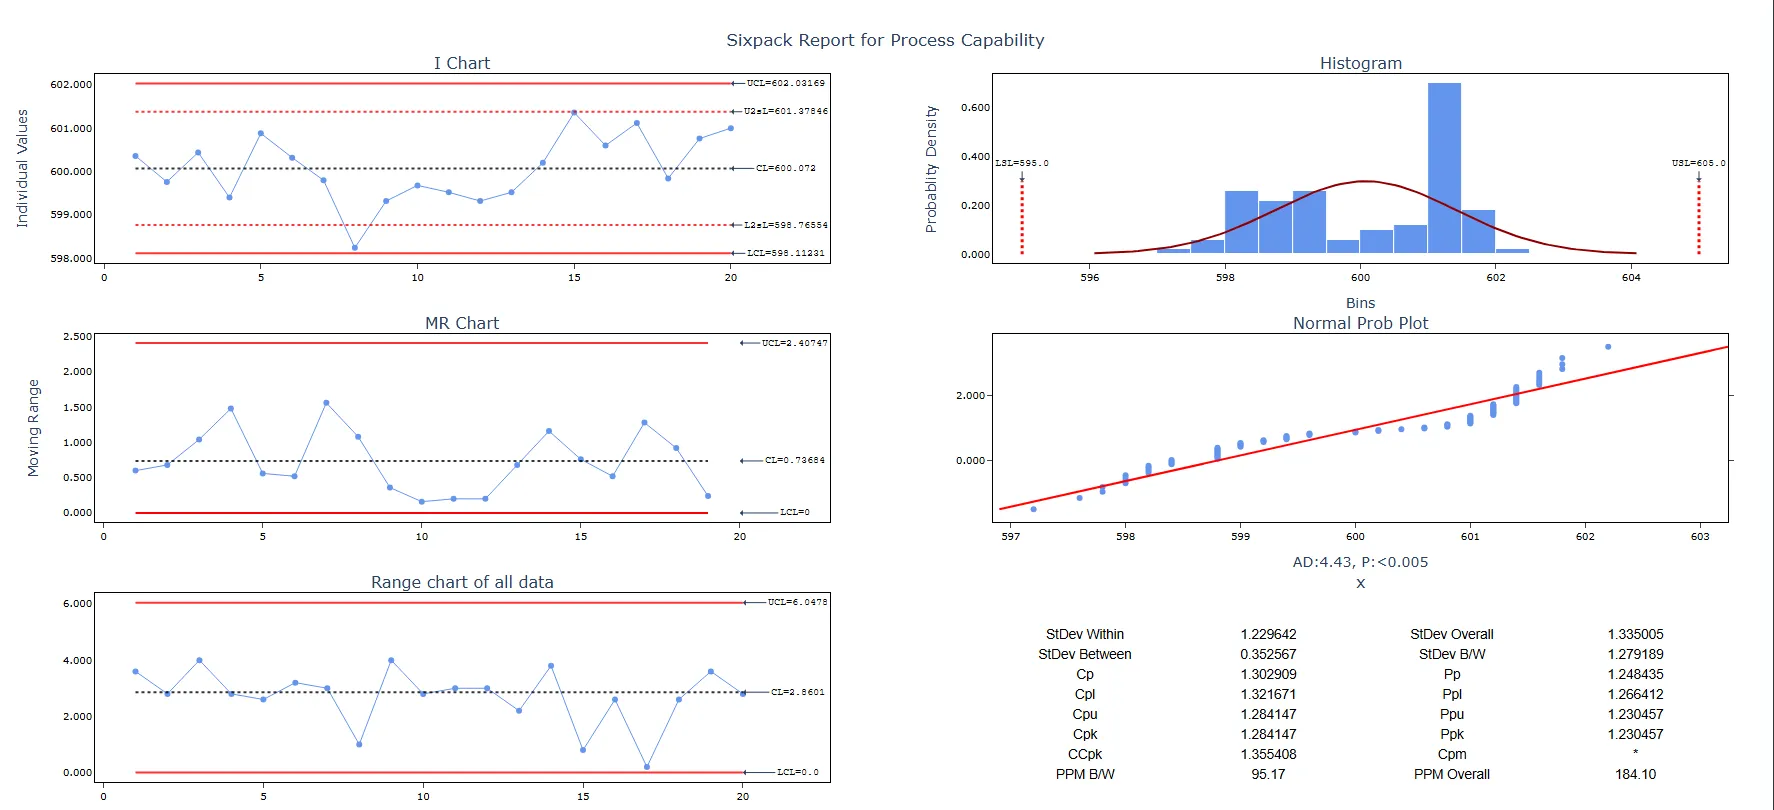
El ingeniero de calidad de una planta de autopartes evalúa la capacidad del proceso de la máquina que produce árboles de levas. El ingeniero recoge datos en subgrupos de tamaño 5 cada 30 minutos en una de las máquinas. Los límites especificados para la longitud del árbol de levas son un límite inferior de especificación (LSL) de 595 mm, un valor objetivo (Target) de 600 mm y un límite superior de especificación (USL) de 605 mm. Para evaluar los supuestos necesarios para el análisis de capacidad normal y determinar en qué medida las longitudes de los árboles de levas cumplen los requisitos especificados, el ingeniero realiza un análisis Six Pack de capacidad normal. Los pasos son los siguientes:
- Se reunieron los datos necesarios.
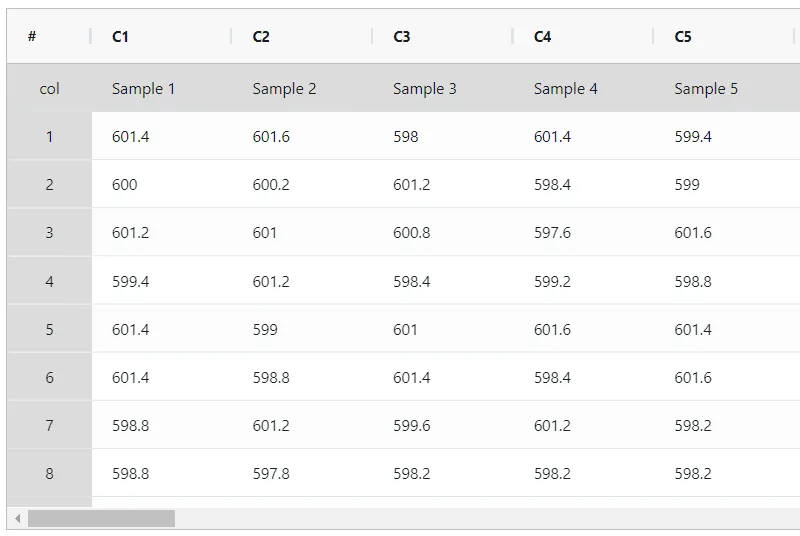
- Ahora se analizan los datos en Zometric Statistical Software en https://statsai.zometric.com/.
- Para encontrar el Capability Six Pack Between/Within, elija Statistical module> Process Capability>Capability Six Pack Between/Within.
- Dentro de la herramienta, se introducen los datos junto con otros parámetros de la siguiente manera:
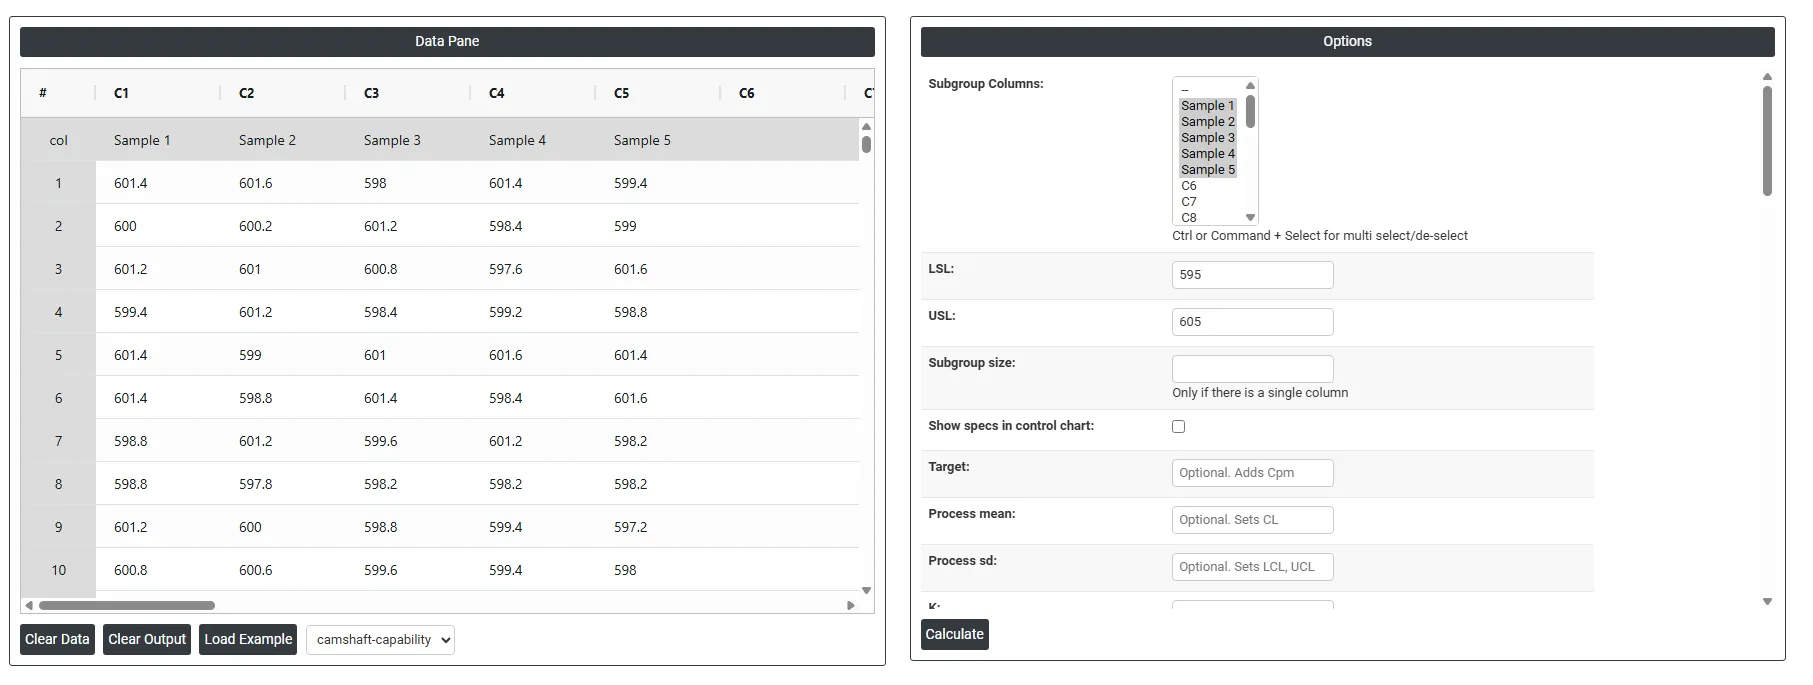
- Tras usar la herramienta indicada, se obtiene la siguiente salida:

Cómo realizar un Capability Six Pack entre/dentro de subgrupos
La guía es la siguiente:
- Inicie sesión en Zometric Statistical Software en https://statsai.zometric.com/
- En la página de inicio, elija Statistical Tool> Process Capability >Capability Six Pack Between/Within.
- A continuación, introduzca los datos manualmente o copie todos los datos (Ctrl+C) de una hoja de Excel y péguelos (Ctrl+V) aquí.
- A continuación, debe completar los datos necesarios, como lsl, usl, target, K, etc.
- Por último, haga clic en calculate en la parte inferior de la página para obtener los resultados deseados.
En el tablero de Capability Six Pack Between/Within, la ventana está dividida en dos partes.
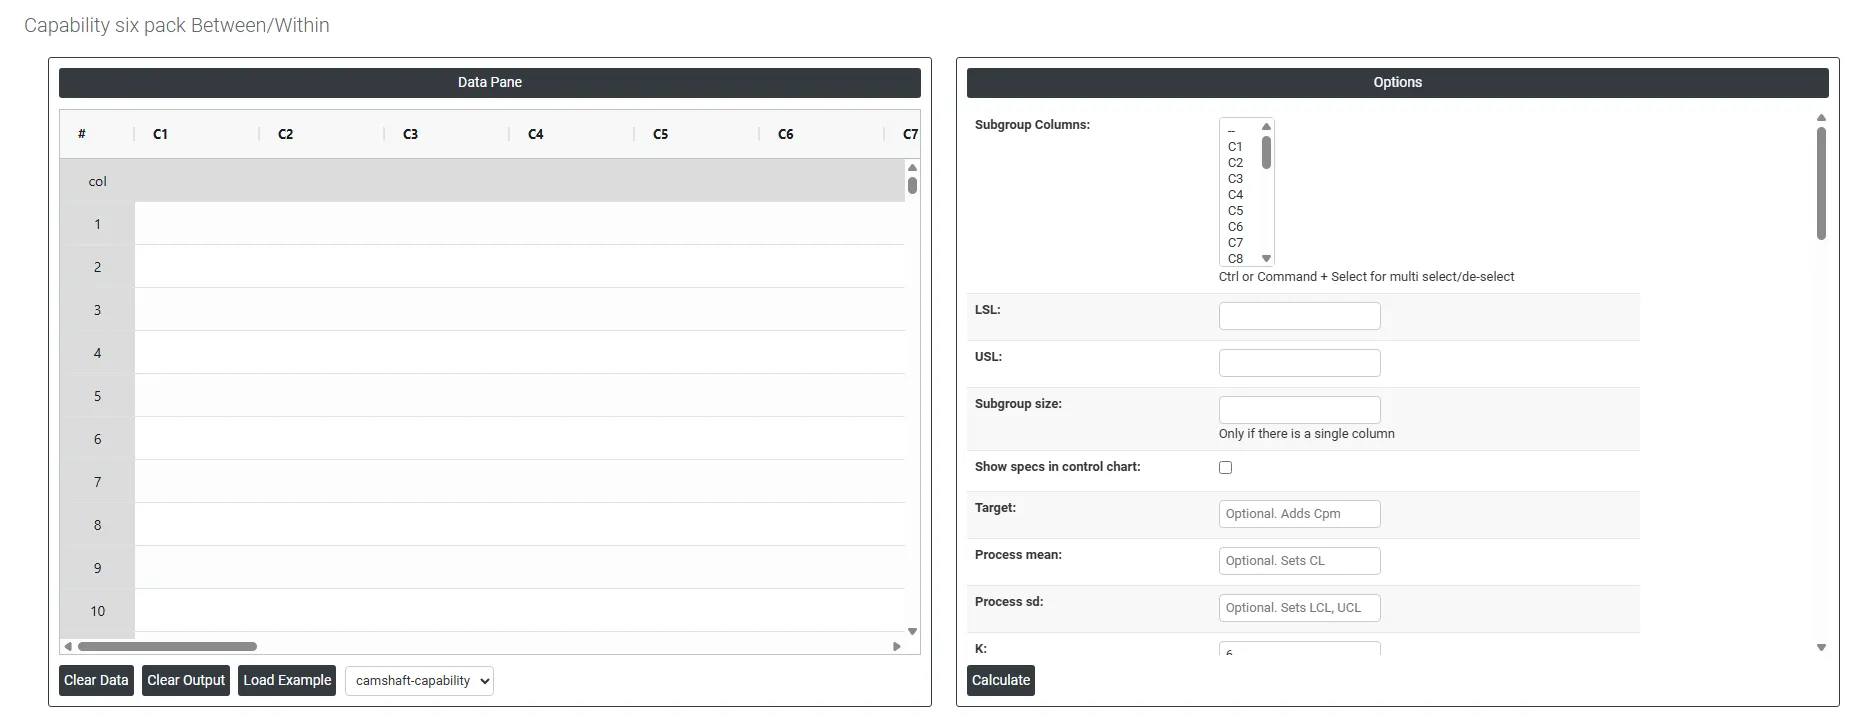
En la parte izquierda se encuentra el panel de datos (Data Pane). En el Data Pane, cada fila forma un subgrupo. Los datos pueden introducirse manualmente, o bien copiarse por completo (Ctrl+C) desde una hoja de Excel y pegarse (Ctrl+V) aquí.
Load example: Se cargarán los datos de ejemplo.
Load File: Se usa para cargar directamente los datos de Excel.
En la parte derecha hay numerosas opciones, como las siguientes:
- Subgroup Columns Seleccione la o las columnas que contienen los datos de medición continuos. Use Ctrl o Command + clic para seleccionar varias columnas. Cada columna suele representar una posición de medición dentro de un subgrupo, o bien todas las columnas juntas forman el conjunto de datos completo para el análisis.
- Lsl: LSL, en la capacidad del proceso, se refiere al límite inferior de especificación. Es el límite o umbral inferior establecido para un parámetro o característica específicos del proceso. En el análisis de capacidad del proceso, LSL se usa para determinar si un proceso es capaz de producir resultados dentro del rango o de las especificaciones deseados.
- Usl: USL, en la capacidad del proceso, se refiere al límite superior de especificación. Representa el límite o umbral superior establecido para un parámetro o característica específicos del proceso. Durante el análisis de capacidad del proceso, USL se usa para evaluar si un proceso es capaz de producir resultados dentro del rango o de las especificaciones deseados.
- Subgroup Size Solo es necesario cuando todos los datos están en una sola columna. Introduzca el número fijo de observaciones consecutivas que forman un subgrupo. Por ejemplo, si introduce 5, las filas 1–5 forman el subgrupo 1, las filas 6–10 forman el subgrupo 2, y así sucesivamente.
- Show specs in control chart: Agrega los límites de especificación a la gráfica de control para visualizar cómo se alinean las mediciones del proceso con las normas de calidad. Esto ayuda a evaluar si el proceso se mantiene dentro de los rangos aceptables.
- Target: En la capacidad del proceso, el valor objetivo es el valor deseado o ideal de un parámetro o característica específicos del proceso. Representa el valor que el proceso debe alcanzar o en torno al cual debe centrarse. El valor objetivo suele basarse en las especificaciones de diseño o en los requisitos del cliente.
- Process mean: Es el valor medio de un conjunto de mediciones u observaciones de un proceso. Representa la tendencia central de los datos del proceso a lo largo del tiempo y es un indicador clave del desempeño del proceso. Si no se indica, Zometric Statistical Software calcula la línea central a partir de los datos proporcionados.
- Process sd: Es una medida de la variabilidad o dispersión de los datos del proceso en torno a la media. Indica cuánto difieren los puntos de datos individuales del proceso respecto de la media del proceso. Si lo deja en blanco, Zometric Statistical Software lo calcula a partir de los datos proporcionados.
- K: El multiplicador de tolerancia para los estadísticos de capacidad: la dispersión del proceso se toma como K × sigma. El valor predeterminado es 6, la convención estándar de 6 sigma.
- Sd estimation method:
- Average Moving Range: El rango móvil promedio es el valor medio del rango de dos o más puntos consecutivos; suele usarse cuando el tamaño del subgrupo es 1.
- Median Moving Range: El rango móvil mediano es el valor central del rango de dos o más puntos consecutivos; se recomienda cuando los datos tienen rangos extremos que podrían sesgar el rango móvil.
- Sd estimation method Xbar:
- Pooled: La desviación estándar combinada (pooled) es la media ponderada de las varianzas de los subgrupos, en la que los subgrupos más grandes tienen mayor peso en la estimación global. Este método ofrece una estimación más precisa de la desviación estándar cuando el proceso es estable.
- Rbar: Rbar representa el promedio de los rangos dentro de los subgrupos. El método Rbar es una estimación de la desviación estándar de uso muy extendido, especialmente eficaz para tamaños de subgrupo de 2 a 8.
- Sbar:Calcula la desviación estándar promedio (Sbar) de los subgrupos para monitorear la variabilidad del proceso. Sbar es fundamental para establecer los límites de control de la gráfica S e indica cambios en la dispersión de los datos a lo largo del tiempo. Este método asegura una evaluación coherente y precisa de la variación del proceso en las prácticas de control de calidad.
- Use Unbiasing Constants for pooled sd: Aplica constantes de insesgadez al estimar la desviación estándar general.
- Length Moving Range Define cuántas observaciones consecutivas se usan para calcular cada valor del rango móvil. El valor predeterminado es 2, lo que significa que cada rango móvil es la diferencia absoluta entre dos mediciones consecutivas. Aumentar este valor produce una estimación más suave, pero reduce la sensibilidad a la variación a corto plazo.
- Report Information Fields Los siguientes campos rellenan la sección de encabezado del informe Six Pack y aportan trazabilidad completa y contexto de documentación al estudio. Ninguno es obligatorio para ejecutar el análisis, pero completarlos produce un informe profesional y listo para auditoría.
- Company Name : nombre de la organización que realiza el estudio
- Report Title : título descriptivo que identifica el propósito del estudio de capacidad
- Customer Name : cliente o usuario final para quien se califica la pieza o el proceso
- Part Number : identificador único de la pieza o del producto que se mide
- Part Name : nombre descriptivo de la pieza o del producto
- Variable : característica de calidad específica que se mide (p. ej., diámetro, espesor, dureza)
- Unit of Measure : unidad de medida utilizada (p. ej., mm, kg, segundos, psi)
- Machine : máquina o equipo utilizado para producir las mediciones
- Operation : paso o operación específica del proceso que se evalúa
- Study Date : fecha en que se realizó el estudio de capacidad
- Shift : turno de producción durante el cual se recogieron los datos
- Operator : persona que operó el proceso durante la recogida de datos
- Inspector : persona que realizó las mediciones o inspecciones
- Gauge : instrumento de medición o calibre utilizado para recoger los datos
- Reported By : persona que genera el informe
- Prepared By : persona que configuró y ejecutó el análisis
- Verified By : persona que revisó y verificó los resultados
- Approved By : persona autorizada que aprueba formalmente el informe
- Remarks : notas, observaciones o información de contexto adicionales relevantes para el estudio
- Check Rule 1: 1 point > K Stdev from center line: La prueba 1 es esencial para identificar subgrupos que se desvían significativamente de los demás, por lo que es una herramienta de reconocimiento universal para detectar situaciones fuera de control. Para aumentar la sensibilidad y detectar desplazamientos más pequeños del proceso, la prueba 2 puede usarse junto con la prueba 1, lo que mejora la eficacia de las gráficas de control.
- Check Rule 2: K points in a row on same side of center line: La prueba 2 detecta cambios en el centrado o en la variación del proceso. Al monitorear desplazamientos pequeños del proceso, la prueba 2 puede usarse junto con la prueba 1 para aumentar la sensibilidad de las gráficas de control.
- Check Rule 3: K points in a row, all increasing or all decreasing: La prueba 3 está diseñada para identificar tendencias dentro de un proceso. Busca específicamente una secuencia prolongada de puntos de datos consecutivos que aumentan o disminuyen de forma constante, lo que señala una posible tendencia subyacente en el comportamiento del proceso.
- Check Rule 4: K points in a row, alternating up and down: La prueba 4 está diseñada para identificar variaciones sistemáticas dentro de un proceso. Idealmente, el patrón de variación de un proceso debería ser aleatorio. Sin embargo, si un punto no supera la prueba 4, puede indicar que la variación no es aleatoria, sino que sigue un patrón predecible.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): La prueba 5 detecta desplazamientos pequeños del proceso.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):La prueba 6 detecta desplazamientos pequeños del proceso.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):La prueba 7 identifica patrones de variación que pueden interpretarse erróneamente como evidencia de buen control. Esta prueba detecta límites de control excesivamente amplios, que a menudo son resultado de datos estratificados. Los datos estratificados se producen cuando hay una fuente sistemática de variación dentro de cada subgrupo, lo que hace que los límites de control parezcan más amplios de lo que deberían ser.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):La prueba 8 detecta un patrón de mezcla. En un patrón de mezcla, los puntos tienden a alejarse de la línea central y a caer cerca de los límites de control.
Preguntas frecuentes
¿Qué incluye un Capability Six Pack entre/dentro de subgrupos?
Es un informe de capacidad de una sola página que combina seis componentes: una gráfica I-MR o XBarra para la estabilidad, una gráfica R o S para la variación dentro de los subgrupos, un histograma de capacidad, una gráfica de probabilidad normal y los índices de capacidad dentro de los subgrupos y entre/dentro (general). Ofrece una evaluación gráfica y numérica de la capacidad en una sola vista.
¿Cuál es la diferencia entre la variación dentro y entre subgrupos en un Six Pack?
La variación entre subgrupos es cuánto se desplazan los promedios de los subgrupos de un período al siguiente, mientras que la variación dentro de los subgrupos es cuánto se dispersan las mediciones dentro de cada subgrupo. Separarlas muestra si el principal problema de capacidad proviene de la inconsistencia entre lotes o de la dispersión dentro de cada lote, algo clave para encontrar la causa raíz.
¿Cómo se interpreta Cpk frente a Ppk en un Six Pack entre/dentro?
Cp y Cpk dentro de los subgrupos muestran la capacidad potencial a corto plazo: lo que el proceso podría lograr si se eliminara la deriva entre subgrupos. Pp y Ppk entre/dentro muestran el desempeño a largo plazo, incluidas todas las fuentes de variación. Una gran diferencia entre ellos indica una variación significativa entre lotes o entre períodos que merece investigarse.
¿Cuántos subgrupos se necesitan para un Capability Six Pack?
Recopile al menos 25 subgrupos para establecer límites de control fiables y estimaciones de capacidad estables en ambas fuentes de variación. Revise primero las gráficas de control y resuelva cualquier señal de fuera de control; después confirme la normalidad aproximada con la gráfica de probabilidad. Si no se cumple la normalidad, aplique una transformación o use en su lugar la capacidad no normal.