
Plan de control (Control Plan)
El plan de control convierte una hoja de cálculo con una fila por característica en un plan de control con el formato AIAG / IATF 16949, con encabezado, fase y características especiales marcadas. Revisa cada fila en busca de lagunas habituales de auditoría, como planes de reacción ausentes o calibres no validados, y recomienda el estudio del calibre, la gráfica de control y el estudio de capacidad con su objetivo. Úselo en la fase Control, en prototipo o antes del lanzamiento.
Última revisión:
Idea clave
Un plan de control enumera cada característica con su especificación, medición, tamaño de muestra, frecuencia, método de control y plan de reacción; esta herramienta lo presenta en formato AIAG / IATF 16949 y busca lagunas.
En esta página
Finalidad
El plan de control convierte una hoja de cálculo con una fila por característica de producto o de proceso en un plan de control con el conocido formato AIAG / IATF 16949, revisa cada fila en busca de las lagunas que suelen encontrar los auditores y vincula cada característica con el estudio de Zometric Statistical Software que la respalda: el estudio del sistema de medición que debe ejecutarse primero, la gráfica de control con el que monitorearla y el estudio de capacidad y su objetivo. Úselo al final de un proyecto de mejora (fase Control), para una pieza nueva en prototipo o antes del lanzamiento, o para revisar un plan existente.
Capacidades principales
- Lee las columnas de la hoja de cálculo por sus nombres, de modo que un plan de control existente pegado desde Excel suele funcionar tal cual (véase la lista de columnas más abajo).
- Bloque de encabezado con el nombre del proyecto, el número del plan de control, la fase (Prototype, Pre-launch, Safe launch o Production), el número de pieza y el nivel de cambio, el nombre de la pieza, la planta, el contacto clave, el equipo central, las fechas y la aprobación.
- Tabla de características en el orden de columnas estándar, con las características especiales (CC, SC, KPC, ◆ y similares) marcadas.
- Revisión de cada fila: falta de método de control, plan de reacción, técnica de medición, tamaño de muestra o frecuencia, o especificación; características especiales sin SPC o a prueba de errores, o sin límites numéricos; sistemas de medición sin validación demostrada.
- Zometric Statistical Software checks for the plan: para cada característica, el estudio del calibre que debe ejecutarse primero, la gráfica de control y el estudio de capacidad adecuados, con enlaces a esas herramientas y el objetivo de capacidad.
- Exportación a PDF mediante Download.
Métodos estadísticos
El plan de control no calcula estadísticos por sí mismo; aplica reglas a cada fila y remite a las herramientas que sí los calculan. El tipo de dato de cada fila se toma de una columna Data type si existe; en caso contrario, los límites numéricos (LSL o USL) o una especificación como “2.0 ± 0.1 mm” o “40 °C max” indican datos medidos (continuos), una redacción de aprobado/rechazado o una gráfica p o np en el método de control indican unidades defectuosas, y una gráfica u o c o conteos de defectos indican defectos.
La gráfica de control es el que se nombra en el Control Method (gráfica X-bar R, X-bar S, I-MR, P, NP, U o C). Si el método solo dice “SPC” o “control chart”, la gráfica depende de los datos y del tamaño de muestra: I-MR para mediciones individuales, XBarra-R para subgrupos de 2 a 8, XBarra-S para subgrupos más grandes, una gráfica P para unidades defectuosas y una gráfica U para defectos. Un método que diga poka-yoke, a prueba de errores, enclavamiento o prueba automática al 100% cuenta como a prueba de errores.
Si la columna MSA done no es Yes, el plan solicita un estudio Gage R&R (cruzado) para las características medidas, o un análisis de concordancia por atributos para las comprobaciones por atributos y visuales, antes de confiar en el calibre. La capacidad depende del tipo de dato: Capacidad de proceso (Distribución normal) para datos medidos con límites, Capacidad binomial para unidades defectuosas y Capacidad de Poisson para defectos. El objetivo de capacidad de una característica especial medida es Ppk ≥ 1.67 antes del lanzamiento y Cpk ≥ 1.33 en producción; para otras características medidas es Cpk ≥ 1.33.
Campos y opciones de entrada
Campo | Descripción |
Worksheet | Una fila por característica. Obligatorio: una columna Product Characteristic o Process Characteristic. También se reconocen por nombre: Part/Process No., Process / Operation, Machine, Device, Jig, Tools, Char. No., Special Char. Class, Specification / Tolerance, LSL, Target, USL, Unit, Data type, Evaluation / Measurement Technique, MSA done, Sample Size, Frequency, Control Method, Reaction Plan y Responsibility (también funcionan variantes habituales como Process No, Class, Gauge u Owner). |
Project Name | Se muestra en la parte superior del plan. |
Control Plan Number | El número de documento de su plan. |
Phase | Prototype, Pre-launch, Safe launch o Production (por defecto). |
Part Number / Latest Change Level | Número de pieza y revisión del plano a los que se aplica el plan. |
Part Name / Description | Nombre de la pieza o del producto. |
Organization / Plant | Planta, línea o proveedor. |
Key Contact / Phone | A quién dirigirse en relación con el plan. |
Core Team | Las funciones o personas que lo elaboraron. |
Date (Original) / Date (Revised) | Fechas de la primera emisión y de la última revisión. |
Approved By | Nombre de quien aprueba. |
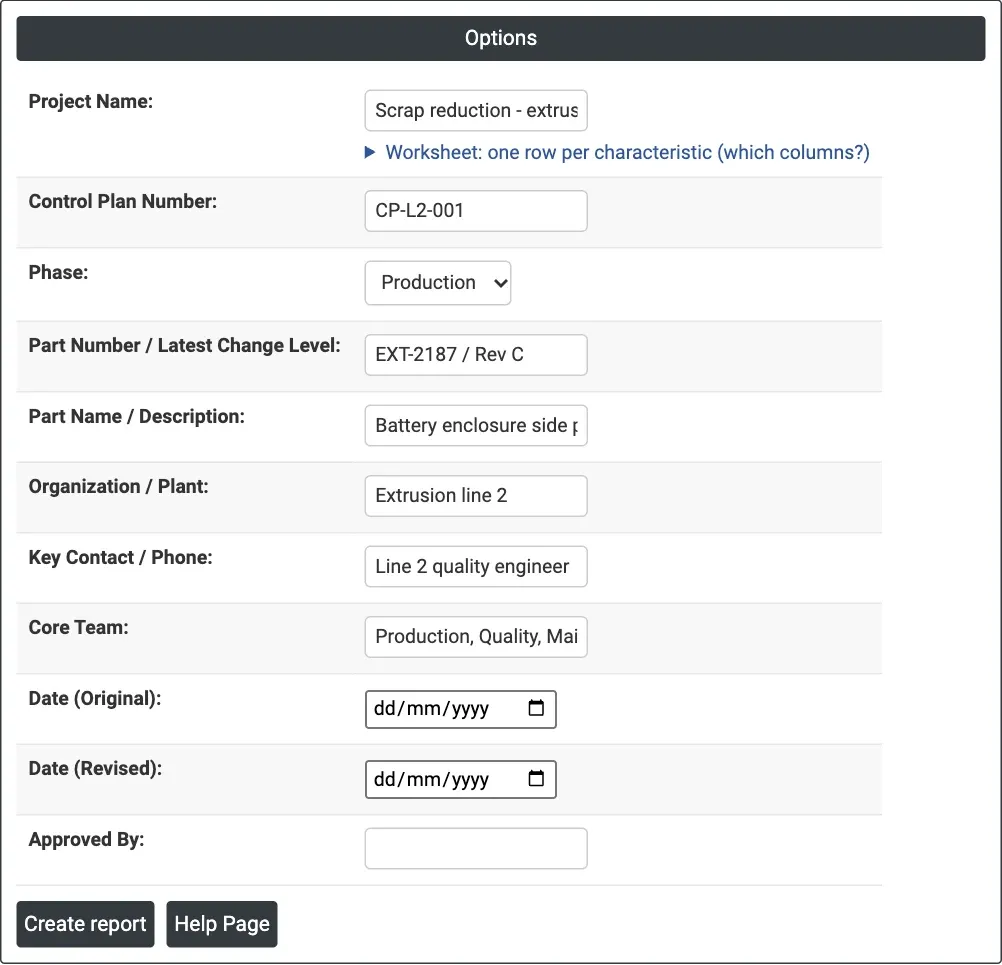
Figura 1 — El ejemplo de extrusión: campos del encabezado del plan de control de la línea de extrusión 2; las características proceden de la hoja de cálculo.
Descripción de la salida
- Control Plan header — el proyecto, el número del plan, la fase, la pieza, la planta, el contacto, el equipo, las fechas y la aprobación.
- Characteristics — una fila por característica en el orden de columnas estándar: número de proceso, operación, máquina, número de característica, característica de producto o de proceso, clase especial, especificación, técnica de medición, tamaño de muestra, frecuencia, método de control, plan de reacción y responsabilidad.
- Zometric Statistical Software checks for this plan — para cada característica (◆ marca una característica especial): el estudio del calibre que debe comprobarse primero, la gráfica con el que monitorear, el estudio de capacidad y el objetivo de capacidad, cada uno vinculado a su herramienta de Zometric Statistical Software.
- Review — una línea por cada laguna encontrada, que indica qué añadir o qué estudio ejecutar.
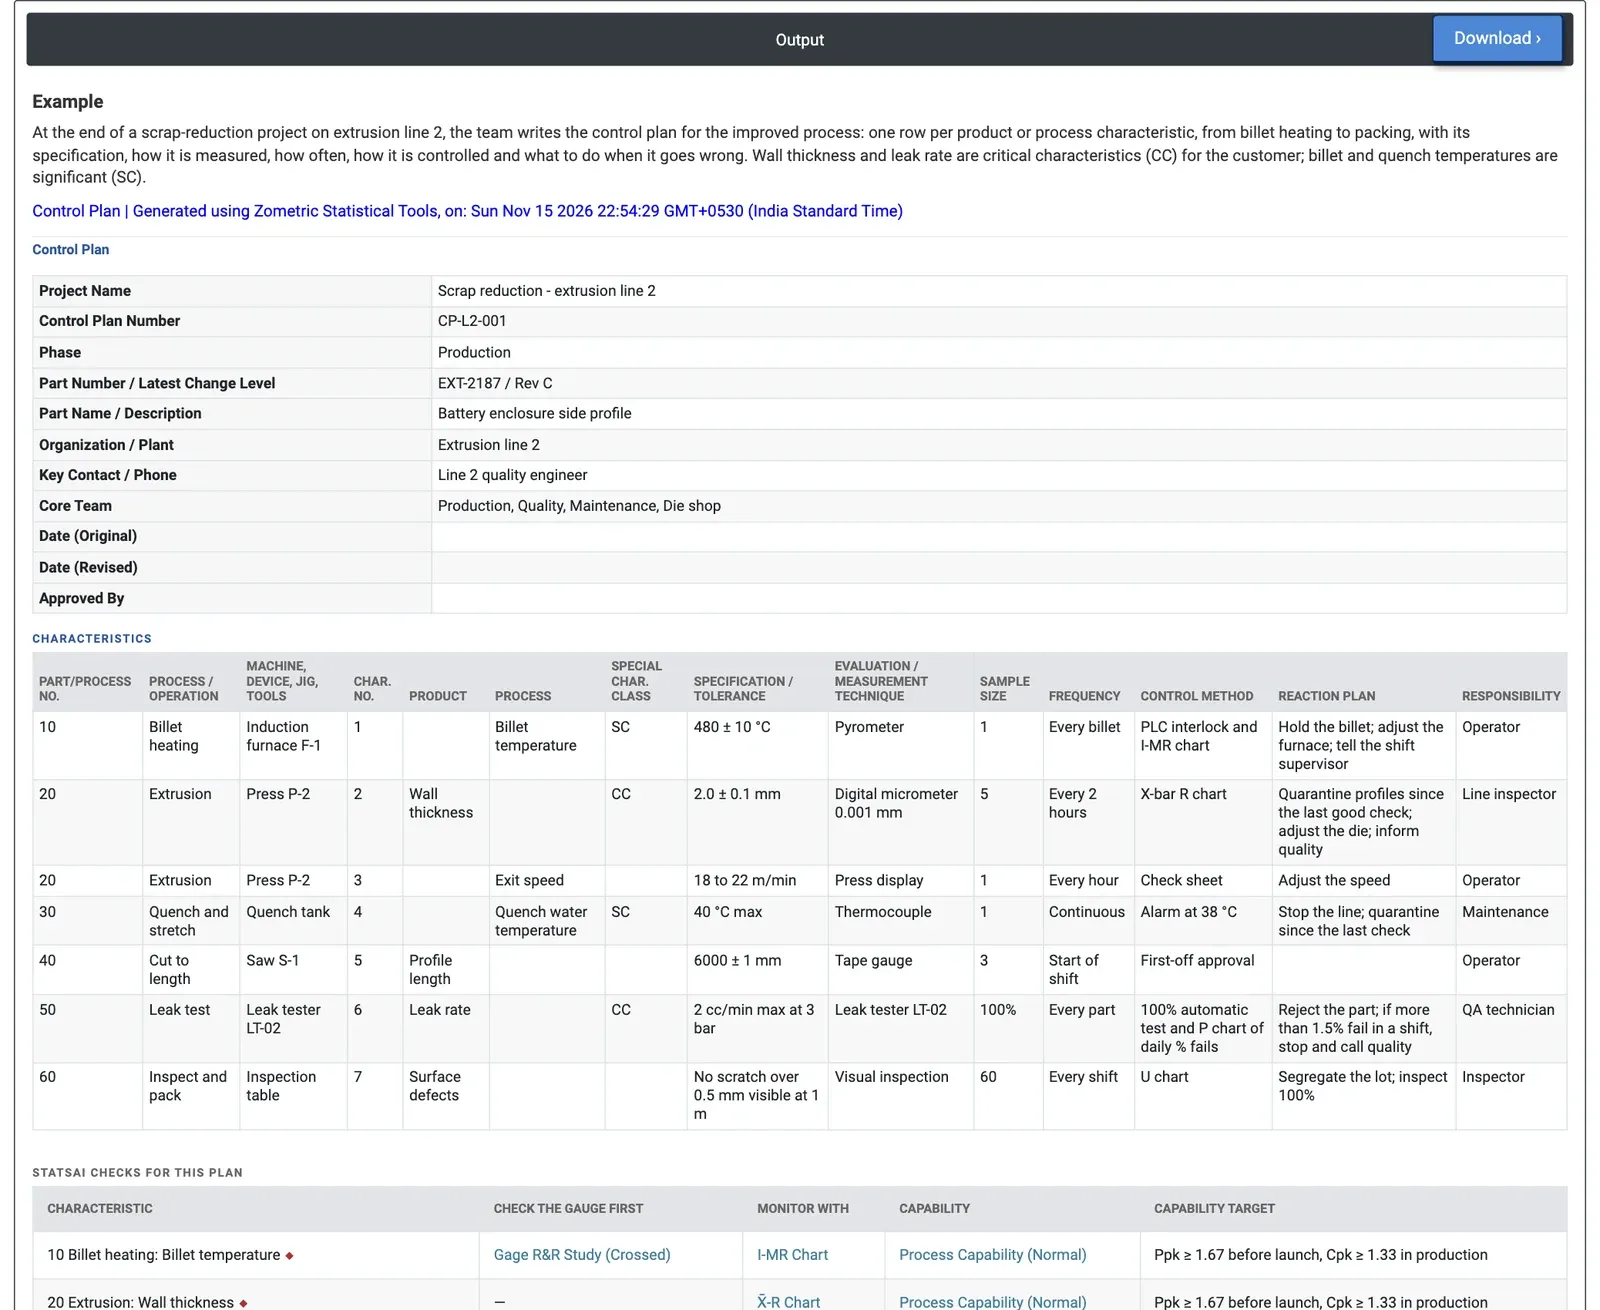
Figura 2 — Salida del plan de control para el ejemplo de extrusión: el encabezado, la tabla de características y el inicio de las comprobaciones de Zometric Statistical Software.
Ejemplo
Al final de un proyecto de reducción de desechos en la línea de extrusión 2, el equipo redacta el plan de control del proceso mejorado: siete características, desde el calentamiento de la palanquilla hasta el embalaje. El espesor de pared y la tasa de fugas son características críticas (CC) para el cliente; la temperatura de la palanquilla y la temperatura del agua de temple son significativas (SC).
Las comprobaciones de Zometric Statistical Software dan a cada fila su siguiente paso. La temperatura de la palanquilla (SC, gráfica I-MR, MSA no realizado) necesita primero un estudio Gage R&R (cruzado) del pirómetro y después capacidad frente a Ppk ≥ 1.67 antes del lanzamiento y Cpk ≥ 1.33 en producción. El espesor de pared (CC, gráfica XBarra-R, MSA realizado) pasa directamente a la gráfica y a la capacidad. Los defectos superficiales, comprobados visualmente con una gráfica U, necesitan un análisis de concordancia por atributos y Capacidad de Poisson.
La revisión encuentra seis lagunas: los sistemas de medición de la temperatura de la palanquilla, la longitud del perfil y la tasa de fugas no están validados (Gage R&R) y la comprobación visual de los defectos superficiales no está validada (concordancia por atributos); la temperatura del agua de temple es una característica especial controlada solo mediante una alarma, sin SPC ni sistema a prueba de errores; y la longitud del perfil no tiene plan de reacción. Corregir estas filas antes de emitir el plan cierra los hallazgos de auditoría habituales.
Preguntas frecuentes
¿Para qué sirve un plan de control?
Un plan de control documenta, para cada característica de producto o de proceso, cómo se mide y se controla: especificación, técnica de medición, tamaño de muestra, frecuencia, método de control, plan de reacción y responsabilidad. Úselo al final de un proyecto de mejora (fase Control), para una pieza nueva en prototipo o antes del lanzamiento, o para revisar un plan existente.
¿Qué lagunas comprueba la revisión del plan de control?
En cada fila se comprueba si falta el método de control, el plan de reacción, la técnica de medición, el tamaño de muestra, la frecuencia o la especificación. Se señalan las características especiales sin SPC o sin sistema a prueba de errores, o sin límites numéricos, así como los sistemas de medición sin validación demostrada. Estas son las lagunas que suelen encontrar los auditores.
¿Cómo se elige la gráfica de control de cada característica?
Se usa la gráfica que se nombra en el método de control (X-bar R, X-bar S, I-MR, P, NP, U o C). Si el método solo dice SPC o gráfica de control, la gráfica depende de los datos y del tamaño de muestra: I-MR para mediciones individuales, XBarra-R para subgrupos de 2 a 8, XBarra-S para subgrupos más grandes, una gráfica P para unidades defectuosas y una gráfica U para defectos.
¿Qué objetivo de capacidad se aplica a las características especiales?
En Zometric Statistical Software, el objetivo de capacidad de una característica especial medida es Ppk ≥ 1.67 antes del lanzamiento y Cpk ≥ 1.33 en producción; para otras características medidas es Cpk ≥ 1.33. El estudio de capacidad depende del tipo de dato: Capacidad de proceso (Distribución normal) para datos medidos con límites, Capacidad binomial para unidades defectuosas y Capacidad de Poisson para defectos.