
Estudio Gage R&R (ampliado)
El Gage R&R ampliado añade hasta 8 factores aleatorios cruzados, como el calibre o el laboratorio, al estudio estándar de Part y Operator, con una fila por medición. Ajusta un ANOVA, elimina las interacciones no significativas e informa componentes de varianza, %Contribution, %StudyVar, %Tolerance con límites de especificación y el número de categorías distintas, además de gráficas de componentes de variación, de interacción y Xbar/R por operador.
Última revisión:
Idea clave
El estudio Gage R&R (ampliado) mide cuánta variación de los resultados procede del sistema de medición cuando, además de pieza y operador, pueden contribuir otros factores, como calibre, dispositivo de fijación, laboratorio o turno.
En esta página
Finalidad
El estudio Gage R&R (ampliado) mide cuánta de la variación de sus resultados procede del sistema de medición, cuando pueden intervenir otros factores además de las piezas y los operadores: un segundo calibre, un dispositivo de fijación, un laboratorio o un turno. Úselo en lugar de un Gage R&R cruzado cuando tenga un tercer factor (o más) y quiera saber si el sistema de medición puede distinguir las piezas entre sí.
Capacidades principales
- Part y Operator más hasta 8 factores aleatorios cruzados adicionales (p. ej., calibre, dispositivo de fijación, laboratorio).
- Datos introducidos con una fila por medición.
- ANOVA con eliminación automática de las interacciones no significativas.
- Componentes de varianza, %Contribution, variación del estudio, %StudyVar y, con límites de especificación, %Tolerance.
- Número de categorías distintas (NDC).
- Variación del proceso a partir de las piezas del estudio o de una desviación estándar histórica; probabilidades de clasificación errónea frente a los límites de especificación.
- Gráfica de componentes de variación, medición por pieza y por operador, gráfica de interacción pieza × operador y gráficas R y Xbar por operador.
Métodos estadísticos
Todos los factores se tratan como aleatorios y cruzados. La herramienta ajusta un modelo lineal general con todos los factores y sus interacciones, usando sumas de cuadrados ajustadas, y luego elimina los términos de interacción cuyo valor p supera 0.05, empezando por las interacciones de mayor orden, y vuelve a ajustar. Los componentes de varianza se obtienen de los cuadrados medios esperados del modelo final; una estimación negativa se fija en 0. Se descartan las filas con una medición o un valor de factor faltante.
Part es el término de variación entre piezas. La repetibilidad es la varianza del error; la reproducibilidad es la suma de los componentes de todos los demás factores y de las interacciones restantes; el Total Gage R&R = repetibilidad + reproducibilidad, y la variación total = Gage R&R + variación entre piezas. %Contribution es cada varianza como proporción de la varianza total. Variación del estudio = k × desviación estándar (k = 6 por defecto); %StudyVar = variación del estudio / variación total del estudio; %Tolerance = variación del estudio / (USL − LSL), o, con un solo límite, la mitad de la variación del estudio dividida entre la distancia de la media a ese límite. NDC = floor(√2 × σ(pieza) / σ(Gage R&R)).
Con una desviación estándar histórica mayor que la desviación estándar del Gage R&R, se usa como total y la variación entre piezas es lo que resta; entonces también se muestra %Process. Una regla práctica común (AIAG): un %StudyVar inferior al 10% es aceptable, del 10 al 30% puede ser aceptable según la aplicación, y superior al 30% no lo es; el NDC debe ser al menos 5.
Campos y opciones de entrada
Campo | Descripción |
Part | Columna que identifica la pieza (o muestra). Obligatoria. |
Operator | Columna que identifica al operador (o analista). Obligatoria. |
Additional factor (optional) | Tercer factor aleatorio cruzado, p. ej., calibre/dispositivo de fijación/laboratorio. Déjelo en blanco para un estudio estándar de 2 factores Part × Operator. |
More additional factors (optional) | Otros factores aleatorios cruzados; hasta 8 factores adicionales en total. |
Measurement | Columna numérica de resultados. Obligatoria. |
Study variation multiplier (k) | Número de desviaciones estándar que abarca la variación del estudio; por defecto 6. |
Estimate process variation | Use the parts in this study (por defecto) o Use a historical standard deviation. |
Historical standard deviation | Se muestra y es obligatoria para la opción histórica. |
Lower spec limit (optional) / Upper spec limit (optional) | Añade %Tolerance a la tabla. |
Display probabilities of misclassification | Se habilita cuando se indica al menos un límite de especificación. |
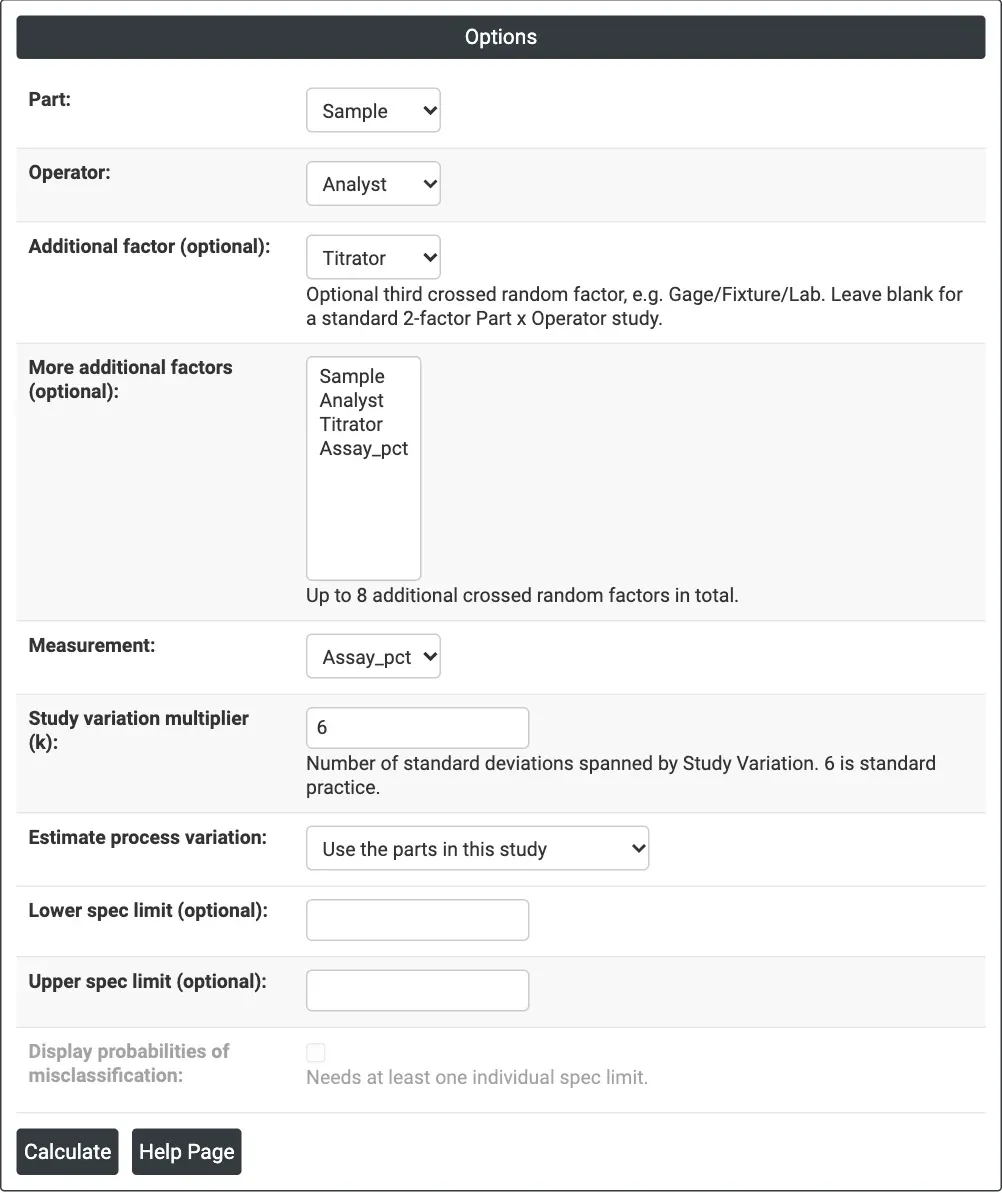
Figura 1 — Opciones del estudio del titulador: Sample como Part, Analyst como Operator, Titrator como factor adicional, Assay_pct como medición, k = 6.
Descripción de la salida
- Summary — %Gage R&R (StudyVar), Number of Distinct Categories, los factores, los términos eliminados y N.
- ANOVA Table — DF, Adj SS, Adj MS, F y P del modelo final.
- Gage R&R — VarComp, %Contribution, StdDev, StudyVar y %StudyVar (y %Tolerance, %Process) de Total Gage R&R, Repeatability, Reproducibility y sus factores, Part-To-Part y Total Variation.
- Probabilities of misclassification — cuando se selecciona.
- Components of Variation, medición por pieza, medición por operador, Part × Operator Interaction, R Chart por operador y Xbar Chart por operador.
- Exportación a PDF mediante Download.
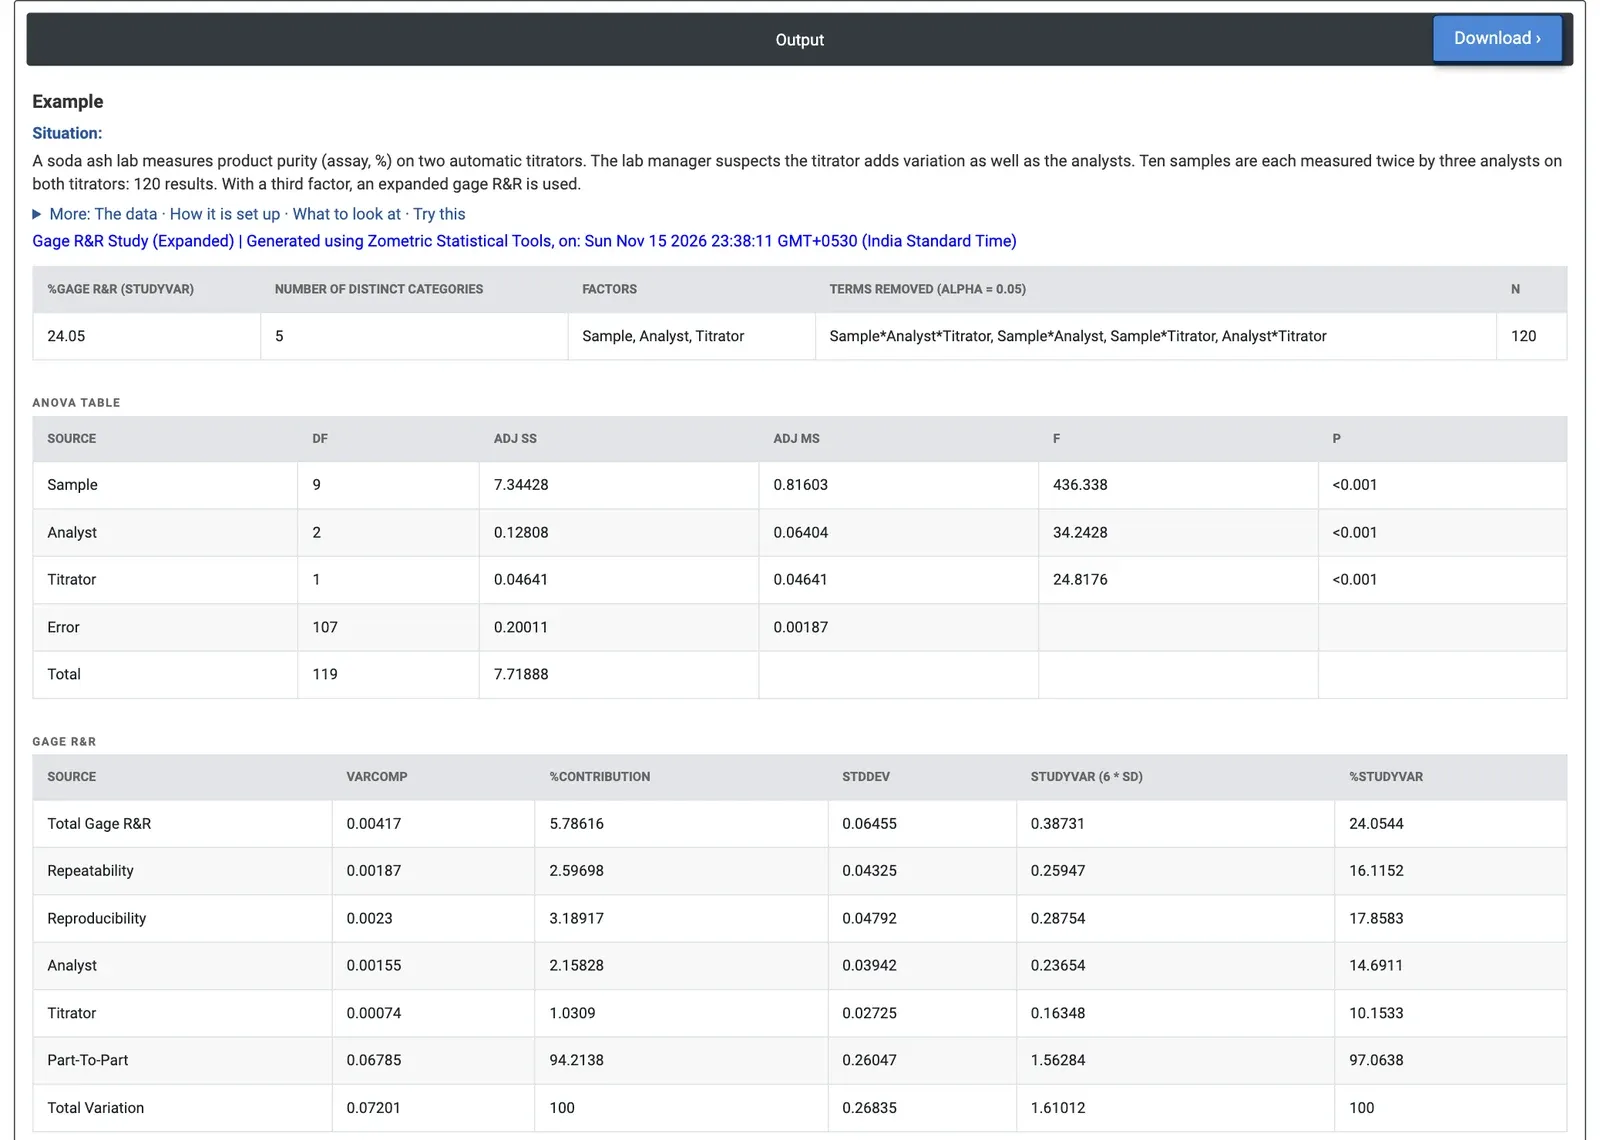
Figura 2 — Gage R&R ampliado del ensayo: el Total Gage R&R es el 24.05% de la variación del estudio, con 5 categorías distintas; se eliminaron todas las interacciones.
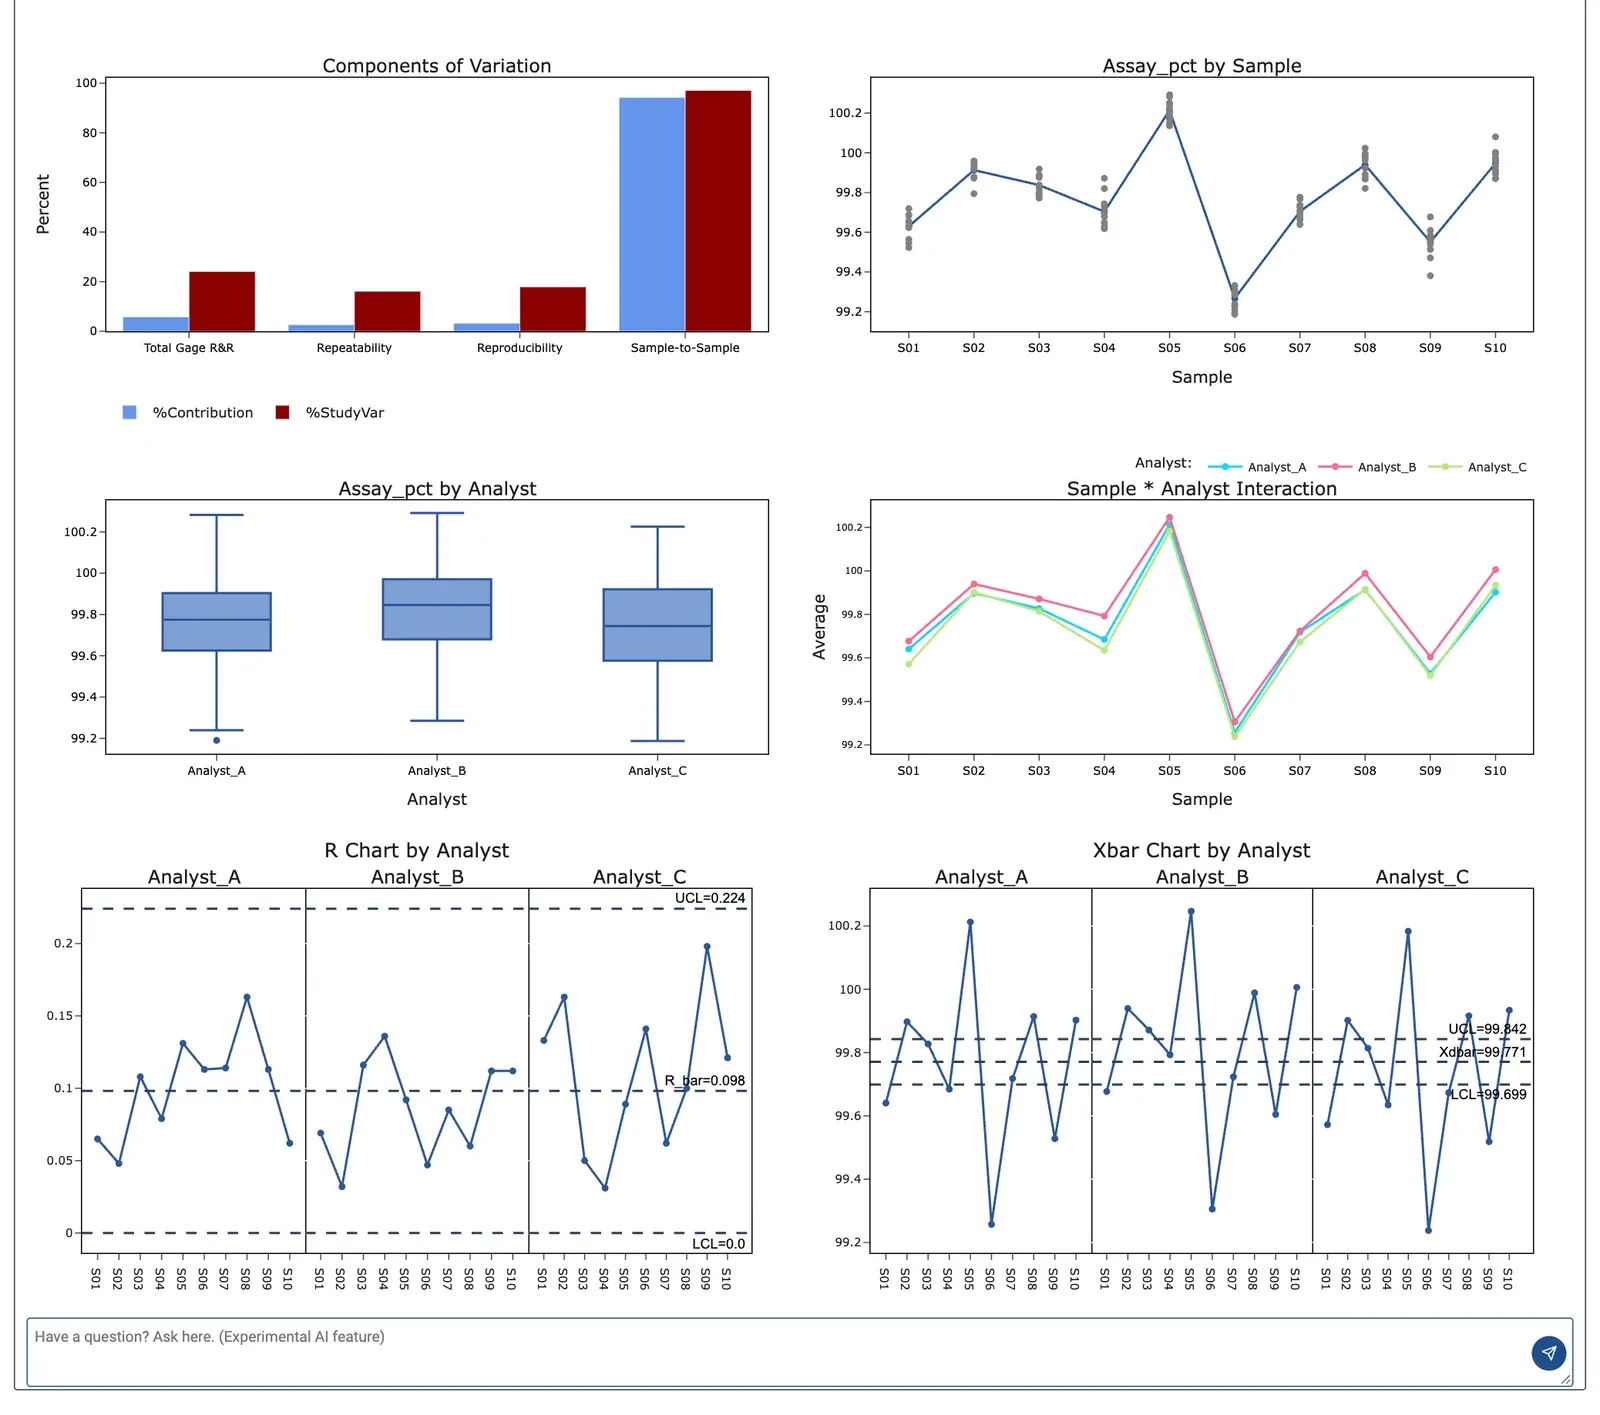
Figura 3 — Gráficas del estudio del titulador: las muestras dominan los componentes de variación, las líneas de los analistas son paralelas y la mayoría de los puntos de Xbar quedan fuera de los límites.
Ejemplo
Un laboratorio de carbonato de sodio mide la pureza del producto (ensayo, %) en dos tituladores automáticos, T1 y T2, y el jefe del laboratorio sospecha que el titulador añade variación, además de los analistas. Cada una de diez muestras se mide dos veces por tres analistas en ambos tituladores: 120 resultados. El jefe selecciona Sample como Part, Analyst como Operator, Titrator como factor adicional y Assay_pct como medición.
Ninguna de las interacciones es significativa, por lo que se eliminan las cuatro (Sample*Analyst*Titrator, Sample*Analyst, Sample*Titrator, Analyst*Titrator). En el modelo final, las muestras difieren con fuerza (F = 436.3) y tanto Analyst (F = 34.24) como Titrator (F = 24.82) son significativos, todos con p < 0.001.
El Total Gage R&R es el 24.05% de la variación del estudio (el 5.79% de la varianza): repetibilidad 16.12%, analistas 14.69% y tituladores 10.15%. El número de categorías distintas es 5. Según la regla habitual, se trata de un sistema de medición condicionalmente aceptable: puede distinguir cinco grupos de muestras, pero los analistas y los tituladores juntos aportan más que las lecturas repetidas. El titulador sí añade variación, como se sospechaba, aunque menos que los analistas; alinear el método de los analistas y calibrar los dos tituladores frente a una referencia reduciría el Gage R&R.
Preguntas frecuentes
¿Cuándo debe usarse un Gage R&R ampliado en lugar de un Gage R&R cruzado?
Use un Gage R&R ampliado cuando, además de las piezas y los operadores, puedan afectar a la medición otros factores, por ejemplo un segundo calibre, un dispositivo de fijación, un laboratorio o un turno. Admite Part y Operator más hasta 8 factores aleatorios cruzados adicionales, de modo que puede ver cuánto aporta cada uno y si el sistema de medición puede distinguir las piezas entre sí.
¿Cómo se calcula el Gage R&R ampliado?
Todos los factores se tratan como aleatorios y cruzados. La herramienta ajusta un modelo lineal general con todos los factores e interacciones, elimina las interacciones con valores p superiores a 0.05, empezando por las de mayor orden, y vuelve a ajustar. La repetibilidad es la varianza del error, la reproducibilidad es la suma de todos los demás factores y de las interacciones restantes, y el Total Gage R&R es su suma.
¿Cuáles son los valores aceptables de %StudyVar y NDC en un Gage R&R?
Una regla práctica común de AIAG es que un %StudyVar inferior al 10% es aceptable, del 10 al 30% puede ser aceptable según la aplicación, y superior al 30% no lo es. El número de categorías distintas (NDC) debe ser al menos 5. En el ejemplo del titulador, un 24.05% con un NDC de 5 resultó condicionalmente aceptable.
¿Cómo se configura un Gage R&R ampliado en Zometric Statistical Software?
Introduzca los datos con una fila por medición y seleccione las columnas Part, Operator y Measurement y uno o más factores adicionales, como calibre, dispositivo de fijación o laboratorio (Gage, Fixture o Lab). Establezca el multiplicador de la variación del estudio (k = 6 por defecto), elija si la variación del proceso procede de las piezas del estudio o de una desviación estándar histórica y, opcionalmente, añada límites de especificación para %Tolerance.