
Gráfica I-MR-R/S (entre/dentro)
La gráfica I-MR-R/S (entre/dentro) es una gráfica de control de tres partes que monitorea simultáneamente tres fuentes de variación del proceso: las medias de los subgrupos en el tiempo (gráfica I), la variación entre medias de subgrupos consecutivos (gráfica MR) y la variación dentro de cada subgrupo (gráfica R o S).
Última revisión:
Idea clave
La gráfica I-MR-R/S (entre/dentro) es una gráfica de control de tres partes que monitorea las medias de los subgrupos en el tiempo, la variación entre medias de subgrupos y la variación dentro de cada subgrupo.
En esta página
- ¿Qué es una gráfica I-MR-R/S (entre/dentro)?
- ¿Cuándo usar una gráfica I-MR-R/S (entre/dentro)?
- Pautas para el uso correcto de la gráfica I-MR-R/S (entre/dentro)
- Alternativas: cuándo no usar una gráfica I-MR-R/S (entre/dentro)
- Ejemplo de gráfica I-MR-R/S (entre/dentro)
- ¿Cómo generar una gráfica I-MR-R/S (entre/dentro)?
¿Qué es una gráfica I-MR-R/S (entre/dentro)?
La gráfica I-MR-R/S (entre/dentro) es una gráfica de control de tres partes que monitorea simultáneamente tres fuentes de variación del proceso: las medias de los subgrupos en el tiempo (gráfica I), la variación entre medias de subgrupos consecutivos (gráfica MR) y la variación dentro de cada subgrupo (gráfica R o S).
Está diseñado específicamente para situaciones en las que las mediciones se toman en subgrupos, pero los propios subgrupos se recopilan con poca frecuencia o a intervalos muy espaciados — por ejemplo, una vez por turno, una vez al día o una vez por lote. En estos casos, la variación entre subgrupos y la variación dentro de los subgrupos deben seguirse y compararse por separado.
Definición sencilla: Una gráfica tres en uno que separa y monitorea dos tipos distintos de variación — cuánto se dispersan las mediciones dentro de cada muestra y cuánto se desplazan los promedios de las muestras de un periodo al siguiente.
¿Cuándo usar una gráfica I-MR-R/S (entre/dentro)?
- Úselo cuando los subgrupos se recopilen con poca frecuencia — por ejemplo, una vez por turno, por día o por lote — y necesite distinguir la variación dentro de los subgrupos de la variación entre subgrupos.
- Úselo cuando se espere que la variación dentro de los subgrupos y la variación entre subgrupos sean diferentes , por ejemplo, cuando las mediciones dentro de un lote son similares pero los lotes varían entre sí.
- Úselo cuando una gráfica XBarra-R estándar no logre separar las dos fuentes de variación y los límites de control parezcan demasiado estrechos o demasiado amplios respecto del comportamiento real del proceso.
- Úselo para tamaños de subgrupo de 2 o más — la parte R/S de la gráfica monitorea la dispersión dentro de los subgrupos.
Pautas para el uso correcto de la gráfica I-MR-R/S (entre/dentro)
- Interprete primero la gráfica R o S para confirmar que la variación dentro de los subgrupos es estable antes de leer las otras dos gráficas.
- La gráfica MR monitorea la variación entre subgrupos — una señal aquí significa que el promedio del proceso se está desplazando entre periodos.
- Recopile al menos 20 a 25 subgrupos para establecer límites de control fiables en los tres componentes de la gráfica.
- Asegúrese de que la formación de subgrupos sea racional y coherente — las mediciones dentro de un subgrupo deben representar la misma condición del proceso.
- Si la variación dentro de los subgrupos es muy pequeña en comparación con la variación entre subgrupos, investigue en el proceso si hay diferencias sistemáticas de un lote a otro como causa raíz.
Alternativas: cuándo no usar una gráfica I-MR-R/S (entre/dentro)
- Si los subgrupos se recopilan con frecuencia y no se espera que las fuentes de variación difieran, use una gráfica más sencilla, la gráfica XBarra-R o XBarra-S
- Si los datos son mediciones individuales sin subgrupos, use la gráfica I-MR
- Si no le interesa separar las fuentes de variación y solo desea monitorear la media del proceso, use la gráfica XBarra
- Si los datos son por atributos, use las gráficas por atributos adecuadas, como las gráficas P, NP, C o U
Ejemplo de gráfica I-MR-R/S (entre/dentro)
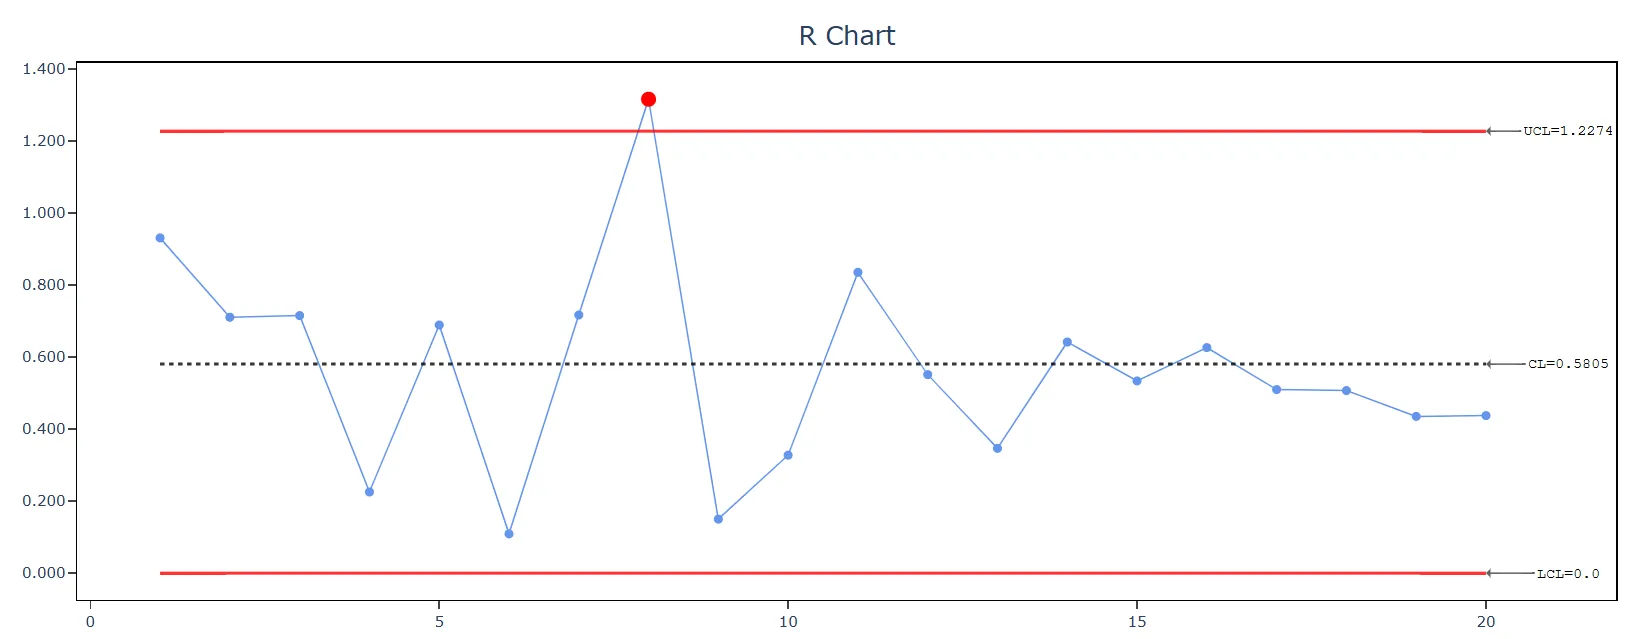
Un ingeniero de calidad de una empresa de manufactura de plásticos supervisa un proceso de moldeo por inyección. El proceso utiliza una máquina que produce cinco piezas simultáneamente con un solo molde. Para evaluar el proceso, el ingeniero recopila datos de 20 subgrupos, cada uno de cinco piezas. El ingeniero evalúa tanto la variación dentro de cada subgrupo (comparando piezas producidas en el mismo lote) como la variación entre subgrupos (comparando distintos lotes). El ingeniero crea una gráfica I-MR-R/S para monitorear el proceso de moldeo por inyección. Los pasos fueron los siguientes:
- Recopiló los datos necesarios.
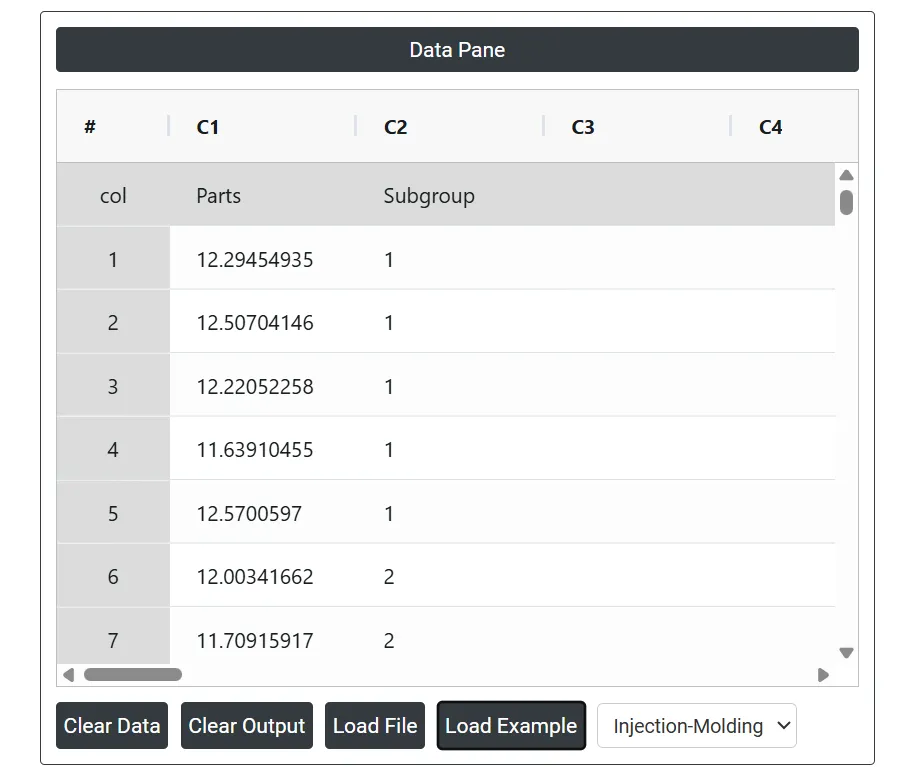
- Ahora analice los datos en Zometric Statistical Software en https://statsai.zometric.com/.
- Para encontrar la gráfica I-MR-R/S (entre/dentro), elija Statistical module> Control Chart > I-MR R/S(Between/Within) chart.
- Dentro de la herramienta, introduzca los datos junto con las demás entradas como se indica a continuación:
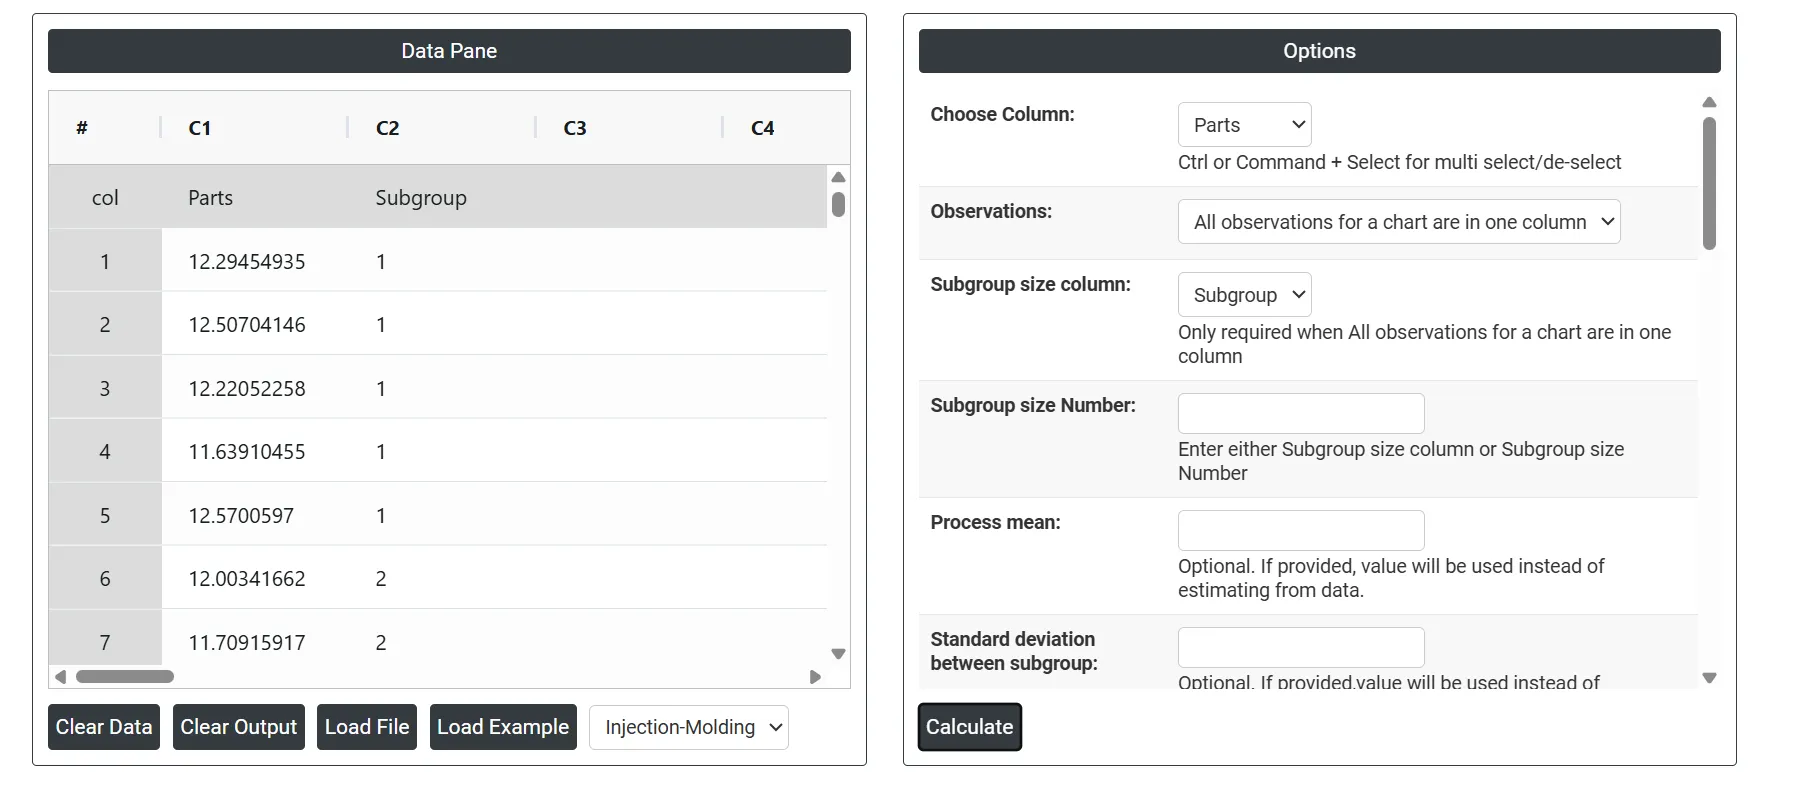
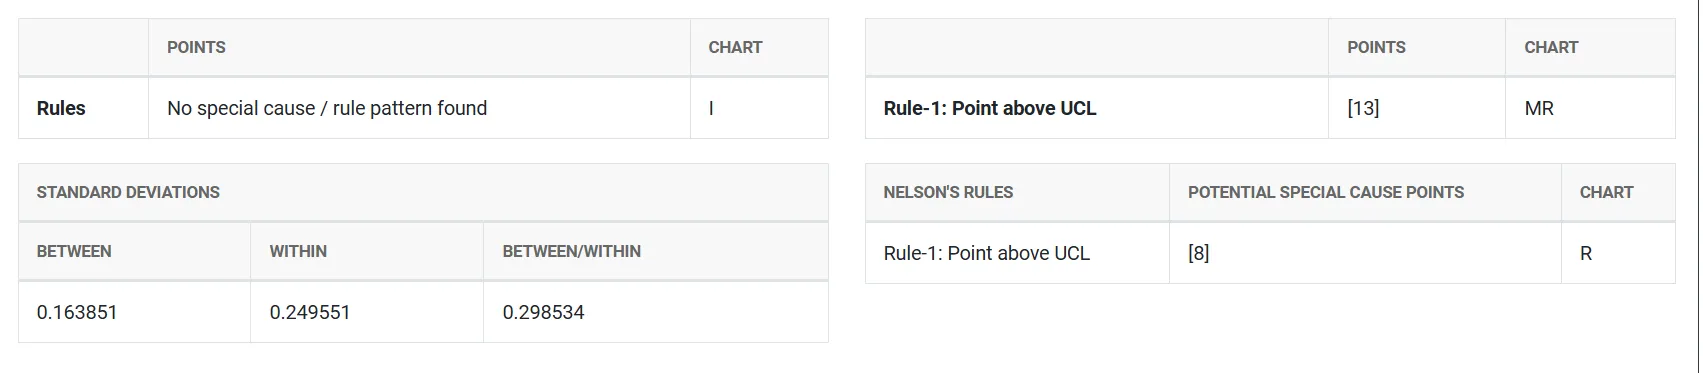
5. Después de usar la herramienta mencionada, se obtiene la siguiente salida:
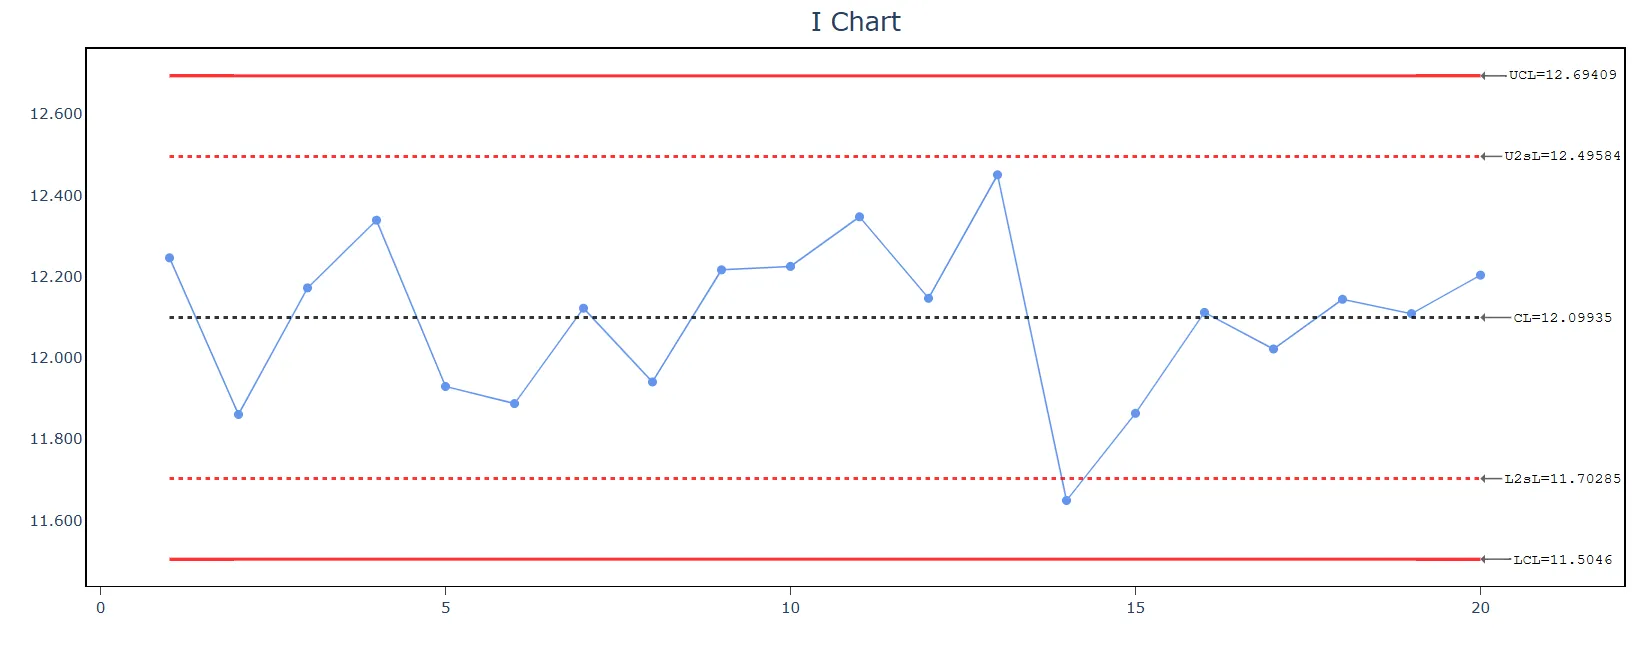
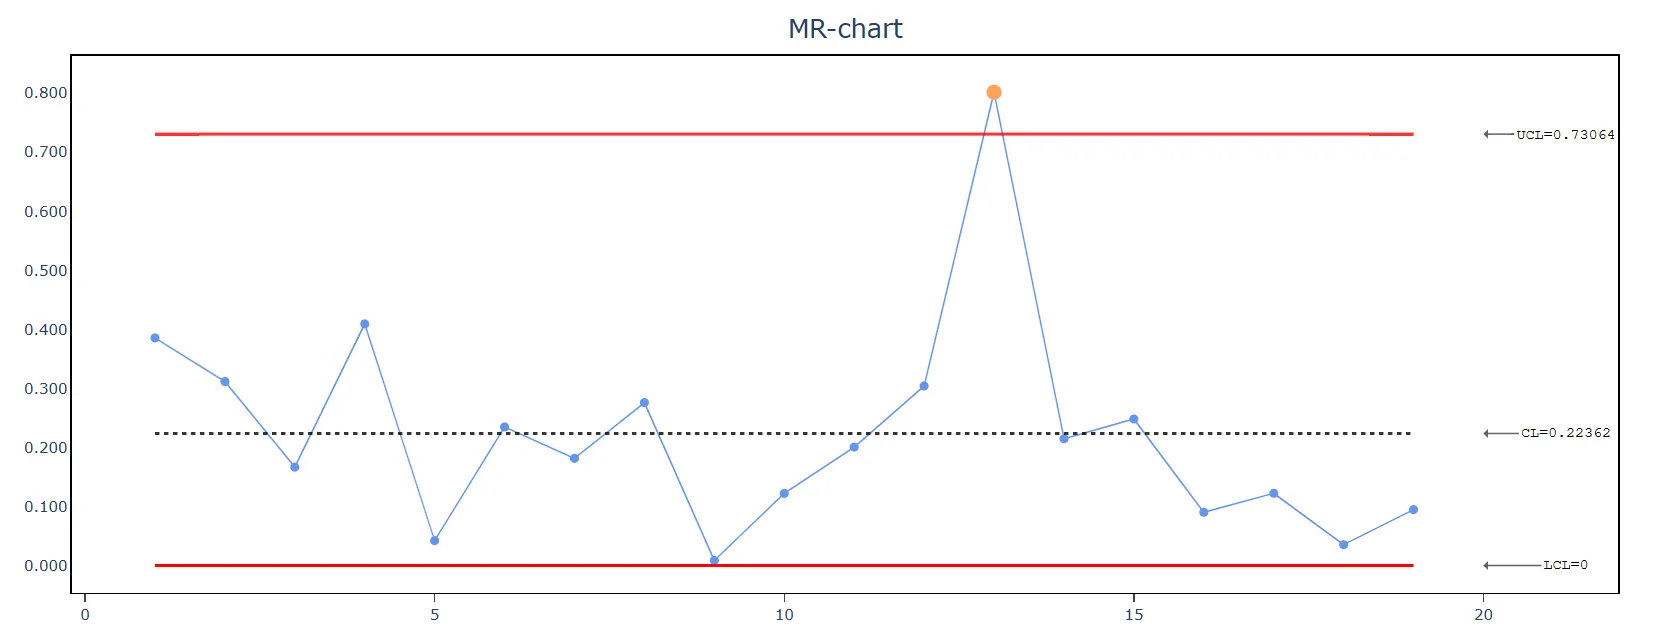
¿Cómo generar una gráfica I-MR-R/S (entre/dentro)?
La guía es la siguiente:
- Inicie sesión en Zometric Statistical Software en https://statsai.zometric.com/
- En la página de inicio, elija Statistical Tool> Control Chart > I-MR R/S(Between/Within) chart.
- Haga clic en I-MR R/S(Between/Within) chart para acceder al tablero.
- A continuación, introduzca los datos manualmente o copie todos los datos (Ctrl+C) de una hoja de Excel y péguelos (Ctrl+V). También existe la opción Load Example, que carga los datos de ejemplo.
- A continuación, debe asignar las columnas a los parámetros.
- Por último, haga clic en calculate en la parte inferior de la página para obtener los resultados deseados.
En el tablero de la gráfica I-MR-R/S (entre/dentro), la ventana está dividida en dos partes.
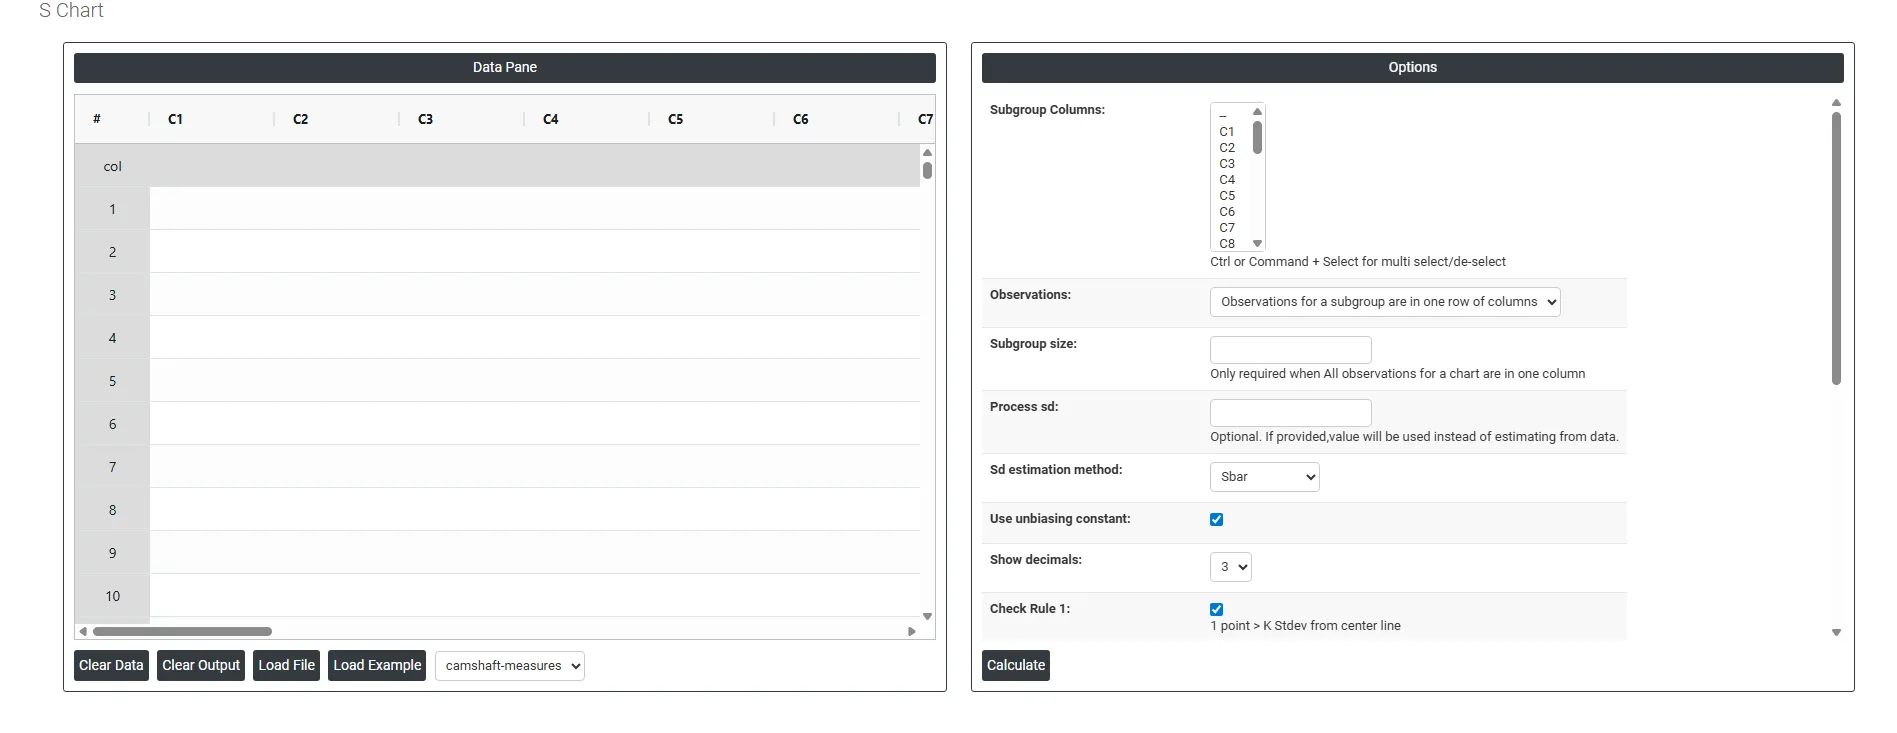
En la parte izquierda se encuentra el panel de datos (Data Pane). En el Data Pane, cada fila forma un subgrupo. Los datos pueden introducirse manualmente, o bien copiarse por completo (Ctrl+C) desde una hoja de Excel y pegarse (Ctrl+V) aquí.
Load example: Se cargarán los datos de ejemplo.
Load File: Se usa para cargar directamente los datos de Excel.
En la parte derecha hay numerosas opciones, como las siguientes:
- Choose Column Seleccione la(s) columna(s) que contienen los datos de medición. Use Ctrl o Comando + clic para seleccionar varias columnas a la vez si los datos están repartidos en más de una columna.
- Observations: Este ajuste define cómo están dispuestos físicamente los datos en la hoja de cálculo. Elija la opción que coincida con la estructura de los datos:
- All observations for a chart are in one column — todas las mediciones están apiladas verticalmente en una sola columna, y el campo de tamaño del subgrupo se usa para definir cuántas filas pertenecen a cada subgrupo.
- Subgroup Size Column: Solo es obligatorio cuando todas las observaciones están en una columna. Esta columna indica a la gráfica qué filas pertenecen a cada subgrupo — por ejemplo, una columna con valores como 1,1,1,2,2,2 agrupa los datos en subgrupos de 3. Debe completarse este campo o Subgroup Size Number, pero no ambos.
- Subgroup Size Number: Introduzca un número fijo si todos los subgrupos tienen el mismo tamaño. Por ejemplo, introducir 5 significa que cada 5 filas consecutivas forman un subgrupo. Úselo en lugar de Subgroup Size Column cuando el tamaño del subgrupo sea constante en todos los datos.
- Process mean: Es el valor promedio de un conjunto de mediciones u observaciones de un proceso. Representa la tendencia central de los datos del proceso a lo largo del tiempo y es un indicador clave del desempeño del proceso. Si no se indica, Zometric Statistical Software calcula la línea central a partir de los datos proporcionados.
- Standard Deviation Between Subgroup: Opcional. Si dispone de un valor conocido o establecido históricamente para la variación entre subgrupos, introdúzcalo aquí. Cuando se indica, sustituye a la estimación calculada a partir de los datos, lo que resulta útil si se cuenta con una línea base bien caracterizada de un estudio anterior.
- Standard Deviation Within Subgroup: Opcional. De forma similar, si conoce la desviación estándar de la variación dentro de los subgrupos, introdúzcala aquí. Indicar este valor evita que la gráfica vuelva a estimar la dispersión dentro de los subgrupos a partir de los datos actuales y garantiza la coherencia con la línea base establecida del proceso.
- SD Estimation method for Between subgroup: Esto deja al usuario dos opciones de cálculo. Elegir como método de estimación el rango móvil promedio o el método de la mediana del rango móvil modifica el resultado.
- Average moving range Sd estimation method: Consiste en calcular la diferencia entre valores consecutivos de un conjunto de datos y luego tomar el promedio de esas diferencias.
- Median moving range Sd estimation method: El MMR se calcula tomando la mediana de los rangos móviles entre puntos de datos consecutivos.
- SD Estimation method for Within subgroup: Esto deja al usuario dos opciones de cálculo. Elegir Rbar como método de estimación o el método de la desviación estándar combinada modifica el resultado.
- Pooled Sd estimation method: La desviación estándar combinada (pooled) es el promedio ponderado de las varianzas de los subgrupos, en el que los subgrupos más grandes tienen mayor influencia en la estimación general. Este método ofrece una estimación más exacta de la desviación estándar cuando el proceso es estable.
- Rbar Sd estimation method: Rbar representa el promedio de los rangos dentro de los subgrupos. El método Rbar es una estimación de la desviación estándar de uso muy extendido, especialmente eficaz para tamaños de subgrupo de 2 a 8.
- Sbar Sd estimation method: Estima la desviación estándar del proceso promediando las desviaciones estándar de todos los subgrupos y aplicando un factor de corrección estadístico. Este método se recomienda para tamaños de subgrupo mayores de 8, ya que usa cada punto de datos de cada subgrupo para producir límites de control más exactos y fiables que el método basado en el rango.
- Length Moving Range: Define cuántas medias de subgrupos consecutivos se usan para calcular cada valor de rango móvil. El valor predeterminado es 2, lo que significa que cada rango móvil es la diferencia absoluta entre dos promedios de subgrupos consecutivos. Aumentar este valor suaviza la estimación, pero reduce la sensibilidad a los cambios a corto plazo.
- Use unbiasing constants for pooled sd: Esta opción solo se aplica cuando la desviación estándar se estima con el método Pooled Stdev.
- Show Decimals: Controla cuántos decimales se muestran en la gráfica para los valores representados y los límites de control. El valor predeterminado es 3, que ofrece precisión suficiente para la mayoría de las aplicaciones industriales y de calidad. Ajústelo según la precisión de medición de los datos y el público que lea la gráfica.
- Check Rule 1: 1 point > K Stdev from center line: La prueba 1 es esencial para identificar subgrupos que se desvían significativamente de los demás, por lo que es una herramienta universalmente reconocida para detectar situaciones fuera de control. Para aumentar la sensibilidad y detectar cambios más pequeños en el proceso, la prueba 2 puede usarse junto con la prueba 1, lo que mejora la eficacia de las gráficas de control.
- Check Rule 2: K points in a row on same side of center line: La prueba 2 detecta cambios en el centrado o en la variación del proceso. Al monitorear cambios pequeños en el proceso, la prueba 2 puede usarse junto con la prueba 1 para aumentar la sensibilidad de las gráficas de control.
- Check Rule 3: K points in a row, all increasing or all decreasing: La prueba 3 está diseñada para identificar tendencias dentro de un proceso. Esta prueba busca específicamente una secuencia prolongada de puntos de datos consecutivos cuyo valor aumenta o disminuye de forma constante, lo que indica una posible tendencia subyacente en el comportamiento del proceso.
- Check Rule 4: K points in a row, alternating up and down: La prueba 4 está diseñada para identificar variaciones sistemáticas dentro de un proceso. Idealmente, el patrón de variación de un proceso debería ser aleatorio. Sin embargo, si un punto no supera la prueba 4, puede indicar que la variación no es aleatoria sino que sigue un patrón predecible.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): La prueba 5 detecta cambios pequeños en el proceso.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):La prueba 6 detecta cambios pequeños en el proceso.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):La prueba 7 identifica patrones de variación que pueden interpretarse erróneamente como prueba de buen control. Esta prueba detecta límites de control excesivamente amplios, que a menudo son resultado de datos estratificados. Los datos estratificados se producen cuando hay una fuente sistemática de variación dentro de cada subgrupo, lo que hace que los límites de control parezcan más amplios de lo que deberían ser.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):La prueba 8 detecta un patrón de mezcla. En un patrón de mezcla, los puntos tienden a alejarse de la línea central y a caer cerca de los límites de control.
Preguntas frecuentes
¿Qué es una gráfica I-MR-R/S (entre/dentro)?
Es una gráfica de control de tres partes que monitorea a la vez tres fuentes de variación del proceso: las medias de los subgrupos en el tiempo en una gráfica I, la variación entre medias de subgrupos consecutivos en una gráfica MR y la variación dentro de cada subgrupo en una gráfica R o S. Separa cuánto se dispersan las mediciones dentro de cada muestra de cuánto se desplazan los promedios de las muestras entre periodos.
¿Cuándo se debe usar una gráfica entre/dentro en lugar de una gráfica XBarra-R?
Úselo cuando los subgrupos se recopilen con poca frecuencia, por ejemplo una vez por turno, día o lote, y se espere que la variación dentro de los subgrupos y entre subgrupos sea distinta, por ejemplo cuando las piezas de un lote son similares pero los lotes varían. También ayuda cuando una gráfica XBarra-R estándar da límites que parecen demasiado estrechos o demasiado amplios respecto del comportamiento real del proceso.
¿Cómo se interpreta una gráfica I-MR-R/S entre/dentro?
Lea primero la gráfica R o S para confirmar que la variación dentro de los subgrupos es estable antes de leer las otras dos gráficas. Una señal en la gráfica MR significa que el promedio del proceso se está desplazando entre periodos. Si la variación dentro de los subgrupos es muy pequeña en comparación con la variación entre subgrupos, investigue las diferencias sistemáticas de un lote a otro.
¿Cuántos subgrupos se necesitan para una gráfica entre/dentro?
Recopile al menos de 20 a 25 subgrupos para establecer límites de control fiables en los tres componentes de la gráfica, con un tamaño de subgrupo de 2 o más. Forme los subgrupos de manera racional y coherente, de modo que las mediciones dentro de un subgrupo representen la misma condición del proceso. El ejemplo usó 20 subgrupos de cinco piezas de una máquina de moldeo por inyección de un solo molde.