
Capacidad de proceso no paramétrica
El análisis de capacidad de proceso no paramétrica mide en qué medida un proceso cumple sus límites de especificación sin suponer nada sobre la forma o la distribución de los datos. En lugar de ajustar una distribución teórica como la normal, la de Weibull o la lognormal, trabaja directamente con los datos observados, mediante percentiles y estadísticos empíricos obtenidos únicamente de los propios valores de la muestra.
Última revisión:
Idea clave
El análisis de capacidad de proceso no paramétrica mide en qué medida un proceso cumple sus límites de especificación sin suponer nada sobre la forma o la distribución de los datos.
En esta página
- ¿Qué es la capacidad de proceso no paramétrica?
- ¿Cuándo usar la capacidad de proceso no paramétrica?
- Pautas para el uso correcto de la capacidad de proceso no paramétrica
- Alternativas: cuándo no usar la capacidad de proceso no paramétrica
- Ejemplo de capacidad de proceso no paramétrica
- Cómo usar la capacidad de proceso no paramétrica.
¿Qué es la capacidad de proceso no paramétrica?
El análisis de capacidad de proceso no paramétrica mide en qué medida un proceso cumple sus límites de especificación sin suponer nada sobre la forma o la distribución de los datos. En lugar de ajustar una distribución teórica como la normal, la de Weibull o la lognormal, trabaja directamente con los datos observados, mediante percentiles y estadísticos empíricos obtenidos únicamente de los propios valores de la muestra.
Esto lo convierte en una opción potente y segura cuando la distribución de los datos es desconocida, compleja o imposible de identificar de forma fiable con cualquier modelo de distribución estándar. La medida de capacidad principal que se indica es el desempeño observado (PPM: partes por millón fuera de especificación), calculado directamente a partir de los datos y no de una distribución ajustada.
Definición sencilla:Un análisis de capacidad libre de distribución que trabaja directamente con los valores reales de sus datos, sin ajuste de distribución, lo que lo convierte en la opción más segura cuando no se puede identificar de forma fiable qué distribución siguen los datos.
¿Cuándo usar la capacidad de proceso no paramétrica?
- Úsela cuando ninguna distribución estándar se ajuste adecuadamente a los datos , por ejemplo, cuando la Identificación de distribución individual no encuentra un buen ajuste con ninguna de las distribuciones disponibles.
- Úsela cuando los datos tengan una forma compleja, multimodal o irregular que no pueda describirse con una sola distribución teórica.
- Úsela cuando desee una visión conservadora y sin supuestos de la capacidad del proceso basada únicamente en lo que muestran realmente los datos.
- Úsela cuando los datos sean continuos y el tamaño de muestra sea suficientemente grande para obtener estimaciones empíricas estables de los percentiles: se recomiendan al menos 100 observaciones.
Pautas para el uso correcto de la capacidad de proceso no paramétrica
- Recopile un mínimo de 100 datosy, idealmente, más: las estimaciones no paramétricas de los percentiles se vuelven mucho más fiables y estables con muestras más grandes.
- Asegúrese de que el proceso sea estable y esté bajo control estadístico antes de ejecutar el análisis: los resultados de capacidad de un proceso inestable no representan el desempeño a largo plazo.
- El resultado principal son las PPM observadas (partes por millón fuera de especificación) : cuentan directamente cuántos datos quedan fuera de los límites de especificación, lo que las hace muy transparentes y fáciles de explicar.
- No compare directamente los índices de capacidad no paramétricos con los valores de Cp o Cpk de un análisis de capacidad normal : se calculan de forma distinta y no son directamente equivalentes.
- Si se dispone de un buen ajuste de distribución, el análisis de capacidad no normal suele dar resultados más precisos e informativos que el enfoque no paramétrico.
Alternativas: cuándo no usar la capacidad de proceso no paramétrica
Situación
Use en su lugar
Los datos tienen distribución normal
Análisis de capacidad normal (estándar)
Una distribución no normal específica se ajusta bien
Capacidad de proceso no normal
Los datos pueden transformarse a normalidad
Análisis de capacidad con transformación de Box-Cox o de Johnson
Los datos son de atributos o de conteo
Capacidad binomial o de Poisson
El tamaño de muestra es inferior a 100
Recopile más datos antes de cualquier análisis de capacidad
Ejemplo de capacidad de proceso no paramétrica
Un fabricante de componentes de automoción desarrolla un componente crítico para un cliente OEM. Para garantizar la calidad, un ingeniero comprueba si una máquina de taladrado puede cumplir las especificaciones. La pieza debe estar dentro de un rango: LSL (límite inferior de especificación) de 22.15 y USL (límite superior de especificación) de 22.35. El ingeniero toma 125 muestras de la máquina y realiza un estudio de capacidad de máquina. Los pasos son los siguientes:
- Recopiló los datos necesarios.
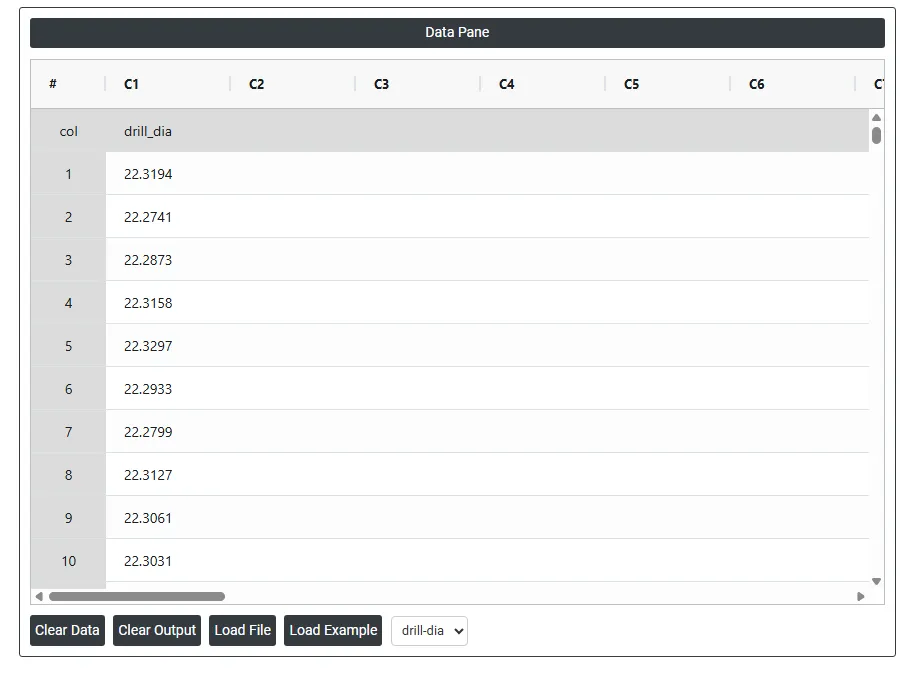
- A continuación, analice los datos en Zometric Statistical Software en https://statsai.zometric.com/.
- Para encontrar la capacidad de proceso no paramétrica, elija Statistical module> Control Chart> Non-Parametric Process Capability.
- Dentro de la herramienta, introduce los datos junto con otras entradas, como se indica a continuación:
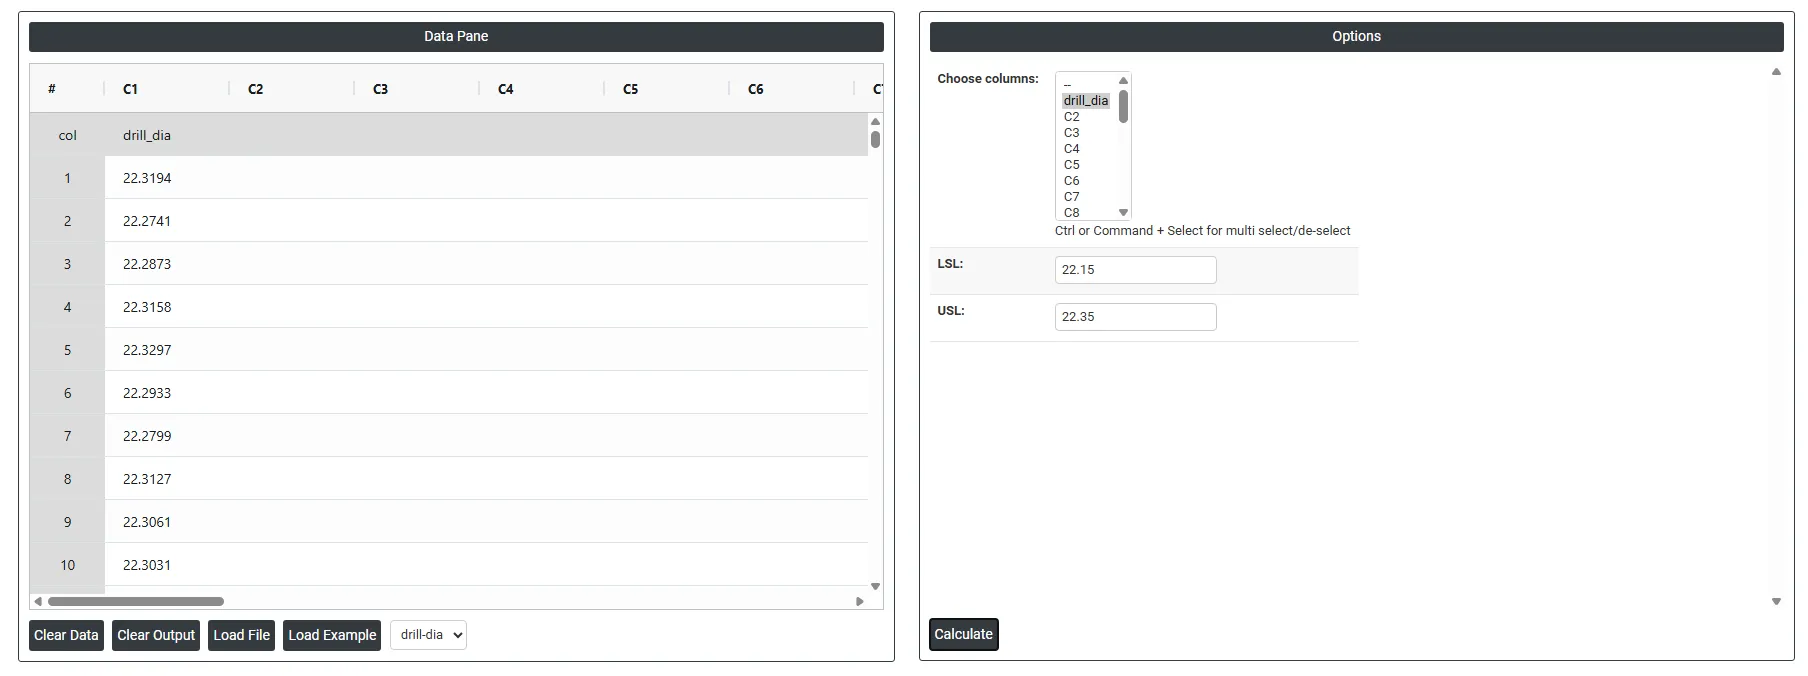
5. Tras usar la herramienta anterior, se obtiene la siguiente salida:
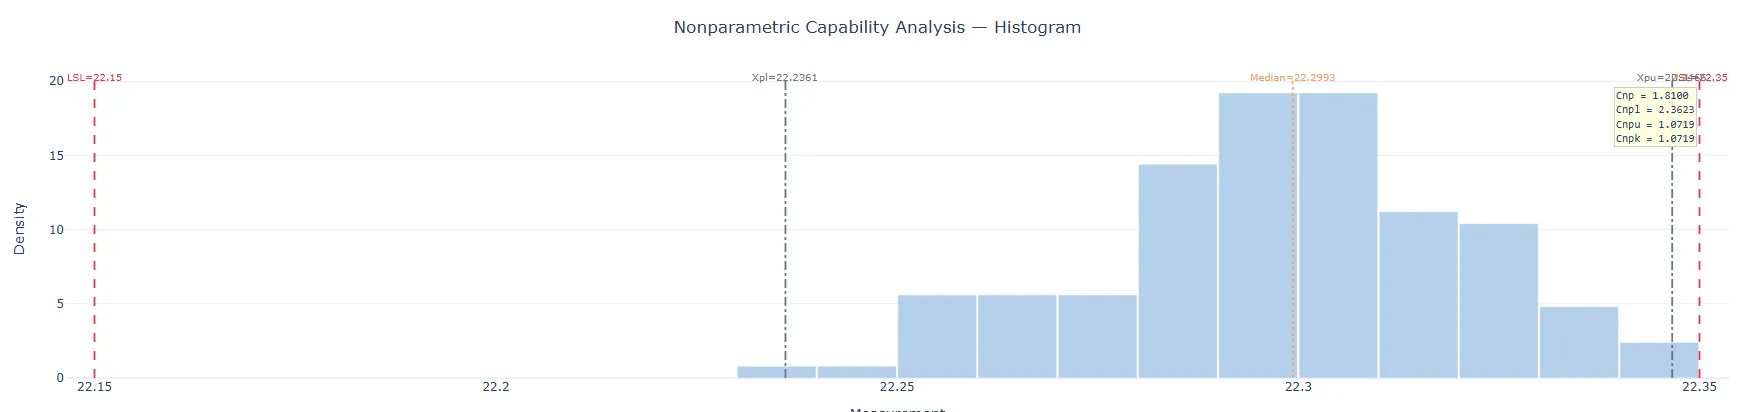
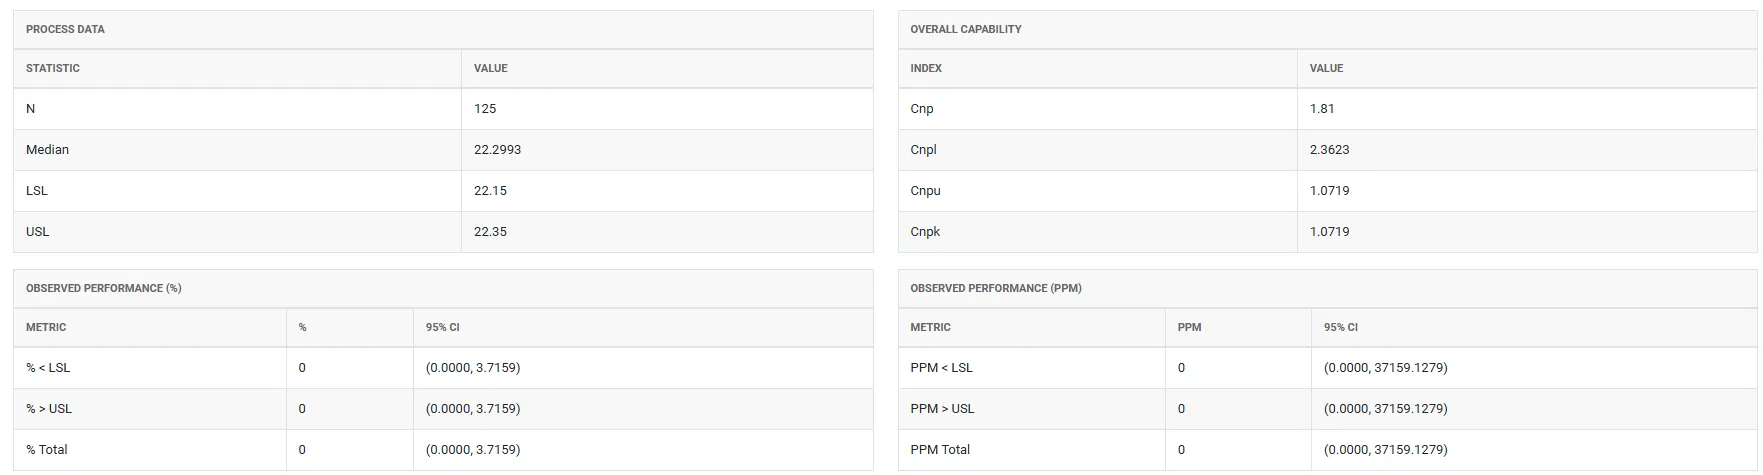
Cómo usar la capacidad de proceso no paramétrica.
La guía es la siguiente:
- Inicie sesión en Zometric Statistical Software en https://statsai.zometric.com/
- En la página de inicio, elija Statistical Tool> Control Chart>Non-Parametric Process Capability .
- A continuación, introduzca los datos manualmente o copie todos los datos (Ctrl+C) de una hoja de Excel y péguelos (Ctrl+V).
- Complete las opciones necesarias .
- Por último, haga clic en calculate en la parte inferior de la página para obtener los resultados deseados.
En el tablero de la capacidad de proceso no paramétrica, la ventana está dividida en dos partes.
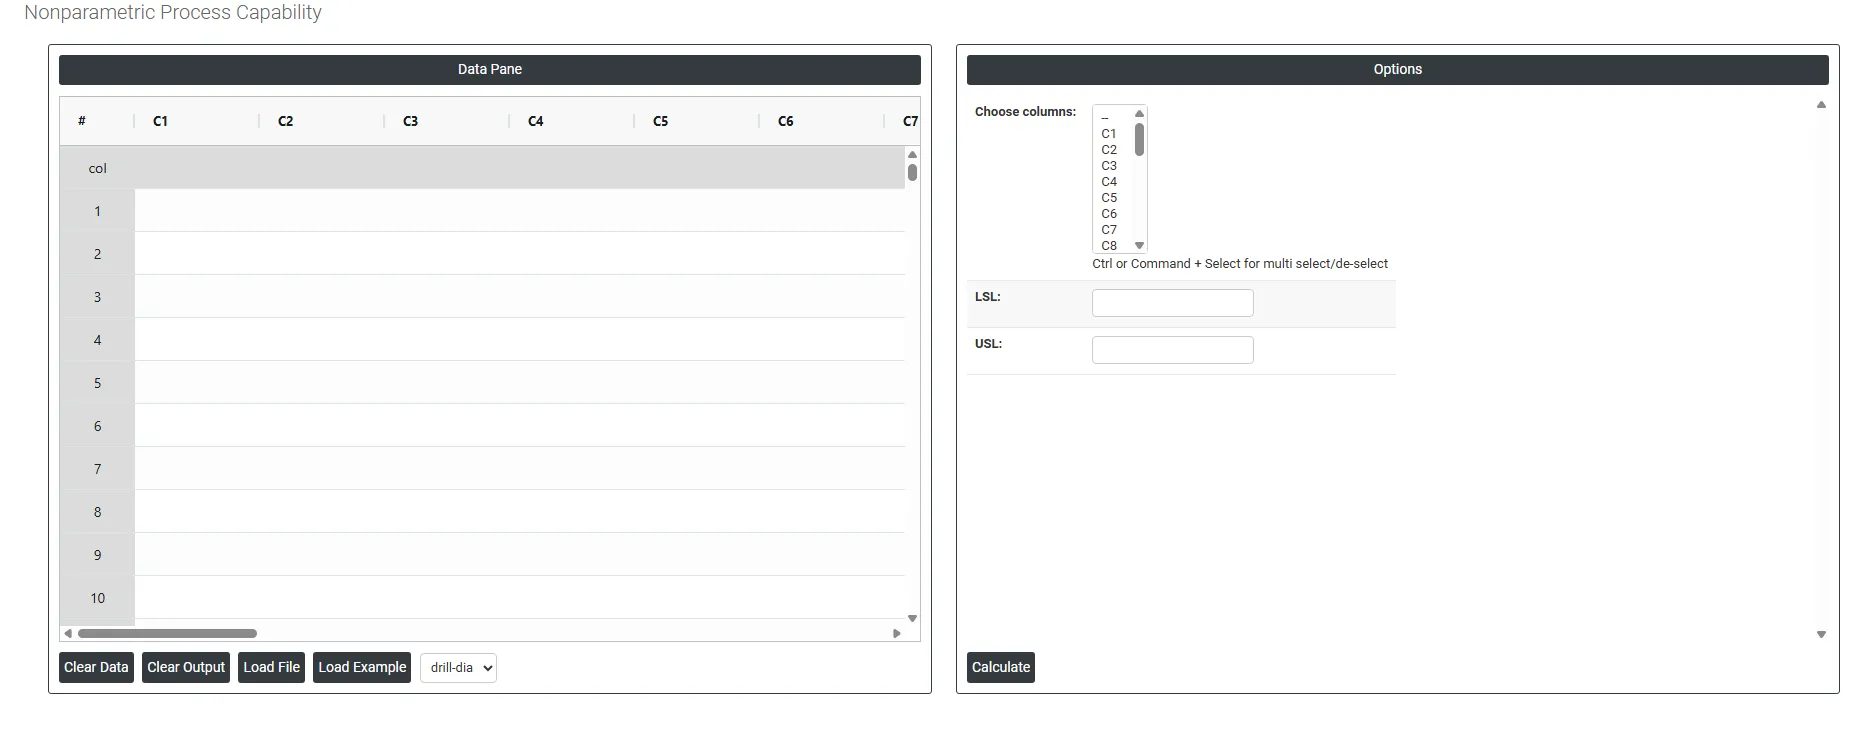
En la parte izquierda se encuentra el panel de datos (Data Pane). En el Data Pane, cada fila forma un subgrupo. Los datos pueden introducirse manualmente, o bien copiarse por completo (Ctrl+C) desde una hoja de Excel y pegarse (Ctrl+V) aquí.
Load example: Se cargarán los datos de ejemplo.
Load File: Se usa para cargar directamente los datos de Excel.
En la parte derecha hay varias opciones, como se indica a continuación:
- Choose Columns Seleccione la o las columnas que contienen sus datos de medición continuos. Use Ctrl o Comando + clic para seleccionar varias columnas a la vez. Son las mediciones reales del proceso (por ejemplo, diámetros de taladrado, resistencias a la tracción o tiempos de ciclo) que se analizarán para determinar la capacidad frente a los límites de especificación mediante la distribución no normal seleccionada.
- LSL (Lower Specification Limit) El valor mínimo aceptable de la medición. Cualquier dato que quede por debajo de este valor se considera fuera de especificación. Introduzca el LSL definido por su plano de ingeniería, un requisito del cliente o la especificación del producto. Debe indicarse al menos un límite de especificación (LSL o USL); pueden introducirse ambos si la medición tiene especificaciones bilaterales.
- USL (Upper Specification Limit) El valor máximo aceptable de la medición. Cualquier dato que supere este valor se considera fuera de especificación. Introduzca el USL de su plano de ingeniería o de la especificación del producto. Si la característica del proceso solo tiene un requisito unilateral (por ejemplo, una resistencia mínima sin límite superior), solo es necesario introducir el límite correspondiente.
Preguntas frecuentes
¿Qué es la capacidad de proceso no paramétrica?
La capacidad de proceso no paramétrica mide en qué medida un proceso cumple sus límites de especificación sin suponer ninguna forma ni distribución para los datos. En lugar de ajustar un modelo como el normal, el de Weibull o el lognormal, trabaja directamente con los datos observados, y su medida principal es el desempeño observado en partes por millón fuera de especificación.
¿Cuándo debe usarse el análisis de capacidad no paramétrica?
Úselo cuando ninguna distribución estándar se ajuste adecuadamente a los datos, por ejemplo, cuando la Identificación de distribución individual no encuentra un buen ajuste, o cuando los datos tienen una forma compleja, multimodal o irregular. Ofrece una visión conservadora y sin supuestos de la capacidad, basada únicamente en lo que muestran los datos.
¿Cuántos datos se necesitan para la capacidad no paramétrica?
Recopile un mínimo de 100 datos y, idealmente, más, porque las estimaciones no paramétricas de los percentiles se vuelven mucho más fiables y estables con muestras más grandes. Si el tamaño de muestra es inferior a 100, recopile más datos antes de cualquier análisis de capacidad. El proceso también debe ser estable y estar bajo control estadístico.
¿Pueden compararse los índices de capacidad no paramétricos con Cp y Cpk?
No. Los índices de capacidad no paramétricos se calculan de forma distinta a Cp o Cpk en un análisis de capacidad normal y no son directamente equivalentes. Si una distribución no normal específica se ajusta bien, la capacidad de proceso no normal suele dar resultados más precisos e informativos que el enfoque no paramétrico.