
Capacidad de Poisson
El análisis de capacidad de Poisson mide en qué medida un proceso cumple una especificación de la tasa de defectos o de eventos raros, cuando los datos siguen una distribución de Poisson. Se usa cuando cada unidad de inspección puede tener varios defectos o apariciones, como el número de rayaduras en un panel, los errores en un documento, las imperfecciones en un tramo de cable o las llamadas por hora a un servicio de asistencia, y el objetivo es determinar si la tasa de defectos está dentro de un nivel objetivo aceptable.
Última revisión:
Idea clave
El análisis de capacidad de Poisson mide en qué medida un proceso cumple una especificación de la tasa de defectos o de eventos raros, cuando los datos siguen una distribución de Poisson.
En esta página
¿Qué es la capacidad de Poisson?
El análisis de capacidad de Poisson mide en qué medida un proceso cumple una especificación de la tasa de defectos o de eventos raros, cuando los datos siguen una distribución de Poisson. Se usa cuando cada unidad de inspección puede tener varios defectos o apariciones, como el número de rayaduras en un panel, los errores en un documento, las imperfecciones en un tramo de cable o las llamadas por hora a un servicio de asistencia, y el objetivo es determinar si la tasa de defectos está dentro de un nivel objetivo aceptable.
A diferencia del análisis de capacidad continua, que compara las mediciones con límites de especificación superior e inferior, la capacidad de Poisson usa una tasa máxima admisible de defectos como referencia. Expresa el desempeño del proceso en términos de defectos por millón de oportunidades (DPMO) y del nivel sigma equivalente, lo que facilita la comparación con los objetivos de desempeño de Six Sigma.
Definición sencilla: un análisis de capacidad para datos de conteo, específico para medir con qué frecuencia ocurren defectos o eventos por unidad y si esa tasa es lo bastante baja para cumplir los objetivos de calidad
¿Cuándo usar la capacidad de Poisson?
- Úsela cuando los datos representen conteos de defectos, eventos o apariciones por unidad o por período , por ejemplo, el número de defectos de pintura por automóvil, el número de errores de mecanografía por página o el número de averías de máquina por mes.
- Úsela cuando un solo elemento pueda tener más de un defecto , lo que la distingue de la Capacidad Binomial, en la que cada elemento simplemente se clasifica como conforme o no conforme.
- Úsela cuando la tasa de defectos sea baja y los eventos ocurran de forma independiente entre sí: son las condiciones fundamentales que definen un proceso de Poisson.
- Úsela cuando tenga una tasa objetivo o máxima admisible de defectos definida con la que comparar el desempeño.
Pautas para el uso correcto de la capacidad de Poisson
- Confirme que los datos siguen realmente una distribución de Poisson : la media y la varianza de los datos de conteo deben ser aproximadamente iguales; una gran diferencia entre ellas indica sobredispersión y puede ser necesario otro modelo.
- Cada defecto o evento debe ser independiente de los demás : una aparición no debe influir en la probabilidad de la siguiente.
- El tamaño de la oportunidad de inspección debe ser constante en todas las observaciones; o, si varía, el análisis debe tener en cuenta los distintos tamaños de oportunidad por unidad.
- Recopile suficientes subgrupos o períodos para obtener una estimación estable de la tasa de defectos del proceso; se recomiendan al menos 25 subgrupos antes de extraer conclusiones.
- Asegúrese de que el proceso sea estable antes de interpretar la capacidad : use una gráfica U o una gráfica C para comprobar que la tasa de defectos no deriva ni muestra señales de fuera de control.
- Las métricas de salida clave son DPU (defectos por unidad), DPMO (defectos por millón de oportunidades) y el nivel sigma : interprételas en relación con su objetivo de calidad y no con los umbrales tradicionales de Cp/Cpk.
Alternativas: cuándo no usar la capacidad de Poisson
Situación
Use en su lugar
Cada elemento simplemente es conforme o no conforme (no es un conteo de defectos)
Capacidad Binomial
Los datos son valores medidos continuos
Análisis de capacidad normal, no normal o no paramétrico
Los datos de conteo muestran sobredispersión (varianza >> media)
Binomial negativa o Poisson con modelo de sobredispersión
La tasa de defectos es alta (no es un proceso de eventos raros)
Revise la estabilidad del proceso antes del análisis de capacidad
El tamaño de la oportunidad varía significativamente entre unidades
Use un análisis basado en la gráfica U con tamaños de oportunidad variables
Ejemplo de capacidad de Poisson
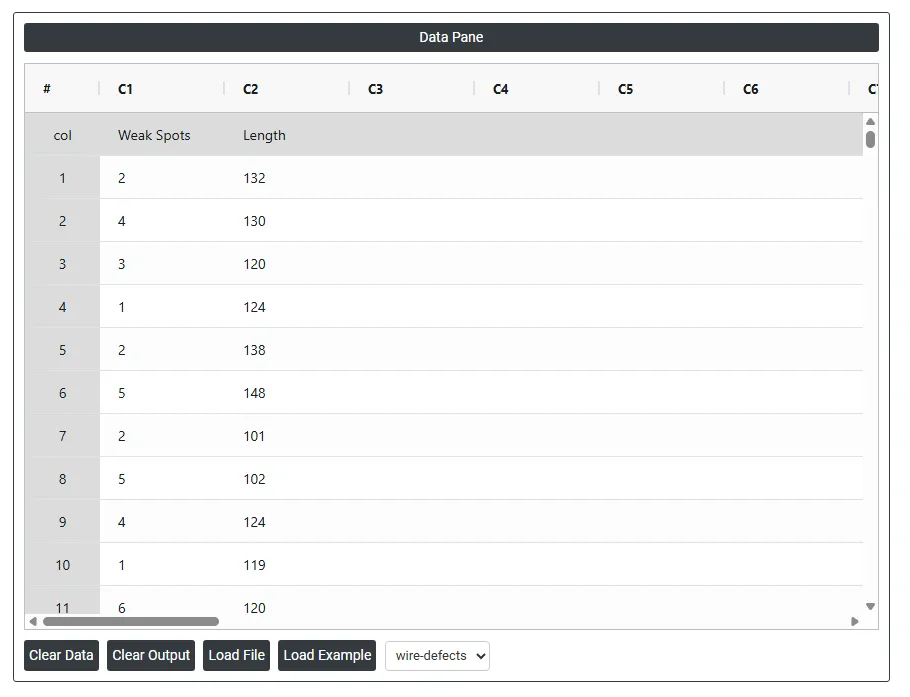
Un ingeniero de procesos evalúa la durabilidad del aislamiento de un cable eléctrico. El ingeniero selecciona al azar tramos de cable y los somete a una prueba de tensión para identificar puntos débiles en el aislamiento que podrían provocar un fallo durante el uso. Para cada tramo de cable, el ingeniero registra tanto el número de puntos débiles detectados (defectos) como la longitud del cable en metros. El objetivo es realizar un análisis de capacidad de Poisson para evaluar el desempeño del proceso de aislamiento respecto de las normas de durabilidad, y determinar si mantiene de forma constante el nivel de calidad requerido con distintas longitudes de cable. Los pasos son los siguientes:
- Se reunieron los datos necesarios.
- Ahora analice los datos en Zometric Statistical Software en https://statsai.zometric.com/.
- Para encontrar la capacidad de Poisson, elija Statistical module> Process Capability>Poisson Capability.
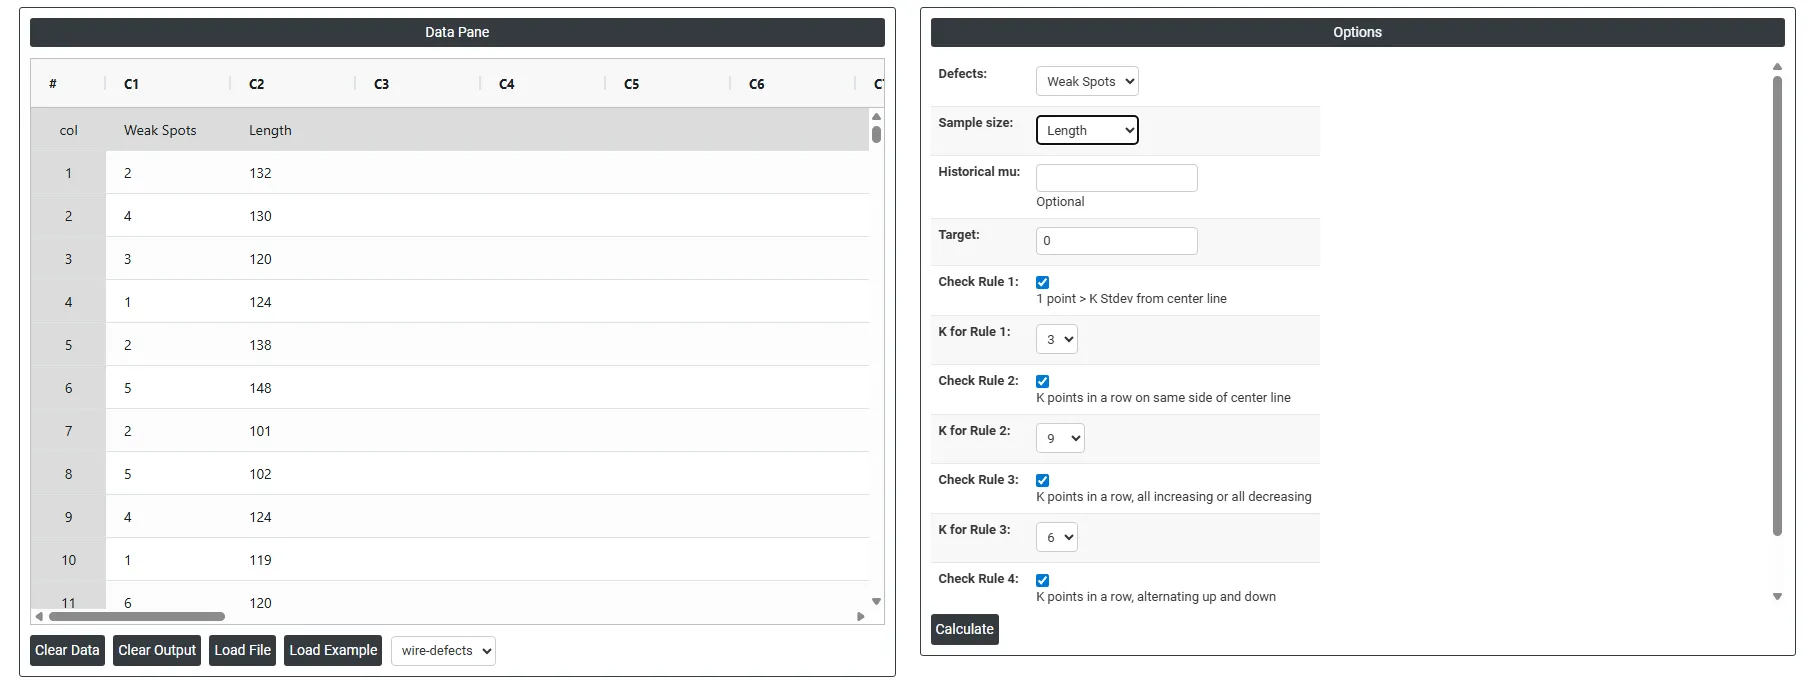
- Dentro de la herramienta, introduzca los datos junto con las demás entradas del siguiente modo:
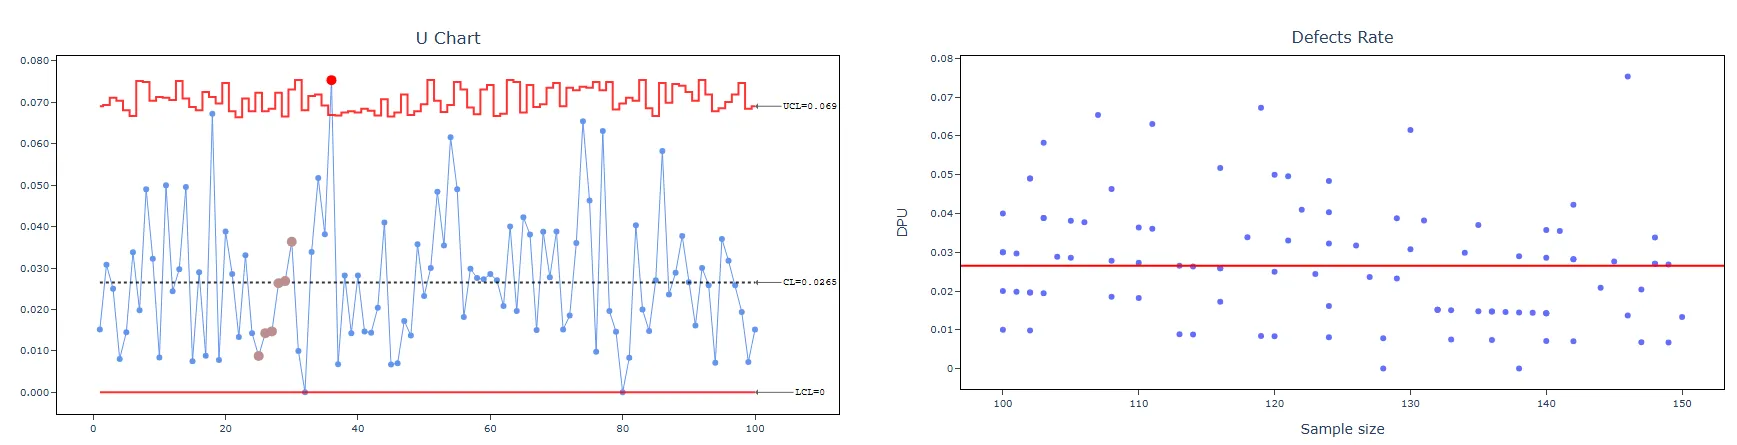
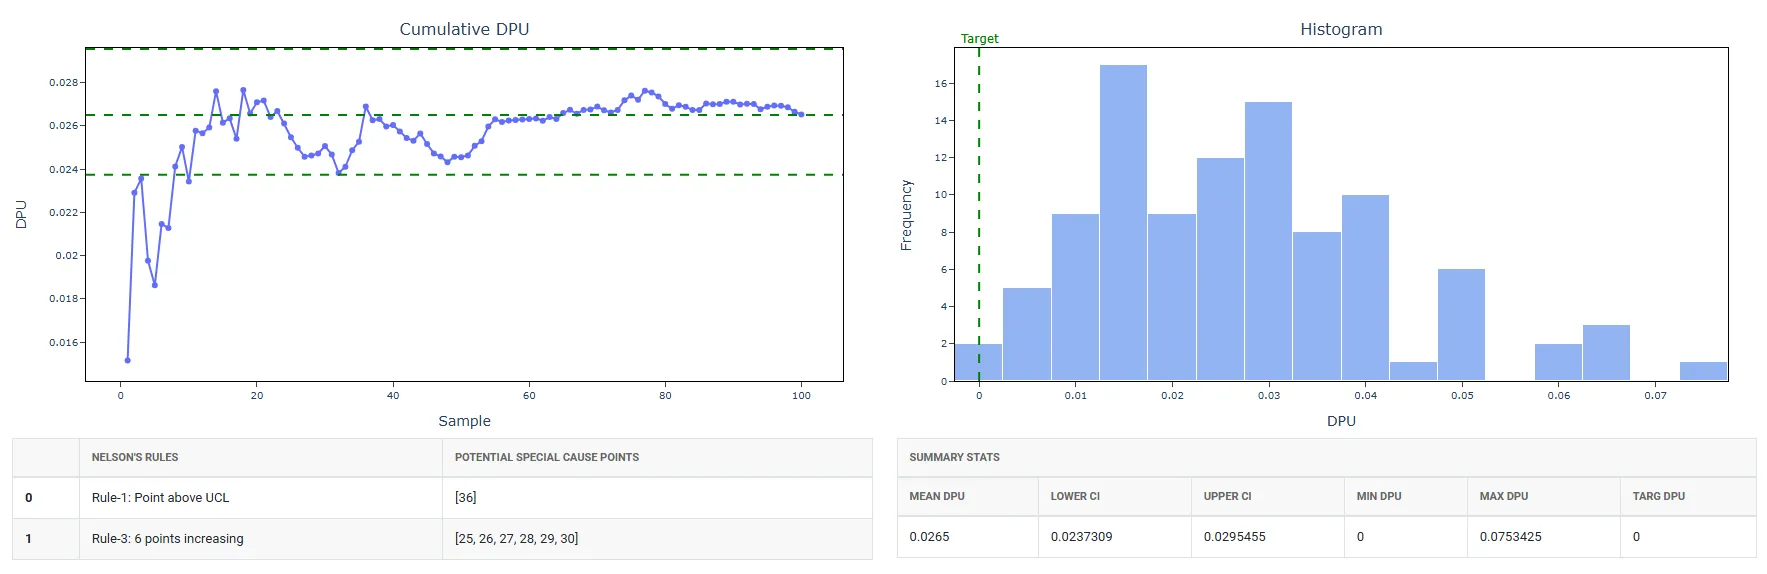
- Tras usar la herramienta anterior, se obtiene la salida siguiente:
Cómo realizar un análisis de capacidad de Poisson
La guía es la siguiente:
- Inicie sesión en Zometric Statistical Software en https://statsai.zometric.com/
- En la página de inicio, elija Statistical Tool> Process Capability >Poisson Capability .
- A continuación, introduzca los datos manualmente o copie todos los datos (Ctrl+C) de una hoja de Excel y péguelos (Ctrl+V).
- Complete las opciones necesarias.
- Por último, haga clic en calculate en la parte inferior de la página para obtener los resultados deseados.
En el tablero de la capacidad de Poisson, la ventana está dividida en dos partes.
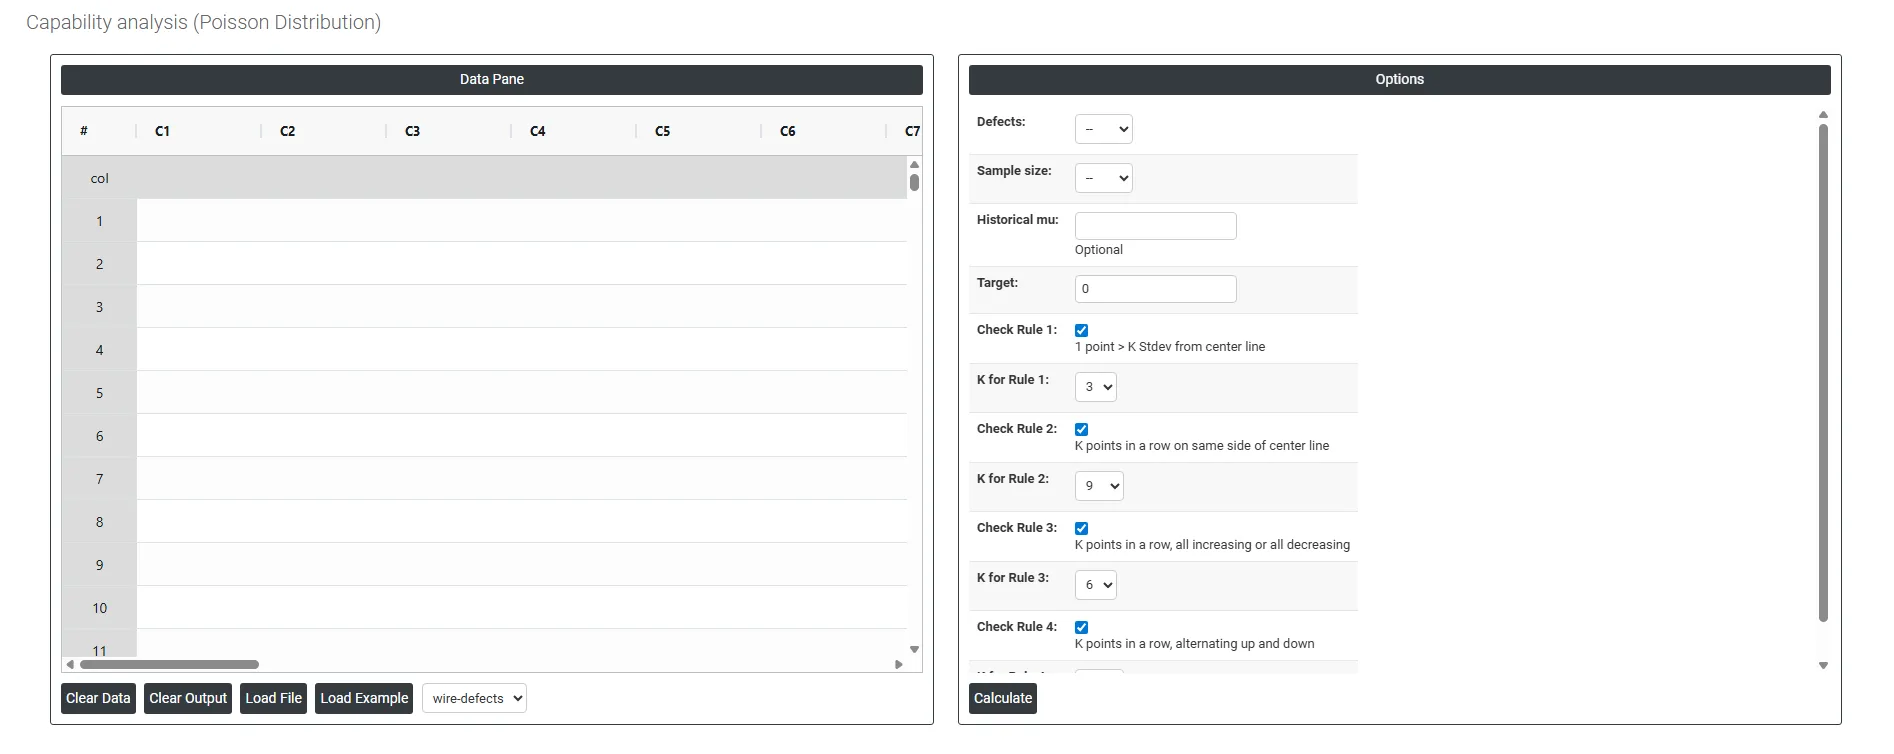
En la parte izquierda se encuentra el panel de datos (Data Pane). En el Data Pane, cada fila forma un subgrupo. Los datos pueden introducirse manualmente o copiarse por completo (Ctrl+C) de una hoja de Excel y pegarse (Ctrl+V) aquí.
Load example: Se cargarán los datos de ejemplo.
Load File: Se usa para cargar directamente los datos de Excel.
En la parte derecha hay numerosas opciones, como las siguientes:
- Defects Seleccione la columna que contiene el conteo de defectos o apariciones registrados en cada período de inspección o subgrupo, por ejemplo, el número de rayaduras superficiales por panel, errores por documento o fallos por unidad de longitud de cable. Cada valor de esta columna representa el número total de defectos observados en una unidad de inspección o período. Es la entrada principal que usa el análisis para estimar la tasa de defectos del proceso.
- Sample Size Seleccione la columna que contiene el número de unidades o el tamaño del área de inspección correspondiente a cada conteo de defectos. Es esencial porque la tasa de defectos se calcula dividiendo el conteo de defectos entre el tamaño de muestra; por ejemplo, 12 defectos en 300 unidades inspeccionadas dan una tasa de 0.04 defectos por unidad. Si el tamaño de muestra es el mismo en todas las filas, puede introducirse un valor constante en lugar de una columna.
- Historical Mu (μ) Opcional. Mu (μ) representa la tasa media de defectos conocida o establecida históricamente para el proceso. Si dispone de una tasa de defectos de referencia fiable de un estudio previo o de un registro del proceso a largo plazo, introdúzcala aquí. Cuando se indica, el análisis usa este valor directamente para calcular los estadísticos de capacidad y establecer los valores de referencia de desempeño, en lugar de estimar la tasa de defectos solo a partir del conjunto de datos actual. Esto produce resultados más estables y coherentes, especialmente cuando la muestra actual es pequeña. Déjelo en blanco para que el análisis estime mu a partir de los datos.
- Target La tasa de defectos deseada o ideal que debe alcanzar el proceso. Al introducir un valor objetivo, el análisis puede comparar el desempeño actual del proceso directamente con una meta definida; por ejemplo, un objetivo de 0.01 defectos por unidad significa que se acepta como máximo 1 defecto por cada 100 unidades. Este valor se usa como referencia en la salida y se muestra como una línea de referencia en la gráfica de capacidad, lo que facilita ver a qué distancia está el proceso actual del nivel de desempeño deseado.
- Check Rule 1: 1 point > K Stdev from center line: La prueba 1 es esencial para identificar los subgrupos que se desvían significativamente de los demás, lo que la convierte en una herramienta universalmente reconocida para detectar situaciones fuera de control. Para aumentar la sensibilidad y detectar desplazamientos más pequeños del proceso, la prueba 2 puede usarse junto con la prueba 1, lo que mejora la eficacia de las gráficas de control.
- Check Rule 2: K points in a row on same side of center line: La prueba 2 detecta cambios en el centrado o la variación del proceso. Al monitorear desplazamientos pequeños del proceso, la prueba 2 puede usarse junto con la prueba 1 para mejorar la sensibilidad de las gráficas de control.
- Check Rule 3: K points in a row, all increasing or all decreasing: La prueba 3 está diseñada para identificar tendencias dentro de un proceso. En concreto, busca una secuencia prolongada de puntos consecutivos cuyo valor aumenta o disminuye de forma constante, lo que indica una posible tendencia subyacente en el comportamiento del proceso.
- Check Rule 4: K points in a row, alternating up and down: La prueba 4 está diseñada para identificar variaciones sistemáticas dentro de un proceso. Idealmente, el patrón de variación de un proceso debería ser aleatorio. Sin embargo, si un punto no supera la prueba 4, puede indicar que la variación no es aleatoria sino que sigue un patrón predecible.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): La prueba 5 detecta desplazamientos pequeños del proceso.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):La prueba 6 detecta desplazamientos pequeños del proceso.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):La prueba 7 identifica patrones de variación que pueden interpretarse incorrectamente como prueba de un buen control. Esta prueba detecta límites de control excesivamente amplios, que con frecuencia son resultado de datos estratificados. Los datos estratificados se producen cuando hay una fuente sistemática de variación dentro de cada subgrupo, lo que hace que los límites de control parezcan más amplios de lo que deberían ser.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):La prueba 8 detecta un patrón de mezcla. En un patrón de mezcla, los puntos tienden a alejarse de la línea central y a caer cerca de los límites de control.
Preguntas frecuentes
¿Qué es el análisis de capacidad de Poisson?
El análisis de capacidad de Poisson mide en qué medida un proceso cumple una especificación de la tasa de defectos o de eventos raros cuando los datos siguen una distribución de Poisson. En lugar de límites de especificación superior e inferior, usa una tasa máxima admisible de defectos como referencia e informa el desempeño como defectos por unidad, defectos por millón de oportunidades (DPMO) y el nivel sigma equivalente.
¿Cuándo debe usarse la capacidad de Poisson en lugar de la capacidad binomial?
Use la capacidad de Poisson cuando los datos sean conteos de defectos o eventos por unidad o por período y un solo elemento pueda tener más de un defecto, como los defectos de pintura por automóvil. Use la capacidad binomial cuando cada elemento simplemente se clasifique como conforme o no conforme. Para valores medidos continuos, use en su lugar el análisis de capacidad normal, no normal o no paramétrico.
¿Cuáles son los supuestos del análisis de capacidad de Poisson?
Los conteos deben seguir una distribución de Poisson, con media y varianza aproximadamente iguales; una gran diferencia indica sobredispersión. Los defectos deben ocurrir de forma independiente, y el tamaño de la oportunidad debe ser constante o tenerse en cuenta cuando varía. Se recomiendan al menos 25 subgrupos, y el proceso debe ser estable, lo que se comprueba con una gráfica U o una gráfica C, antes de interpretar la capacidad.
¿Cómo se interpretan los resultados de la capacidad de Poisson?
Las salidas clave son el DPU (defectos por unidad), el DPMO (defectos por millón de oportunidades) y el nivel sigma. Interprételos en relación con su objetivo de calidad y no con los umbrales tradicionales de Cp o Cpk. Si se introduce una tasa objetivo de defectos, aparece como una línea de referencia en la gráfica de capacidad, que muestra a qué distancia está el proceso actual del desempeño deseado.