
Gráfica S
La gráfica S representa la desviación estándar de cada subgrupo para comprobar que la dispersión del proceso se mantiene estable, y se lee antes que la gráfica XBarra. Úselo con subgrupos mayores de 8 o cuando necesite detectar con más sensibilidad cambios en la variación. Mantenga constantes los tamaños de subgrupo, reúna al menos 25 subgrupos y use datos independientes y normales. Las reglas de prueba señalan desplazamientos, tendencias y otros patrones no aleatorios.
Última revisión:
Idea clave
Una gráfica S monitorea la desviación estándar de los subgrupos a lo largo del tiempo junto con una gráfica XBarra, y sustituye a la gráfica R en subgrupos mayores de 8 porque la desviación estándar usa todos los datos del subgrupo.
En esta página
¿Qué es una gráfica S?
Una gráfica S monitorea la desviación estándar (dispersión) de los subgrupos a lo largo del tiempo. Se usa junto con la gráfica XBarra y sustituye a la gráfica R cuando los tamaños de subgrupo son mayores, porque la desviación estándar es una medida de la variación más precisa y sensible que el rango en muestras más grandes.
Mientras que la gráfica R solo observa la diferencia entre el valor más alto y el más bajo, la gráfica S tiene en cuenta cada uno de los datos del subgrupo, lo que da una imagen más exacta de cuánto varía el proceso.
Definición sencilla: Una gráfica que sigue cuánta variación existe dentro de cada muestra a lo largo del tiempo, usando la desviación estándar para una visión más precisa; es especialmente útil con subgrupos mayores.
¿Cuándo usar una gráfica S?
- Úselo cuando el tamaño del subgrupo sea mayor que 8 : con ese tamaño, la desviación estándar es una medida más fiable que el rango.
- Úselo junto con una gráfica XBarra para monitorear simultáneamente el centro y la dispersión del proceso.
- Úselo cuando necesite una detección más sensible de pequeños cambios en la variación del proceso.
- Para tamaños de subgrupo de 2 a 8, la gráfica XBarra-R es suficiente y más sencilla de interpretar.
Pautas para el uso correcto de la gráfica S
- Revise siempre la gráfica S antes de interpretar la gráfica XBarra : una variación inestable hace que los límites de XBarra no sean fiables.
- Mantenga tamaños de subgrupo constantes en todos los puntos temporales para que el cálculo de los límites de control sea válido.
- Reúna al menos 25 subgrupos para establecer límites de control de referencia fiables.
- Los datos dentro de los subgrupos deben ser independientes y seguir una distribución normal para que la gráfica S funcione con exactitud.
Alternativas: cuándo no usar la gráfica S
- Si el tamaño del subgrupo es 8 o menos, use en su lugar la gráfica XBarra-R : es más sencillo y igualmente eficaz con subgrupos pequeños.
- Si los datos se recopilan como mediciones individuales sin subgrupos, use la gráfica I-MR
- Si la respuesta son datos de atributos (conteos o proporciones de unidades defectuosas), use las gráficas P, NP, C o U
- Si tiene series de producción cortas o productos mixtos en el mismo proceso, use la gráfica Z-MR
Ejemplo de gráfica S
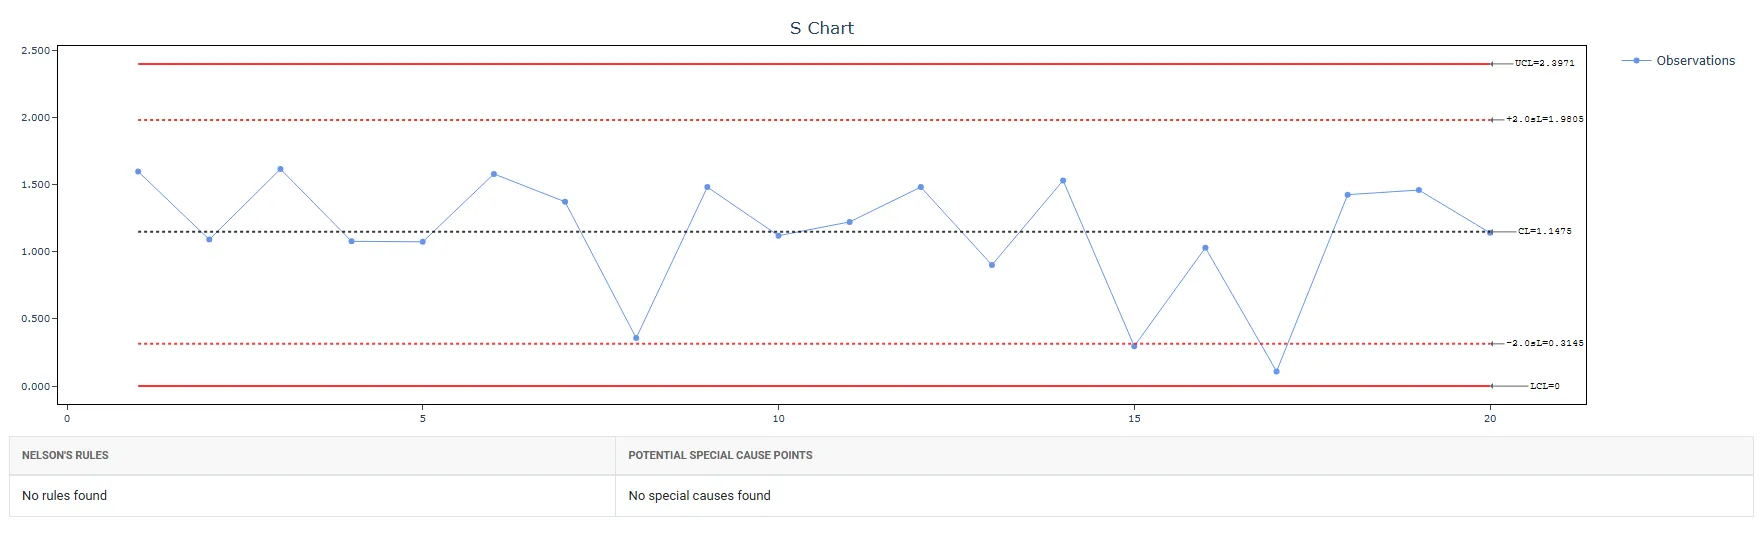
Un ingeniero de calidad de una planta de autopartes monitorea la longitud de árboles de levas. El ingeniero recopila datos en subgrupos de tamaño 5 cada 30 minutos. Le interesa buscar causas especiales, si las hay, en la gráfica de control. 1. Deje vacíos la media del proceso y la desviación estándar del proceso, ya que por ahora se desconocen. 2. Active las 8 reglas de Nelson.
Para abordarlo, el ingeniero aplica la gráfica S y realiza los siguientes pasos:
- Recopiló los datos necesarios.
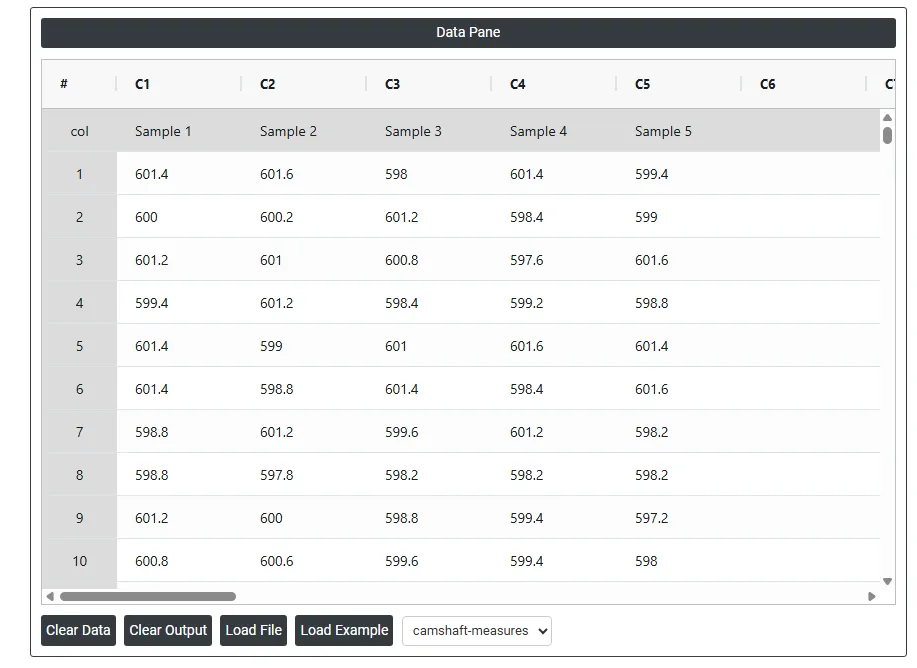
- Ahora analice los datos en Zometric Statistical Software en https://statsai.zometric.com/.
- Para encontrar la gráfica S, elija Statistical module> Control Charts>S Chart.
- Dentro de la herramienta, se introducen los datos junto con otras entradas de la siguiente manera:
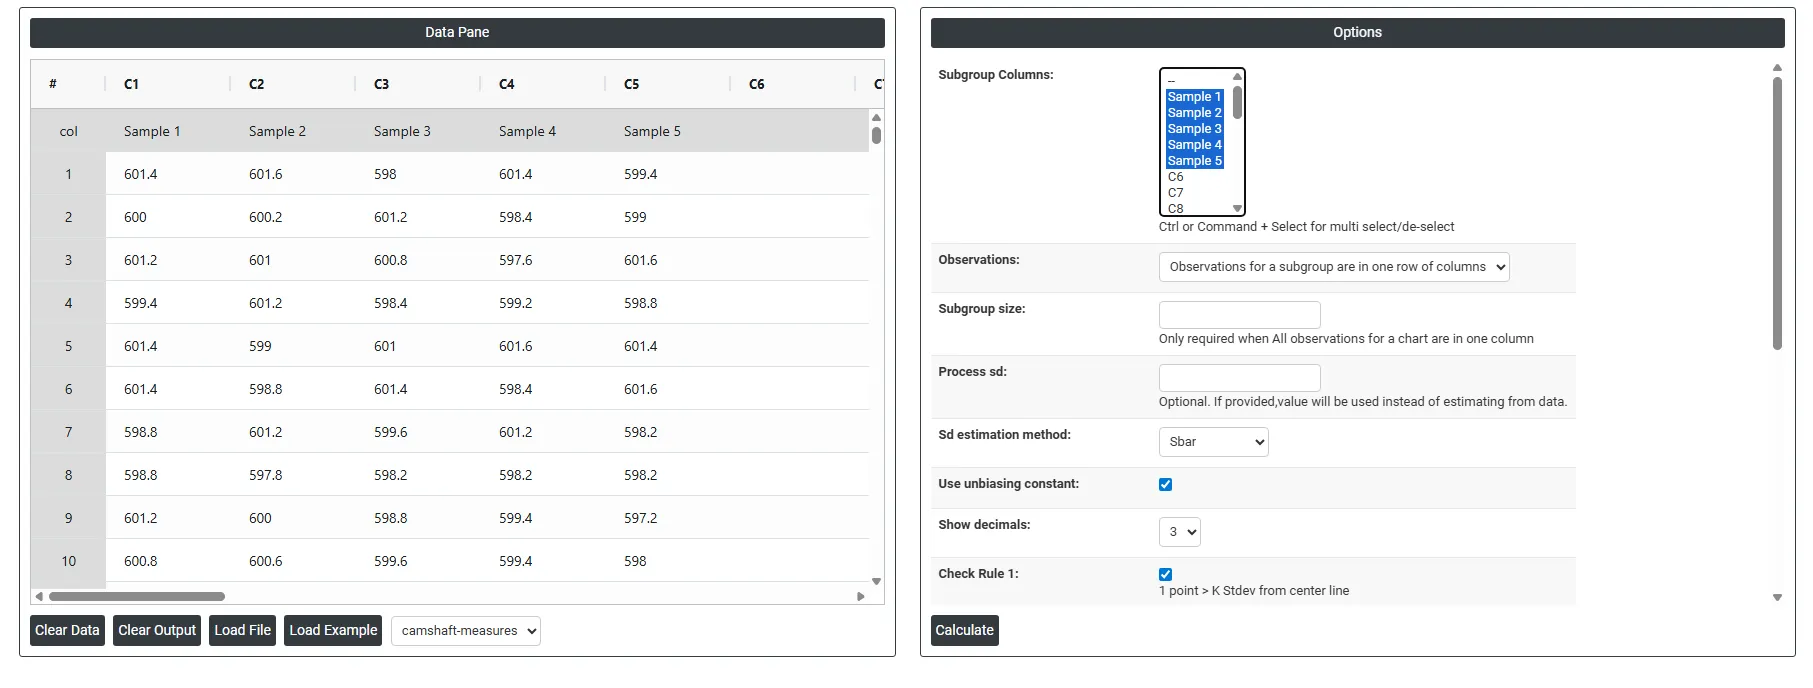
5. Tras usar la herramienta mencionada, se obtiene la siguiente salida:
Cómo realizar una gráfica S
La guía es la siguiente:
- Inicie sesión en Zometric Statistical Software en https://statsai.zometric.com/
- En la página de inicio, elija Statistical Tool> Control Charts >S Chart.
- Haga clic en S Chart para llegar al tablero.
- A continuación, introduzca los datos manualmente o copie todos los datos (Ctrl+C) de una hoja de Excel y péguelos (Ctrl+V).
- A continuación, debe completar las opciones requeridas.
- Por último, haga clic en calculate en la parte inferior de la página para obtener los resultados deseados.
En el tablero de la gráfica S, la ventana está dividida en dos partes.
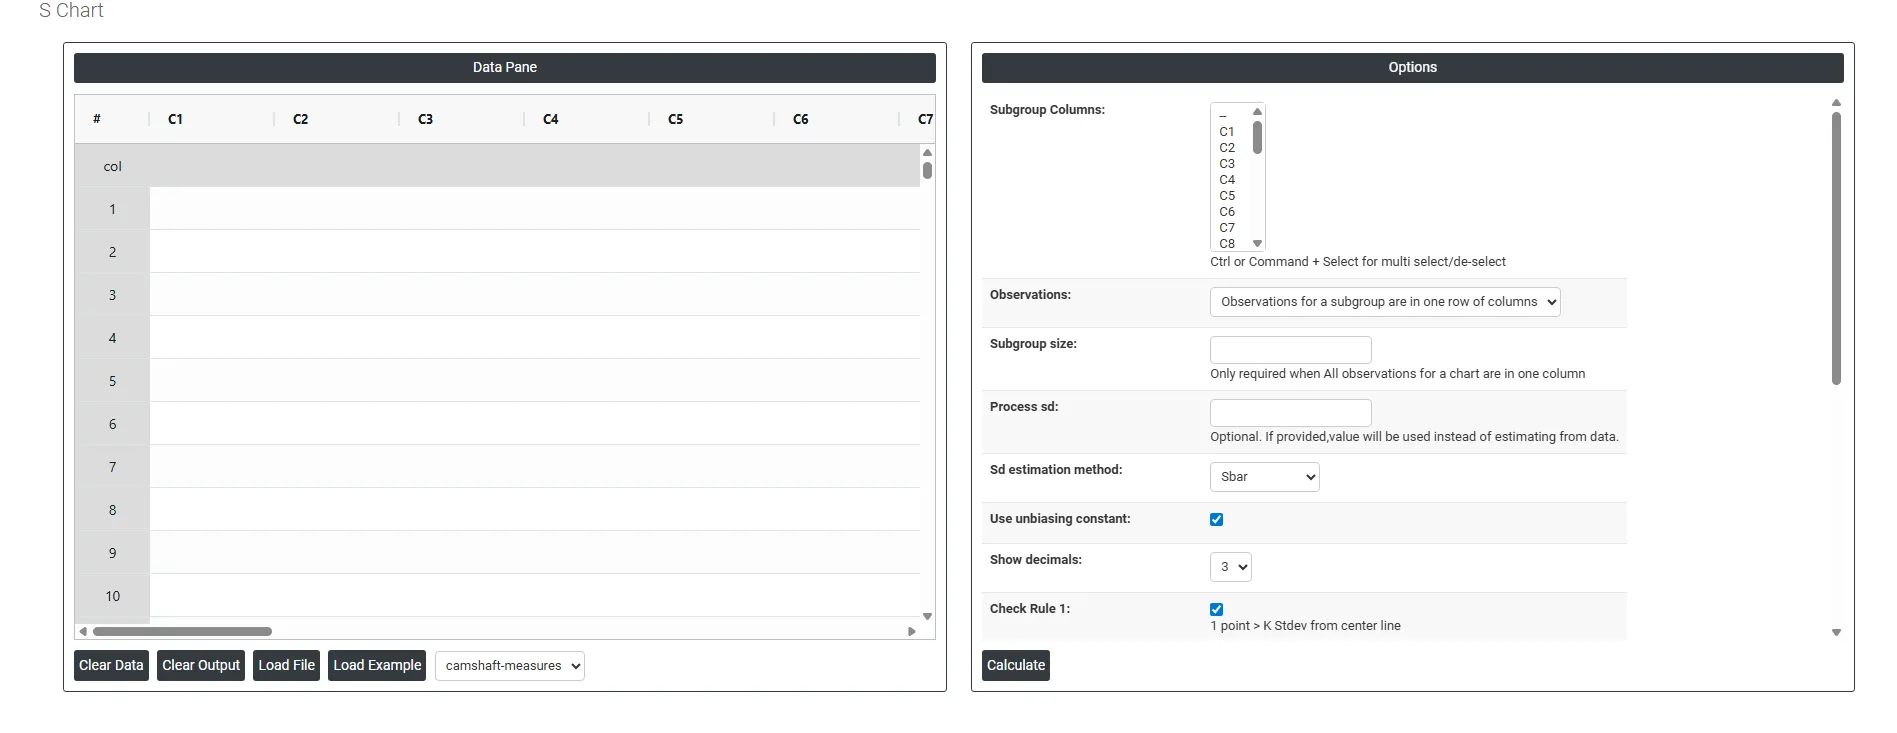
En la parte izquierda se encuentra el panel de datos (Data Pane). En el Data Pane, cada fila forma un subgrupo. Los datos pueden introducirse manualmente o copiarse todos (Ctrl+C) de una hoja de Excel y pegarse (Ctrl+V) aquí.
Load example: Se cargarán los datos de ejemplo.
Load File: Se usa para cargar directamente los datos de Excel.
En la parte derecha hay muchas opciones, como las siguientes:
- Subgroup Columns Permite seleccionar una sola columna o varias columnas según cómo estén estructurados sus datos. Si cada subgrupo se reparte en varias columnas (una columna por posición de medición), seleccione todas esas columnas. Si todas las mediciones están apiladas en una sola columna, seleccione esa columna y defina el tamaño del subgrupo por separado. La selección aquí determina directamente cómo agrupa la gráfica sus datos para calcular los promedios de los subgrupos.
- Observations: Este ajuste define cómo están dispuestos físicamente sus datos en la hoja de trabajo. Elija la opción que coincida con la estructura de sus datos:
- Observations for a subgroup are in one row of columns — cada fila contiene todas las mediciones de un único subgrupo, repartidas en varias columnas. Por ejemplo, la fila 1 tiene cinco mediciones que representan el subgrupo 1 en cinco columnas.
- All observations for a chart are in one column — todas las mediciones están apiladas verticalmente en una sola columna, y el campo de tamaño del subgrupo se usa para definir cuántas filas pertenecen a cada subgrupo.
Seleccionar aquí una disposición incorrecta hará que la gráfica agrupe los datos de forma errónea y produzca límites de control no válidos.
- Subgroup Size Solo es obligatorio cuando todas las observaciones están almacenadas en una sola columna. Indica a la gráfica cuántas filas consecutivas forman un subgrupo. Por ejemplo, si el tamaño del subgrupo es 5, la gráfica tratará las filas 1–5 como el subgrupo 1, las filas 6–10 como el subgrupo 2, y así sucesivamente. Si sus datos ya están dispuestos en varias columnas (una por medición), este campo no es necesario, ya que el tamaño del subgrupo lo define el número de columnas seleccionadas.
- Process mean: Es el valor promedio de un conjunto de mediciones u observaciones de un proceso. Representa la tendencia central de los datos del proceso a lo largo del tiempo y es un indicador clave del desempeño del proceso. Si no se indica, Zometric Statistical Software calcula la línea central a partir de los datos proporcionados.
- Process sd: Es una medida de la variabilidad o dispersión de los datos del proceso en torno a la media. Indica cuánto difieren los datos individuales del proceso del promedio del proceso. Si lo deja en blanco, Zometric Statistical Software lo calcula a partir de los datos proporcionados.
- Sd estimation method: Ofrece al usuario dos opciones para el cálculo. Elegir Rbar como método de estimación o el método de la desviación estándar combinada (pooled) cambia el resultado.
- Rbar Sd estimation method: estima la desviación estándar del proceso a partir del promedio de los rangos de los subgrupos dividido por la constante de insesgadez d2 (Rbar/d2). Este método se recomienda para tamaños de subgrupo de 8 o menos; para subgrupos mayores, la desviación estándar combinada (pooled) usa todos los datos y da una estimación más precisa. Pooled Sd estimation method: la desviación estándar combinada es el promedio ponderado de las varianzas de los subgrupos, en el que los subgrupos mayores tienen más influencia en la estimación global. Este método ofrece una estimación más exacta de la desviación estándar cuando el proceso es estable.
- Use unbiasing constants for pooled sd: Esta opción solo es aplicable cuando la desviación estándar se estima con el método Pooled Stdev.
- Show Decimals Controla cuántos decimales se muestran en la gráfica para los valores representados, los límites de control y la línea central. Aumentar los decimales da más precisión al leer la gráfica; reducirlos mantiene la gráfica limpia y más fácil de presentar. Elija el nivel que equilibre exactitud y legibilidad para su audiencia.
- Check Rule 1: 1 point > K Stdev from center line: La prueba 1 es esencial para identificar subgrupos que se desvían significativamente de los demás, por lo que es una herramienta universalmente reconocida para detectar situaciones fuera de control. Para aumentar la sensibilidad y detectar desplazamientos menores del proceso, la prueba 2 puede usarse junto con la prueba 1, lo que mejora la eficacia de las gráficas de control.
- Check Rule 2: K points in a row on same side of center line: La prueba 2 detecta cambios en el centrado o en la variación del proceso. Al monitorear desplazamientos pequeños del proceso, la prueba 2 puede usarse junto con la prueba 1 para mejorar la sensibilidad de las gráficas de control.
- Check Rule 3: K points in a row, all increasing or all decreasing: La prueba 3 está diseñada para identificar tendencias dentro de un proceso. En concreto, busca una secuencia prolongada de puntos de datos consecutivos que aumentan o disminuyen de valor de forma constante, lo que señala una posible tendencia subyacente en el comportamiento del proceso.
- Check Rule 4: K points in a row, alternating up and down: La prueba 4 está diseñada para identificar variaciones sistemáticas dentro de un proceso. Idealmente, el patrón de variación de un proceso debería ser aleatorio. Sin embargo, si un punto no supera la prueba 4, puede indicar que la variación no es aleatoria sino que sigue un patrón predecible.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): La prueba 5 detecta desplazamientos pequeños del proceso.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):La prueba 6 detecta desplazamientos pequeños del proceso.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):La prueba 7 identifica patrones de variación que pueden interpretarse erróneamente como evidencia de buen control. Esta prueba detecta límites de control demasiado amplios, que con frecuencia son resultado de datos estratificados. Los datos estratificados se producen cuando hay una fuente sistemática de variación dentro de cada subgrupo, lo que hace que los límites de control parezcan más amplios de lo que deberían.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):La prueba 8 detecta un patrón de mezcla. En un patrón de mezcla, los puntos tienden a alejarse de la línea central y a caer cerca de los límites de control.
- Additional CLs at Multiples of SD 1 Añade una línea de límite de control adicional a ±1 desviación estándar de la línea central. Esto crea una zona límite interior en la gráfica, útil para aplicar las reglas de Western Electric o de Nelson que buscan patrones inusuales dentro de los límites de control, como una racha de puntos de forma constante a un lado de la línea central.
- Additional CLs at Multiples of SD 2 Añade una línea de límite de control adicional a ±2 desviaciones estándar de la línea central. Esto crea una zona de advertencia intermedia entre el centro y los límites de control estándar de ±3 sigma. Los puntos que caen entre las líneas de 2 sigma y de 3 sigma pueden dar una alerta temprana de un desplazamiento del proceso antes de que un punto salga realmente de control.
- Define Stages (Historical Groups) with This Variable Permite dividir la gráfica en fases o etapas distintas mediante una variable de agrupación. Cada etapa obtiene su propio conjunto de límites de control, calculados de forma independiente. Es útil cuando se produjo un cambio conocido en el proceso, como una máquina nueva, una mejora del proceso o un cambio de materia prima, y se quiere comparar el desempeño del proceso antes y después de ese cambio en la misma gráfica.
- X Scale Controla cómo se muestra el eje horizontal de la gráfica. Puede ajustar la escala para mostrar etiquetas basadas en el tiempo, números de subgrupo o valores personalizados. Es útil cuando sus subgrupos corresponden a fechas, turnos o lotes concretos y desea que el eje de la gráfica refleje ese contexto y no solo números secuenciales, lo que hace la gráfica más fácil de leer y presentar.
Preguntas frecuentes
¿Qué es una gráfica S?
Una gráfica S monitorea la desviación estándar, o dispersión, de los subgrupos a lo largo del tiempo. Se usa junto con la gráfica XBarra y sustituye a la gráfica R en subgrupos mayores, porque la desviación estándar usa todos los datos del subgrupo y no solo los valores más alto y más bajo, lo que da una medida de la variación más precisa y sensible.
¿Cuándo debe usarse una gráfica S en lugar de una gráfica R?
Use una gráfica S cuando el tamaño del subgrupo sea mayor que 8, donde la desviación estándar es una medida más fiable que el rango, o cuando necesite detectar con más sensibilidad pequeños cambios en la variación. Para tamaños de subgrupo de 2 a 8, la gráfica XBarra-R es suficiente y más sencilla de interpretar.
¿Cuáles son los requisitos para una gráfica S válida?
Mantenga constantes los tamaños de subgrupo en todos los puntos temporales, reúna al menos 25 subgrupos para establecer límites de control de referencia fiables y asegúrese de que los datos dentro de los subgrupos sean independientes y sigan una distribución normal. Revise siempre la gráfica S antes de interpretar la gráfica XBarra, porque una variación inestable hace que los límites de XBarra no sean fiables.
¿Qué método de estimación de la desviación estándar debe usarse en una gráfica S?
Hay dos métodos disponibles. Rbar estima la desviación estándar del proceso como el rango promedio de los subgrupos dividido por la constante de insesgadez d2 (Rbar/d2) y se recomienda para tamaños de subgrupo de 8 o menos. Para subgrupos mayores, la desviación estándar combinada (pooled), un promedio ponderado de las varianzas de los subgrupos, usa todos los datos y da una estimación más precisa.