
Gráfica Z-MR
Una gráfica Z-MR es un tipo especial de gráfica de control diseñado para series de producción cortas o para procesos que fabrican piezas o productos distintos en el mismo equipo. En lugar de representar las mediciones originales, estandariza cada medición como un puntaje Z, que expresa a cuántas desviaciones estándar se encuentra cada valor de su valor objetivo.
Última revisión:
Idea clave
Una gráfica Z-MR es un tipo especial de gráfica de control diseñado para series de producción cortas o para procesos que fabrican piezas o productos distintos en el mismo equipo.
En esta página
¿Qué es una gráfica Z-MR?
Una gráfica Z-MR es un tipo especial de gráfica de control diseñado para series de producción cortas o para procesos que fabrican piezas o productos distintos en el mismo equipo. En lugar de representar las mediciones originales, estandariza cada medición como un puntaje Z, que expresa a cuántas desviaciones estándar se encuentra cada valor de su valor objetivo.
Esta estandarización permite combinar en una única gráfica los datos de varios productos o números de pieza, lo que hace posible monitorear la estabilidad del proceso incluso cuando no se dispone de datos suficientes de un solo producto para construir una gráfica de control tradicional.
Definición sencilla:Una gráfica de control que convierte las mediciones de productos distintos a una escala común, de modo que se pueda monitorear la estabilidad del proceso incluso con cantidades pequeñas o con producción mixta.
¿Cuándo usar una gráfica Z-MR?
- Úselo cuando las series de producción sean demasiado cortas para recopilar datos suficientes para una gráfica de control estándar.
- Úselo cuando el mismo proceso o máquina produzca varios tipos de pieza y se desee una única gráfica unificada.
- Úselo cuando cada número de pieza tenga un valor objetivo o una especificación distintos pero comparta el mismo proceso subyacente.
- No es adecuado cuando la variación del proceso difiere significativamente entre tipos de pieza: la estandarización supone una variabilidad similar entre las piezas.
Pautas para el uso correcto de la gráfica Z-MR
- Cada tipo de pieza debe tener un valor objetivo y una desviación estándar conocidos o estimados para que el cálculo del puntaje Z sea válido.
- Verifique que la variación del proceso sea similar en todos los tipos de pieza que se representan en la misma gráfica.
- Use datos históricos o conocimiento de ingeniería para establecer valores objetivo y desviaciones estándar exactos: unos datos de entrada inexactos producirán puntajes Z engañosos.
- Revise primero la parte MR de la gráfica para confirmar que la variación a corto plazo es estable antes de interpretar la gráfica Z.
- Rotule cada punto representado con su número de pieza o código de producto para mantener la trazabilidad en la gráfica combinada.
Alternativas: cuándo no usar la gráfica Z-MR
- Si su proceso no implica series cortas y dispone de datos suficientes de un solo producto, use en su lugar una gráfica I-MR : es más simple, más directo y más adecuado para series de producción estándar de duración completa.
- Si dispone de datos en subgrupos suficientes de un solo producto, use en su lugar la gráfica XBarra-R o XBarra-S : ofrecen límites de control más fiables cuando existen datos suficientes.
- Si la variación del proceso difiere significativamente entre tipos de pieza, analice cada tipo de pieza por separado con gráficas individuales en lugar de combinarlos en una gráfica Z-MR.
- Si los valores objetivo o las desviaciones estándar se desconocen y no pueden estimarse de forma fiable a partir de datos históricos o conocimiento de ingeniería, el puntaje Z no puede calcularse con exactitud: no use esta gráfica.
- Si los datos son de atributos (recuentos de defectos o proporciones), use en su lugar las gráficas P, NP, C o U o sus equivalentes para series cortas.
- Si todos los productos comparten el mismo valor objetivo y la misma especificación, basta con una gráfica I-MR o XBarra estándar, que es más fácil de interpretar.
Ejemplo de gráfica Z-MR
Un fabricante realiza series de producción cortas para producir lotes pequeños de componentes metálicos. Para evaluar la consistencia del proceso de estampado, el gerente de calidad mide piezas de tres series de producción distintas. Los pasos son los siguientes:
- Se reunieron los datos necesarios.
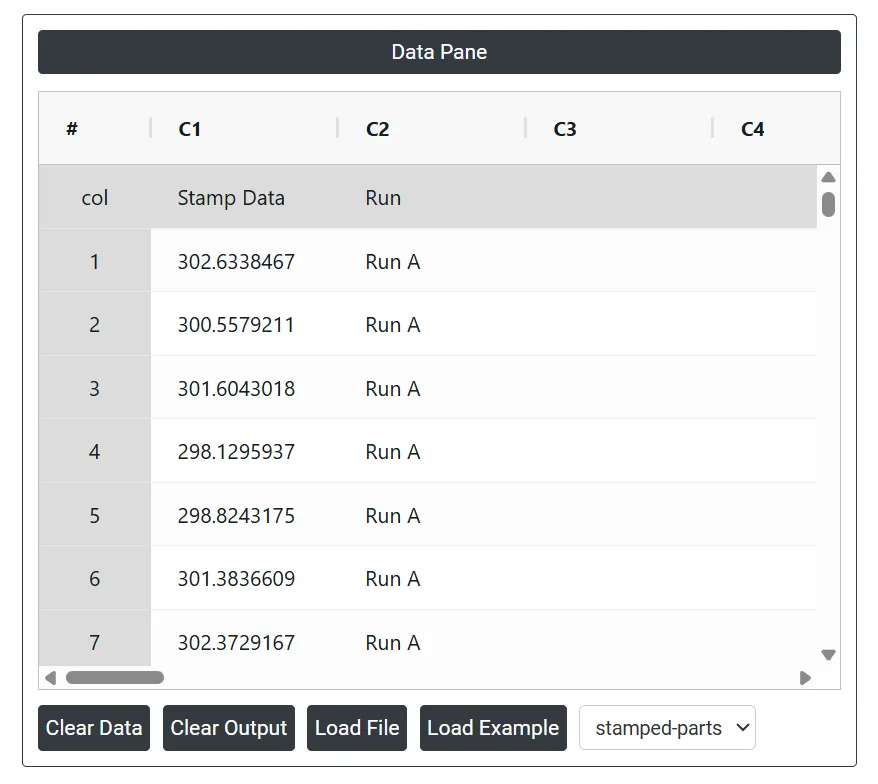
- Ahora se analizan los datos en Zometric Statistical Software en https://statsai.zometric.com/.
- Para encontrar la gráfica Z-MR, elija Statistical module> Control Chart > Z-MR Chart.
- Dentro de la herramienta, se introducen los datos junto con otros parámetros de la siguiente manera:
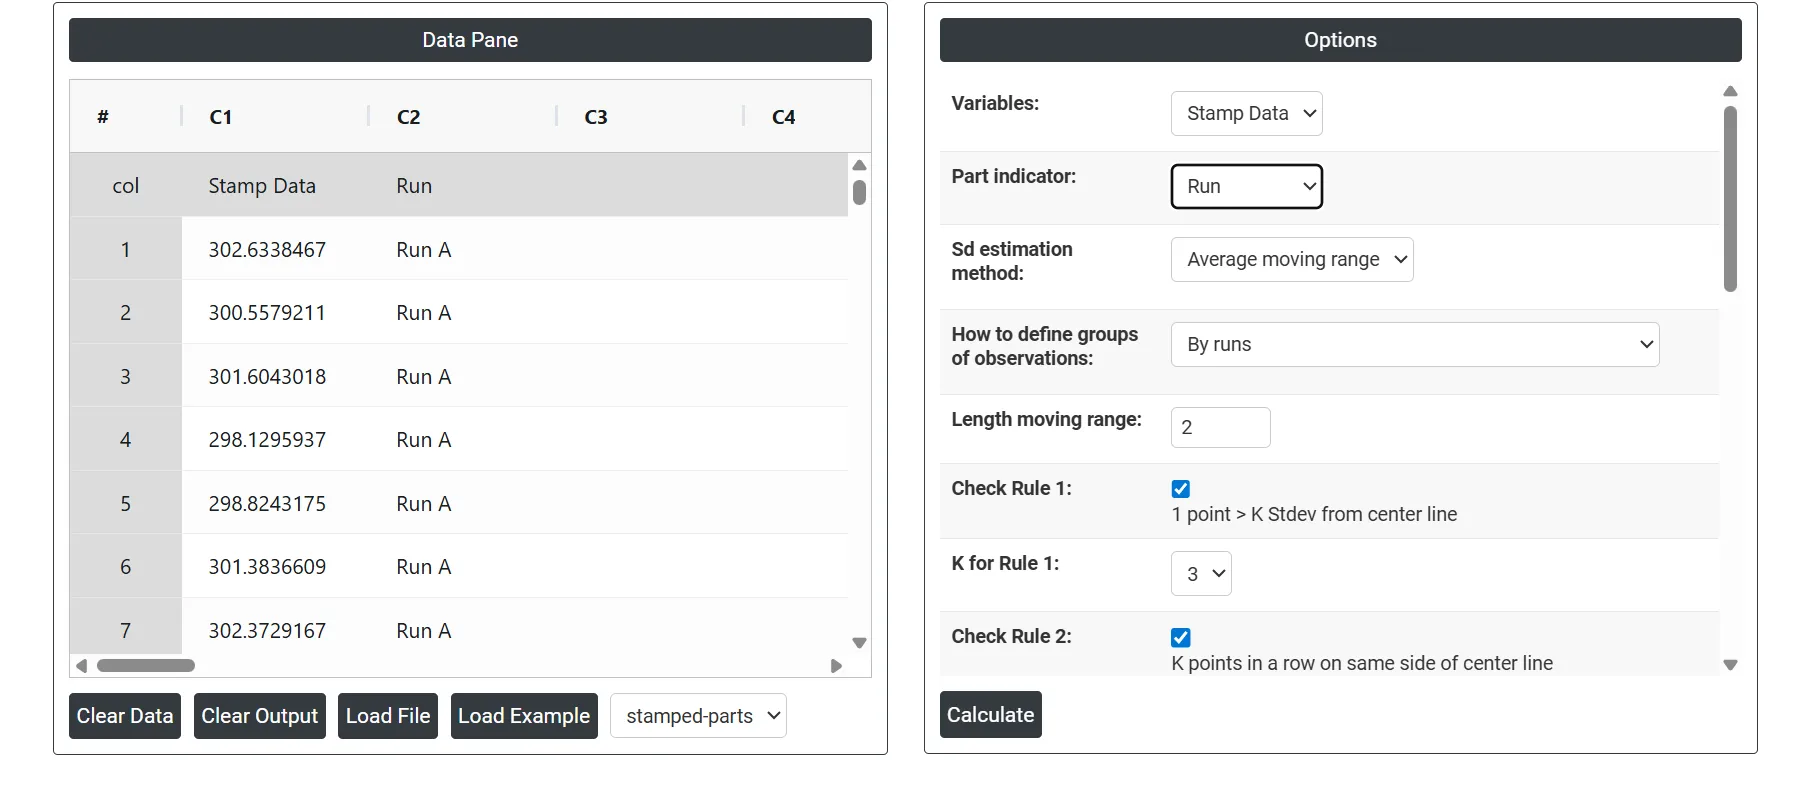
5. Tras usar la herramienta indicada, se obtiene la siguiente salida:
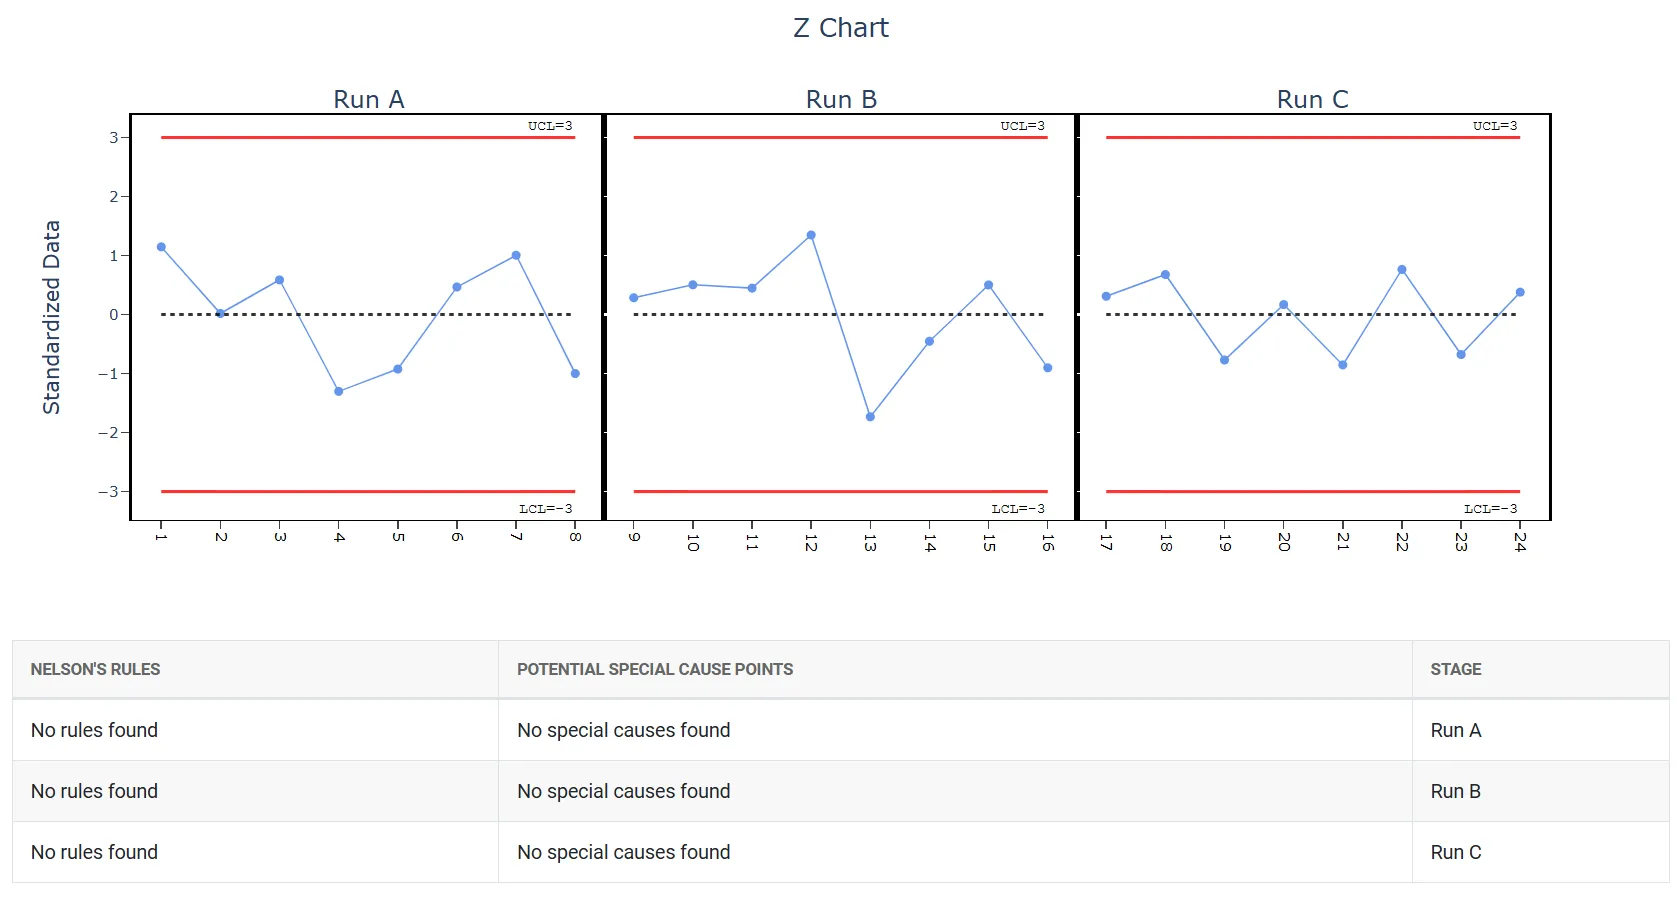
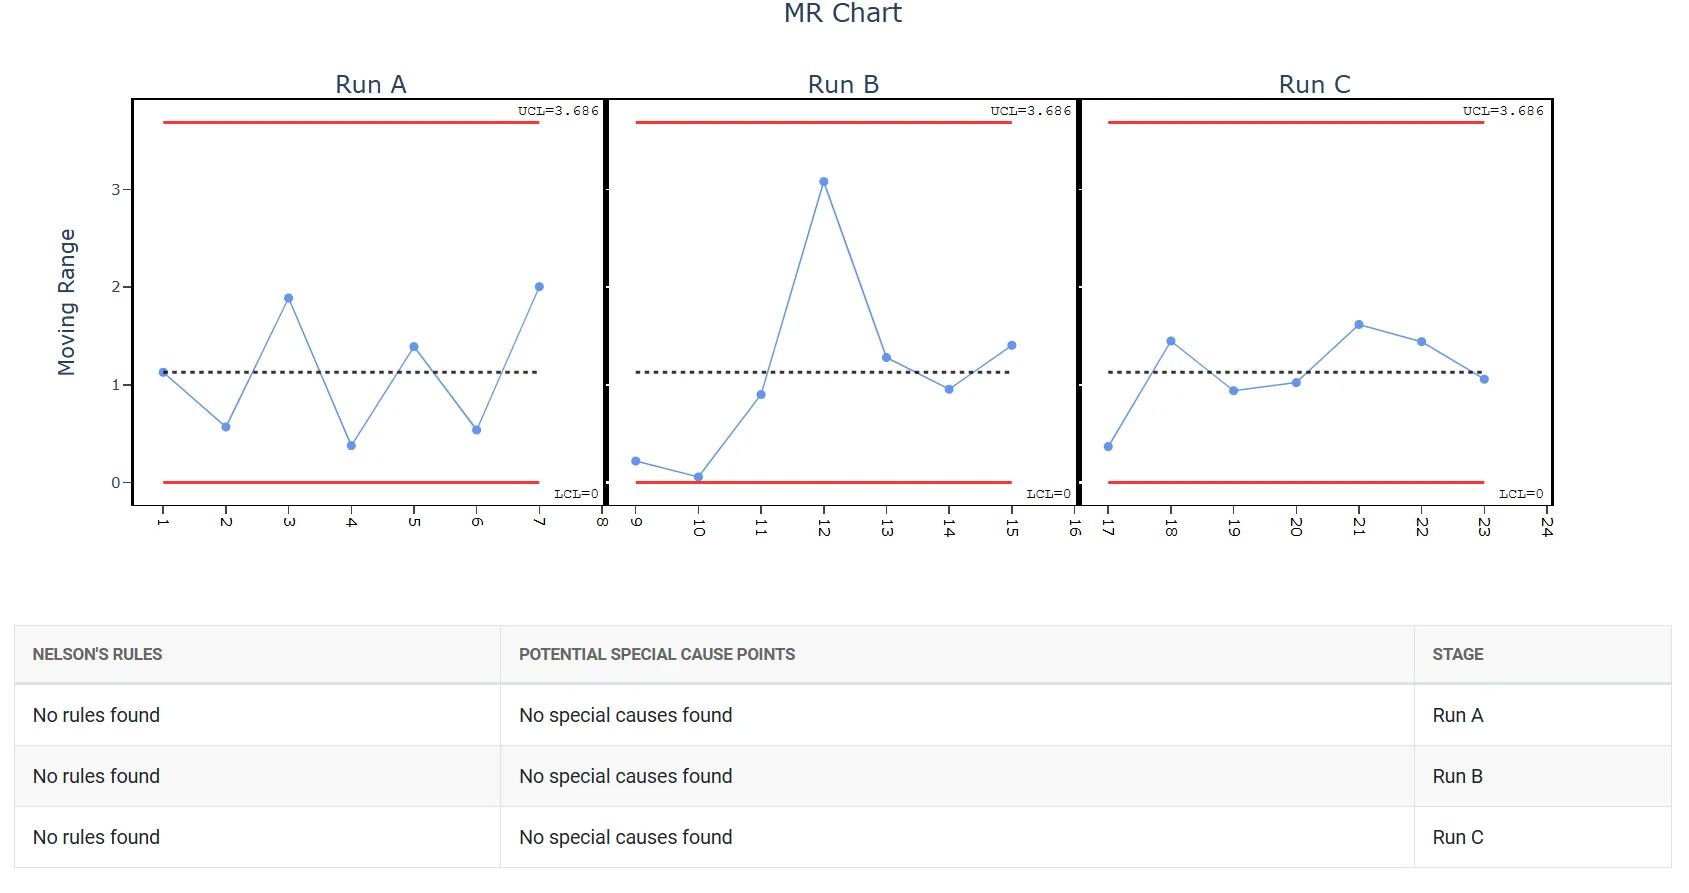
Cómo generar una gráfica Z-MR
La guía es la siguiente:
- Inicie sesión en Zometric Statistical Software en https://statsai.zometric.com/
- En la página de inicio, elija Statistical Tool> Control Chart > Z-MR Chart.
- Haga clic en Z-MR Chart para llegar al tablero.
- A continuación, introduzca los datos manualmente, o copie todos los datos (Ctrl+C) de una hoja de Excel y péguelos (Ctrl+V), o bien use la opción Load Example, con la que se cargarán los datos de ejemplo.
- A continuación, debe asignar las columnas a los parámetros.
- Por último, haga clic en calculate en la parte inferior de la página para obtener los resultados deseados.
En el tablero de Z-MR Chart, la ventana está dividida en dos partes.
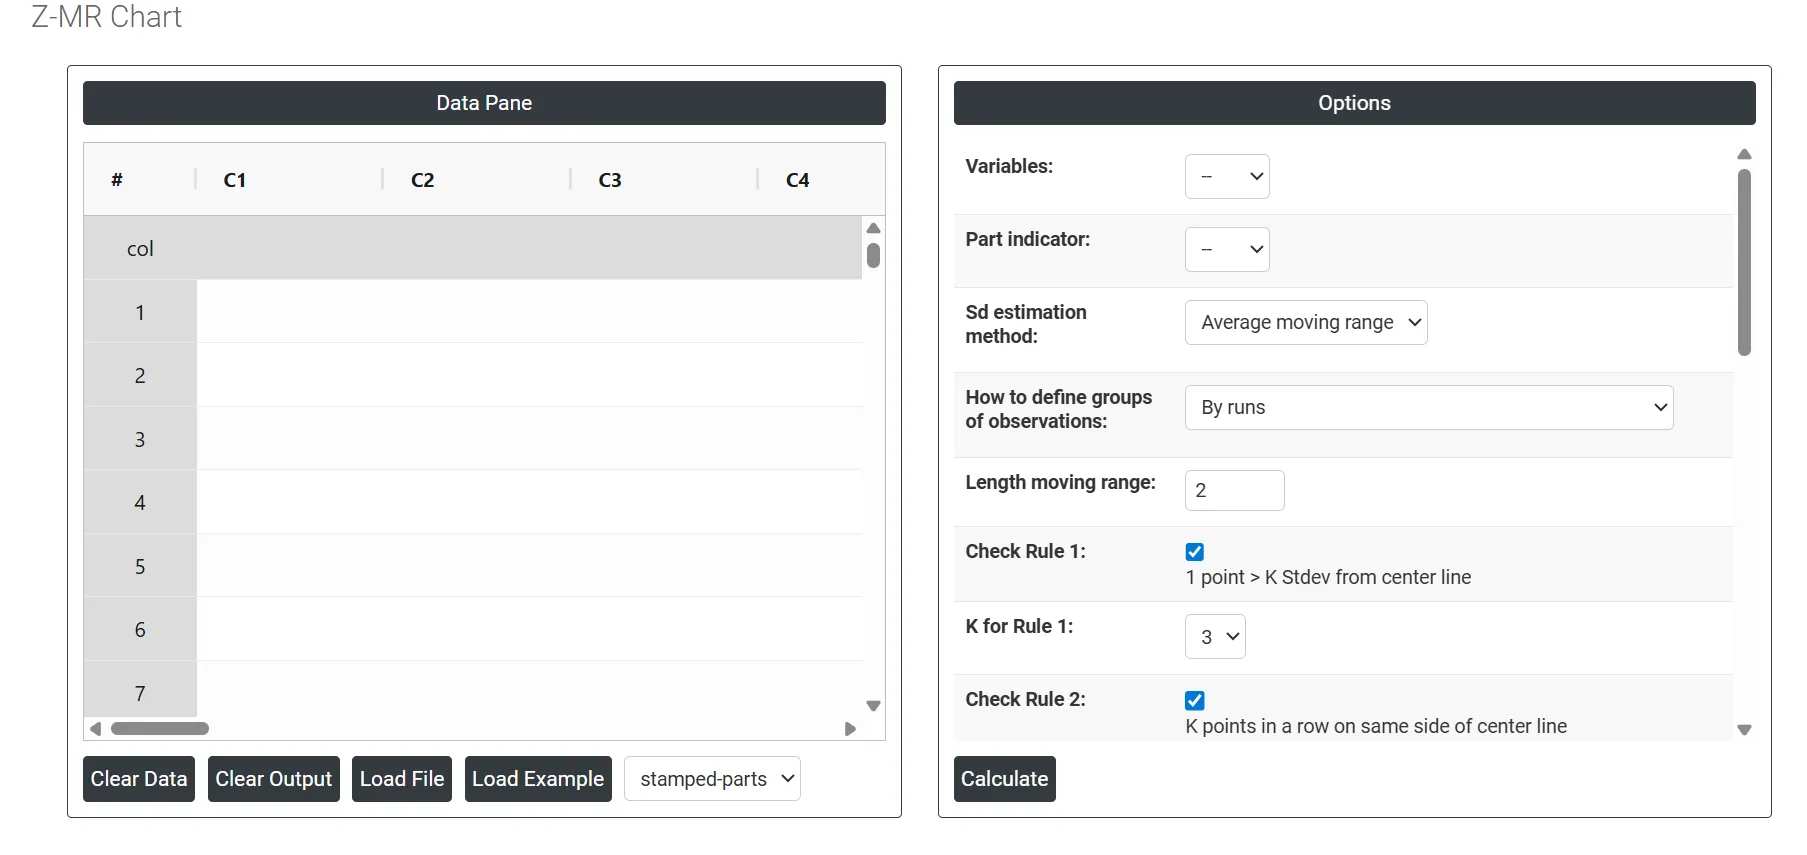
En la parte izquierda se encuentra el panel de datos (Data Pane). En el Data Pane, cada fila forma un subgrupo. Los datos pueden introducirse manualmente, o bien copiarse por completo (Ctrl+C) desde una hoja de Excel y pegarse (Ctrl+V) aquí.
Load example: Se cargarán los datos de ejemplo.
Load File: Se usa para cargar directamente los datos de Excel.
En la parte derecha hay numerosas opciones, como las siguientes:
- Variables: Seleccione la o las columnas que contienen los datos de medición reales. Son los valores que se monitorean en la gráfica, como dimensiones, pesos o cualquier característica de calidad continua registrada en distintas piezas o series.
- Part Indicator: Seleccione la columna que identifica a qué número de pieza o tipo de producto pertenece cada medición. Es esencial para la gráfica Z-MR porque usa esta información para asociar cada medición con su valor objetivo y su desviación estándar correctos, de modo que el puntaje Z pueda calcularse con exactitud para cada tipo de pieza.
- SD Estimation method for Between subgroup: Ofrece al usuario dos opciones para el cálculo. Elegir el rango móvil promedio o el método del rango móvil mediano como método de estimación cambia el resultado.
- Average moving range Sd estimation method: Consiste en calcular la diferencia entre valores consecutivos de un conjunto de datos y luego tomar el promedio de esas diferencias.
- Median moving range Sd estimation method: El MMR se calcula tomando la mediana de los rangos móviles entre puntos de datos consecutivos.
- How to Define Groups of Observations: Determina cómo organiza y ordena la gráfica los puntos de datos. Hay dos opciones disponibles:
- By Runs : agrupa las observaciones en el orden en que se recopilaron, tratando cada serie de producción como una secuencia continua. Es lo más adecuado cuando el orden cronológico es la forma más significativa de seguir el comportamiento del proceso.
- By Parts (Combine all observations for same parts) : agrupa todas las mediciones del mismo tipo de pieza, con independencia de cuándo se recopilaron. Es lo más adecuado cuando se desea comparar el desempeño entre tipos de pieza y no a lo largo del tiempo.
- Length Moving Range: Define cuántas medias de subgrupo consecutivas se usan para calcular cada valor del rango móvil. El valor predeterminado es 2, lo que significa que cada rango móvil es la diferencia absoluta entre dos promedios de subgrupo consecutivos. Aumentar este valor suaviza la estimación, pero reduce la sensibilidad a los desplazamientos a corto plazo.
- Check Rule 1: 1 point > K Stdev from center line: La prueba 1 es esencial para identificar subgrupos que se desvían significativamente de los demás, por lo que es una herramienta de reconocimiento universal para detectar situaciones fuera de control. Para aumentar la sensibilidad y detectar desplazamientos más pequeños del proceso, la prueba 2 puede usarse junto con la prueba 1, lo que mejora la eficacia de las gráficas de control.
- Check Rule 2: K points in a row on same side of center line: La prueba 2 detecta cambios en el centrado o en la variación del proceso. Al monitorear desplazamientos pequeños del proceso, la prueba 2 puede usarse junto con la prueba 1 para aumentar la sensibilidad de las gráficas de control.
- Check Rule 3: K points in a row, all increasing or all decreasing: La prueba 3 está diseñada para identificar tendencias dentro de un proceso. Busca específicamente una secuencia prolongada de puntos de datos consecutivos que aumentan o disminuyen de forma constante, lo que señala una posible tendencia subyacente en el comportamiento del proceso.
- Check Rule 4: K points in a row, alternating up and down: La prueba 4 está diseñada para identificar variaciones sistemáticas dentro de un proceso. Idealmente, el patrón de variación de un proceso debería ser aleatorio. Sin embargo, si un punto no supera la prueba 4, puede indicar que la variación no es aleatoria, sino que sigue un patrón predecible.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): La prueba 5 detecta desplazamientos pequeños del proceso.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):La prueba 6 detecta desplazamientos pequeños del proceso.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):La prueba 7 identifica patrones de variación que pueden interpretarse erróneamente como evidencia de buen control. Esta prueba detecta límites de control excesivamente amplios, que a menudo son resultado de datos estratificados. Los datos estratificados se producen cuando hay una fuente sistemática de variación dentro de cada subgrupo, lo que hace que los límites de control parezcan más amplios de lo que deberían ser.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):La prueba 8 detecta un patrón de mezcla. En un patrón de mezcla, los puntos tienden a alejarse de la línea central y a caer cerca de los límites de control.
- X Scale: Controla cómo se rotula y se muestra el eje horizontal de la gráfica. Puede ajustarlo para mostrar números de serie, identificadores de pieza, marcas de tiempo o rótulos personalizados, lo que facilita la lectura de la gráfica y su trazabilidad hasta eventos de producción o tipos de pieza concretos.
Preguntas frecuentes
¿Qué es una gráfica Z-MR?
Una gráfica Z-MR es una gráfica de control para series de producción cortas o para procesos que fabrican piezas distintas en el mismo equipo. En lugar de las mediciones originales, representa cada valor como un puntaje Z, su distancia al valor objetivo en desviaciones estándar, de modo que los datos de varios números de pieza puedan combinarse en una sola gráfica junto con una gráfica de rango móvil.
¿Cuándo se debe usar una gráfica Z-MR?
Úselo cuando las series de producción sean demasiado cortas para recopilar datos suficientes para una gráfica de control estándar, o cuando un mismo proceso o máquina produzca varios tipos de pieza con valores objetivo o especificaciones distintos. No es adecuado cuando la variación del proceso difiere significativamente entre tipos de pieza, porque la estandarización supone una variabilidad similar.
¿Qué se necesita para construir una gráfica Z-MR?
Cada tipo de pieza necesita un valor objetivo y una desviación estándar conocidos o estimados, a partir de datos históricos o conocimiento de ingeniería, para que el puntaje Z sea válido. Se selecciona la columna de mediciones y una columna indicadora de pieza que asocia cada medición con su pieza. Revise primero la gráfica MR para confirmar que la variación a corto plazo es estable.
¿Cuándo conviene usar una gráfica I-MR en lugar de una gráfica Z-MR?
Si el proceso no implica series cortas y se dispone de datos suficientes de un solo producto, o si todos los productos comparten el mismo valor objetivo y la misma especificación, una gráfica I-MR es más simple. Si se dispone de datos en subgrupos suficientes de un solo producto, use en su lugar una gráfica XBarra-R o XBarra-S.