
C-kaart
Een c-kaart, ook wel regelkaart voor defecten, telkaart of frequentiekaart genoemd, wordt gebruikt om het aantal defecten in eenheden van constante grootte te bewaken. Dit kaarttype volgt het totale aantal defecten per eenheid, ongeacht of er één type defect is of meerdere typen.
Laatst beoordeeld
Belangrijkste conclusie
Een c-kaart, ook wel regelkaart voor defecten, telkaart of frequentiekaart genoemd, wordt gebruikt om het aantal defecten in eenheden van constante grootte te bewaken.
Op deze pagina
Wat is een c-kaart?
Een c-kaart, ook wel regelkaart voor defecten, telkaart of frequentiekaart genoemd, wordt gebruikt om het aantal defecten in eenheden van constante grootte te bewaken. Dit kaarttype volgt het totale aantal defecten per eenheid, ongeacht of er één type defect is of meerdere typen. De c-kaart gaat ervan uit dat de gegevens een Poisson-verdeling volgen. Eenheden kunnen afzonderlijke items of bepaalde delen zijn, zoals krassen op verguld metaal of onvoldoende soldeer op een printplaat.
De c-kaart kijkt naar het aantal defecten in elke defecte eenheid of gegeven steekproef. In tegenstelling tot de p-kaart, die de proportie defecte items in een proces analyseert, richt de c-kaart zich op het aantal defecten binnen een eenheid.
De c-kaart wordt breed toegepast in uiteenlopende sectoren, waaronder productie, elektronica en textiel, om problemen op te sporen en te verhelpen voordat ze de productkwaliteit beïnvloeden. Het is een attribuutregelkaart die een duidelijke visuele weergave geeft van het aantal non-conformiteiten of defecten in de tijd of over productieruns heen.
Om een c-kaart te maken, wordt het aantal defecten in elke steekproef of subgroep in de tijd uitgezet. De kaart bevat twee regelgrenzen: een bovenste regelgrens (UCL) en een onderste regelgrens (LCL), die worden berekend op basis van het historische gemiddelde aantal defecten. Deze grenzen bepalen het aanvaardbare bereik van de procesprestatie. Datapunten buiten deze regelgrenzen geven aan dat het proces buiten controle is en corrigerende maatregelen vereist.
Wanneer gebruikt u een c-kaart?
De c-kaart is vooral nuttig in situaties waarin de subgroepgrootte relatief klein is en waarin een laag aantal defecten of non-conformiteiten wordt verwacht. Ze is ook geschikt wanneer defecten of non-conformiteiten zeldzame gebeurtenissen zijn. Ze wordt gebruikt voor initiatieven voor continue verbetering en helpt organisaties trends, variaties en grondoorzaken van defecten te herkennen. Door strikte kwaliteitsbeheersing met c-kaarten kunnen bedrijven de processtabiliteit, productbetrouwbaarheid en klanttevredenheid verbeteren.
De c-kaart is dus geschikt om het aantal defecten of non-conformiteiten te bewaken in productieprocessen, klachten van klanten, heropnames in ziekenhuizen enzovoort.
Richtlijnen voor correct gebruik van de c-kaart
- Tel het aantal defecten op elk item of elke eenheid.
- Gebruik de juiste kaarten, afhankelijk van of de gegevens defect of niet-defect zijn.
- Overweeg een U-kaart te gebruiken als uw gegevens overdispersie of onderdispersie vertonen.
- Verzamel gegevens in tijdsvolgorde en met gelijke tijdsintervallen.
- Verzamel gegevens in subgroepen die representatief zijn voor de uitvoer van het proces.
- De subgroepgroottes moeten gelijk of vrijwel gelijk zijn. Gebruik een U-kaart als de subgroepgroottes niet gelijk zijn.
- De subgroepen moeten groot genoeg zijn om nauwkeurige regelgrenzen te verkrijgen.
- Verzamel genoeg subgroepen om nauwkeurige regelgrenzen te verkrijgen.
Alternatieven: wanneer u geen c-kaart gebruikt
- Gebruik een U-kaart wanneer de subgroepgroottes niet gelijk zijn.
- Gebruik voor gegevens die alleen aangeven of elk item defect of niet-defect is, een P-kaart om de proportie defecte items uit te zetten, of een NP-kaart om het aantal defecte items uit te zetten.
- Een c-kaart kan door overdispersie meer punten buiten de regelgrenzen tonen, of door onderdispersie te weinig punten buiten de regelgrenzen. U kunt de U-kaart -diagnostiek gebruiken om op overdispersie en onderdispersie te toetsen.
Voorbeeld van een c-kaart
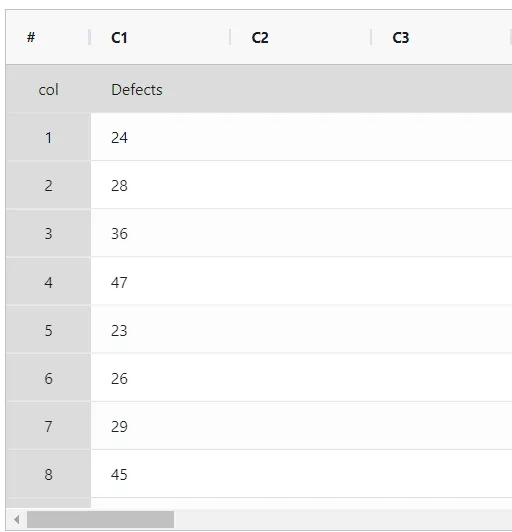
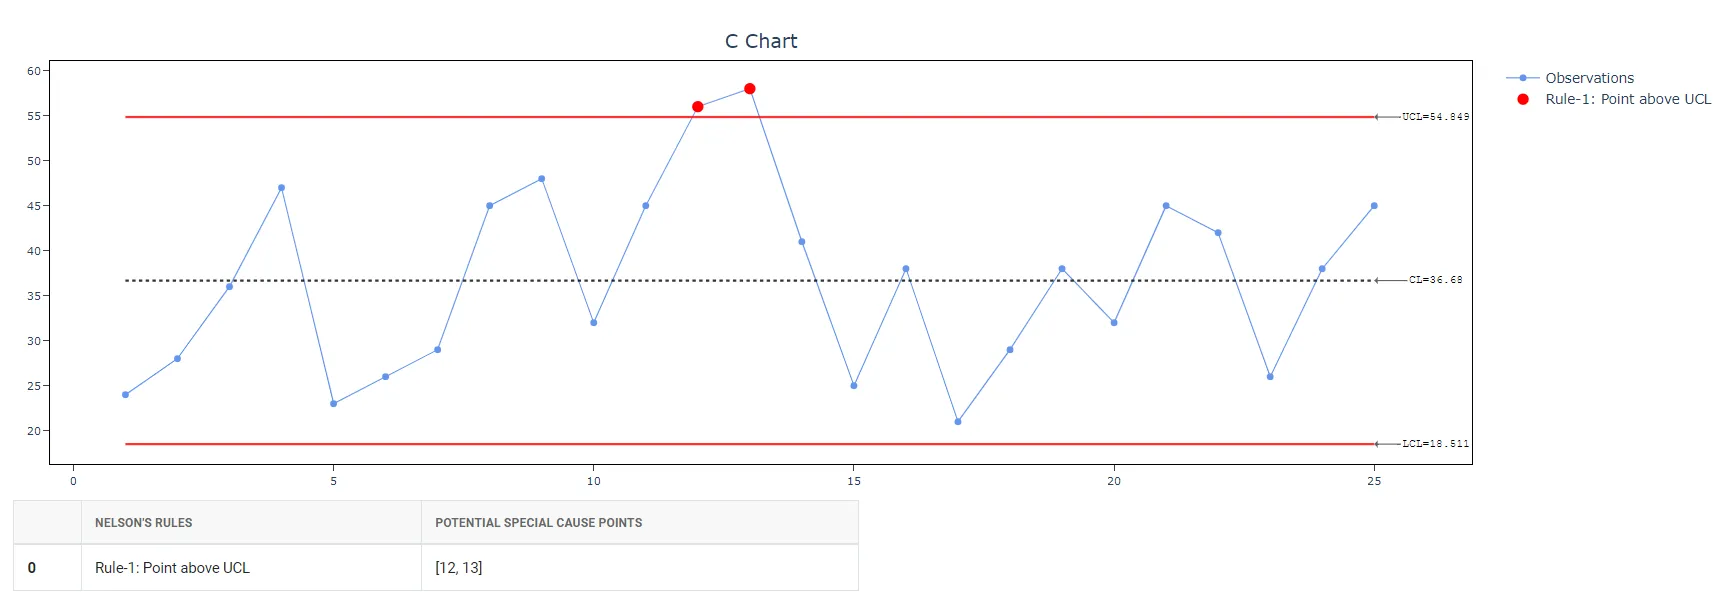
Een kwaliteitsingenieur beoordeelt de stabiliteit van het printproces voor behang. Elk uur neemt de ingenieur een behangmonster van 100 voet en telt het aantal printdefecten, waaronder ontbrekende inkt, inktvlekken en patroonvervormingen. De analyse is in de volgende stappen uitgevoerd:
- De benodigde gegevens verzameld.
2. Analyseer de gegevens nu in Zometric Statistical Software op https://statsai.zometric.com/.
3. Om de c-kaart te vinden, kiest u Statistical module> Control Charts > C Chart.
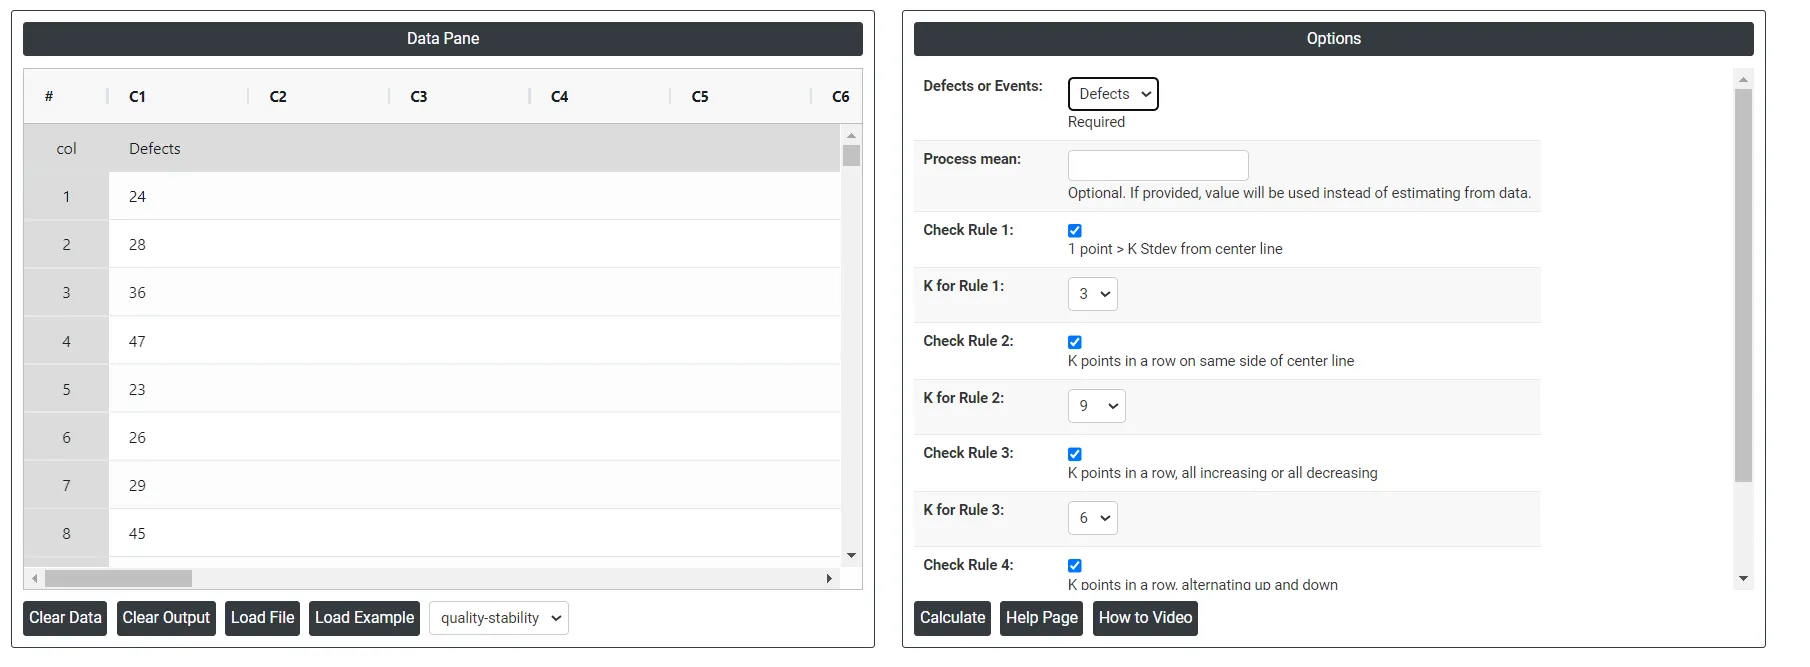
4. Voer in de tool de gegevens en de overige invoer als volgt in:
5. Na gebruik van de bovengenoemde tool wordt de uitvoer als volgt weergegeven:
Zo maakt u een c-kaart
De handleiding is als volgt:
- Meld u aan bij Zometric Statistical Software op https://statsai.zometric.com/
- Kies op de startpagina Statistical Tool> Control Charts >C Chart.
- Klik op C Chart en u komt op het dashboard.
- Werk vervolgens de gegevens handmatig bij, of kopieer (Ctrl+C) de gegevens volledig uit een Excel-blad en plak (Ctrl+V) ze hier.
- Selecteer vervolgens de gewenste Check Rules.
- Klik ten slotte onderaan de pagina op Calculate en u krijgt de gewenste resultaten.
Op het dashboard van de c-kaart is het venster in twee delen verdeeld.
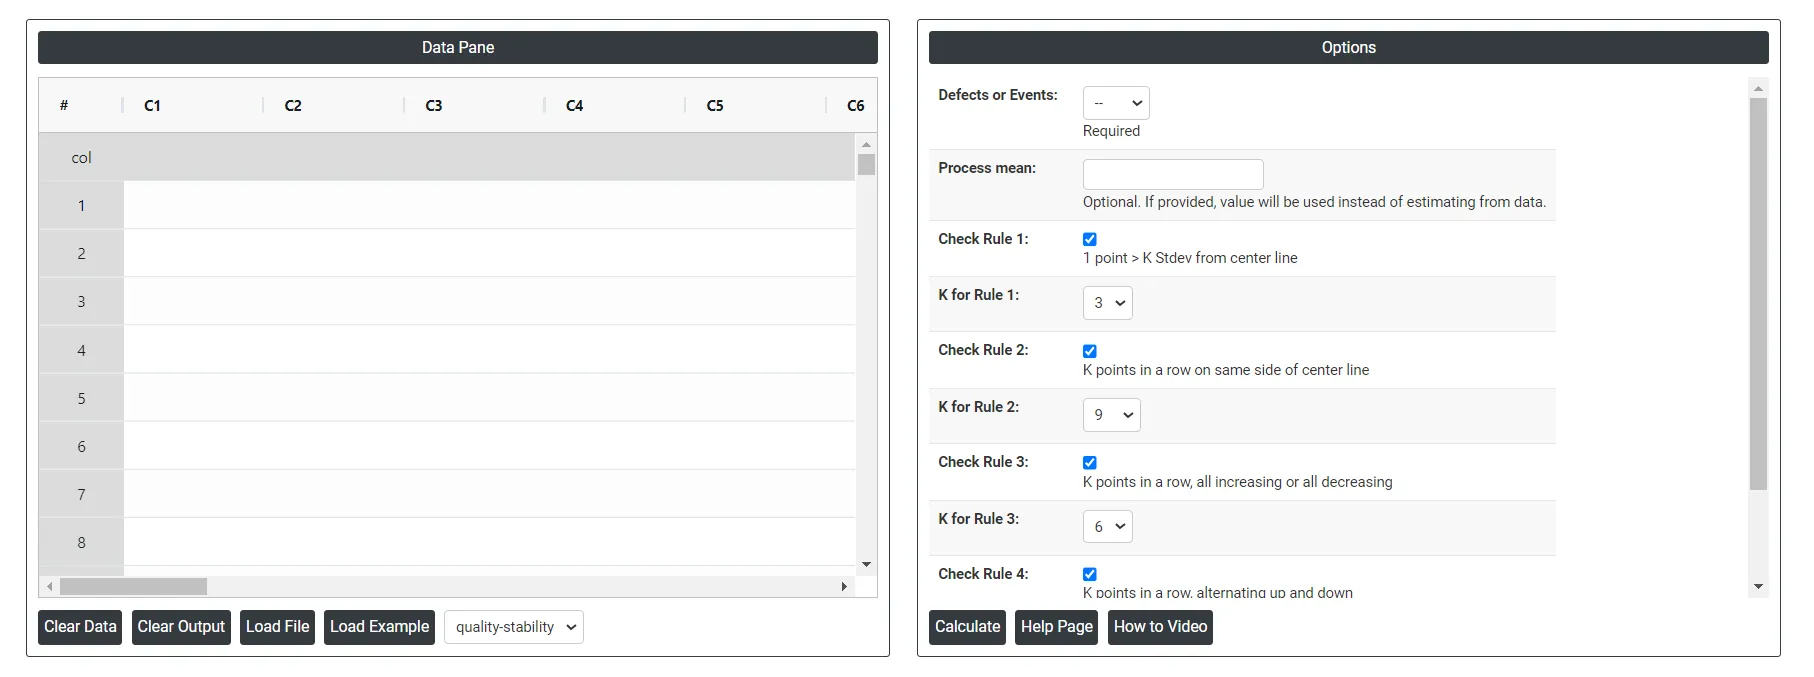
Links bevindt zich het Data Pane. Gegevens kunnen handmatig worden ingevoerd, of u kunt de gegevens volledig kopiëren (Ctrl+C) uit een Excel-blad en hier plakken (Ctrl+V).
Load example: Er worden voorbeeldgegevens geladen.
Load File: Hiermee laadt u Excel-gegevens rechtstreeks.
Rechts staan de volgende opties:
- Process proportion: Als de procesproportie wordt opgegeven, wordt deze waarde als middenlijn gebruikt. Zo niet, dan berekent Zometric Statistical Software de middenlijn uit de opgegeven gegevens.
- Use unbiasing constants for pooled sd: Deze optie is alleen van toepassing wanneer Stdev wordt geschat met de methode Pooled Stdev.
- Check Rule 1: 1 point > K Stdev from center line: Toets 1 is essentieel om subgroepen te herkennen die sterk van de andere afwijken, waardoor het een algemeen erkend hulpmiddel is om situaties buiten controle op te sporen. Om de gevoeligheid te vergroten en kleinere verschuivingen in het proces te herkennen, kan Toets 2 samen met Toets 1 worden gebruikt, waardoor de regelkaarten effectiever worden.
- Check Rule 2: K points in a row on same side of center line: Toets 2 detecteert veranderingen in de centrering of variatie van het proces. Bij het bewaken van kleine verschuivingen in het proces kan Toets 2 samen met Toets 1 worden gebruikt om de gevoeligheid van regelkaarten te vergroten.
- Check Rule 3: K points in a row, all increasing or all decreasing: Toets 3 is bedoeld om trends in een proces te herkennen. Deze toets zoekt specifiek naar een lange reeks opeenvolgende datapunten die consequent stijgen of dalen in waarde, wat wijst op een mogelijke onderliggende trend in het procesgedrag.
- Check Rule 4: K points in a row, alternating up and down:Toets 4 is bedoeld om systematische variaties in een proces te herkennen. Idealiter is het patroon van variatie in een proces willekeurig. Als een punt echter Toets 4 niet doorstaat, kan dat erop wijzen dat de variatie niet willekeurig is maar een voorspelbaar patroon volgt.
- Download as Excel: Hiermee wordt het resultaat in Excel-formaat weergegeven, dat u eenvoudig kunt bewerken en met de optie Load File opnieuw kunt laden voor berekeningen.
Veelgestelde vragen
Wat is een c-kaart?
Een c-kaart, ook wel regelkaart voor defecten of telkaart genoemd, bewaakt in de tijd het aantal defecten in eenheden van constante grootte. Hij volgt het totale aantal defecten per eenheid, van één type of van meerdere, en gaat ervan uit dat de gegevens een Poisson-verdeling volgen. Punten buiten de bovenste of onderste regelgrens geven aan dat het proces buiten controle is.
Wat is het verschil tussen een c-kaart en een p-kaart?
Een c-kaart telt defecten binnen elke eenheid, dus één eenheid kan meerdere defecten hebben. Een p-kaart analyseert de proportie defecte items, waarbij elk item gewoon defect of niet defect is. Gebruik voor defect/niet-defect-gegevens een P-kaart voor de proportie of een NP-kaart voor het aantal defecte items.
Wanneer gebruikt u een U-kaart in plaats van een c-kaart?
Gebruik een U-kaart wanneer de subgroepgroottes niet gelijk zijn, aangezien een c-kaart gelijke of vrijwel gelijke subgroepgroottes vereist. Een c-kaart kan bij overdispersie te veel punten buiten de grenzen tonen of bij onderdispersie te weinig; met de U Chart Diagnostic kunt u op over- en onderdispersie toetsen.
Hoe maakt u een c-kaart in Zometric Statistical Software?
Kies Statistical Tool > Control Charts > C Chart en voer de defectaantallen in tijdsvolgorde in of plak ze. Voer optioneel een bekende proceswaarde in voor de middenlijn, anders wordt die uit de gegevens berekend, selecteer de toe te passen check rules en klik op Calculate om de kaart met de regelgrenzen te krijgen.