
P-kaart
Een P-kaart is een regelkaart voor het bewaken van de proportie defecte eenheden in een proces waarin elke eenheid als goed of fout wordt ingedeeld. De kaart volgt de proportie afgekeurde eenheden in steekproeven die met regelmatige tussenpozen worden genomen (zoals per uur, dienst, dag, week of maand), om instabiliteit van het proces in de tijd te detecteren en te corrigeren.
Laatst beoordeeld
Belangrijkste conclusie
Een P-kaart is een regelkaart voor het bewaken van de proportie defecte eenheden in een proces waarin elke eenheid als goed of fout wordt ingedeeld.
Op deze pagina
Wat is een P-kaart?
Een P-kaart is een regelkaart voor het bewaken van de proportie defecte eenheden in een proces waarin elke eenheid als goed of fout wordt ingedeeld. De kaart volgt de proportie afgekeurde eenheden in steekproeven die met regelmatige tussenpozen worden genomen (zoals per uur, dienst, dag, week of maand), om instabiliteit van het proces in de tijd te detecteren en te corrigeren.
Om een P-kaart te maken, wordt een eerste reeks steekproeven gebruikt om de proportie afgekeurde eenheden van het proces te schatten. Deze geschatte proportie helpt de regelgrenzen vast te stellen. Het is belangrijk dat het proces in deze beginfase stabiel is; als punten buiten controle liggen, moeten de oorzaken worden gevonden en moeten de betreffende steekproeven van de schatting worden uitgesloten.
Zodra de regelgrenzen zijn vastgesteld, kan de P-kaart worden gebruikt voor doorlopende procesbewaking. Als een datapunt buiten deze grenzen valt, betekent dit dat de proportie afgekeurde eenheden buiten controle is, wat wijst op een mogelijk probleem dat moet worden onderzocht en aangepakt. P-kaarten zijn dus cruciaal voor het behoud van processtabiliteit en kwaliteitsbeheersing, doordat ze afwijkingen opsporen en tijdige corrigerende maatregelen mogelijk maken.
Wanneer gebruikt u een P-kaart?
P-kaarten worden veel gebruikt in de productie en kwaliteitsbeheersing om een consistente productie te waarborgen en variatiepatronen te detecteren die de kwaliteit kunnen beïnvloeden. Ze kunnen ook worden gebruikt in de gezondheidszorg en andere sectoren waar procesconsistentie cruciaal is om hoge prestaties en veiligheid te waarborgen.
- Proporties bewaken: Wanneer u de proportie defecte eenheden of afgekeurde eenheden wilt volgen in een proces waarin elke eenheid slechts als goed of fout kan worden ingedeeld.
- Attribuutgegevens: Wanneer de verzamelde gegevens attribuutgegevens zijn, dat wil zeggen dat ze de aan- of afwezigheid van een kenmerk registreren (bijv. defect of niet defect).
- Wisselende steekproefomvang: Wanneer de omvang van de steekproeven uit het proces varieert. P-kaarten kunnen met verschillende steekproefomvangen overweg, in tegenstelling tot sommige andere regelkaarten.
- Kwaliteitsbeheersing: Wanneer u de kwaliteit van een productieproces wilt bewaken en handhaven door verschuivingen of trends in de proportie defecte eenheden te detecteren.
- Procesinstabiliteit herkennen: Wanneer u instabiliteit in een proces wilt herkennen en aanpakken, zodat het in de tijd onder controle blijft.
- Naleving en normen: Wanneer u zich houdt aan sectornormen of wettelijke eisen die continue bewaking en beheersing van defectpercentages in een proces voorschrijven.
Richtlijnen voor correct gebruik van een P-kaart
- Deel eenheden in een van twee categorieën in: goed of fout
- Gebruik geschikte kaarten, afhankelijk van of u alleen kunt bepalen of een eenheid defect of niet defect is, of het aantal defecten per eenheid kunt tellen
- Houd rekening met overdispersie of onderdispersie in uw gegevens, omdat die de nauwkeurigheid van traditionele attribuutkaarten kunnen beïnvloeden
- Zorg dat de gegevens in tijdsvolgorde staan, met de oudste gegevens bovenaan het werkblad
- Verzamel gegevens met gelijke tijdsintervallen
- Verzamel gegevens in subgroepen die op elkaar lijken en aan dezelfde procesomstandigheden zijn blootgesteld
- Zorg dat de subgroepen groot genoeg zijn door de formule te gebruiken om de vereiste subgroepgrootte te bepalen op basis van de gemiddelde proportie defecte eenheden
- Neem voldoende subgroepen op om nauwkeurige regelgrenzen te krijgen
- Schat de regelgrenzen opnieuw als u onvoldoende subgroepen hebt om de nauwkeurigheid te waarborgen
Alternatieven: wanneer u geen P-kaart gebruikt
- Als u het aantal defecten op elke eenheid telt, kunt u de U-kaart of C-kaart gebruiken om het aantal defecten per eenheid uit te zetten.
- Als uw gegevens overdispersie of onderdispersie vertonen, is het gebruik van de traditionele P-kaart mogelijk niet nauwkeurig. Overdispersie kan leiden tot een groter aantal punten buiten de regelgrenzen, terwijl onderdispersie kan resulteren in te weinig punten buiten de regelgrenzen.
Voorbeeld van een P-kaart
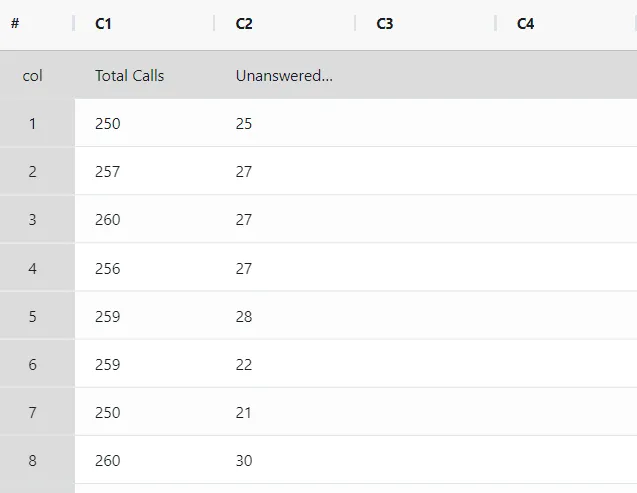
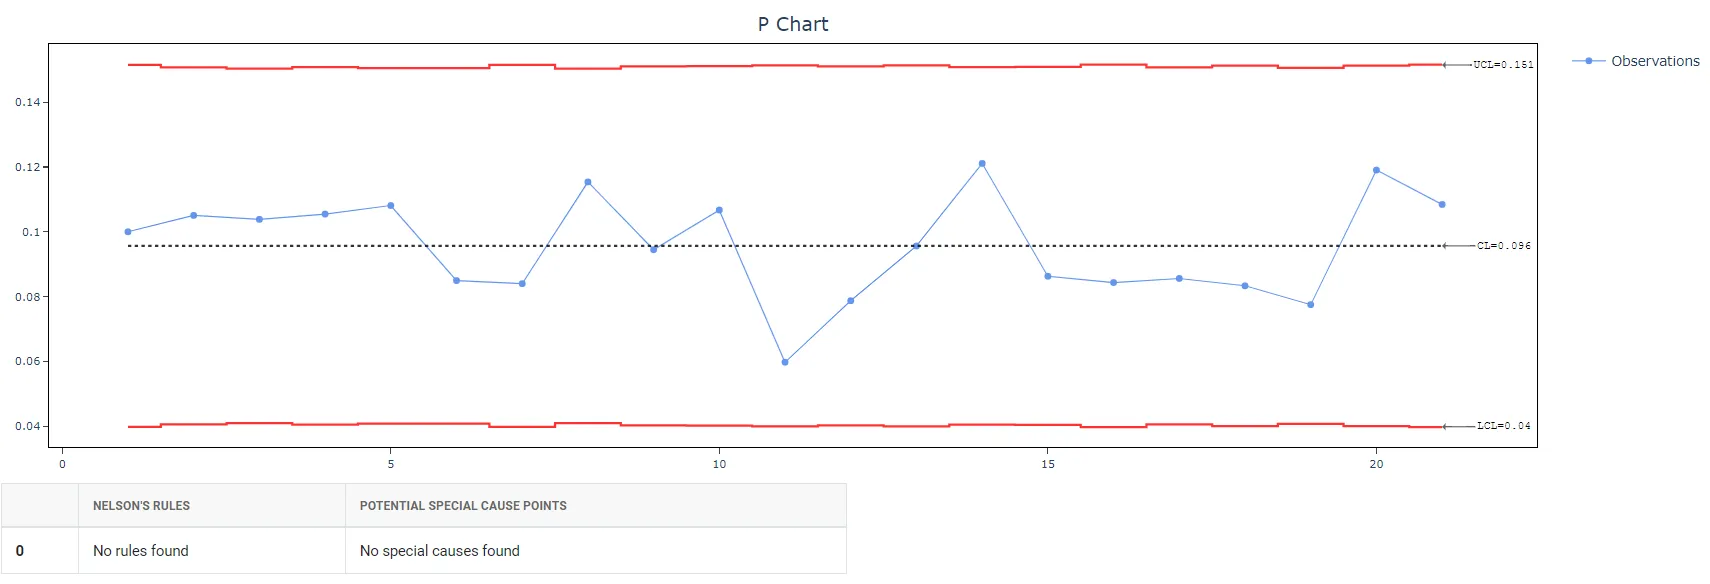
De leidinggevende van een callcenter wil de effectiviteit van het beantwoorden van klantgesprekken beoordelen. Gedurende 21 dagen houdt de leidinggevende het totale aantal inkomende gesprekken en het aantal onbeantwoorde gesprekken bij. De leidinggevende maakt een P-kaart om de proportie onbeantwoorde gesprekken te bewaken. De volgende gegevens zijn verzameld:
- De benodigde gegevens verzameld.
2. Analyseer de gegevens nu in Zometric Statistical Software op https://statsai.zometric.com/.
3. Kies voor de P-kaart Statistical module> Control Chart> P Chart.
4. Voer in de tool de gegevens samen met de andere invoer als volgt in:
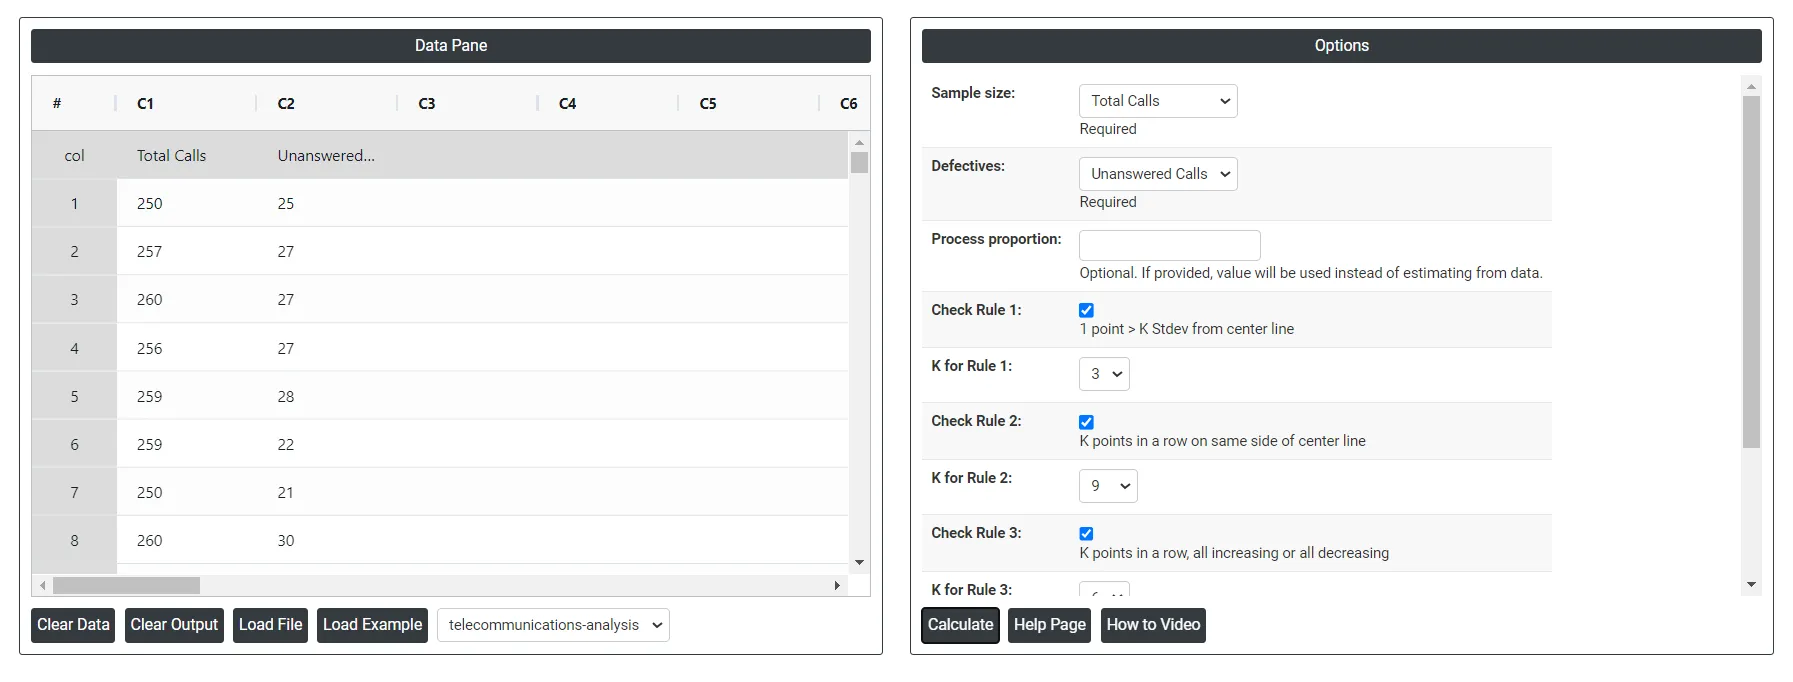
5. Na gebruik van bovenstaande tool wordt de uitvoer als volgt weergegeven:
Zo maakt u een P-kaart
De handleiding is als volgt:
- Log in bij Zometric Statistical Software op https://statsai.zometric.com/
- Kies op de startpagina Statistical Tool> Control Chart>P Chart.
- Klik op P Chart en ga naar het dashboard.
- Werk vervolgens de gegevens handmatig bij, of kopieer (Ctrl+C) de gegevens volledig uit een Excel-blad en plak (Ctrl+V) ze hier.
- Selecteer vervolgens de gewenste Check Rules.
- Klik ten slotte onderaan de pagina op Calculate en u krijgt de gewenste resultaten.
Op het dashboard van de P-kaart is het venster in twee delen verdeeld.
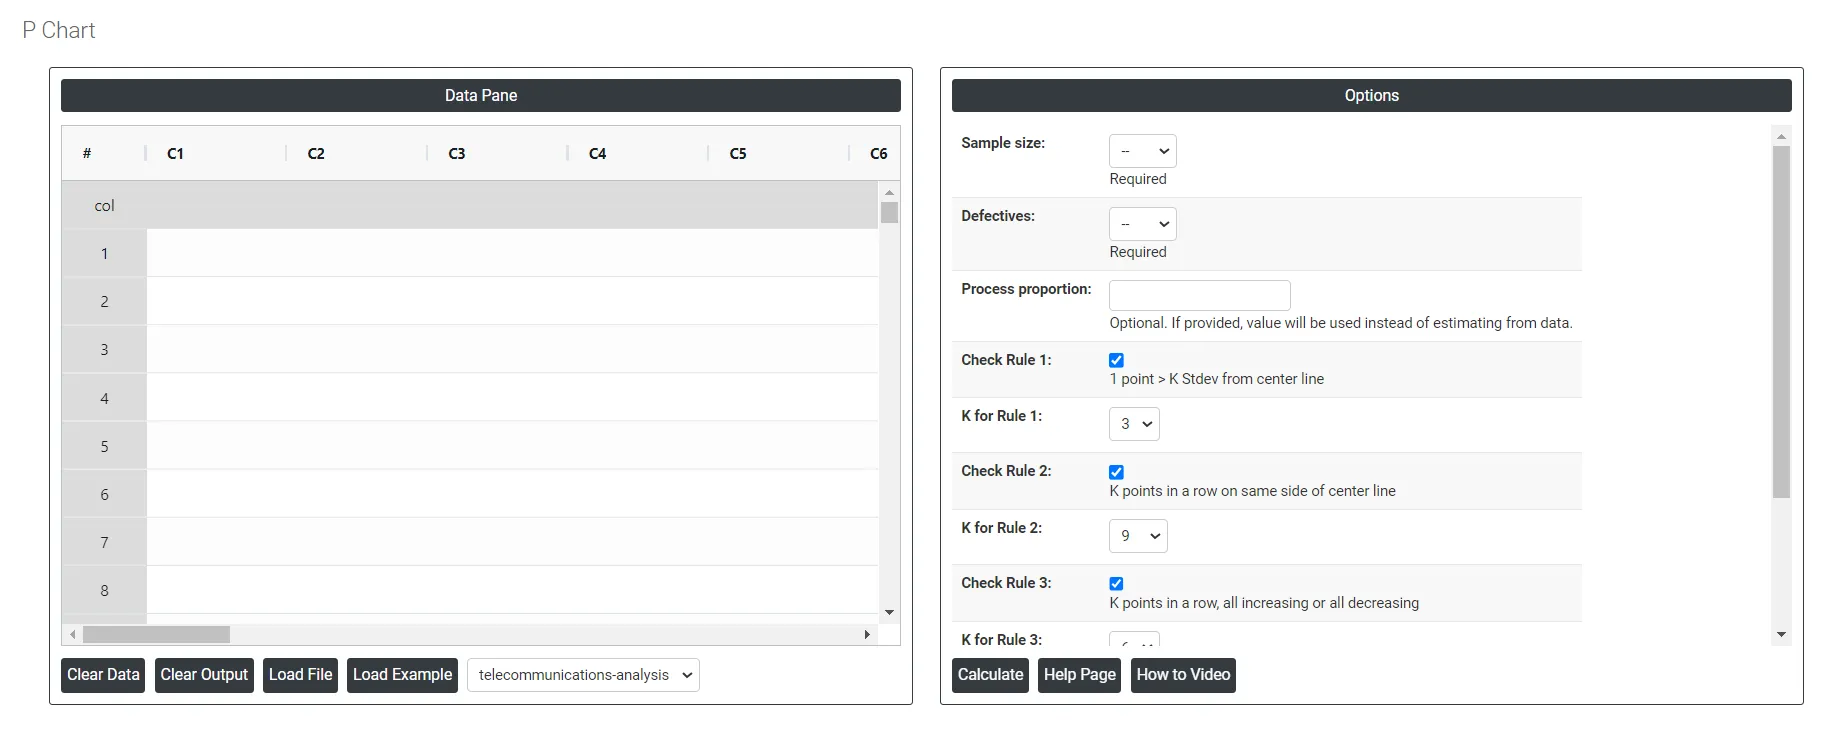
Links bevindt zich de Data Pane. De gegevens kunnen handmatig worden ingevoerd, of u kunt ze volledig uit een Excel-blad kopiëren (Ctrl+C) en hier plakken (Ctrl+V).
Load example: Voorbeeldgegevens worden geladen.
Load File: Hiermee laadt u de Excel-gegevens rechtstreeks.
Rechts staan veel opties, als volgt:
- Process proportion: Als de procesproportie is opgegeven, wordt deze waarde als middenlijn gebruikt. Zo niet, dan berekent Zometric Statistical Software de middenlijn uit de aangeleverde gegevens.
- Check Rule 1: 1 point > K Stdev from center line: Toets 1 is essentieel om subgroepen te herkennen die sterk van de andere afwijken, en is daarmee een universeel erkend hulpmiddel om situaties van buiten controle te detecteren. Om de gevoeligheid te vergroten en kleinere verschuivingen in het proces te detecteren, kan toets 2 samen met toets 1 worden gebruikt, wat de effectiviteit van regelkaarten vergroot.
- Check Rule 2: K points in a row on same side of center line: Toets 2 detecteert veranderingen in de centrering of de variatie van het proces. Bij het bewaken van kleine verschuivingen in het proces kan toets 2 samen met toets 1 worden gebruikt om de gevoeligheid van regelkaarten te vergroten.
- Check Rule 3: K points in a row, all increasing or all decreasing: Toets 3 is bedoeld om trends in een proces te herkennen. Deze toets zoekt specifiek naar een lange reeks opeenvolgende datapunten die consequent stijgen of dalen, wat wijst op een mogelijke onderliggende trend in het procesgedrag.
- Check Rule 4: K points in a row, alternating up and down:Toets 4 is bedoeld om systematische variatie in een proces te herkennen. Idealiter is het variatiepatroon in een proces willekeurig. Als een punt echter toets 4 niet doorstaat, kan dat erop wijzen dat de variatie niet willekeurig is maar een voorspelbaar patroon volgt.
- Download as Excel: Hiermee wordt het resultaat in Excel-formaat getoond, dat eenvoudig kan worden bewerkt en met de optie Load File opnieuw kan worden geladen voor berekeningen.
Veelgestelde vragen
Wat is een P-kaart?
Een P-kaart is een regelkaart die de proportie defecte eenheden bewaakt in een proces waarin elke eenheid als goed of fout wordt ingedeeld. Hij volgt de proportie afgekeurde eenheden in steekproeven die met regelmatige tussenpozen worden genomen, zoals per uur, dienst of dag, om instabiliteit van het proces in de tijd te detecteren en te corrigeren.
Wanneer gebruikt u een P-kaart?
Gebruik een P-kaart voor attribuutgegevens waarbij elke eenheid defect of niet defect is en u de proportie defecte eenheden in de tijd wilt volgen. P-kaarten kunnen overweg met subgroepen van verschillende omvang. Als u het aantal defecten op elke eenheid kunt tellen, gebruik dan in plaats daarvan een U-kaart of C-kaart.
Hoe worden de regelgrenzen van een P-kaart vastgesteld?
Een eerste reeks steekproeven wordt gebruikt om de procesproportie afgekeurde eenheden te schatten, waarmee de regelgrenzen worden bepaald. Het proces moet in deze fase stabiel zijn; als punten buiten controle liggen, moeten hun oorzaken worden gevonden en die steekproeven van de schatting worden uitgesloten. Een bekende procesproportie kan ook als middenlijn worden ingevoerd.
Wat betekenen overdispersie en onderdispersie voor een P-kaart?
Wanneer gegevens overdispersie of onderdispersie vertonen, is de traditionele P-kaart mogelijk niet nauwkeurig. Overdispersie kan ertoe leiden dat er meer punten buiten de regelgrenzen vallen dan verwacht, terwijl onderdispersie kan resulteren in te weinig punten buiten de regelgrenzen.