
Gage R&R cruzado (Crossed GRR)
Crossed Gage R&R evalúa un sistema de medición en el que cada operador mide cada pieza, repetidamente, con el mismo calibre. Use al menos 10 piezas que abarquen el rango del proceso, al menos 3 operadores representativos y al menos dos mediciones por pieza, en orden aleatorio. Elija el método ANOVA, que también estima la interacción operador por pieza, o el método Xbar and R; los resultados incluyen %Study Variation y %Tolerance.
Última revisión:
Idea clave
Un estudio Gage R&R cruzado evalúa la variación del sistema de medición cuando cada operador mide cada pieza varias veces con el mismo calibre, separando repetibilidad, reproducibilidad y variación entre piezas.
En esta página
¿Qué es el Gage R&R cruzado (Crossed GRR)?
La repetibilidad y reproducibilidad cruzadas de calibres (Crossed Gage R&R, Crossed GR&R) es un método estadístico que se usa para evaluar la variación de las mediciones realizadas por distintos operadores con el mismo instrumento de medición, también llamado calibre (gauge o gage). El término "cruzado" se refiere a que cada operador mide cada una de las mismas piezas, de modo que todas las combinaciones de operador y pieza aparecen en el estudio, en lugar de que cada operador mida un conjunto distinto de piezas (un diseño anidado).
¿Cuándo usar el Gage R&R cruzado?
Los estudios de repetibilidad y reproducibilidad (R&R) cruzados de calibres se usan habitualmente en entornos de manufactura o de control de calidad para evaluar la consistencia y la exactitud de los sistemas de medición. En concreto, los estudios Gage R&R cruzados se usan cuando varios operadores miden las mismas piezas varias veces con el mismo calibre.
Estas son algunas situaciones en las que puede usar un estudio Gage R&R cruzado:
- Sistema de medición nuevo: Si va a introducir un nuevo sistema de medición, un estudio Gage R&R cruzado puede ayudarle a evaluar su desempeño e identificar posibles fuentes de error de medición.
- Cambio en el proceso de medición: Si ha introducido cambios en su proceso de medición, como el uso de un nuevo calibre o instrumento, un estudio Gage R&R cruzado puede ayudarle a determinar si los cambios han mejorado o empeorado el sistema de medición.
- Control de calidad continuo: Si necesita garantizar la exactitud y la consistencia de su sistema de medición a lo largo del tiempo, un estudio Gage R&R cruzado puede ayudarle a monitorear el desempeño e identificar los problemas que puedan surgir.
En general, un estudio Gage R&R cruzado puede ser una herramienta valiosa para identificar las fuentes de variación de su sistema de medición y mejorar la calidad global de sus procesos de manufactura o de control de calidad.
Pautas para el uso correcto del Gage R&R cruzado
- Mida las piezas en orden aleatorio para no influir en los resultados.
- Use al menos 10 piezas para un estudio adecuado, pero considere usar más para obtener una mejor estimación de la variación del proceso.
- Seleccione piezas que representen el rango real o esperado de la variación del proceso.
- Los factores operador y pieza deben ser cruzados y aleatorios.
- Los operadores deben medir cada pieza al menos dos veces para estimar la repetibilidad.
- Use al menos 3 operadores para un estudio adecuado y asegúrese de que sean representativos de todos los operadores que usan el sistema de medición.
Alternativas: cuándo no usar el Gage R&R cruzado
- Si tiene datos anidados, el método adecuado para analizar su sistema de medición es el estudio Gage R&R anidado (Nested Gage R&R Study).
- Si tiene un diseño desbalanceado o factores adicionales, el método adecuado para analizar su sistema de medición es el estudio Gage R&R ampliado (Expanded Gage R&R Study).
Ejemplo de Gage R&R cruzado
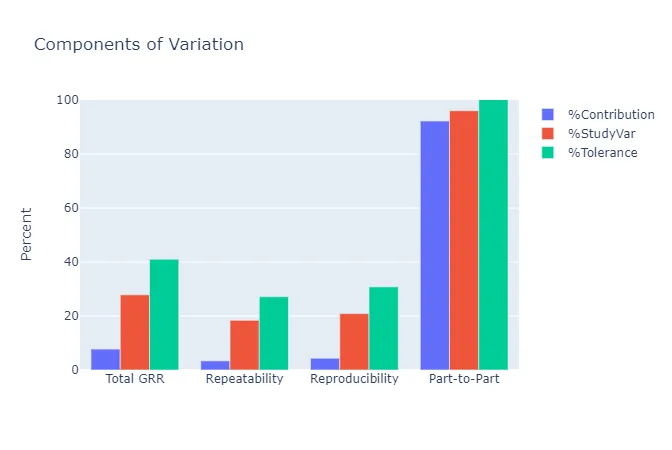
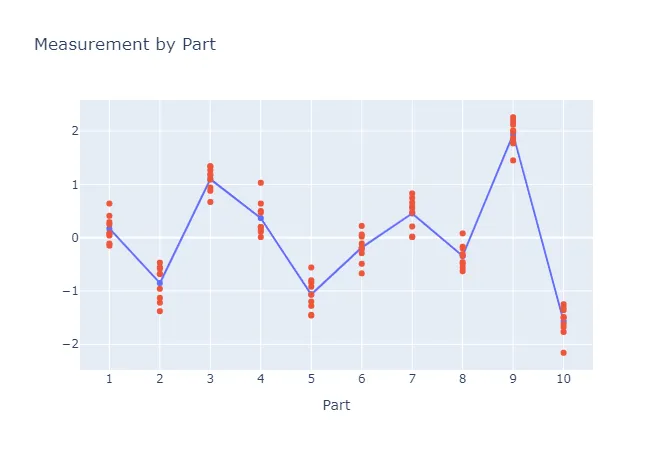
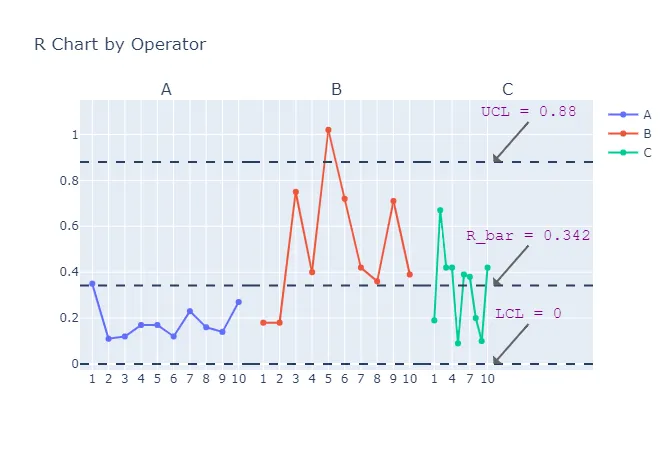
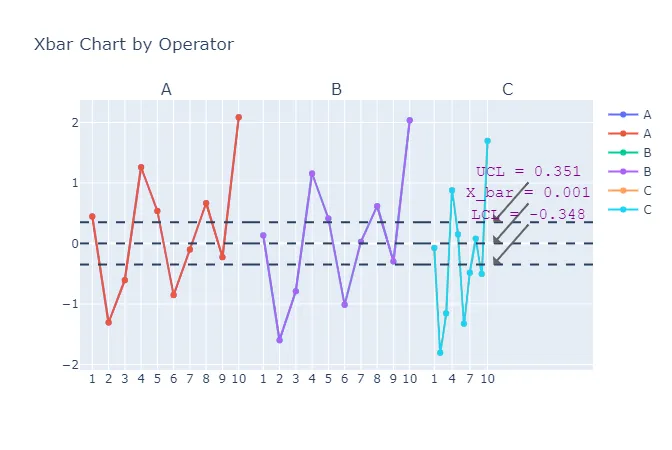
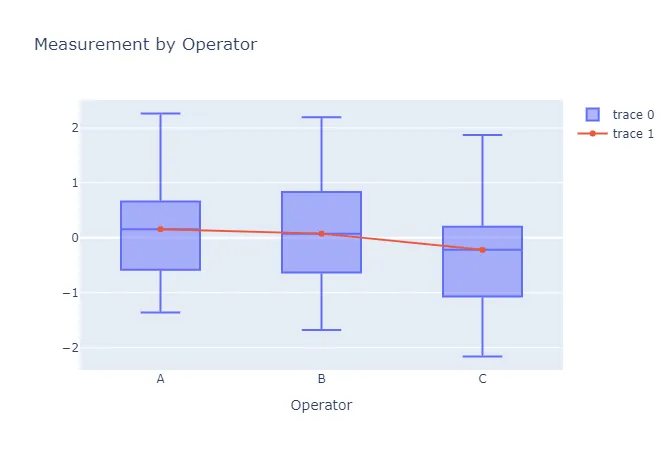
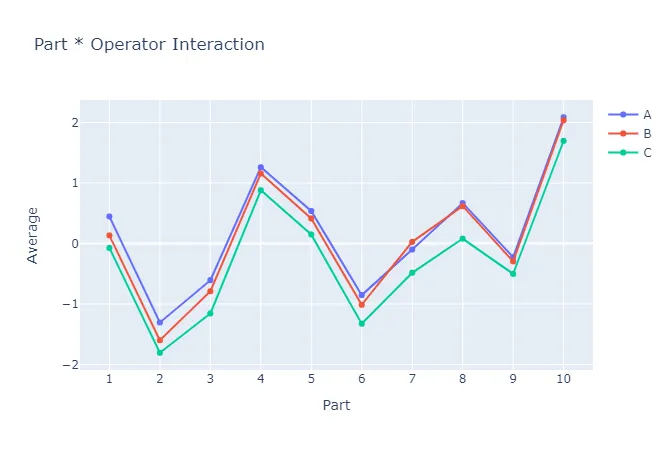
Una ingeniera selecciona 10 piezas que representan el rango esperado de la variación del proceso. Tres operadores miden las 10 piezas, tres veces por pieza, en orden aleatorio. La ingeniera realiza un estudio Gage R&R cruzado para evaluar la variabilidad de las mediciones que puede deberse al sistema de medición. Lo realizó en los pasos siguientes:
- Trabajó todo el día y reunió los datos necesarios.
- A continuación, analiza los datos con la ayuda de https://statsai.zometric.com/
- Dentro de la herramienta, introduce los datos. Además, fija study variation en 6, lsl en -2.16, usl en 2.26 y alpha en 0.05.
- Tras usar la herramienta mencionada, obtiene la siguiente salida:
Cómo realizar un Gage R&R cruzado
La guía es la siguiente:
- Inicie sesión en Zometric Statistical Software en https://statsai.zometric.com/
- En la página de inicio, verá Crossed GRR en Measurement System Analysis.
- Haga clic en Crossed GRR para llegar al tablero.
- A continuación, introduzca los datos manualmente o copie todos los datos (Ctrl+C) de una hoja de Excel y péguelos (Ctrl+V) aquí.
- A continuación, debe introducir el valor de study variation, lsl, usl y alpha.
- Por último, haga clic en calculate en la parte inferior de la página para obtener los resultados deseados.
En el tablero de Crossed GRR, la ventana está dividida en dos partes.
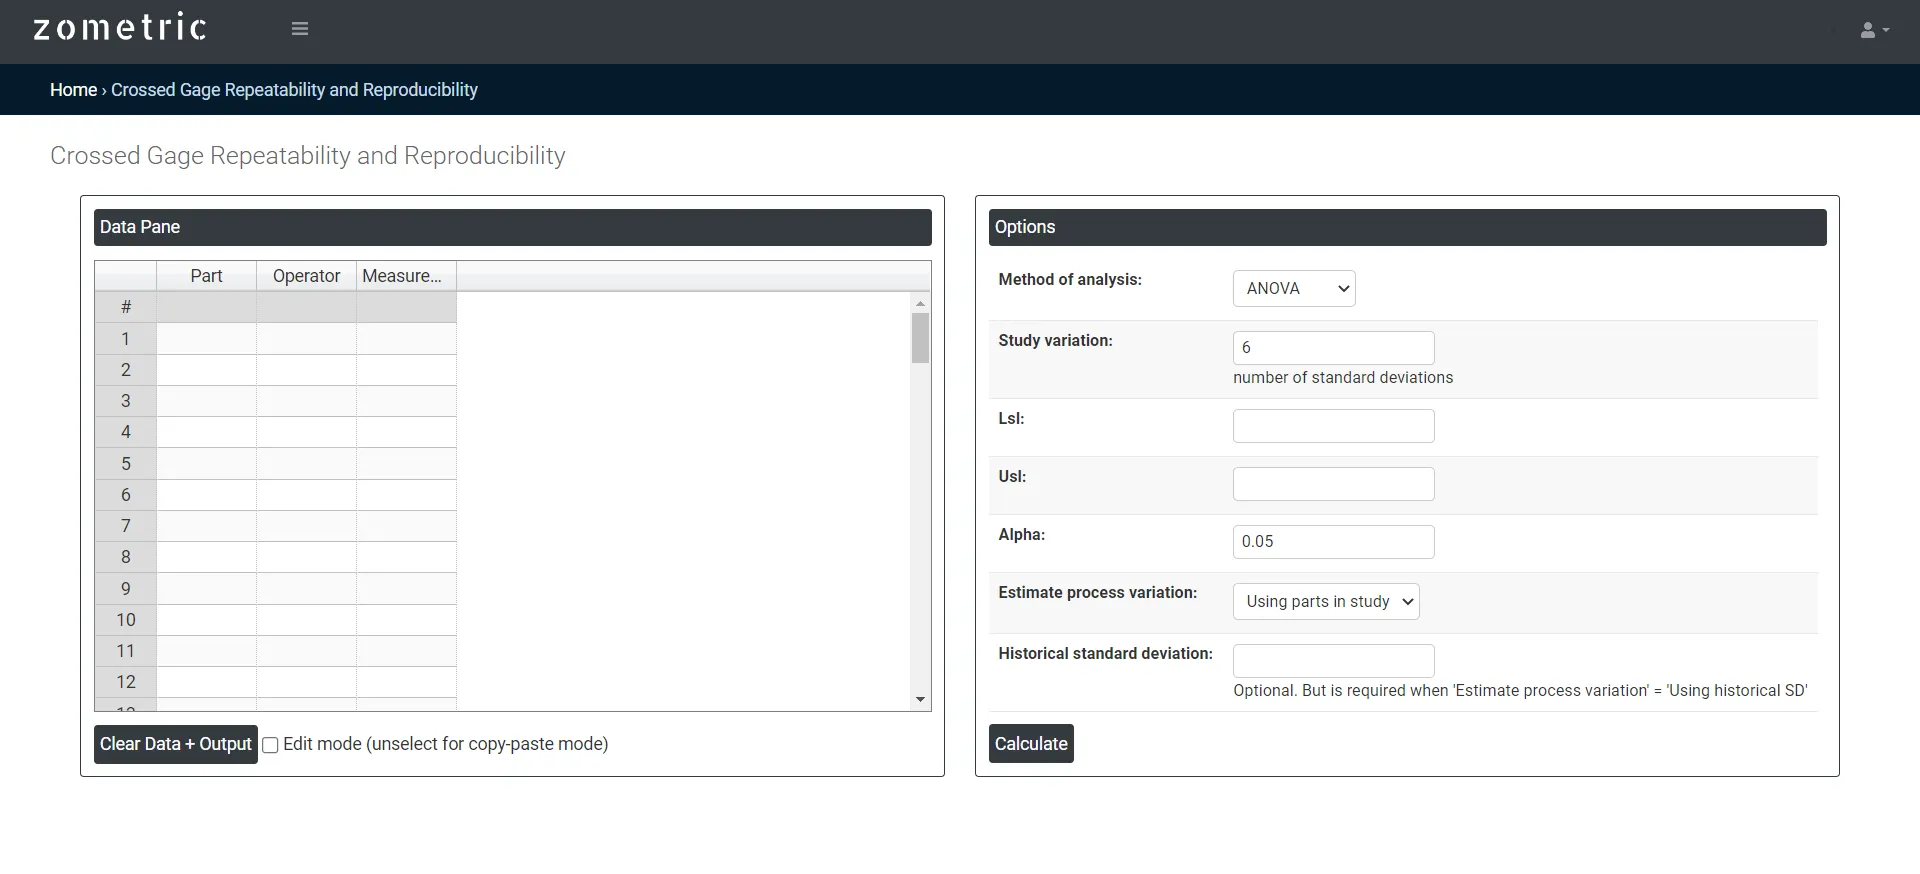
En la parte izquierda se encuentra el panel de datos (Data Pane). En el Data Pane, cada fila forma un subgrupo. Los datos pueden introducirse manualmente o puede copiar todos los datos (Ctrl+C) de una hoja de Excel y pegarlos (Ctrl+V) aquí.
En la parte derecha hay muchas opciones, como se indica a continuación:
- Method of Analysis:
- ANOVA: En un estudio GR&R cruzado, varios operadores miden las mismas piezas varias veces con el mismo calibre. Los datos recopilados en estas mediciones se analizan después mediante ANOVA para identificar las fuentes de variación del sistema de medición, entre ellas la repetibilidad (variación de las mediciones realizadas por el mismo operador sobre la misma pieza), la reproducibilidad (variación entre operadores) y la interacción operador por pieza (un operador mide algunas piezas de forma distinta a los demás operadores). Xbar and R: El método Xbar and R es un enfoque de uso común para analizar los resultados de un estudio de repetibilidad y reproducibilidad (R&R) cruzado de calibres. En este método, la repetibilidad se estima a partir del rango promedio de las mediciones repetidas de cada operador sobre cada pieza, y la reproducibilidad a partir del rango de los promedios de los operadores. A diferencia de ANOVA, no puede estimar la interacción operador por pieza.
- Study Variation: El número de desviaciones estándar que se usa para representar la dispersión de cada fuente de variación, por lo común 6 (las referencias más antiguas usan 5.15). La desviación estándar de cada componente de la varianza se multiplica por este valor para dar su variación del estudio, que se usa para calcular %Study Variation y %Tolerance.
- Lsl: LSL significa límite inferior de especificación (Lower Specification Limit) y representa el valor mínimo aceptable de una característica de calidad en un proceso o producto. En el contexto de un estudio de repetibilidad y reproducibilidad (R&R) cruzado de calibres, LSL se refiere al límite inferior de especificación de la característica medida que se evalúa.
- Usl: En un estudio Gage R&R cruzado, USL es el límite superior de especificación de la característica medida. Junto con el LSL define la tolerancia (USL − LSL), con la que se compara la variación del sistema de medición para obtener %Tolerance.
- Alpha: En el análisis GR&R cruzado, alfa suele fijarse en 0.05 o 0.01, lo que significa que se rechazará la hipótesis nula si la probabilidad de observar los datos que tenemos, o datos más extremos, suponiendo que la hipótesis nula es verdadera, es menor que 5% o 1%, respectivamente. Esto suele denominarse nivel de significancia.
- Process Variation: Elija si la variación del proceso se estima a partir de las piezas del estudio o a partir de una desviación estándar histórica del proceso que usted introduzca. Use una desviación estándar histórica cuando las piezas del estudio no representen el rango completo de la variación del proceso.
Preguntas frecuentes
¿Qué es un estudio Gage R&R cruzado?
Un estudio de repetibilidad y reproducibilidad cruzado de calibres evalúa la variación de las mediciones realizadas por distintos operadores con el mismo instrumento de medición. Cruzado significa que cada operador mide cada una de las mismas piezas, de modo que todas las combinaciones de operador y pieza aparecen en el estudio, a diferencia de un diseño anidado en el que cada operador mide un conjunto distinto de piezas.
¿Cuántas piezas y operadores se necesitan para un Gage R&R cruzado?
Use al menos 10 piezas que representen el rango real o esperado de la variación del proceso y al menos 3 operadores representativos de todas las personas que usan el sistema de medición. Cada operador debe medir cada pieza al menos dos veces para estimar la repetibilidad, y las piezas deben medirse en orden aleatorio.
¿Cuál es la diferencia entre los métodos ANOVA y Xbar-R?
Ambos analizan el mismo estudio cruzado. ANOVA separa la repetibilidad, la reproducibilidad y la interacción operador por pieza, en la que un operador mide algunas piezas de forma distinta a los demás operadores. El método Xbar and R estima la repetibilidad a partir del rango promedio de las mediciones repetidas de cada operador sobre cada pieza y la reproducibilidad a partir del rango de los promedios de los operadores, pero no puede estimar la interacción.
¿Cuándo debe usarse en su lugar un Gage R&R anidado o ampliado?
Un estudio cruzado requiere que los factores operador y pieza sean cruzados y aleatorios. Si tiene datos anidados, en los que cada operador mide un conjunto distinto de piezas, use el estudio Gage R&R anidado (Nested Gage R&R Study). Si el diseño es desbalanceado o incluye factores adicionales, use el estudio Gage R&R ampliado (Expanded Gage R&R Study) para analizar el sistema de medición.