
Capacidad de proceso (distribución normal)
La capacidad de proceso normal compara la variación y el centrado de un proceso con sus LSL y USL. Úsela con datos continuos y normales de un proceso estable, idealmente al menos 100 puntos en subgrupos racionales. Cp y Cpk usan la desviación estándar dentro de los subgrupos; Pp y Ppk usan la desviación estándar general, a largo plazo. Un Cpk o Ppk de al menos 1.33 es un mínimo generalmente aceptado para un proceso capaz.
Última revisión:
Idea clave
El análisis de capacidad del proceso para datos normales mide con qué consistencia un proceso estable produce dentro de sus límites de especificación, con los índices Cp y Cpk (dentro de los subgrupos) y Pp y Ppk (general, a largo plazo).
En esta página
- ¿Qué es la capacidad del proceso (para distribución normal)?
- ¿Cuándo usar la capacidad del proceso?
- Pautas para el uso correcto de la capacidad de proceso (distribución normal)
- Alternativas: cuándo no usar la capacidad de proceso (distribución normal)
- ¿Ejemplo de capacidad de proceso (distribución normal)?
- Cómo realizar un estudio de capacidad del proceso.
¿Qué es la capacidad del proceso (para distribución normal)?
La capacidad del proceso es una medida estadística de la aptitud de un proceso de manufactura para producir piezas que cumplan especificaciones o tolerancias predefinidas. Cuantifica la variabilidad inherente de una característica del proceso, como las dimensiones o el peso, para determinar con qué consistencia puede el proceso producir dentro de los límites especificados. En esencia, la capacidad del proceso evalúa la variación natural de un proceso para determinar si es estable y capaz de producir productos que cumplan de forma consistente los criterios de diseño. Un Cpk o Ppk de al menos 1.33 es un valor mínimo generalmente aceptado para un proceso capaz. Esta medida es vital para asegurar la calidad del producto e identificar oportunidades de mejora del proceso.
- Capacidad potencial (Cp): Esta métrica compara la amplitud de la variación del proceso con la amplitud de los límites de especificación, suponiendo que el proceso está centrado dentro de ellos. Ofrece el mejor escenario posible de capacidad del proceso.
- Capacidad real (Cpk): Esta métrica considera el desempeño real del proceso, incluida cualquier desviación respecto de la especificación objetivo. Tiene en cuenta tanto la dispersión del proceso como el desplazamiento de la media, y proporciona una medida realista de qué tan bien cumple el proceso las especificaciones durante la producción.
- Sigma (σ): Se usa con frecuencia con datos de atributos; sigma es una estimación de la capacidad expresada en términos de tasas de defectos. Indica el número de desviaciones estándar entre la media del proceso y el límite de especificación más cercano. Un valor de sigma más alto denota una tasa de defectos menor y una mayor capacidad del proceso.
- Índices de desempeño del proceso (Pp y Ppk): Similares a Cp y Cpk, pero calculados con la desviación estándar general (a largo plazo), por lo que miden el desempeño real del proceso durante todo el período estudiado. Pp evalúa la dispersión general frente a la amplitud de la especificación, mientras que Ppk considera además el desplazamiento de la media durante el período evaluado.
¿Cuándo usar la capacidad del proceso?
Estos son algunos escenarios en los que se emplea habitualmente el análisis de capacidad del proceso:
- Control de calidad: El análisis de capacidad del proceso se usa ampliamente en las industrias manufactureras para evaluar la capacidad de un proceso de producción para cumplir los requisitos del cliente. Ayuda a identificar si el proceso es capaz de producir productos dentro de las tolerancias especificadas.
- Mejora de procesos: El análisis de capacidad del proceso puede emplearse para identificar áreas de mejora de un proceso. Al comprender la capacidad actual de un proceso, las organizaciones pueden orientar las mejoras a reducir la variabilidad y aumentar la aptitud del proceso para satisfacer las necesidades del cliente.
- Desarrollo de nuevos productos: Al introducir un nuevo producto o proceso, el análisis de capacidad del proceso puede aportar información sobre su desempeño y ayudar a determinar si cumple las especificaciones requeridas. Permite a las organizaciones identificar posibles problemas con antelación y realizar los ajustes necesarios antes de la producción a gran escala.
- Evaluación de proveedores: El análisis de capacidad del proceso puede utilizarse para evaluar la capacidad de los proveedores para cumplir los requisitos especificados. Al evaluar la capacidad de sus procesos, las organizaciones pueden tomar decisiones fundamentadas al seleccionar o evaluar proveedores.
- Proyectos Six Sigma: El análisis de capacidad del proceso es una parte integral de la metodología Six Sigma. Ayuda a medir la capacidad inicial del proceso, establecer el desempeño de referencia y evaluar la eficacia de los esfuerzos de mejora del proceso.
Pautas para el uso correcto de la capacidad de proceso (distribución normal)
- Use datos continuos: Los datos continuos pueden tomar cualquier valor numérico dentro de un rango, incluidas fracciones o decimales.
- Use el análisis adecuado para datos de atributos: Para conteos de defectos, use la capacidad binomial o la capacidad de Poisson.
- Reúna datos suficientes: Procure reunir al menos 100 datos, por ejemplo, 25 subgrupos de tamaño 4 o 35 subgrupos de tamaño 3.
- Reúna los datos en subgrupos racionales: Asegúrese de que los subgrupos sean muestras pequeñas de artículos similares producidos en un período corto y en condiciones consistentes.
- Asegure la estabilidad del proceso: El proceso debe ser estable y estar bajo control; use la gráfica XBarra-S o el Six Pack de capacidad (normal) para evaluar la estabilidad.
- Asegure la normalidad de los datos: Los datos deben seguir una distribución normal; si no, use una transformación de Box-Cox o de Johnson, o considere la capacidad de proceso no normal.
Alternativas: cuándo no usar la capacidad de proceso (distribución normal)
- Si no sabe si los datos de su proceso están bajo control o si pueden evaluarse con una distribución normal, use el Six Pack de capacidad (normal) para evaluar estos supuestos antes de usar este análisis.
- Si sus datos no son normales y desea evaluar la capacidad del proceso ajustando una distribución no normal, en lugar de transformar sus datos, use la capacidad de proceso no normal.
- Si tiene datos de atributos, como conteos de unidades defectuosas o de defectos, use la capacidad binomial o la capacidad de Poisson.
¿Ejemplo de capacidad de proceso (distribución normal)?
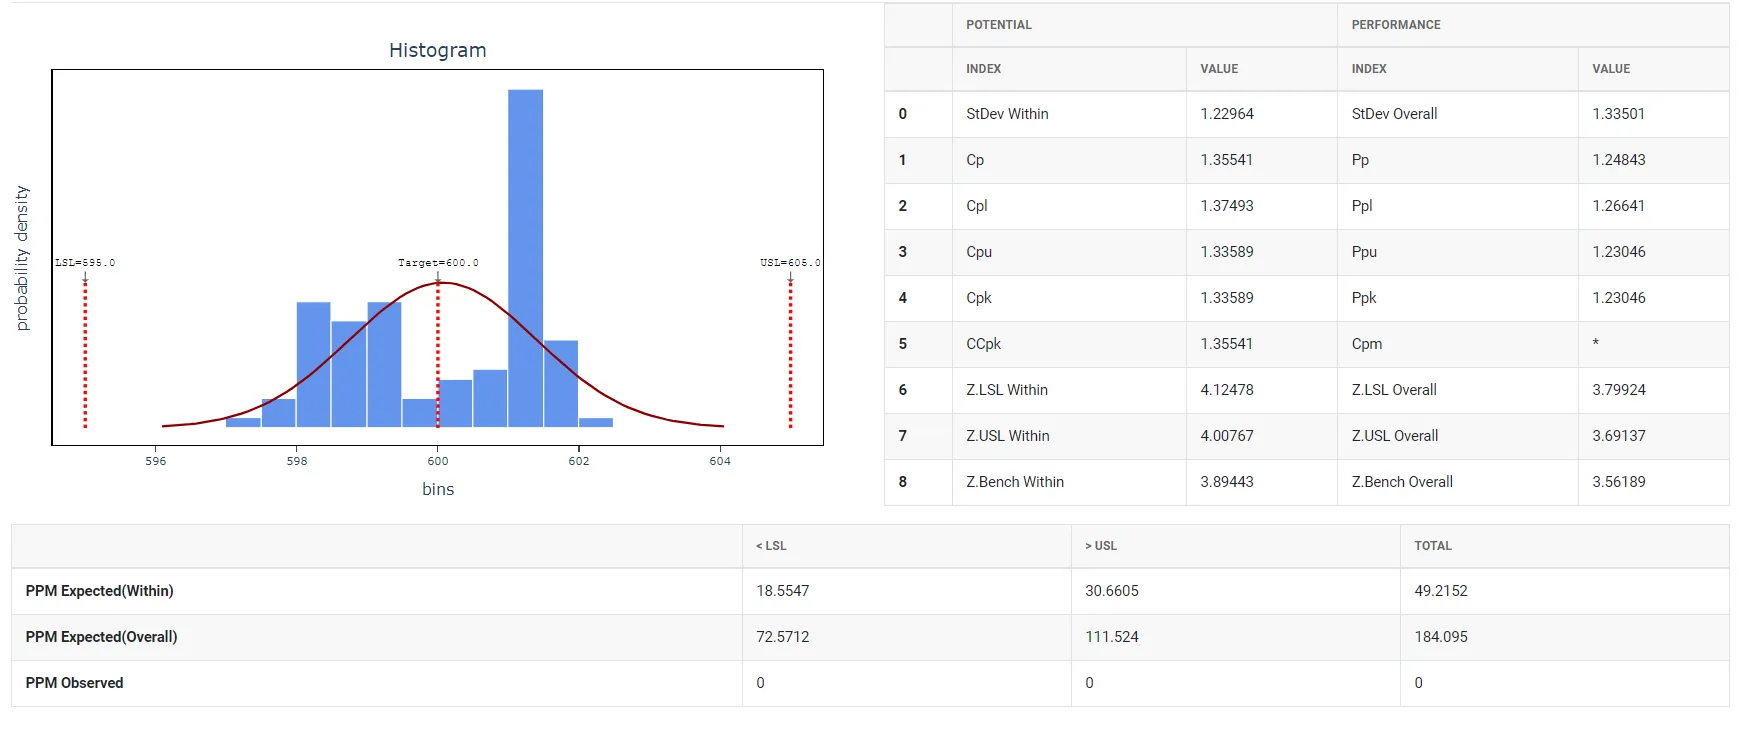
Un ingeniero de calidad de una planta de autopartes monitorea las longitudes de árboles de levas. El ingeniero recopila datos en subgrupos de tamaño 5 cada 30 minutos de una de las máquinas. Los límites de especificación de la longitud del árbol de levas son un límite inferior de especificación (LSL) de 595 mm, un valor objetivo (Target) de 600 mm y un límite superior de especificación (USL) de 605 mm. El ingeniero usa el análisis de capacidad normal para evaluar cómo se comparan las longitudes de los árboles de levas con los límites especificados. Los pasos son los siguientes:
- Recopiló los datos necesarios.
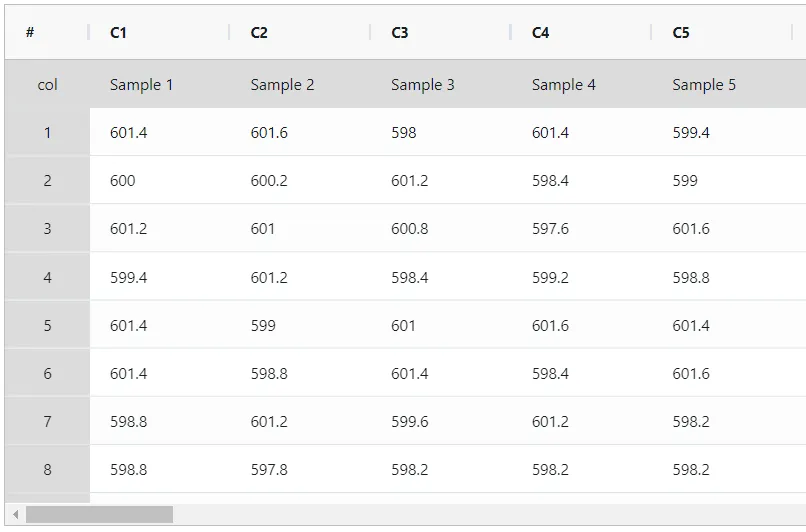
- Ahora analice los datos en Zometric Statistical Software en https://statsai.zometric.com/.
- Para encontrar Process Capability, elija Statistical module> Graphical analysis>Process Capability.
- Dentro de la herramienta, introduzca los datos junto con otras entradas de la siguiente manera:
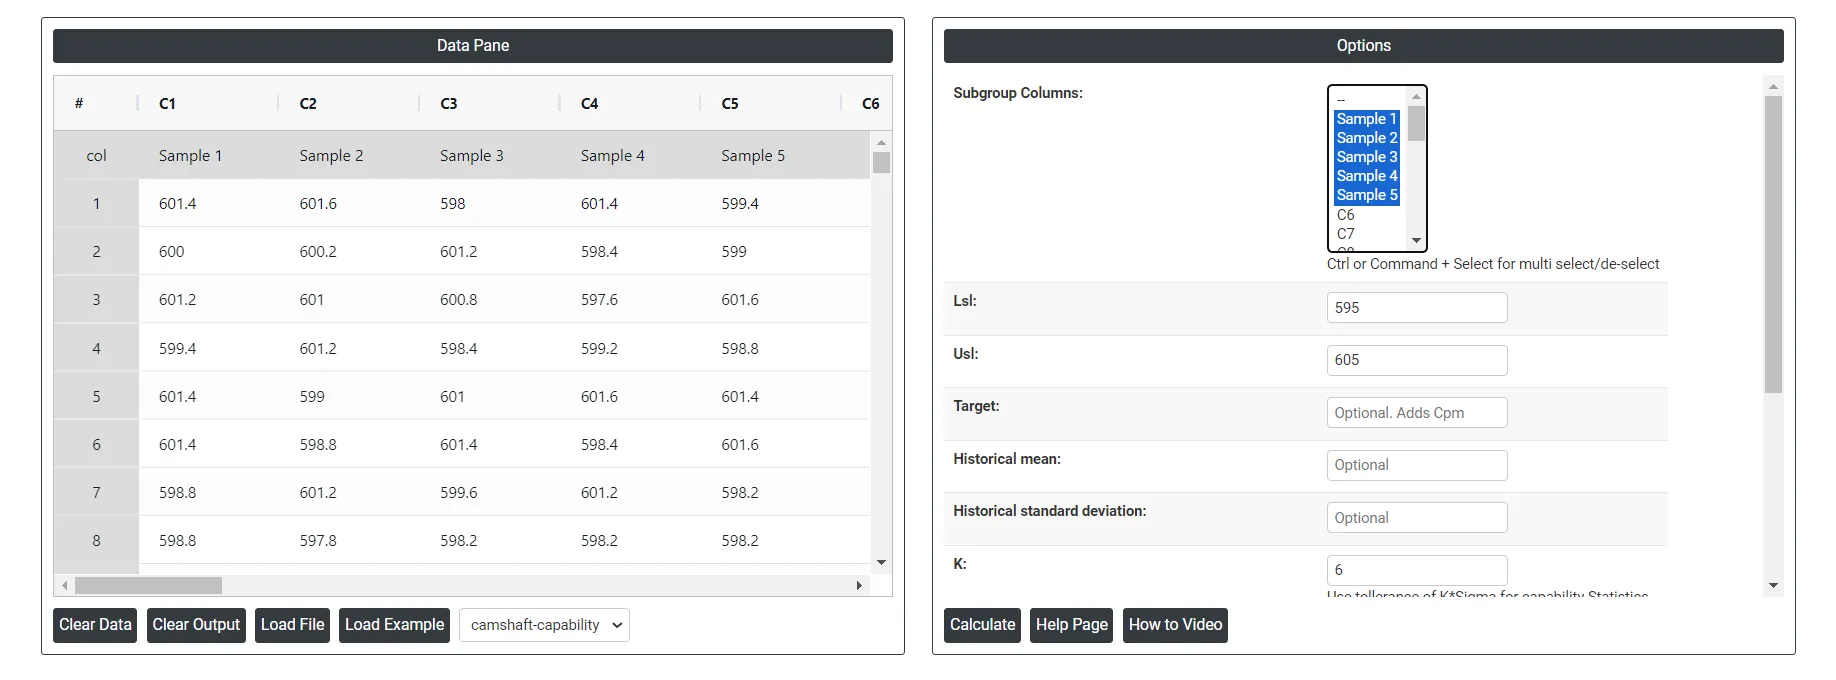
5. Después de usar la herramienta mencionada, se obtiene la salida siguiente:
Cómo realizar un estudio de capacidad del proceso.
La guía es la siguiente:
- Inicie sesión en Zometric Statistical Software en https://statsai.zometric.com/
- En la página de inicio, elija Statistical Tool> Graphical analysis >Process Capability.
- Haga clic en Process Capability para llegar al tablero.
- A continuación, introduzca los datos manualmente o copie todos los datos (Ctrl+C) de una hoja de Excel y péguelos (Ctrl+V).
- A continuación, debe introducir los datos requeridos, como lsl, usl, target, K, etc.
- Por último, haga clic en calculate en la parte inferior de la página para obtener los resultados deseados.
En el tablero de Process Capability, la ventana está dividida en dos partes.
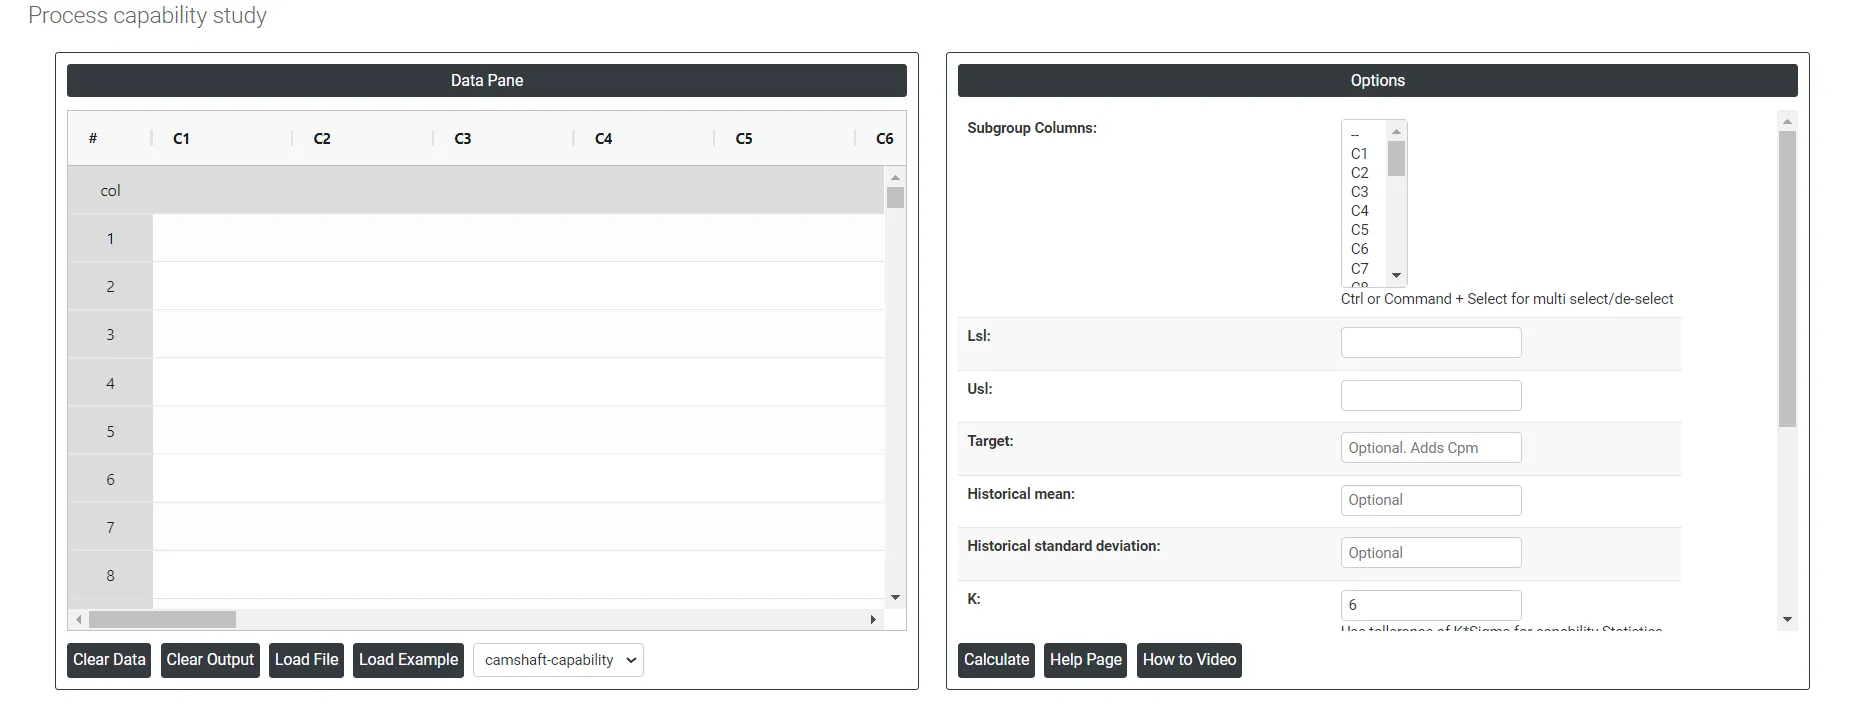
En la parte izquierda se encuentra el panel de datos (Data Pane). En el Data Pane, cada fila forma un subgrupo. Los datos pueden introducirse manualmente o copiarse por completo (Ctrl+C) de una hoja de Excel y pegarse (Ctrl+V) aquí.
Load example: Se cargarán los datos de ejemplo.
Load File: Se usa para cargar directamente los datos de Excel.
En la parte derecha hay varias opciones, como las siguientes:
- Lsl: LSL en la capacidad del proceso se refiere al límite inferior de especificación. Es el límite o umbral inferior fijado para un parámetro o característica específicos del proceso. En el análisis de capacidad del proceso, el LSL se usa para determinar si un proceso es capaz de producir resultados dentro del rango o las especificaciones deseados.
- Usl: USL en la capacidad del proceso se refiere al límite superior de especificación. Representa el límite o umbral superior fijado para un parámetro o característica específicos del proceso. Durante el análisis de capacidad del proceso, el USL se usa para evaluar si un proceso es capaz de producir resultados dentro del rango o las especificaciones deseados.
- Target: En la capacidad del proceso, el valor objetivo se refiere al valor deseado o ideal de un parámetro o característica específicos del proceso. Representa el valor que el proceso debe alcanzar o en torno al cual debe centrarse. El valor objetivo suele basarse en las especificaciones de diseño o en los requisitos del cliente.
- Historical Mean: La media histórica en la capacidad del proceso se refiere al promedio o tendencia central de un parámetro o característica del proceso basado en datos pasados o históricos. Representa el valor típico o esperado que el proceso ha mostrado durante un período de tiempo.
- Historical Standard Deviation: La desviación estándar histórica en la capacidad del proceso se refiere a la medida de la dispersión o variabilidad de un parámetro o característica del proceso basada en datos pasados o históricos. Cuantifica cuánto se desvían los datos de la media histórica o tendencia central.
- K: El multiplicador de tolerancia de los estadísticos de capacidad: la dispersión del proceso se toma como K × sigma. El valor predeterminado es 6, la convención estándar de 6 sigma.
- Within Stdev estimation method:
- Pooled: La desviación estándar combinada (pooled) es el promedio ponderado de las varianzas de los subgrupos, en el que los subgrupos mayores tienen más peso en la estimación global. Este método ofrece una estimación más exacta de la desviación estándar cuando el proceso es estable.
- Rbar: Rbar representa el promedio de los rangos dentro de los subgrupos. El método Rbar es una estimación de la desviación estándar de uso muy extendido, especialmente eficaz para tamaños de subgrupo de 2 a 8.
- Sbar:Calcula la desviación estándar promedio (Sbar) de los subgrupos para monitorear la variabilidad del proceso. Sbar es fundamental para fijar los límites de control de la gráfica S, e indica cambios en la dispersión de los datos a lo largo del tiempo. Este método garantiza una evaluación consistente y exacta de la variación del proceso en las prácticas de control de calidad.
- Within stdev estimation method for subgroup size = 1:
- Average Moving Range: El rango móvil promedio es el valor medio del rango de dos o más puntos consecutivos, que suele usarse cuando el tamaño del subgrupo es 1.
- Median Moving Range: El rango móvil mediano es el valor central del rango de dos o más puntos consecutivos, recomendado cuando los datos tienen rangos extremos que podrían sesgar el rango móvil.
- Square root of MSSD: La raíz cuadrada de MSSD (media de las diferencias sucesivas al cuadrado) es la raíz cuadrada del promedio de los cuadrados de las diferencias entre puntos consecutivos, útil cuando los puntos consecutivos no se recopilan en condiciones similares.
- Moving range of length: Especifica el número de observaciones usadas para calcular el rango móvil, con una longitud ≤ 100. La longitud predeterminada es 2, ya que los valores consecutivos tienen más probabilidad de ser similares.
- Use Unbiasing Constants: Aplica constantes de insesgadez al estimar la desviación estándar dentro de los subgrupos, relevante para los métodos Sbar, desviación estándar combinada y raíz cuadrada de MSSD.
- Use Unbiasing Constants to Calculate Overall Standard Deviation: Aplica constantes de insesgadez al estimar la desviación estándar general.
- Download as Excel: Muestra el resultado en formato Excel, que puede editarse fácilmente y volver a cargarse para los cálculos mediante la opción load file.
Preguntas frecuentes
¿Qué es el análisis de capacidad del proceso?
La capacidad del proceso es una medida estadística de la aptitud de un proceso para producir piezas que cumplan especificaciones o tolerancias predefinidas. Cuantifica la variabilidad de una característica, como una dimensión o el peso, para determinar con qué consistencia produce el proceso dentro de los límites de especificación. Un Cpk o Ppk de al menos 1.33 es un valor mínimo generalmente aceptado para un proceso capaz.
¿Cuál es la diferencia entre Cp, Cpk, Pp y Ppk?
Cp compara la amplitud de la variación del proceso con la amplitud de los límites de especificación, suponiendo que el proceso está centrado, y da una visión del mejor caso de la capacidad potencial. Cpk tiene en cuenta además cualquier desplazamiento de la media. Pp y Ppk son similares, pero usan la desviación estándar general, a largo plazo, por lo que miden el desempeño real durante todo el período estudiado; Ppk considera además el desplazamiento de la media.
¿Cuántos datos se necesitan para un estudio de capacidad del proceso?
Procure reunir al menos 100 datos, por ejemplo, 25 subgrupos de tamaño 4 o 35 subgrupos de tamaño 3. Reúna los datos en subgrupos racionales, muestras pequeñas de artículos similares producidos en un período corto y en condiciones consistentes. Los datos deben ser continuos, y el proceso debe ser estable y estar bajo control, lo que se comprueba con una gráfica XBarra-S o con el Six Pack de capacidad (normal).
¿Qué hacer si los datos no son normales o son de atributos?
Si los datos no son normales, use una transformación de Box-Cox o de Johnson, o la capacidad de proceso no normal para ajustar una distribución no normal. Para datos de atributos, como conteos de unidades defectuosas o de defectos, use la capacidad binomial o la capacidad de Poisson. Si se desconoce la estabilidad o la normalidad, compruebe ambas primero con el Six Pack de capacidad (normal).