
Xbar-R-kaart
Xbar-R-kaarten zijn essentiële hulpmiddelen om in uiteenlopende branches de stabiliteit te bewaken van processen met variabele gegevens. Deze kaarten zijn vooral nuttig om continue gegevens te onderzoeken en de procesprestatie te beoordelen.
Laatst beoordeeld
Belangrijkste conclusie
Xbar-R-kaarten zijn essentiële hulpmiddelen om in uiteenlopende branches de stabiliteit te bewaken van processen met variabele gegevens.
Op deze pagina
Wat is een Xbar-R-kaart?
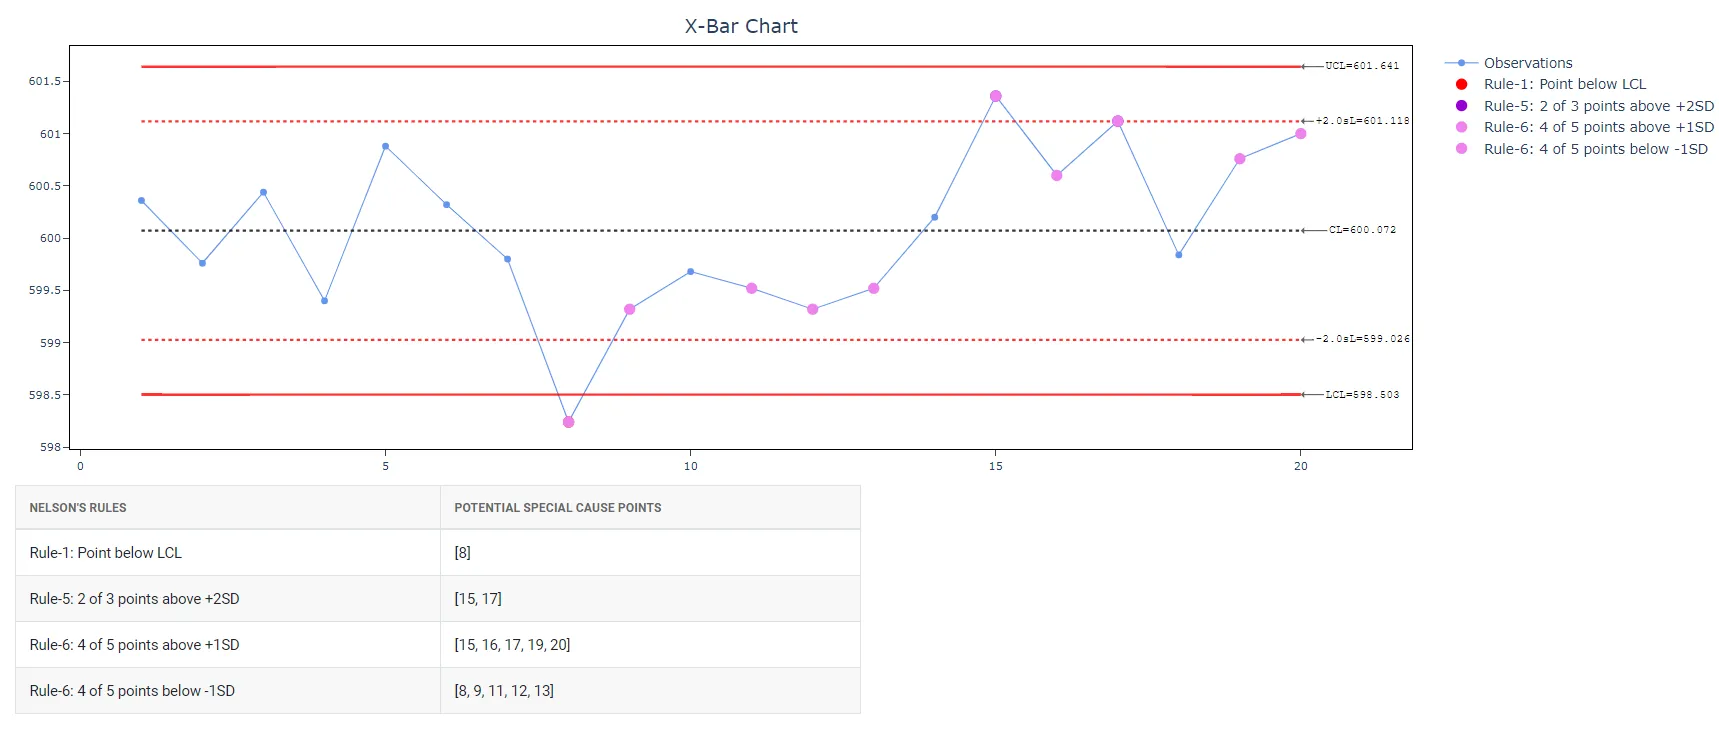
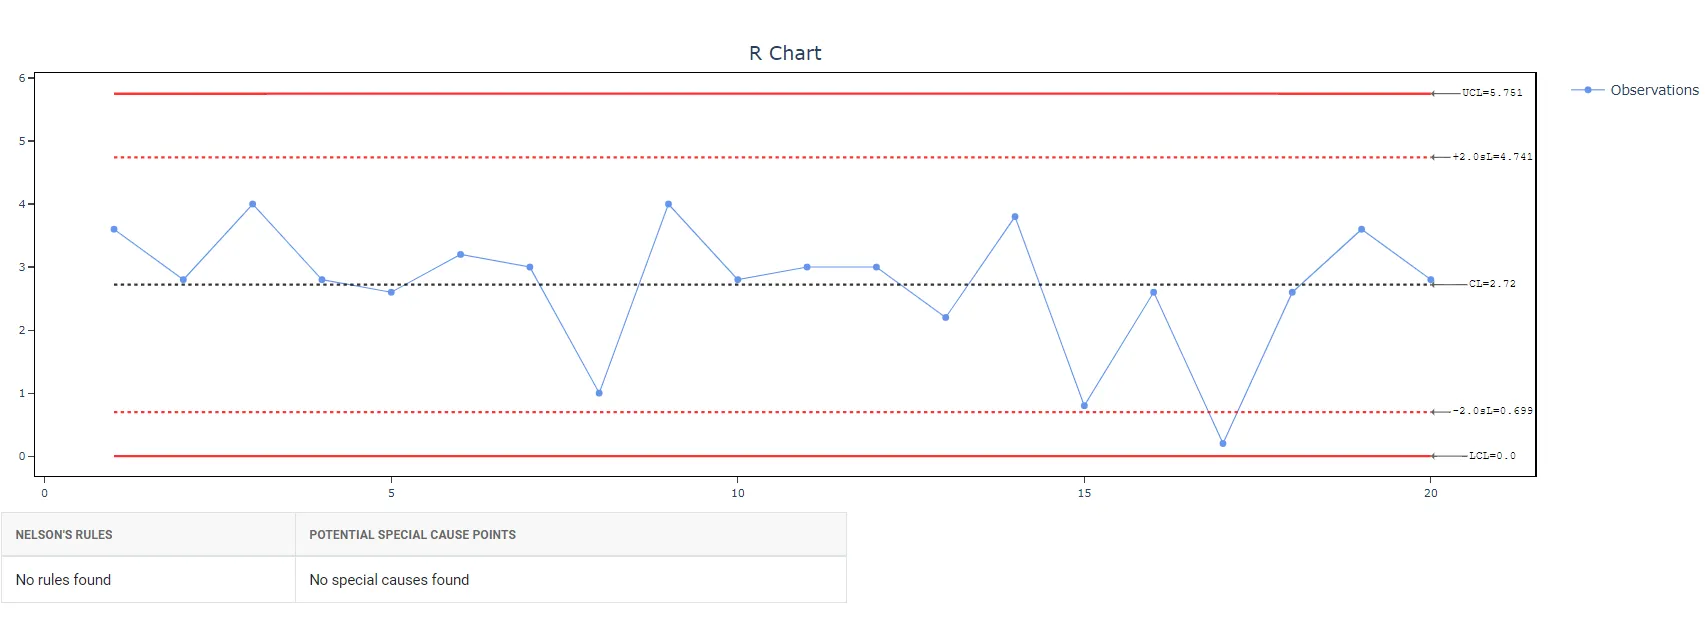
Xbar-R-kaarten zijn essentiële hulpmiddelen om in uiteenlopende branches de stabiliteit te bewaken van processen met variabele gegevens. Deze kaarten zijn vooral nuttig om continue gegevens te onderzoeken en de procesprestatie te beoordelen. Door op vaste tijdstippen gegevens uit subgroepen te verzamelen, leveren Xbar-R-kaarten twee plots op: één om het procesgemiddelde te bewaken (Xbar-kaart) en één om de procesvariatie in de tijd te bewaken (R-kaart).
Xbar-R-kaarten zijn cruciaal om variabiliteit in zowel het procesgemiddelde als de spreidingsbreedte te herkennen. Ze zijn van belang om de effecten van procesverbeteringen te beoordelen. De Xbar-kaart detecteert verschuivingen in het procesgemiddelde, terwijl de R-kaart veranderingen in de procesvariabiliteit toont. Samen maken ze een volledige beheersing en beoordeling van de procesconsistentie in de tijd mogelijk. Ze helpen trends en patronen te herkennen die kunnen wijzen op onderliggende problemen in het proces. Door een duidelijke visuele weergave van het procesgedrag te bieden, ondersteunen deze kaarten datagedreven besluitvorming en continue verbetering. Ze zijn vooral waardevol in omgevingen waar strakke beheersing van procesparameters cruciaal is voor productkwaliteit en operationele efficiëntie.
Wanneer gebruikt u een Xbar-R-kaart?
De Xbar-R-kaart wordt gebruikt wanneer de subgroepgrootte groter is dan één en de steekproefomvang klein of gemiddeld is (minder dan 10). Ze wordt gebruikt om de centrale tendens (gemiddelde) en de variabiliteit (spreidingsbreedte) van een proces in de tijd te bewaken wanneer normaliteit kan worden aangenomen. De Xbar-R-kaart helpt veranderingen in het procesgemiddelde en de variabiliteit te detecteren, wat kan wijzen op de noodzaak van procesverbetering. Ze wordt veel gebruikt in de maakindustrie en andere branches waar kwaliteitsbeheersing belangrijk is.
Richtlijnen voor correct gebruik van de Xbar-R-kaart
- Gebruik continue gegevens voor regelkaarten voor variabelen, en attribuutgegevens voor een P-kaart of U-kaart.
- Voer gegevens in tijdsvolgorde in, met de oudste gegevens bovenaan.
- Verzamel gegevens met gelijke tijdsintervallen.
- Gebruik rationele subgroepen: kleine steekproeven van gelijksoortige eenheden die onder dezelfde omstandigheden zijn geproduceerd.
- De subgroepgrootte moet 8 of kleiner zijn; meer voor de Xbar-S-kaart, en I-MR-kaart voor geen subgroepen.
- Verzamel een passende hoeveelheid gegevens op basis van de subgroepgrootte.
- Regelkaarten kunnen ook met niet-normale gegevens werken als die in subgroepen worden verzameld.
- Vermijd gecorreleerde datapunten binnen subgroepen om te voorkomen dat de regelgrenzen te smal worden.
Alternatieven: wanneer u geen Xbar-R-kaart gebruikt
- Kies voor subgroepen met 9 of meer waarnemingen de Xbar-S-kaart, tenzij er een consistente bron van variatie binnen de subgroepen is; gebruik in dat geval de I-MR-R/S-kaart.
- Als er geen subgroepen zijn, gebruik dan de I-MR-kaart.
- Als uw gegevens aantallen defecte eenheden of defecten betreffen, gebruik dan een attribuutregelkaart zoals de P-kaart of U-kaart.
Voorbeeld van een Xbar-R-kaart?
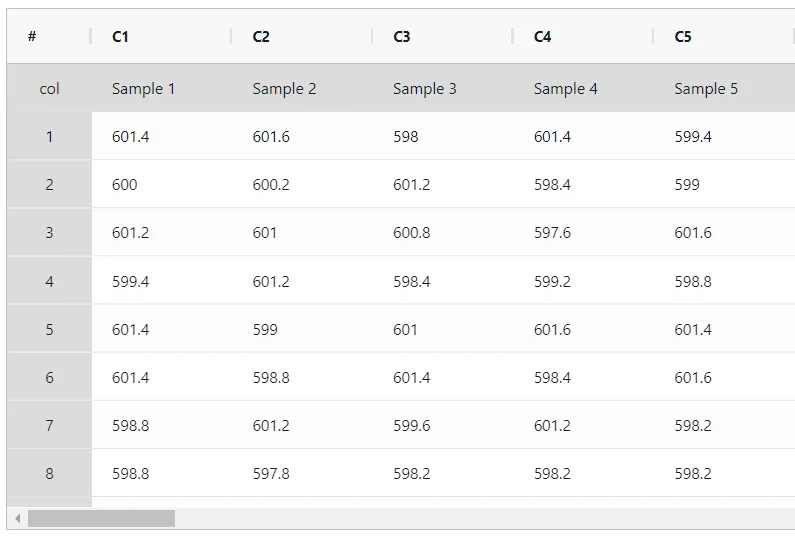
Aan de hand van een voorbeeld leggen we uit hoe u een Xbar-kaart en een R-kaart maakt. Stel dat een ingenieur een productieproces wil bewaken dat nokkenassen maakt voor een OEM-klant in de auto-industrie. In elke subgroep zijn 5 monsters verzameld. Een subgroep bestaat uit monsters die binnen een korte periode zijn verzameld, doorgaans opeenvolgende onderdelen van één productiemachine. De subgroepgegevens werden ongeveer elke 30 minuten verzameld. De volgende gegevens zijn verzameld:
- De benodigde gegevens verzameld.
2. Analyseer de gegevens nu in Zometric Statistical Software op https://statsai.zometric.com/.
3. Om de Xbar-R-kaart te vinden, kiest u Statistical module> Control Charts> X Bar R Chart.
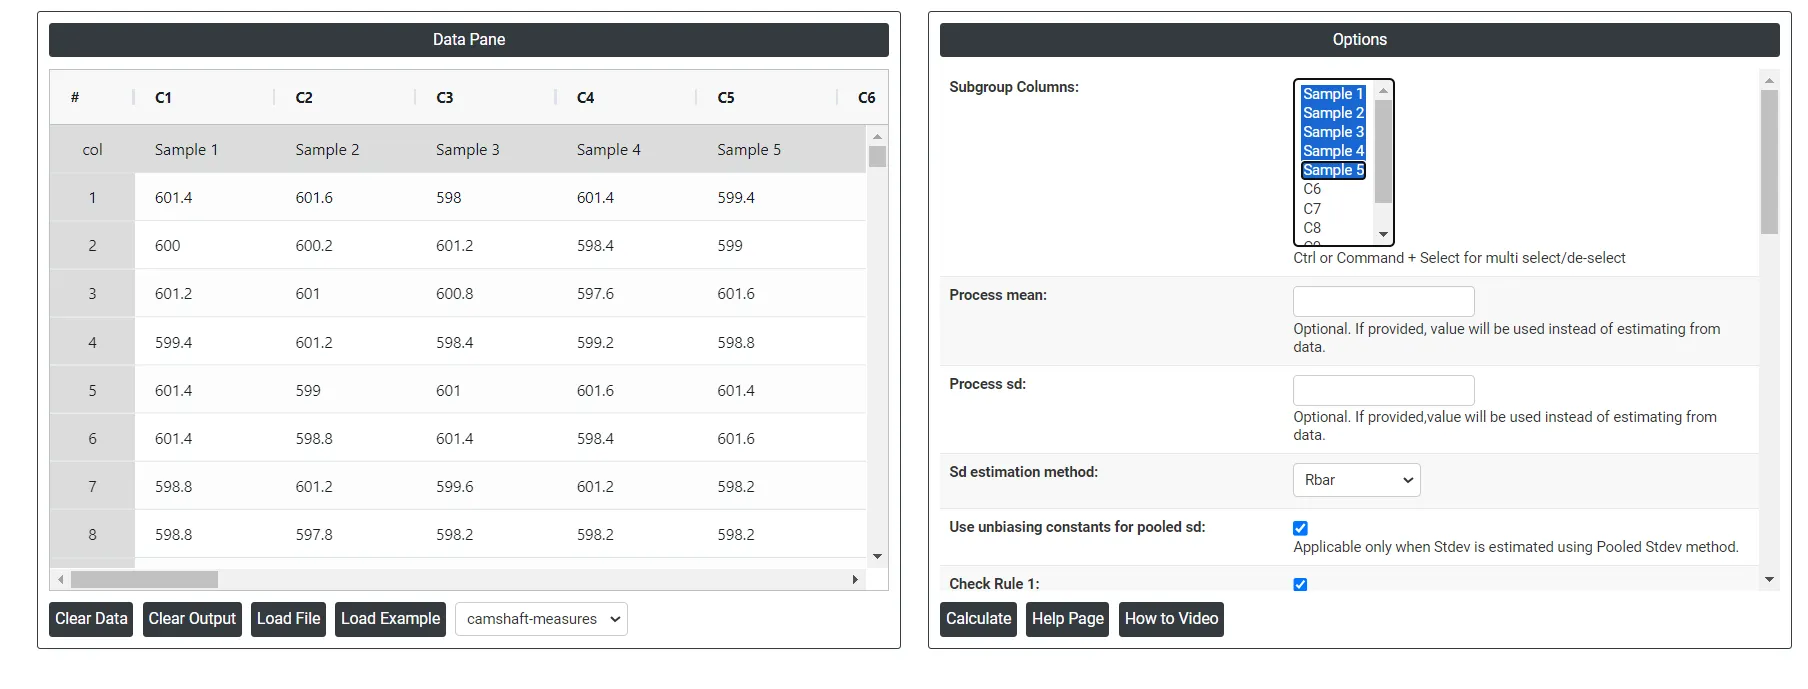
4. Voer in de tool de gegevens en de overige invoer als volgt in:
5. Na gebruik van de bovengenoemde tool wordt de uitvoer als volgt weergegeven:
Zo maakt u een Xbar-R-kaart
De handleiding is als volgt:
- Meld u aan bij uw Zometric Statistical Software op https://statsai.zometric.com/
- Kies op de startpagina Statistical Tool> Control Charts >Xbar R Chart.
- Klik op Xbar-R Chart om naar het dashboard te gaan.
- Werk vervolgens de gegevens handmatig bij, of kopieer (Ctrl+C) de gegevens volledig uit een Excel-blad en plak (Ctrl+V) ze hier.
- Kies vervolgens de Sd estimation method samen met de gewenste Check Rules.
- Klik ten slotte onderaan de pagina op Calculate en u krijgt de gewenste resultaten.
Op het dashboard van de Xbar-R-kaart is het venster in twee delen verdeeld.
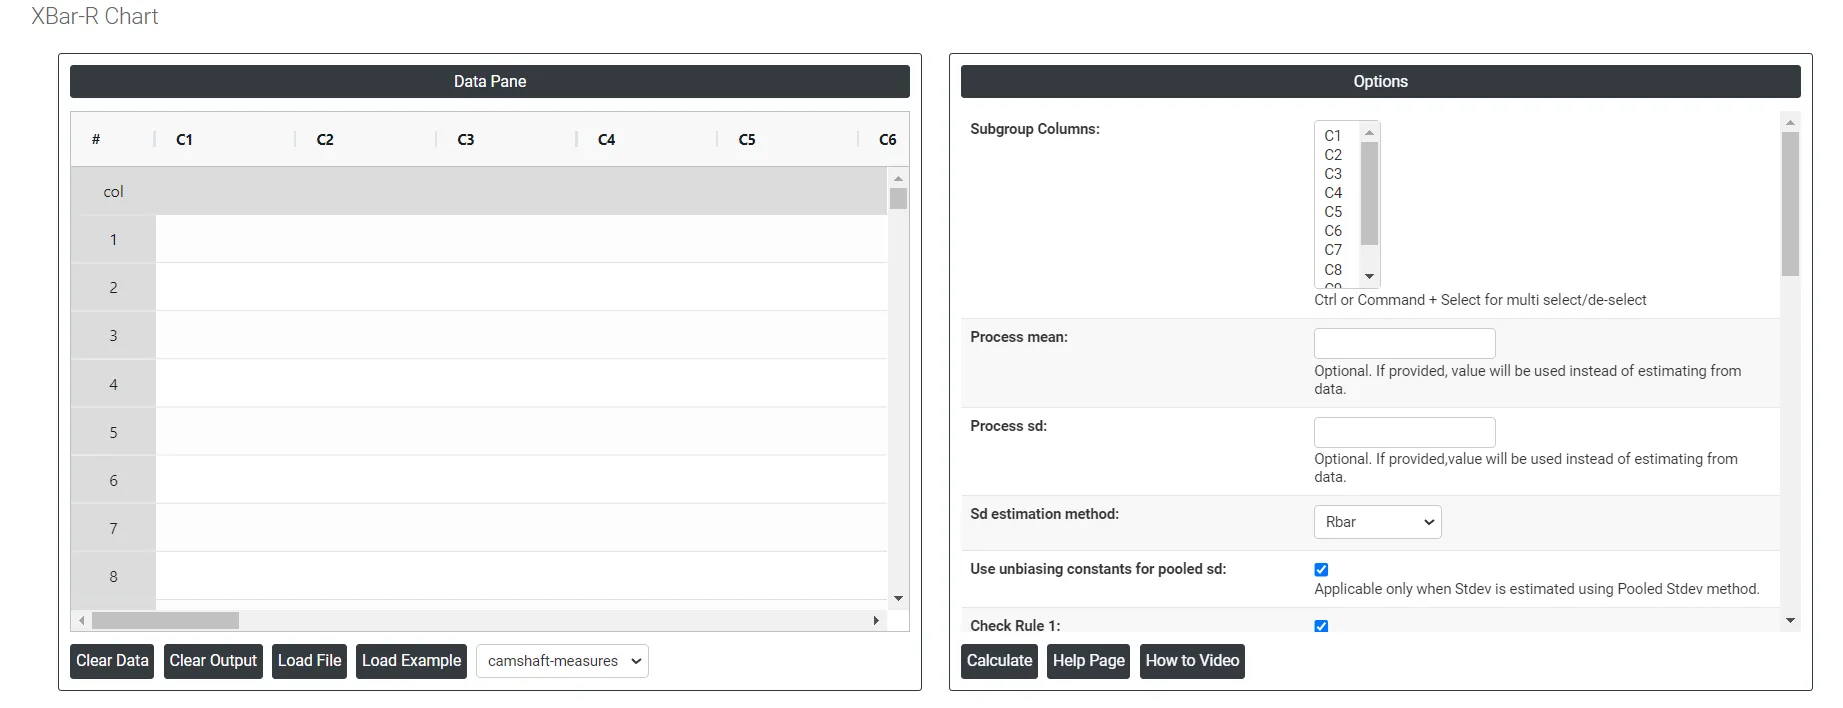
Links bevindt zich het Data Pane. In het Data Pane vormt elke rij één subgroep. Gegevens kunnen handmatig worden ingevoerd, of u kunt de gegevens volledig kopiëren (Ctrl+C) uit een Excel-blad en hier plakken (Ctrl+V).
Load example: Er worden voorbeeldgegevens geladen.
Load File: Hiermee laadt u Excel-gegevens rechtstreeks.
Rechts staan de volgende opties:
- Process mean: Dit is de gemiddelde waarde van een reeks metingen of waarnemingen van een proces. Het geeft de centrale tendens van de procesgegevens in de tijd weer en is een belangrijke indicator van de procesprestatie. Als u niets invult, berekent Zometric Statistical Software de middenlijn uit de opgegeven gegevens.
- Process sd: Dit is een maat voor de variabiliteit of spreiding van de procesgegevens rond het gemiddelde. Het geeft aan in welke mate afzonderlijke datapunten in het proces van het procesgemiddelde afwijken. Als u het leeg laat, berekent Zometric Statistical Software het uit de opgegeven gegevens.
- Sd estimation method: Hiermee heeft de gebruiker twee keuzes voor de berekening. Kiezen voor Rbar als schattingsmethode of voor de methode van de gepoolde standaardafwijking verandert het resultaat.
- Rbar Sd estimation method: Rbar is het gemiddelde van de spreidingsbreedtes binnen subgroepen. De Rbar-methode is een veelgebruikte schatting van de standaardafwijking, vooral effectief bij subgroepgroottes van 2 tot 8.
- Pooled Sd estimation method: De gepoolde standaardafwijking is het gewogen gemiddelde van de subgroepvarianties, waarbij grotere subgroepen meer invloed hebben op de totale schatting. Deze methode geeft een nauwkeurigere schatting van de standaardafwijking wanneer het proces stabiel is.
- Use unbiasing constants for pooled sd: Deze optie is alleen van toepassing wanneer Stdev wordt geschat met de methode Pooled Stdev.
- Check Rule 1: 1 point > K Stdev from center line: Toets 1 is essentieel om subgroepen te herkennen die sterk van de andere afwijken en is daarmee een algemeen erkend hulpmiddel om situaties buiten controle op te sporen. Om gevoeliger te zijn en kleinere verschuivingen in het proces te detecteren, kan Toets 2 samen met Toets 1 worden gebruikt, wat de effectiviteit van regelkaarten vergroot.
- Check Rule 2: K points in a row on same side of center line: Toets 2 detecteert veranderingen in de centrering of de variatie van het proces. Bij het bewaken van kleine verschuivingen in het proces kan Toets 2 samen met Toets 1 worden gebruikt om de gevoeligheid van regelkaarten te vergroten.
- Check Rule 3: K points in a row, all increasing or all decreasing: Toets 3 is bedoeld om trends in een proces op te sporen. Deze toets zoekt specifiek naar een lange reeks opeenvolgende datapunten die consequent stijgen of dalen, wat wijst op een mogelijke onderliggende trend in het procesgedrag.
- Check Rule 4: K points in a row, alternating up and down: Toets 4 is bedoeld om systematische variatie in een proces op te sporen. Idealiter is het patroon van variatie in een proces willekeurig. Als een punt echter Toets 4 niet doorstaat, kan dat erop wijzen dat de variatie niet willekeurig is maar een voorspelbaar patroon volgt.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): Toets 5 detecteert kleine verschuivingen in het proces.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):Toets 6 detecteert kleine verschuivingen in het proces.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):Toets 7 herkent variatiepatronen die ten onrechte als bewijs van goede beheersing kunnen worden uitgelegd. Deze toets detecteert te brede regelgrenzen, die vaak het gevolg zijn van gestratificeerde gegevens. Gestratificeerde gegevens ontstaan wanneer er binnen elke subgroep een systematische bron van variatie is, waardoor de regelgrenzen breder lijken dan ze zouden moeten zijn.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):Toets 8 detecteert een mengpatroon. Bij een mengpatroon vallen de punten niet dicht bij de middenlijn, maar dicht bij de regelgrenzen.
- Download as Excel: Hiermee wordt het resultaat in Excel-formaat weergegeven, dat u eenvoudig kunt bewerken en met de optie Load File opnieuw kunt laden voor berekeningen.
Formule van de Xbar-R-kaart
In dit gedeelte beschrijven we hoe de regelgrenzen van de Xbar-kaart en de R-kaart worden berekend. Let eerst op de beschrijving van de termen die in de volgende berekeningen worden gebruikt.
TermBeschrijving
x_{ij}
j-de waarneming in de i-de subgroep
n_i
aantal waarnemingen in subgroep i
\sum x
som van alle afzonderlijke waarnemingen
\sum n
totaal aantal waarnemingen
μ
procesgemiddelde
k
parameter voor Toets 1 (standaard is 3)
σ
standaardafwijking van het proces
d_2 (.)
waarde van de correctieconstante d2 die hoort bij de waarde die tussen haakjes is opgegeven
d_3 (.)
waarde van de correctieconstante d3 die hoort bij de waarde die tussen haakjes is opgegeven
r_i
spreidingsbreedte van subgroep i
m
aantal subgroepen
\overline x_i
gemiddelde van subgroep i
µ_ν
gemiddelde van de subgroepvarianties
c_4 (.)
waarde van de correctieconstante c4 die hoort bij de waarde die tussen haakjes is opgegeven
c_5 (.)
waarde van de correctieconstante c5 die hoort bij de waarde die tussen haakjes is opgegeven
Γ()
gammafunctie
Formule voor de Xbar-kaart
- Uitgezette punten: Elk uitgezet punt, \overline x_i , is het gemiddelde van de waarnemingen van subgroep i .
\overline x_i = \frac{\sum\limits_{j=1}^{n_i} x_{ij}}{n_i}
- Middenlijn: De middenlijn is het procesgemiddelde (µ).
\overline{\overline{X}} = \frac{∑x}{∑n}
- Regelgrenzen:
- Onderste regelgrens: De waarde van de onderste regelgrens voor elke subgroep, i , wordt als volgt berekend:
LCL_i= µ- \frac{kσ}{√(n_i )}
- Bovenste regelgrens: De waarde van de bovenste regelgrens voor elke subgroep, i , wordt als volgt berekend:
- Bovenste regelgrens: De waarde van de bovenste regelgrens voor elke subgroep, i , wordt als volgt berekend:
UCL_i= µ+ \frac{kσ}{√(n_i )}
Formule voor de R-kaart
- Uitgezette punten: Elk uitgezet punt, r_i , is de spreidingsbreedte van subgroep i .
- Middenlijn: De waarde van de middenlijn voor elke subgroep, \overline R_i , wordt als volgt berekend:
\overline R_i= d_2(n_i) × σ
- Regelgrens:
- Onderste regelgrens: De waarde van de onderste regelgrens voor elke subgroep i is gelijk aan de grootste van de volgende:
LCL_i= [d_2(n_i) × σ] - [kσ×d_3(n_i)]
of
LCL_i= 0
- Bovenste regelgrens: De waarde van de bovenste regelgrens voor elke subgroep i wordt als volgt berekend:
UCL_i= [d_2(n_i) × σ] + [kσ×d_3(n_i)]
Formule voor de schatting van sigma (standaardafwijking binnen subgroepen)
- Vaak nemen mensen ten onrechte aan dat de σ in bovenstaande berekeningen de gewone steekproef- of populatiestandaardafwijking is die met standaard rekenbladberekeningen kan worden verkregen. Het is echter een geschatte standaardafwijking, gebaseerd op het principe dat we alleen de standaardafwijking moeten gebruiken die inherent is aan het proces, en de variatie tussen subgroepen moeten uitsluiten. Er zijn twee gangbare methoden om de variatie binnen subgroepen te schatten.
- Met de Rbar-methode: We gebruiken de spreidingsbreedte van elke subgroep, r_i , om S_r te berekenen, een zuivere schatter van σ:
S_r = \frac{\sum\limits_{i}^{} (\frac{f_i r_i}{d_2 (n_i)})}{\sum\limits_{i}^{} {f_i}}
waarbij
f_i = \frac{[d_2 (n_i)]^2}{[d_3 (n_i)]^2}
Wanneer de subgroepgrootte constant is, vereenvoudigt de formule tot de volgende:
S_r = \frac{\overline R}{d_2 (n_i)}
waarbij
\overline R = \frac{\sum r_i}{m}
- Met de methode van de gepoolde standaardafwijking: De gepoolde standaardafwijking (Sp) wordt gegeven door de volgende formule.
S_p = \sqrt\frac{\sum\limits_{i}^{} \sum\limits_{j}^{} (x_{ij}-\overline x_i)^2 }{\sum\limits_{i}^{} (n_{i}-1)}
Wanneer de subgroepgrootte constant is, kan Sp ook als volgt worden berekend:
S_p = \sqrt µ_ν
Formules voor correctieconstanten
- De correctieconstanten die in bovenstaande formules worden gebruikt, worden gewoonlijk uit standaard statistische tabellen gehaald. De waarden van de correctieconstanten kunnen echter ook met de volgende formule worden berekend.
- d_2 () : Gebruik voor waarden van N van 51 tot 100 de volgende benadering voor d2(N):
d_2 (N) = 3.4873 + 0.0250141 × N - 0.00009823 × N^2
- d_3 () en d_4 () : Gebruik voor waarden van N van 26 tot 100 de volgende benaderingen voor d3(N) en d4(N):
d_3 (N) = 0.80818 - 0.0051871 × N + 0.00005098×N^2 - 0.00000019 × N^3
d_4 (N) = 2.88606 + 0.051313 × N - 0.00049243×N^2 + 0.00000188 × N^3
- c_4 () en c_5 () :
c_4 (N) = {\sqrt \frac {2}{N-1}}\frac{Γ\frac{N}{2}}{Γ\frac{N-1}{2}}
c_5 (N) = \sqrt {1 - c_4(N)^2}
Veelgestelde vragen
Wat is een Xbar-R-kaart?
Een Xbar-R-kaart is een paar regelkaarten voor continue gegevens die op vaste tijdstippen in subgroepen worden verzameld. De Xbar-kaart bewaakt het procesgemiddelde en detecteert verschuivingen daarin, terwijl de R-kaart de procesvariatie bewaakt aan de hand van de spreidingsbreedte van elke subgroep. Samen tonen ze of het proces in de tijd stabiel is.
Wanneer gebruikt u een Xbar-R-kaart in plaats van een Xbar-S-kaart?
Gebruik een Xbar-R-kaart wanneer de subgroepgrootte groter is dan één en 8 of kleiner. Gebruik voor subgroepen van 9 of meer waarnemingen een Xbar-S-kaart. Als er geen subgroepen zijn, gebruikt u een I-MR-kaart, en voor aantallen defecte eenheden of defecten een attribuutkaart zoals een P-kaart of U-kaart.
Hoe worden de regelgrenzen van een Xbar-R-kaart berekend?
Op de Xbar-kaart zijn de grenzen voor elke subgroep het procesgemiddelde plus of min k maal sigma gedeeld door de wortel uit de subgroepgrootte, met standaard k = 3. Op de R-kaart is de middenlijn d2 maal sigma, en de grenzen zijn d2 maal sigma plus of min k maal sigma maal d3, waarbij de ondergrens niet onder nul komt.
Hoe wordt sigma geschat voor een Xbar-R-kaart?
Sigma is de standaardafwijking binnen subgroepen, niet de gewone steekproefstandaardafwijking, zodat variatie tussen subgroepen is uitgesloten. Met de Rbar-methode en een constante subgroepgrootte is sigma de gemiddelde spreidingsbreedte gedeeld door d2. De methode van de gepoolde standaardafwijking gebruikt in plaats daarvan het gewogen gemiddelde van de subgroepvarianties.