
Plano de controle (Control Plan)
Control Plan transforma uma planilha com uma linha por característica em um plano de controle no layout AIAG / IATF 16949, com cabeçalho, fase e características especiais marcadas. Ele revisa cada linha em busca de lacunas comuns de auditoria, como planos de reação ausentes ou instrumentos não validados, e recomenda o estudo do instrumento, a carta de controle e o estudo de capacidade com a meta. Use-o na fase Control, em protótipo ou pré-lançamento.
Última revisão
Conclusão principal
Um plano de controle lista cada característica com sua especificação, medição, tamanho amostral, frequência, método de controle e plano de reação; esta ferramenta o organiza no formato AIAG / IATF 16949 e o revisa em busca de lacunas.
Nesta página
Finalidade
Control Plan transforma uma planilha com uma linha por característica de produto ou de processo em um plano de controle no conhecido layout AIAG / IATF 16949, revisa cada linha em busca das lacunas que os auditores costumam encontrar e vincula cada característica ao estudo do Zometric Statistical Software que a sustenta: o estudo do sistema de medição a executar primeiro, a carta de controle para monitorá-la, e o estudo de capacidade e a meta. Use-o no fim de um projeto de melhoria (fase Control), para uma peça nova em protótipo ou pré-lançamento, ou para revisar um plano existente.
Principais recursos
- Lê as colunas da planilha pelos nomes, de modo que um plano de controle existente colado do Excel costuma funcionar como está (veja a lista de colunas abaixo).
- Bloco de cabeçalho com nome do projeto, número do plano de controle, fase (Prototype, Pre-launch, Safe launch ou Production), número da peça e nível de alteração, nome da peça, planta, contato principal, equipe central, datas e aprovação.
- Tabela de características na ordem padrão de colunas, com características especiais (CC, SC, KPC, ◆ e similares) marcadas.
- Revisão de cada linha: método de controle, plano de reação, técnica de medição, tamanho amostral ou frequência, ou especificação ausentes; características especiais sem SPC ou à prova de erros, ou sem limites numéricos; sistemas de medição sem validação comprovada.
- Verificações do Zometric Statistical Software para o plano: para cada característica, o estudo do instrumento a executar primeiro, a carta de controle e o estudo de capacidade adequados, com links para essas ferramentas e a meta de capacidade.
- Exportação em PDF por meio de Download.
Métodos estatísticos
Control Plan não calcula estatísticas por si mesmo; ele aplica regras a cada linha e aponta as ferramentas que calculam. O tipo de dado de cada linha é tirado de uma coluna Data type, se houver; caso contrário, limites numéricos (LSL ou USL) ou uma especificação como “2.0 ± 0.1 mm” ou “40 °C max” indicam dados medidos (contínuos), a redação aprovado/reprovado ou uma carta p ou np no método de controle indicam itens defeituosos, e uma carta u ou c ou contagens de defeitos indicam defeitos.
A carta de controle é a citada no Control Method (carta X-bar R, X-bar S, I-MR, P, NP, U ou C). Se o método diz apenas “SPC” ou “control chart”, a carta segue os dados e o tamanho amostral: I-MR para medições individuais, X-bar R para subgrupos de 2 a 8, X-bar S para subgrupos maiores, uma carta P para itens defeituosos e uma carta U para defeitos. Um método que cita poka-yoke, à prova de erros, intertravamento ou teste automático 100% conta como à prova de erros.
Se a coluna MSA done não for Yes, o plano pede um Gage R&R Study (Crossed) para características medidas, ou uma Attribute Agreement Analysis para verificações por atributos e visuais, antes de confiar no instrumento. A capacidade segue o tipo de dado: Process Capability (Normal) para dados medidos com limites, Binomial Capability para itens defeituosos e Poisson Capability para defeitos. A meta de capacidade de uma característica especial medida é Ppk ≥ 1.67 antes do lançamento e Cpk ≥ 1.33 em produção; para as demais características medidas, é Cpk ≥ 1.33.
Campos de entrada e opções
Campo | Descrição |
Worksheet | Uma linha por característica. Obrigatório: uma coluna Product Characteristic ou Process Characteristic. Também reconhecidas pelo nome: Part/Process No., Process / Operation, Machine, Device, Jig, Tools, Char. No., Special Char. Class, Specification / Tolerance, LSL, Target, USL, Unit, Data type, Evaluation / Measurement Technique, MSA done, Sample Size, Frequency, Control Method, Reaction Plan e Responsibility (variantes comuns como Process No, Class, Gauge ou Owner também funcionam). |
Project Name | Exibido no topo do plano. |
Control Plan Number | O número do seu documento para o plano. |
Phase | Prototype, Pre-launch, Safe launch ou Production (padrão). |
Part Number / Latest Change Level | Número da peça e revisão do desenho a que o plano se aplica. |
Part Name / Description | Nome da peça ou do produto. |
Organization / Plant | Planta, linha ou fornecedor. |
Key Contact / Phone | Quem contatar sobre o plano. |
Core Team | As funções ou pessoas que o prepararam. |
Date (Original) / Date (Revised) | Datas da primeira emissão e da última revisão. |
Approved By | Nome do aprovador. |
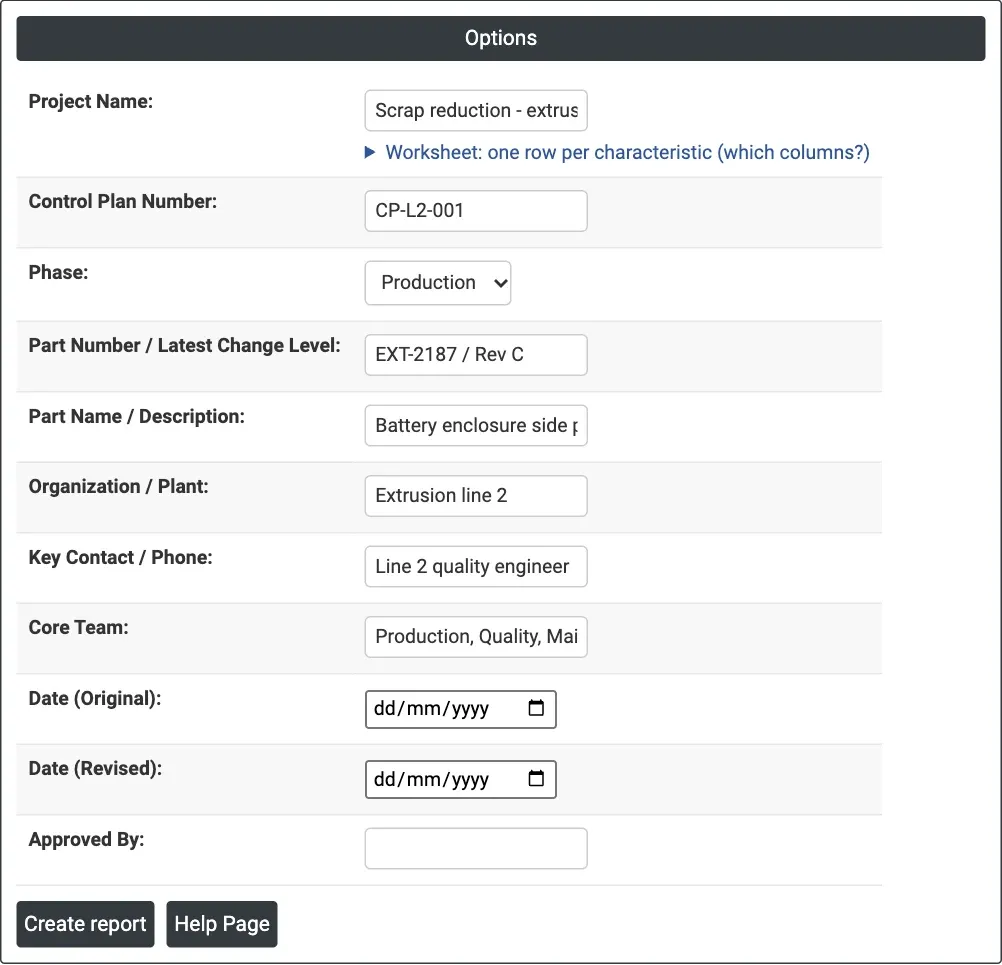
Figura 1 — O exemplo de extrusão: campos de cabeçalho do plano de controle da linha de extrusão 2; as características vêm da planilha.
Descrição da saída
- Control Plan header — o projeto, o número do plano, a fase, a peça, a planta, o contato, a equipe, as datas e a aprovação.
- Characteristics — uma linha por característica na ordem padrão de colunas: número do processo, operação, máquina, número da característica, característica de produto ou de processo, classe especial, especificação, técnica de medição, tamanho amostral, frequência, método de controle, plano de reação e responsabilidade.
- Zometric Statistical Software checks for this plan — para cada característica (◆ marca uma característica especial): o estudo do instrumento a verificar primeiro, a carta para monitorar, o estudo de capacidade e a meta de capacidade, cada um com link para sua ferramenta do Zometric Statistical Software.
- Review — uma linha para cada lacuna encontrada, informando o que acrescentar ou qual estudo executar.
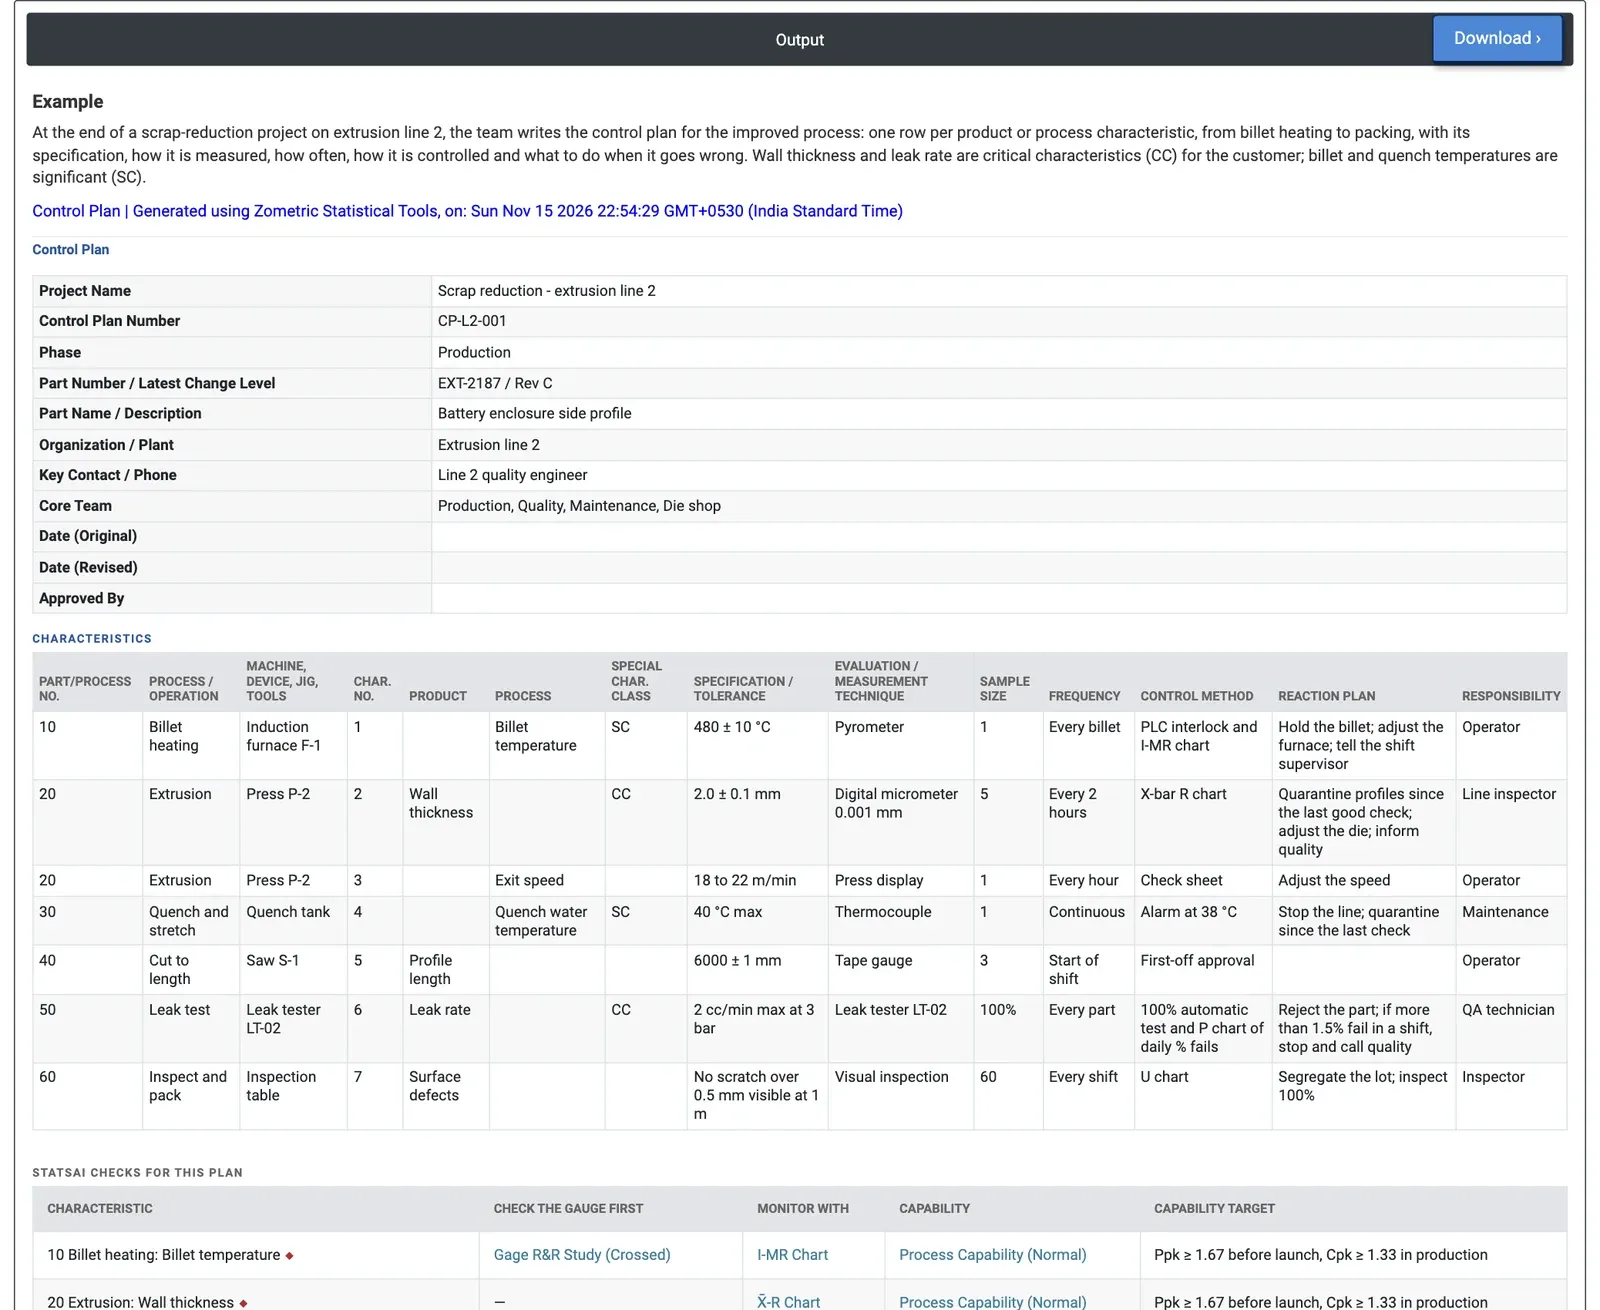
Figura 2 — Saída do plano de controle do exemplo de extrusão: o cabeçalho, a tabela de características e o início das verificações do Zometric Statistical Software.
Exemplo prático
No fim de um projeto de redução de refugo na linha de extrusão 2, a equipe redige o plano de controle do processo melhorado: sete características, do aquecimento do tarugo à embalagem. A espessura de parede e a taxa de vazamento são características críticas (CC) para o cliente; a temperatura do tarugo e a temperatura da água de têmpera são significativas (SC).
As verificações do Zometric Statistical Software dão a cada linha o próximo passo. A temperatura do tarugo (SC, carta I-MR, MSA não feito) precisa primeiro de um Gage R&R Study (Crossed) no pirômetro e depois de capacidade contra Ppk ≥ 1.67 antes do lançamento e Cpk ≥ 1.33 em produção. A espessura de parede (CC, carta X-bar R, MSA feito) vai direto para a carta e a capacidade. Os defeitos de superfície, verificados visualmente com uma carta U, precisam de uma Attribute Agreement Analysis e de Poisson Capability.
A revisão encontra seis lacunas: os sistemas de medição da temperatura do tarugo, do comprimento do perfil e da taxa de vazamento não estão validados (Gage R&R) e a verificação visual dos defeitos de superfície não está validada (concordância por atributos); a temperatura da água de têmpera é uma característica especial controlada apenas por um alarme, sem SPC nem à prova de erros; e o comprimento do perfil não tem plano de reação. Corrigir essas linhas antes de liberar o plano elimina as constatações usuais de auditoria.
Perguntas frequentes
Para que serve um plano de controle?
Um plano de controle documenta, para cada característica de produto ou de processo, como ela é medida e controlada: especificação, técnica de medição, tamanho amostral, frequência, método de controle, plano de reação e responsabilidade. Use-o no fim de um projeto de melhoria (fase Control), para uma peça nova em protótipo ou pré-lançamento, ou para revisar um plano existente.
Que lacunas a revisão do plano de controle verifica?
Cada linha é verificada quanto à ausência de método de controle, plano de reação, técnica de medição, tamanho amostral, frequência ou especificação. Características especiais sem SPC ou à prova de erros, ou sem limites numéricos, são sinalizadas, assim como sistemas de medição sem validação comprovada. Essas são as lacunas que os auditores costumam encontrar.
Como a carta de controle é escolhida para cada característica?
Usa-se a carta citada no método de controle (X-bar R, X-bar S, I-MR, P, NP, U ou C). Se o método diz apenas SPC ou control chart, a carta segue os dados e o tamanho amostral: I-MR para medições individuais, X-bar R para subgrupos de 2 a 8, X-bar S para subgrupos maiores, uma carta P para itens defeituosos e uma carta U para defeitos.
Que meta de capacidade se aplica às características especiais?
No Zometric Statistical Software, a meta de capacidade de uma característica especial medida é Ppk ≥ 1.67 antes do lançamento e Cpk ≥ 1.33 em produção; para as demais características medidas, é Cpk ≥ 1.33. O estudo de capacidade segue o tipo de dado: Process Capability (Normal) para dados medidos com limites, Binomial Capability para itens defeituosos e Poisson Capability para defeitos.