
Carta U de Laney (Laney U')
A carta U' de Laney é uma versão aprimorada da carta U padrão, criada para lidar com a superdispersão em dados de contagem de defeitos. Ela monitora o número médio de defeitos por unidade quando um único item pode ter mais de um defeito — por exemplo, uma placa de circuito pode ter vários defeitos de solda, ou um relatório pode conter vários erros.
Última revisão
Conclusão principal
A carta U' de Laney é uma versão aprimorada da carta U padrão, criada para lidar com a superdispersão em dados de contagem de defeitos.
Nesta página
O que é a carta U de Laney?
A carta U' de Laney é uma versão aprimorada da carta U padrão, criada para lidar com a superdispersão em dados de contagem de defeitos. Ela monitora o número médio de defeitos por unidade quando um único item pode ter mais de um defeito — por exemplo, uma placa de circuito pode ter vários defeitos de solda, ou um relatório pode conter vários erros.
Assim como a carta P' de Laney corrige a carta P, a carta U' de Laney corrige a carta U ao aplicar uma correção sigma-Z que absorve a variabilidade extra entre subgrupos. Isso evita que a carta gere uma enxurrada de falsos alarmes quando as áreas de inspeção são grandes ou inconsistentes.
Quando usar a carta U de Laney?
- Use ao acompanhar o número de defeitos por unidade em que um único item pode ter vários defeitos — como arranhões em um painel, erros em um documento ou falhas em um cabo.
- Use quando a área de inspeção (número de unidades inspecionadas) varia entre subgrupos — a família de cartas U trata tamanhos de inspeção variáveis, ao contrário da carta C.
- Use quando uma carta U padrão apresenta falsos alarmes em excesso ou limites de controle que parecem irrealisticamente estreitos para o seu processo.
- Use quando o valor de sigma-Z estiver significativamente acima de 1, confirmando que a variação extra entre subgrupos está inflando os sinais da carta U padrão.
Diretrizes para o uso correto da carta U de Laney
- Os dados devem representar contagens de defeitos (e não de itens defeituosos) — cada unidade pode contribuir com mais de um defeito para a contagem.
- Registre com precisão o número de unidades inspecionadas por subgrupo — ele é usado para calcular a taxa de defeitos por unidade de cada ponto plotado.
- Verifique o valor de sigma-Z — se for próximo de 1.0, a carta U padrão é suficiente; se estiver bem acima de 1.0, a carta U' de Laney é a escolha correta.
- Colete pelo menos 25 subgrupos para estabelecer limites de controle estáveis e confiáveis.
- Investigue as causas atribuíveis da variação entre subgrupos — a carta identifica a instabilidade, mas não a explica; a análise de causa raiz é sempre necessária.
Alternativas: quando não usar a carta U de Laney
- Se os tamanhos dos subgrupos forem fixos e consistentes, sem superdispersão, use uma carta U padrão
- Se a área de inspeção for fixa e idêntica em todos os subgrupos, use a carta C — ela é mais simples e adequada para um tamanho de oportunidade constante.
- Se você acompanha se cada item é defeituoso ou não (em vez de contar defeitos individuais), use a carta P' de Laney ou a carta P
- Se a resposta for dados medidos contínuos, use as cartas I-MR, XBarra-R ou XBarra-S
Exemplo de carta U de Laney
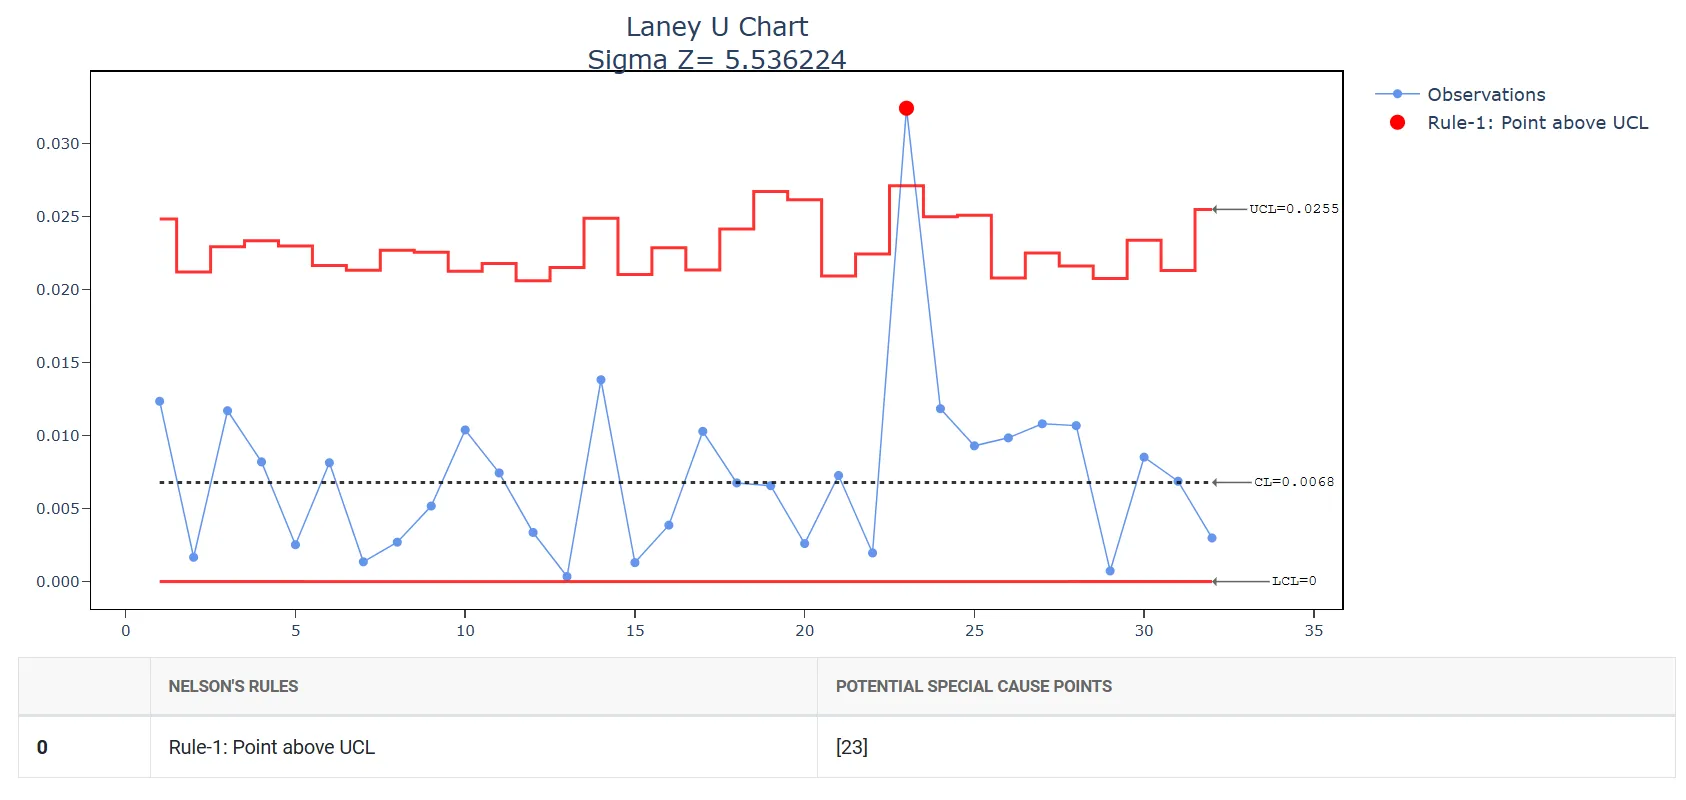
O diretor de qualidade de um grupo de hospitais quer avaliar a taxa de erros de medicação, que inclui falhas como administrar o medicamento na hora errada, dar uma dose incorreta ou fornecer o medicamento errado. Ao longo de 32 semanas, o diretor acompanha semanalmente o número de pacientes e de erros de medicação. Devido ao grande número de pacientes, com tamanho médio de subgrupo acima de 7,500, e a indícios de superdispersão nos dados, o diretor opta por uma carta U' de Laney em vez de uma carta U padrão para monitorar e analisar as tendências dos erros de medicação. O gerente segue estes passos:
- Reuniu os dados necessários.
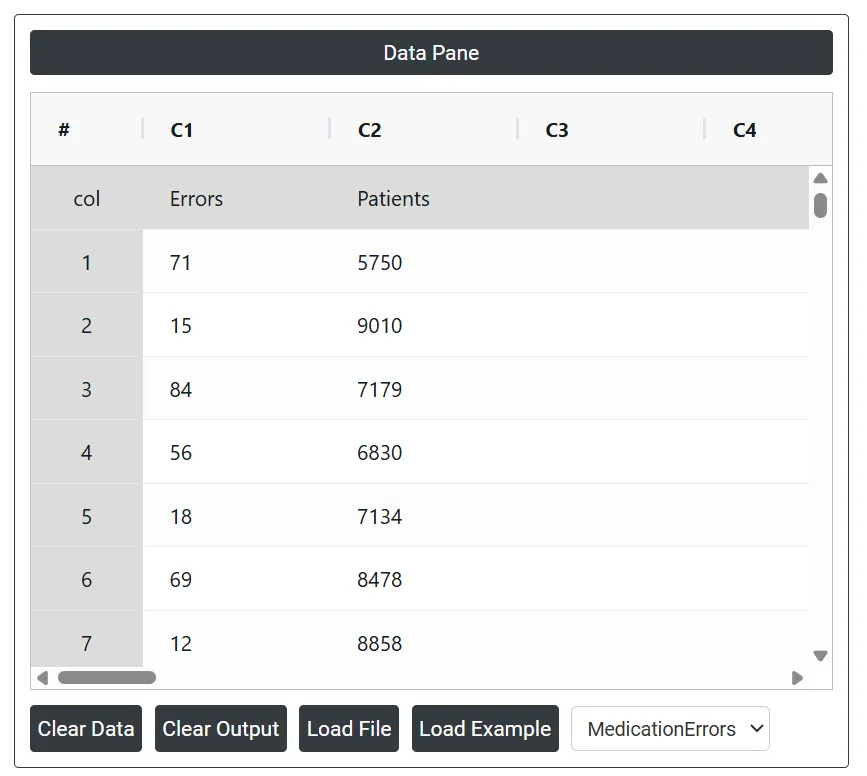
2. Agora analise os dados no Zometric Statistical Software em https://statsai.zometric.com/.
3. Para encontrar o U Chart, escolha Statistical module> Control Chart> Laney U Chart.
4. Dentro da ferramenta, insere os dados junto com as demais entradas, da seguinte forma:
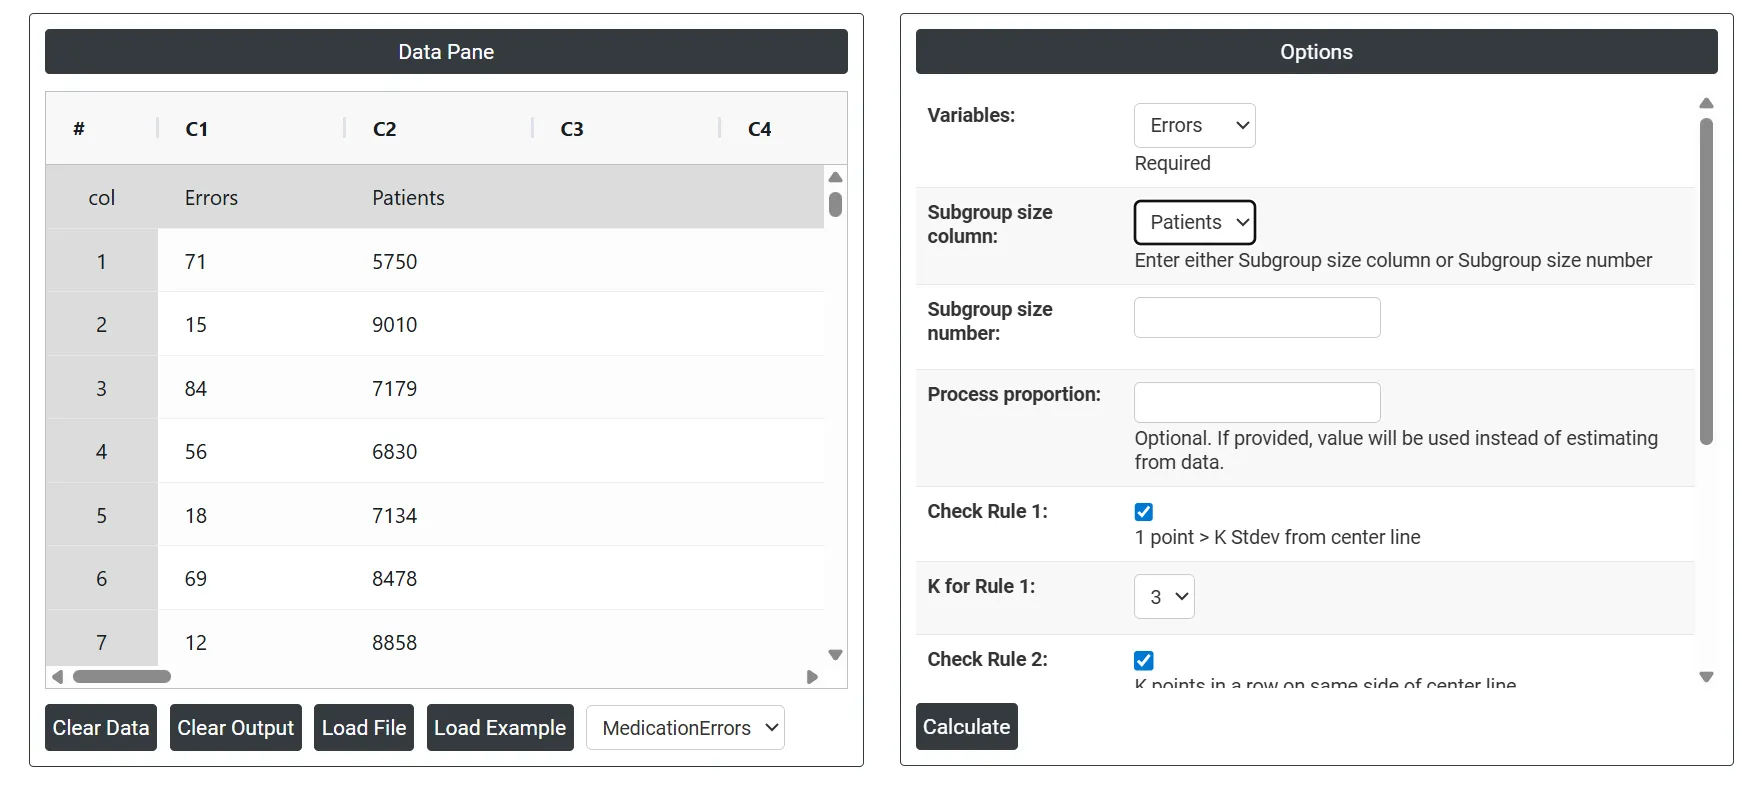
5. Depois de usar a ferramenta acima, obtém a saída da seguinte forma:
Como gerar a carta U de Laney?
O guia é o seguinte:
- Faça login no Zometric Statistical Software em https://statsai.zometric.com/
- Na página inicial, escolha Statistical Tool> Control Chart >Laney U Chart .
- Em seguida, atualize os dados manualmente ou copie todos os dados (Ctrl+C) de uma planilha do Excel e cole-os (Ctrl+V) aqui.
- Em seguida, selecione as Check Rules desejadas.
- Por fim, clique em calculate na parte inferior da página para obter os resultados desejados.
No painel (dashboard) da carta U de Laney, a janela é dividida em duas partes.
Na parte esquerda fica o painel de dados (Data Pane). Os dados podem ser inseridos manualmente, ou você pode copiar todos os dados (Ctrl+C) de uma planilha do Excel e colá-los (Ctrl+V) aqui.
Load example: Os dados de exemplo serão carregados.
Load File: É usado para carregar diretamente os dados do Excel.
Na parte direita, há várias opções, descritas a seguir:
- Variables: Selecione a coluna com a contagem de defeitos registrada em cada subgrupo — por exemplo, o número de arranhões em um painel, de erros em um documento ou de falhas encontradas em um cabo. Ao contrário da carta P' de Laney, que conta itens defeituosos, esta coluna conta defeitos individuais, em que um único item pode contribuir com mais de um defeito para o total.
- Subgroup Size Column: Selecione a coluna com o número total de unidades inspecionadas em cada subgrupo. Ela é usada para calcular a taxa de defeitos por unidade, dividindo a contagem de defeitos pelo número de unidades inspecionadas. Use esta opção quando o tamanho da inspeção varia entre subgrupos — por exemplo, 30 unidades inspecionadas em um período e 55 no seguinte. Deve-se informar este campo ou o Subgroup Size Number, não ambos.
- Subgroup Size Number: Informe um número fixo se o total de unidades inspecionadas for idêntico em todos os subgrupos. Por exemplo, se exatamente 25 unidades são sempre inspecionadas por período, informe 25 aqui. É a opção mais simples quando o tamanho da inspeção permanece constante durante todo o estudo. Se o número de unidades inspecionadas muda entre subgrupos, use a Subgroup Size Column.
- Process proportion: Se a proporção do processo for informada, esse valor é considerado a linha central. Caso contrário, o Zometric Statistical Software calcula a linha central a partir dos dados fornecidos.
- Check Rule 1: 1 point > K Stdev from center line: O Teste 1 é essencial para identificar subgrupos que se desviam significativamente dos demais, sendo uma ferramenta universalmente reconhecida para detectar situações fora de controle. Para aumentar a sensibilidade e detectar deslocamentos menores no processo, o Teste 2 pode ser usado em conjunto com o Teste 1, aumentando a eficácia das cartas de controle.
- Check Rule 2: K points in a row on same side of center line: O Teste 2 detecta mudanças no centramento ou na variação do processo. Ao monitorar pequenos deslocamentos no processo, o Teste 2 pode ser usado em conjunto com o Teste 1 para aumentar a sensibilidade das cartas de controle.
- Check Rule 3: K points in a row, all increasing or all decreasing: O Teste 3 foi concebido para identificar tendências em um processo. Ele procura especificamente uma sequência longa de pontos consecutivos que aumentam ou diminuem de valor de forma consistente, indicando uma possível tendência subjacente no comportamento do processo.
- Check Rule 4: K points in a row, alternating up and down:O Teste 4 foi concebido para identificar variações sistemáticas em um processo. Idealmente, o padrão de variação de um processo deve ser aleatório. No entanto, se um ponto falhar no Teste 4, isso pode indicar que a variação não é aleatória, mas segue um padrão previsível.
Perguntas frequentes
O que é uma carta U' de Laney?
Uma carta U' de Laney é uma carta U aprimorada, criada para lidar com a superdispersão em dados de contagem de defeitos. Ela monitora o número médio de defeitos por unidade quando um único item pode ter mais de um defeito, como defeitos de solda em uma placa de circuito. Uma correção sigma-Z absorve a variabilidade extra entre subgrupos, evitando uma enxurrada de falsos alarmes quando os tamanhos de inspeção são grandes ou inconsistentes.
Quando usar uma carta U' de Laney em vez de uma carta U?
Use uma carta U' de Laney quando uma carta U padrão apresentar falsos alarmes em excesso ou limites que pareçam irrealisticamente estreitos, quando o tamanho da inspeção variar entre subgrupos ou quando o sigma-Z estiver significativamente acima de 1. Se os tamanhos dos subgrupos forem fixos e consistentes, sem superdispersão, uma carta U padrão é suficiente.
Qual é a diferença entre uma carta U' de Laney e uma carta P' de Laney?
Uma carta U' de Laney conta defeitos, em que cada unidade pode contribuir com mais de um defeito, e plota os defeitos por unidade. Uma carta P' de Laney acompanha se cada item é defeituoso ou não e plota a proporção de defeituosos. Ambas aplicam uma correção sigma-Z para a superdispersão.
Que dados são necessários para uma carta U' de Laney?
É necessário ter a contagem de defeitos em cada subgrupo e o número de unidades inspecionadas, informado como uma coluna de tamanho do subgrupo, quando varia, ou como um número fixo de tamanho do subgrupo. Registre com precisão as unidades inspecionadas, pois elas são usadas para calcular a taxa de defeitos por unidade. Colete pelo menos 25 subgrupos para obter limites de controle estáveis.