
Capacidade de Poisson
A análise de capacidade de Poisson mede o quanto um processo atende a uma especificação para a taxa de defeitos ou de eventos raros, quando os dados seguem uma distribuição de Poisson. É usada quando cada unidade de inspeção pode ter vários defeitos ou ocorrências — como o número de arranhões em um painel, erros em um documento, falhas em um comprimento de fio ou chamadas a um helpdesk por hora — e o objetivo é determinar se a taxa de defeitos está dentro de um nível-alvo aceitável.
Última revisão
Conclusão principal
A análise de capacidade de Poisson mede o quanto um processo atende a uma especificação para a taxa de defeitos ou de eventos raros, quando os dados seguem uma distribuição de Poisson.
Nesta página
O que é a capacidade de Poisson?
A análise de capacidade de Poisson mede o quanto um processo atende a uma especificação para a taxa de defeitos ou de eventos raros, quando os dados seguem uma distribuição de Poisson. É usada quando cada unidade de inspeção pode ter vários defeitos ou ocorrências — como o número de arranhões em um painel, erros em um documento, falhas em um comprimento de fio ou chamadas a um helpdesk por hora — e o objetivo é determinar se a taxa de defeitos está dentro de um nível-alvo aceitável.
Diferentemente da análise de capacidade contínua, que compara medições com limites de especificação superior e inferior, a capacidade de Poisson usa uma taxa máxima admissível de defeitos como referência. Ela expressa o desempenho do processo em defeitos por milhão de oportunidades (DPMO) e no nível sigma equivalente, o que facilita a comparação com as metas de desempenho do Six Sigma.
Definição simples: Uma análise de capacidade para dados de contagem, voltada especificamente a medir com que frequência defeitos ou eventos ocorrem por unidade — e se essa taxa é baixa o suficiente para atingir as metas de qualidade
Quando usar a capacidade de Poisson?
- Use quando os dados representam contagens de defeitos, eventos ou ocorrências por unidade ou por período de tempo — por exemplo, número de defeitos de pintura por carro, número de erros de digitação por página ou número de paradas de máquina por mês.
- Use quando um único item pode ter mais de um defeito — o que a distingue da Capacidade Binomial, em que cada item é simplesmente classificado como aprovado ou reprovado.
- Use quando a taxa de defeitos é baixa e os eventos ocorrem de forma independente entre si — essas são as condições fundamentais que definem um processo de Poisson.
- Use quando você tem uma meta definida ou uma taxa máxima admissível de defeitos para comparar o desempenho.
Diretrizes para o uso correto da capacidade de Poisson
- Confirme que os dados realmente seguem uma distribuição de Poisson — a média e a variância dos dados de contagem devem ser aproximadamente iguais; uma grande diferença entre elas indica superdispersão, e pode ser necessário outro modelo.
- Cada defeito ou evento deve ser independente dos demais — uma ocorrência não deve influenciar a probabilidade da seguinte.
- O tamanho da oportunidade de inspeção deve ser consistente em todas as observações — ou, se variar, a análise deve levar em conta os diferentes tamanhos de oportunidade por unidade.
- Colete subgrupos ou períodos de tempo suficientes para produzir uma estimativa estável da taxa de defeitos do processo — recomenda-se ao menos 25 subgrupos antes de tirar conclusões.
- Certifique-se de que o processo está estável antes de interpretar a capacidade — use uma carta U ou uma carta C para verificar se a taxa de defeitos não está derivando nem mostrando sinais de fora de controle.
- As principais métricas de saída são DPU (defeitos por unidade), DPMO (defeitos por milhão de oportunidades) e o nível sigma — interprete-as em relação à sua meta de qualidade, e não aos limiares tradicionais de Cp/Cpk.
Alternativas: quando não usar a capacidade de Poisson
Situação
Use em vez disso
Cada item é simplesmente aprovado ou reprovado (não é uma contagem de defeitos)
Análise de Capacidade Binomial
Os dados são valores medidos contínuos
Análise de Capacidade Normal, Não Normal ou Não Paramétrica
Os dados de contagem apresentam superdispersão (variância >> média)
Binomial negativa ou Poisson com modelo de superdispersão
A taxa de defeitos é alta (não é um processo de eventos raros)
Revise a estabilidade do processo antes da análise de capacidade
O tamanho da oportunidade varia significativamente entre as unidades
Use uma análise baseada na carta U com tamanhos de oportunidade variáveis
Exemplo de capacidade de Poisson
Um engenheiro de processos está avaliando a durabilidade do isolamento de um fio elétrico. O engenheiro seleciona aleatoriamente trechos do fio e os submete a um ensaio de tensão para identificar pontos fracos no isolamento que poderiam levar a falhas durante o uso. Para cada trecho de fio, o engenheiro registra tanto o número de pontos fracos detectados (defeitos) quanto o comprimento do fio em metros. O objetivo é realizar a análise de capacidade de Poisson para avaliar o desempenho do processo de isolamento no atendimento aos padrões de durabilidade, determinando se ele mantém de forma consistente o nível de qualidade exigido em diferentes comprimentos de fio. Os passos são os seguintes:
- Reúna os dados necessários.
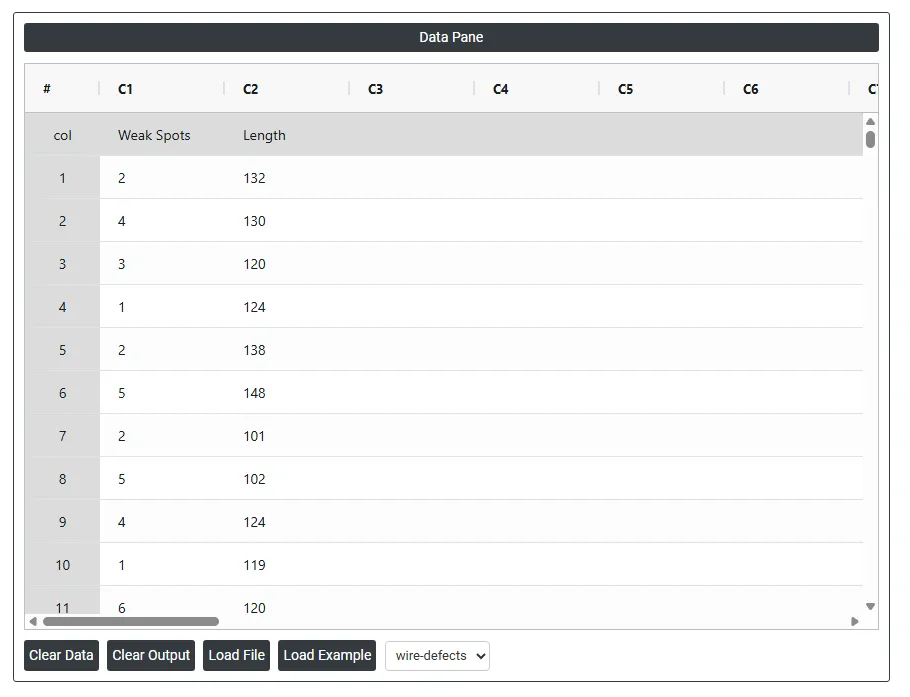
- Agora, analise os dados no Zometric Statistical Software em https://statsai.zometric.com/.
- Para encontrar a capacidade de Poisson, escolha Statistical module> Process Capability>Poisson Capability.
- Na ferramenta, insira os dados e as demais entradas da seguinte forma:
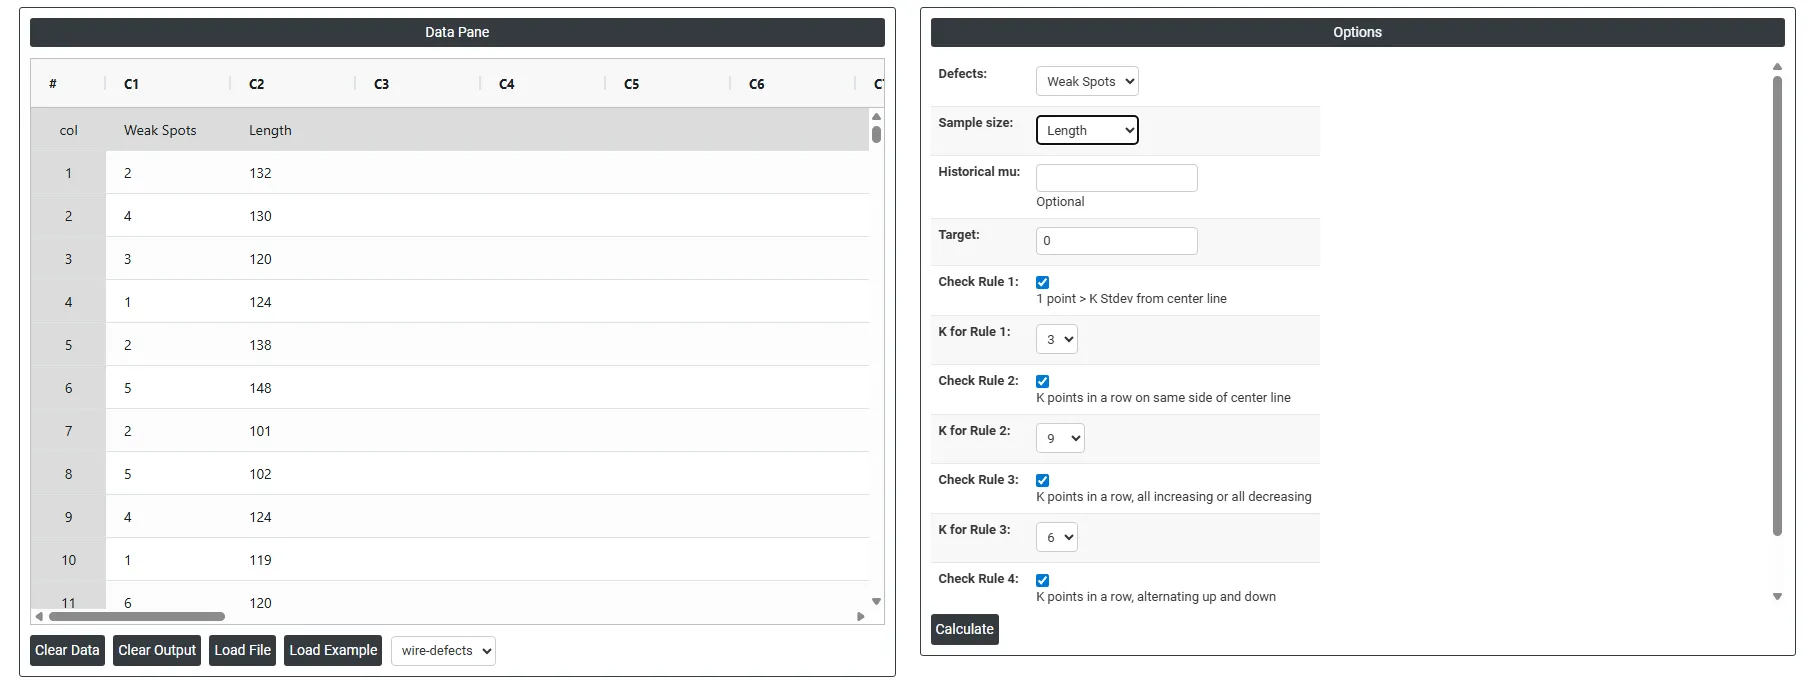
- Depois de usar a ferramenta mencionada acima, obtém-se a saída a seguir:
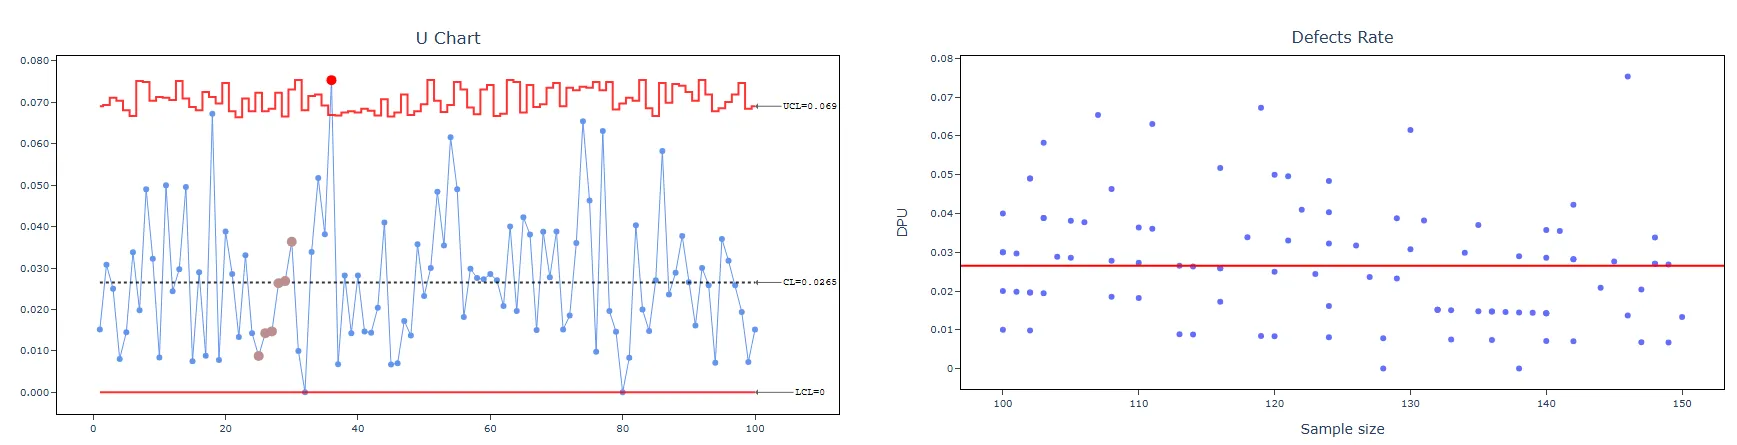
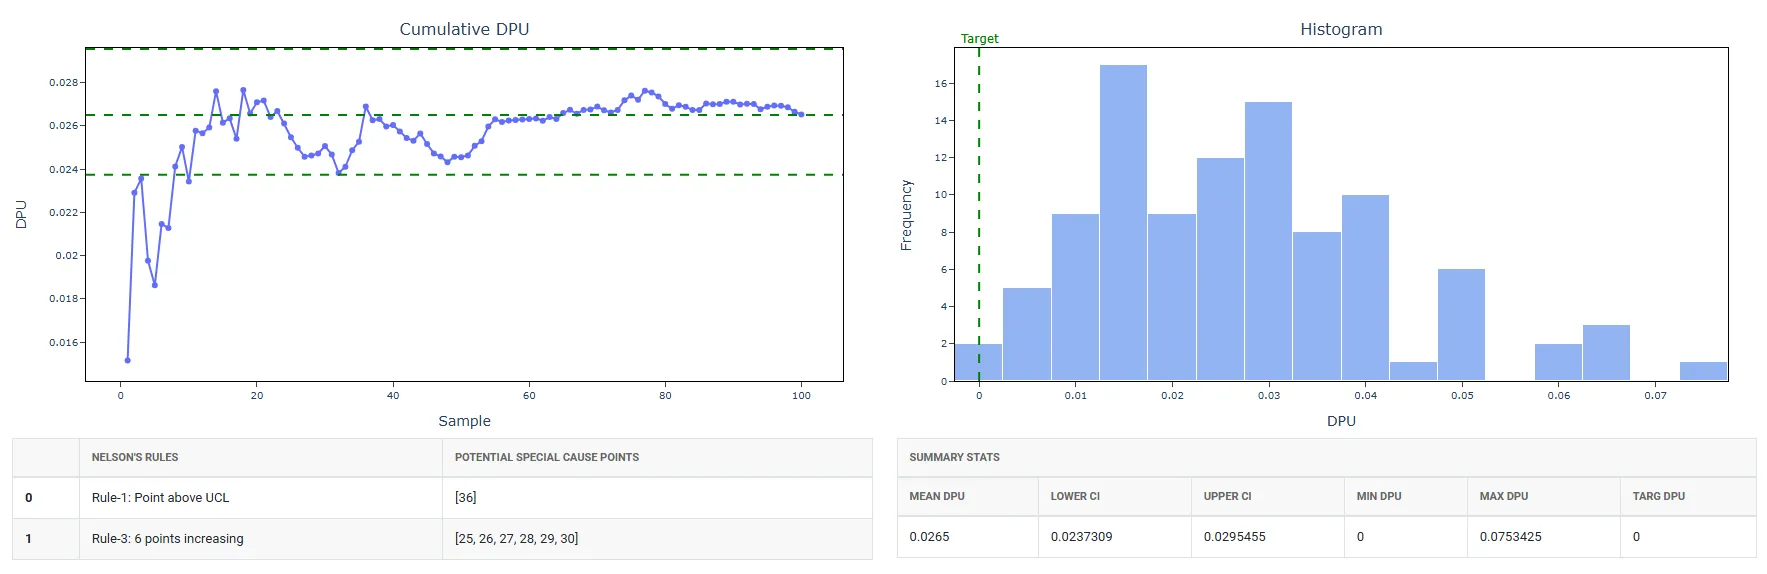
Como usar a capacidade de Poisson
O guia é o seguinte:
- Faça login no Zometric Statistical Software em https://statsai.zometric.com/
- Na página inicial, escolha Statistical Tool> Process Capability >Poisson Capability .
- Em seguida, atualize os dados manualmente ou copie todos os dados (Ctrl+C) de uma planilha do Excel e cole-os (Ctrl+V) aqui.
- Preencha as opções necessárias.
- Por fim, clique em calculate na parte inferior da página para obter os resultados desejados.
No painel (dashboard) da capacidade de Poisson, a janela é dividida em duas partes.
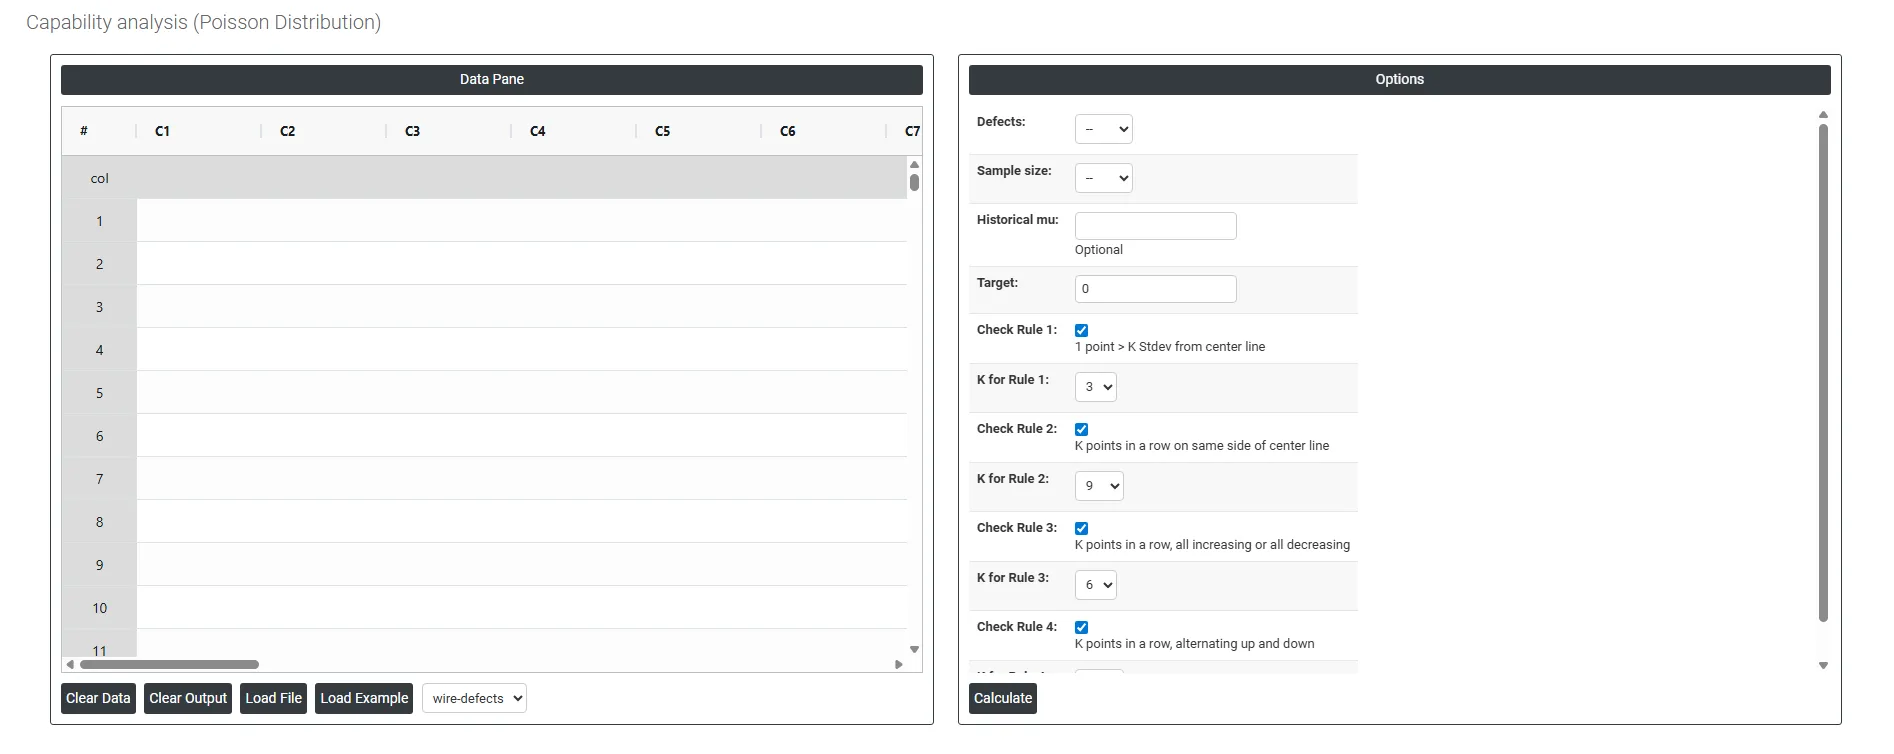
Na parte esquerda fica o painel de dados (Data Pane). No Data Pane, cada linha forma um subgrupo. Os dados podem ser inseridos manualmente, ou você pode copiar todos os dados (Ctrl+C) de uma planilha do Excel e colá-los (Ctrl+V) aqui.
Load example: Os dados de exemplo serão carregados.
Load File: É usado para carregar diretamente os dados do Excel.
Na parte direita, há várias opções, descritas a seguir:
- Defects Selecione a coluna que contém a contagem de defeitos ou ocorrências registrada em cada período de inspeção ou subgrupo — por exemplo, o número de arranhões superficiais por painel, erros por documento ou falhas por comprimento de cabo. Cada valor dessa coluna representa o número total de defeitos observados em uma unidade de inspeção ou período de tempo. Essa é a entrada principal que a análise usa para estimar a taxa de defeitos do processo.
- Sample Size Selecione a coluna que contém o número de unidades ou o tamanho da área de inspeção correspondente a cada contagem de defeitos. Isso é essencial porque a taxa de defeitos é calculada dividindo a contagem de defeitos pelo tamanho amostral — por exemplo, 12 defeitos em 300 unidades inspecionadas dão uma taxa de 0.04 defeito por unidade. Se o tamanho amostral for o mesmo em todas as linhas, pode-se informar um valor constante em vez de uma coluna.
- Historical Mu (μ) Opcional. Mu (μ) representa a taxa média de defeitos conhecida ou historicamente estabelecida do processo. Se você tem uma taxa de defeitos de referência confiável de um estudo anterior ou de um registro de longo prazo do processo, insira-a aqui. Quando informada, a análise usa esse valor diretamente para calcular as estatísticas de capacidade e definir os parâmetros de desempenho — em vez de estimar a taxa de defeitos apenas a partir do conjunto de dados atual. Isso produz resultados mais estáveis e consistentes, especialmente quando a amostra atual é pequena. Deixe em branco para que a análise estime o mu a partir dos dados.
- Target A taxa de defeitos desejada ou ideal que o processo deve atingir. Informar uma meta permite que a análise compare o desempenho atual do processo diretamente com um objetivo definido — por exemplo, uma meta de 0.01 defeito por unidade significa que não é aceitável mais de 1 defeito por 100 unidades. Esse valor é usado como referência na saída e é exibido como uma linha de referência no gráfico de capacidade, facilitando ver o quão distante o processo atual está do nível de desempenho desejado.
- Check Rule 1: 1 point > K Stdev from center line: O Teste 1 é essencial para identificar subgrupos que se desviam significativamente dos demais, o que o torna uma ferramenta universalmente reconhecida para detectar situações fora de controle. Para aumentar a sensibilidade e detectar deslocamentos menores no processo, o Teste 2 pode ser usado em conjunto com o Teste 1, aumentando a eficácia das cartas de controle.
- Check Rule 2: K points in a row on same side of center line: O Teste 2 detecta mudanças no centramento ou na variação do processo. Ao monitorar pequenos deslocamentos no processo, o Teste 2 pode ser usado em conjunto com o Teste 1 para aumentar a sensibilidade das cartas de controle.
- Check Rule 3: K points in a row, all increasing or all decreasing: O Teste 3 foi criado para identificar tendências em um processo. Esse teste procura especificamente uma sequência longa de pontos de dados consecutivos que aumentam ou diminuem de valor de forma consistente, sinalizando uma possível tendência subjacente no comportamento do processo.
- Check Rule 4: K points in a row, alternating up and down: O Teste 4 foi criado para identificar variações sistemáticas em um processo. Idealmente, o padrão de variação de um processo deve ser aleatório. No entanto, se um ponto falha no Teste 4, isso pode indicar que a variação não é aleatória, mas segue um padrão previsível.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): O Teste 5 detecta pequenos deslocamentos no processo.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):O Teste 6 detecta pequenos deslocamentos no processo.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):O Teste 7 identifica padrões de variação que podem ser interpretados incorretamente como evidência de bom controle. Esse teste detecta limites de controle excessivamente largos, que muitas vezes resultam de dados estratificados. Os dados estratificados ocorrem quando há uma fonte sistemática de variação dentro de cada subgrupo, fazendo os limites de controle parecerem mais amplos do que deveriam ser.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):O Teste 8 detecta um padrão de mistura. Em um padrão de mistura, os pontos tendem a se afastar da linha central e a ficar próximos dos limites de controle.
Perguntas frequentes
O que é a análise de capacidade de Poisson?
A análise de capacidade de Poisson mede o quanto um processo atende a uma especificação para a taxa de defeitos ou de eventos raros quando os dados seguem uma distribuição de Poisson. Em vez de limites de especificação superior e inferior, ela usa uma taxa máxima admissível de defeitos como referência e informa o desempenho como defeitos por unidade, defeitos por milhão de oportunidades (DPMO) e o nível sigma equivalente.
Quando usar a capacidade de Poisson em vez da capacidade binomial?
Use a capacidade de Poisson quando os dados são contagens de defeitos ou eventos por unidade ou por período de tempo e um único item pode ter mais de um defeito, como defeitos de pintura por carro. Use a capacidade binomial quando cada item é simplesmente classificado como aprovado ou reprovado. Para valores medidos contínuos, use em vez disso a análise de capacidade normal, não normal ou não paramétrica.
Quais são as premissas da análise de capacidade de Poisson?
As contagens devem seguir uma distribuição de Poisson, com média e variância aproximadamente iguais; uma grande diferença indica superdispersão. Os defeitos devem ocorrer de forma independente, e o tamanho da oportunidade deve ser consistente ou considerado quando varia. Recomendam-se ao menos 25 subgrupos, e o processo deve estar estável, o que se verifica com uma carta U ou uma carta C, antes de interpretar a capacidade.
Como interpretar os resultados da capacidade de Poisson?
As principais saídas são o DPU (defeitos por unidade), o DPMO (defeitos por milhão de oportunidades) e o nível sigma. Interprete-os em relação à sua meta de qualidade, e não aos limiares tradicionais de Cp ou Cpk. Se uma taxa de defeitos-alvo for informada, ela aparece como uma linha de referência no gráfico de capacidade, mostrando o quão distante o processo atual está do desempenho desejado.