
Manutenção preventiva (Preventative Maintenance)
A manutenção preventiva documenta as tarefas de manutenção de uma máquina, matriz ou ferramenta e os três gatilhos que as exigem: uma contagem de ciclos, um tempo decorrido ou um parâmetro do processo que sai de seus limites. Use-a na fase Controlar quando a condição do equipamento causa defeitos. Não faz cálculos; organiza em um só relatório os dados do projeto, do documento e do processo e a medição e o relato de cada gatilho.
Última revisão
Conclusão principal
A manutenção preventiva é um formulário da fase Controlar do Seis Sigma que registra a manutenção de que o equipamento precisa para manter sob controle um processo melhorado e o gatilho (ciclos, tempo ou parâmetro) que a aciona.
Nesta página
Finalidade
A manutenção preventiva (Preventative Maintenance) registra a manutenção de que um equipamento precisa para manter sob controle um processo melhorado e o que a aciona: um número de ciclos, um tempo decorrido ou um parâmetro do processo se aproximando de seu limite. É um documento da fase Controlar: quando um projeto descobre que a condição de uma máquina, matriz ou ferramenta causa os defeitos, este formulário torna a manutenção parte da forma padrão de trabalhar, em vez de algo feito quando alguém se lembra. Todos os campos são digitados no painel Options; Create report os organiza em um único documento.
Principais recursos
- Um relatório com o cabeçalho do projeto, Document Details, Process Details, a manutenção necessária e seus três gatilhos.
- Três tipos de gatilho lado a lado: Cycle Count, Elapsed Time e Parameter Value, cada um com a forma como é medido e como é relatado.
- Campos de controle do documento: quem implementou o plano e quando, a última revisão, o número da revisão, o procedimento de manutenção e onde os registros são guardados.
- Datas exibidas em formato fixo de dia-mês-ano (por exemplo, 09-Nov-2026).
- Os campos em branco permanecem no relatório, de modo que ele mostra o que ainda precisa ser decidido.
- Exportação em PDF por meio de Download.
Métodos estatísticos
A ferramenta não faz cálculos: ela organiza o que você informa. Segue a prática usual da Manutenção Produtiva Total (TPM) e da fase Controlar do Seis Sigma de vincular a manutenção a um gatilho que possa ser verificado. Um gatilho de contagem de ciclos (por exemplo, a cada 400 tarugos, injeções ou golpes) é adequado ao desgaste que depende do uso. Um gatilho de tempo decorrido (por exemplo, a cada 4 semanas) é adequado ao desgaste ou envelhecimento que depende do tempo e é o mais fácil de programar. Um gatilho de valor de parâmetro age sobre o próprio processo: a manutenção é acionada quando uma característica monitorada sai de seus limites ou uma carta de controle sinaliza, o que detecta o desgaste que os outros dois gatilhos não percebem.
Para cada gatilho, diga como ele é medido (um contador, um calendário, uma carta de controle) e como é relatado (um cartão da matriz, o sistema de manutenção, uma reunião), de modo que alguém seja claramente responsável por agir sobre ele. O gatilho de valor de parâmetro funciona melhor com uma carta de controle da característica: a carta sinaliza um deslocamento antes de as peças saírem da especificação. Revise o formulário quando o equipamento, o processo ou o procedimento de manutenção mudar e atualize Last Revised By, Last Revised Date e Revision #.
Campos de entrada e opções
Campo | Descrição |
Project Name / Prepared By / Prepared Date (nome do projeto / preparado por / data de preparação) | Cabeçalho do relatório. |
Implemented By / Implemented Date | Quem colocou o plano de manutenção em uso e quando. |
Last Revised By / Last Revised Date / Revision # (revisado por / data da revisão / nº da revisão) | Histórico de revisões do plano. |
Engineering/Maintenance Procedure Reference | O procedimento ou a instrução de trabalho que descreve a manutenção. |
Records Location | Onde os registros de manutenção são guardados (por exemplo, o sistema de gestão de manutenção). |
Product/Service / Process / Process Step Description (produto/serviço / processo / descrição da etapa) | O que o equipamento produz e a etapa do processo a que atende. |
Description of Equipment / Location of Equipment (descrição / localização do equipamento) | O equipamento mantido e onde ele está. |
Preventative Maintenance Required | Texto livre: as tarefas de manutenção. |
Cycle Count Trigger: # of Cycles / How Measured / How Reported (nº de ciclos / como é medido / como é relatado) | Manutenção após um número de ciclos, como os ciclos são contados e como a contagem é relatada. |
Elapsed Time Trigger: Elapsed Time / How Measured / How Reported (tempo decorrido / como é medido / como é relatado) | Manutenção após um intervalo de tempo, como o tempo é acompanhado e como é relatado. |
Parameter Value Trigger: Parameter / USL / LSL / How Measured / How Reported (parâmetro / USL / LSL / como é medido / como é relatado) | Manutenção quando um parâmetro do processo sai de seus limites: o parâmetro, seus limites superior e inferior, como é medido e como uma violação é relatada. |
Create report | Organiza o formulário no painel Output. |
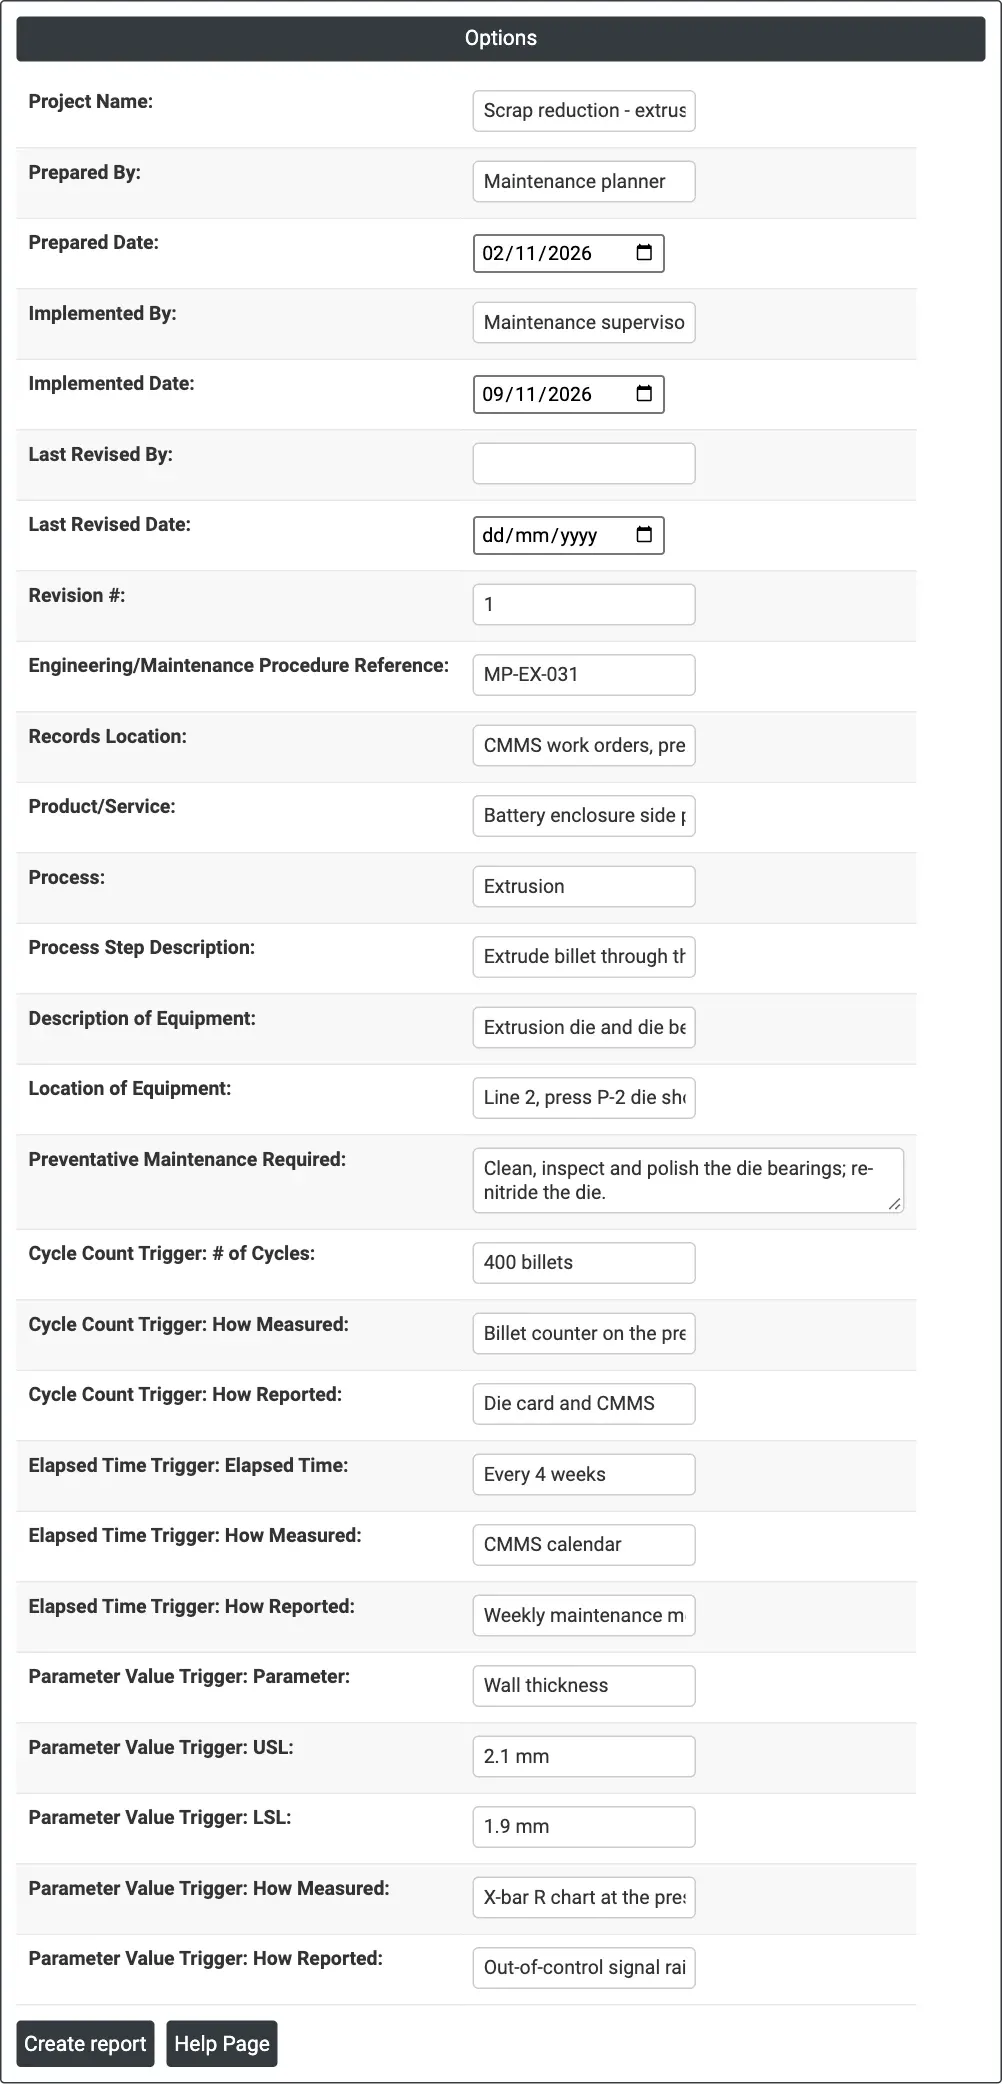
Figura 1 — Opções preenchidas para o plano de manutenção da matriz da prensa P-2 na linha de extrusão 2.
Descrição da saída
- Preventative Maintenance — Project Name, Prepared By e Prepared Date.
- Document Details — Implemented By e Date, Last Revised By e Date, Revision #, referência do procedimento e local dos registros.
- Process Details — Product/Service, Process, Process Step Description, Description of Equipment e Location of Equipment.
- Preventative Maintenance — a manutenção necessária.
- Cycle Count Trigger, Elapsed Time Trigger e Parameter Value Trigger — cada gatilho com a forma como é medido e relatado.
- Exportação em PDF por meio de Download.
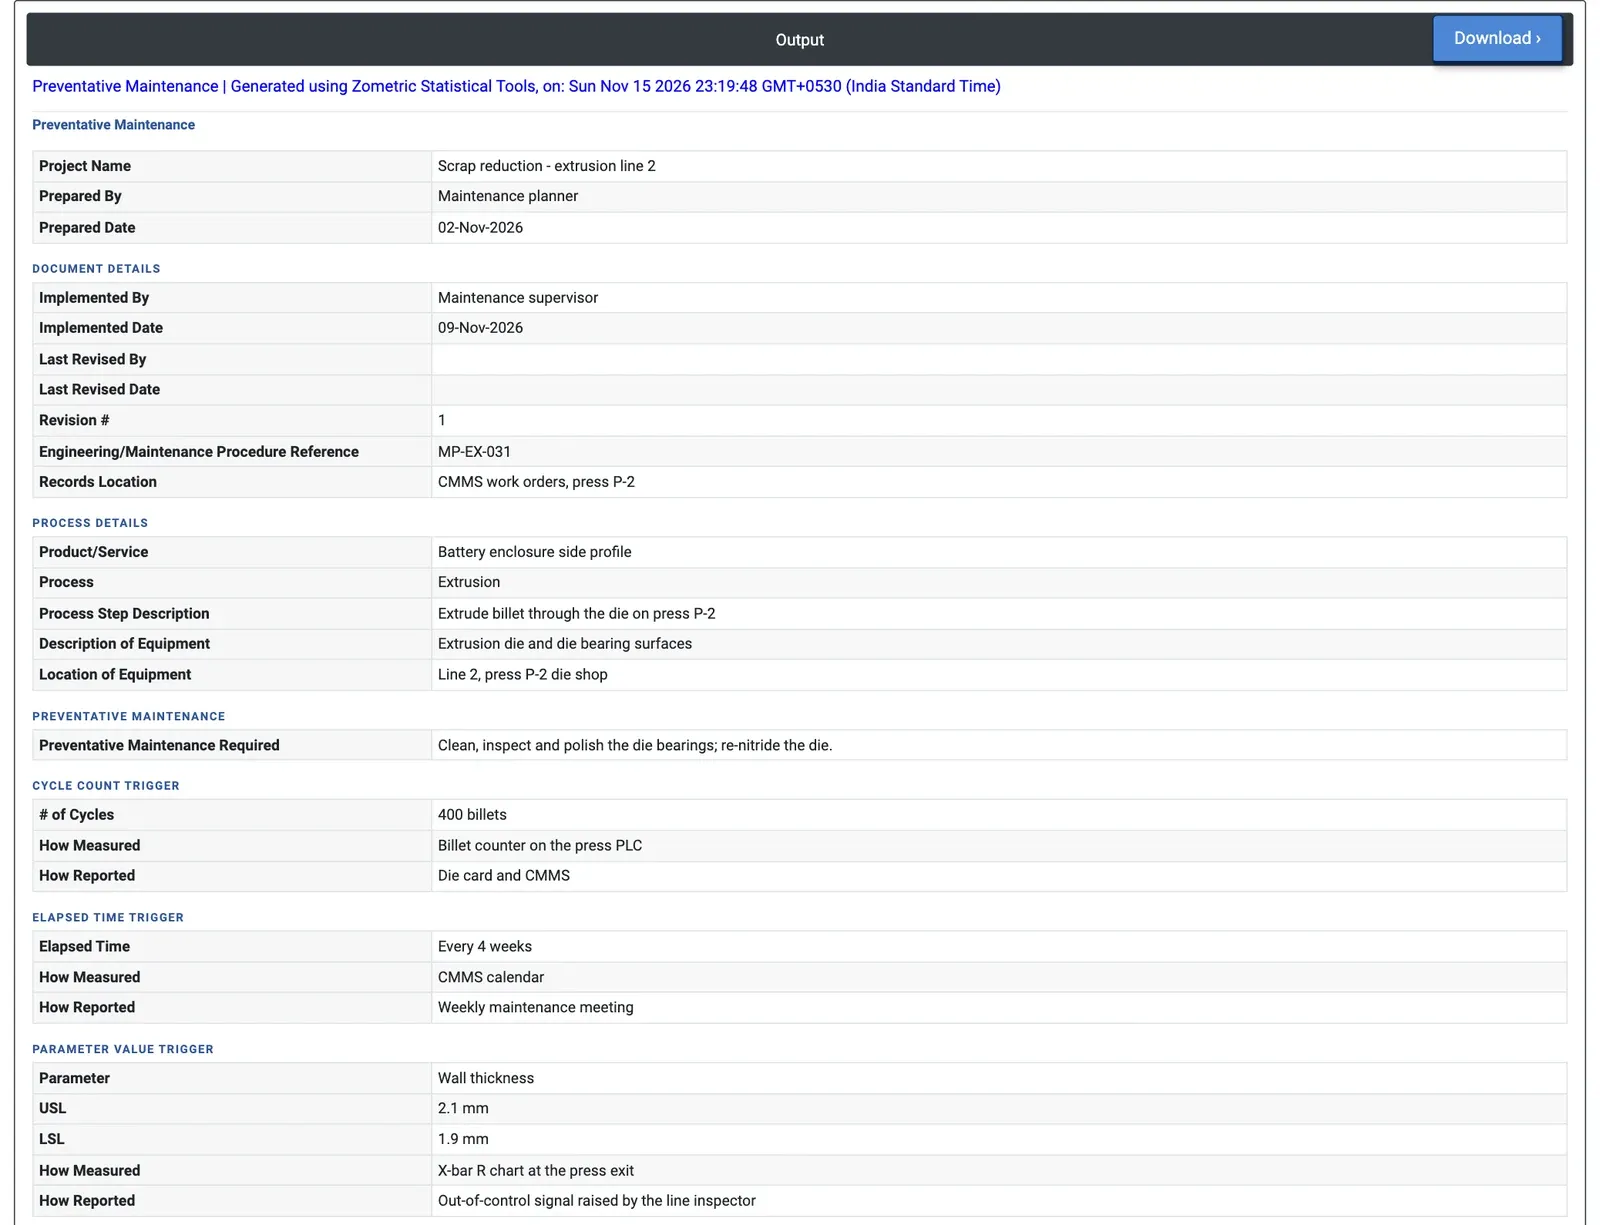
Figura 2 — O plano de manutenção preventiva da matriz de extrusão da prensa P-2, com gatilhos de contagem de ciclos, tempo decorrido e espessura de parede.
Exemplo prático
O projeto de redução de refugo na linha de extrusão 2 descobriu que os mancais desgastados da matriz causam linhas de matriz e deriva da espessura de parede. Para manter o ganho, o planejador de manutenção elabora um plano de manutenção preventiva para a matriz de extrusão da prensa P-2 (esta página não tem Load Example; os valores abaixo foram digitados). A manutenção necessária é limpar, inspecionar e polir os mancais da matriz e renitretar a matriz, conforme o procedimento MP-EX-031, com os registros guardados como ordens de serviço no sistema de manutenção.
Três gatilhos são definidos. Contagem de ciclos: a cada 400 tarugos, contados pelo CLP da prensa e relatados no cartão da matriz. Tempo decorrido: a cada 4 semanas, a partir do calendário de manutenção, revisado na reunião semanal de manutenção. Valor de parâmetro: espessura de parede, LSL 1.9 mm e USL 2.1 mm, monitorada com a carta X-bar R na saída da prensa; um sinal de fora de controle emitido pelo inspetor da linha exige que a matriz seja retirada antes do prazo. O relatório mostra que o plano foi preparado em 02-Nov-2026 e implementado em 09-Nov-2026, revisão 1. O gatilho que ocorrer primeiro inicia a manutenção, e o plano de auditoria da linha pode verificar o cartão da matriz em relação ao limite de 400 tarugos.
Perguntas frequentes
O que é um plano de manutenção preventiva em um projeto Seis Sigma?
É um documento da fase Controlar que registra a manutenção de que um equipamento precisa para manter sob controle um processo melhorado e o que aciona essa manutenção. Quando um projeto descobre que a condição de uma máquina, matriz ou ferramenta causa defeitos, o plano torna a manutenção parte da forma padrão de trabalhar, em vez de algo feito quando alguém se lembra.
Quais são os três tipos de gatilho de manutenção?
Um gatilho de contagem de ciclos, como a cada 400 tarugos ou golpes, é adequado ao desgaste que depende do uso. Um gatilho de tempo decorrido, como a cada 4 semanas, é adequado ao desgaste ou envelhecimento que depende do tempo e é o mais fácil de programar. Um gatilho de valor de parâmetro exige manutenção quando uma característica monitorada sai de seus limites ou uma carta de controle sinaliza, detectando o desgaste que os outros dois não percebem.
Por que cada gatilho de manutenção deve indicar como é medido e relatado?
Registrar como cada gatilho é medido, por exemplo por um contador, um calendário ou uma carta de controle, e como é relatado, por exemplo em um cartão da matriz, no sistema de manutenção ou em uma reunião, deixa claro quem é responsável por agir sobre ele. Um gatilho de valor de parâmetro funciona melhor com uma carta de controle, que sinaliza um deslocamento antes de as peças saírem da especificação.
Como criar um plano de manutenção preventiva no Zometric Statistical Software?
Digite os campos no painel Options: cabeçalho do projeto, dados de implementação e revisão, referência do procedimento, local dos registros, dados do processo e do equipamento, a manutenção necessária e os gatilhos de contagem de ciclos, tempo decorrido e valor de parâmetro. Clique em Create report para organizá-los em um único documento, que pode ser exportado em PDF. Os campos em branco permanecem visíveis no relatório.