
Carta Z-MR
A carta Z-MR é um tipo especial de carta de controle projetada para produções em lotes curtos ou processos que fabricam peças ou produtos diferentes no mesmo equipamento. Em vez de plotar as medições brutas, ela padroniza cada medição em um escore Z, que expressa a distância de cada valor ao seu alvo em unidades de desvio padrão.
Última revisão
Conclusão principal
A carta Z-MR é um tipo especial de carta de controle projetada para produções em lotes curtos ou processos que fabricam peças ou produtos diferentes no mesmo equipamento.
Nesta página
O que é a carta Z-MR?
A carta Z-MR é um tipo especial de carta de controle projetada para produções em lotes curtos ou processos que fabricam peças ou produtos diferentes no mesmo equipamento. Em vez de plotar as medições brutas, ela padroniza cada medição em um escore Z, que expressa a distância de cada valor ao seu alvo em unidades de desvio padrão.
Essa padronização permite combinar dados de vários produtos ou códigos de peça em uma única carta, tornando possível monitorar a estabilidade do processo mesmo quando não há dados suficientes de um único produto para construir uma carta de controle tradicional.
Definição simples:Uma carta de controle que converte medições de produtos diferentes em uma escala comum, para que você possa monitorar a estabilidade do processo mesmo com pequenas quantidades ou produção mista.
Quando usar a carta Z-MR?
- Use quando os lotes de produção forem curtos demais para coletar dados suficientes para uma carta de controle padrão.
- Use quando o mesmo processo ou máquina produzir vários tipos de peça e você quiser uma única carta unificada.
- Use quando cada código de peça tiver um alvo ou especificação diferente , mas compartilhar o mesmo processo subjacente.
- Não é adequada quando a variação do processo difere significativamente entre os tipos de peça: a padronização pressupõe variabilidade semelhante entre as peças.
Diretrizes para o uso correto da carta Z-MR
- Cada tipo de peça deve ter um valor alvo e um desvio padrão conhecidos ou estimados para que o cálculo do escore Z seja válido.
- Verifique se a variação do processo é semelhante em todos os tipos de peça plotados na mesma carta.
- Use dados históricos ou conhecimento de engenharia para estabelecer valores precisos de alvo e desvio padrão: entradas imprecisas produzirão escores Z enganosos.
- Examine primeiro a parte MR da carta para confirmar que a variação de curto prazo está estável antes de interpretar a carta Z.
- Rotule cada ponto plotado com o seu código de peça ou de produto para manter a rastreabilidade na carta combinada.
Alternativas: quando não usar a carta Z-MR
- Se o seu processo não envolve lotes curtos e você tem dados suficientes de um único produto, use a carta I-MR em vez dela: é mais simples, mais direta e mais adequada para lotes de produção de duração normal.
- Se você tem dados em subgrupos suficientes de um único produto, use a carta XBarra-R ou XBarra-S em vez dela: elas fornecem limites de controle mais confiáveis quando há dados suficientes.
- Se a variação do processo difere significativamente entre os tipos de peça, analise cada tipo de peça separadamente com cartas individuais, em vez de combiná-los em uma carta Z-MR.
- Se os valores alvo ou os desvios padrão forem desconhecidos e não puderem ser estimados com confiança a partir de dados históricos ou de conhecimento de engenharia, o escore Z não pode ser calculado com precisão: não use esta carta.
- Se os dados forem por atributos (contagens de defeitos ou proporções), use as cartas P, NP, C ou U ou seus equivalentes para lotes curtos.
- Se todos os produtos compartilharem o mesmo alvo e a mesma especificação, uma carta I-MR ou XBarra padrão é suficiente e mais fácil de interpretar.
Exemplo de carta Z-MR
Um fabricante realiza produções em lotes curtos para fazer pequenos lotes de componentes metálicos. Para avaliar a consistência do processo de estampagem, o gerente da qualidade mede peças de três lotes de produção diferentes. As etapas são as seguintes:
- Coletou os dados necessários.
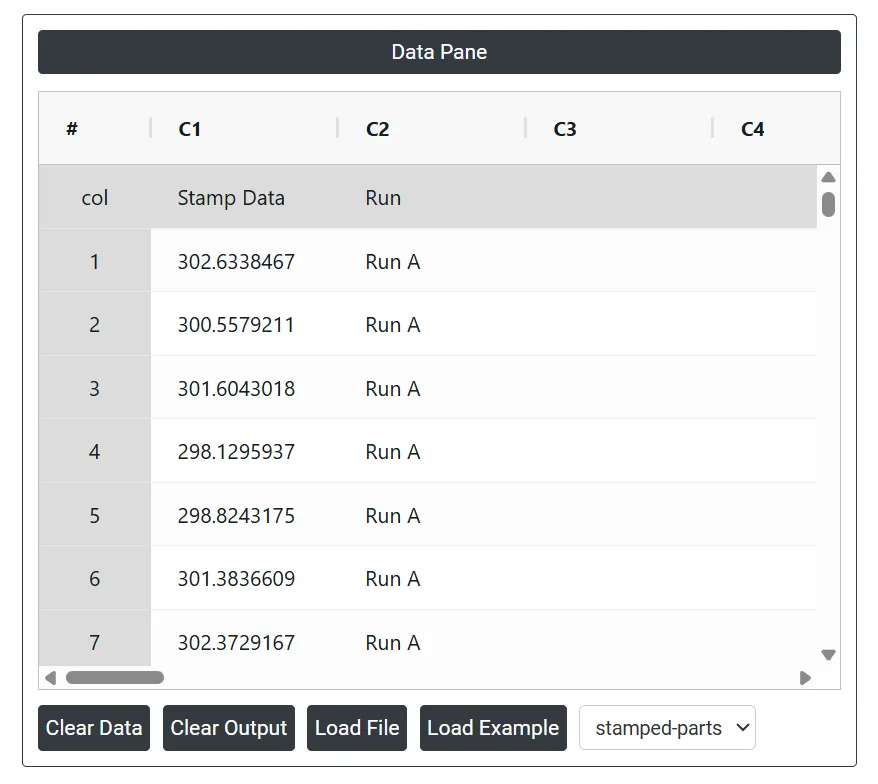
- Em seguida, analise os dados no Zometric Statistical Software em https://statsai.zometric.com/.
- Para encontrar a Z-MR Chart, escolha Statistical module> Control Chart > Z-MR Chart.
- Na ferramenta, insira os dados e as demais entradas da seguinte forma:
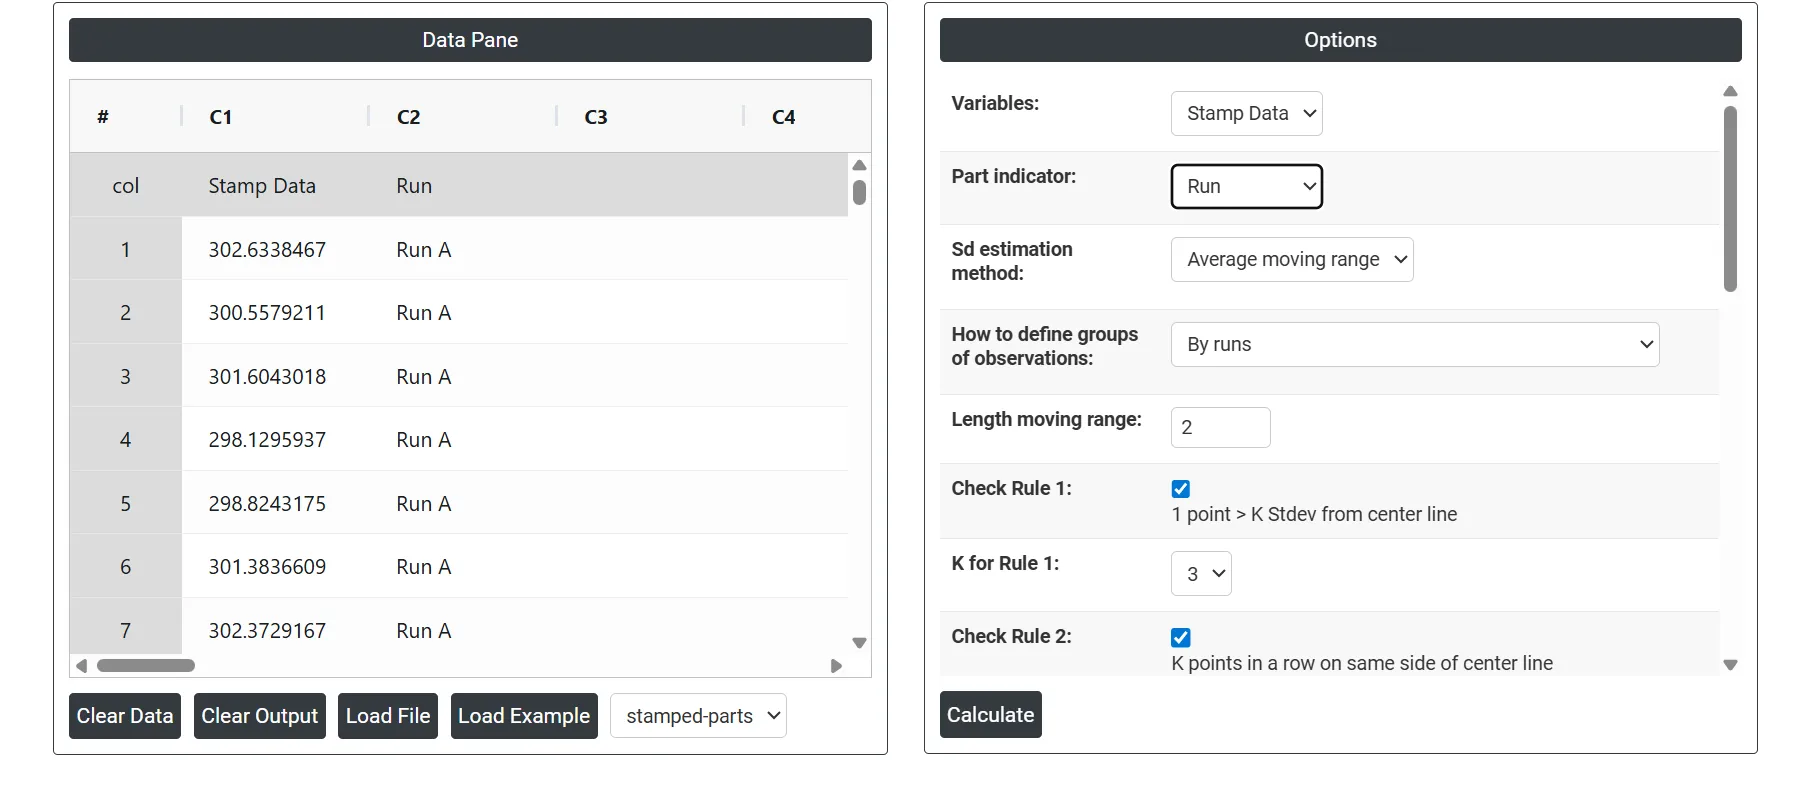
5. Depois de usar a ferramenta mencionada acima, obtém-se a saída a seguir:
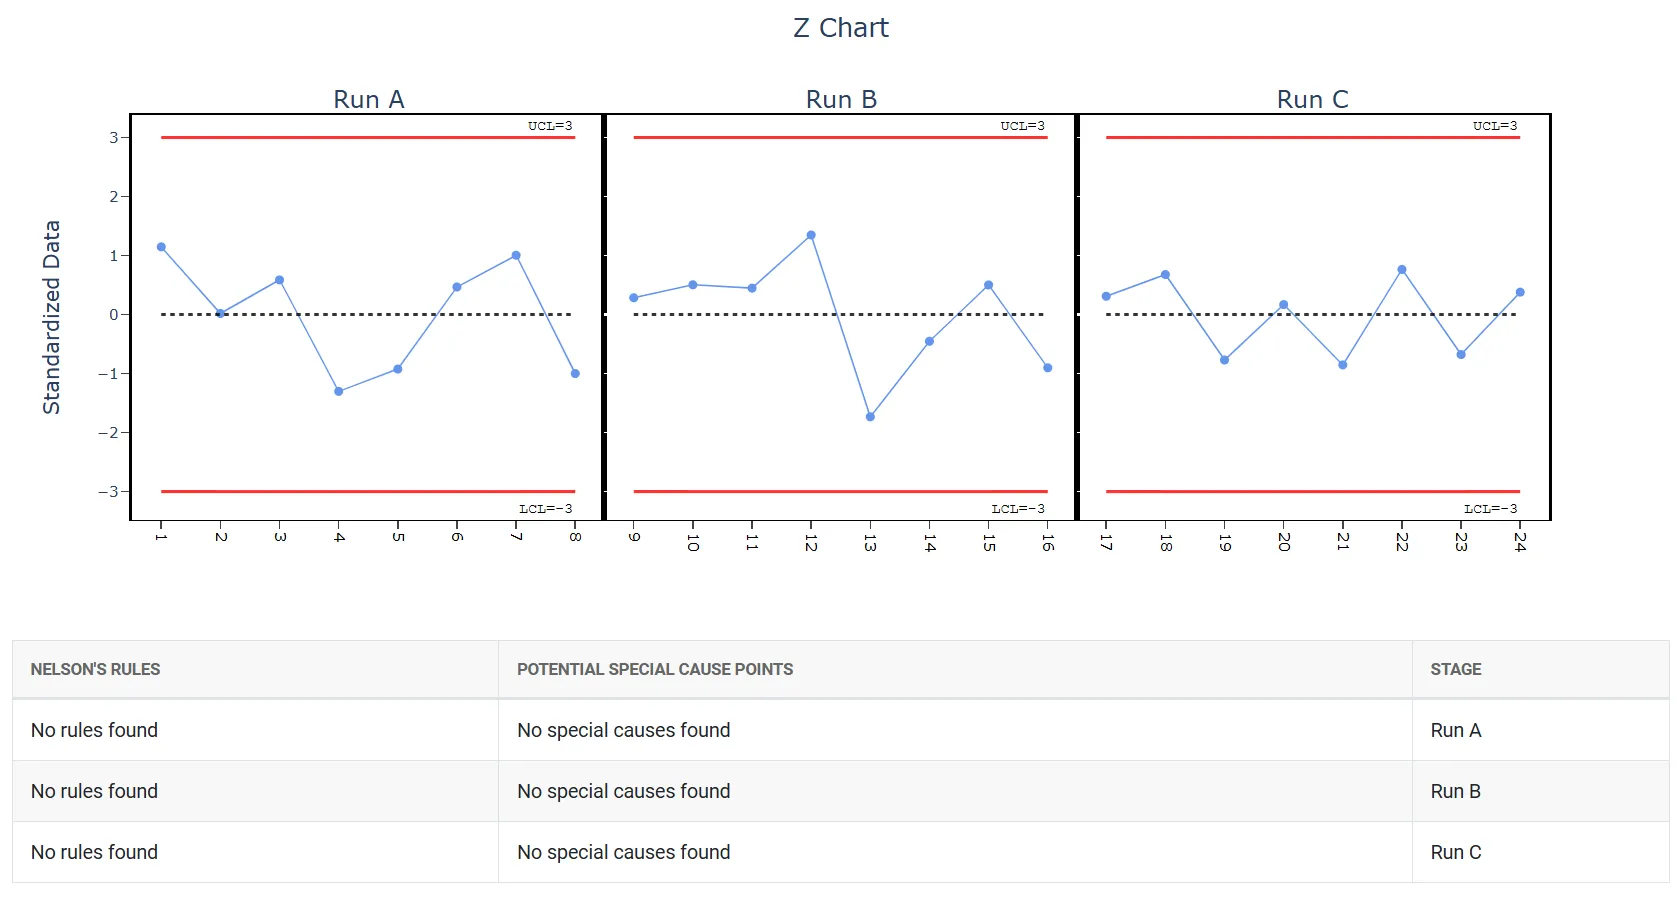
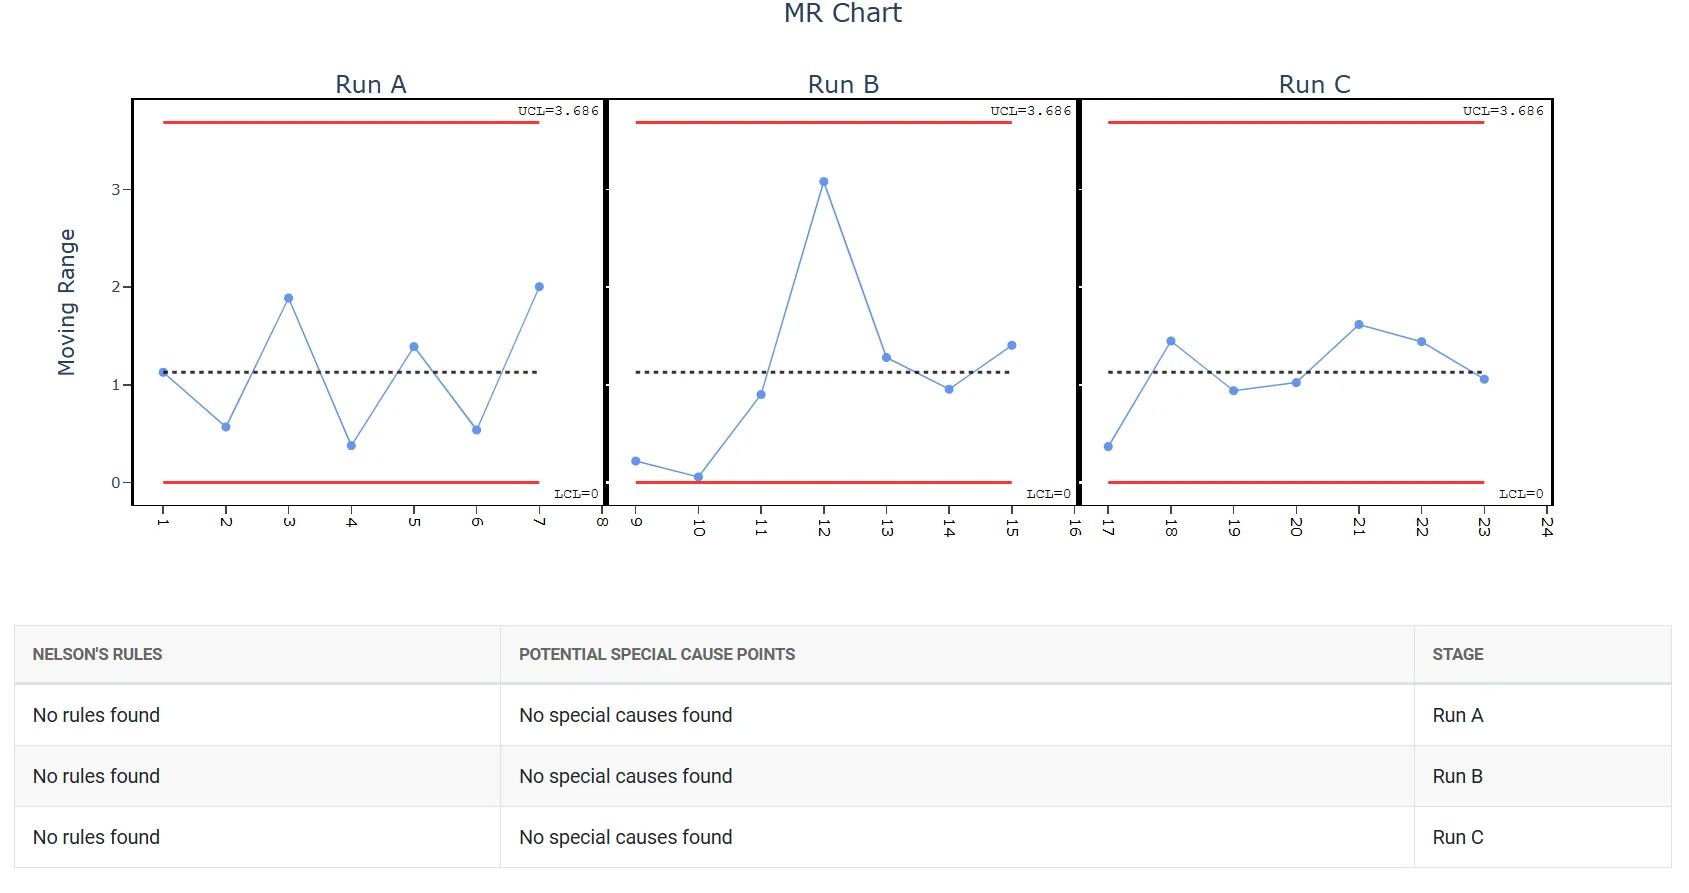
Como gerar a carta Z-MR
O guia é o seguinte:
- Faça login no Zometric Statistical Software em https://statsai.zometric.com/
- Na página inicial, escolha Statistical Tool> Control Chart > Z-MR Chart.
- Clique em Z-MR Chart para acessar o painel (dashboard).
- Em seguida, atualize os dados manualmente ou copie todos os dados (Ctrl+C) de uma planilha do Excel e cole-os (Ctrl+V); outra opção é Load Example, que carrega os dados de exemplo.
- Em seguida, você precisa mapear as colunas para os parâmetros.
- Por fim, clique em calculate na parte inferior da página para obter os resultados desejados.
No painel (dashboard) da carta Z-MR, a janela é dividida em duas partes.
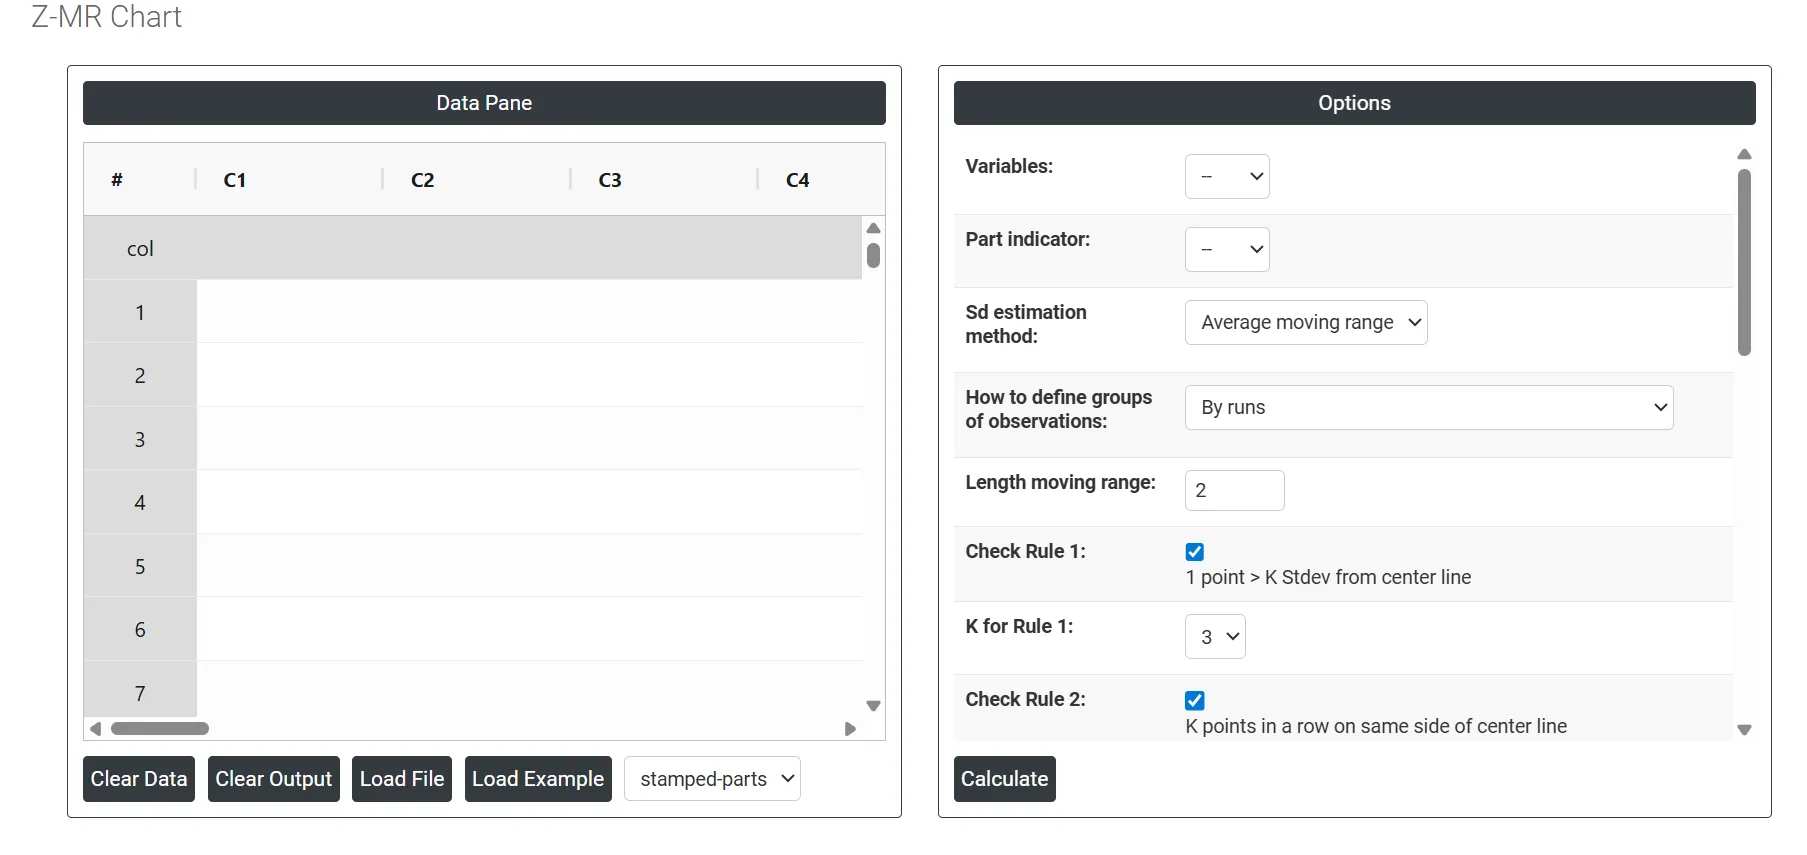
Na parte esquerda fica o painel de dados (Data Pane). No Data Pane, cada linha forma um subgrupo. Os dados podem ser inseridos manualmente, ou você pode copiar todos os dados (Ctrl+C) de uma planilha do Excel e colá-los (Ctrl+V) aqui.
Load example: Os dados de exemplo serão carregados.
Load File: É usado para carregar diretamente os dados do Excel.
Na parte direita, há várias opções, descritas a seguir:
- Variables: Selecione a(s) coluna(s) com seus dados de medição reais. Esses são os valores monitorados na carta, como dimensões, pesos ou qualquer característica de qualidade contínua registrada em diferentes peças ou lotes.
- Part Indicator: Selecione a coluna que identifica a qual código de peça ou tipo de produto cada medição pertence. Isso é essencial para a carta Z-MR, pois ela usa essa informação para associar cada medição ao seu alvo e desvio padrão corretos, de modo que o escore Z possa ser calculado com precisão para cada tipo de peça.
- SD Estimation method for Between subgroup: Isso deixa ao usuário duas opções de cálculo. Escolher a amplitude móvel média ou o método da mediana das amplitudes móveis como método de estimação altera o resultado.
- Average moving range Sd estimation method: Consiste em calcular a diferença entre valores consecutivos de um conjunto de dados e, em seguida, tirar a média dessas diferenças.
- Median moving range Sd estimation method: A MMR é calculada tomando a mediana das amplitudes móveis entre pontos de dados consecutivos.
- How to Define Groups of Observations: Determina como a carta organiza e sequencia os pontos de dados. Há duas opções:
- By Runs — agrupa as observações na ordem em que foram coletadas, tratando cada lote de produção como uma sequência contínua. É o mais indicado quando a ordem cronológica é a forma mais significativa de acompanhar o comportamento do processo.
- By Parts (Combine all observations for same parts) — agrupa todas as medições do mesmo tipo de peça, independentemente de quando foram coletadas. É o mais indicado quando você quer comparar o desempenho entre tipos de peça, e não ao longo do tempo.
- Length Moving Range: Define quantas médias de subgrupos consecutivas são usadas para calcular cada valor de amplitude móvel. O padrão é 2, o que significa que cada amplitude móvel é a diferença absoluta entre duas médias de subgrupos consecutivas. Aumentar esse valor suaviza a estimativa, mas reduz a sensibilidade a deslocamentos de curto prazo.
- Check Rule 1: 1 point > K Stdev from center line: O Teste 1 é essencial para identificar subgrupos que se desviam significativamente dos demais, sendo uma ferramenta universalmente reconhecida para detectar situações fora de controle. Para aumentar a sensibilidade e detectar mudanças menores no processo, o Teste 2 pode ser usado em conjunto com o Teste 1, aumentando a eficácia das cartas de controle.
- Check Rule 2: K points in a row on same side of center line: O Teste 2 detecta mudanças na centralização ou na variação do processo. Ao monitorar pequenas mudanças no processo, o Teste 2 pode ser usado em conjunto com o Teste 1 para aumentar a sensibilidade das cartas de controle.
- Check Rule 3: K points in a row, all increasing or all decreasing: O Teste 3 foi concebido para identificar tendências em um processo. Esse teste procura especificamente uma longa sequência de pontos consecutivos que aumentam ou diminuem de valor de forma contínua, sinalizando uma possível tendência subjacente no comportamento do processo.
- Check Rule 4: K points in a row, alternating up and down: O Teste 4 foi concebido para identificar variações sistemáticas em um processo. Idealmente, o padrão de variação de um processo deve ser aleatório. No entanto, se um ponto falhar no Teste 4, isso pode indicar que a variação não é aleatória, mas segue um padrão previsível.
- Check Rule 5: K out of K + 1 points > 2 standard deviation from center line (same side): O Teste 5 detecta pequenas mudanças no processo.
- Check Rule 6: K out of K + 1 points > 1 standard deviation from center line (same side):O Teste 6 detecta pequenas mudanças no processo.
- Check Rule 7: K points in a row within 1 standard deviation of center line (either side):O Teste 7 identifica padrões de variação que podem ser interpretados incorretamente como evidência de bom controle. Esse teste detecta limites de controle excessivamente amplos, muitas vezes resultantes de dados estratificados. Os dados estratificados ocorrem quando há uma fonte sistemática de variação dentro de cada subgrupo, fazendo com que os limites de controle pareçam mais amplos do que deveriam ser.
- Check Rule 8: K points in a row > 1 standard deviation from center line (either side):O Teste 8 detecta um padrão de mistura. Em um padrão de mistura, os pontos tendem a se afastar da linha central e a ficar próximos dos limites de controle.
- X Scale: Controla como o eixo horizontal da carta é rotulado e exibido. Você pode ajustá-lo para mostrar números de lotes, identificadores de peças, registros de data e hora ou rótulos personalizados, facilitando a leitura da carta e o rastreamento até eventos de produção ou tipos de peça específicos.
Perguntas frequentes
O que é uma carta Z-MR?
A carta Z-MR é uma carta de controle para produções em lotes curtos ou processos que fabricam peças diferentes no mesmo equipamento. Em vez de medições brutas, ela plota cada valor como um escore Z, sua distância ao alvo em desvios padrão, de modo que dados de vários códigos de peça possam ser combinados em uma única carta, acompanhada de uma carta de amplitude móvel.
Quando usar uma carta Z-MR?
Use-a quando os lotes de produção forem curtos demais para coletar dados suficientes para uma carta de controle padrão, ou quando um processo ou máquina produzir vários tipos de peça com alvos ou especificações diferentes. Ela não é adequada quando a variação do processo difere significativamente entre os tipos de peça, pois a padronização pressupõe variabilidade semelhante.
O que é necessário para construir uma carta Z-MR?
Cada tipo de peça precisa de um alvo e de um desvio padrão conhecidos ou estimados, a partir de dados históricos ou de conhecimento de engenharia, para que o escore Z seja válido. Você seleciona a coluna de medição e uma coluna de indicador de peça que associa cada medição à sua peça. Examine primeiro a carta MR para confirmar que a variação de curto prazo está estável.
Quando usar uma carta I-MR em vez de uma carta Z-MR?
Se o processo não envolve lotes curtos e você tem dados suficientes de um único produto, ou se todos os produtos compartilham o mesmo alvo e a mesma especificação, uma carta I-MR é mais simples. Com dados em subgrupos suficientes de um único produto, use uma carta XBarra-R ou XBarra-S.