
Gráfica P
Una gráfica P es una gráfica de control diseñada para monitorear la proporción de unidades defectuosas en un proceso en el que cada unidad se clasifica como aprobada o rechazada. Se usa para dar seguimiento a la proporción de unidades no conformes en muestras tomadas a intervalos regulares (como horas, turnos, días, semanas o meses) y así detectar y corregir las inestabilidades del proceso a lo largo del tiempo.
Última revisión:
Idea clave
Una gráfica P es una gráfica de control diseñada para monitorear la proporción de unidades defectuosas en un proceso en el que cada unidad se clasifica como aprobada o rechazada.
En esta página
¿Qué es una gráfica P?
Una gráfica P es una gráfica de control diseñada para monitorear la proporción de unidades defectuosas en un proceso en el que cada unidad se clasifica como aprobada o rechazada. Se usa para dar seguimiento a la proporción de unidades no conformes en muestras tomadas a intervalos regulares (como horas, turnos, días, semanas o meses) y así detectar y corregir las inestabilidades del proceso a lo largo del tiempo.
Para crear una gráfica P se usa un conjunto inicial de muestras con el que se estima la proporción de unidades no conformes del proceso. Esta proporción estimada ayuda a establecer los límites de control. Es importante que el proceso sea estable durante esta fase inicial; si algún punto está fuera de control, deben identificarse las causas y excluirse de la estimación las muestras afectadas.
Una vez establecidos los límites de control, la gráfica P puede usarse para el monitoreo continuo del proceso. Si un punto de datos cae fuera de esos límites, indica que la proporción de unidades no conformes está fuera de control, lo que sugiere un posible problema que debe investigarse y resolverse. Por ello, las gráficas P son fundamentales para mantener la estabilidad del proceso y el control de calidad, al identificar desviaciones y permitir acciones correctivas oportunas.
¿Cuándo usar una gráfica P?
Las gráficas P se usan habitualmente en la manufactura y el control de calidad para asegurar una producción uniforme y detectar patrones de variación que puedan afectar a la calidad. También pueden usarse en el sector sanitario y en otras industrias en las que la uniformidad del proceso es crítica para garantizar altos niveles de desempeño y seguridad.
- Monitoreo de proporciones: cuando necesita dar seguimiento a la proporción de unidades defectuosas o no conformes en un proceso en el que cada unidad solo puede clasificarse como aprobada o rechazada.
- Datos de atributos: cuando los datos recopilados son datos de atributos, es decir, registran la presencia o ausencia de una característica (p. ej., defectuoso o no defectuoso).
- Tamaños de muestra variables: cuando los tamaños de las muestras tomadas del proceso varían. Las gráficas P admiten distintos tamaños de muestra, a diferencia de otras gráficas de control.
- Control de calidad: cuando se pretende monitorear y mantener la calidad de un proceso de manufactura o producción detectando desplazamientos o tendencias en la proporción de unidades defectuosas.
- Identificación de la inestabilidad del proceso: cuando necesita identificar y resolver inestabilidades de un proceso, asegurando que se mantenga bajo control a lo largo del tiempo.
- Cumplimiento y normas: cuando se cumplen normas del sector o requisitos reglamentarios que exigen el monitoreo y el control continuos de las tasas de defectos de un proceso.
Pautas para el uso correcto de la gráfica P
- Clasifique las unidades en una de dos categorías: aprobada o rechazada
- Use las gráficas adecuadas según pueda determinar solo si una unidad es defectuosa o no defectuosa, o contar el número de defectos de cada unidad
- Tenga en cuenta la sobredispersión o la subdispersión de los datos, ya que pueden afectar a la exactitud de las gráficas de atributos tradicionales
- Asegúrese de que los datos estén en orden cronológico, con los datos más antiguos en la parte superior de la hoja de cálculo
- Recopile los datos a intervalos de tiempo igualmente espaciados
- Recopile los datos en subgrupos similares y sometidos a las mismas condiciones del proceso
- Asegúrese de que los subgrupos sean lo bastante grandes usando la fórmula que determina el tamaño de subgrupo necesario a partir de la proporción promedio de unidades defectuosas
- Incluya suficientes subgrupos para obtener límites de control precisos
- Vuelva a estimar los límites de control si no tiene suficientes subgrupos para garantizar la precisión
Alternativas: cuándo no usar la gráfica P
- Cuando se cuenta el número de defectos de cada unidad, puede usar la gráfica U o la gráfica C para representar el número de defectos por unidad.
- Cuando los datos presentan sobredispersión o subdispersión, confiar en la gráfica P tradicional puede no ser exacto. La sobredispersión puede producir un mayor número de puntos fuera de los límites de control, mientras que la subdispersión puede producir muy pocos puntos fuera de los límites de control.
Ejemplo de gráfica P
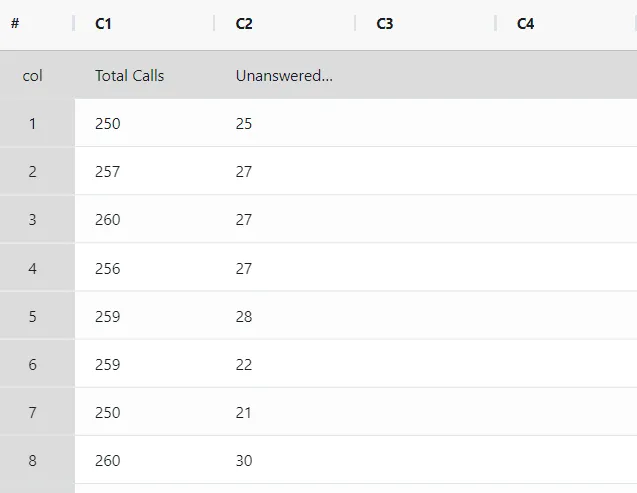
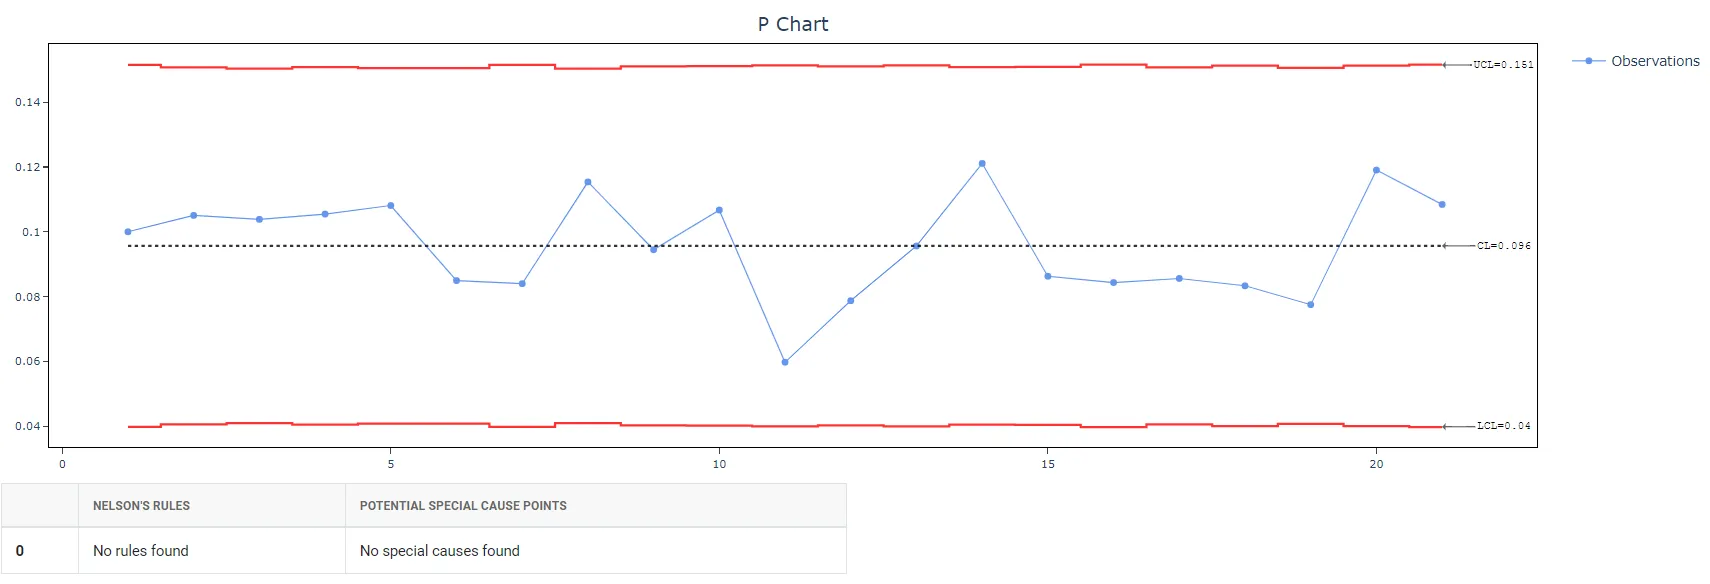
La supervisora de un centro de llamadas quiere evaluar la eficacia del proceso de atención de llamadas de clientes. Durante 21 días, la supervisora registra el número total de llamadas entrantes y el número de llamadas sin contestar. La supervisora establece una gráfica P para monitorear la proporción de llamadas sin contestar. Se recopilaron los siguientes datos:
- Se reunieron los datos necesarios.
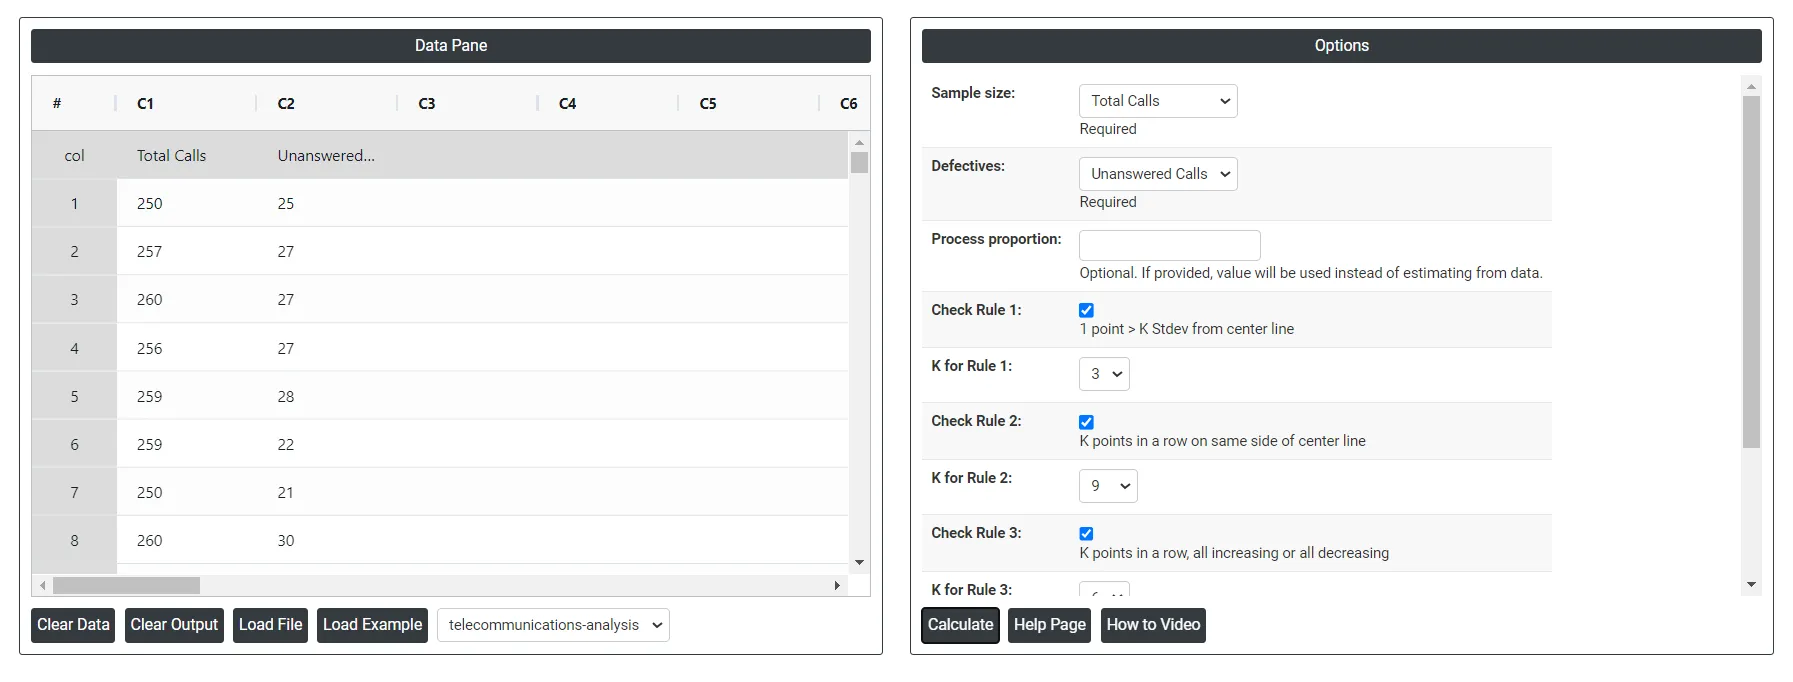
2. Ahora se analizan los datos en Zometric Statistical Software en https://statsai.zometric.com/.
3. Para encontrar la gráfica P, elija Statistical module> Control Chart> P Chart.
4. Dentro de la herramienta, se introducen los datos junto con otros parámetros de la siguiente manera:
5. Tras usar la herramienta indicada, se obtiene la siguiente salida:
Cómo generar una gráfica P
La guía es la siguiente:
- Inicie sesión en Zometric Statistical Software en https://statsai.zometric.com/
- En la página de inicio, elija Statistical Tool> Control Chart>P Chart.
- Haga clic en P Chart para llegar al tablero.
- A continuación, introduzca los datos manualmente o copie todos los datos (Ctrl+C) de una hoja de Excel y péguelos (Ctrl+V) aquí.
- A continuación, debe seleccionar las Check Rules deseadas.
- Por último, haga clic en calculate en la parte inferior de la página para obtener los resultados deseados.
En el tablero de P Chart, la ventana está dividida en dos partes.
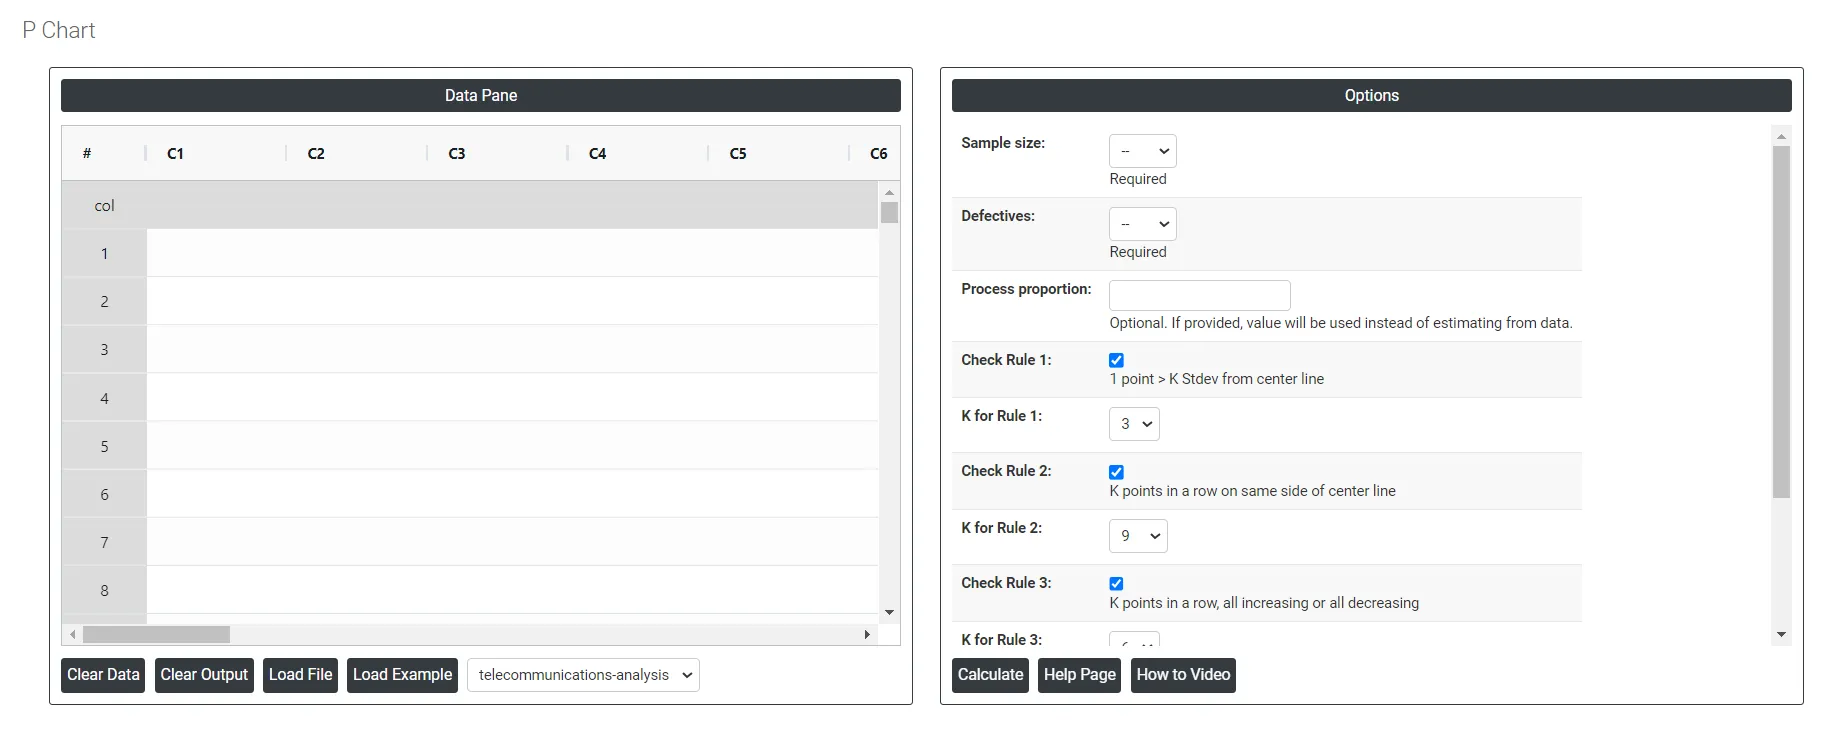
En la parte izquierda se encuentra el panel de datos (Data Pane). Los datos pueden introducirse manualmente, o bien copiarse por completo (Ctrl+C) desde una hoja de Excel y pegarse (Ctrl+V) aquí.
Load example: Se cargarán los datos de ejemplo.
Load File: Se usa para cargar directamente los datos de Excel.
En la parte derecha hay numerosas opciones, como las siguientes:
- Process proportion: Si se indica la proporción del proceso, este valor se considera la línea central. Si no, Zometric Statistical Software calcula la línea central a partir de los datos proporcionados.
- Check Rule 1: 1 point > K Stdev from center line: La prueba 1 es esencial para identificar subgrupos que se desvían significativamente de los demás, por lo que es una herramienta de reconocimiento universal para detectar situaciones fuera de control. Para aumentar la sensibilidad y detectar desplazamientos más pequeños del proceso, la prueba 2 puede usarse junto con la prueba 1, lo que mejora la eficacia de las gráficas de control.
- Check Rule 2: K points in a row on same side of center line: La prueba 2 detecta cambios en el centrado o en la variación del proceso. Al monitorear desplazamientos pequeños del proceso, la prueba 2 puede usarse junto con la prueba 1 para aumentar la sensibilidad de las gráficas de control.
- Check Rule 3: K points in a row, all increasing or all decreasing: La prueba 3 está diseñada para identificar tendencias dentro de un proceso. Busca específicamente una secuencia prolongada de puntos de datos consecutivos que aumentan o disminuyen de forma constante, lo que señala una posible tendencia subyacente en el comportamiento del proceso.
- Check Rule 4: K points in a row, alternating up and down:La prueba 4 está diseñada para identificar variaciones sistemáticas dentro de un proceso. Idealmente, el patrón de variación de un proceso debería ser aleatorio. Sin embargo, si un punto no supera la prueba 4, puede indicar que la variación no es aleatoria, sino que sigue un patrón predecible.
- Download as Excel: Muestra el resultado en formato Excel, que puede editarse fácilmente y volver a cargarse para los cálculos mediante la opción load file.
Preguntas frecuentes
¿Qué es una gráfica P?
Una gráfica P es una gráfica de control que monitorea la proporción de unidades defectuosas en un proceso en el que cada unidad se clasifica como aprobada o rechazada. Da seguimiento a la proporción de unidades no conformes en muestras tomadas a intervalos regulares, como horas, turnos o días, para detectar y corregir las inestabilidades del proceso a lo largo del tiempo.
¿Cuándo se debe usar una gráfica P?
Use una gráfica P con datos de atributos en los que cada unidad es defectuosa o no, y quiera dar seguimiento a la proporción de unidades defectuosas a lo largo del tiempo. Las gráficas P admiten subgrupos de distintos tamaños. Si puede contar el número de defectos de cada unidad, use en su lugar una gráfica U o una gráfica C.
¿Cómo se establecen los límites de control de una gráfica P?
Se usa un conjunto inicial de muestras para estimar la proporción de unidades no conformes del proceso, con la que se establecen los límites de control. El proceso debe ser estable durante esta fase; si algún punto está fuera de control, deben identificarse sus causas y excluirse esas muestras de la estimación. También puede introducirse una proporción conocida del proceso como línea central.
¿Qué significan la sobredispersión y la subdispersión para una gráfica P?
Cuando los datos presentan sobredispersión o subdispersión, la gráfica P tradicional puede no ser exacto. La sobredispersión puede hacer que caigan fuera de los límites de control más puntos de los esperados, mientras que la subdispersión puede producir muy pocos puntos fuera de los límites de control.