
Étude d'instrument par attributs
L'étude d'instrument par attributs évalue un calibre entre/n'entre pas près d'une limite de spécification. Des pièces dont les valeurs de référence sont mesurées avec un instrument à variable sont testées chacune de nombreuses fois, couramment 20, et leur nombre d'acceptations est consigné. Une courbe de performance de l'instrument donne le biais (décalage du point d'acceptation à 50 % par rapport à la limite, testé par un test t) et la répétabilité. Les entrées sont le numéro de pièce, la valeur de référence, les acceptations, les essais et la limite.
Dernière révision
Point clé
L'étude d'instrument par attributs (méthode analytique AIAG) estime le biais et la répétabilité d'un calibre entre/n'entre pas en testant de nombreuses fois des pièces de valeur de référence connue et en reliant leurs taux d'acceptation.
Sur cette page
- Qu'est-ce qu'une étude d'instrument par attributs ?
- Quand utiliser l'étude d'instrument par attributs ?
- Recommandations pour bien utiliser l'étude d'instrument par attributs
- Alternatives : quand ne pas utiliser l'étude d'instrument par attributs
- Exemple d'étude d'instrument par attributs
- Comment réaliser une étude d'instrument par attributs
Qu'est-ce qu'une étude d'instrument par attributs ?
Une étude d'instrument par attributs (Attribute Gauge Study, la méthode analytique décrite dans le manuel AIAG MSA) évalue le biais et la répétabilité d'un système de mesure par attributs (entre/n'entre pas). Des pièces de valeurs de référence connues autour d'une limite de spécification sont testées chacune de nombreuses fois, couramment 20, et le nombre d'acceptations de chaque pièce est consigné. Elle répond à deux questions : le point de basculement de l'instrument est-il décalé par rapport à la limite de spécification (biais) ? Et quelle est l'étendue des valeurs de référence sur laquelle l'instrument rend des décisions d'acceptation/rejet incohérentes (répétabilité) ?
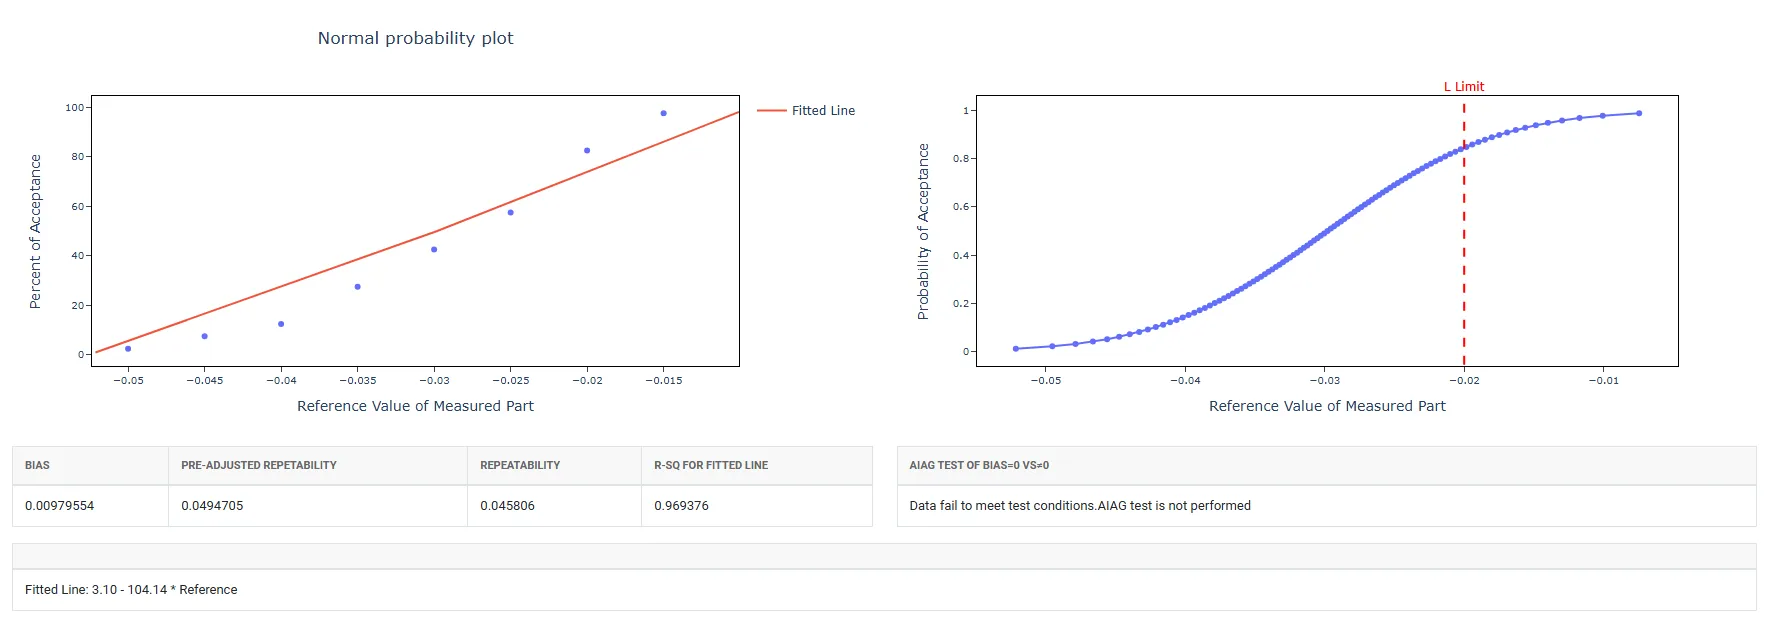
L'étude convertit la probabilité d'acceptation de chaque pièce en score z normal et ajuste une droite de ces scores z en fonction des valeurs de référence (la courbe de performance de l'instrument). Le biais est la différence entre la limite et la valeur de référence pour laquelle la probabilité d'acceptation est de 0.5, et la répétabilité est l'étendue des valeurs de référence entre 0.5 % et 99.5 % d'acceptation, divisée par 1.08. Un test t vérifie si le biais est significativement différent de zéro.
Définition simple : une étude qui teste de nombreuses fois des pièces de taille connue sur un calibre entre/n'entre pas pour trouver de combien le point de basculement de l'instrument s'écarte de la limite de spécification (biais) et dans quelle mesure ses décisions varient près de cette limite (répétabilité).
Quand utiliser l'étude d'instrument par attributs ?
- À utiliser lorsque votre instrument produit des résultats d'acceptation/rejet (entre/n'entre pas), mais que la valeur de référence de chaque pièce de l'étude peut être mesurée avec un instrument à variable.
- À utiliser pour valider ou qualifier un procédé de contrôle avant de le déployer en production complète.
- À utiliser lorsque l'on craint que l'instrument accepte ou rejette de façon incohérente, ou avec un décalage systématique, des pièces proches de la limite de spécification.
- À utiliser dans le cadre d'un audit du système de management de la qualité ou d'un dossier réglementaire exigeant des preuves documentées de la capabilité du système de contrôle.
Recommandations pour bien utiliser l'étude d'instrument par attributs
- Choisissez des pièces dont les valeurs de référence couvrent la zone autour de la limite, de sorte que la plus petite pièce ne soit jamais acceptée, que la plus grande soit toujours acceptée et que les pièces intermédiaires ne soient acceptées que de temps en temps.
- Utilisez le plan AIAG de 20 essais par pièce, avec 6 pièces acceptées entre 1 et 19 fois ; le test t AIAG du biais n'est rapporté que pour ce plan.
- Avant l'étude, mesurez la valeur de référence de chaque pièce avec un instrument à variable dont l'erreur de mesure est faible par rapport à la tolérance.
- Testez les pièces dans un ordre aléatoire afin que la décision de l'instrument pour une pièce ne soit pas influencée par l'ordre des essais.
- Si le biais est significatif ou si la répétabilité est grande par rapport à la tolérance, recherchez les causes et améliorez l'instrument avant de vous y fier.
Alternatives : quand ne pas utiliser l'étude d'instrument par attributs
- Si le résultat de mesure est continu et numérique, utilisez plutôt le GRR croisé — il fournit une évaluation plus complète et quantitative de la capabilité du système de mesure.
- Si vous devez évaluer la cohérence avec laquelle des évaluateurs classent subjectivement des éléments (par exemple lors d'un contrôle visuel), utilisez plutôt l'analyse de concordance par attributs avec les statistiques Kappa.
- Si vous devez quantifier numériquement l'ampleur de l'erreur de mesure (par exemple en millimètres ou en grammes), utilisez le Gage R&R avec données continues
Exemple d'étude d'instrument par attributs
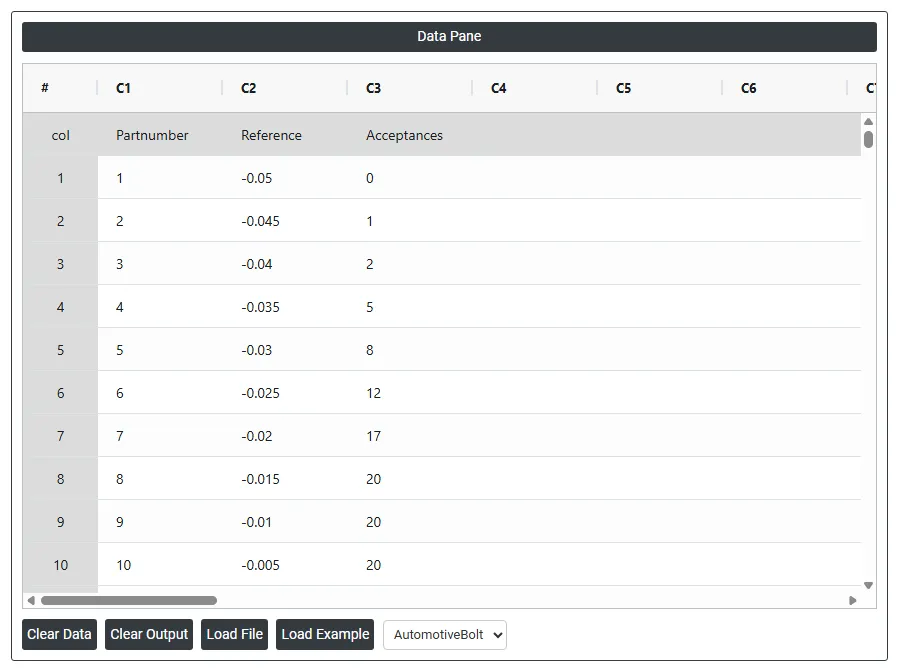
Un ingénieur de fabrication évalue un système de mesure par attributs automatisé utilisé pour accepter ou rejeter des boulons. L'ingénieur sélectionne 10 pièces de valeurs de référence connues et teste chaque pièce 20 fois sur un calibre entre/n'entre pas, en consignant le nombre d'acceptations de chaque pièce. Il réalise une étude d'instrument par attributs pour analyser le biais et la répétabilité du système et décider si le système de mesure doit être amélioré. Les limites de tolérance spécifiées du système sont une tolérance inférieure de -0.020 et une tolérance supérieure de 0.020. Les étapes suivantes :
- Rassemblement des données nécessaires.
- Analyse des données dans Zometric Statistical Software à l'adresse https://statsai.zometric.com/.
- Pour trouver Attribute Gauge Study, choisissez Statistical module> Measurement System Analysis>Attribute Gauge Study.
- Dans l'outil, saisie des données et des autres paramètres comme suit :
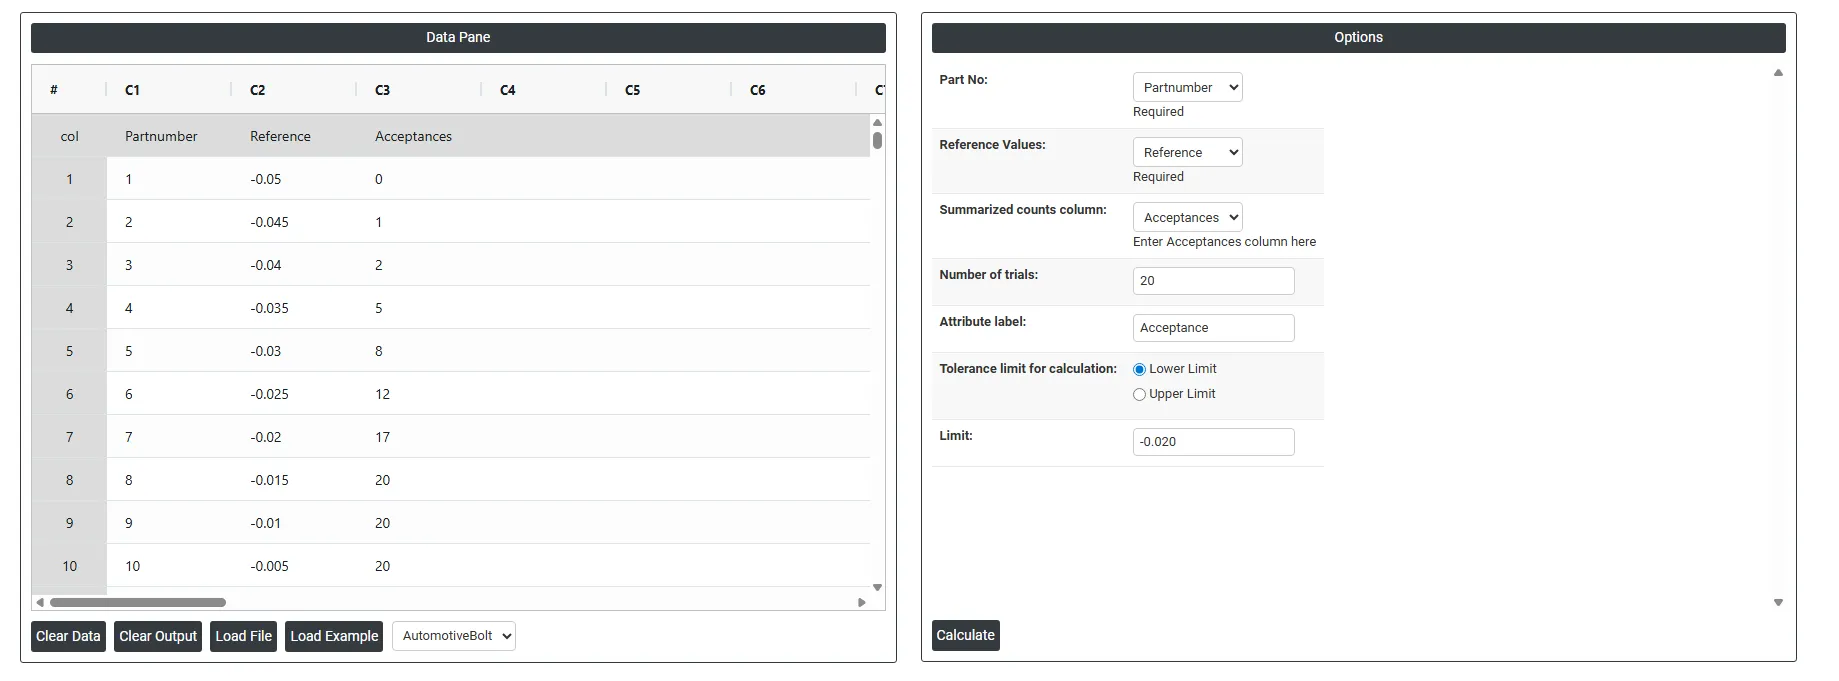
5. Après exécution de l'outil mentionné ci-dessus, les résultats obtenus sont les suivants :
Comment réaliser une étude d'instrument par attributs
La marche à suivre est la suivante :
- Connectez-vous à Zometric Statistical Software à l'adresse https://statsai.zometric.com/
- Sur la page d'accueil, choisissez Statistical Tool> Measurement System Analysis >Attribute Gauge Study
- Ensuite, saisissez les données manuellement, ou copiez (Ctrl+C) l'ensemble des données d'une feuille Excel et collez-les (Ctrl+V) ici.
- Renseignez les options requises.
- Enfin, cliquez sur calculate en bas de la page pour obtenir les résultats.
Dans le tableau de bord de l'étude d'instrument par attributs, la fenêtre est divisée en deux parties.
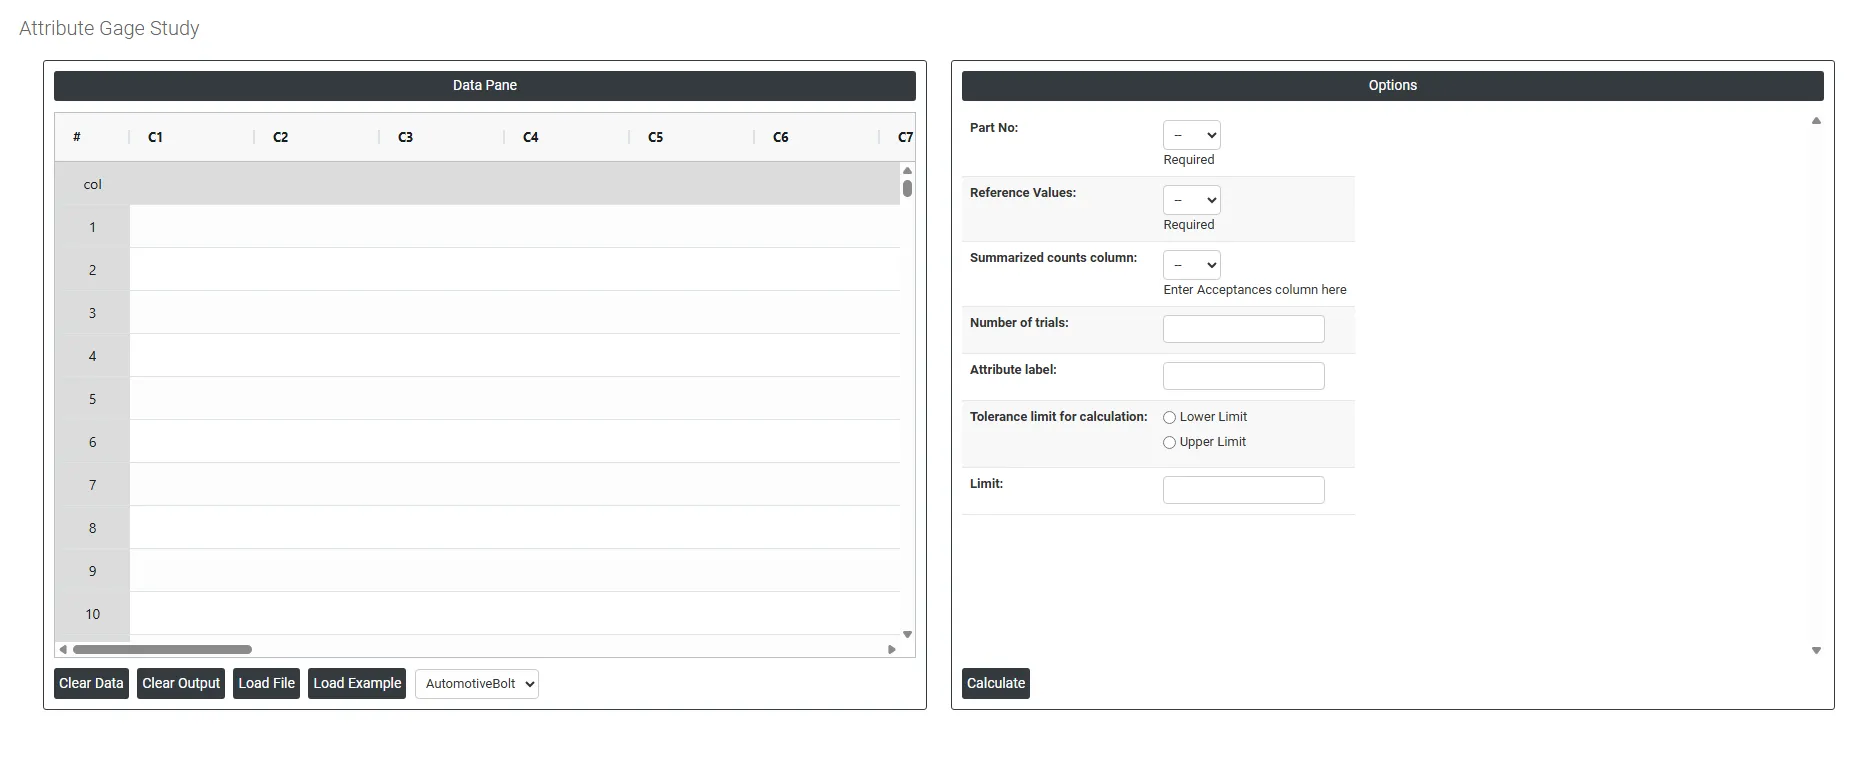
La partie gauche contient le Data Pane (volet de données). Dans le Data Pane, chaque ligne constitue un sous-groupe. Les données peuvent être saisies manuellement, ou vous pouvez copier (Ctrl+C) l'ensemble des données d'une feuille Excel et les coller (Ctrl+V) ici.
Load example : des données d'exemple sont chargées.
Load File : permet de charger directement les données Excel.
La partie droite contient de nombreuses options, décrites ci-dessous :
- Part No : sélectionnez la colonne qui contient l'identifiant unique de chaque pièce ou échantillon de l'étude — par exemple un numéro de pièce, un numéro de série ou un code d'échantillon. Ce champ est obligatoire. Il sert à relier chaque résultat de mesure à la pièce concernée, ce qui permet à l'analyse de suivre la cohérence du classement de chaque pièce sur plusieurs essais.
- Reference Values : sélectionnez la colonne qui contient la valeur de référence connue de chaque pièce, c'est-à-dire sa taille réelle mesurée avec un instrument à variable avant l'étude. Ce champ est obligatoire. L'analyse relie la probabilité d'acceptation de chaque pièce à sa valeur de référence pour estimer le biais et la répétabilité de l'instrument.
- Summarized Counts Column (Acceptances) : sélectionnez la colonne qui contient le nombre de fois où chaque pièce a été acceptée sur l'ensemble des essais. Au lieu de saisir chaque décision d'essai sur une ligne distincte, ce format résumé consigne le nombre total d'acceptations par pièce — par exemple, avec 20 essais, la valeur 20 signifie que la pièce a été acceptée à chaque essai, tandis que la valeur 5 signifie qu'elle a été acceptée 5 fois sur 20.
- Number of Trials : saisissez le nombre de fois où chaque pièce a été testée. Cette valeur est utilisée avec le nombre d'acceptations pour calculer la probabilité d'acceptation de chaque pièce. La méthode analytique AIAG utilise 20 essais par pièce.
- Attribute Label : saisissez un libellé descriptif du résultat d'attribut inspecté — par exemple "Accept", "Pass", "Conforming" ou "Good". Ce libellé apparaît dans les résultats et les graphiques de l'analyse, ce qui les rend plus faciles à lire et à interpréter. Utiliser un libellé significatif plutôt que de laisser un nombre par défaut garantit que le rapport est clair et se suffit à lui-même pour toute personne qui le relit.
- Tolerance Limit for Calculation : définit la limite de spécification, inférieure ou supérieure, par rapport à laquelle la décision de l'instrument est évaluée. Ce réglage influe directement sur le traitement, dans l'analyse, des pièces limites proches du bord de la spécification. Deux options sont disponibles :
- Lower Limit : seule la borne de spécification inférieure sert à classer les pièces. Sélectionnez-la lorsque l'enjeu qualité est que les mesures ne tombent pas sous une valeur minimale acceptable — par exemple une résistance minimale, une épaisseur de revêtement minimale ou un poids de remplissage minimal.
- Upper Limit : seule la borne de spécification supérieure sert à classer les pièces. Sélectionnez-la lorsque l'enjeu qualité est que les mesures ne dépassent pas une valeur maximale acceptable — par exemple un niveau de contamination maximal, une dimension maximale ou un poids maximal.
- Limit : saisissez la valeur numérique de la limite de spécification sélectionnée ci-dessus — la borne inférieure ou supérieure selon votre choix. Cette valeur définit le seuil exact utilisé pour déterminer si chaque pièce doit être classée comme acceptable ou non acceptable dans la référence. Il est essentiel de saisir une limite exacte, car toute l'évaluation de l'exactitude de l'étude d'instrument par attributs repose sur la comparaison des décisions des évaluateurs à cette borne.
Questions fréquentes
Qu'est-ce qu'une étude d'instrument par attributs ?
Une étude d'instrument par attributs, la méthode analytique décrite dans le manuel AIAG MSA, évalue le biais et la répétabilité d'un système de mesure par attributs (entre/n'entre pas). Des pièces de valeurs de référence connues autour d'une limite de spécification sont testées chacune de nombreuses fois et les acceptations sont consignées, afin de savoir si le point de basculement de l'instrument est décalé par rapport à la limite et dans quelle mesure ses décisions sont incohérentes près de celle-ci.
Comment le biais et la répétabilité sont-ils calculés dans une étude d'instrument par attributs ?
La probabilité d'acceptation de chaque pièce est convertie en score z normal, et une droite de ces scores z est ajustée en fonction des valeurs de référence, ce qui donne la courbe de performance de l'instrument. Le biais est la différence entre la limite et la valeur de référence pour laquelle la probabilité d'acceptation est de 0.5. La répétabilité est l'étendue des valeurs de référence entre 0.5 % et 99.5 % d'acceptation, divisée par 1.08.
De combien de pièces et d'essais a-t-on besoin pour une étude d'instrument par attributs ?
Le plan AIAG utilise 20 essais par pièce, avec 6 pièces acceptées entre 1 et 19 fois ; le test t AIAG du biais n'est rapporté que pour ce plan. Choisissez des pièces encadrant la limite pour que la plus petite ne soit jamais acceptée et la plus grande toujours acceptée, mesurez au préalable chaque valeur de référence avec un instrument à variable, et testez les pièces dans un ordre aléatoire.
Quand utiliser plutôt l'analyse de concordance par attributs ou le Gage R&R ?
Si vous devez évaluer la cohérence avec laquelle des évaluateurs classent subjectivement des éléments, par exemple lors d'un contrôle visuel, utilisez l'analyse de concordance par attributs avec les statistiques Kappa. Si le résultat de mesure est continu et numérique, utilisez le GRR croisé, qui donne une évaluation plus complète et quantitative et exprime l'erreur de mesure dans des unités telles que les millimètres ou les grammes.